SiNxが薄すぎて銀ペーストが突き抜ける
目次
簡単な回答: TOPConセルのフロントフィルム用窒化ケイ素は、相反する2つの要件を満たす必要があり、その両方を満たす膜厚は狭い範囲に限られます。SiNx層は反射防止膜として機能するため、膜厚を厚くするとある程度まで光学性能が向上します。また、焼成工程に耐え、コンタクト形成時に銀ペーストがシリコンまで貫通するのを防ぐ必要もあります。薄すぎると銀がエミッタに侵入してシャントが発生し、厚すぎるとペーストが適切なコンタクトを形成できずコンタクト抵抗が上昇します。生産における実用的な膜厚は40 nm~80 nmの範囲にあり、焼成ピークは約790 °C~800 °Cです。この相互作用があるため、ペーストの配合と焼成プロファイルは、コーティングのレシピと独立してではなく、一体として開発されます。
PV モジュール製造 · Jerry、Ooitech 著
製品紹介
を運用している人は誰でも TOPCon プロセスラインでこの板挟みに直面したことがある。SiNxを薄くコーティングしすぎると、銀ペーストがパッシベーション層を突き抜けてVocを低下させるのではないかと心配になる。厚くコーティングしすぎると接触抵抗が急上昇し、FFが維持できない。薄いのも怖い、厚いのも怖い——では「ちょうどいい」厚さとはどれくらいなのか?
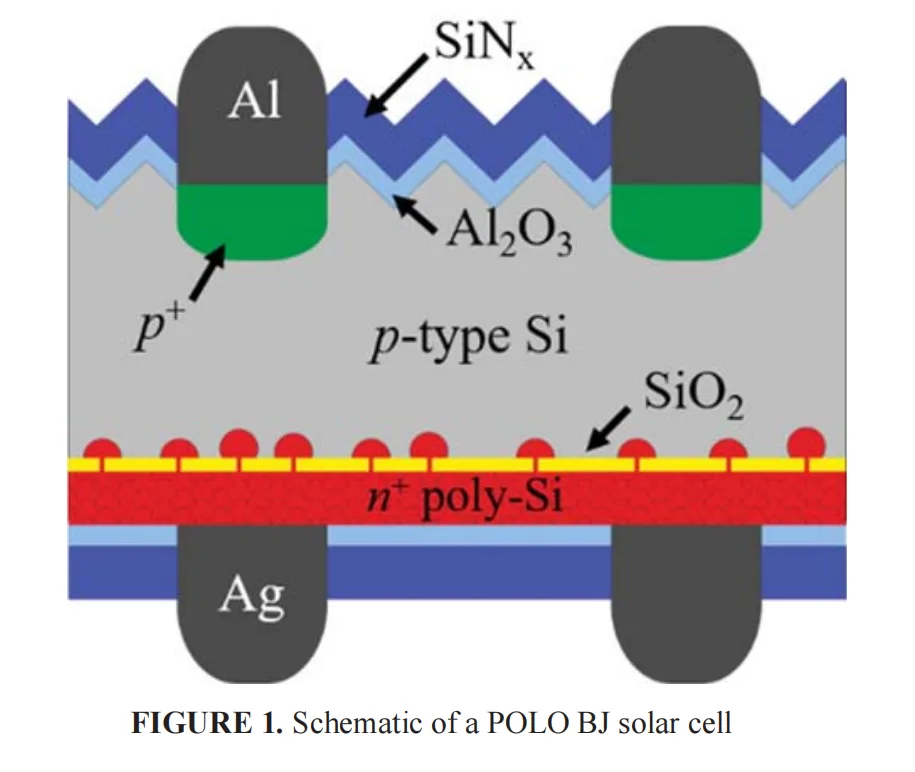
2022年、ISFH(ドイツ・ハーメルン太陽エネルギー研究所)のMin Byungsul氏のチームは、この問題を徹底的に分析した研究をAIP Conference Proceedingsに発表した。彼らは POLOパッシベーティングコンタクト——業界がTOPConと呼ぶものの学術的な名称で、本質的には超薄酸化膜とドープ多結晶シリコンのpoly-Si/SiOx構造 ——を用いて、実際に何が起きているのかを切り分けた。
主な結論は複雑ではない。SiNx厚とファイアリング温度はペアで一致させる必要がある。厚さを変えたら温度も調整しなければならない。片方だけを動かせば、Vocが低下するかFFが崩壊するかのどちらかだ。
技術パラメータ
実験の設定方法
ISFHは p型CZウェーハを使用し、 n⁺ POLOコンタクト をセル裏面に配置した(トンネル酸化膜とリン添加多結晶シリコン)。
2つの主要変数:
裏面SiNxキャッピング厚 — 40nmから80nmの範囲
ピークファイアリング温度 — 790°Cから810°Cの間で調整
その後、彼らは2つの項目を測定した: 接触抵抗率ρc (TLMによる)と セルIVパラメータ.
以前、2016年のJA Solarの論文で、 化学組成 (Si/N比)が 表面 SiNx反射防止膜の銀ペースト接触への影響を検討した。この2022年のISFHの研究は、 物理的厚さ の 裏面側 SiNxキャッピングは銀ペーストの接触に影響します。この二つを組み合わせることで、「化学組成」と「物理的厚さ」という両方の次元をカバーできます。表面膜と裏面膜です。
すべてのサンプルは800°Cで焼成、裏面SiNx厚のみ変化
| SiNx厚 | 中央値 ρc (800°C) | 状況 |
|---|---|---|
| 40nm | ~1 mΩ·cm² | 非常に低い |
| 50nm | ~1.5 mΩ·cm² | 上昇し始める |
| 60nm | ~7 mΩ·cm² | 明らかに上昇 |
| 70nm | ~30-40 mΩ·cm² | 遷移領域、急激な上昇 |
| 80nm | ~600 mΩ·cm² | 40nmの約600倍高い |
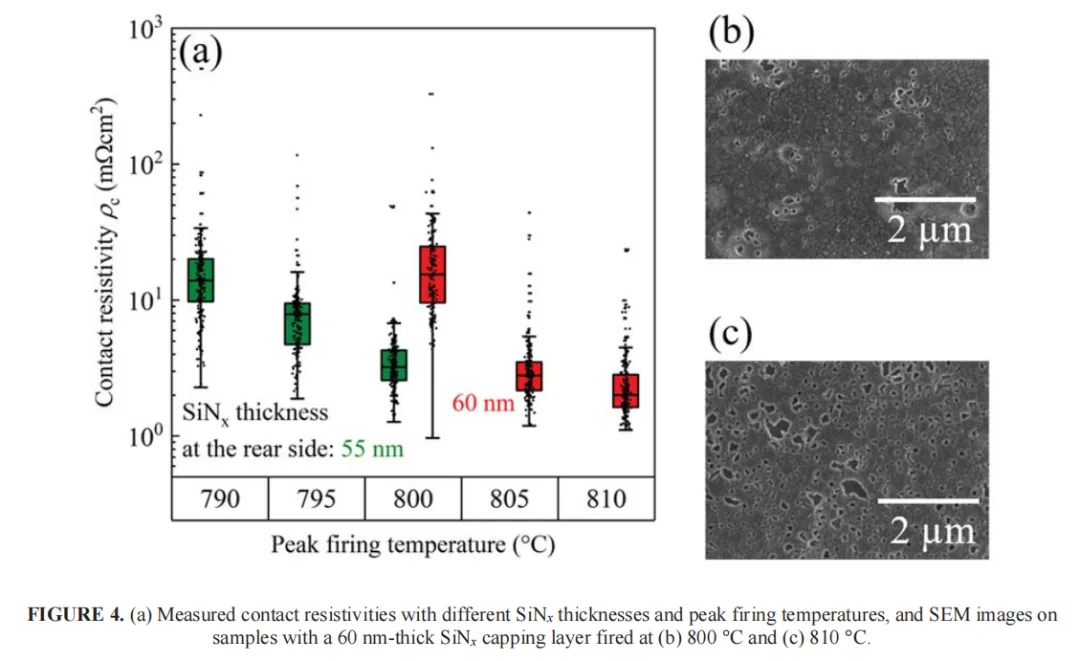
55nmおよび60nmサンプルの焼成温度スキャン
| 条件 | 中央値 ρc |
|---|---|
| 55nm SiNx + 800°C | 3.2 mΩ·cm² |
| 60nm SiNx + 805°C | 2.8 mΩ·cm² |
| 60nm SiNx + 810°C | 2.0 mΩ·cm² |
技術的優位性
最初の発見:厚すぎるとペーストがファイアスルーできない
すべてのサンプルは 800°C ピークで焼成し、裏面SiNxキャッピング厚のみを変化させました。上の表からパターンは明らかです。焼成中にペーストが燃焼貫通できるSiNxの量には限界があります。その限界を超えると、ペーストは下のポリシリコンに到達せず、接触抵抗が急上昇します。
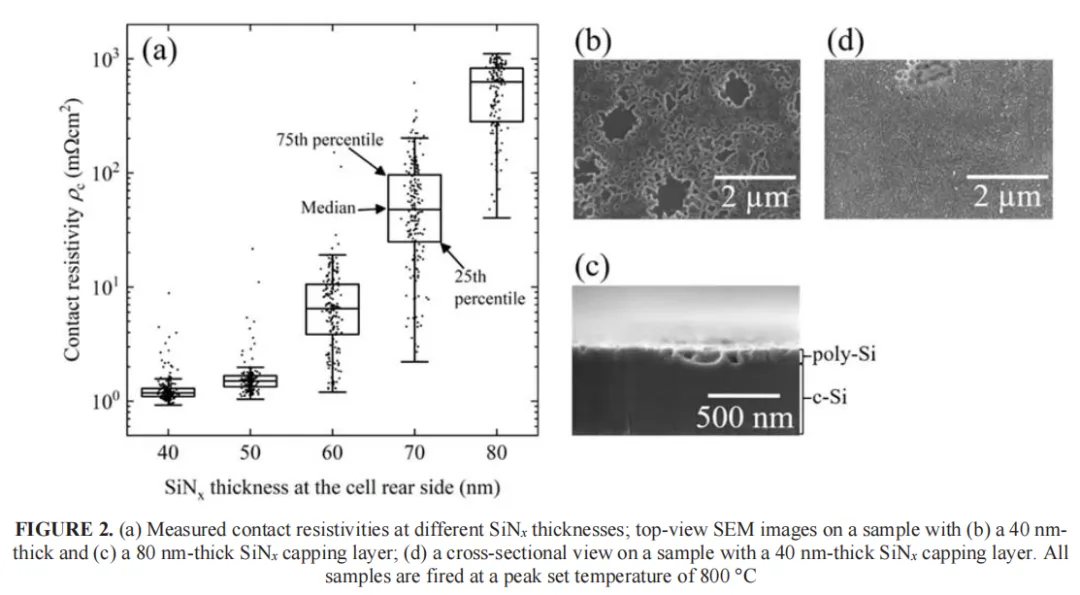
SEM画像は直接的な証拠を示しています:
40nm SiNx:ペーストはSiNxとポリシリコンの両方を完全に燃焼貫通し、ポリ上に多数の ミクロンスケールのエッチピット を残しました。ポリシリコンは局所的に完全に除去されました — 良好な接触ですが、パッシベーション層が損傷しました。
80nm SiNx: ごく少数の非常に小さなエッチピットのみで、ポリが完全に除去された領域はなかった — パッシベーションは維持されたが、接触抵抗は約600倍(約2.8桁)高くなり、FFはほぼ壊滅した。
ISFHの結論は率直だ:最適なSiNxの窓は50~60nmの間にある。 薄すぎると、ペーストがパッシベーションを突き抜けてVocがクレーター状に低下する。厚すぎると、ペーストが通り抜けられず接触抵抗が急上昇する。
第二の発見:膜厚と温度はペアで決まる
ISFHは「50~60nmが最適」で止まらなかった。彼らはより実践的な現場の疑問を投げかけた:SiNx膜厚が変われば、焼成温度も変える必要があるのか?
彼らは 55nm および 60nm のグループを選び、温度スキャンを 790°Cから810°C.
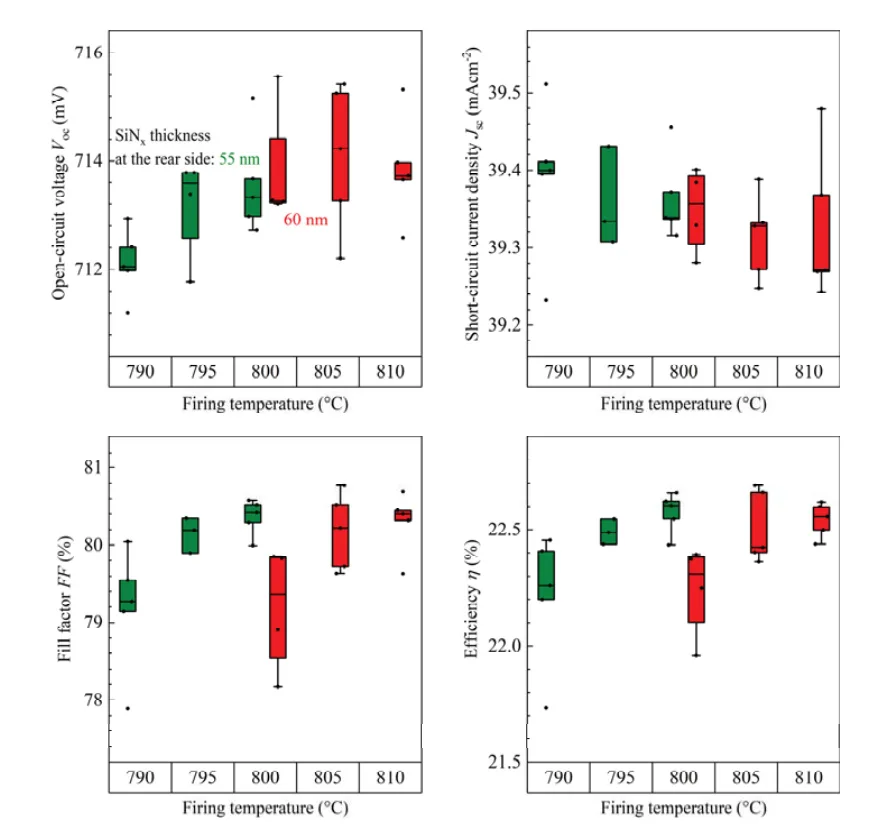
まで実施した。結果は非常に明快だ:
55nm SiNx:FFは 800°Cでピークとなり、そこで最高効率となる。これより低いと接触が不十分になり、高いとパッシベーションが損なわれ始める。
60nm SiNx:FFは 805-810°C。SiNxがより厚いため、ペーストが焼成貫通するにはより高い温度が必要となる。
現場の言葉で言えば:この試験条件では、55nmから60nmに変えると最適焼成温度は約5-10°C上昇する。 この傾きは同じペーストシステムに対する参考値にすぎない — ペーストを変えれば再校正が必要だ。
接触抵抗率のデータもこれを裏付けている:温度が高いほど接触は良好 — パッシベーションを焼き抜け始める線を越えない限りは。
メカニズム:エッチピットのサイズが鍵
ISFHはSEMを用いて非常に明確な基準を示した:
直径1μmより大きいピット:ポリが完全に除去され、パッシベーションが損傷 → Vocが低下
直径1μmより小さいピット:ポリが完全に除去されず、パッシベーションは無傷 → 接触抵抗が低下し、Vocは変化なし
ISFHは直接こう述べている:「良好な接触を形成するには、一定数の小さなエッチピットが必要である。直径1μm未満のエッチピットはパッシベーション品質に影響を与えないようだ。」
ライン基準:エッチピットは少なければ良いというものでも、多ければ良いというものでもない — 目標は 小さなサイズ、適度な分布です。顕微鏡下で1μm超のピットが多数見える場合、温度が高すぎるかSiNxが薄すぎて、パッシベーションがすでに損傷を受けています。
製品応用
生産ラインで実際に使えるものは何か?
1. SiNx膜厚は薄ければ良いというものでも、厚ければ良いというものでもない。 40nm未満では、ペーストがパッシベーションを焼き抜いてVocクラッターが発生し、80nm超では、ペーストがファイアスルーできず接触抵抗がほぼ600倍に上昇します。
2. 膜厚と温度はペアである。 SiNx膜厚を変更すれば、ファイアリング温度もそれに追随する必要があります。ISFHのデータが参考値を示しています — これらの条件下では、SiNxが5nm増えるごとにピーク温度が約5-10°C上昇します — ただし、ペーストを切り替えた後は再キャリブレーションしてください。
3. エッチピットは「ウィンドウ」指標である。 ピットの サイズと密度 をSEMで観察すれば、現在の膜厚-温度の組み合わせがウィンドウ内にあるかどうかを判断できます。1μm超のピットが多い → 熱すぎるか膜が薄すぎる;ピットがほとんどない → 冷たすぎるか膜が厚すぎて、接触が問題になる可能性があります。
4. 裏面膜厚は外観歩留まりとペースト選択も左右する。 上記の3点はすべて、膜厚がペーストのファイアスルーの有無を通じて接触抵抗とFFにどう影響するかについてです。しかしライン上では、裏面SiNx膜厚は電気性能よりもはるかに多くを制御しています。
実際の量産では、裏面SiNxは通常 70-85nm の範囲で制御されます — ISFH論文の50-60nmという「接触最適値」よりも厚いです。理由は単純です:論文は特定のPOLO構造と特定のペーストに対する純粋な接触最適値を測定したのに対し、生産ラインではパッシベーション、接触、色の均一性を同時にバランスさせる必要があり、より厚く安定した範囲を選びます。 さらに重要なことに、商用ラインのペーストはISFHのラボペーストとは異なるガラスフリット系を使用しているため、焼き抜け可能なSiNx膜厚ウィンドウも異なります。
膜厚を変えると屈折率が変わり、膜の干渉色もそれに伴って変化します。薄すぎたり厚すぎたりすると、ウェーハに 色ムラ、色ずれ およびそれに類する外観上のグレードダウンは、外観歩留まりを直接低下させます。その結果、ペーストメーカーに対して厳しい要件が課されます: ペーストはバックフィルムのプロセスウィンドウに適合しなければならず、特定のペーストに合わせてバックフィルムを調整させるのではありません。厚さと温度はペアにする必要があり、ペーストとフィルムの厚さもペアにする必要があります — ラインはシステムであり、単一点の微調整ではありません。
論文が言及しなかった3つのこと
POLOとTOPConの関係。 ISFHが使用したPOLOコンタクトは、本質的に極薄酸化膜とドープ多結晶シリコン(poly-Si/SiOx)であり、基本的に現在のTOPCon裏面構造と同じであるため、結論は直接適用できます。POLOはISFHが提唱した学術名であり、TOPConは業界標準の用語です。本質的には同じ構造です。
ペーストモデルは貫通深さに影響します。 異なるペーストは異なるガラスフリット組成を持ち、異なるSiNx厚さを突き抜けることができます。ISFHの50-60nmは特定のペーストに基づいており、ペーストを変更すると再校正が必要になる場合があります。
長期的な信頼性はカバーされていません。 小さなエッチピットが25年間の屋外曝露で大きなものに成長するのでしょうか? 湿熱下で界面がさらに劣化するのでしょうか? 論文は答えていません。
JA Solar 2016と併せて読む
| 寸法 | JA Solar 2016 | ISFH 2022 |
|---|---|---|
| アプリケーション | 表面SiNx反射防止膜(ARC) | 裏面SiNxキャッピング層 |
| 焦点 | SiNxの化学組成(Si/N比) | SiNxの物理的厚さ |
| 主要変数 | SiH₄/NH₃ガス比 | SiNx厚さ + 焼成温度 |
| 故障モード | Si/N比のずれ → フリット粘度の不均衡 → 高い接触抵抗 | 誤った厚さ → 突き抜けまたは突き抜け失敗 |
| 修正方向 | ガス比を最適ウィンドウに調整する | 厚さと温度をペアにする |
| 共通メカニズム | フリット-SiNx反応速度が接触品質を決定する | フリット-SiNx貫通深さが接触品質を決定する |
2つの論文を並べて見ると、フロントフィルムとバックフィルムプロセスの全体像が見えてきます。化学組成が良好なコンタクトが取れるかどうかを決め、物理的な厚さがコンタクト時に下地を傷つけるかどうかを決めます。
コーティングのSi/N比を少し動かすとRsが急上昇し、FFが崩壊し、効率が急落する
ラインへのリマインダー:効率損失を追うとき、polyだけを見つめてはいけない
両方の論文を終えたので、自分たちのラインに戻ります。効率損失を追うとき、エンジニアの反射としてまずrear poly厚、ドーピングレベル、トンネル酸化膜厚を確認します。これらがFFとVocに与える影響はよく理解されており、標準的なチェック項目です。しかし、 rear SiNxキャッピング層 はしばしば「パッシベーション/化粧層」として軽視され、コンタクト抵抗の観点で考える人はほとんどいません。
このISFH論文の価値はまさに、この見過ごされがちな変数を再びテーブルに載せたことです: バックフィルムの厚さが間違っていると、ペーストがファイアスルーしないか、あるいは焼き抜けてしまい、FFは同じように崩壊します。 次に「polyパラメータは触っていないのにFFが謎に低下した」という状況に遭遇したら、polyの周りをうろつくだけでなく、バックフィルムの厚さとファイアリング温度がまだペアになっているかを確認してください。
注目すべき点:ISFHの実験は従来のファイアリングに基づいています。現在ラインで広く採用されているLECO技術は、後続のレーザー/電流ステップを通じてコンタクトを最適化でき、ファイアリング温度と厚さのペアリングに対する感度をある程度軽減しますが、バックフィルムの厚さは依然として基本ウィンドウであり、無視できません。
Ooitechの見解
私たちがコミッショニングするすべてのTOPConラインで同じことが見られます — rear SiNxキャッピングは単なるカラーフィルムとして扱われ、その後FFが静かに低下し、誰も厚さと温度のペアリングをチェックしません。ISFHのデータは、人々をLECOへと向かわせるものと一致しています。なぜなら、コンタクト形成をファイアリングステップから切り離すことで、ペーストのフリット化学とバックフィルムウィンドウが完全に一致しない場合に実際のマージンが得られるからです。これらのステップが実際のモジュールラインでどのように展開されるか — コーティング、ファイアリング、ストリングングなどすべて — を見たい場合は、OoitechのYouTubeチャンネル( www.youtube.com/ooitech )をフォローする価値があります。そして、これはセルレベルの研究であることを覚えておいてください。モジュールラインはこれらのセルを継承しますが、コンタクトの運命はすでに上流で確定しています。
参考文献
Min B. et al., AIP Conf. Proc. 2487, 020014 (2022) (DOI: 10.1063/5.0089239)
Chen X.Y. et al., Solar Energy 126 (2016) 105–110 (DOI: 10.1016/j.solener.2016.01.001)