太陽光パネル製造機:必要な機械とは
目次
簡単な回答: 太陽電池パネルの製造は1台の機械ではありません。モジュール工場は連結されたラインで稼働し、各ユニットが1つの作業を担当します:電流によるセル選別、ハーフセルまたはシングルセル用のレーザー切断、セルをストリングにはんだ付けするタビングとストリング、封止材とガラスとともにストリングを配置するレイアップ、積層体を接着するラミネーション、アルミフレームとジャンクションボックスを取り付けるフレーミング、そして完成モジュールのIVテストと選別です。設備の選定とは、各ステーションのサイクルタイムを目標スループットに合わせることを意味します。なぜなら最も遅いステーションがライン速度を決めるからです。ラインは通常、年間生産能力 — 5 MW、50 MW、300 MW、または1.2 GW — で表され、機械の台数はその数値から導かれます。歩留まり損失はステーション間で累積するため、ストリングでの0.1パーセントの破損増加は見た目よりもはるかに高コストになります。
PV モジュール製造 · Jerry、Ooitech 著
太陽電池パネル製造装置は一つの巨大なユニットではありません。モジュール工場では、接続された機械のラインが稼働しており、それぞれが作業の一部を担当します:セルの切断、ストリングへの半田付け、ストリングの配置、モジュールのラミネーション、フレームの取り付け、完成したパネルのテスト。標準的なモジュールラインで 太陽電池パネルを製造するための機械 の選択は、買い物リストではなく、順序付けの決定です。
紙の上ではかなり単純に聞こえます。実際の生産では、すべての工程が次の工程に影響を与えます。レイアップ時の小さな位置ずれが、ラミネート後に気泡や位置ずれ欠陥になることがあります。不良な半田接合は肉眼では問題なく見えても、EL検査では暗い領域として現れることがあります。
だからこそ、優れた太陽電池パネル生産ラインは、機械の寄せ集めではなく、1つのバランスの取れたシステムとして運用される必要があります。
このガイドでは、標準的なモジュールライン上の 太陽電池パネル製造装置 を選ぶ際は、機械が稼働する順序で:セル選別とレーザー切断、ストリング、レイアップ、ラミネーション、フレーミング、最終テスト。各セクションでは、機械が何をするのか、なぜ重要なのか、購入前に何を確認すべきかを説明します。容量別の予算数値については、 容量別の太陽電池パネル生産ラインコスト.
設備を見る前に、重要な区別が1つあります。
この記事は、 太陽電池モジュール生産ラインについてです。つまり、完成した太陽電池セルを購入し、それらを太陽電池パネルに組み立てる工場です。シリコンウェハーから太陽電池セルを製造するのは別のプロセスで、湿式化学設備、拡散炉、PECVDまたはALDシステム、スクリーン印刷機、焼成炉、その他の専用機械が関与します。
では、完成した太陽電池パネルを製造するにはどのような機械が使われるのでしょうか?
1. 太陽電池セルテスターおよび選別機
電流式セルテスターはIEC 60904-9:2020に基づいて規定されます:300~1200 nmにわたる分光一致、100 mW/cm²に校正された放射照度、Aグレードで2%以下の光強度不均一性、および1%以下の短期不安定性。
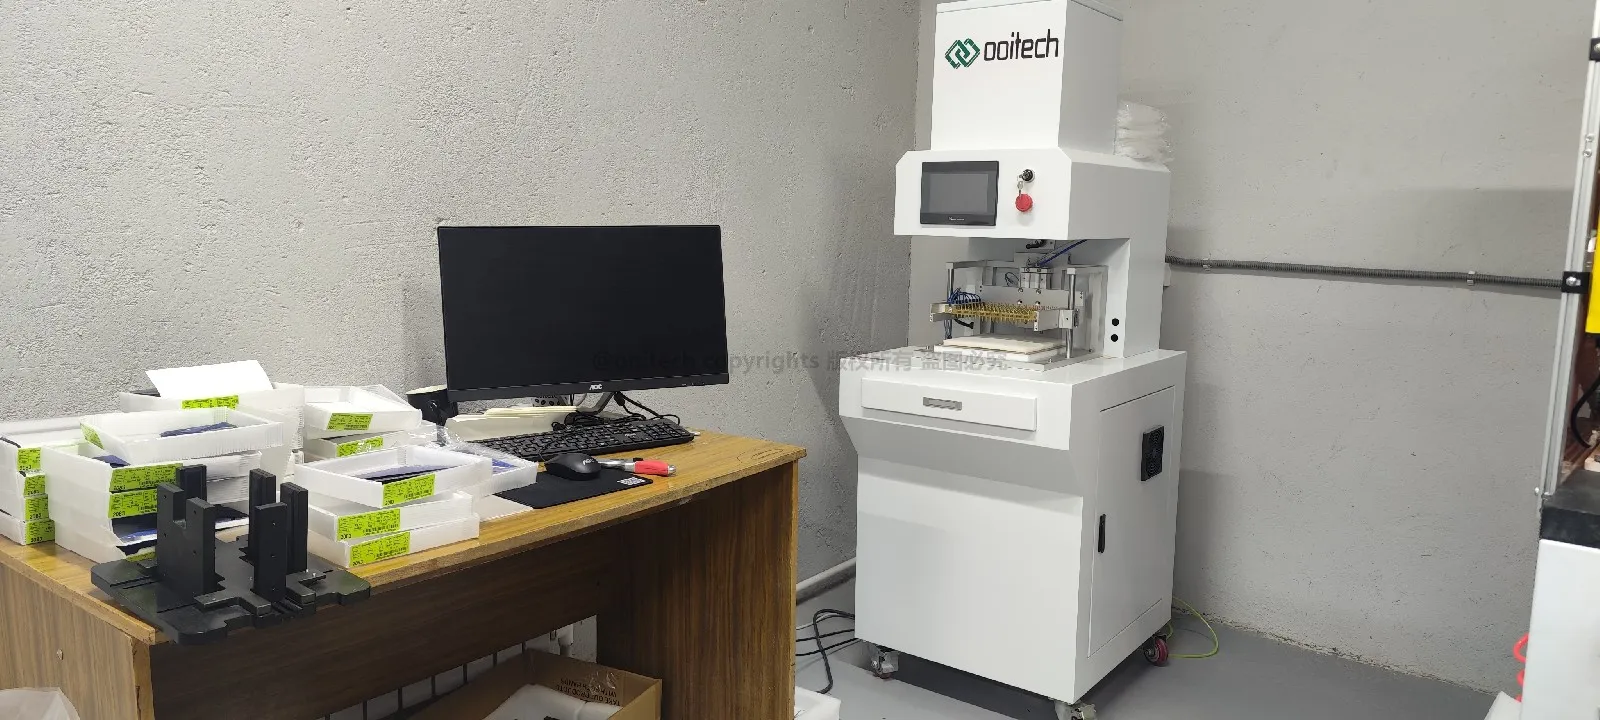
同じ生産バッチの太陽電池セルは、必ずしも電気的に同一ではありません。電流、電圧、最大電力がわずかに異なる場合があります。電気的特性が大きく異なるセルを同じストリングに接続すると、最も性能の低いセルがストリング全体の出力を制限する可能性があります。
A 太陽電池セルテスター は以下のようなパラメータを測定します:
開放電圧
短絡電流
最大電力
セル効率
I-V曲線特性
その後、選別システムは同様の性能を持つセルをグループ化します。
一部の生産ラインでは、セルがストリング工程に入る前に、自動光学検査やセルレベルのEL検査を使用して、エッジチップ、隠れたクラック、汚染、電気的に不活性な領域を特定しています。
小さなステップに見えるかもしれませんが、正確な選別は電気的不整合を減らし、完成モジュールの一貫性を向上させるのに役立ちます。
2. 太陽電池レーザー切断機
サプライヤーに求めるべき数値は、±0.1 mm以上の切断精度と、作業に適したレーザー光源 — グルービング用は約50 W、加熱ステージを併用する場合は最大300 W — です。
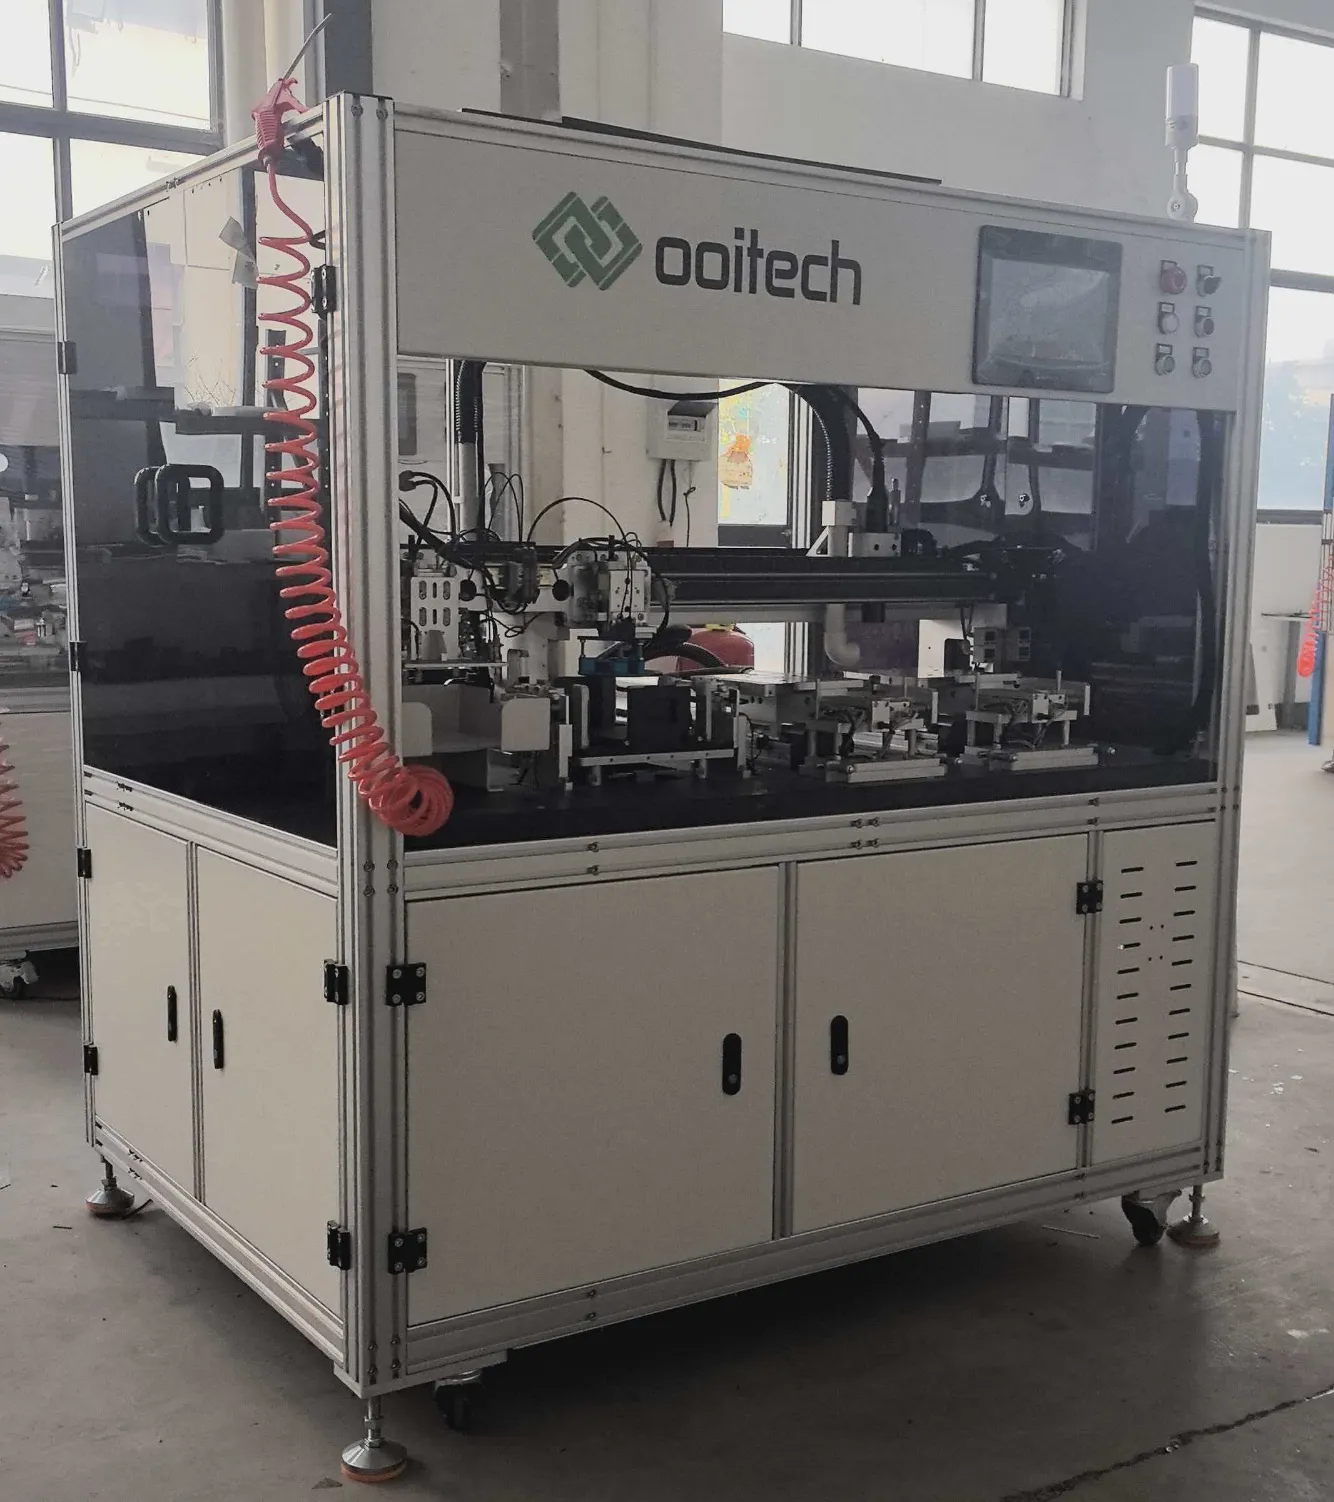
最新の太陽電池モジュールのほとんどは、 太陽電池セルレーザー切断機で切断されたハーフカットセルを使用しています。シングルドやその他の特殊なモジュール設計では、さらに小さなセルセクションを使用する場合があります。これらの場合、フルサイズの太陽電池セルはストリング化の前に分割する必要があります。
太陽電池レーザー切断機は、高精度でセルにスクライブを入れ、分離します。モジュール設計に応じて、セルを半分、3分の1、またはより小さな断片に切断することがあります。
一般的に使用される2つの切断方法があります:
従来のレーザースクライブとそれに続く機械的ブレーキング
機械的および熱的応力を低減するために設計された非破壊レーザー切断
セルが薄く大きくになるにつれて、非破壊切断がますます重要になっています。切断中に生じたマイクロクラックは、ストリング工程、ラミネーション、輸送、または長期的な屋外運転中に拡大する可能性があります。
工場がフルセルモジュールのみを生産する場合、レーザー切断機は必要ないかもしれません。しかし、ハーフセルおよびシングルドモジュールの生産には、ラインの核心部分です。
3. タバーストリンガー機
エントリークラスのストリンガーは毎時約1,200セル、高速プラットフォームは最大6,800セルで稼働します。位置決め精度は±0.15 mmで、クラスAセルの破損率は0.2%以下であるべきです。リボン幅は0.35~1.2 mm、セルフォーマットは現在製造されている機械で156~230 mmに及びます。
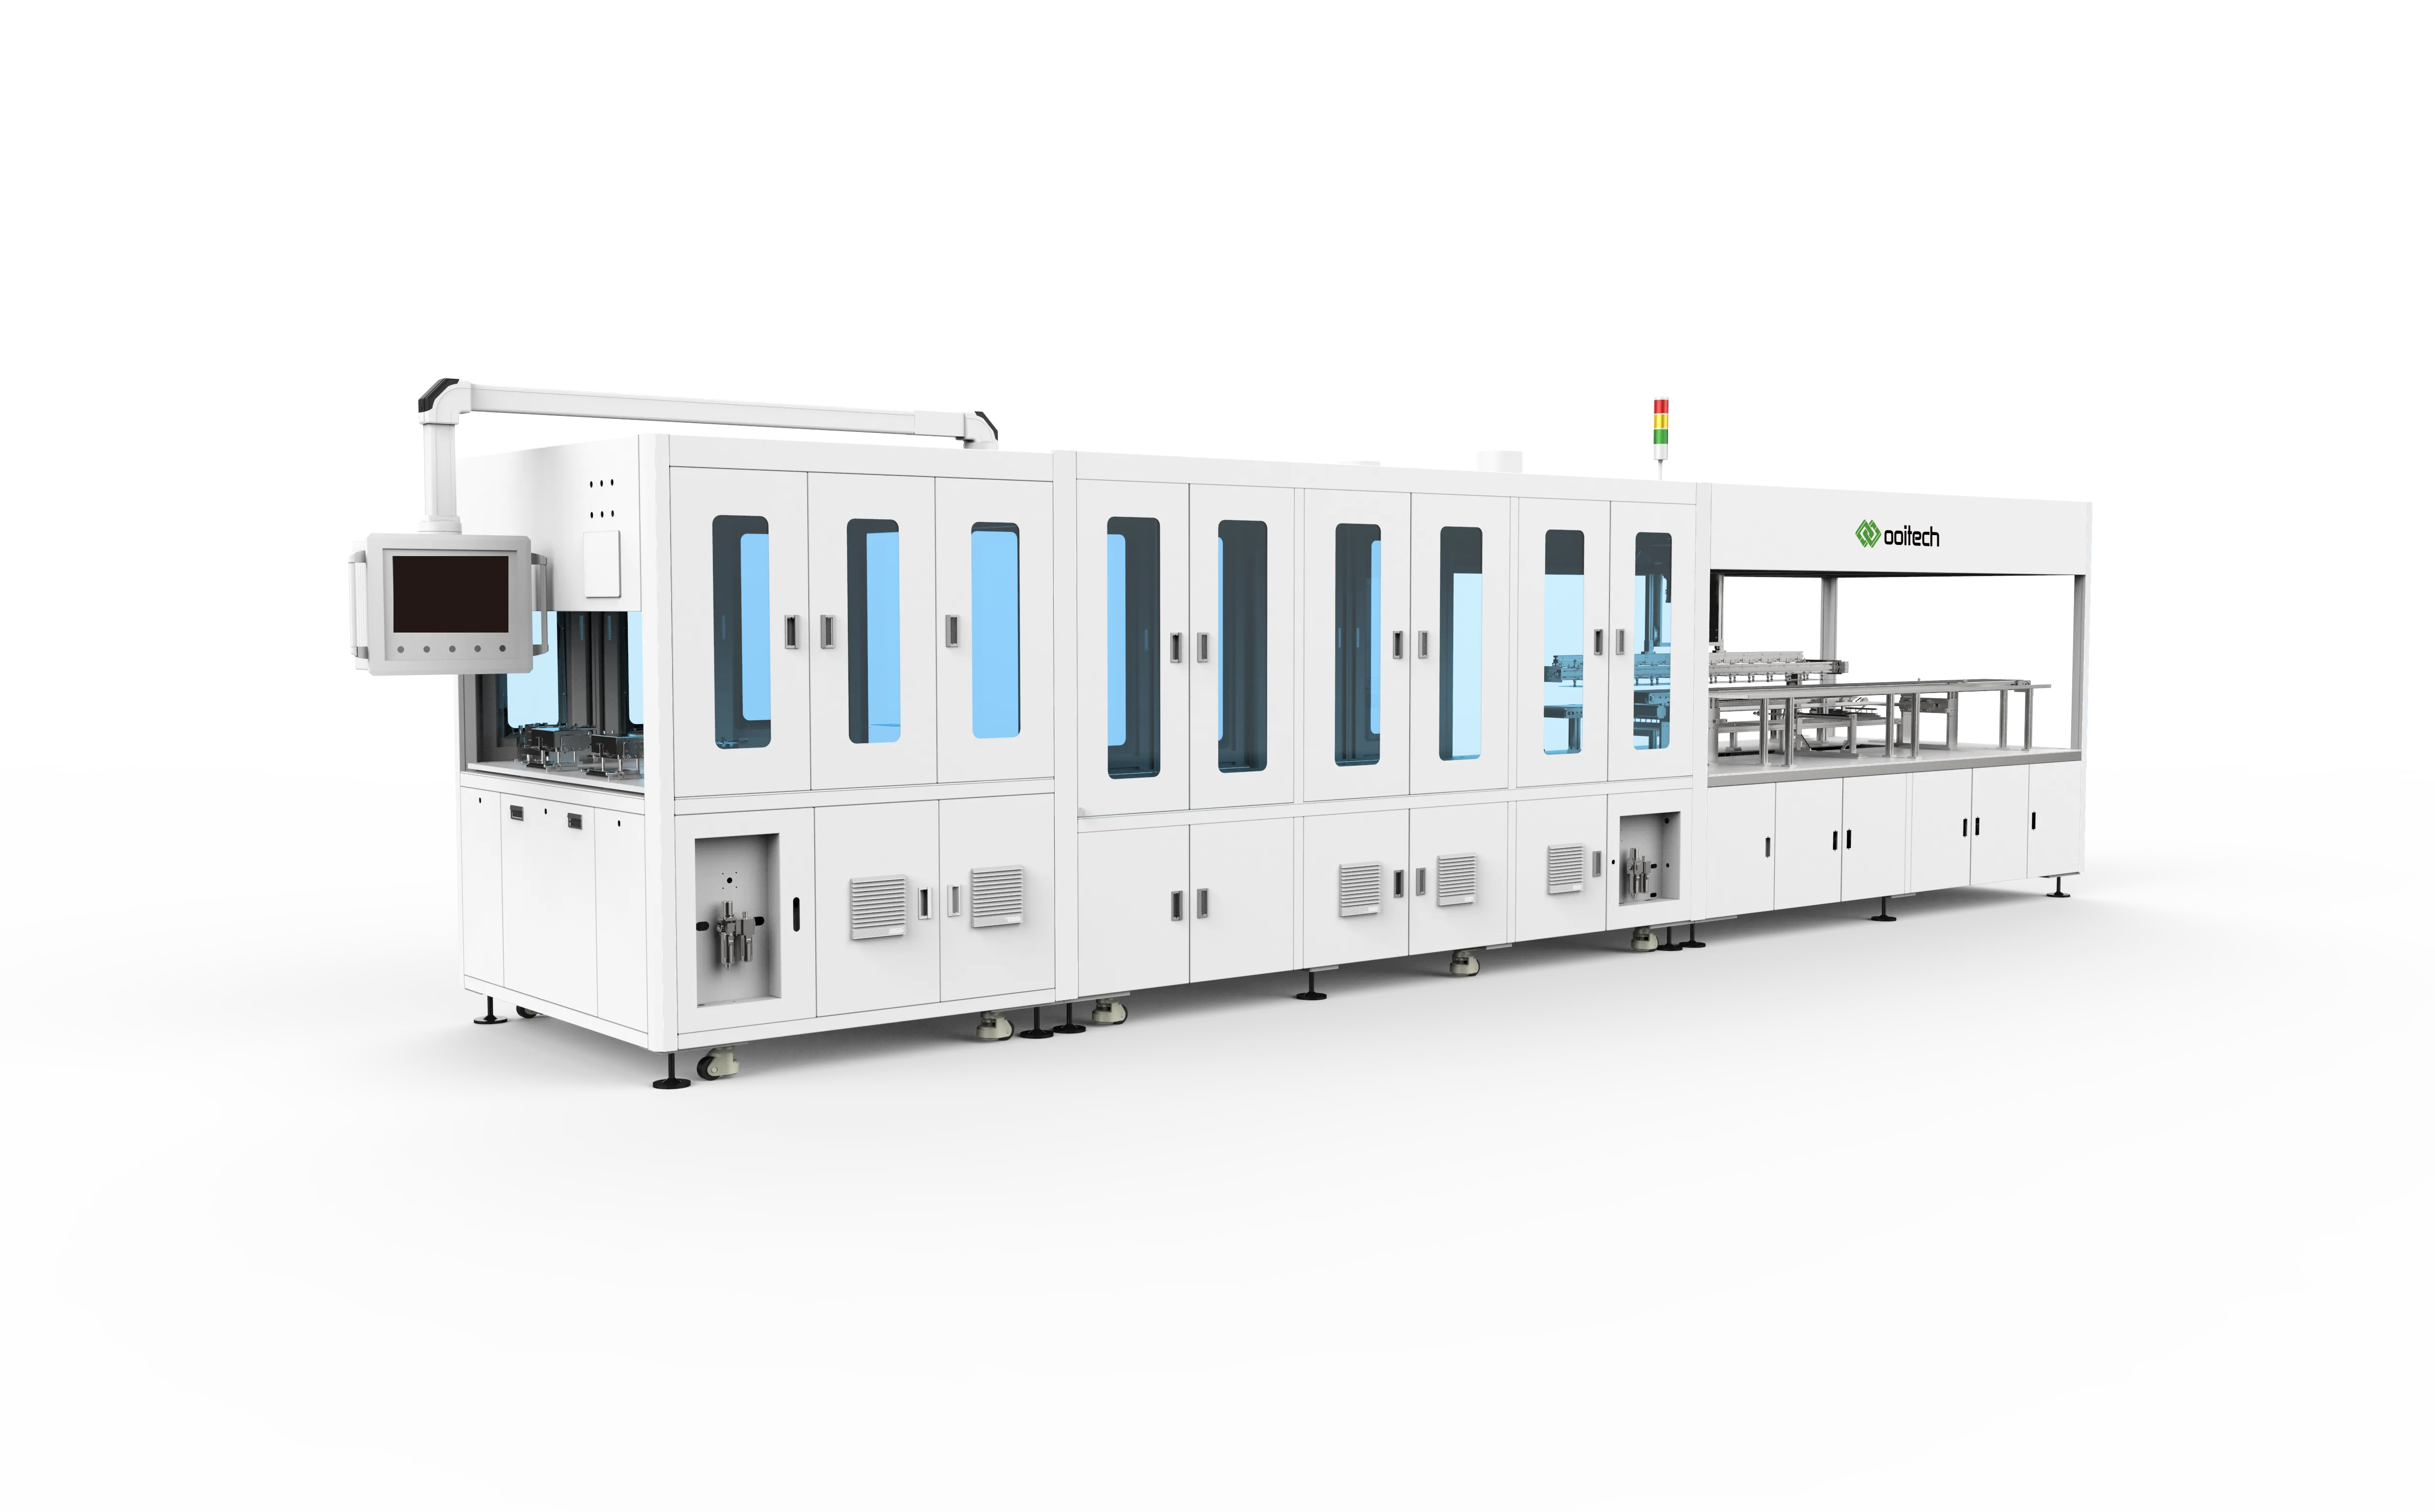
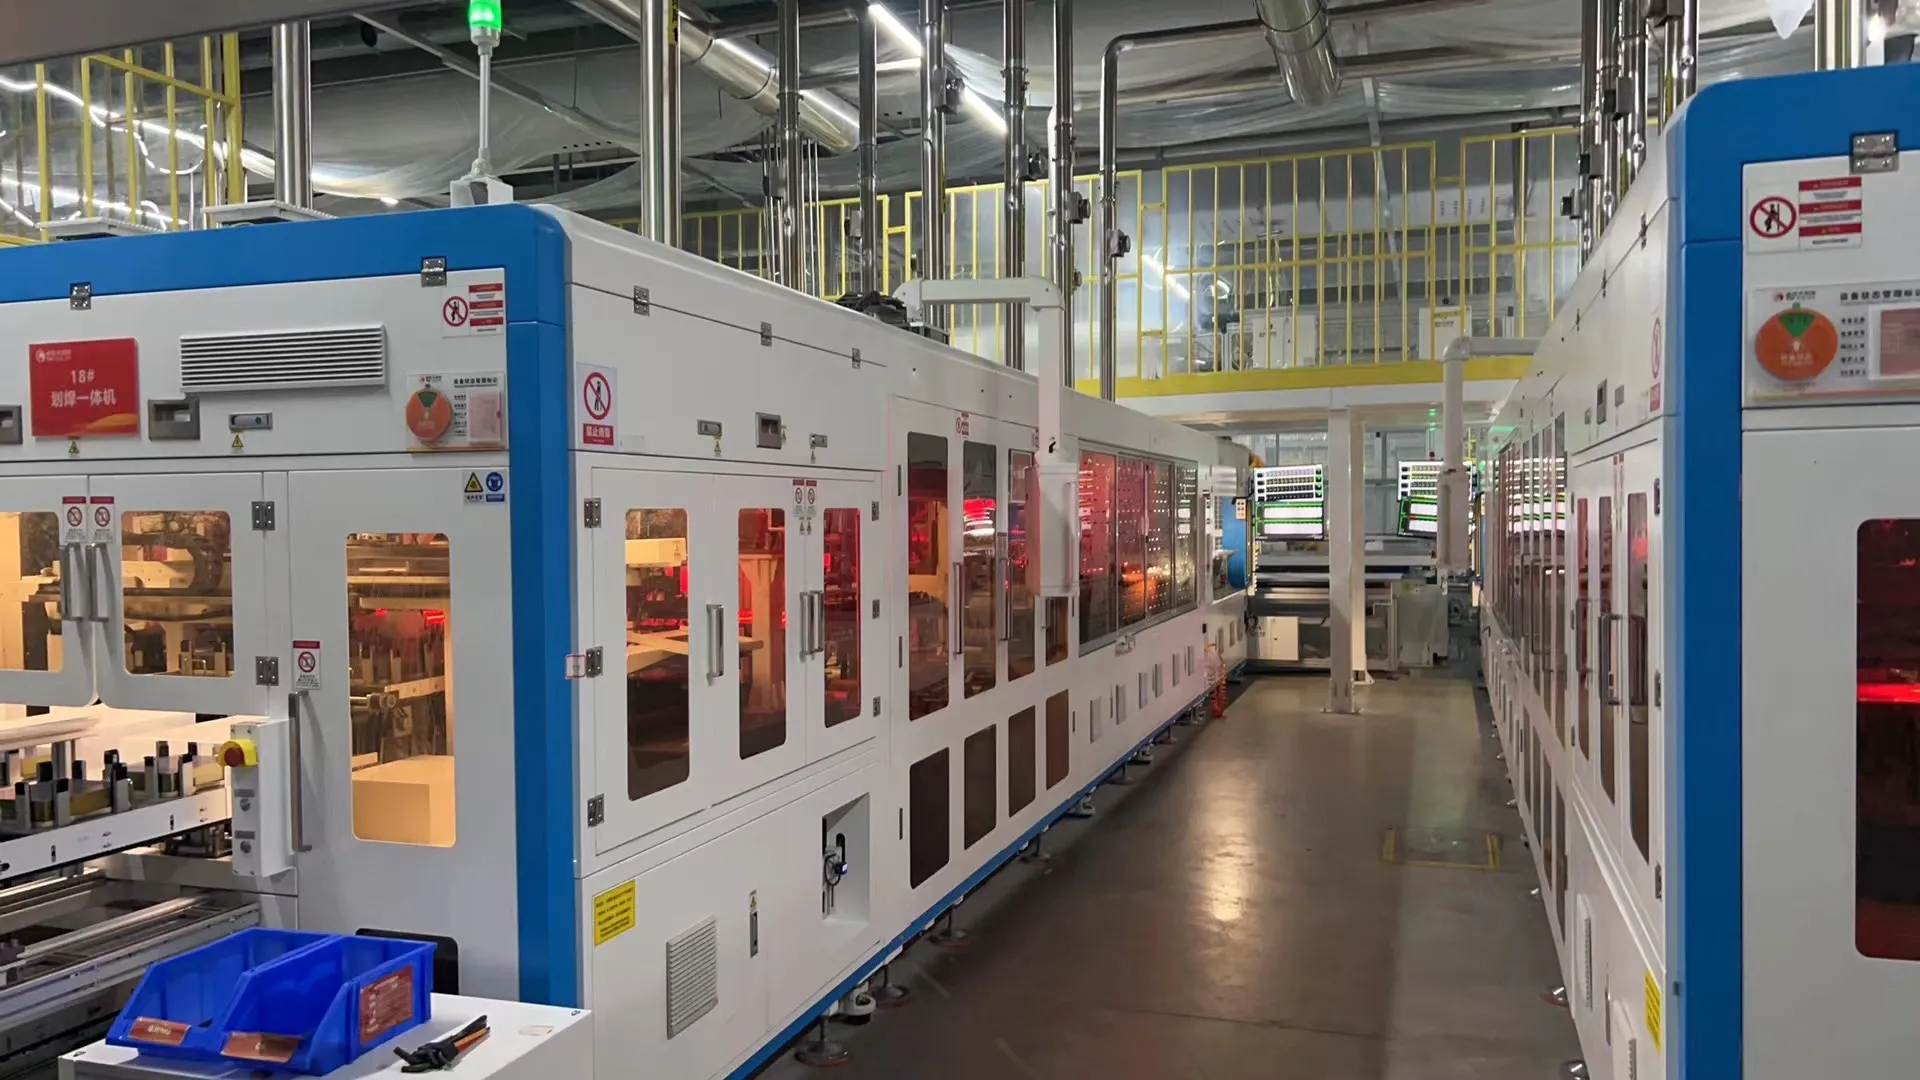
The タバーストリンガー は、太陽電池パネル生産ラインの心臓部と見なされることがよくあります。
その主な役割は、個々のセルに太陽電池リボンをはんだ付けし、セルを直列に接続してセルストリングを形成することです。最新の機械は通常、タビングとストリンギングの両方を1つの自動プロセスで組み合わせています。
タバーストリンガーは通常、以下を処理します:
セルのローディングと分離
セルの位置決め
リボンの供給
フラックスの塗布
はんだ付け
ストリングの位置合わせ
ストリングの切断と排出
ビジョン検査
正しいストリンギング方法は、セル技術によって異なります。
PERCおよびTOPConセルは、一般に従来のマルチバスバーストリンガーで処理できます。HJTセルは熱に敏感なため、より低温での半田付けが必要になる場合があります。BC、IBC、ABC、HPBCセルは、正負のコンタクトがどちらも裏面側にあるため、専用のバックコンタクト溶接装置が必要です。
したがって、ストリンガーの選定は、セルサイズ、バスバー設計、リボンタイプ、半田付け温度、モジュール構造に基づいて行うべきであり、宣伝されている1時間あたりのセル処理枚数だけに依存すべきではありません。
4. インラインストリングEL検査
ストリング上のインラインELは、カメラ数だけでなく解像度で選ばれます:微細なマイクロクラックを可視化するには1ピクセルあたり約0.5 mmが必要で、現行世代ではデュアル4.6メガピクセルカメラが一般的です。

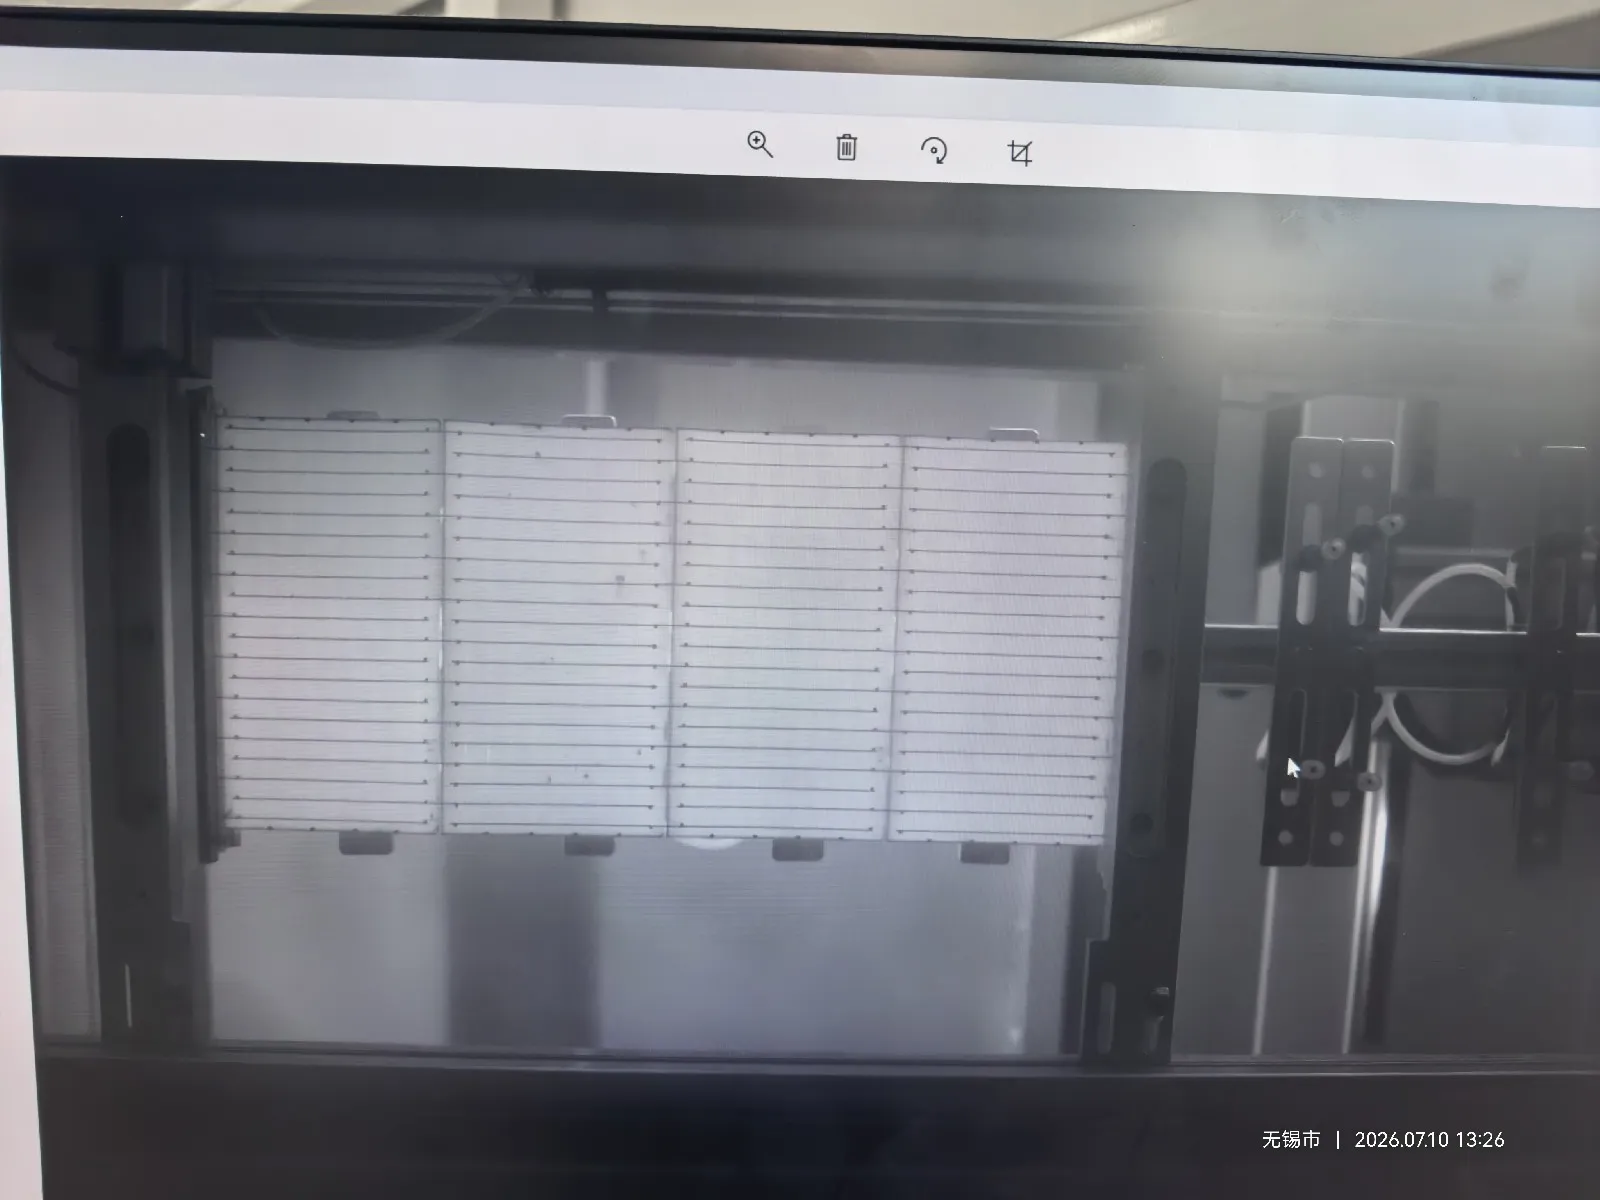
ストリングEL検査は、 ストリングレベルELテスターを使用して、通常、完全に別個の機械ではなく、タバーストリンガーに統合されたオプション機能です。
実際には、ほとんどのメーカーがこのオプションを選択しています。特にTOPCon、HJT、BCセルを使用したモジュールを生産する場合にそうです。これらのセル技術では、弱い半田接合部、隠れたクラック、電気的に不活性な領域を通常の目視検査で特定するのが難しい場合があります。
インラインEL検査は、半田付け直後にストリングを検査します。接続されたセルに電流を印加し、赤外線感度カメラがエレクトロルミネッセンス画像を撮影します。クラック、断線領域、不十分な電気接続は異常な暗部として現れます。
これにより、積層およびラミネーションの前に、修理や交換がまだ比較的容易な段階で不良ストリングを除去できます。
オフラインストリングELテスターは、サンプリング、再検査、実験室分析に依然として使用される場合がありますが、ストリンガーにすでにインラインEL検査が含まれている場合、通常は独立した生産ステーションとして必要とされません。
5. 太陽電池ガラスの投入および検査装置
扱うガラスは通常厚さ2.0、2.5、または3.2 mmで、光透過率は91.5%以上、反射防止コーティングを施した場合は93.5~94.5%です。
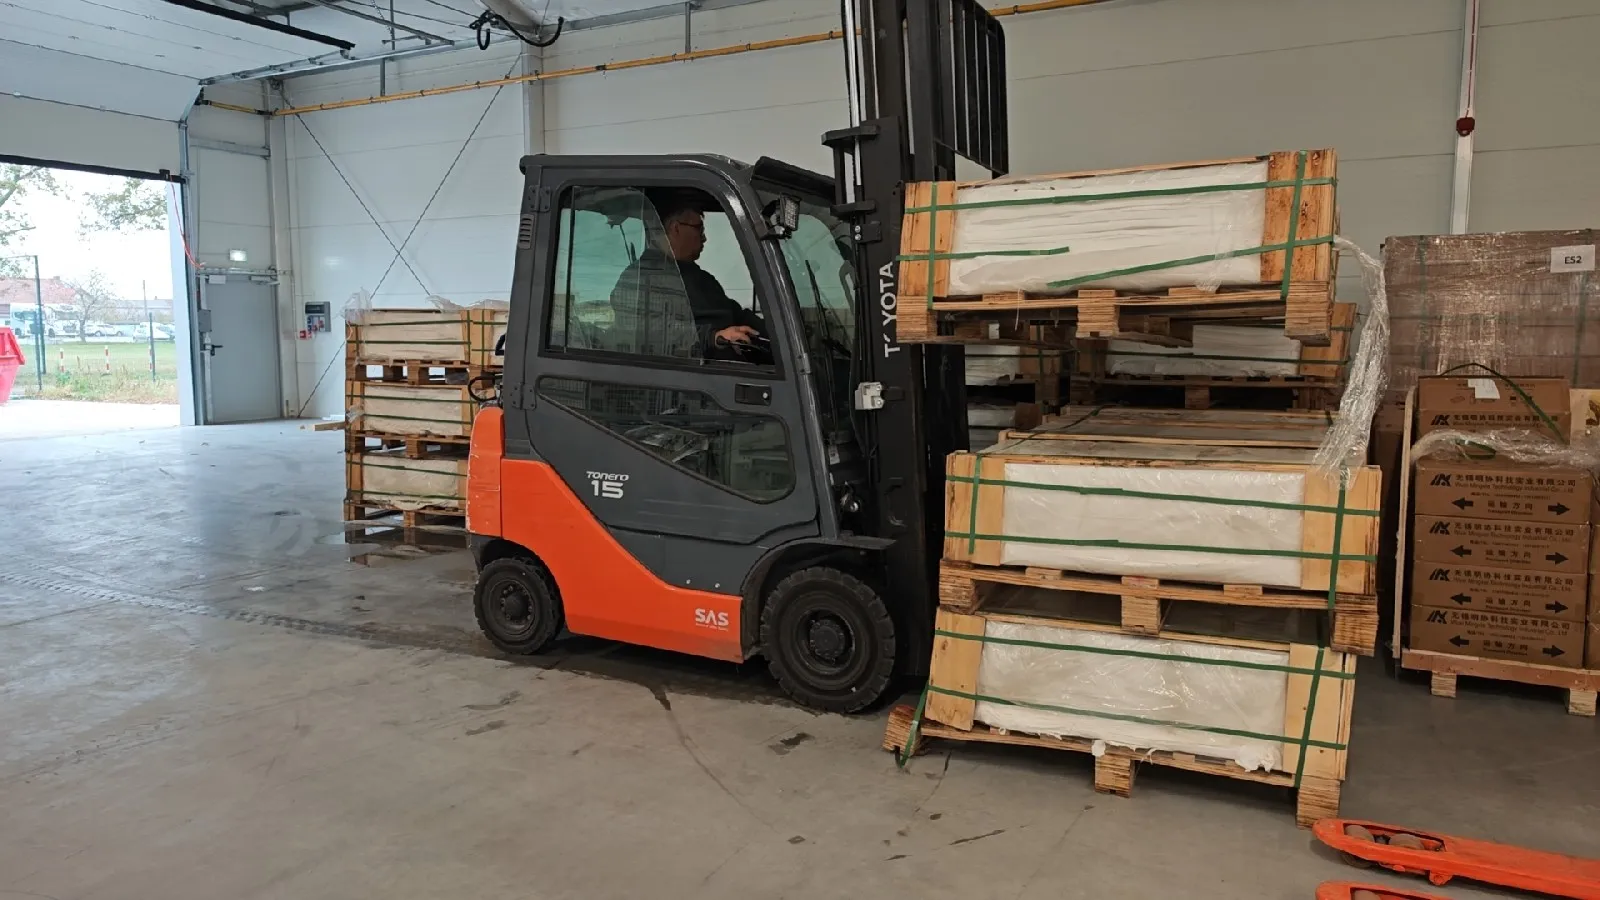
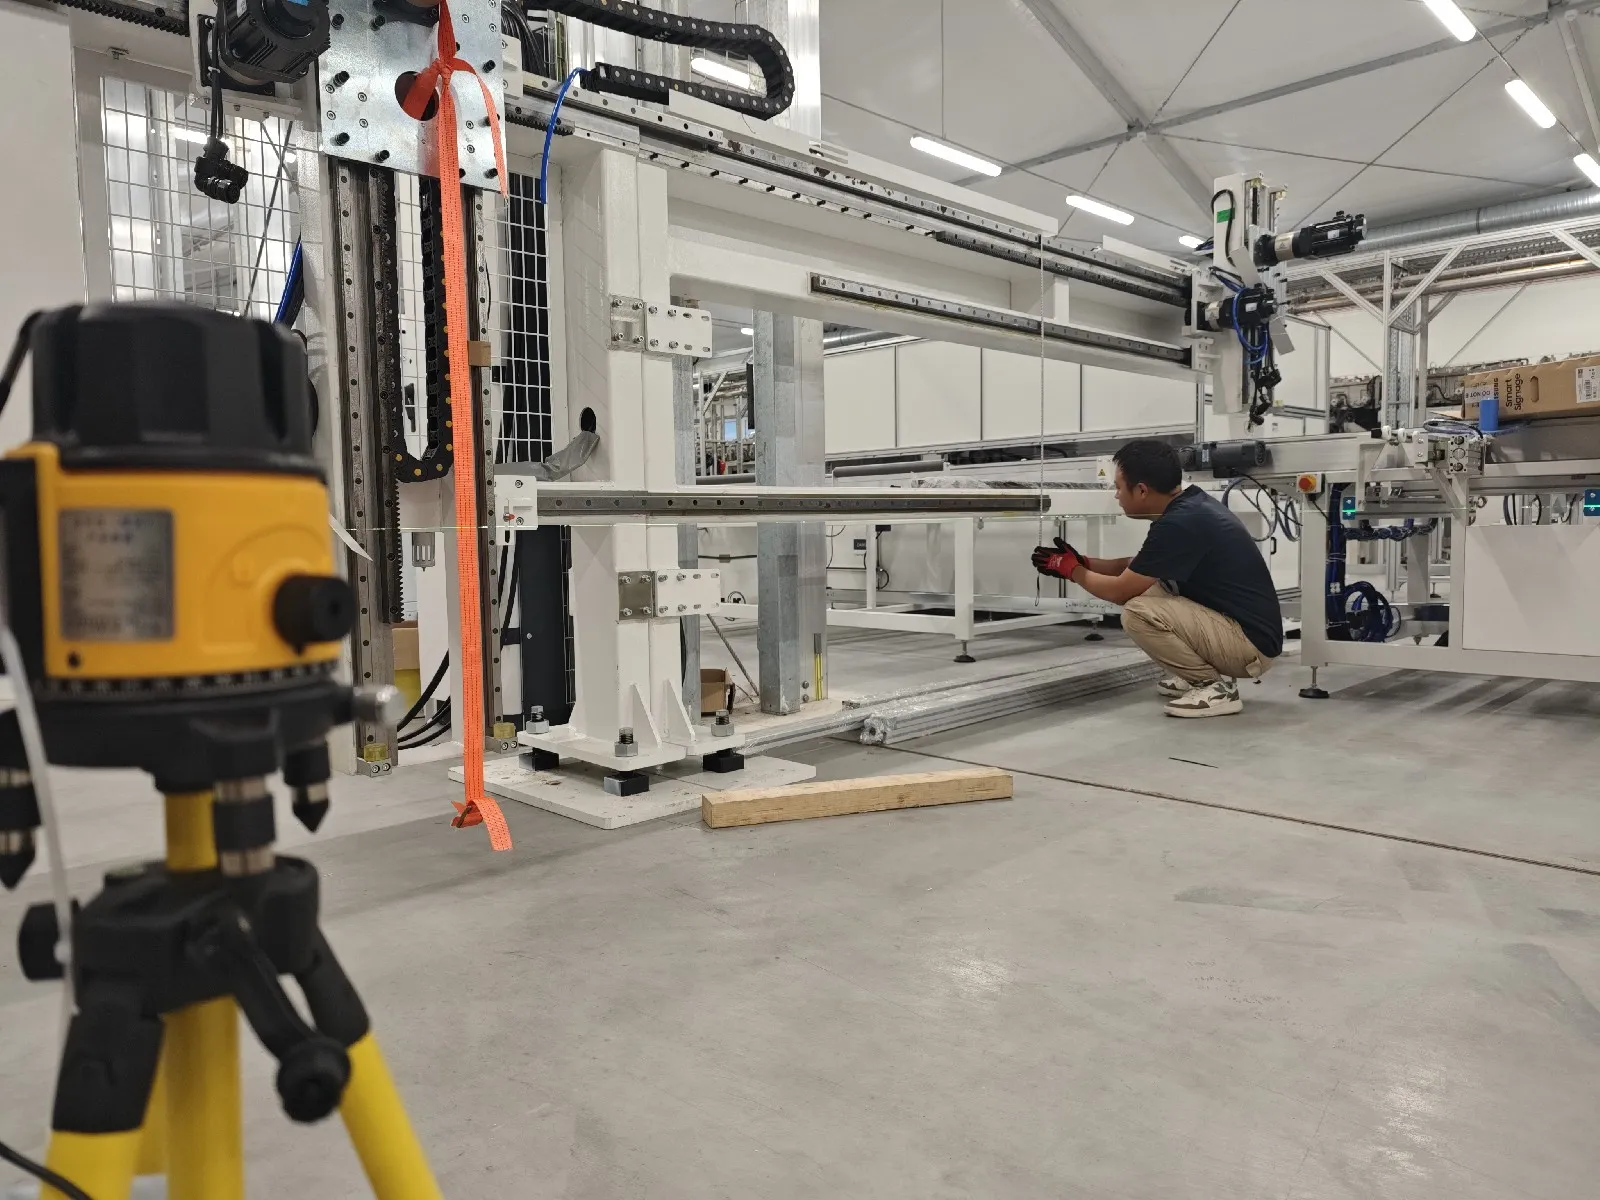
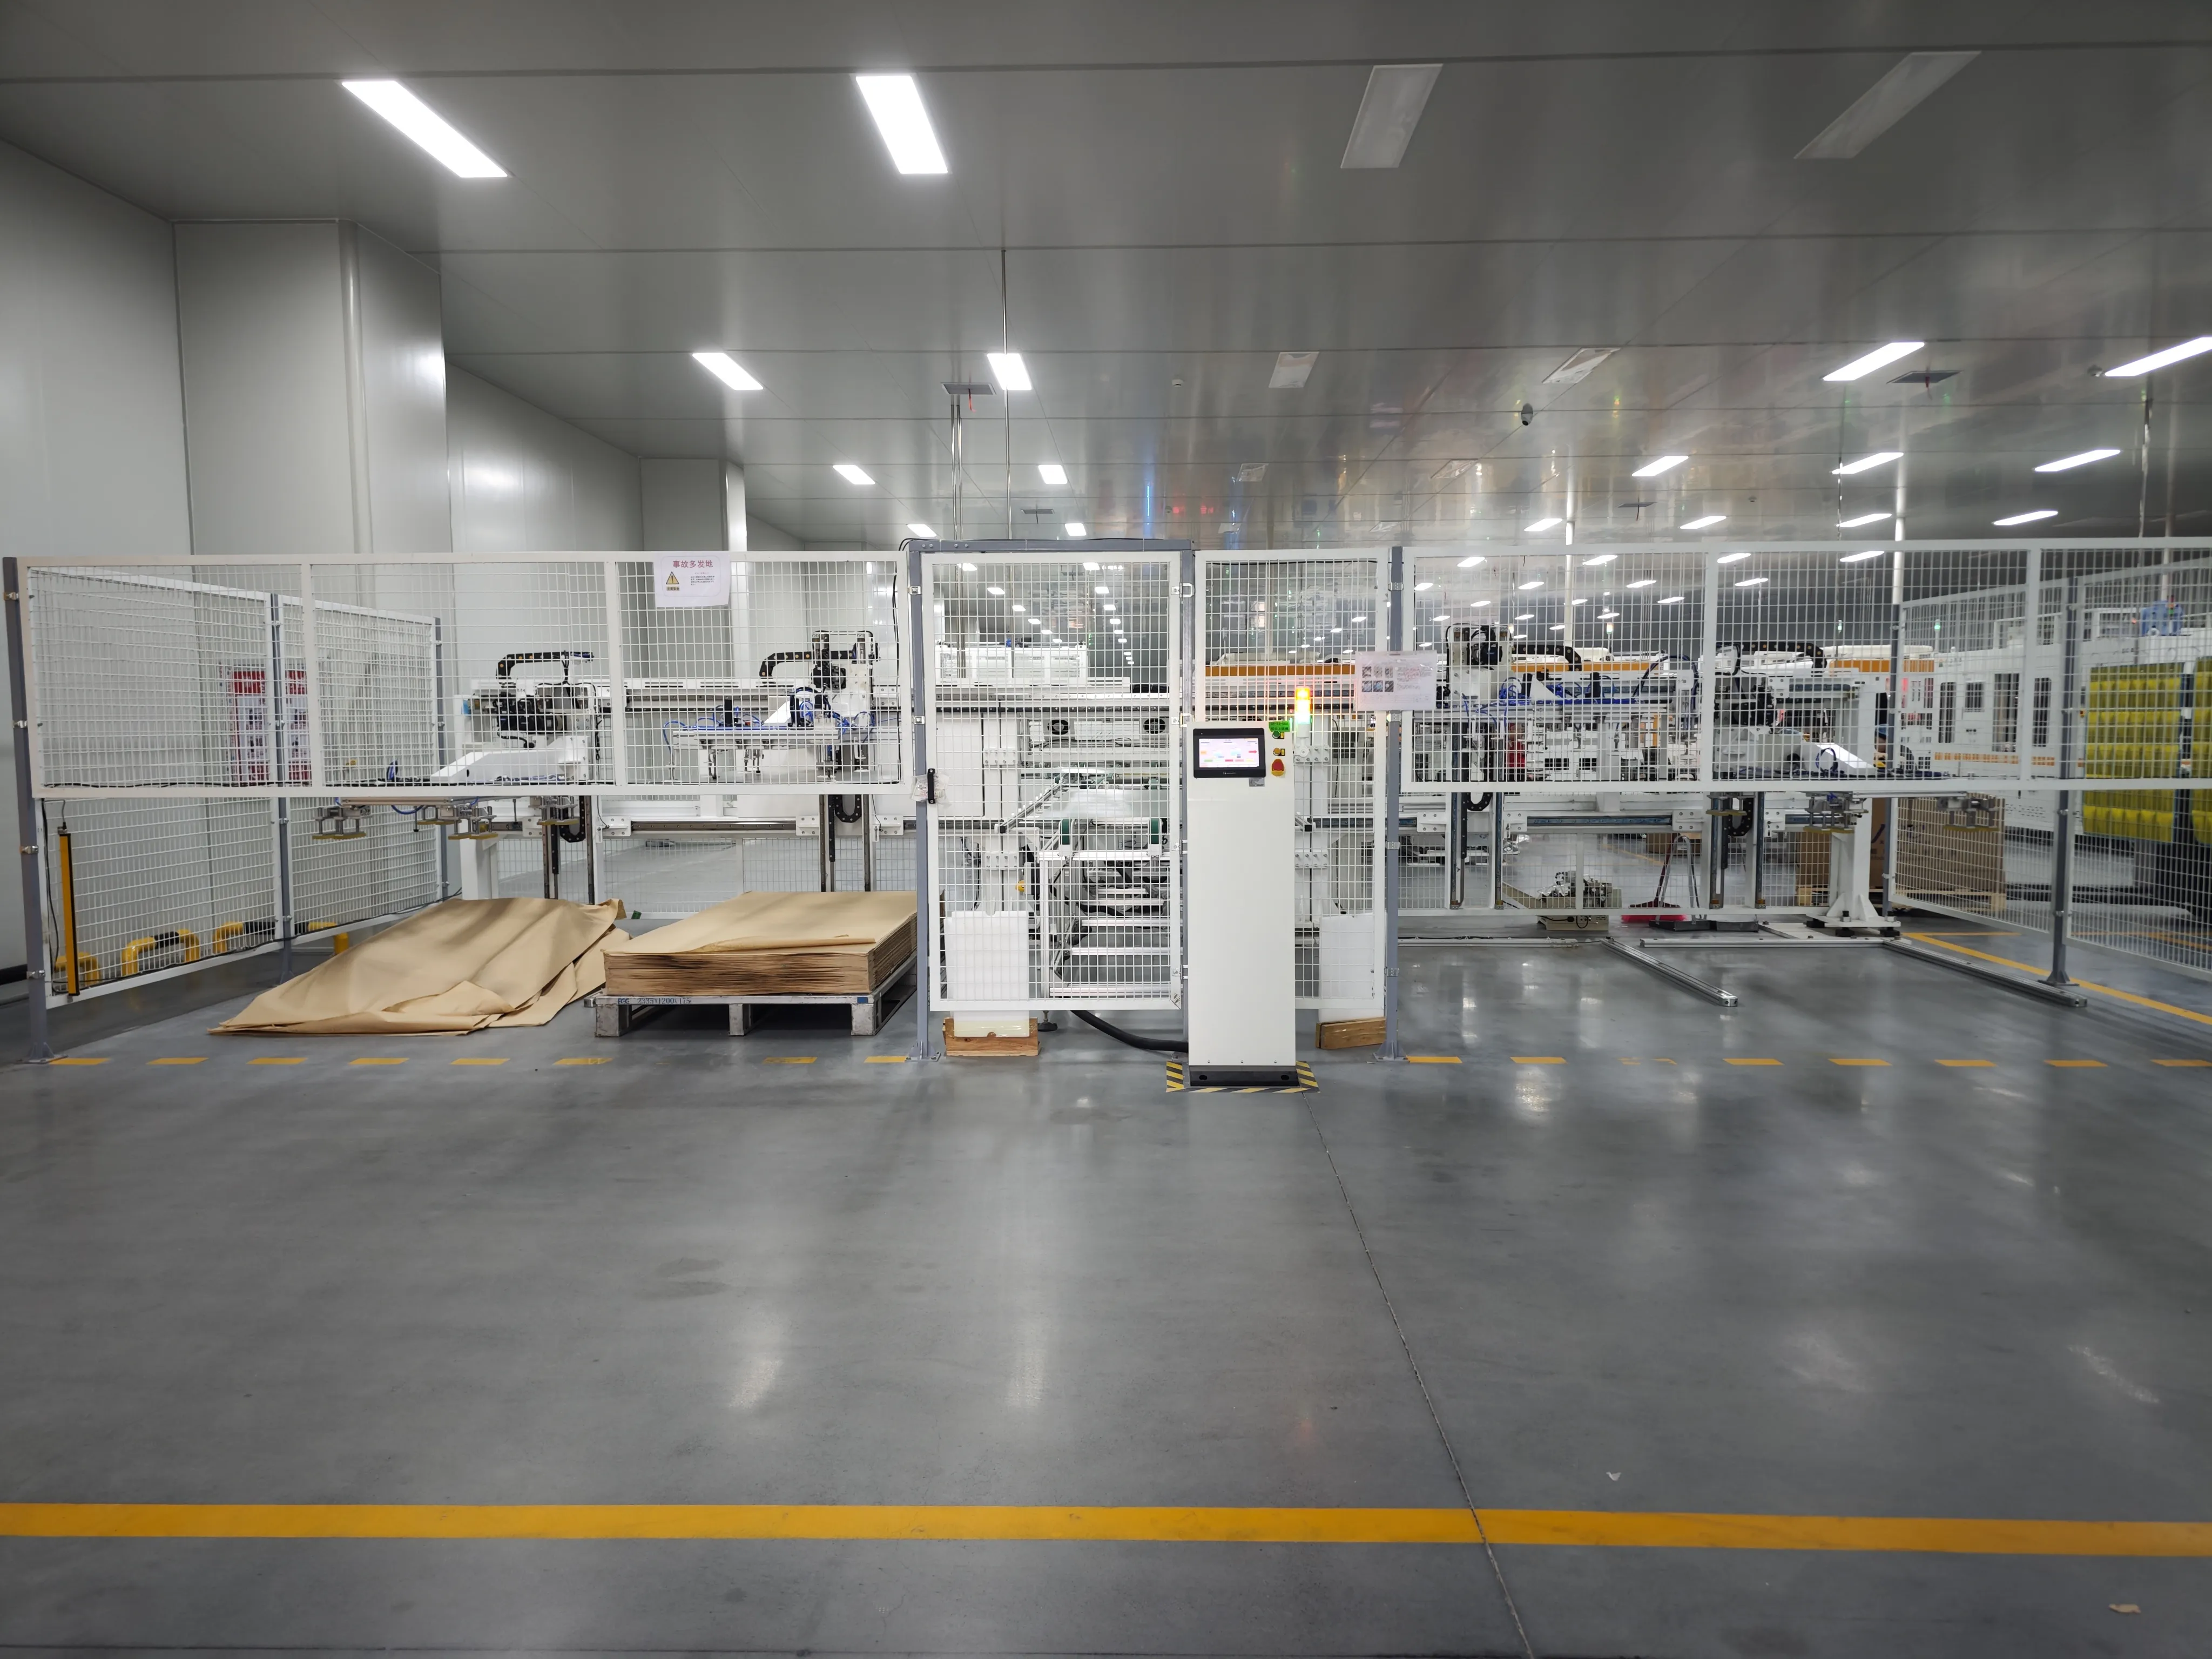
現代のモジュール工場に供給される太陽電池ガラスは、通常、ガラスメーカーによって洗浄および前処理されています。このため、標準的な太陽電池パネル生産ラインでは、専用のガラス洗浄機は一般的に必要ありません。
自動ガラスローダーが、前処理されたガラスをコンベア上に配置します。EVAまたはPOEを敷設する前に、ガラスは以下について検査されます:
ほこりおよび表面汚染
傷
エッジの損傷
ガラスの欠け
コーティングの欠陥
寸法の不一致
フロントガラスはモジュールスタックの基盤を形成するため、その位置は後続の材料敷設およびセルレイアップ工程中に安定している必要があります。
6. EVA、POE、バックシートの切断・敷設機
材料は機械よりも先に独自の数値を持ちます:硬化後のゲル含有量75~85%、ガラスへのピール強度80 N/cm以上のEVA封止材を、モジュール図面に従って切断・配置します。
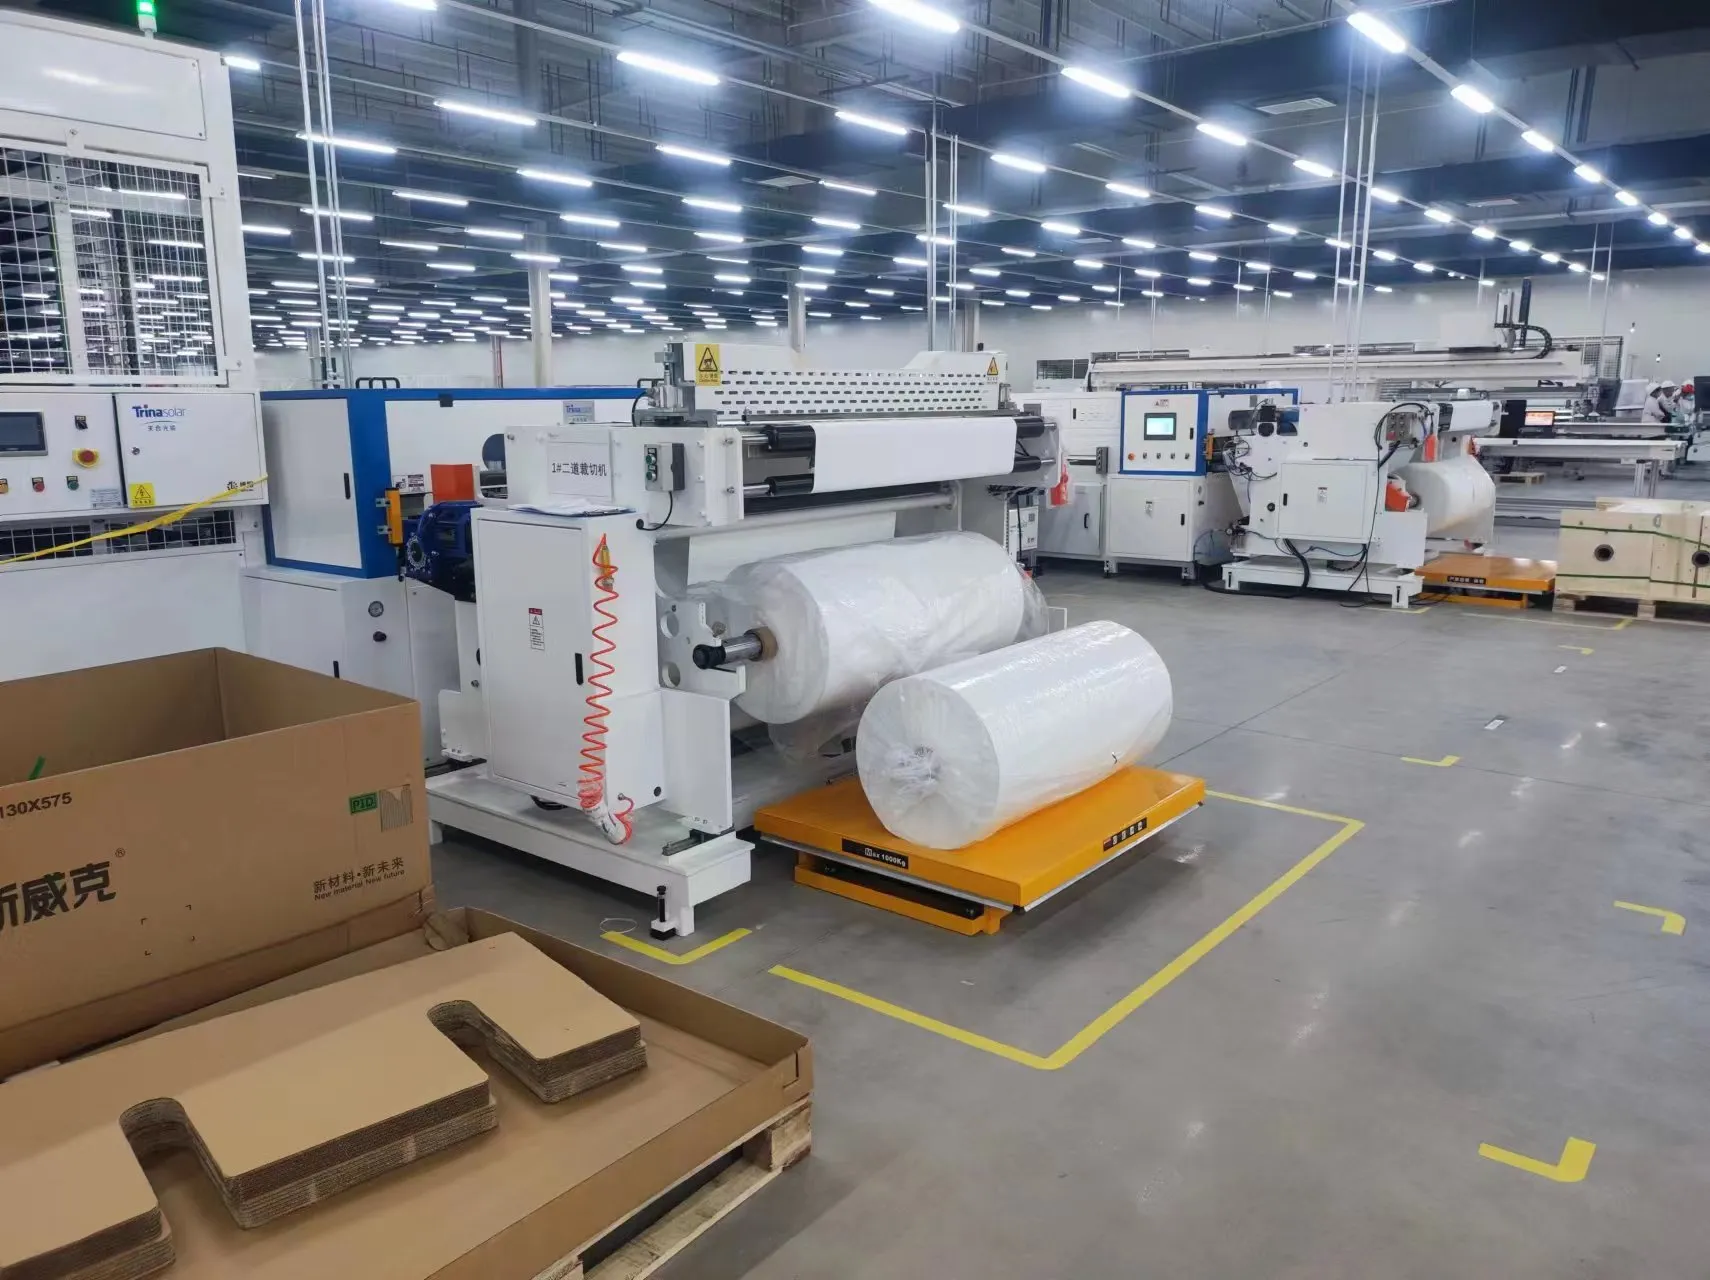
レイアップの前に、封止材と裏面層の材料を EVAおよびバックシート切断機.
自動切断・敷設機は以下のような材料を準備できます:
EVAフィルム
POEフィルム
TPTまたはその他のバックシート
絶縁ストリップ
バスバー絶縁材
切断後、機械は封止材をガラス上に自動的に敷設します。
ガラス-ガラスモジュールでは、ポリマーバックシートが2枚目のガラスに置き換えられます。そのため、ラインのレイアウト、ラミネーター、ハンドリング装置は、追加の重量と異なるモジュール構造に対応できるように設計する必要があります。
小規模な工場では、EVAとバックシートの材料を手作業で切断する場合があります。自動切断・敷設は、生産能力が増加するにつれて、寸法の一貫性を向上させ、材料の無駄を削減するため、より価値が高まります。
7. 自動レイアップ機
レイアップは、モジュール1枚あたり48秒以下のサイクルタイム、±0.1 mmのガラス位置合わせ精度、長辺1,600~2,600 mmのガラスをカバーする作業範囲として規定されます。
The で正しいモジュール寸法に切断する必要があります。 自動レイアップ機
これは精密な工程です。ストリングの間隔、セルの位置合わせ、セルとガラスエッジ間の距離は、指定された公差内に収まる必要があります。
位置合わせの不良は完成したパネルで容易に気づかれますが、外観だけが問題ではありません。不正確なストリング位置は、封止、エッジシール、長期的なモジュールの信頼性にも影響を与える可能性があります。
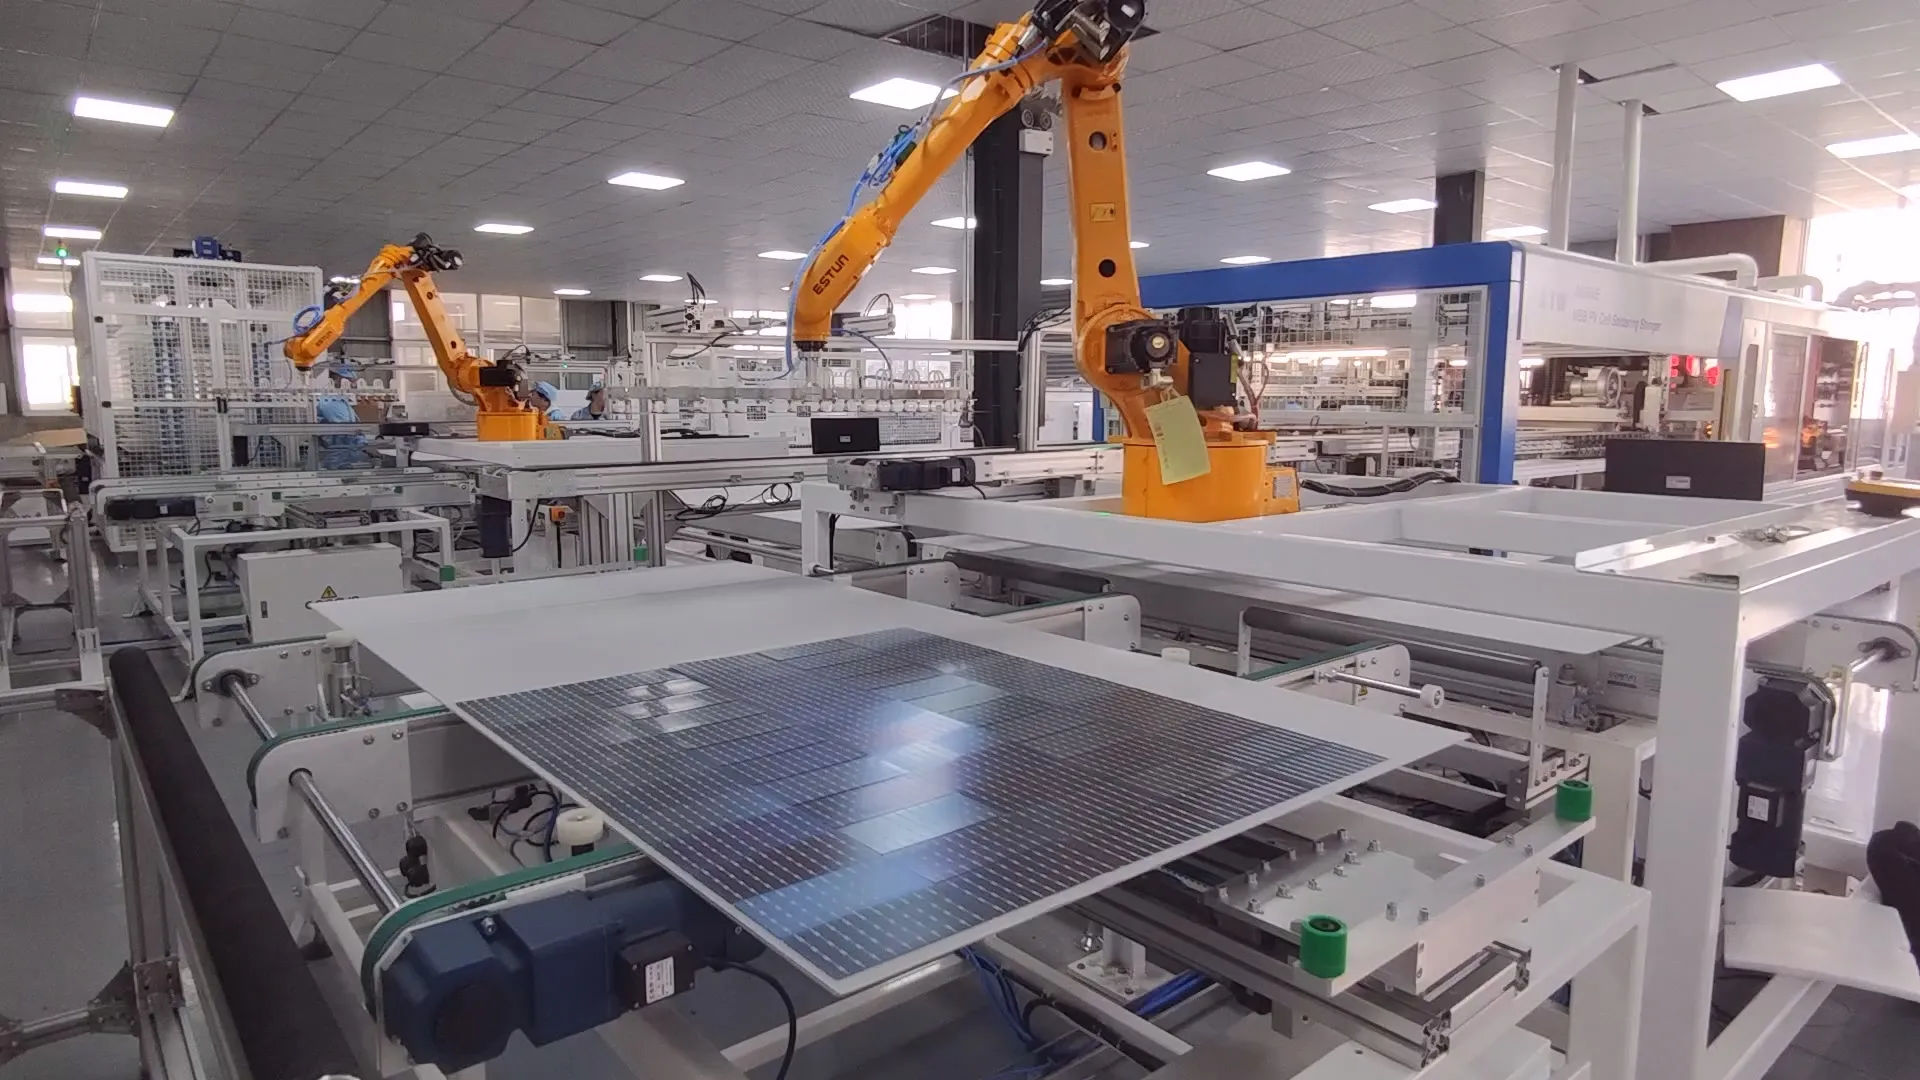
自動レイアップ機は通常、以下を使用します:
産業用ロボットまたはガントリーシステム
真空グリッパー
ビジョンカメラ
自動位置補正
ストリング間隔制御
ガラス位置検出
一部の生産ラインでは、別個のレイアップ機を使用します。他のラインでは、ストリングの位置決め、レイアップ、バスバー処理を1つの統合ユニットに組み合わせています。
8. バスバー接続機
自動バスバー機は17~18秒のサイクルで稼働し、稼働率99%以上を維持します。また、マルチバスバーレイアウトの増加に伴い、5~30本のバスバーに対応する必要があります。
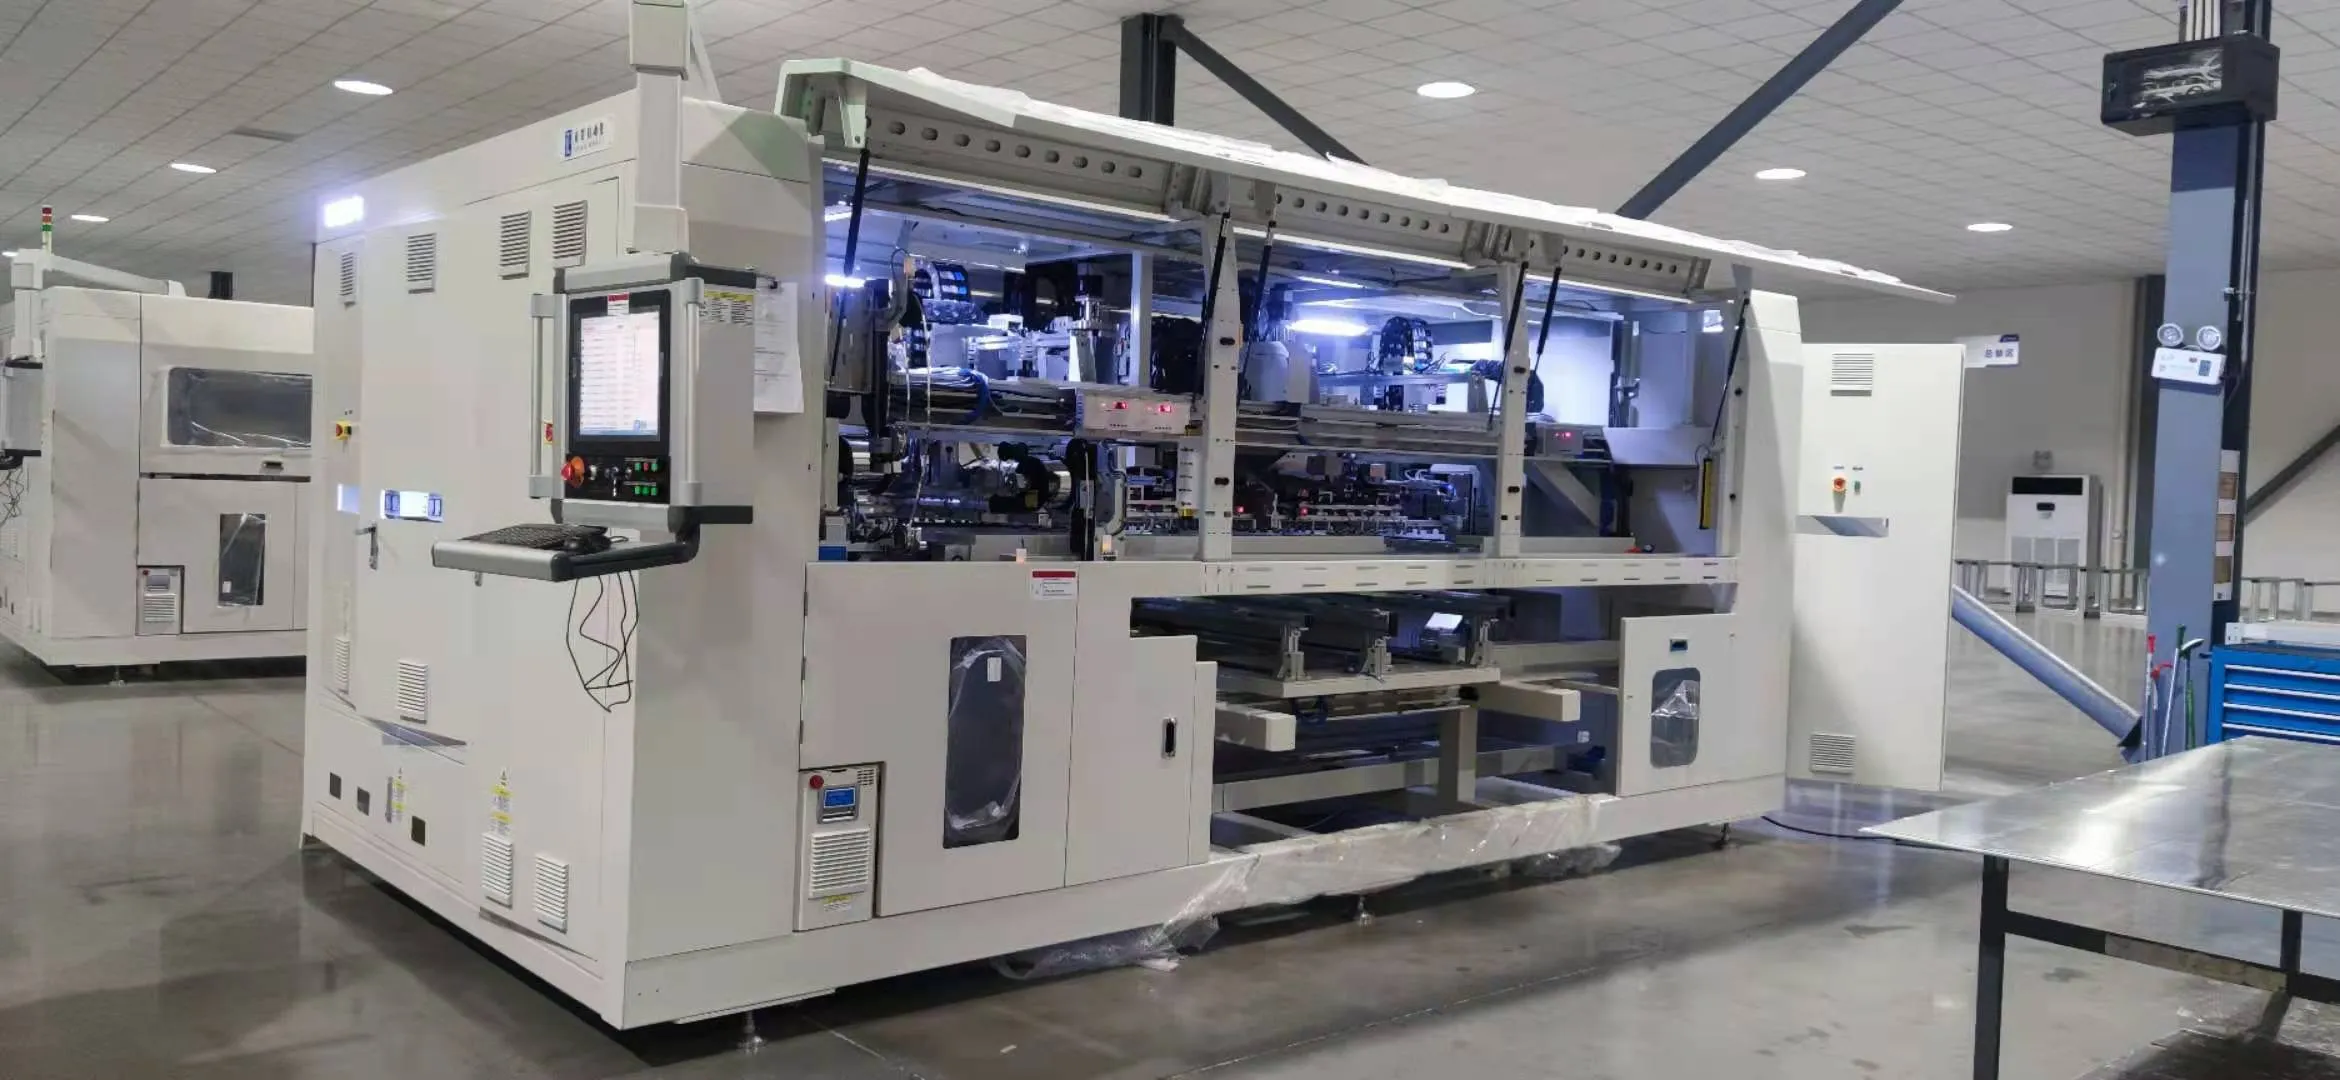
は、完成したセルストリングを受け取り、ガラスと封止材の上に配置します。 ストリングが配置された後、それらはバスバーリボンで電気的に接続する必要があり、通常は.
自動バスバー接続機は、モジュールの電気設計に従ってストリングスの端子を溶接またははんだ付けします。また、バスバーリボンの曲げ、切断、位置決めも自動で行うことができます。
ハーフセルモジュールは、上部と下部のセルセクションが通常並列に接続されているため、特に注意が必要です。引き出し点は通常、パネルの上部ではなく中央付近に位置します。
バスバー接続プロセスでは以下を管理する必要があります:
バスバーの位置
溶接またははんだ付けの温度
接合部の強度
リボンの形状
ストリングスの間隔
引き出しリボンの位置
バスバー接続が弱いと、電力損失、過度の局所発熱、または回路の完全な故障を引き起こす可能性があります。
小規模な半自動ラインでは、はんだ付け工具と位置決めテンプレートを使用して手動でバスバー接続を完了できます。より大規模な工場では、一貫性とスループットを向上させるために通常、自動バスバー接続機を使用します。
9. ラミネーション前ELテスターと外観検査
ラミネーション前ELは画像解像度 — 現行テスターで4,928 × 3,264ピクセル — と、ラインが製造を予定する最大モジュールに十分な作業領域で選ばれます。
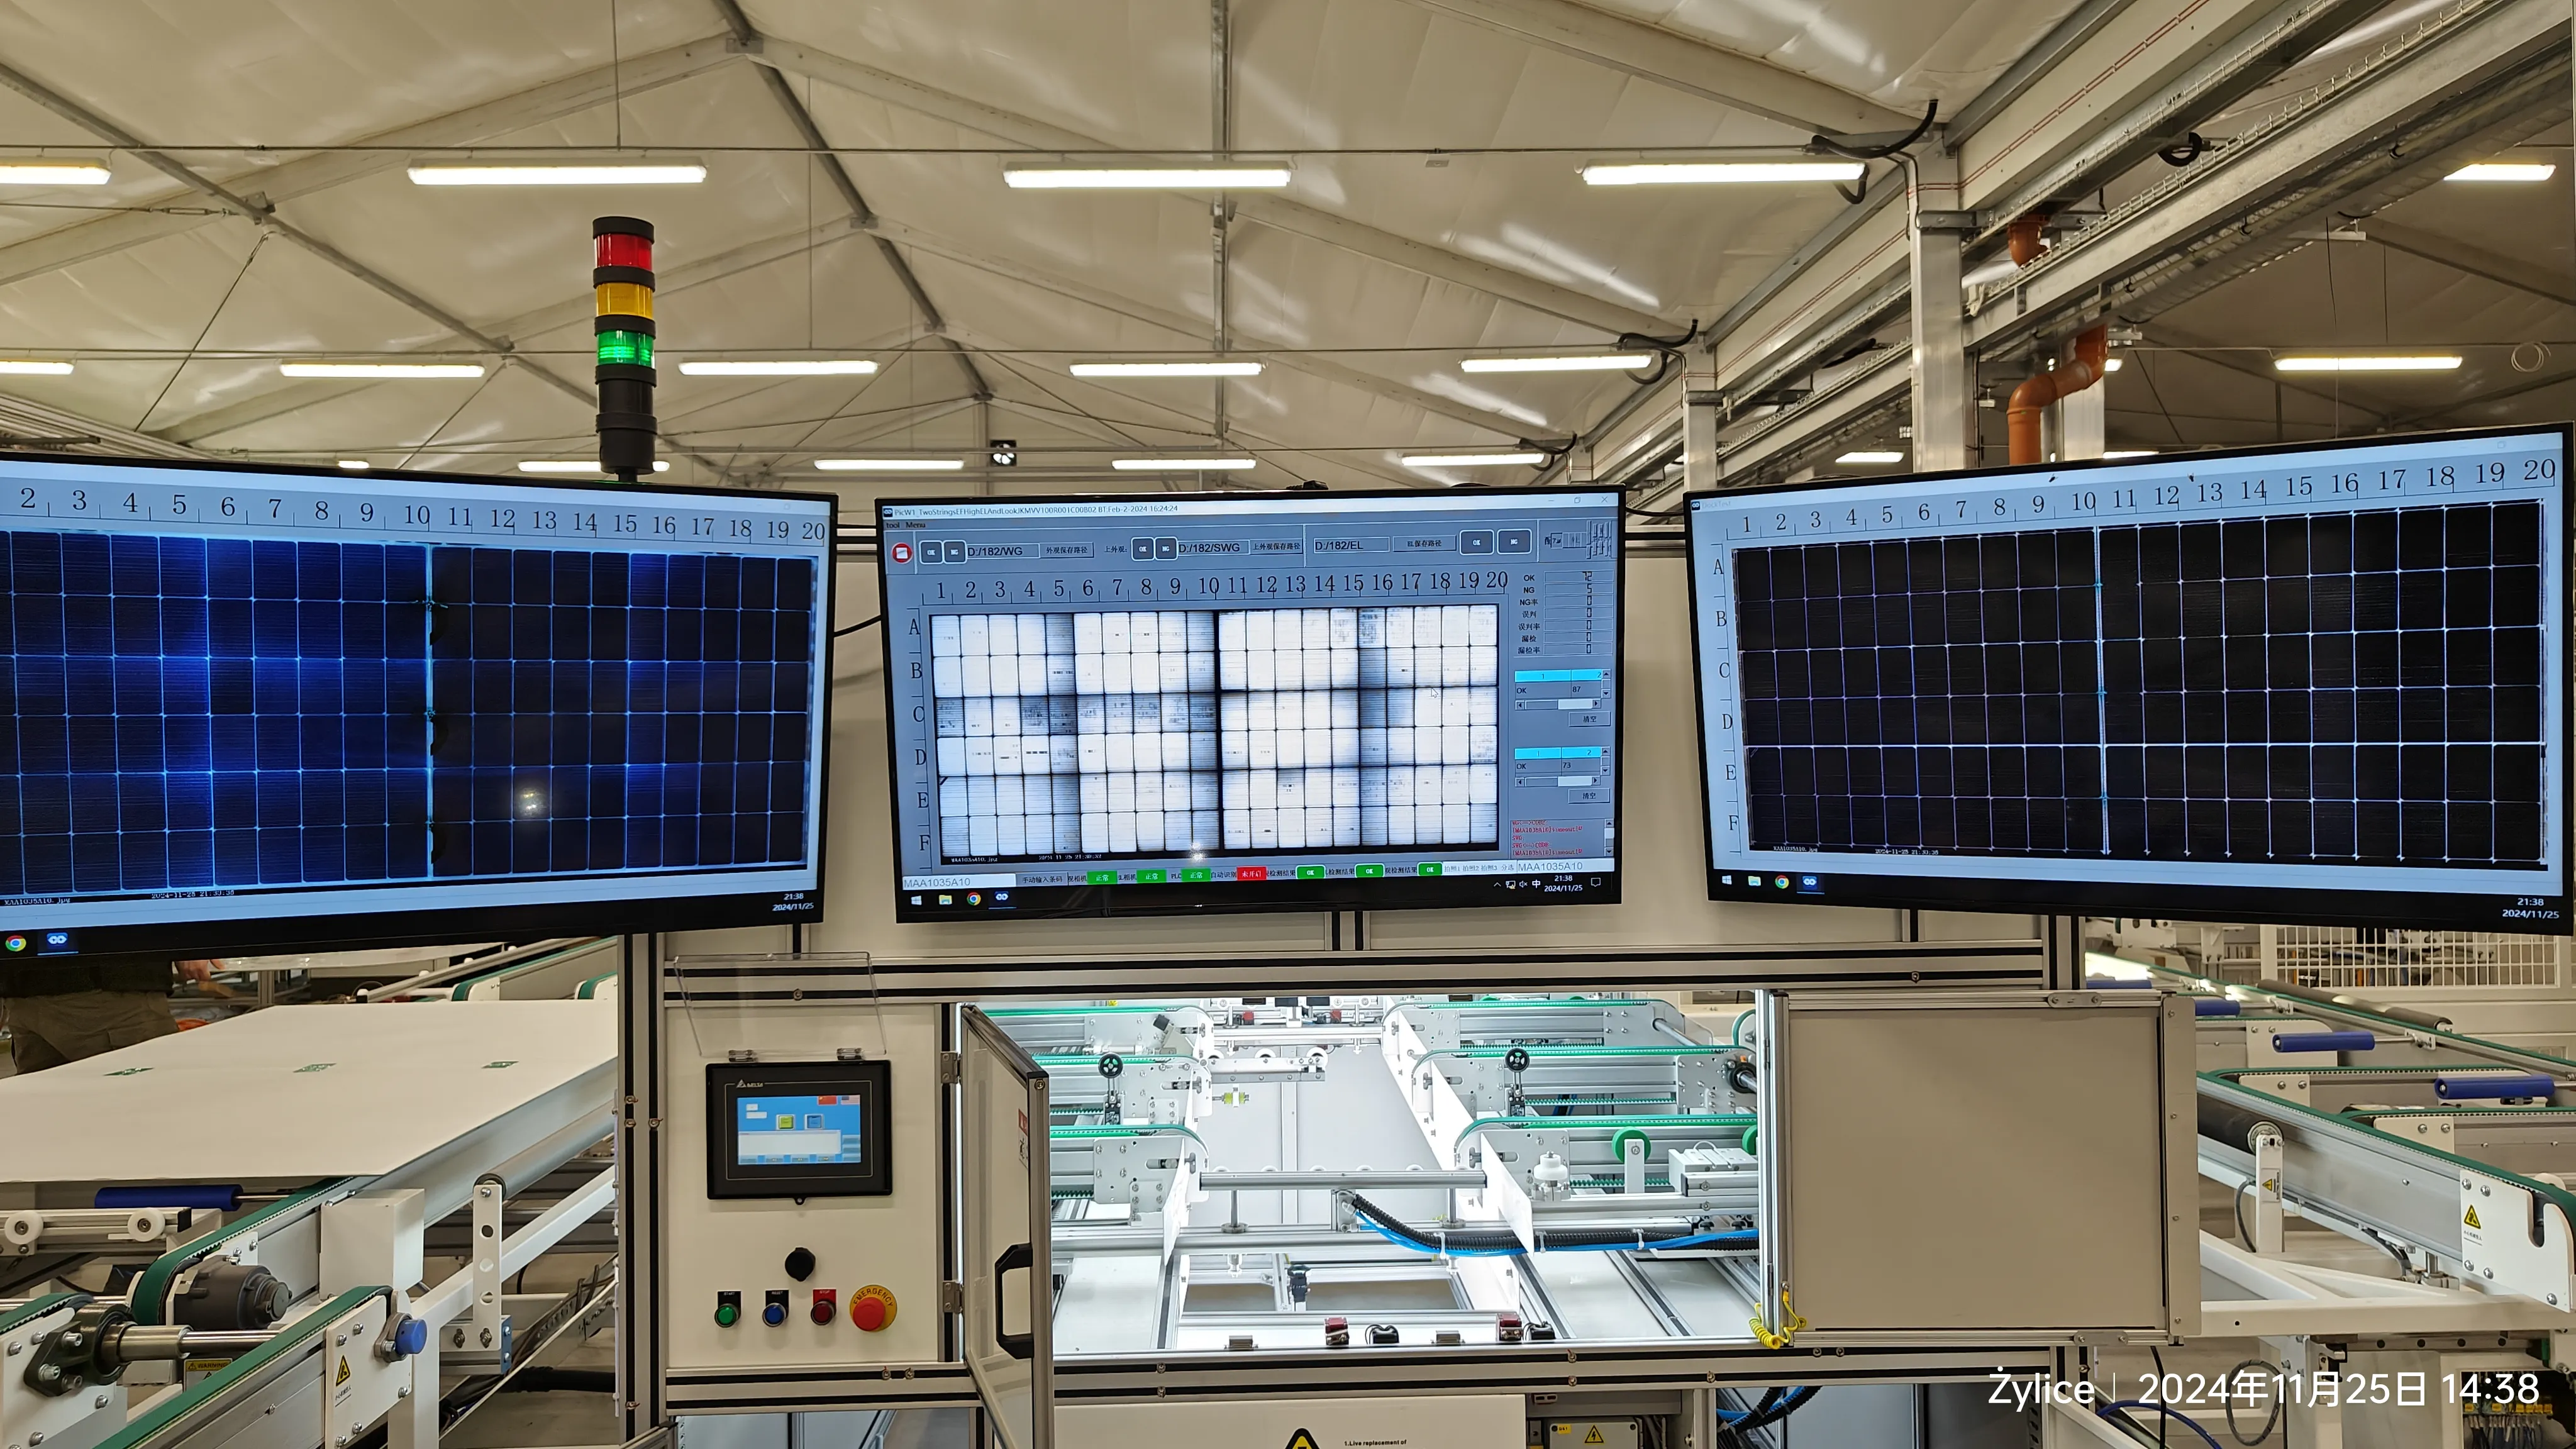
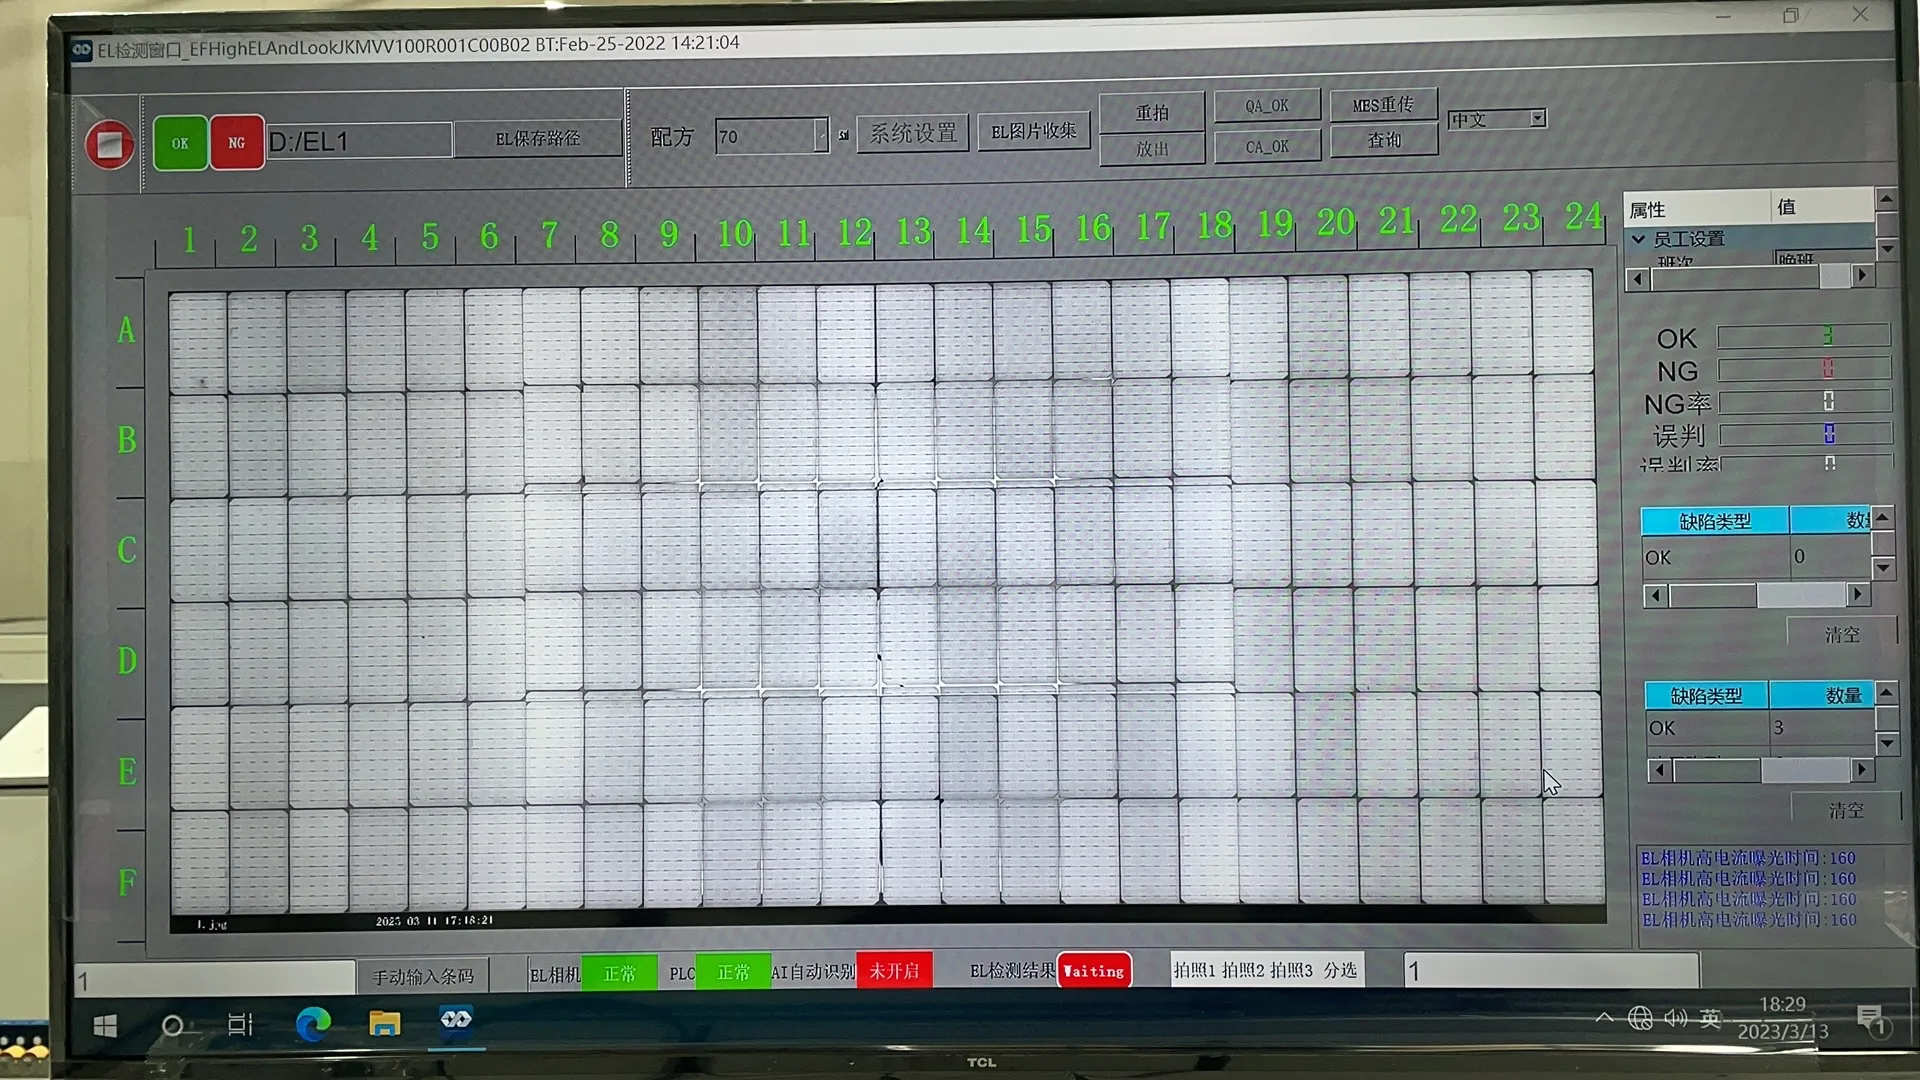
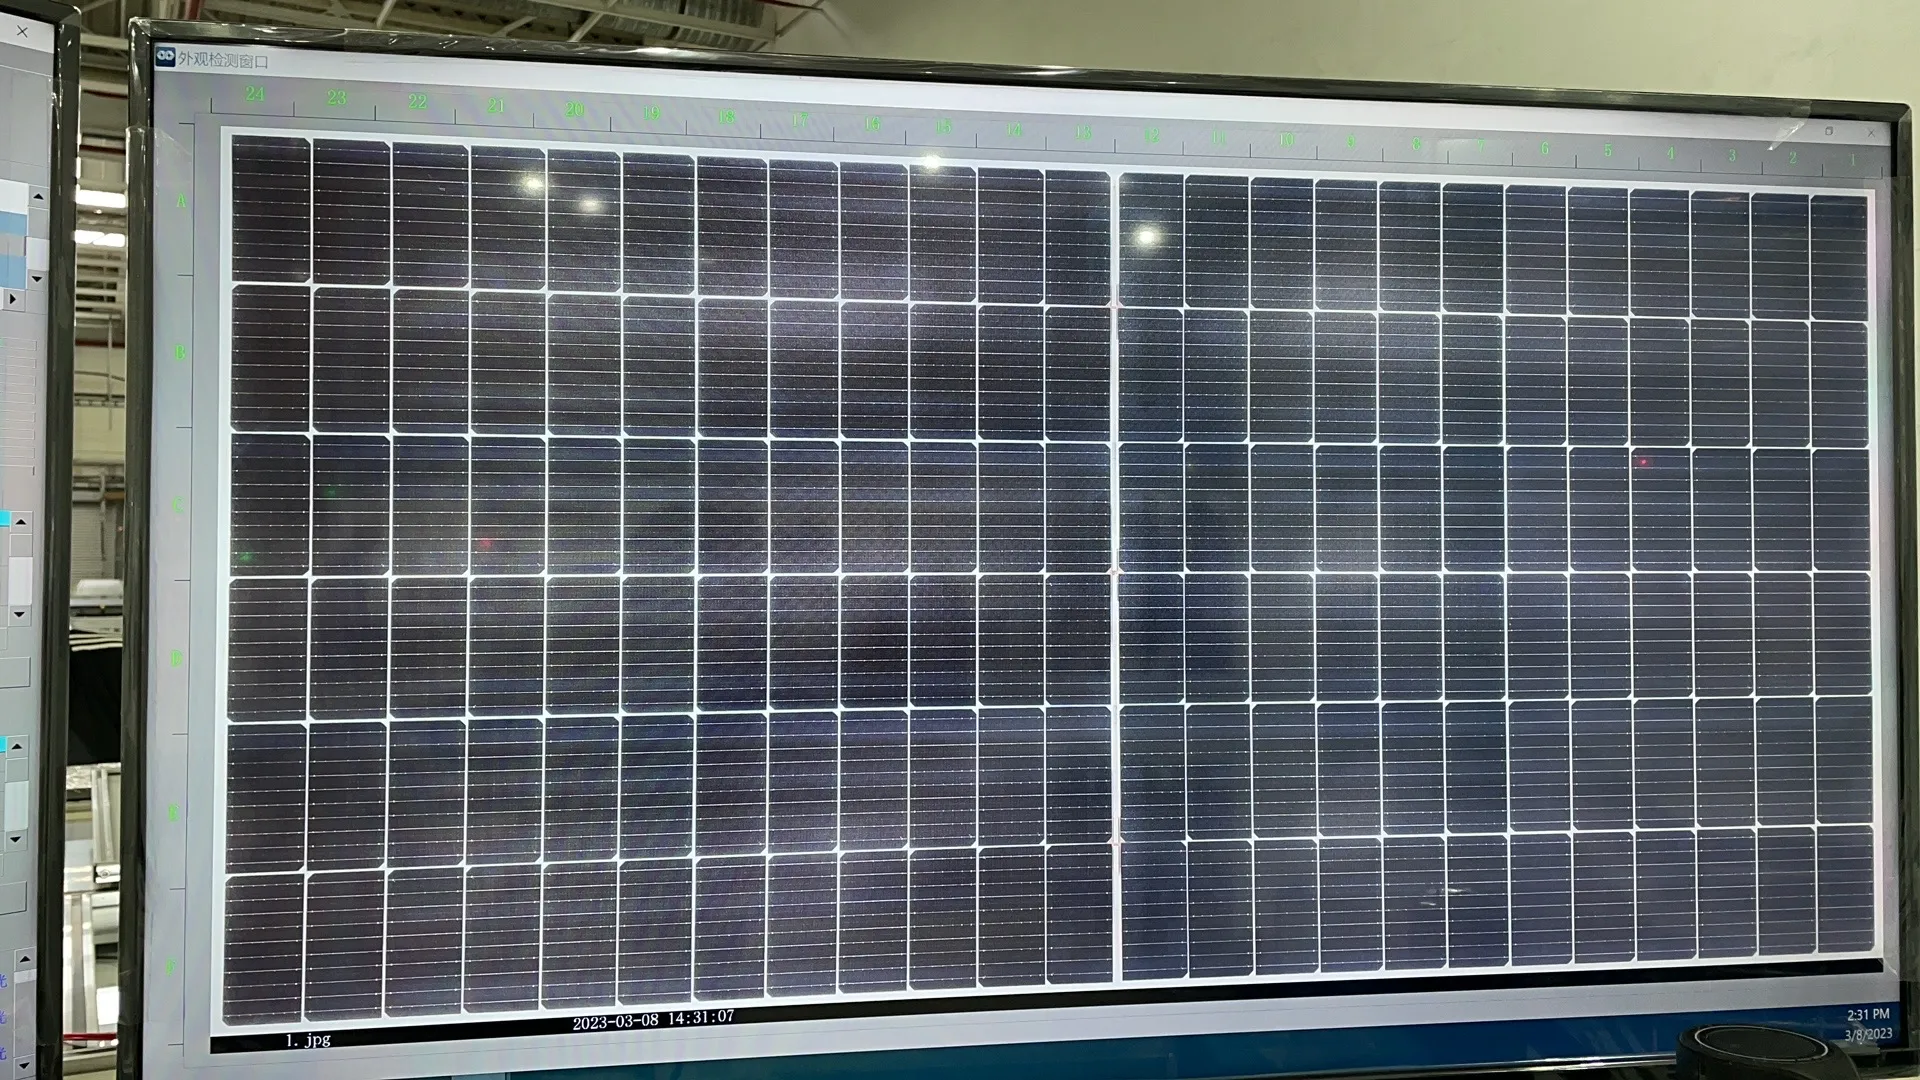
自動バスバー機 EL検査.
これは、多くの製造欠陥を修理する最後の実用的な機会です。オペレーターまたは自動検査システムは、以下のような問題をチェックします:
セルの割れ
ストリングスの位置ずれ
リボンの欠落
不十分なバスバー接続
引き出し位置の誤り
モジュール内部の汚染
封止材のしわや位置ずれ
バックシートの配置ミス
ラミネーション前ELテスターは、完全なセル回路が永久に封止される前に、その電気的状態をチェックします。
ラミネーションは事実上不可逆です。ラミネーション後に欠陥が発見された場合、修理コストははるかに高くなり、多くの場合、モジュール全体を廃棄しなければなりません。
10. ソーラーパネルラミネーター
封止材が架橋する間のプロセスウィンドウは140~150°Cで、レシピは単一の温度設定ではなく、真空段階、昇温ランプ、加圧、保持のシーケンスです。
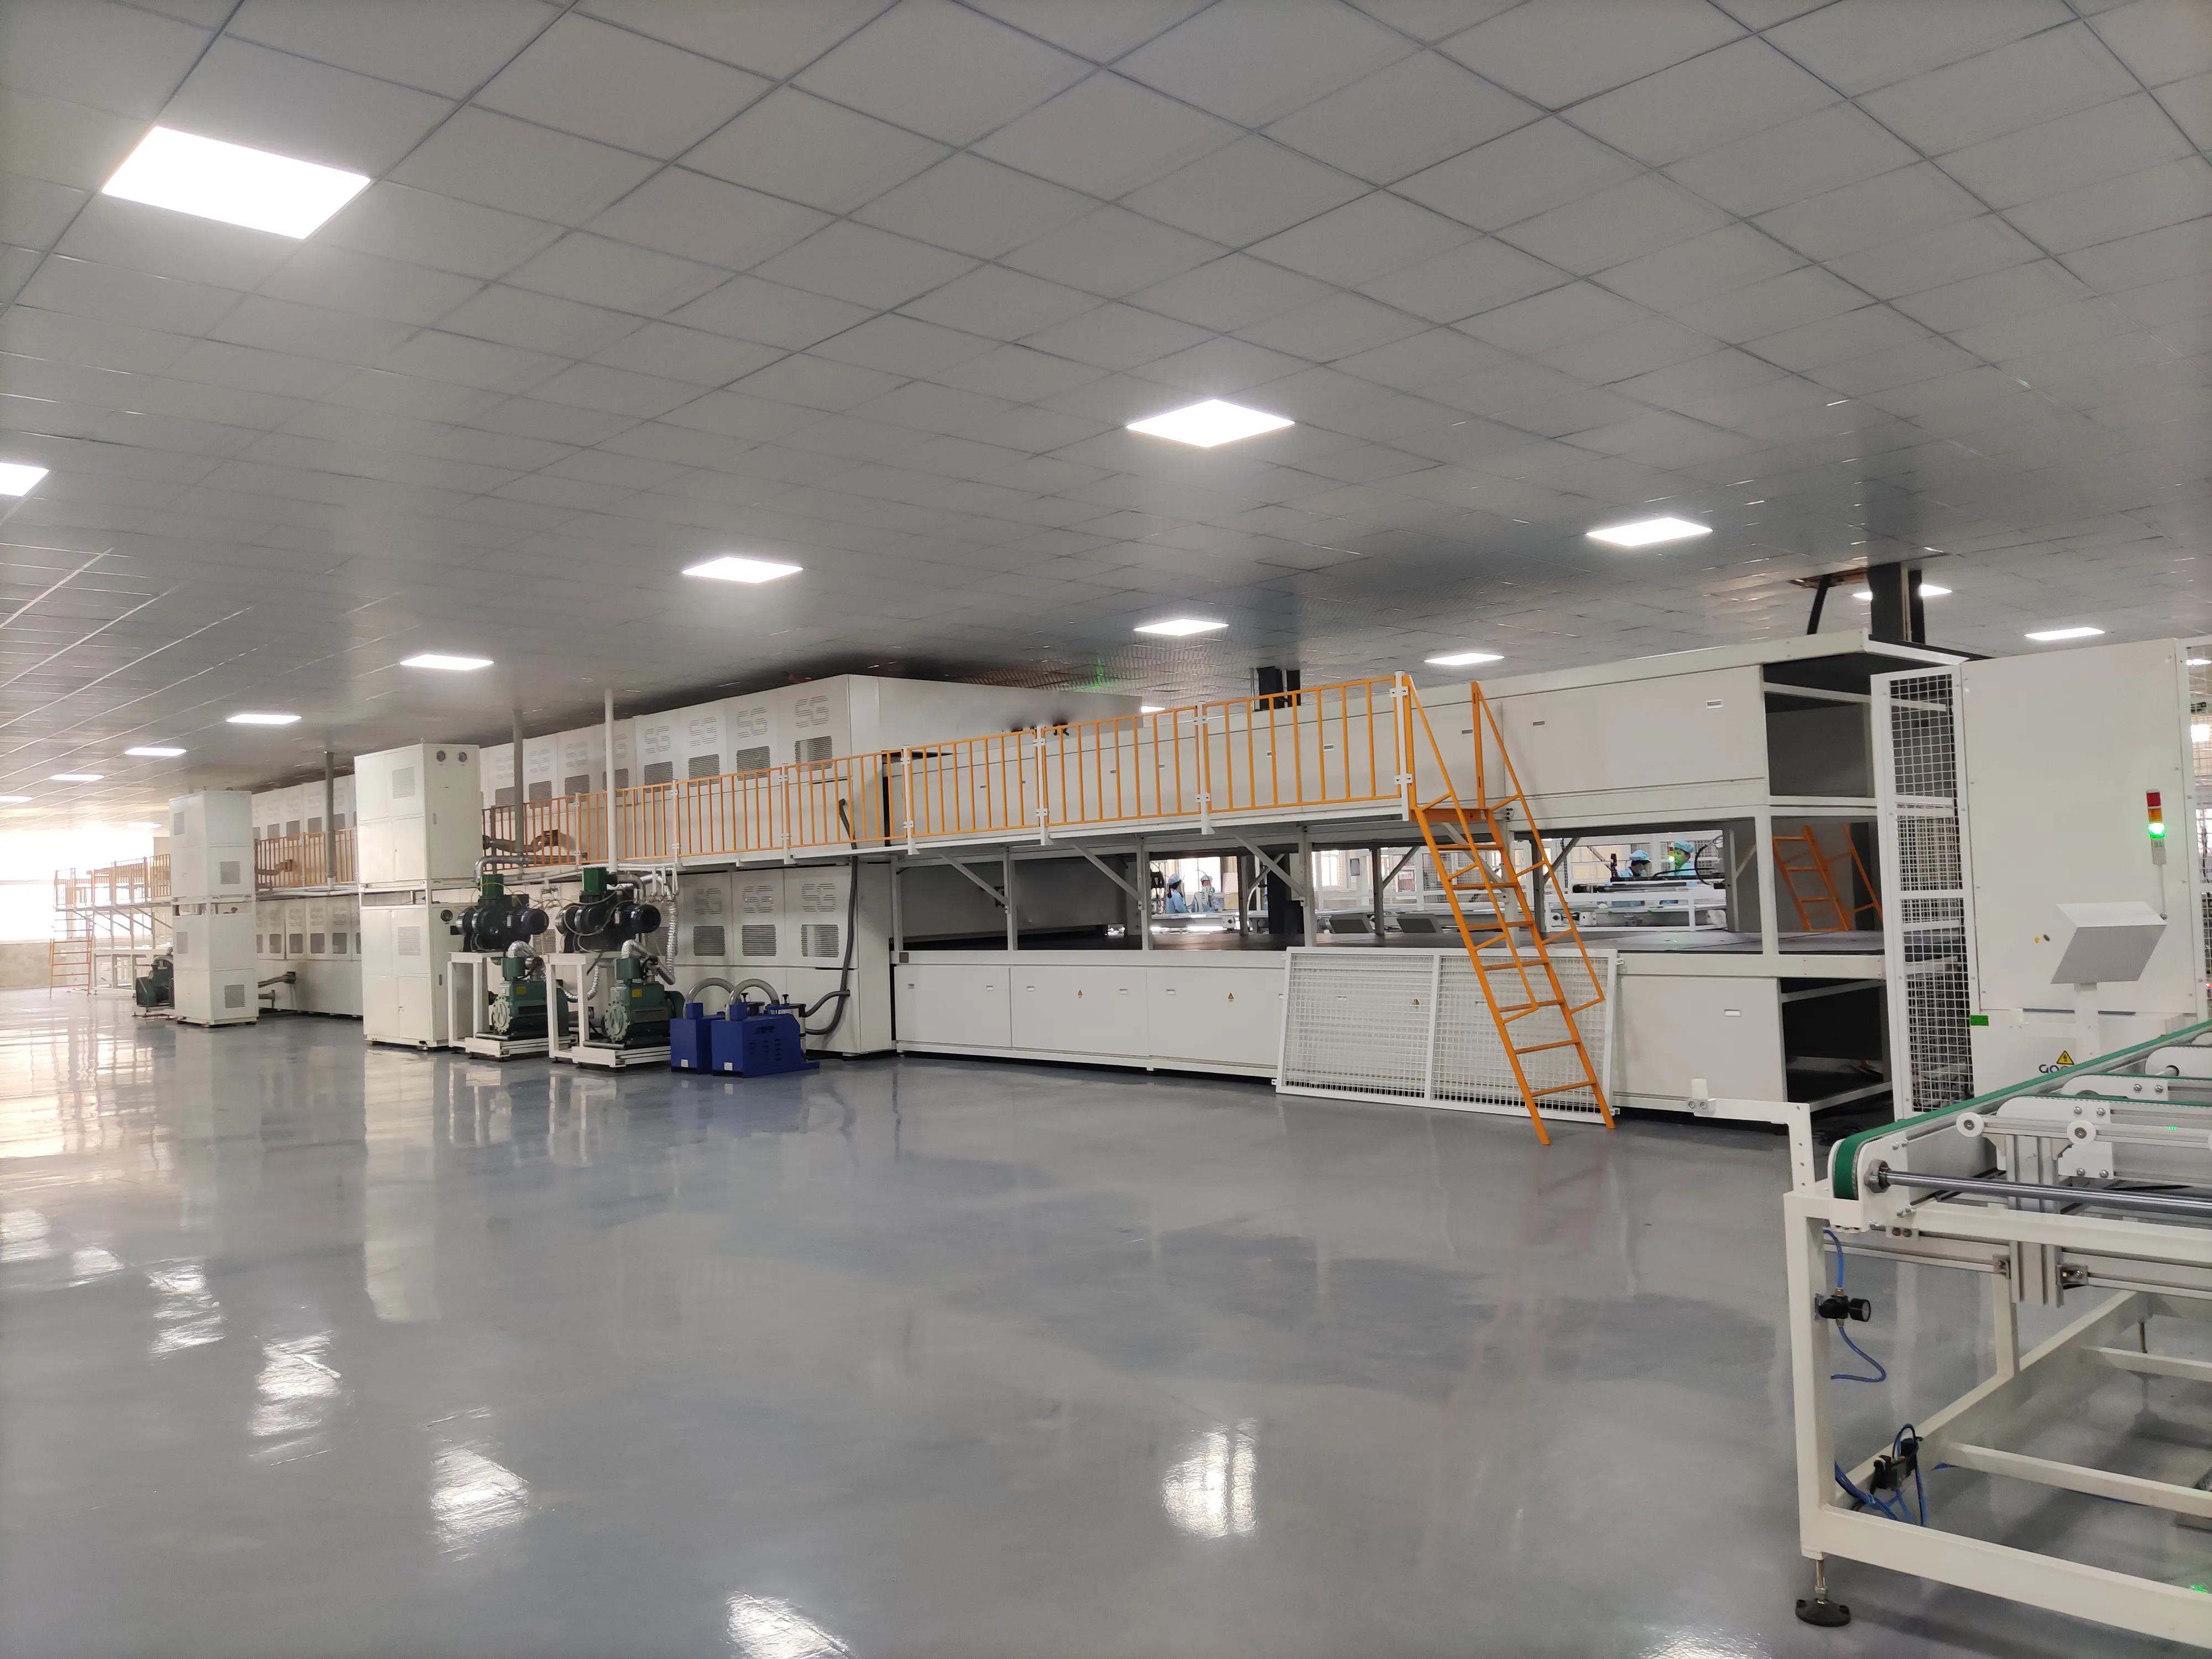
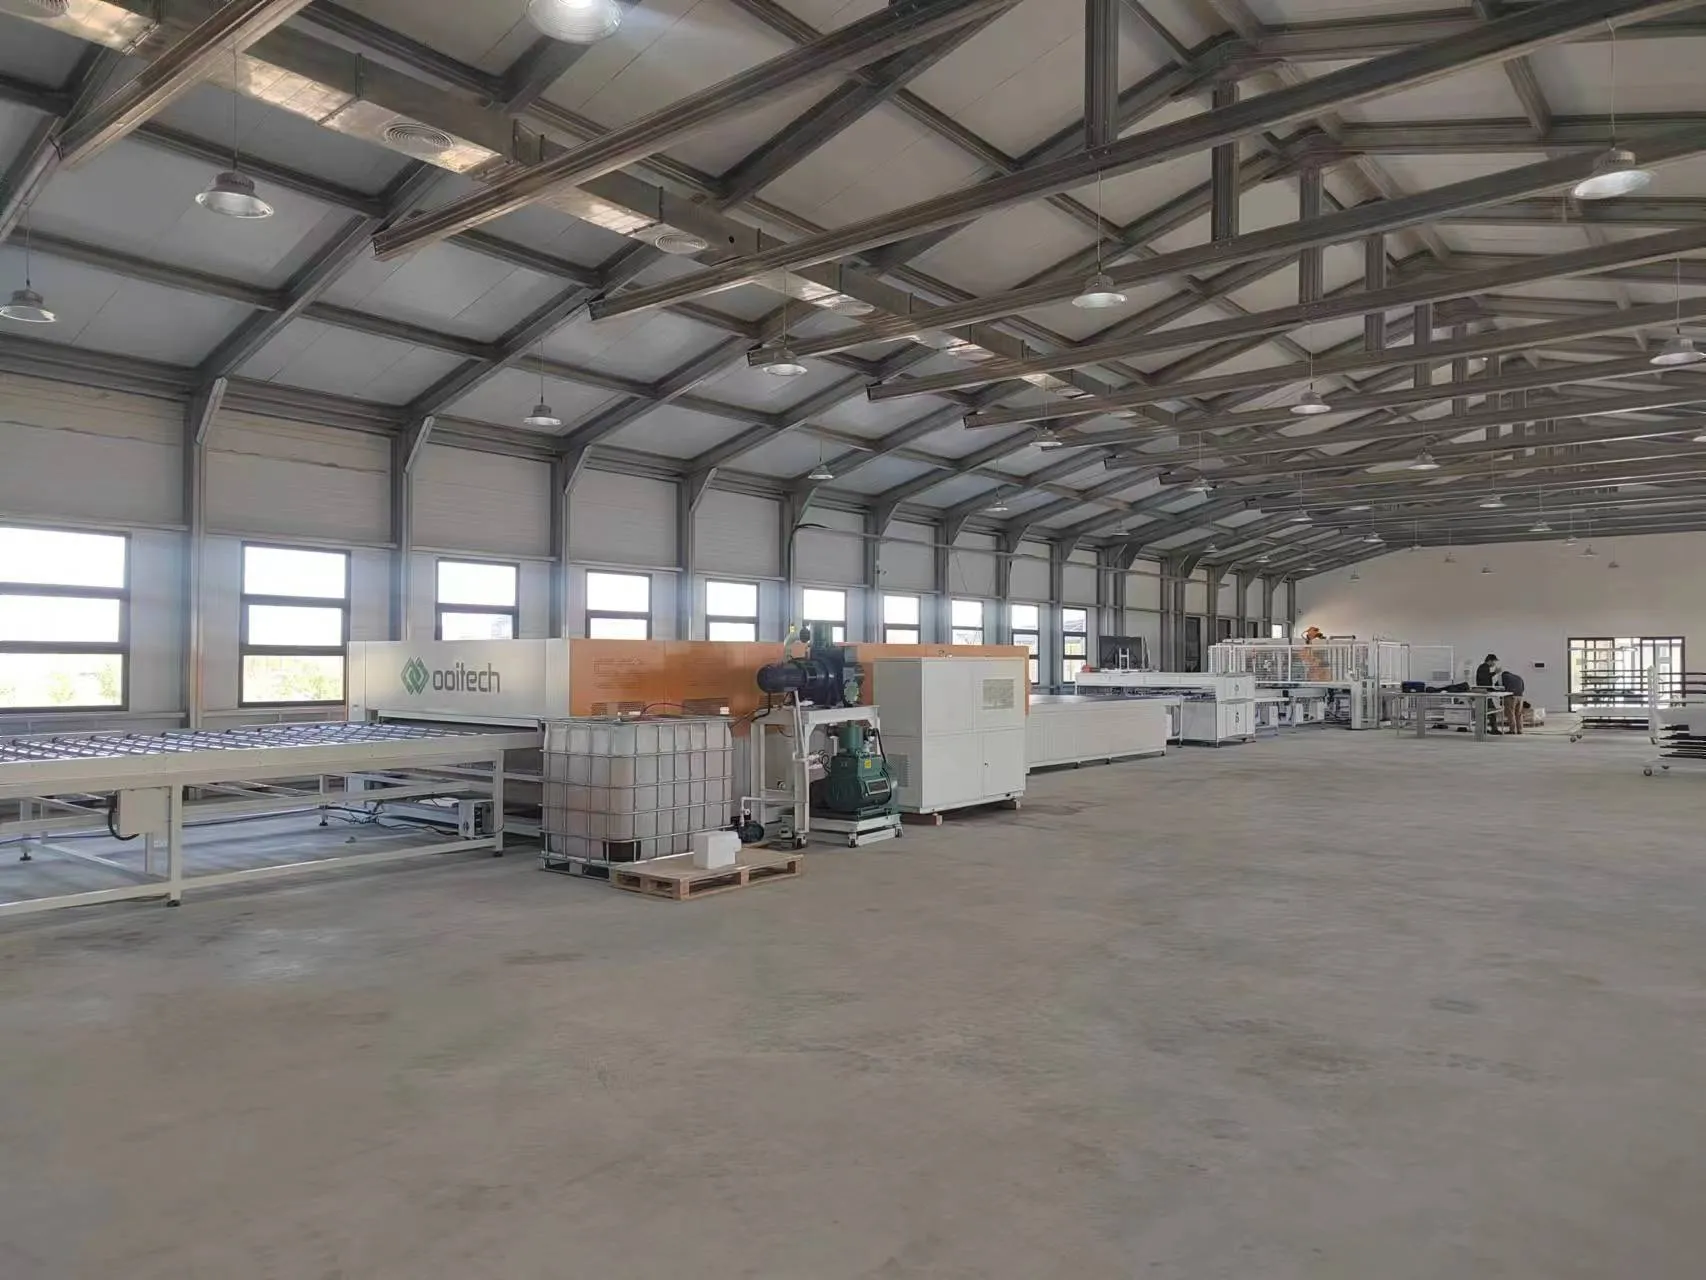
The で行われます。 ラミネーションの前に、組み立てられたモジュールは目視検査に合格する必要があり、
ラミネーター内部では、真空によってモジュールスタック内の閉じ込められた空気が除去されます。その後、熱と圧力によってEVAまたはPOEが硬化し、すべての層が接着されます。
ラミネーションのレシピは以下に依存します:
封止材の種類
モジュールサイズ
ガラス厚
ガラス-バックシートまたはガラス-ガラス構造
セル技術
材料サプライヤーの要件
一般的なラミネーションサイクルは約10~20分かかりますが、実際の時間は材料と設備によって異なります。
ラミネーターは多くの場合、生産ラインで最も遅い主要プロセスです。そのため、工場では複数のラミネーターを並行して稼働させる必要がある場合があります。
これは生産能力を計算する際の重要なポイントです。ラミネーションセクションが同じ速度でパネルを処理できなければ、より高速なストリンガーを導入しても最終モジュールの生産量は増加しません。
ラミネーション品質は、密着性、電気絶縁性、耐湿性、およびモジュールの期待耐用年数に直接影響します。
11. トリミングおよびラミネーション後検査設備
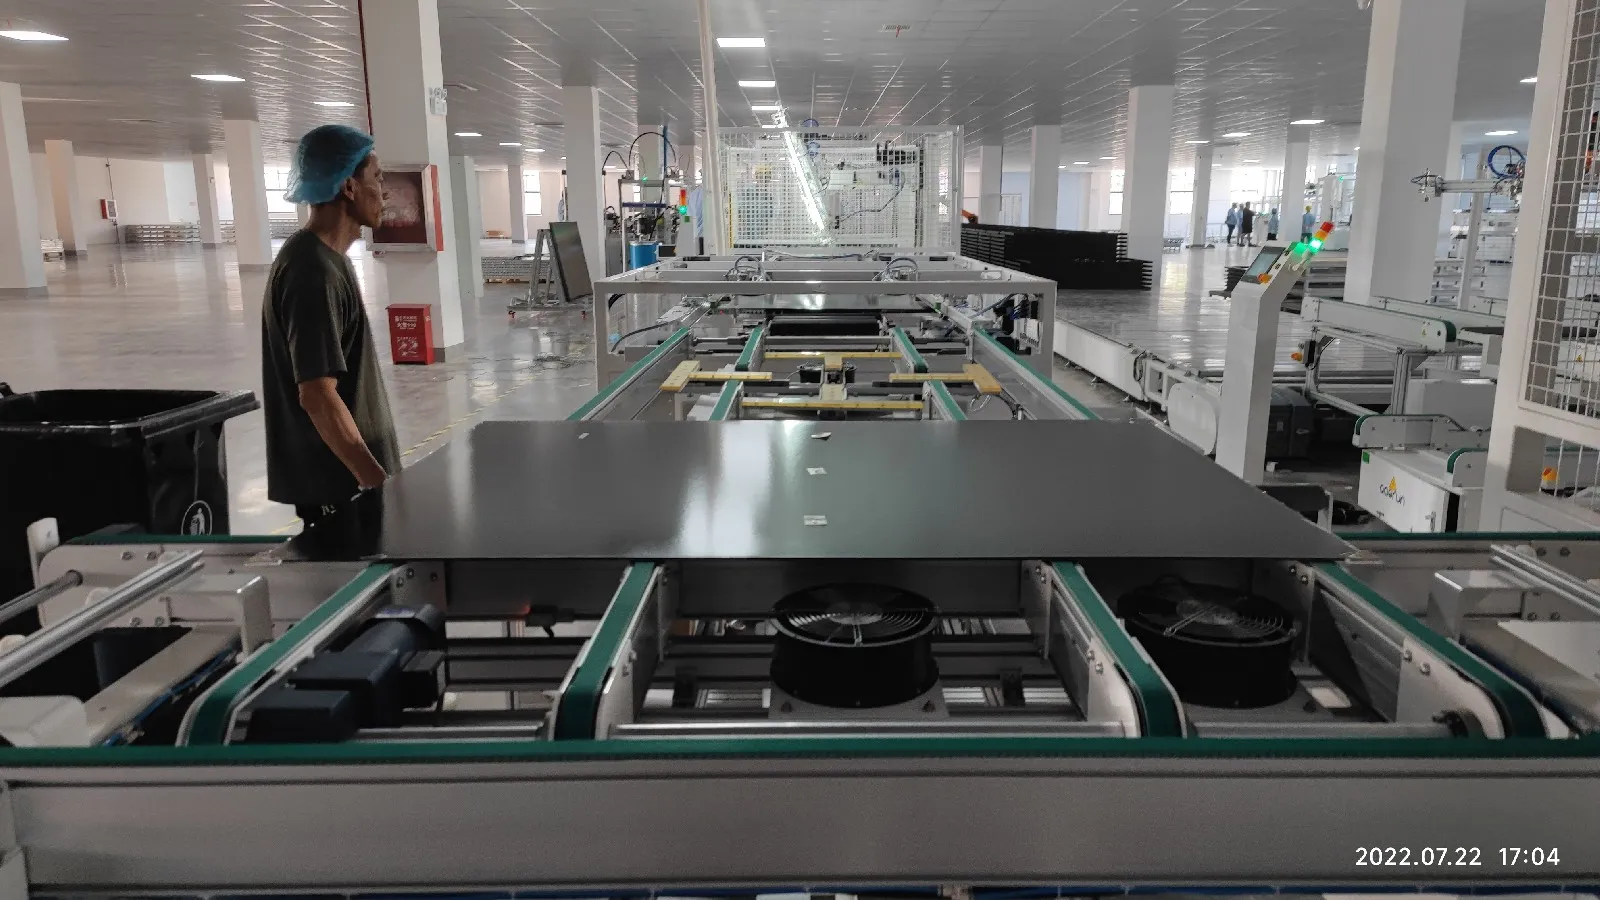
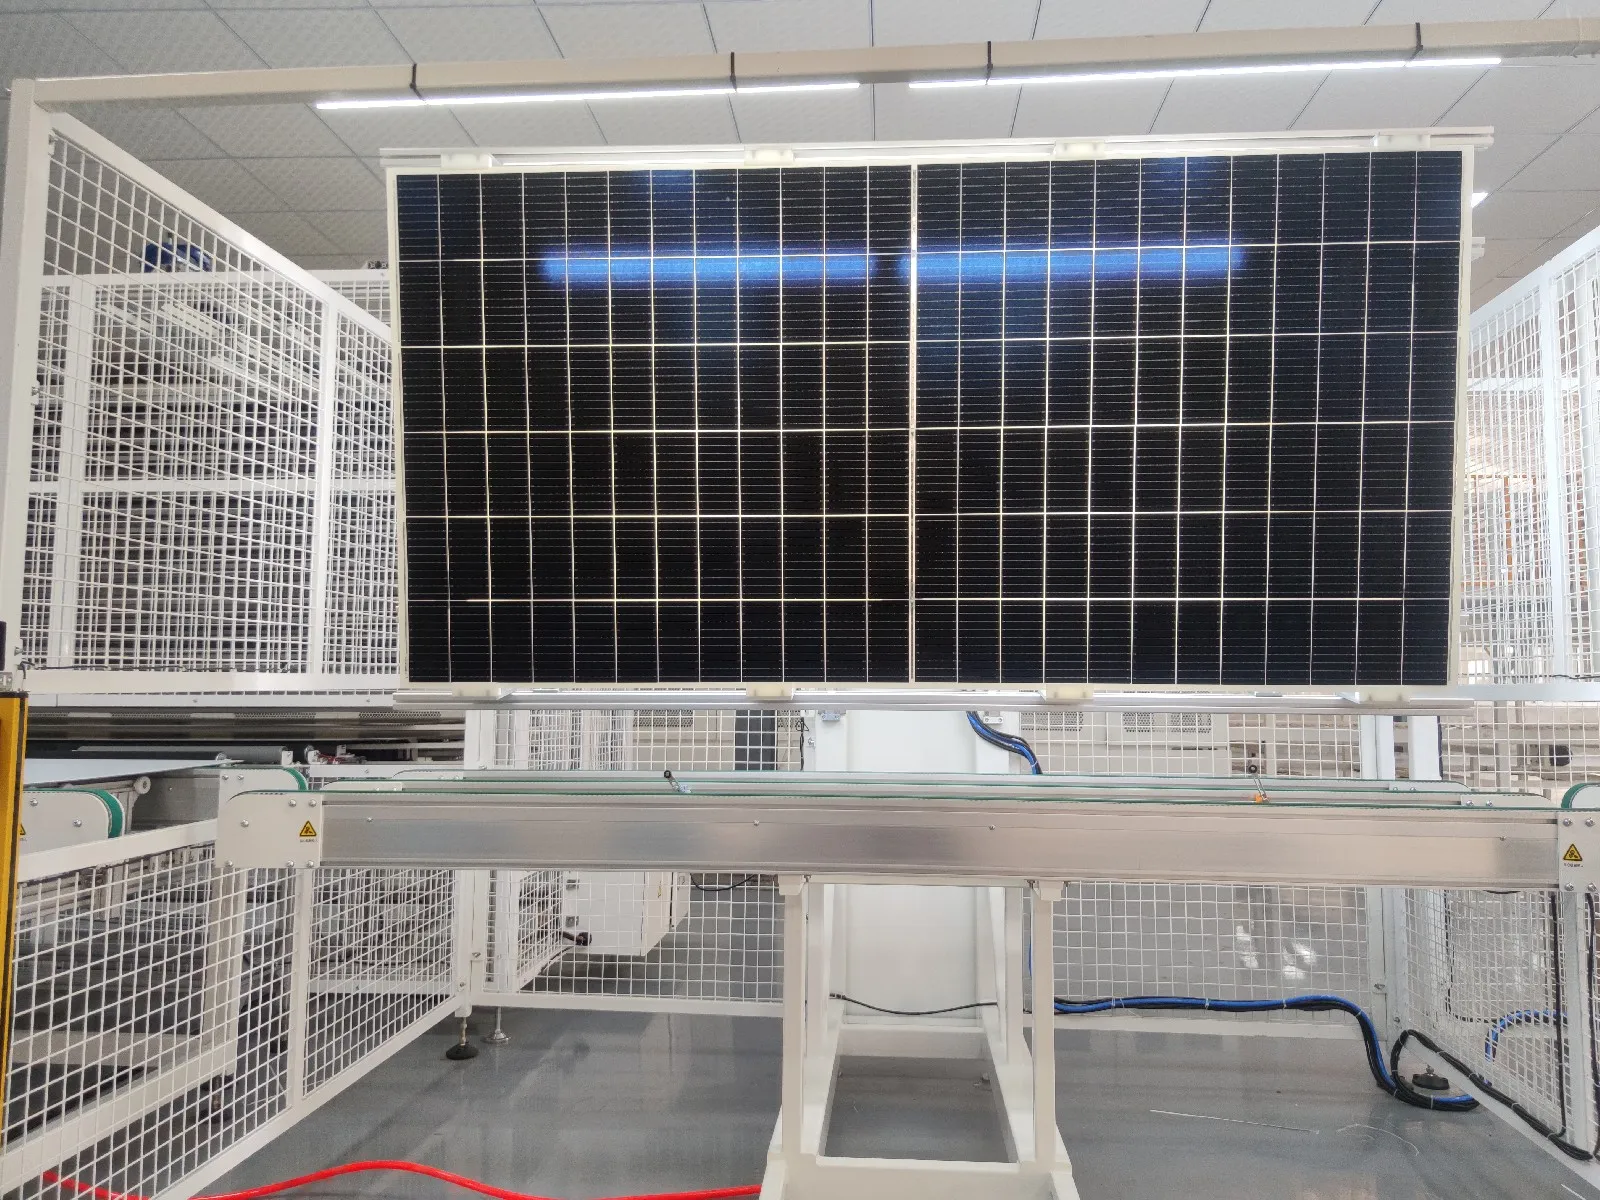
ラミネーション後、余分なEVA、POE、またはバックシートがモジュールの端部周辺に残ります。この材料はフレーミングの前に除去する必要があります。
小規模ラインでは、作業者が手作業で端部をトリミングすることがあります。高能力の自動ラインでは、通常、エッジトリミングマシンを使用します。
ラミネートされたモジュールは以下の点についても検査されます:
気泡
層間剥離
封止材のオーバーフロー
傷
ガラスの損傷
セルの移動
ストリングの位置ずれ
ラミネート内部の汚染
自動反転ユニットにより、手作業での持ち上げに頼ることなく、モジュールの両面を容易に検査できます。
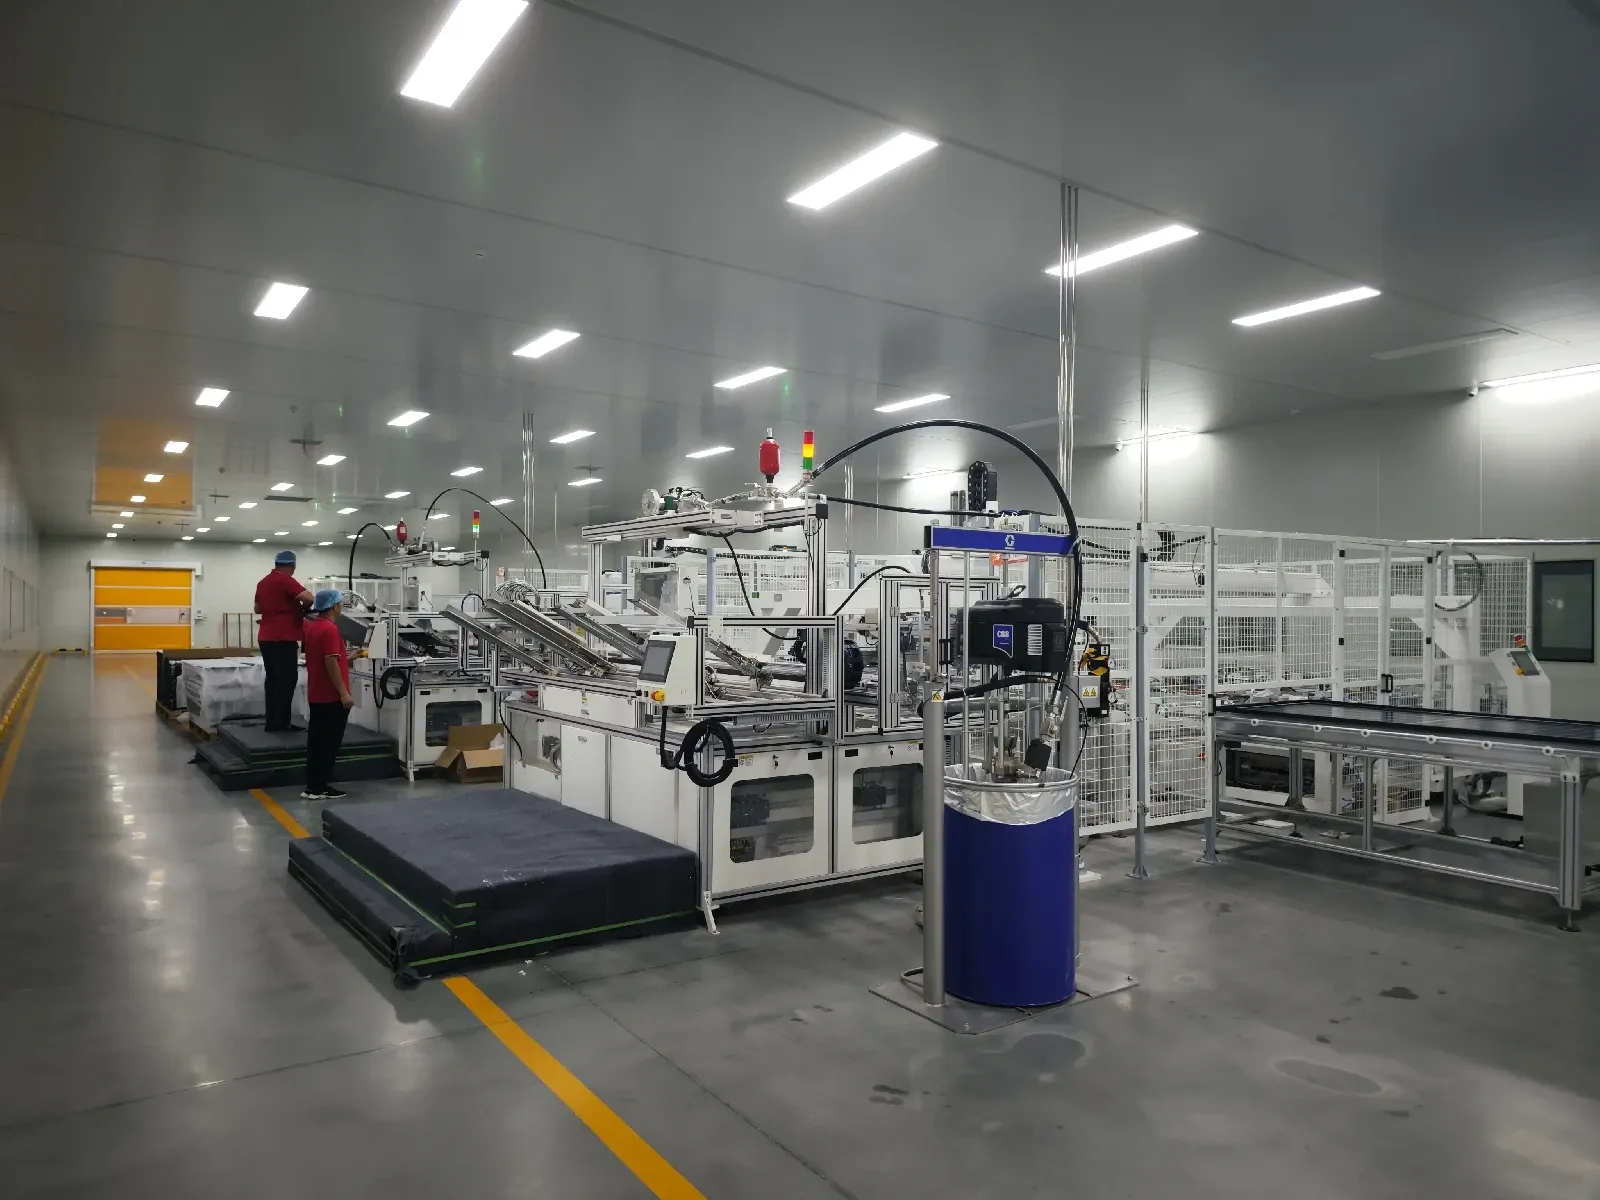
12. フレーム接着およびフレーミングマシン
フレーミング精度は±1 mm、対角差は±1.5 mm以内に保たれ、作業範囲は最大2,000 × 1,100 × 50 mmです。フレーム接着は最大2,500 mmのストロークで稼働します。

ラミネーター はガラス、封止材、太陽電池セル、およびバックシート(または裏面ガラス)を一つの耐久性のある構造に封止します。ほとんどの従来の太陽電池パネルは、
フレーミングセクションには以下が含まれる場合があります:
自動フレーム接着機
アルミニウムフレーム装填システム
コーナーキー挿入装置
フレーム組立機
空気圧式または油圧式フレーミング機
フレームパンチング装置
4つのフレームセクションをラミネートモジュールの周囲に圧着する前に、アルミニウムプロファイルの内側にシーラントが塗布されます。
完成したフレームは、直角で、しっかり固定され、適切にシールされている必要があります。一般的なフレーミングの不具合には、コーナーの緩み、シーラント不足、シーラント過多、傷、フレーム寸法の誤りなどがあります。
フレームレスのガラス-ガラスモジュールは、製品設計によってはこの工程が不要な場合があります。
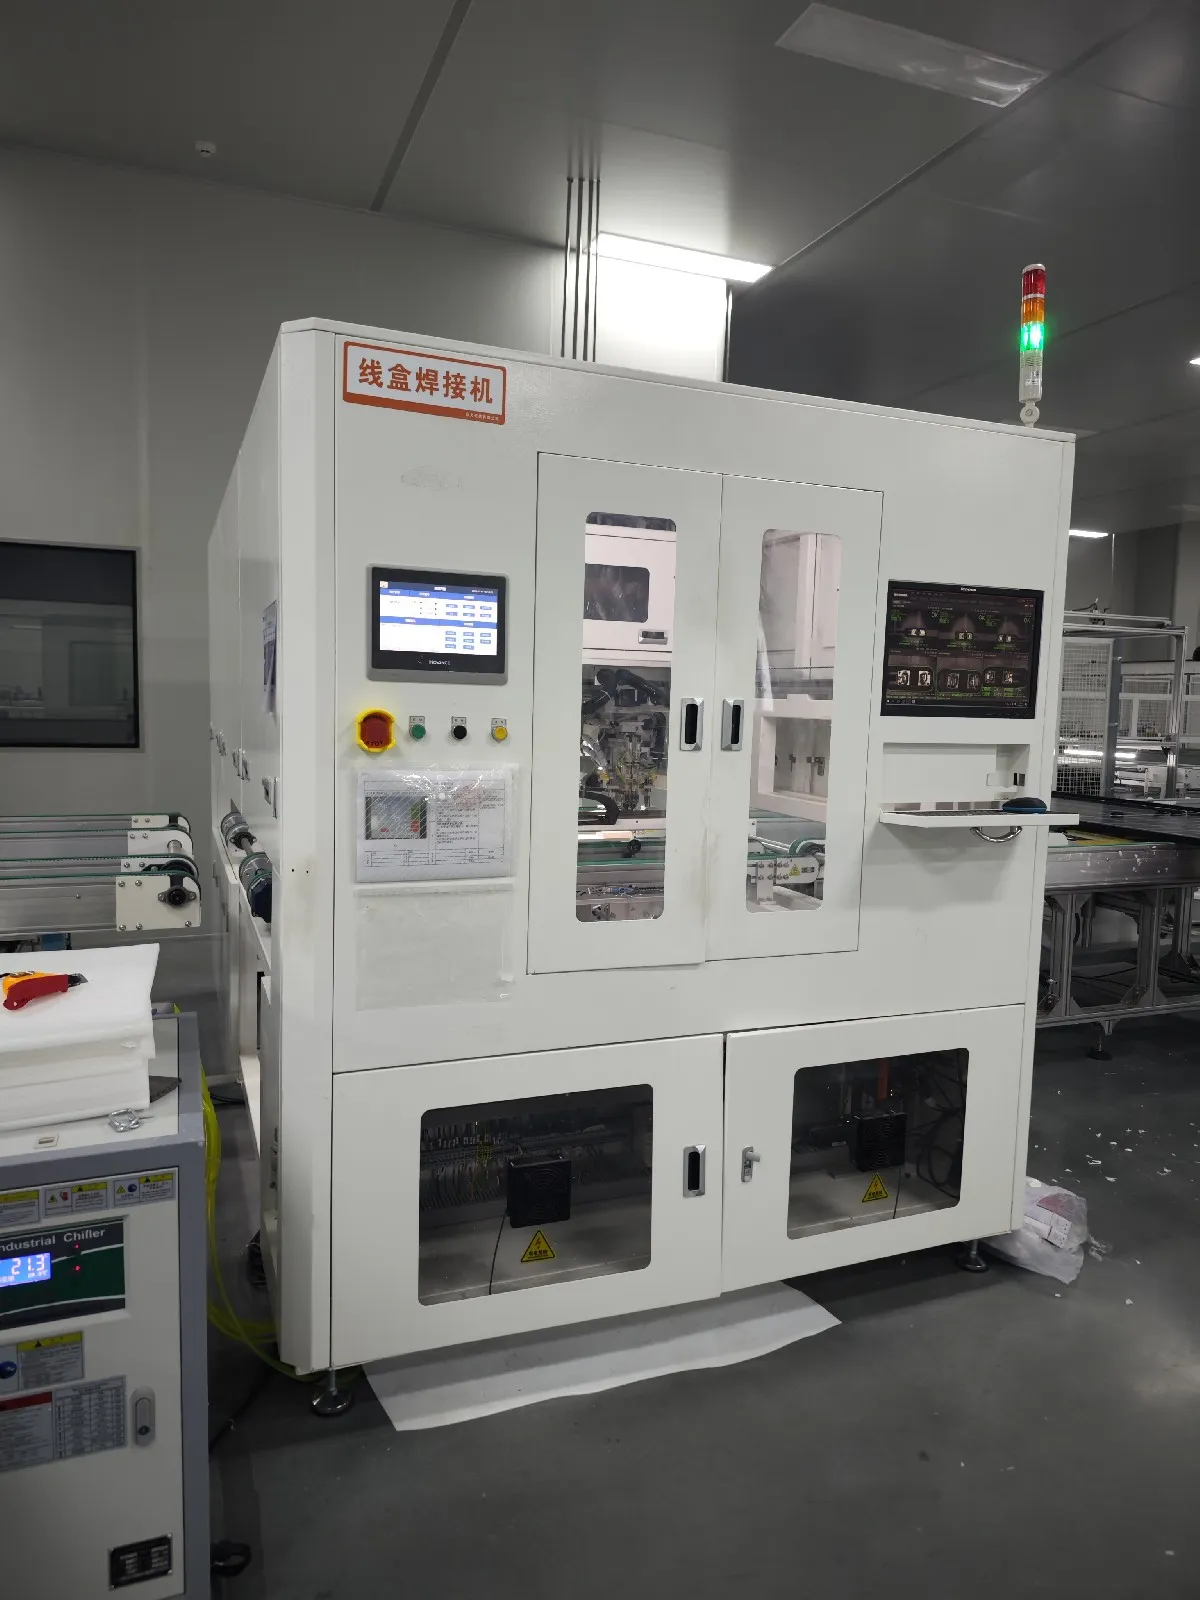
13. ジャンクションボックス設置機
ジャンクションボックス溶接は±0.1 mmのCCD位置決めで16秒以下のサイクルで稼働し、溶接張力の合格率は100%前後が期待されます。
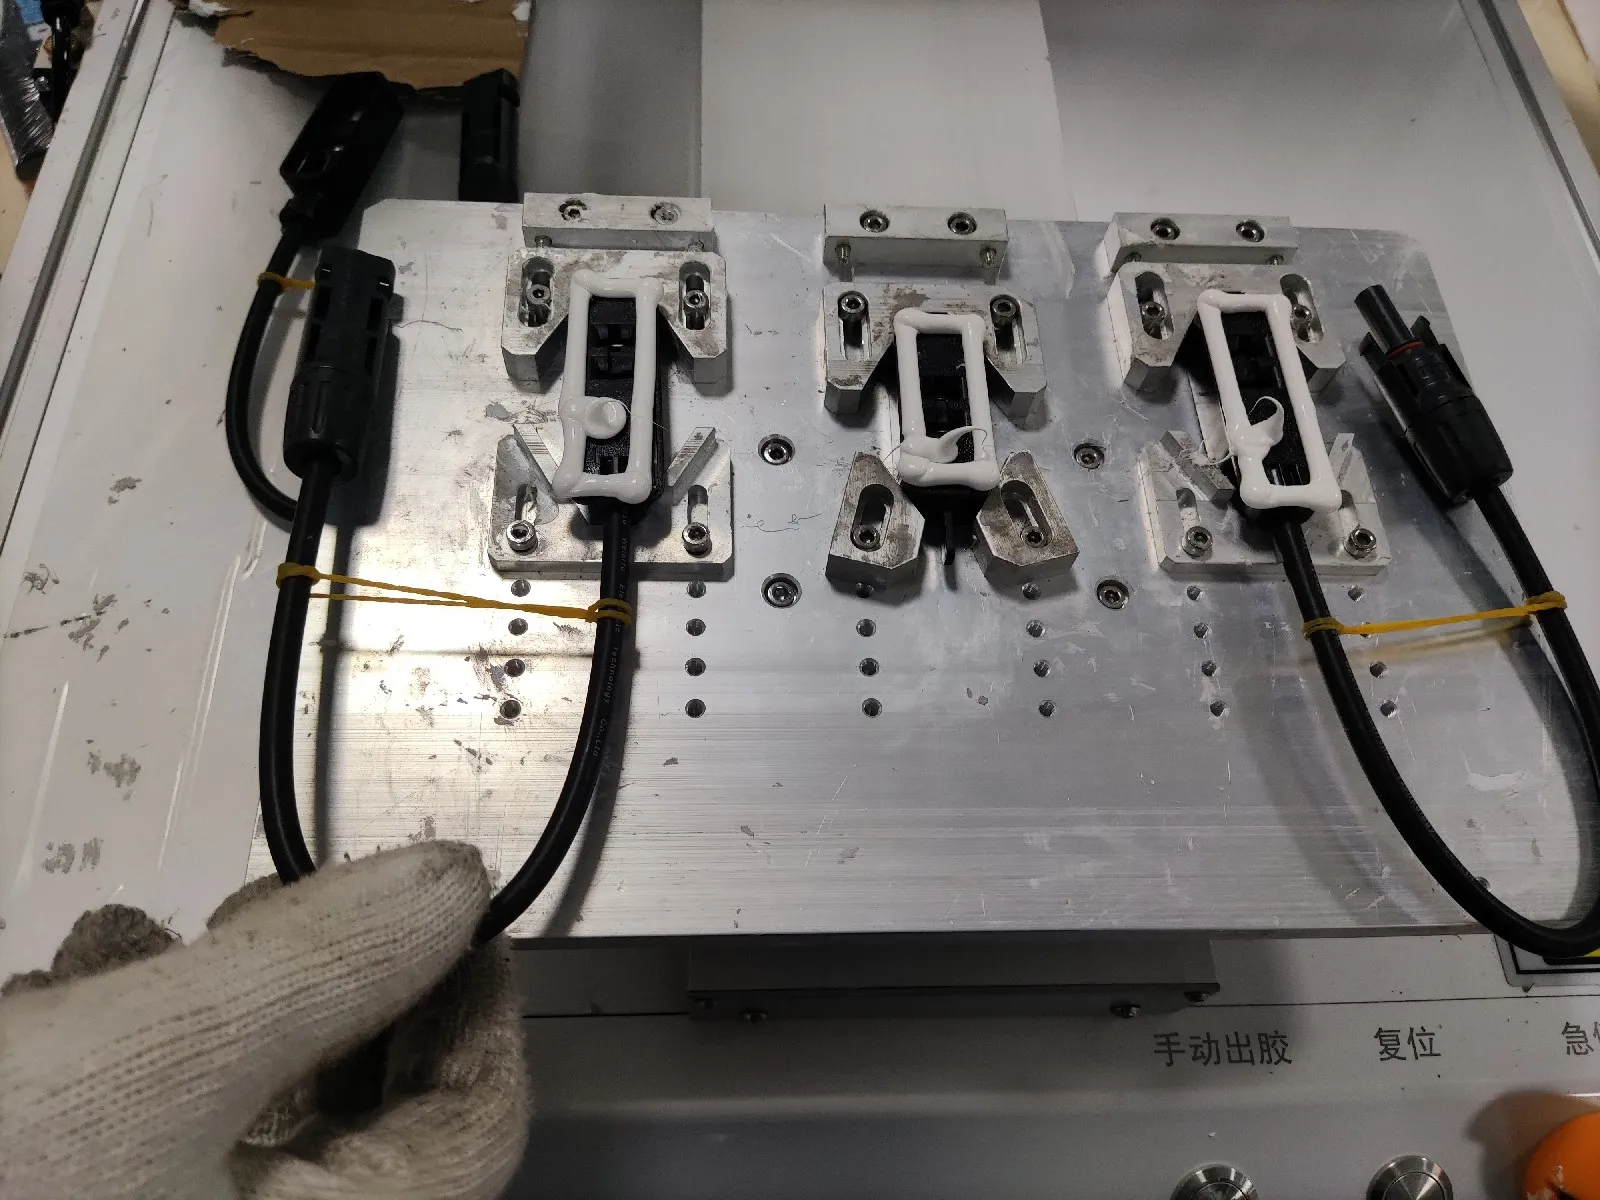
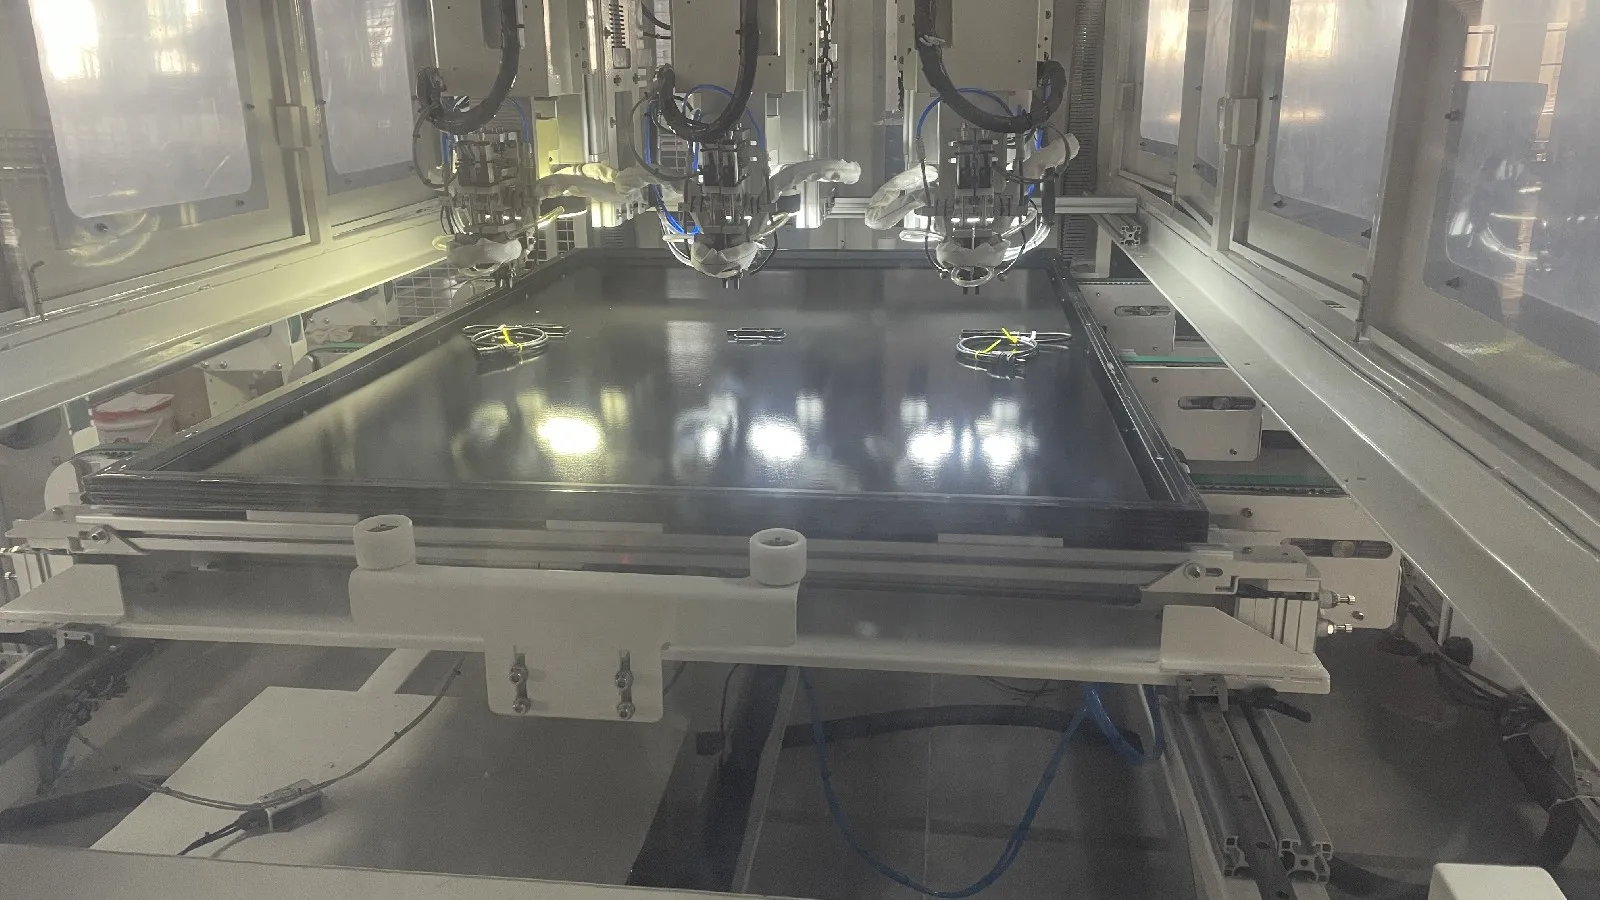
フレーミング機 によって取り付けられるアルミニウムフレームを使用し、ガラスの端を保護し、輸送および設置中の機械的サポートを提供します。.
ジャンクションボックス工程には以下が含まれる場合があります:
ジャンクションボックスの位置決め
シリコーンまたは接着剤のディスペンシング
引き出しリボンのはんだ付け
自動端子溶接
AB接着剤充填
ポッティング
ケーブルおよびコネクタの検査
ジャンクションボックスはんだ付け機は、モジュールの引き出しリボンをジャンクションボックスの端子に接続します。次に、ディスペンシング機またはポッティング機がシーラントまたは充填材を塗布し、電気接続を湿気、動き、腐食から保護します。
接着剤およびポッティング材は、最終試験および梱包の前に十分な硬化時間を確保する必要があります。
14. 最終ELテスター
最終ELは通常、2つの検査のうち高解像度の方で、現行機では5,440 × 3,648ピクセルの4台のカメラと1ピクセルあたり約0.5 mmの撮像精度を備えています。
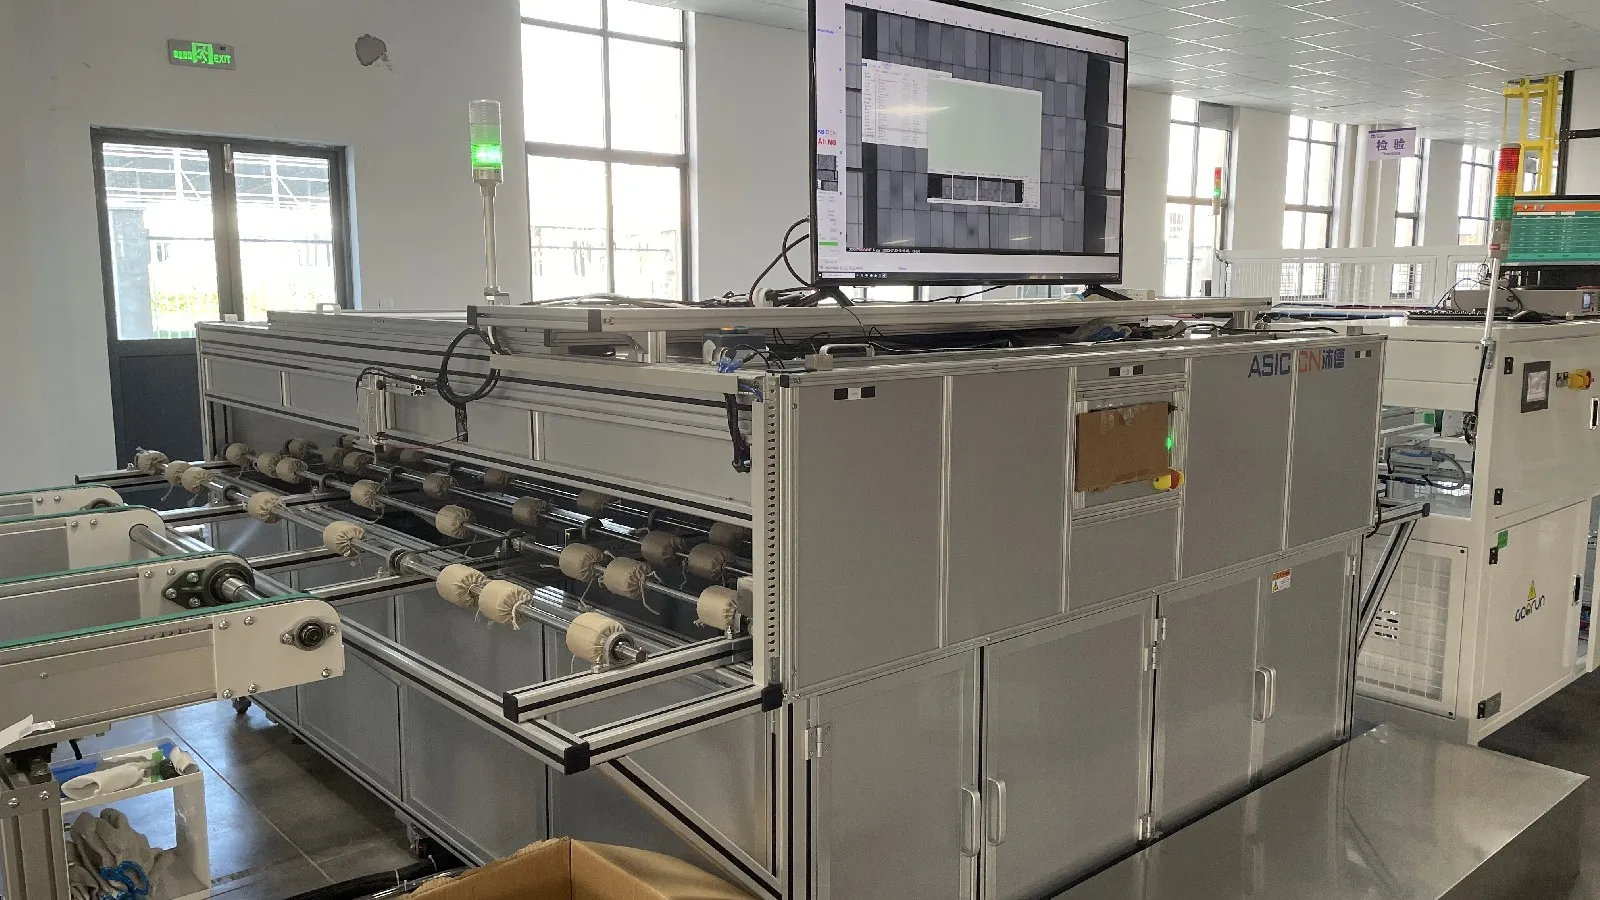
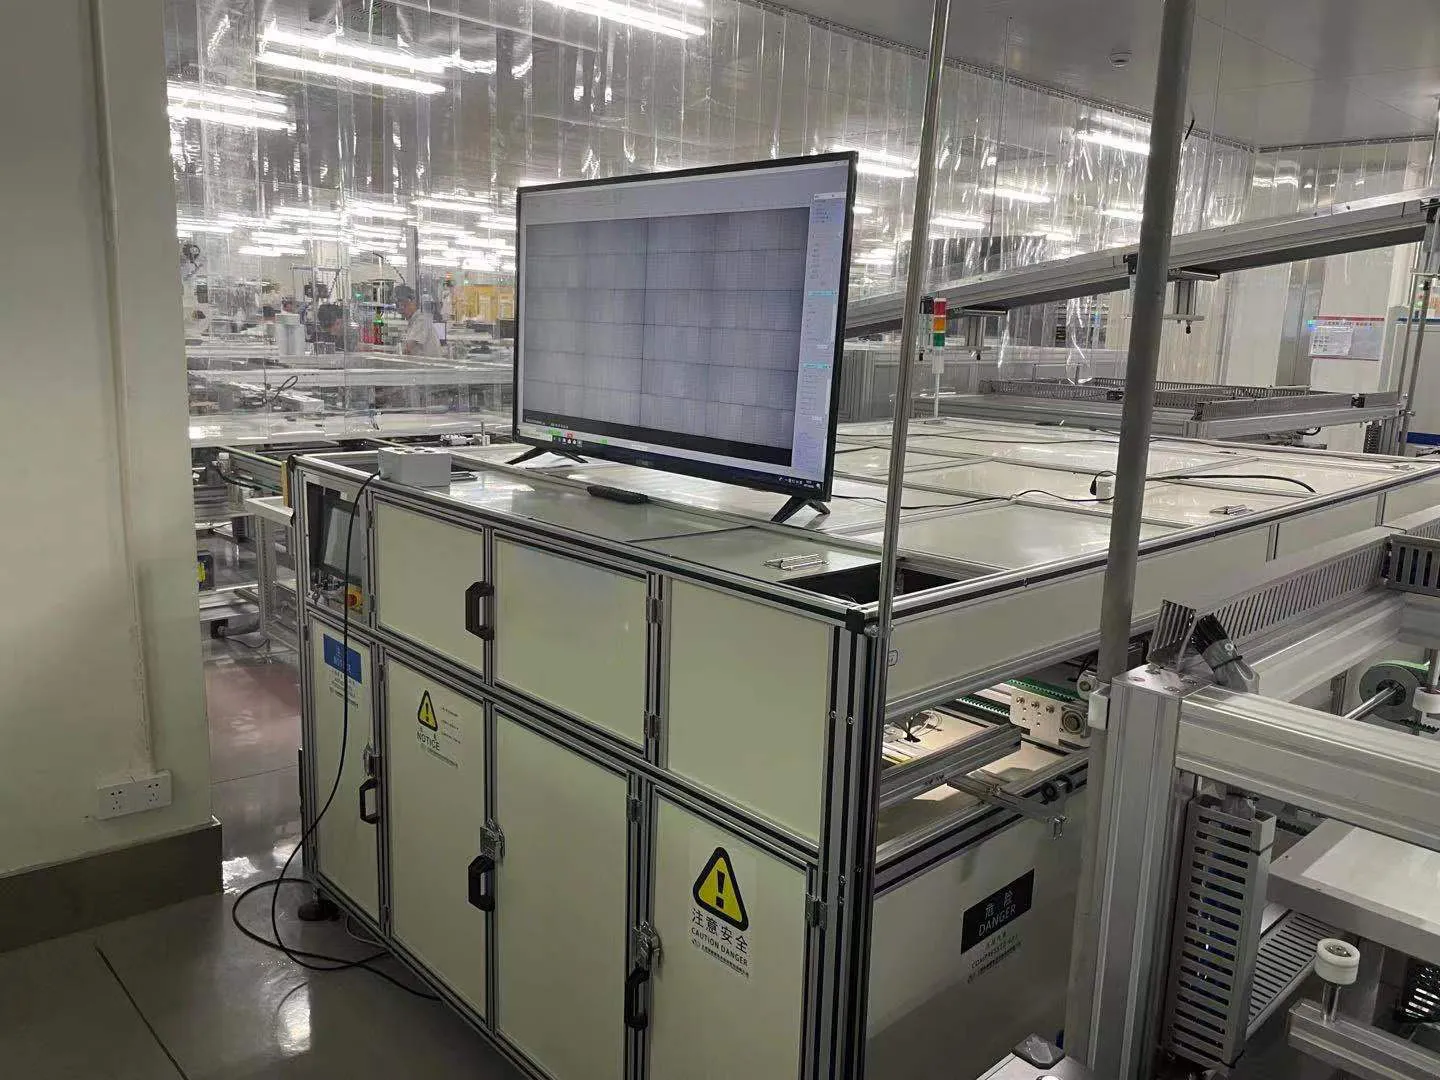
2回目のELテストは通常、ラミネーションまたは最終モジュール組立後に実施されます。
このテストが必要なのは、ラミネーション、トリミング、フレーミング、または材料の取り扱い中に新たなマイクロクラックが発生する可能性があるためです。
最終EL画像からは以下が明らかになります:
セルのマイクロクラック
破損セル
断線したフィンガー
不良はんだ接合
破損バスバー
電気的に不活性な領域
ストリングの断線
自動画像解析ソフトウェアは欠陥の分類に役立ちますが、メーカーは依然として明確な合格基準を必要とします。システムは、どの欠陥が許容され、どれが再加工を要し、どれが廃棄となるかを定義しなければなりません。
15. ソーラーシミュレータおよびI-Vテスタ
太陽シミュレーターは分光一致で格付けされ、A+クラスのウィンドウは0.875~1.125の間に位置し、放射照度は200~1,200 W/m²、サイクルタイムは約25秒です。
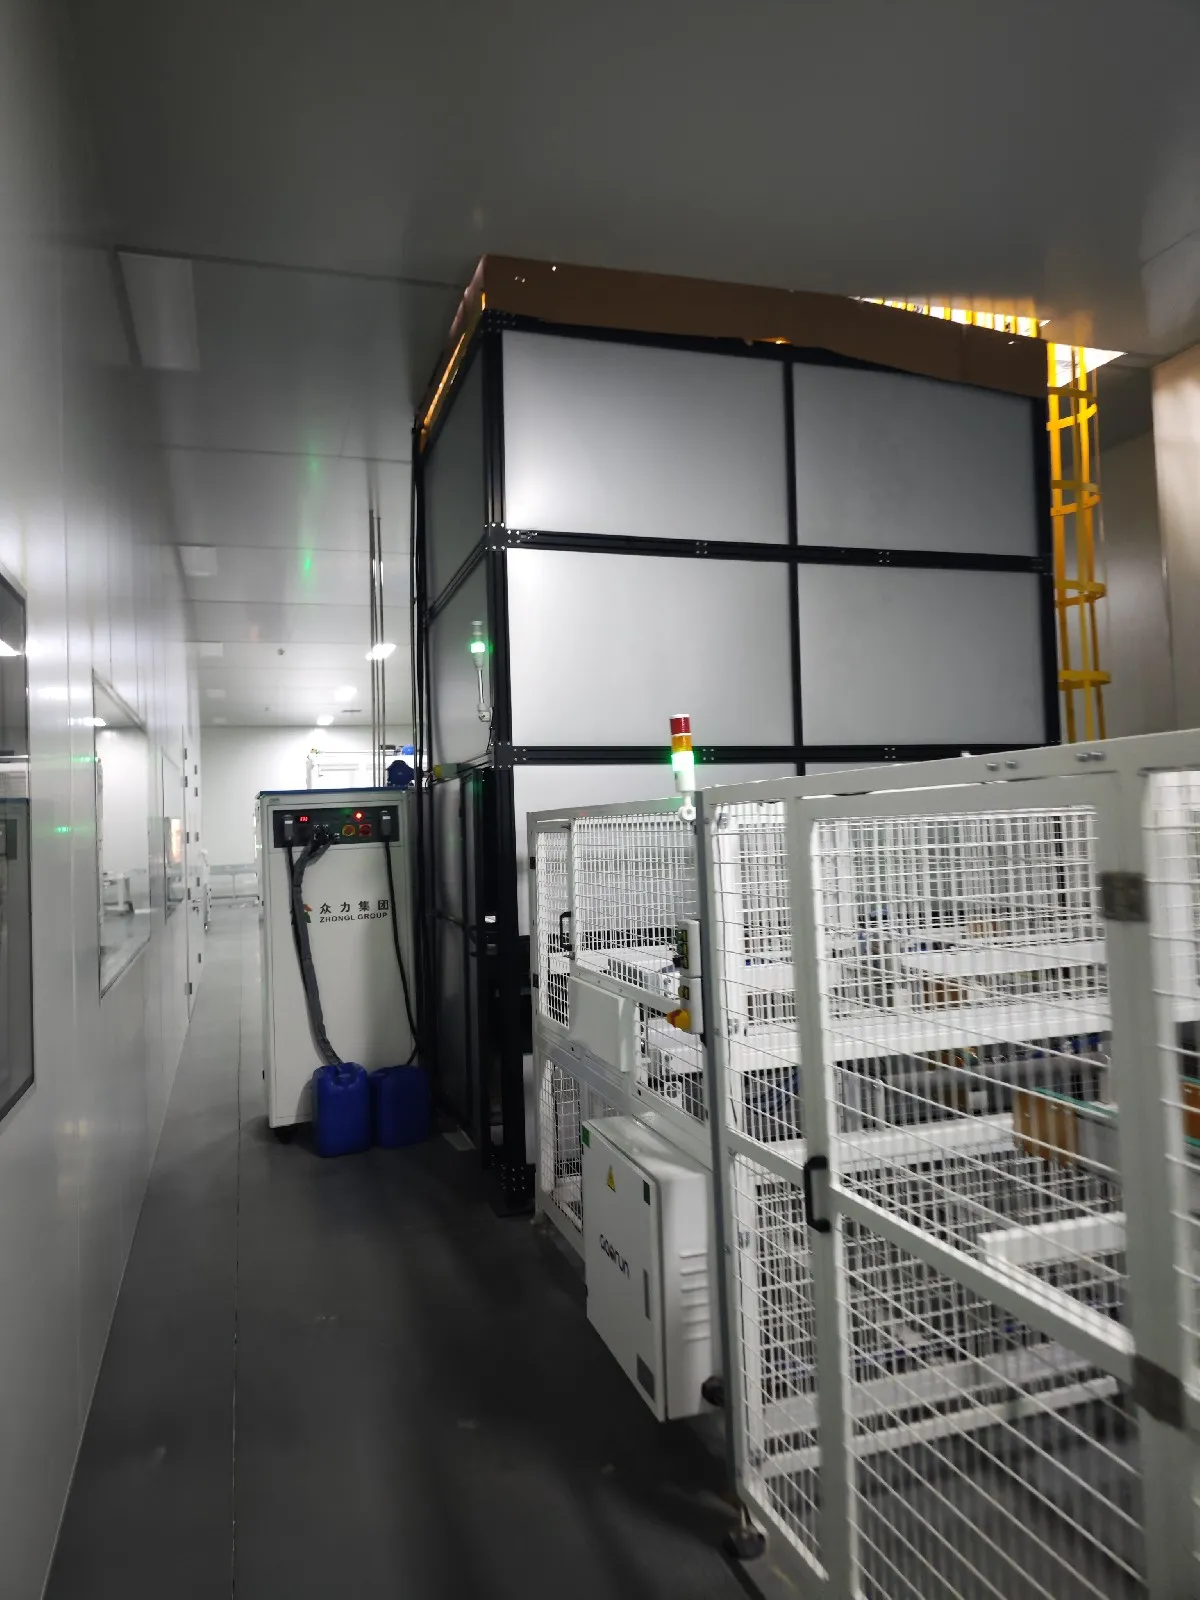
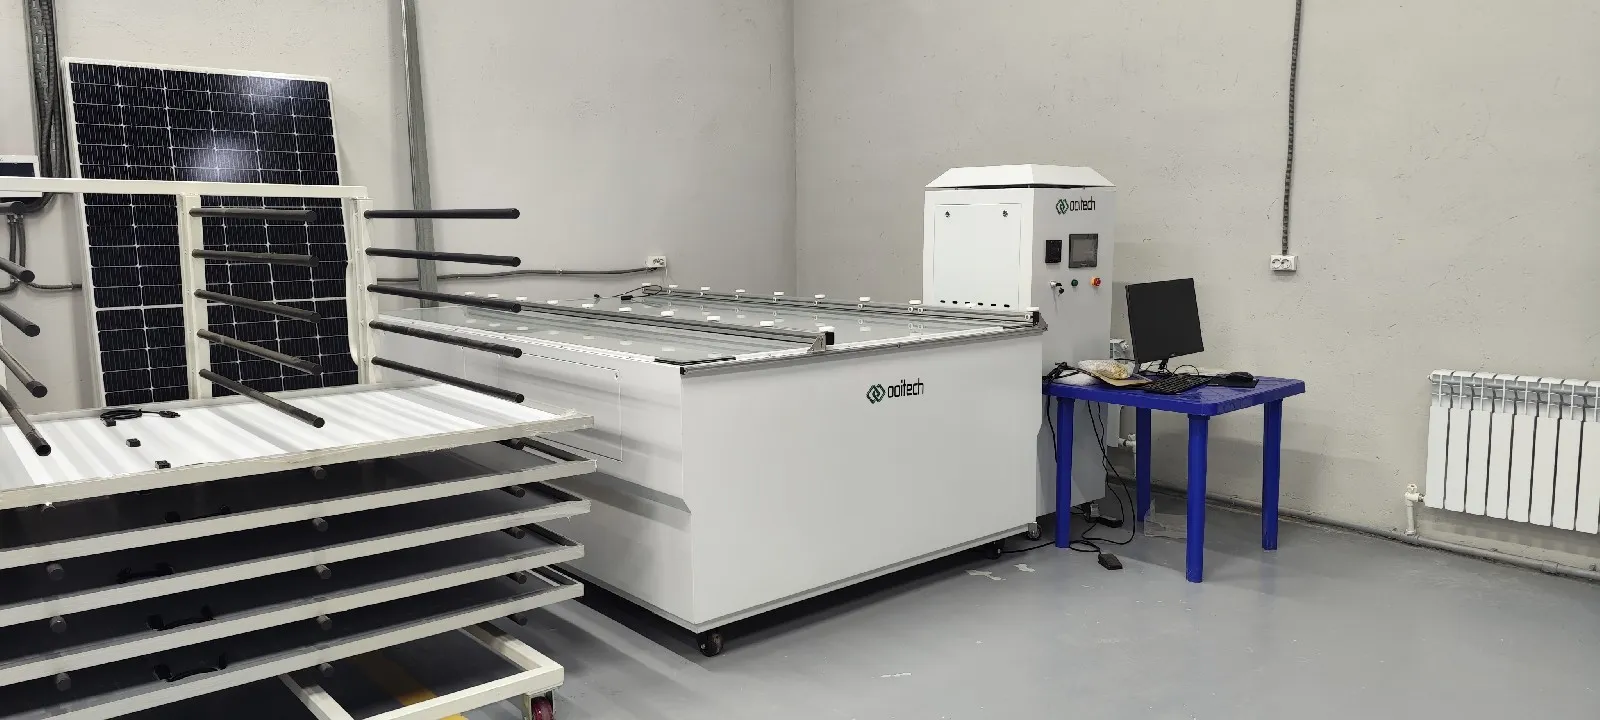
The ジャンクションボックスは、セル回路からの電気出力を集め、モジュールと外部PVシステム間の接続を提供します。それはジャンクションボックス溶接機
テスタは以下のパラメータを記録します:
最大電力
開放電圧
短絡電流
動作電圧
動作電流
フィルファクター
モジュール効率
完全なI-V曲線
測定された電力はパネルのグレーディングに使用され、銘板または製造ラベルが生成されます。
ソーラーシミュレータは、適切な分光マッチング、光の均一性、安定性を備えている必要があります。そのテスト速度もラインの他の部分の生産能力と一致していなければなりません。そうでなければ、完成したパネルがテストステーションの前で滞留し始めます。
16. 安全試験装置
ハイポットおよび絶縁テスターは0.1 kV~10 kVで稼働し、漏れ電流はミリアンペアで測定され、地絡導通テストはミリオームまで達する範囲にわたってプログラム可能な5~60 Aを印加します。
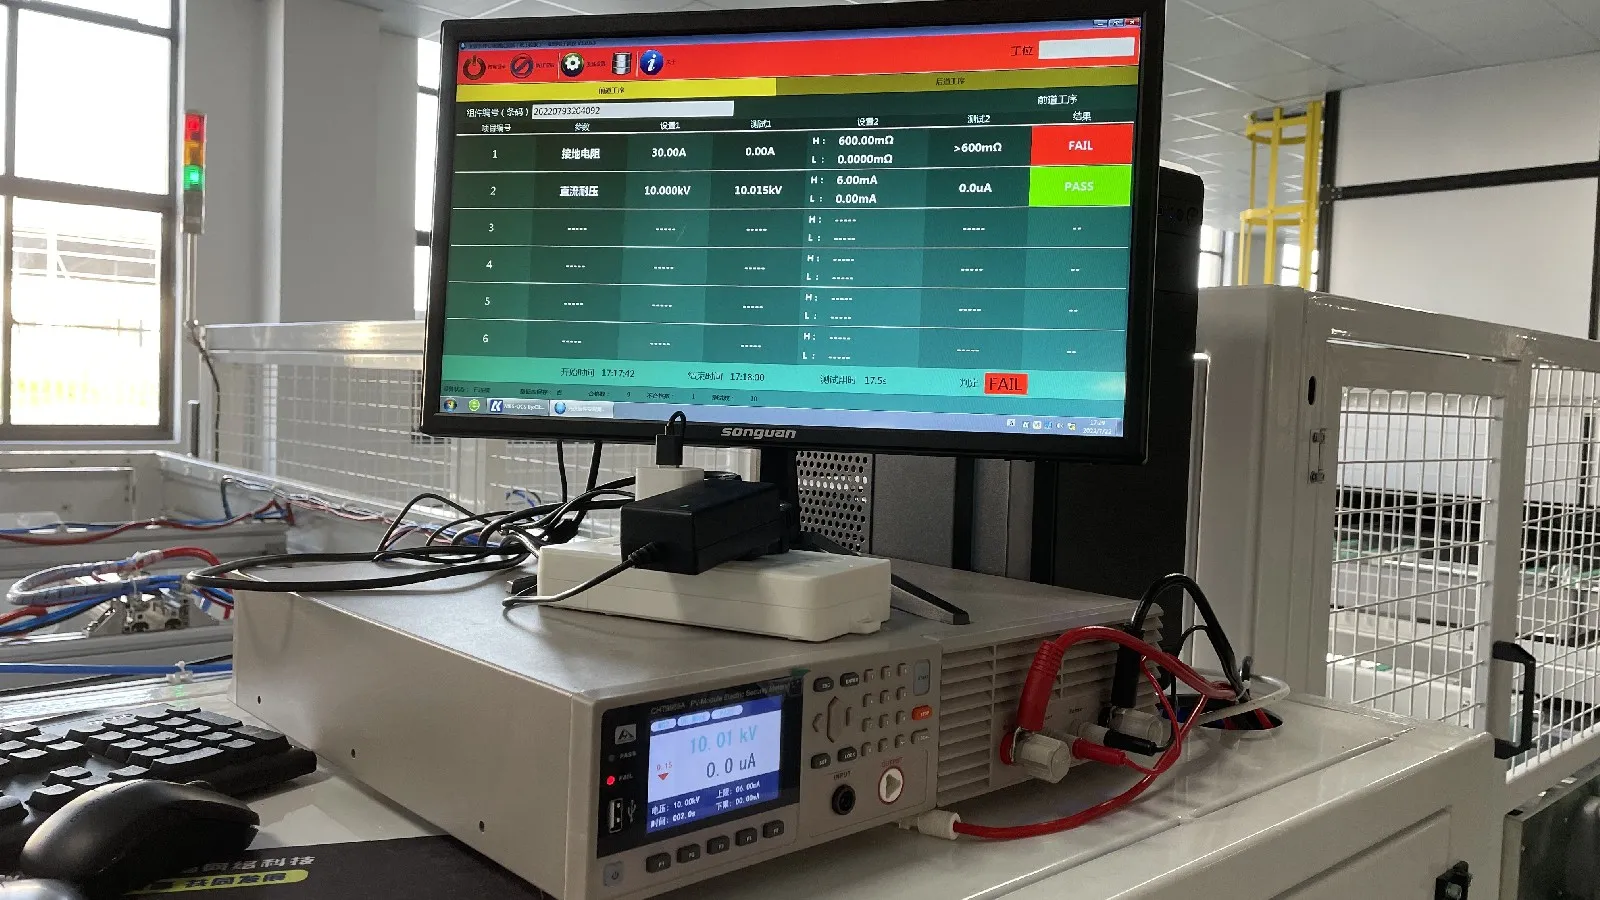
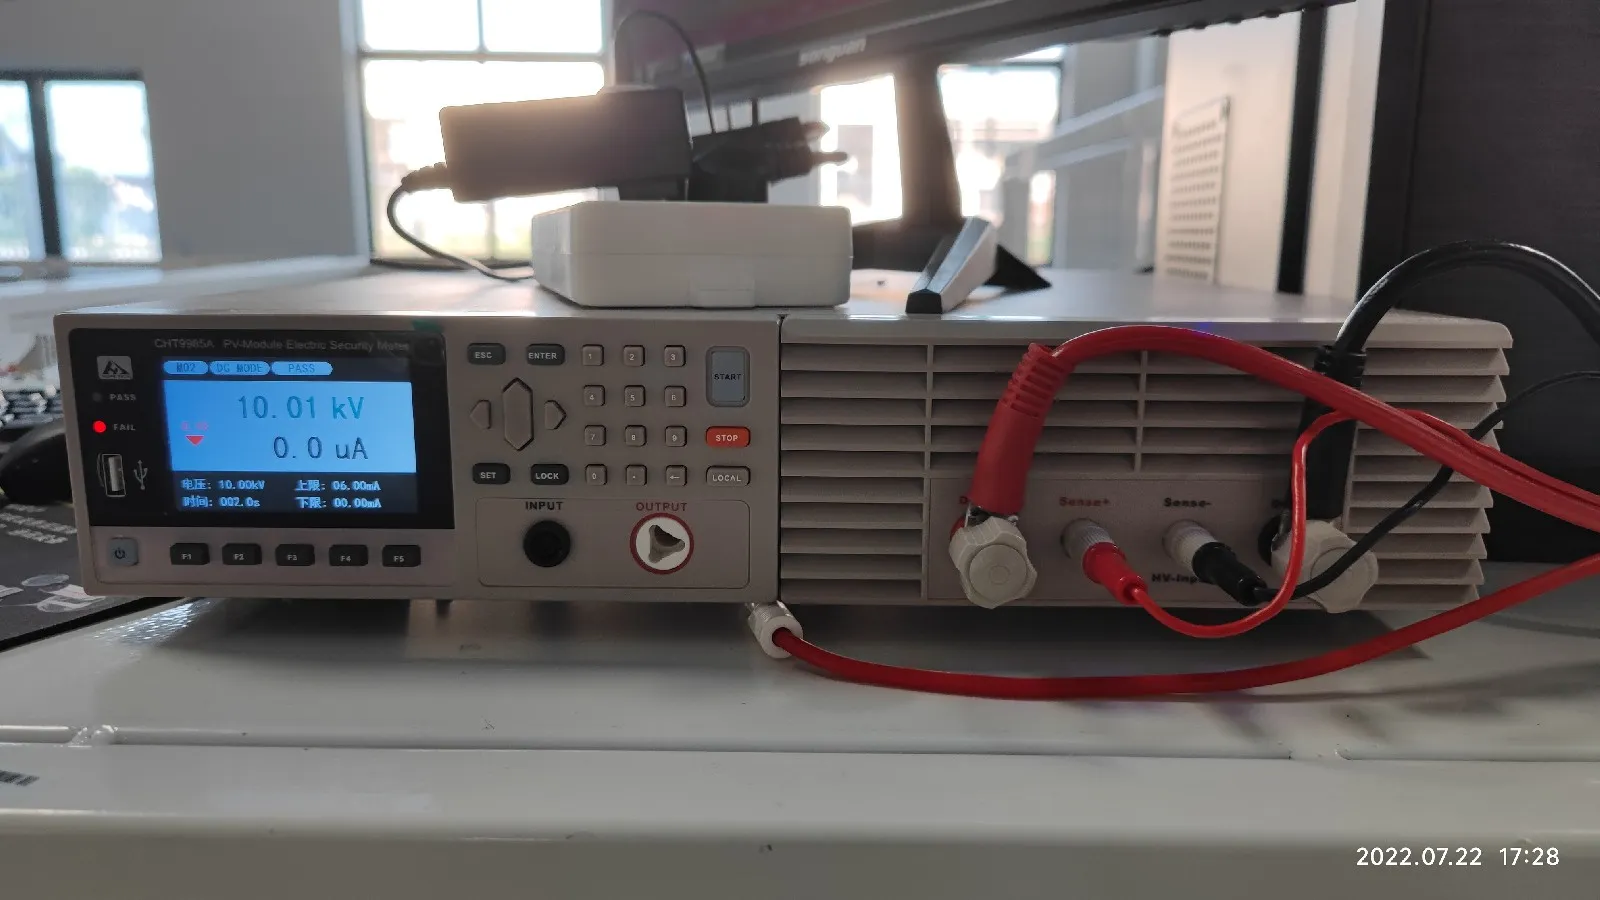
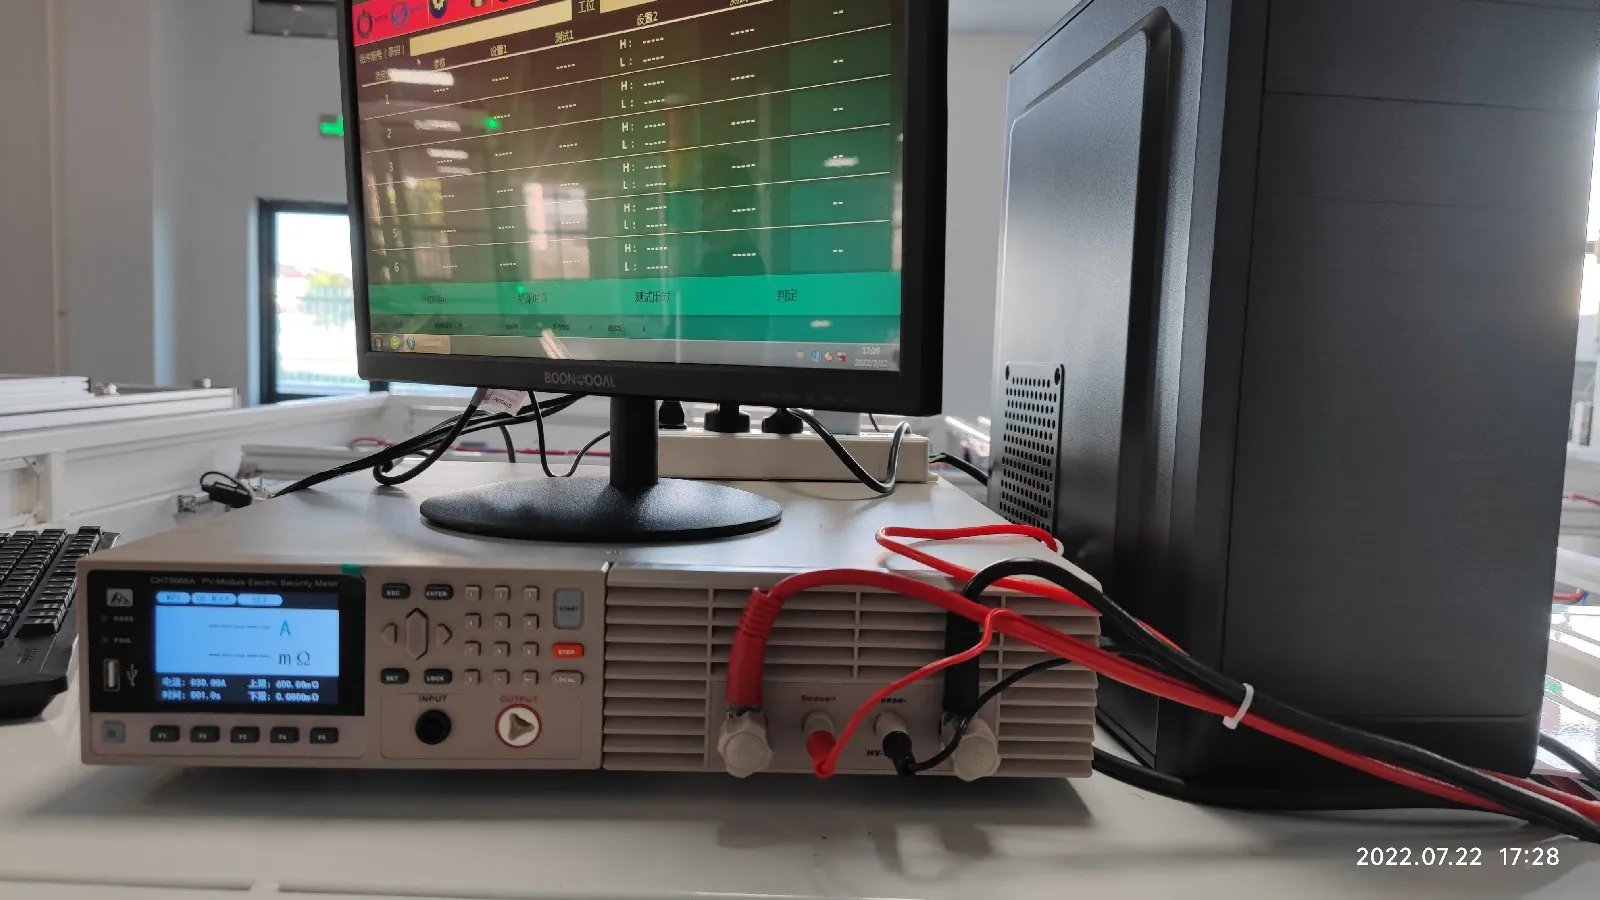
電気出力は最終品質管理の一部にすぎません。パネルは電気的に安全でなければなりません。
一般的な安全試験装置には以下が含まれます:
ハイポットテスタ
絶縁抵抗計
接地導通試験器
漏れ電流テスター
耐電圧試験では、内部電気回路とモジュールフレーム間に高電圧を印加し、絶縁の完全性を検証します。
接地導通試験では、アルミフレームとその接地点間の電気的接続を測定します。絶縁試験では、危険な漏電経路なしにモジュールが安全に動作できるかを確認します。
これらは必須の生産試験であり、任意の品質チェックではありません。
17. ラベリング、選別、梱包ライン
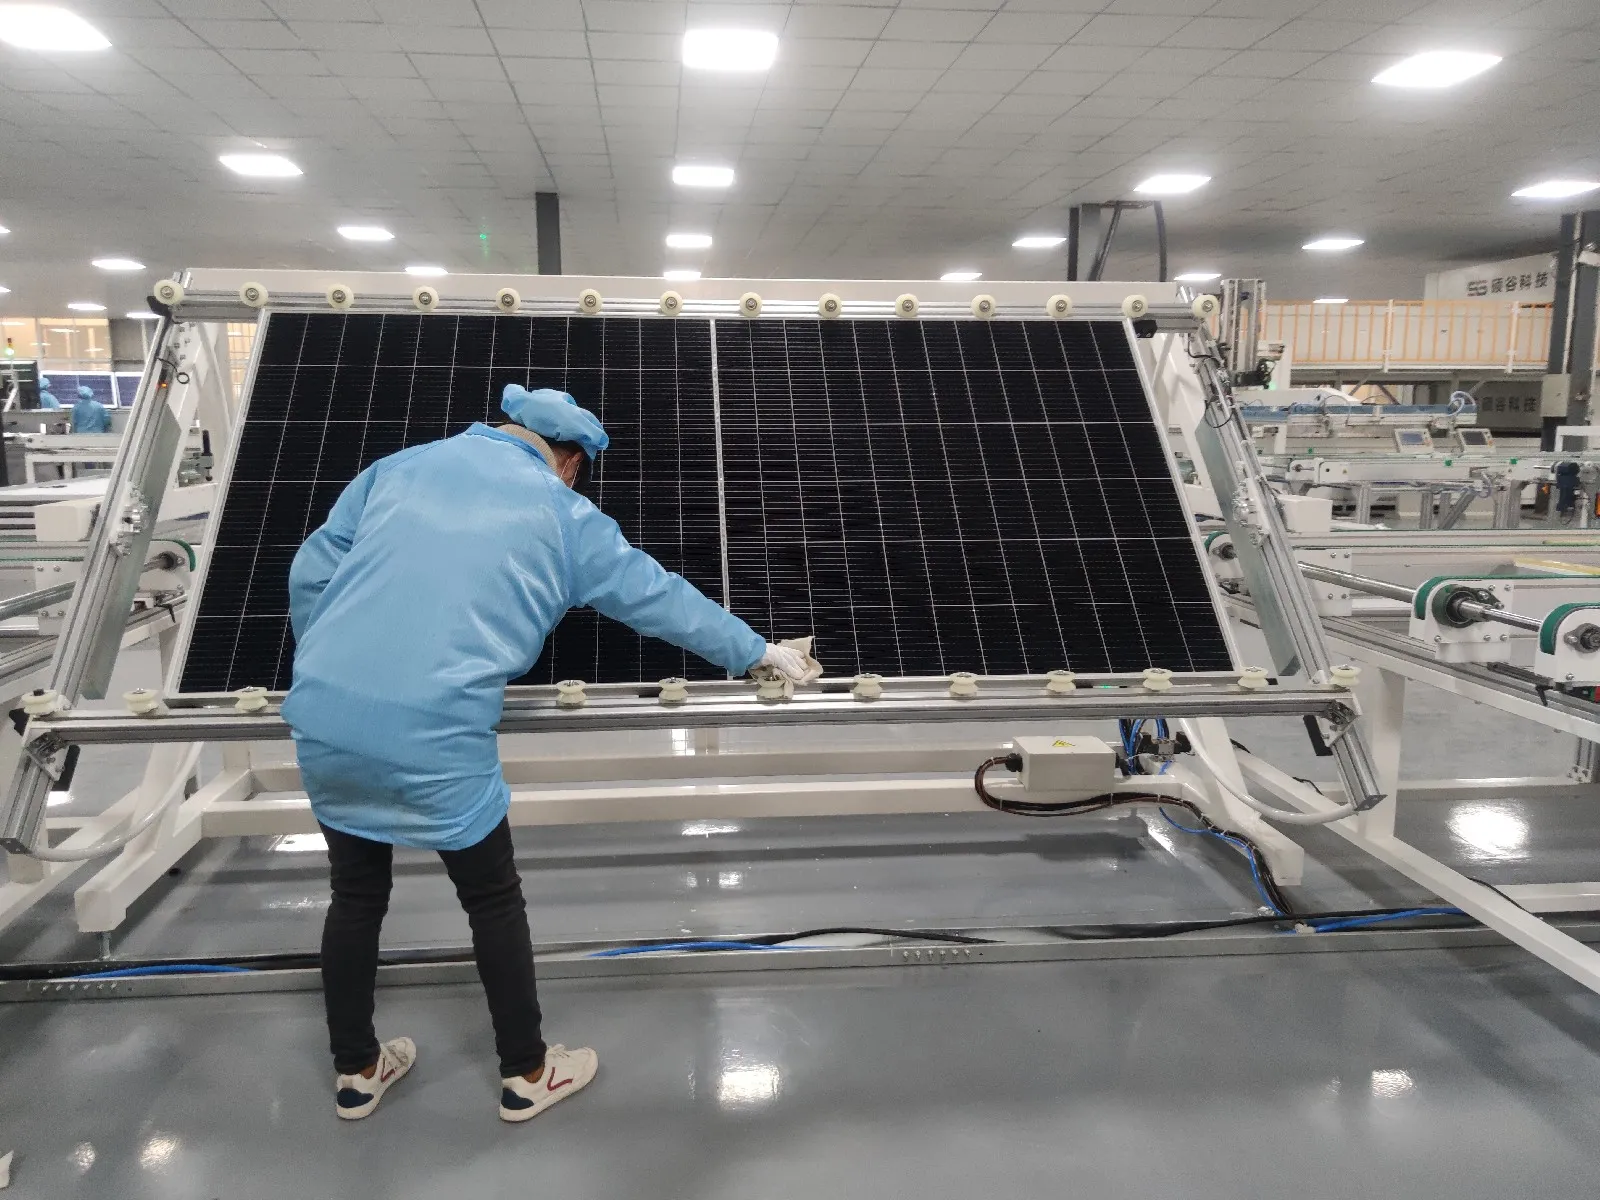
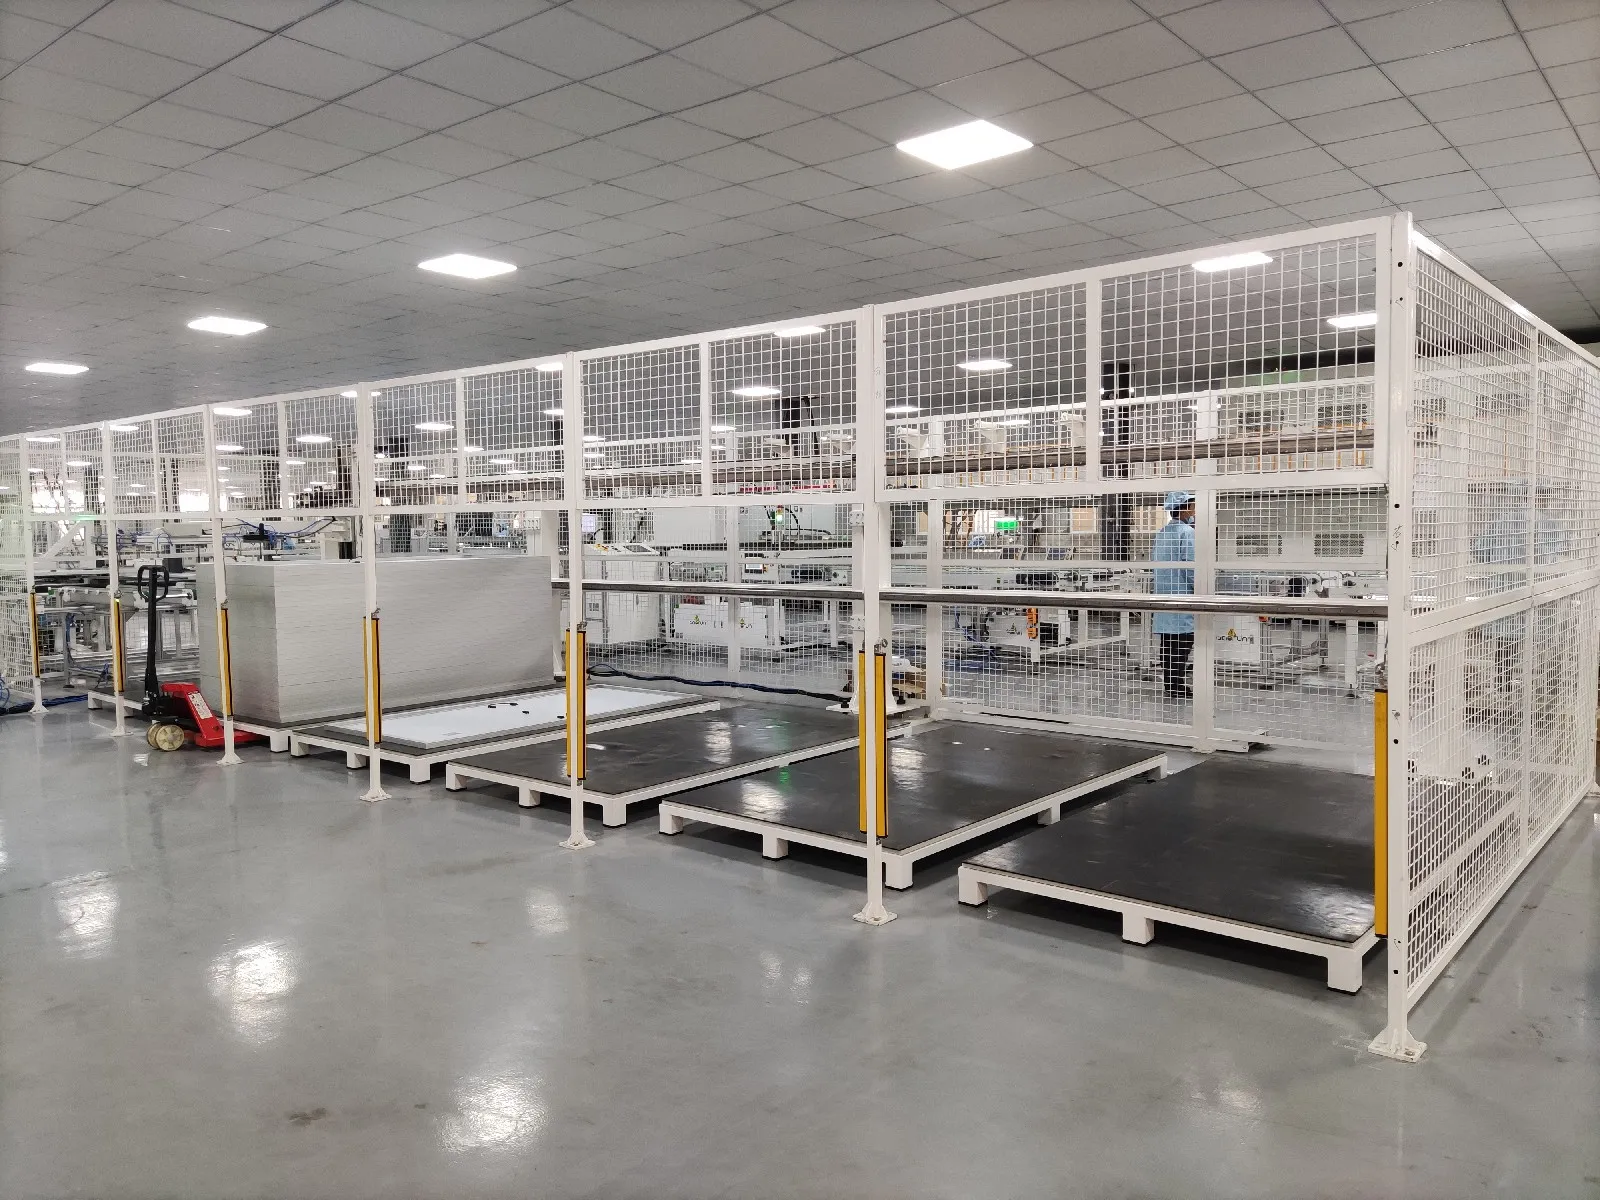
パネルが電気試験、安全試験、EL検査、外観検査に合格した後、工場は製品ラベルを印刷し、最終試験結果を記録します。
各モジュールには通常、固有のシリアル番号が付与されます。自動ラインでは、この番号をMESやトレーサビリティシステムに連携できます。
これにより工場は、完成したモジュールを以下のような情報まで遡って追跡できます:
太陽電池セルロット
ストリンガー生産データ
EL画像
レイアップステーション
ラミネーターレシピ
フレーミングステーション
I-V試験結果
安全試験結果
生産日とシフト
完成したモジュールは出力クラス別に選別され、保護材とともに積み重ねられ、輸送用に梱包されます。
梱包は単純な工程に見えるかもしれませんが、不適切な積み重ねや不十分な保護は、優良なモジュールがプロジェクト現場に届く前に損傷させる可能性があります。
半自動か完全自動か?
太陽光パネル工場が常に完全自動化を必要とするわけではありません。
半自動ラインは、パイロットプロジェクト、地域メーカー、計画生産能力が低い工場に適していることがよくあります。オペレーターがバスバー、材料準備、トリミング、ジャンクションボックス取り付け、外観検査を手作業で行う場合があります。
全自動ラインは、ロボットハンドリング、自動コンベア、統合検査システム、生産バッファ、データトレーサビリティを追加します。これらはより高いスループットとより一貫したプロセス制御を提供しますが、より強力なメンテナンス能力とより優れた生産管理も必要とします。
適切な自動化レベルは以下に依存します:
計画年間生産能力
モジュール設計
セル技術
利用可能な投資額
現地の労働条件
製品品質要件
将来の拡張計画
各機械を個別に選定しないこと
最大の機械が常に最も重要な機械とは限らず、最速の機械が自動的に最速の生産ラインを生み出すわけではありません。
生産能力は、セル切断、ストリング化、レイアップ、バスバー、ラミネーション、フレーミング、ジャンクションボックス取り付け、最終検査にわたってバランスを取る必要があります。
工場には以下のような支援システムも必要です:
自動コンベア
生産バッファ
空気圧縮機
真空システム
チラー
材料保管
MESおよびトレーサビリティソフトウェア
メンテナンススペース
品質管理エリア
モジュール設計は、設備を選定する前に確認する必要があります。従来のPERCフルセルモジュール向けに設計されたラインは、複数の機械を変更することなく、大型フォーマットのTOPConハーフセル、HJTモジュール、BCセル、または重いガラス-ガラスパネルに適さない場合があります。
したがって、現実的な工場計画は、目標とするモジュール仕様と年間生産能力から始めるべきです。最終的な機械リストはその後に来ます。
私たちの見解はシンプルです。信頼できる太陽光工場は、印象的な機械の寄せ集めではなく、1つのバランスの取れた生産システムです。そしてOoitechは、5 MWから1.2 GWまでの半自動および全自動太陽光パネル生産ライン、工場レイアウト設計、設置、トレーニング、原材料サポート、グローバルなアフターサービスを提供できます。
関連記事:何が 太陽電池パネル製造機の価格を左右するのか、装置以外に何が含まれるのか、そして 太陽光パネル製造工場コスト covers beyond the equipment, and 太陽光パネル製造事業の始め方.
関連: 太陽電池パネル製造装置:ステーションとレイアウト 同じプロセスシーケンスが5 MWから1.2 GWへどのように再スケールされるか、および発注前にどの入力項目を固定すべきかを説明します。
関連: 自動太陽光パネルジャンクションボックス組立ライン:ステーション 5つのマシングループ、約1,000個/時の定格、およびレイアウトを決定するユーティリティについて説明します。
参考文献と背景データ
このトピックに関する公開参考資料で、業界の技術ロードマップと市場データを維持する組織によって発行されています: