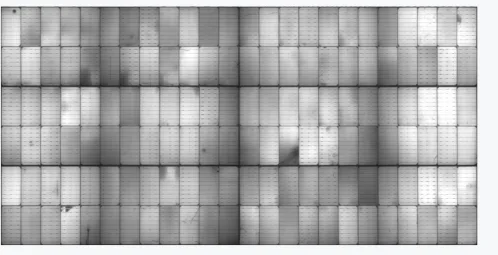
太陽電池のフィンガー断線 — EL検査
目次
簡単な回答: エレクトロルミネッセンス検査とIV検査は、太陽電池モジュールのラインにおいて異なる問いに答えます。IV検査はモジュールがどれだけの電力を生み出すかを測定し、EL検査はモジュール内部のどこで電流が流れていないかを示します。フィンガー断線 — セルから電流を集める薄い金属化線の断線 — は、損失が小さければ電力測定では見えませんが、EL画像では暗い線として明確に現れます。これはカメラが約1200 nmの波長でモジュール自身の発光を撮像するためです。この違いは是正措置にとって重要です。IVの結果はモジュールの性能が低いことを伝えますが、EL画像はそれがスクリーン印刷、焼成、金属化後のハンドリング損傷のどの工程に起因するかを伝えます。両方のゲートをインラインで運用することが、欠陥をバッチではなくステーションまで追跡可能にします。
PV モジュール製造 · Jerry、Ooitech 著
製品紹介
太陽電池モジュール製造におけるEL検査とIV検査
太陽パネル生産ラインでは、特に重要な2つの検査工程があります: EL検査 および IV検査。IV検査は通常、最終性能検査として使用されます。出荷前に完成したPVモジュールが必要な出力電力を満たしているかを確認します。
しかし、IV検査はモジュール全体の電気的性能を測定します。隠れたマイクロクラック、破損したフィンガー、不十分なはんだ付け、局所的な汚染など、単一の太陽電池の欠陥を正確に特定することはできません。ここでELイメージングが非常に役立ちます。EL検査は目に見えない内部の問題を可視化し、モジュールが顧客に届く前に生産チームが欠陥を特定できるようにします。
EL検査は主に、PVモジュール内のセルの 定性的な位置分析 に使用されます。マイクロクラック、破損セル、断線したグリッド線、弱いはんだ付け、はんだ剥離、汚れの付着、不十分な焼結、不均一なセル効率を検出するのに役立ちます。
技術パラメータ
ELイメージングの基本的な技術的論理
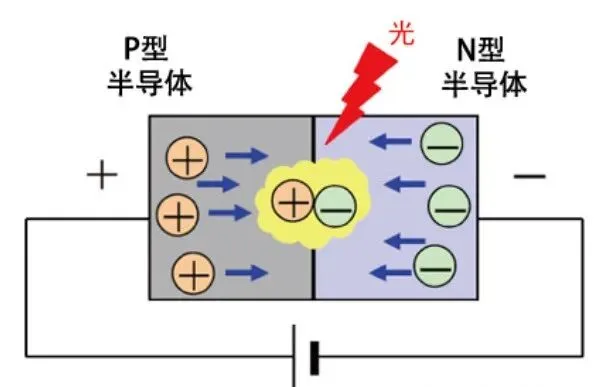
EL検査の動作原理は、太陽電池の動作原理と密接に関係しています。結晶シリコン太陽電池は主にP型とN型の半導体材料から作られています。P型領域とN型領域が PN接合を形成すると、接触界面に内部電界が生成されます。
太陽光の下では、光子エネルギーが電子-正孔対を励起します。電子はN領域へ、正孔はP領域へと駆動されます。この電荷分離が電流を生み出し、これが太陽電池の基本的な発電原理です。
しかし、このプロセスを逆にしたらどうなるでしょうか?
ELテスト中、テスターのプローブはPVモジュールの正負のバスバーに接触します。次に、外部電圧がモジュールに印加されます。この電圧はバスバーを通じて伝導され、リボンに伝わり、セル表面の銀電極に供給されます。そこから、電流はセル内部のP型およびN型半導体領域に入ります。
電子と正孔が方向性を持って移動すると、電流ループが形成されます。これらのキャリアがPN接合領域(空乏層とも呼ばれる)に入ると、 放射再結合 が発生します。再結合中、電子は高いエネルギー準位から低いエネルギー準位へ移動し、余剰エネルギーを放出します。このエネルギーは、 光子の形で放出され、約1100-1200 nmの波長の近赤外光を生成します。
プロ用ELカメラがこの近赤外光を捉え、EL画像を生成します。
| 項目 | 説明 |
|---|---|
| 試験方法 | エレクトロルミネッセンス 順方向バイアス下でのイメージング |
| 主な目的 | 太陽電池内部欠陥の目視検査 |
| 適用対象 | 太陽電池および完成したPVモジュール |
| 主要な物理プロセス | キャリア注入と放射再結合 |
| 発光範囲 | 近赤外光、約1100-1200 nm |
| 検出可能な欠陥 | マイクロクラック、セルの破損、フィンガーの断線、弱いはんだ付け、はんだ剥離、汚染、効率の不均一 |
| IVテストとの主な違い | ELは欠陥を視覚的に特定し、IVは全体的な電気出力を測定します |
電子と正孔はどちらもキャリアであることに注意してください。それらの方向性のある移動は、単純に電流の流れとして理解できます。
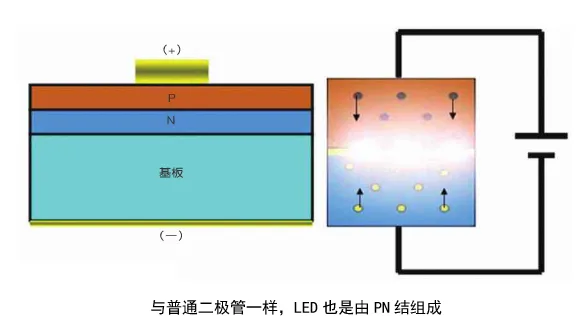
小さな注意点:ELテストの動作原理は、LEDランプの動作原理と類似しています。したがって、 放射再結合 という用語が現れても、太陽電池モジュールが有害な放射線を生成することを意味するものではありません。
技術的優位性
EL画像で欠陥が可視化される理由
ELイメージングでは、電流伝送、より正確にはキャリア伝送に影響を与える欠陥が可視化されることがあります。電子や正孔がある領域をスムーズに通過できない場合、その領域では放射再結合が弱まるか停止します。その結果、放出される光子が減少し、その領域はEL画像で暗く見えます。
マイクロクラック: 隠れたクラックとは、太陽電池内部にある肉眼では見えにくい微小な亀裂を指します。外観からは見えないように見えても、電子や正孔などのキャリアにとって、クラックは障壁のようなものです。キャリア伝送はその場所で遮断されるため、放射再結合が正常に起こりません。光子放出がないため、クラックはEL画像で黒い線として現れます。
弱いはんだ付け: 弱いはんだ付けは通常、EL画像で局所的な暗点または暗線として現れます。これらの欠陥はしばしばグリッド線方向に沿って分布し、不規則で不連続な黒い線や点状の暗い領域として現れることがあります。主な原因は、リボンとグリッド線が有効な金属接続を形成していないことです。これにより接触抵抗が大幅に増加します。弱いはんだ付け領域では電流伝送が遮断されるため、キャリアはその位置を効率的に通過してセルに入ることができません。発光強度が低下し、隣接する正常なセルと比較して明確な暗い領域を形成します。
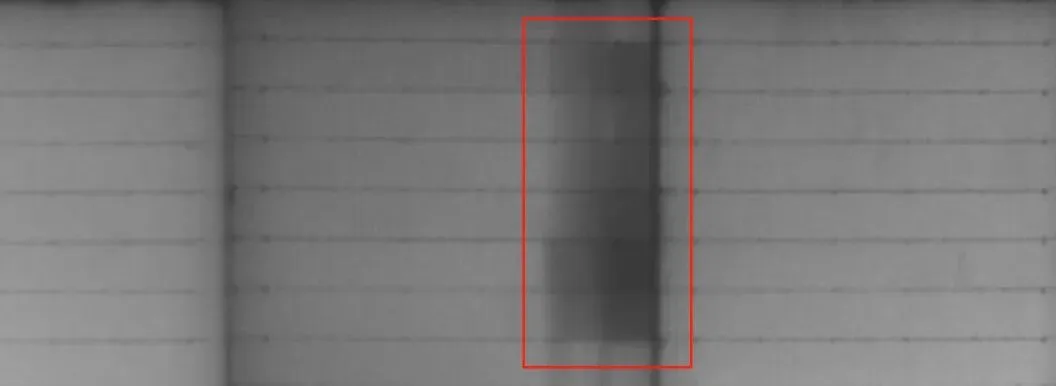
フィンガー断線: フィンガー断線は、太陽電池の微細なフロントグリッド線が中断されたり、セル表面から分離されたりしたときに発生します。バスバーから注入された電流は、切断された微細グリッド領域に到達できないか、フィンガー上の電流がセル内部のPN接合に入ることができません。この領域では、PN接合の電流密度が非常に低くなるか、ゼロにさえなり、弱い発光または発光なしを引き起こします。これにより、EL画像で典型的なフィンガー断線異常が形成されます。
製品応用
太陽電池モジュールの品質管理におけるEL検査の役割
EL検査は、生産エンジニアにセルレベルの欠陥を検査する直接的な方法を提供するため、太陽電池モジュール製造で広く使用されています。これは、セルに応力がかかったり損傷したりする可能性がある重要な機械的または熱的プロセスの後で特に重要です。
一般的な適用ポイントは次のとおりです:
受入セル検査: モジュール組立前に、太陽電池にすでにクラック、色差、グリッド線の断線、または不均一な効率があるかどうかを確認するため。
ストリング後: 以下の原因によるクラック、弱いはんだ付け、リボンオフセット、またはフィンガー断線を特定するため: タバーストリンガー 操作。
積層・バスバー接続後: ストリングスが正しく接続されているか、またラミネーション前に溶接欠陥が発生していないかを確認するため。
ラミネーション後: 熱圧により新たなクラックが発生したり、既存の欠陥が拡大していないかを検査するため。
最終モジュール検査: IV試験および外観検査と併せて品質グレーディングを支援するため。
実際の生産において、EL検査とIV検査は互いの代替とはなりません。IV検査はモジュール出力が合格かどうかをメーカーに伝えます。EL検査はモジュールが異常となる原因と欠陥の位置をメーカーに伝えます。両者を併用することで、工場はより完全な品質管理体制を構築できます。
購入に関するお問い合わせ
PVモジュールメーカーにとっての実践的なポイント
EL検査は、クラックが太陽電池内部のキャリア移動を妨げるため、隠れたマイクロクラックを明らかにすることができます。キャリア伝導が中断されると、その領域では放射再結合が弱まるか消失し、EL画像には暗い線や暗い領域が現れます。これが、EL検査が肉眼では見えない内部セル欠陥を特定するための最も効果的な検査方法の一つである理由です。
PVモジュール工場にとって、EL検査の価値は不良モジュールの発見だけにとどまりません。さらに重要なのは、セルハンドリング、ストリング加工、はんだ付け、積層、ラミネーション、最終組立などの工程ステップに欠陥を遡って特定するのに役立つことです。これにより、EL検査は歩留まりの向上、顧客クレームの削減、モジュール品質の安定化のための重要なツールとなります。
Ooitechの見解
太陽電池パネル生産ラインに特化した設備サプライヤーとして、OoitechはEL検査を単なる検査ステーション以上のものと捉えています。真の価値はプロセスフィードバックにあります。ストリング工程やラミネーション工程の後にマイクロクラックが頻繁に発生する場合、工場は不良モジュールを排除するだけでなく、ハンドリング応力、はんだ付け温度、リボンテンション、ラミネーションパラメータを見直すべきです。現代のMBB、 TOPCon, および大型セルモジュールでは、適切に配置されたEL検査戦略により、出荷前の潜在的な品質リスクを大幅に低減できます。