太陽電池モジュール製造におけるバスバー溶接機:
目次
簡単な回答: バスバー溶接機は、モジュール内のすべてのストリングの端を集めて並列に接続し、統合された電流をジャンクションボックスへ運ぶステーションです。これはレイアップの後、ラミネーションの前に位置し、電流収集効率を直接左右します。抵抗の高い接合部はモジュールの直列抵抗を増加させ、フィルファクターを低下させます。これは目に見える欠陥ではなく、失われるワット数として現れます。マルチバスバーモジュールでは、このステーションで行う接合部が5バスバーのものより多いため、通常、この機械は1時間あたりのモジュール数だけでなくバスバー数によっても仕様が決まります。ここでのはんだ付け品質は信頼性の問題でもあります。コールドジョイントはフラッシュテストを通過し、数年後に熱サイクル下で故障します。この組み合わせが、バスバー処理が単なるハンドリング工程ではなく重要なステーションとして扱われる理由です。
PV モジュール製造 · Jerry、Ooitech 著
はじめに
太陽電池モジュール製造において、電流収集効率と長期的なモジュール信頼性に直接影響を与える工程が一つあります: バスバー溶接バスバー溶接機は、この工程で使用される中核設備です。太陽電池セルのリボンとバスバーを制御された溶接によって接続し、セルストリングから安定した電気伝導を確保するのに役立ちます。 ジャンクションボックス.
太陽光発電モジュールでは、複数のリボンが太陽電池セル上に配置されます。これらのリボンの端はセル配置の両側に延び、バスバーに溶接されます。バスバーはセルが生成した電流を収集し、ジャンクションボックスに伝達します。この溶接プロセスが不安定な場合、モジュールは直列抵抗の増加、ホットスポット、電力損失、または長期的な信頼性の問題を被る可能性があります。
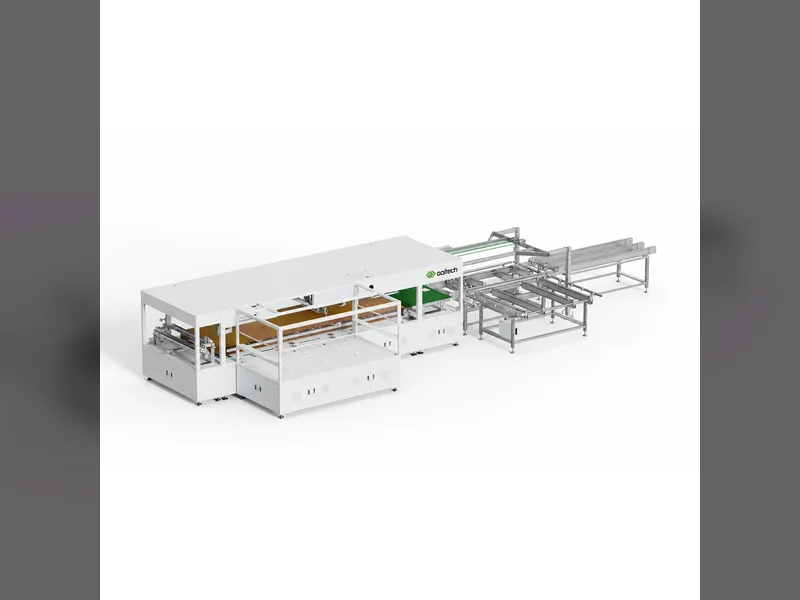
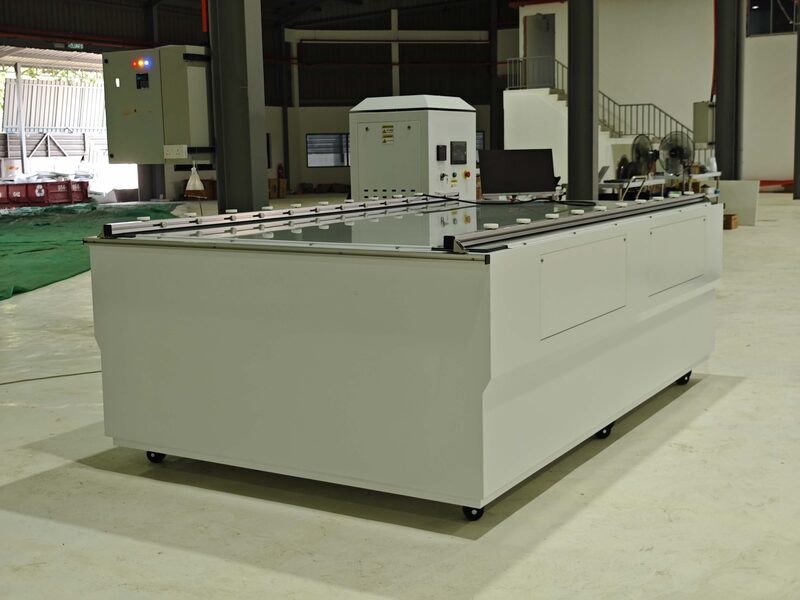
一般的なバスバー溶接機は、バスバーの供給、切断、曲げ、位置決め、溶接など、いくつかの作業を自動で完了できます。通常、供給モジュール、バスバー切断ユニット、溶接ユニット、トランスファー溶接テーブル、および機枠モジュールで構成されています。現代のPVモジュール生産ラインにおいて、この設備は一貫した品質を達成し、手作業を削減するための重要な要素です。
技術パラメータ
以下の表は、太陽電池モジュール生産用のバスバー溶接機を選定または評価する際に通常考慮される主な技術的側面をまとめたものです。
| 項目 | 説明 |
|---|---|
| 設備名 | バスバー溶接機 / ソーラーパネル バスバーマシン |
| 主な機能 | 電流収集と伝送のために太陽電池セルのリボンをバスバーに溶接する |
| 適用工程 | 太陽電池モジュールのストリング配置およびバスバー工程 |
| 一般的な溶接方法 | 電磁誘導加熱、熱プレス溶接 |
| 主な作業 | バスバーの供給、切断、曲げ、位置決め、溶接および搬送 |
| 代表的な材料 | 銅バスバー、スズメッキ銅リボン、はんだコーティングリボン |
| 主要なプロセスパラメータ | 溶接温度、溶接時間、圧力、位置合わせ精度、冷却制御 |
| 主要な機械モジュール | 供給モジュール、切断モジュール、溶接ヘッド、トランスファーテーブル、制御システム、フレームモジュール |
| 品質の重点 | 溶接強度、導電性、はんだ接合部の一貫性、低抵抗、セルへのダメージなし |
| 適した生産モード | 半自動または全自動のソーラーパネル生産ライン |
実際の構成は、モジュール設計、セル形式、バスバーレイアウト、自動化レベル、工場の生産能力要件によって異なります。
技術的優位性
動作原理
バスバー溶接機のコア技術は、主に 電磁誘導加熱 または 熱プレス溶接.
電磁誘導加熱: 高周波電磁界により、リボンまたははんだ領域の金属分子が高速運動と摩擦によって熱を発生します。この熱により、リボンとバスバーが効率的に融合します。
熱プレス溶接: 溶接ヘッドを加熱し、溶接領域に圧力を加えます。制御された温度と圧力の下で、リボンとバスバーがしっかりと接合されます。
どちらの方法も、良好な導電性を備えた強固なはんだ接合部を形成するように設計されています。25年以上の運用が期待されるソーラーモジュールにとって、この一貫性は小さな細部ではなく、モジュールの長期的な性能基盤の一部です。
4つの主要な特長
高効率: この機械は高速で連続的な溶接操作をサポートし、生産速度の向上に貢献します。先進モデルは全自動生産ラインに統合でき、手作業による介入を減らし、製造サイクルを短縮します。
安定した溶接品質: 精密な制御システムにより、温度、圧力、時間を含む溶接パラメータが一貫して維持されます。これにより、すべてのモジュールが要求されるプロセス基準を満たすことが保証されます。
高い適応性: バスバー溶接機は、異なるセルタイプ、モジュールサイズ、バスバー仕様に合わせて調整できます。パラメータの柔軟性により、工場はさまざまな生産要件に対応できます。
優れたエネルギー性能: 最新の機械は加熱方法と制御ロジックを最適化し、溶接品質を維持しながら不要なエネルギー消費を削減します。
製品応用
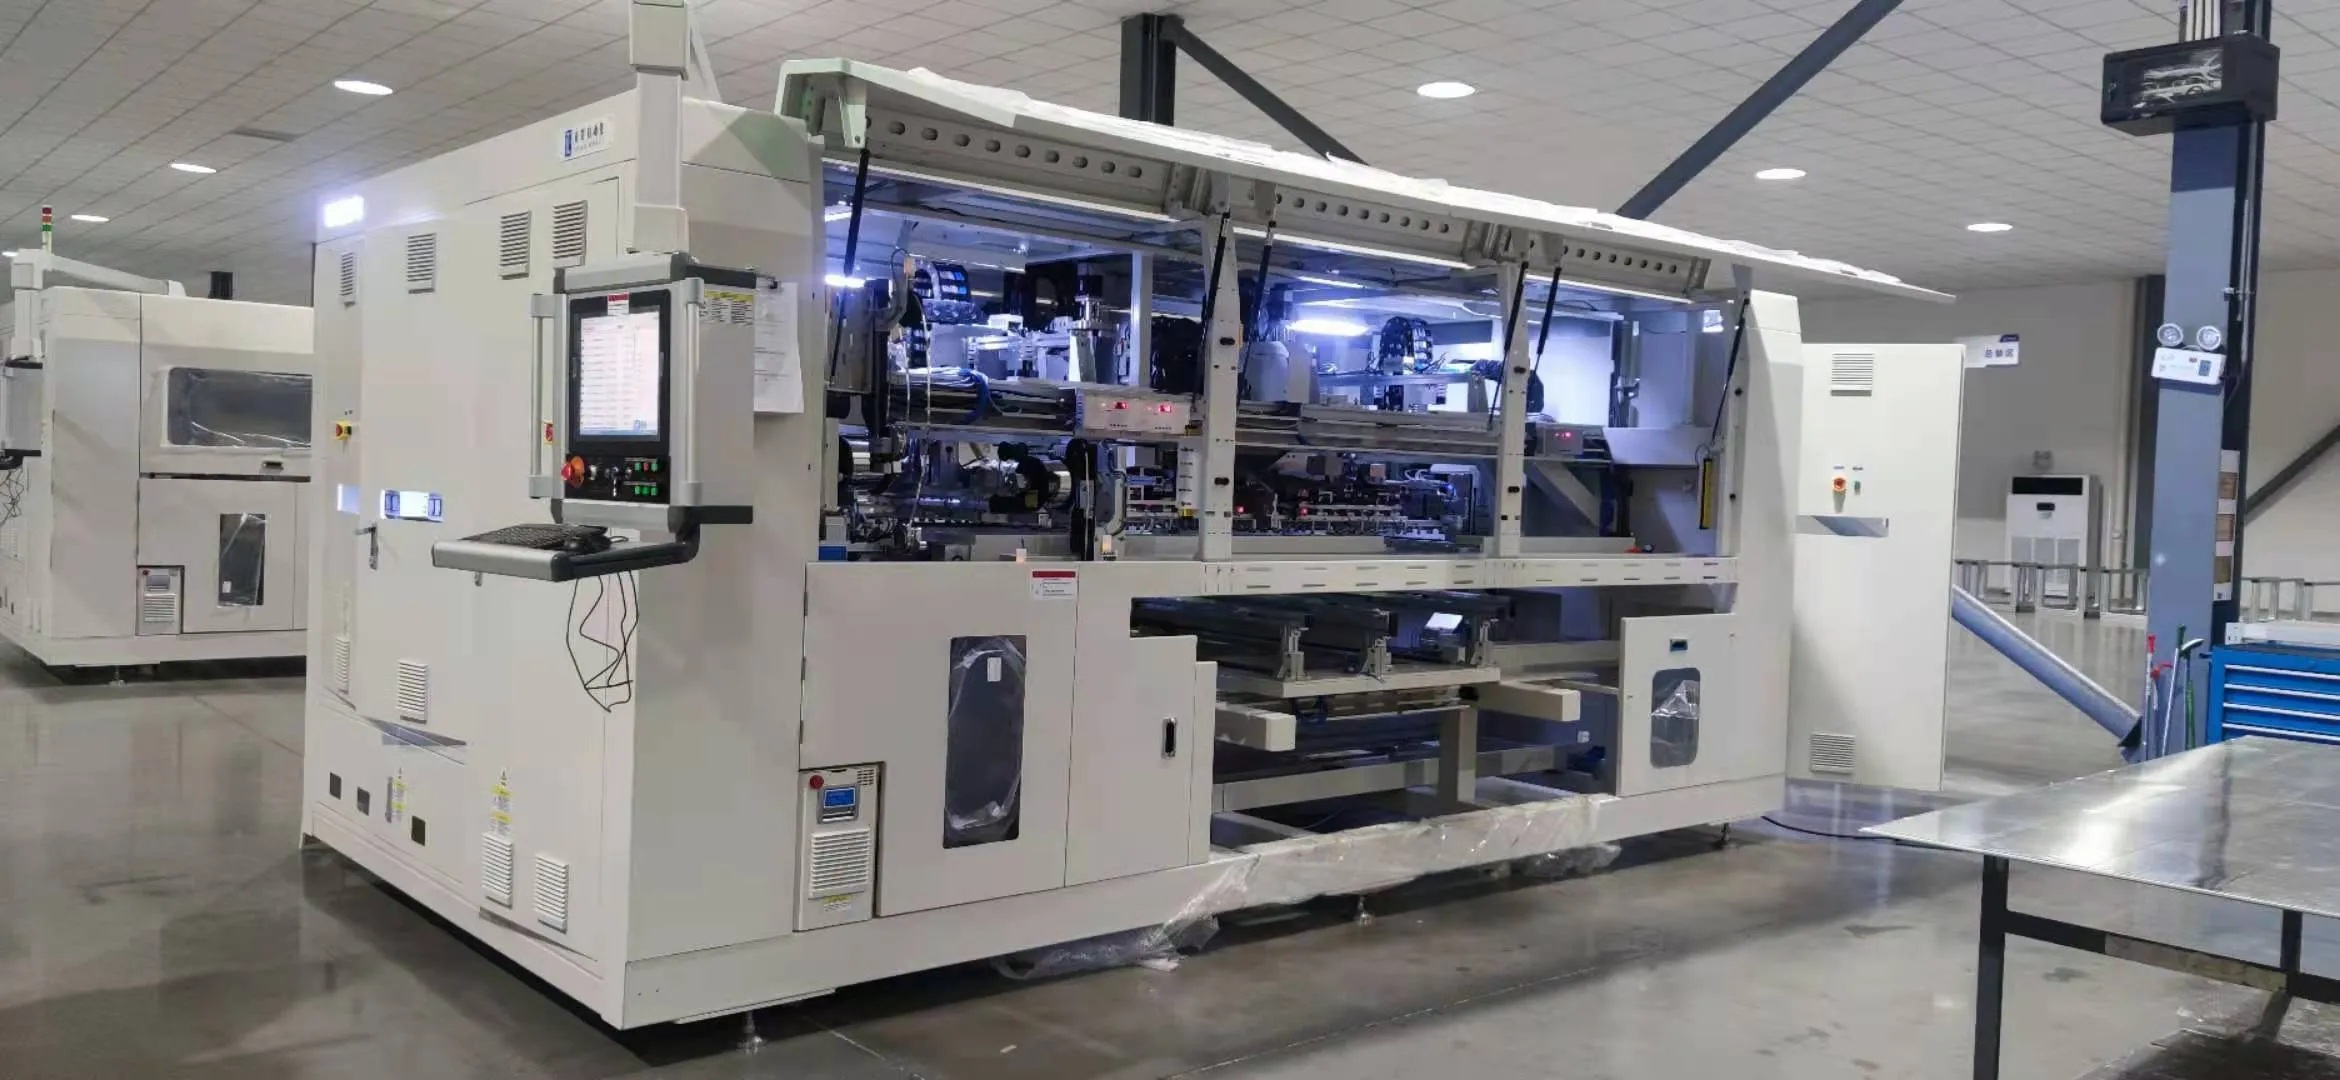
バスバー溶接機は主に結晶シリコン太陽電池モジュールの生産ラインで使用されます。太陽電池のストリング化とレイアウト後の段階、つまりラミネーションと最終モジュール組立の前にリボンをバスバーに接続する必要がある工程に適しています。
一般的なワークフロー
準備と機械の点検
オペレーターは電気系統、加熱系統、制御系統を確認し、設備が良好な動作状態にあることを確かめます。温度、時間、圧力などの溶接パラメータは、バスバーの材質とサイズに応じて調整されます。
材料の準備
合格したバスバー材料、通常は銅ストリップまたはスズメッキ銅ストリップを選定します。表面は清潔で、油汚れや酸化が除去されている必要があります。濡れ性と溶接品質を向上させるためにフラックスを準備します。
位置決めと固定
バスバーと太陽電池ストリングは、モジュール設計に従って溶接テーブル上に配置されます。溶接中に位置を正確かつ安定に保つために治具が使用されます。
溶接作業
予備加熱: 加熱系統がバスバーとセルリボン領域を予備加熱し、溶接中の温度勾配を低減します。
フラックス塗布: フラックスを均一に塗布し、溶接領域を清潔に保ち、はんだの濡れ性を向上させます。
溶接: 溶接ヘッドが適切な圧力と温度を加え、はんだを溶融して隙間を充填し、強固な接合部を形成します。
冷却: 溶接後、接合部が冷却・結晶化する間、圧力を維持し、最終的な溶接強度を確保します。
このワークフローの品質は、モジュール全体の電気経路に影響します。位置合わせの不良、はんだの濡れ不足、不安定な温度、過剰な圧力は、弱いはんだ接合部、マイクロクラック、または電気抵抗の増加につながる可能性があります。
購入ガイダンス
バスバー溶接機を選定する際、メーカーは基本的な溶接速度だけでなく、モジュール設計、セルフォーマット、リボンタイプ、将来の製品アップグレードとの互換性も評価すべきです。より高度な自動化を計画している工場では、上流のストリング工程や レイアップマシン、下流のEL検査およびラミネーション工程と併せて設備を検討すべきです。
優れたバスバー溶接ソリューションは、安定したはんだ付け、正確な位置決め、容易なパラメータ調整、生産ラインへの信頼性の高い統合を提供すべきです。PVモジュールメーカーにとって、適切な装置はモジュールの一貫性を向上させ、手直しを削減し、長期的な生産信頼性を支えることができます。
Ooitechの見解
設備サプライヤーとして、私たちは次のように考えています。バスバー溶接は単なる一つのはんだ付け動作ではなく、セル相互接続と最終モジュールの信頼性をつなぐ重要な管理ポイントです。実際の太陽電池パネル生産ライン設計において、Ooitechはバスバープロセスがストリンガー出力、レイアップ精度、EL検査基準とどのように整合するかに細心の注意を払っています。なぜなら、小さな溶接の不安定さが後に電力損失や現場での信頼性リスクになり得るからです。より高いスループットやより高度なモジュールフォーマットへアップグレードするメーカーにとって、バスバー溶接機は孤立した装置としてではなく、モジュールプロセスフロー全体の一部として選定されるべきです。