PVストリンガー機の基礎 — 太陽電池タバーストリンガー
目次
簡単な回答: タバーストリンガーはモジュールラインの最前工程で一つの仕事を担います。個々の太陽電池にリボンはんだ付けし、それらのセルを直列ストリングに接続します。ここで生じたクラック、コールドジョイント、リボンの位置ずれはすべて永久的です。なぜなら、ラミネート内にすでに封止された接続は、後工程のどのステーションでも修復できないからです。プロセスはリボン上のはんだコーティングを溶融させることで機能するため、はんだ付けゾーンは使用する合金の融点以上で運転されます。従来の鉛コーティングは約183°C、一般的な鉛フリー合金は約217°Cで溶融します。機械はそのゾーンを厳しい公差で維持し、当社のAM050FHプラットフォームは±7.5°Cを規定しています。いくつかの数値が機械の価値の大半を物語ります。クラスAセルの破損率は現行機で0.2%以下、位置決め精度は通常±0.15 mm、そしてスループットはパンフレットではなくお使いのラミネーターに合わせるべきです。このページでは基礎と3つの機械クラスを扱います。
ストリンガーの役割、手動・半自動・全自動機の違い、そして見積書を読む前に確認すべき4つの数値。
PVモジュール生産 · PV基礎 · by Jerry, Ooitech
これはモジュール製造が初めての購買担当者に送るページです。ストリンガーの理解が難しいからではなく、小さなプロセスミスが永久的なものになる唯一のステーションであり、ほとんどの人は最初の不良ロットの後にそれを学ぶからです。
機械の役割
ストリング化とは、個々のセルを使える電圧にすることです。1枚のセルはおよそ0.5ボルトを生み出すため、モジュールが有用な働きをするにはセルを直列に接続する必要があります。ストリンガーは、あるセルの表面から次のセルの裏面へスズメッキ銅リボンはんだ付けし、モジュール設計が要求する長さの完全なストリングができるまでこのパターンを繰り返すことでそれを行います。
それは単純な機械的作業に聞こえ、機械的には実際そうです。難しいのは熱です。リボンははんだ合金でコーティングされて到着し、機械はそのコーティングを融点以上に加熱し、セルの銀フィンガーを濡らし、ウェハを焼いたり割ったりせずに再び冷却しなければなりません。ウェハは130〜180マイクロメートルの厚さで、二つ折りにした紙より薄いのです。速く加熱しすぎれば反り、強く押しすぎれば欠けます。この狭い窓が、ストリンガー選定が実際には機械ではなくプロセス制御の問題である理由です。
機械の3つのクラス
市場のほぼすべてのストリンガーは3つのグループのいずれかに分類され、予算を立てる際にはブランドよりもグループが重要です。区分は設計の新しさではなく、機械がサイクルのどれだけを自力で処理するかによります。
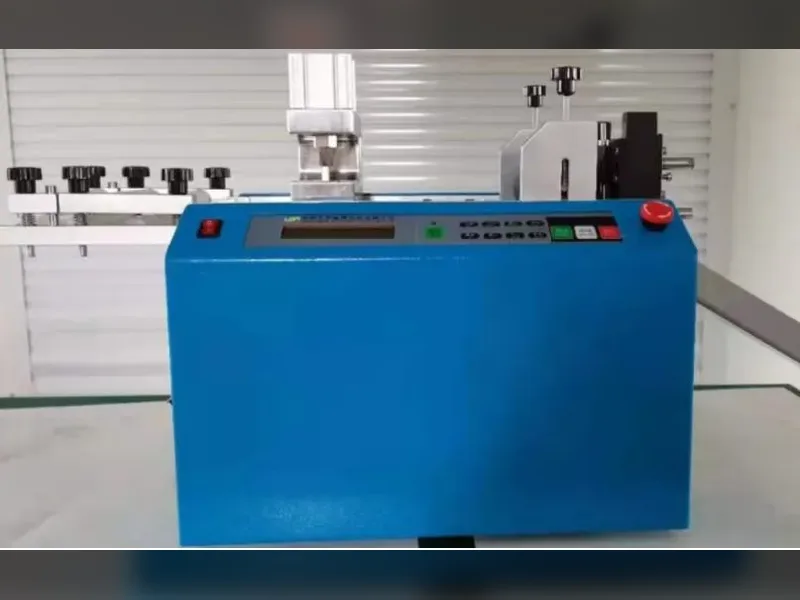
手動。 オペレーターがセルとリボンを手で配置し、簡単な工具や加熱ステージではんだ付けします。投資は低く、一貫性も同様です。位置決め精度はオペレーターの目に制限され、スループットは1日数十モジュール単位で測られ、破損リスクは高くなります。これらは依然として研究所、大学のパイロットライン、トレーニングワークショップで見られ、ラインに投資する前にモジュール設計を証明する合理的な方法です。しかし生産ソリューションではありません。
半自動。 機械がリボン供給とはんだ付けを引き受け、オペレーターは依然としてストリングの移送、ロード、アンロードを担当します。これはほとんどの工場が最初に出会うクラスです。設備投資を段階に分けられ、後で拡張できるからです。品質はオペレーターに大きく依存し、はんだ付けの一貫性は全自動プラットフォームよりもシフト間でばらつきます。5〜60 MWのラインでは、多くの場合これが賢明な出発点です。
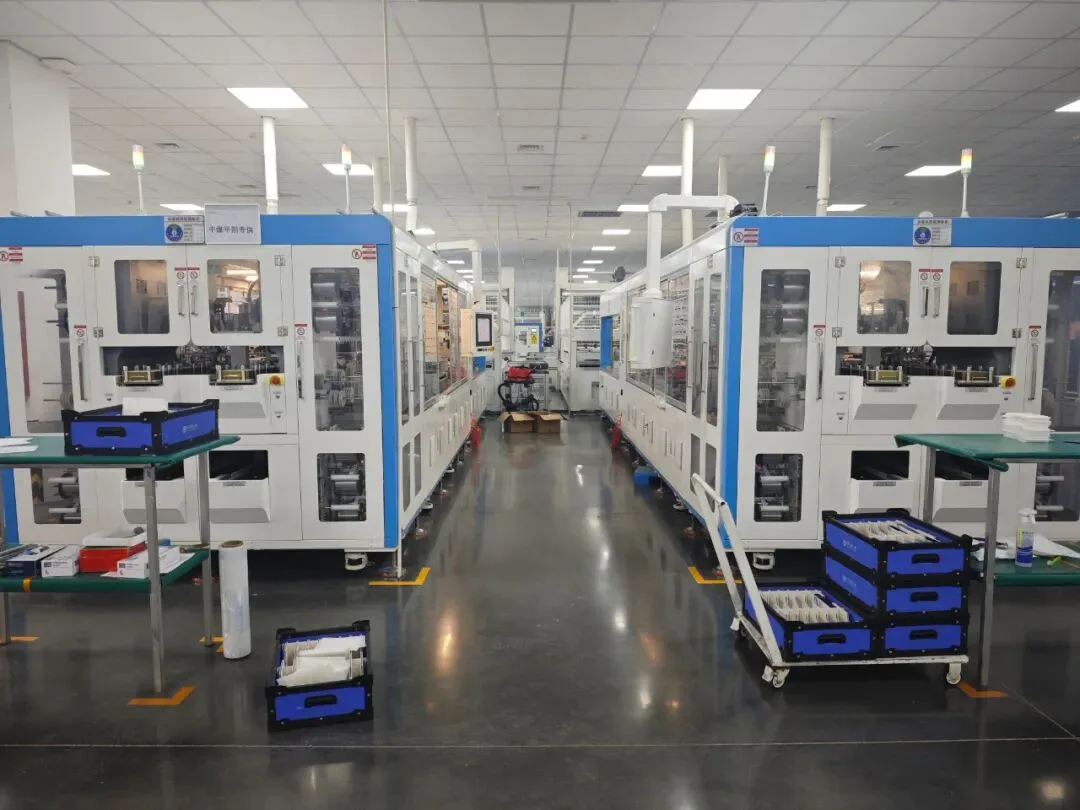
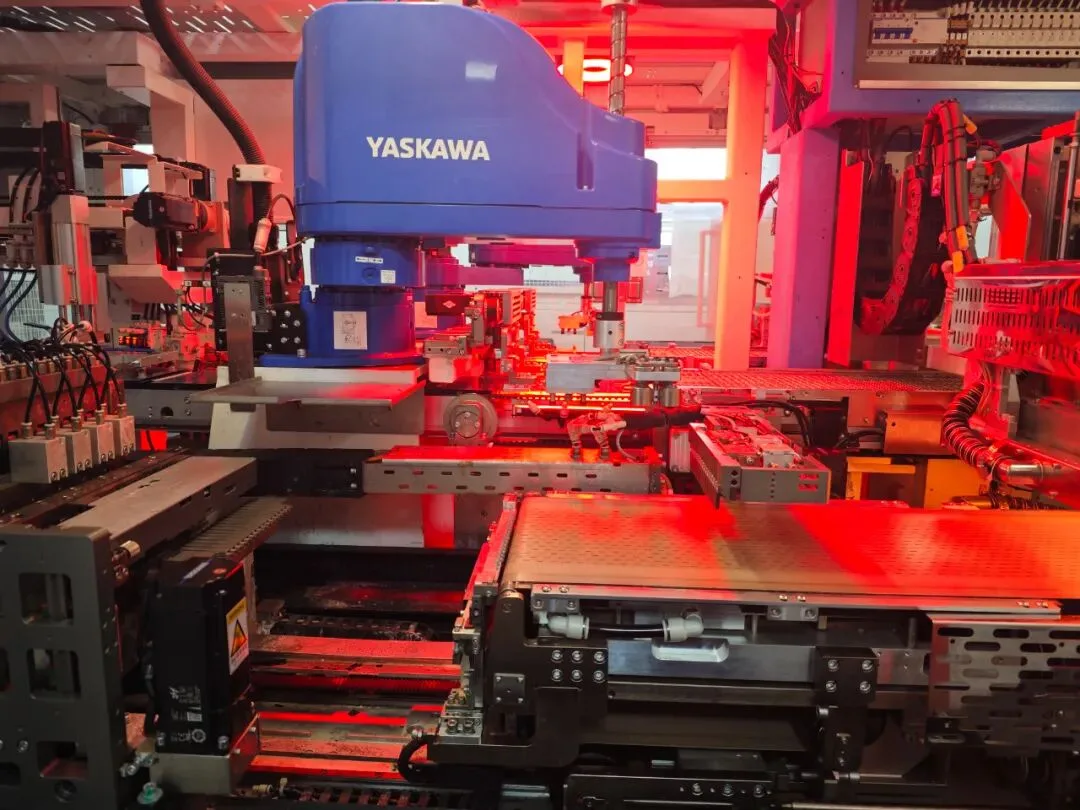
全自動。 ロード、ビジョンアライメント、リボン供給、はんだ付け、ストリング移送がすべてオペレーターを介さずに実行されます。位置決め精度、スループット、再現性はすべて高く、労働依存度は急激に下がります。代償は設備投資と、本格的なメンテナンス機能の必要性です。主流のモジュール工場は、およそ100 MW以上ではこのクラスを標準としています。
| クラス | 機械が処理する内容 | 適合する用途 |
|---|---|---|
| 手動 | なし。オペレーターがセルとリボンを配置し手作業ではんだ付け | 研究所、パイロットライン、トレーニング。生産向けの答えではない |
| 半自動 | リボン供給とはんだ付け。オペレーターは依然としてストリングの移送とロードを担当 | 5〜60 MWライン、および手動ストリング化からのアップグレード |
| 全自動 | ロード、ビジョンアライメント、リボン供給、はんだ付け、ストリング移送 | 連続ライン、およそ100 MW以上での標準 |
上記の能力帯は仕様ではなく経験則です。実際に必要なクラスを決めるのは、後工程のステーションのサイクルタイムです。半自動レイアップステーションに供給する全自動ストリンガーは、もはや存在しないボトルネックに費やすお金です。
ライン内での位置
ストリンガーはセル選別とレーザー切断の後、レイアップの前に位置します。その位置で、セルと完成モジュールの間の最初の不可逆的なステップとなります。ラミネーションはやり直せ、フレーミングは修正できますが、完成したストリング内のコールドジョイントや割れたセルは、今後25年間モジュール内にあります。
だからこそストリンガーは、フロアで最も高価な機械でなくても、ライン歩留まりの上限を決める傾向があります。また、そのタクトは単独で選ぶのではなく、 レイアップステーション とラミネーターに合わせる必要がある理由でもあります。下流では、ストリングは バスバーマシン で接続され、 ELテスターで検査され、これら3点のいずれかでの不一致は、不良報告ではなく待ち行列として現れます。シーケンス全体をまだ把握中の場合は、 ライン設備概要 がすべてのステーションを順に説明します。
最初に確認すべき4つの数値
完全なストリンガーのデータシートは20のパラメータに及びます。そのうち4つが結果の大半を決め、最初の見積書で最も曖昧にされがちな4つでもあります。
- 破損率。 現世代の機械はクラスAセルで0.2%以下を維持し、その数値は測定されたセルグレードとともに提示されるべきです。それより緩いものはセルを永久的に失わせます。
- 位置決めおよび配置精度。 これらは2つの異なる数値です。位置決め精度は機械がどれだけ正確に動くかを示し、配置精度はリボンが最終的にどこに配置されるかを示します。現在の機械はそれぞれ約±0.15 mmと±0.2 mmを規定しており、どちらを指すかを明記せずに一つの数値だけを示す見積もりは、追加で質問する価値があります。
- スループット、セルタイプ別。 エントリーマシンは1時間あたり約1,200セル、主力クラスは2,400セル、高速プラットフォームは約6,800セルを処理します。同じ機械でもセルタイプによって処理速度は異なるため、フォーマットが添えられていない単一の数値だけではほとんど何も分かりません。
- 温度制御公差。 はんだ付けゾーンは、良好な接合と熱損傷の間の狭い範囲内に保たなければなりません。当社のAM050FHプラットフォームは±7.5°Cを規定し、HMI上で上限と下限を設定可能です。
ここから先へ進むには
このページはあえて概要の説明にとどめています。購入者が次に尋ねる2つの質問は、機械が実際にどのように詳細に動作するか、そしてどのように選ぶかであり、どちらも以下で扱っています。 タバー・ストリンガー機ガイド: 6つのステーション、赤外線が熱風に取って代わった理由、マルチバスバーからゼロバスバーへの移行、PERC、TOPCon、HJT、BCにわたるセル互換性、そして異なる機械クラスのコスト。
すでに欲しいものが決まっていて、購入先をどうするかが未解決の課題であれば、それは独自のチェックリストを伴う別の判断であり、以下に示しています。 タバーストリンガー機メーカーを評価する方法. カテゴリではなく具体的なプラットフォームについては、 SS-1500B が当社のエントリークラス機であり、 SS-2500B がより高容量の機種です。
最後に: ストリンギングが初めてなら、機械の比較から始めないでください。予定する生産能力、今後2年間のセルフォーマット、そしてすでに所有しているステーションのサイクルタイムを確定してください。これら3つの答えは、見積もりを1つ読む前に市場の大半を絞り込み、機械が現場に設置された後よりも今変更する方がはるかに安く済みます。
仕様はOoitechの機械データを参照しています。生産能力帯と精度の数値は各機械クラスの典型値であり、見積もり前にあなたのセルフォーマットに対して確認されます。