簡単な回答: ジャンクションボックス組立ラインは、バラバラのカバー、ダイオード、ハウジング、ケーブル、コネクタを完成したPVジャンクションボックスに組み上げます。全自動構成では、MC4コネクタ組立、ジャンクションボックスハウジング組立、コネクタ挿入を伴うケーブル切断・圧着、電気試験とレーザーマーキングを伴う溶接、ケーブル固定という5つのマシングループから構成され、1時間あたり約1,000個の定格能力を持つインラインの流れとして配置されています。工程順序は固定ですが、モジュールは固定ではありません。同じレイアウトは半自動形態でも提供され、治具を交換することで1つのラインで異なるジャンクションボックスモデルを生産できます。
このページでは、各マシングループの役割、ラインの定格能力、どのジャンクションボックスを前提に構築されているか、そしてラインをホールにどのように設置するかを決める電力とエアの要件について説明します。
ラインが組み上げるもの
このラインが組み立てるタイプのモジュール用ジャンクションボックスは、小型で高度に標準化されたアセンブリです。3ダイオードボックスの部品表は短く、カバー3個、ダイオード3個、左・中央・右のハウジング、ロックキャッチ2個、ケーブル2本、そしてオス1個とメス1個のコネクタセットです。ラインはこれらの部品を正しい順序で配置、圧着、溶接、試験、マーキングする必要があり、その速度はモジュール生産に適合していなければなりません。
ボックス自体はモジュール側の事業向けに規定されています。定格電圧1500 V、定格電流は装着されるダイオードに応じて20 Aから35 A、保護クラスII、IP68シーリング、PPO絶縁、グラム単位で計量されるポッティングコンパウンド、そして規定の外径を持つ12 AWGケーブルです。認証は通常、ジャンクションボックス製品に対するIEC 62790に基づくTUVおよびULです。バスバーを物理的に分離して集中加熱を低減するスプリットボックス構造も使用されます。
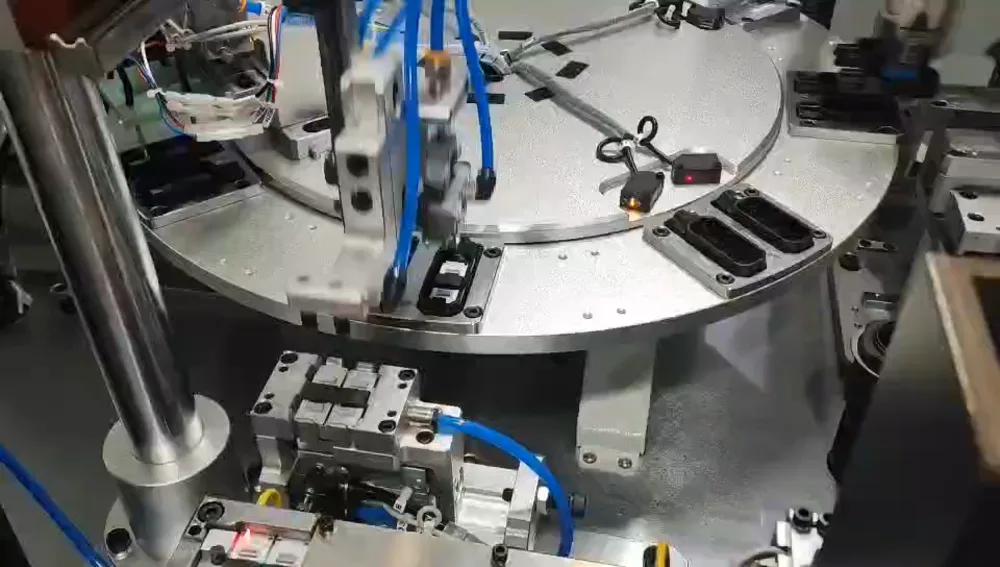
5つのマシングループ
| 機械グループ | 何をするか | 自動構成のユニット |
|---|
| MC4コネクタ組立機 | ボックスのケーブルを終端するオス・メスコネクタセットを組み立てます。 | 1 |
| ジャンクションボックスハウジング組立機 | ダイオードを配置し、ハウジングセクションを組み立てます。試験とマーキングを含みます。 | 2台(1台は正極および中央用、1台は負極用) |
| ケーブル切断、圧着、コネクタ挿入 | ケーブルを所定の長さに切断し、端子を圧着し、コネクタを挿入してナットを固定します。 | 2台(1台は正極用、1台は負極用) |
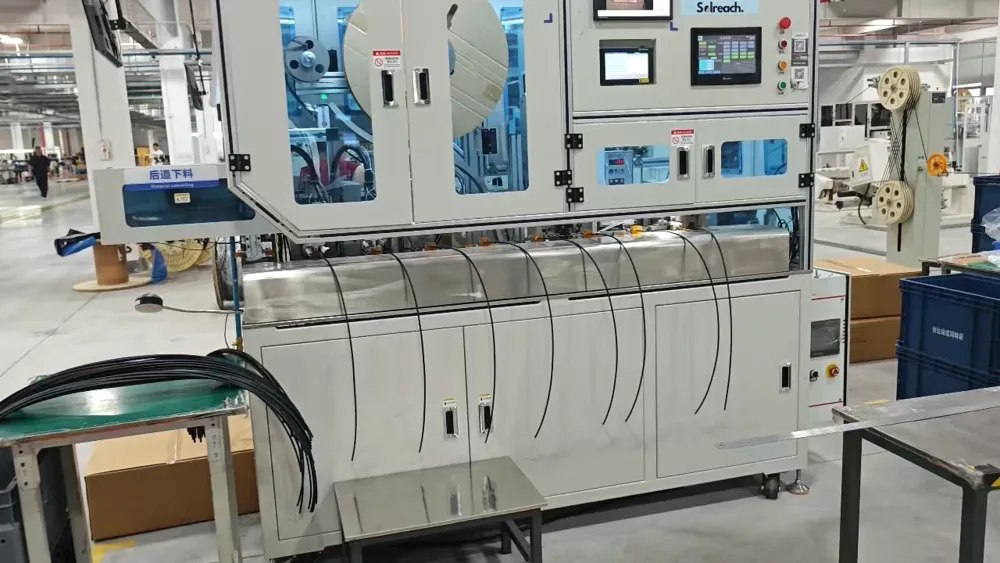
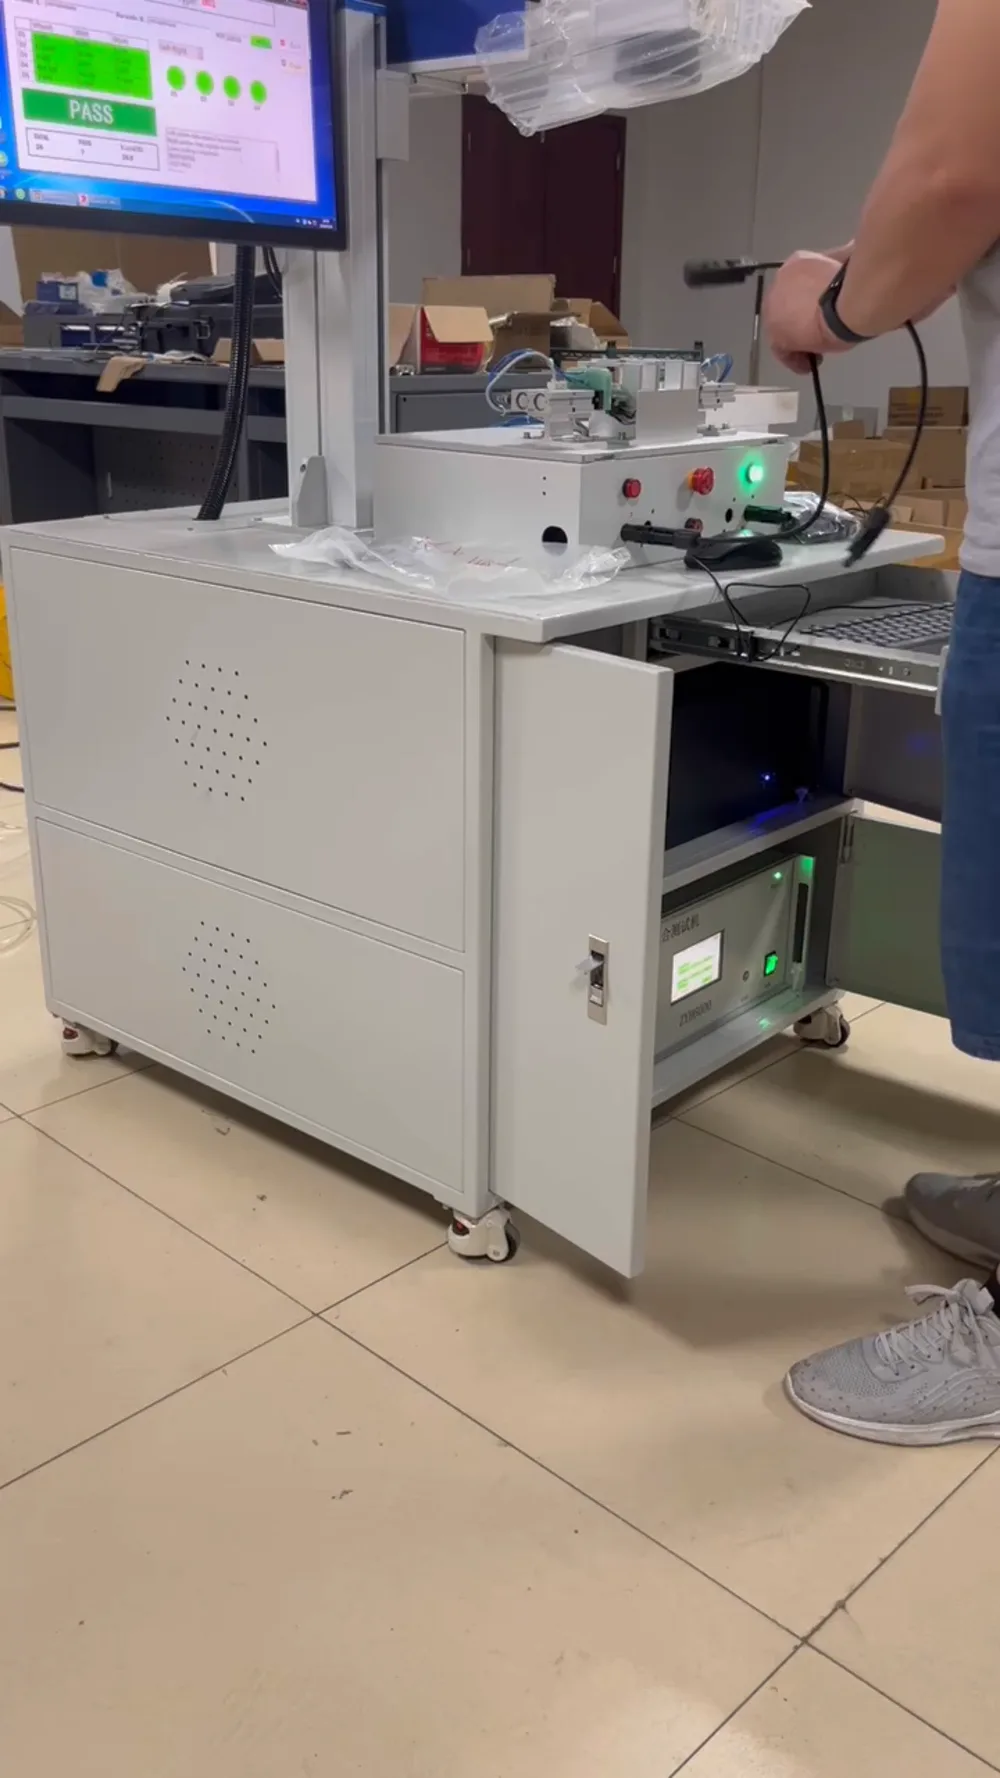
| 溶接、試験、マーキング機 | ワイヤリベット、超音波溶接、電気性能試験、レーザーマーキングを1つのステーションで行います。 | 2台(1台は正極および中央用、1台は負極用) |
| ケーブル固定機 | 梱包前のケーブルの最終固定と整形を行います。 | 2台(1台は正極用、1台は負極用) |
正極ボックスと負極ボックスは同じライン内の別々の並列モジュールで流れるため、ハウジング、ケーブル、溶接、固定の各グループがペアで存在します。ラインはアイランド方式ではなくインラインの流れとして配置されているため、工程間で材料を手作業で移す必要がありません。
ライン内の工程順序
重要な順序は溶接ステーション内にあります。そこが電気的接合とボックスのトレーサビリティが生まれる場所だからです: ワイヤリベット → 超音波溶接 → 電気性能試験 → レーザーマーキング. リベットはまず機械的接合を固定し、溶接ははんだを追加せずに電気的接続を行い、試験はマーキングされる前に不良ボックスを排除し、レーザーはすでに合格したボックスに識別情報をマーキングします。
その上流では、ケーブル経路は所定の長さに切断され、皮剥きされ、端子に圧着され、コネクタと固定ナットが取り付けられます。下流では、完成したケーブルが固定され整形されます。試験とマーキングがインラインにあるため、不良ボックスは最終検査で発見されるのではなくステーションで除去され、マーキング済みのボックスを再試験する必要はありません。
自動構成と半自動構成
すべての生産量が自動レイアウトを正当化するわけではありません。半自動構成は同じ工程順序を、より少ない統合モジュールと一部工程間の手作業による移載でカバーします:
| 半自動モジュール | 機能 |
|---|
| ワイヤおよびはんだ付き端子のワイヤ切断・圧着 | ケーブル端を準備します。ペアで供給されます。 |
| 試験・マーキング機 | 電気試験とマーキング。ペアで供給されます。 |
| ケーブル・ダイオード圧着機 | ダイオード接続をケーブルに圧着します。 |
| 冷間プレス機 | 機械的接合をプレスします。ペアで供給されます。 |
| 超音波溶接機 | 電気的接合を溶接します。 |
| ねじ締め機 | ねじ接続を固定します。 |
実用的な違いは、ボックスあたりの工数と、ステーション間にどれだけのハンドリングがあるかです。自動レイアウトは、投入点間で1時間あたり約1,000個の無人運転向けに規定されています。半自動レイアウトは同じ接合品質を維持しますが、移載点に作業者が必要です。
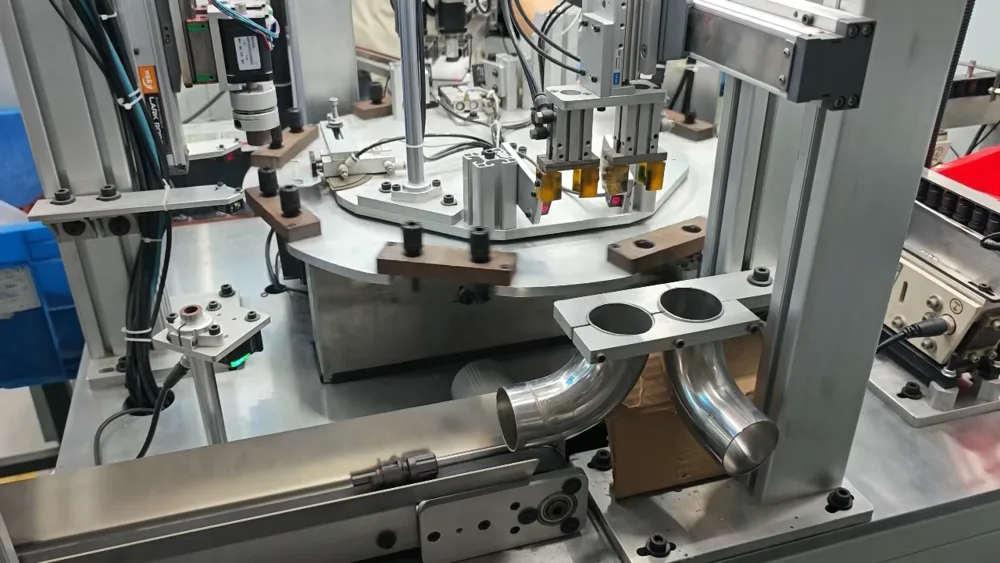
生産能力、段取り替え、速度を制限するもの
全自動ラインの定格能力は1時間あたり約1,000個で、ギガワット規模のモジュールラインの消費量をはるかに上回るため、ジャンクションボックスラインが工場の制約になることはほとんどありません。実際にスループットを制限するのは、定常速度ではなく段取り替えです。
段取り替えはラインを再構築するのではなく、治具と部品の交換によって行われます。治具セットまたは個々の部品を切り替えることで、同じステーションで異なるジャンクションボックスモデルや異なるコネクタタイプを稼働させることができます。複数のモジュール形式を生産する工場にとって、仕様上の課題はピークレートではなく、ラインがカバーしなければならないモデル数と、その切り替え頻度です。
ステーションごとのユーティリティと環境
| ステーション | 出力 | 圧縮空気 |
|---|
| フロントエンド組立機 | AC 380 V ±5%、定格約3 kW | 0.5 MPa以上、静的0.6 ±0.1 MPa、水と油をろ過 |
| クリップ(座屈)機 | AC 220 V ±5%、定格約4 kW | 0.5 MPa以上、ろ過済み |
| リアエンド組立機 | 単相380 V、50-60 Hz、定格35 kW | 5~7 kgf/cm2 |
ライン共通の環境:周囲温度-10~45°C、相対湿度20~80% RH、50 Hz電源で許容差±5%、現場に有害ガスなし。計画が必要な電気負荷はリアエンド機です。その定格電力はフロントエンドステーションより一桁大きいためです。空気品質は空気量よりも重要です。マニュアルは水と油をろ過して除去することを求めており、ステーションのアラームのほとんどは規定範囲外の圧力またはフィルタ詰まりに起因します。
よくある質問
太陽光ジャンクションボックス組立ラインとは何ですか?
モジュール用ジャンクションボックスを個別部品(ハウジング、ダイオード、カバー、ケーブル、コネクタ)から組み立てる一連の機械です。モジュールラインとは別のラインであり、ボックスはフレーミングおよびジャンクションボックスステーションでモジュールに取り付けられるため、通常はモジュールラインと並行して稼働します。
1時間に何個のジャンクションボックスを生産できますか?
全自動構成の定格は約1,000個/時です。実際の出力は、モデル間の切り替え頻度と、投入ポイントの人員配置によって変わります。
このラインには何人のオペレーターが必要ですか?
自動レイアウトは投入ポイント間の無人運転を想定して設計されているため、運転要員は少数です。半自動レイアウトは同じ接合技術を使用しますが、いくつかの工程間で手動搬送を維持するため、そこに追加のオペレーターが配置されます。
どのジャンクションボックスタイプを稼働できますか?
1500 Vおよび20~35 Aクラスの3ダイオードボックスで、標準構造と分割構造の両方に対応し、MC4ファミリーのコネクタを使用します。異なるハウジングサイズやコネクタタイプは、ラインを再構築するのではなく、治具と個々の部品を交換することで対応します。
設置前に利用可能でなければならないユーティリティは何ですか?
フロントエンドステーション用の三相380 V、クリップ機用の220 V、リアエンド機用の定格35 kWの単相380 V電源、および水と油をろ過除去した0.5 MPa以上の清浄な圧縮空気です。設置面積はラインとともに発行されるレイアウト図に従います。
テストとマーキングはラインの一部ですか?
はい。電気性能テストとレーザーマーキングは溶接グループ内にインラインで組み込まれており、リベット、溶接、テスト、マーキングの順です。この順序により、ボックスは合格後にのみマーキングされるため、そのマークを完成組立品のトレーサビリティ参照として使用できます。
最終的な考察
ジャンクションボックスラインは、機械の写真ではなく3つの数値で購入されます。カバーすべきモデル数、許容できる段取り替え時間、そしてホールが実際に供給できるユーティリティ、とりわけ35 kWのリアエンド負荷です。これらを確定すれば、自動と半自動の選択は通常おのずと決まります。自動レイアウトは、無人運転できるほど生産量とモデル構成が安定している場合にのみ、そのコストに見合うからです。問い合わせの際はジャンクションボックスの図面と年間生産量を送付し、その特定のボックス用のステーションリストとレイアウト図を依頼してください。そうすれば、異なる提案を同じ基準で比較できます。