太陽電池パネル生産ライン — セルから完成モジュールまで
目次
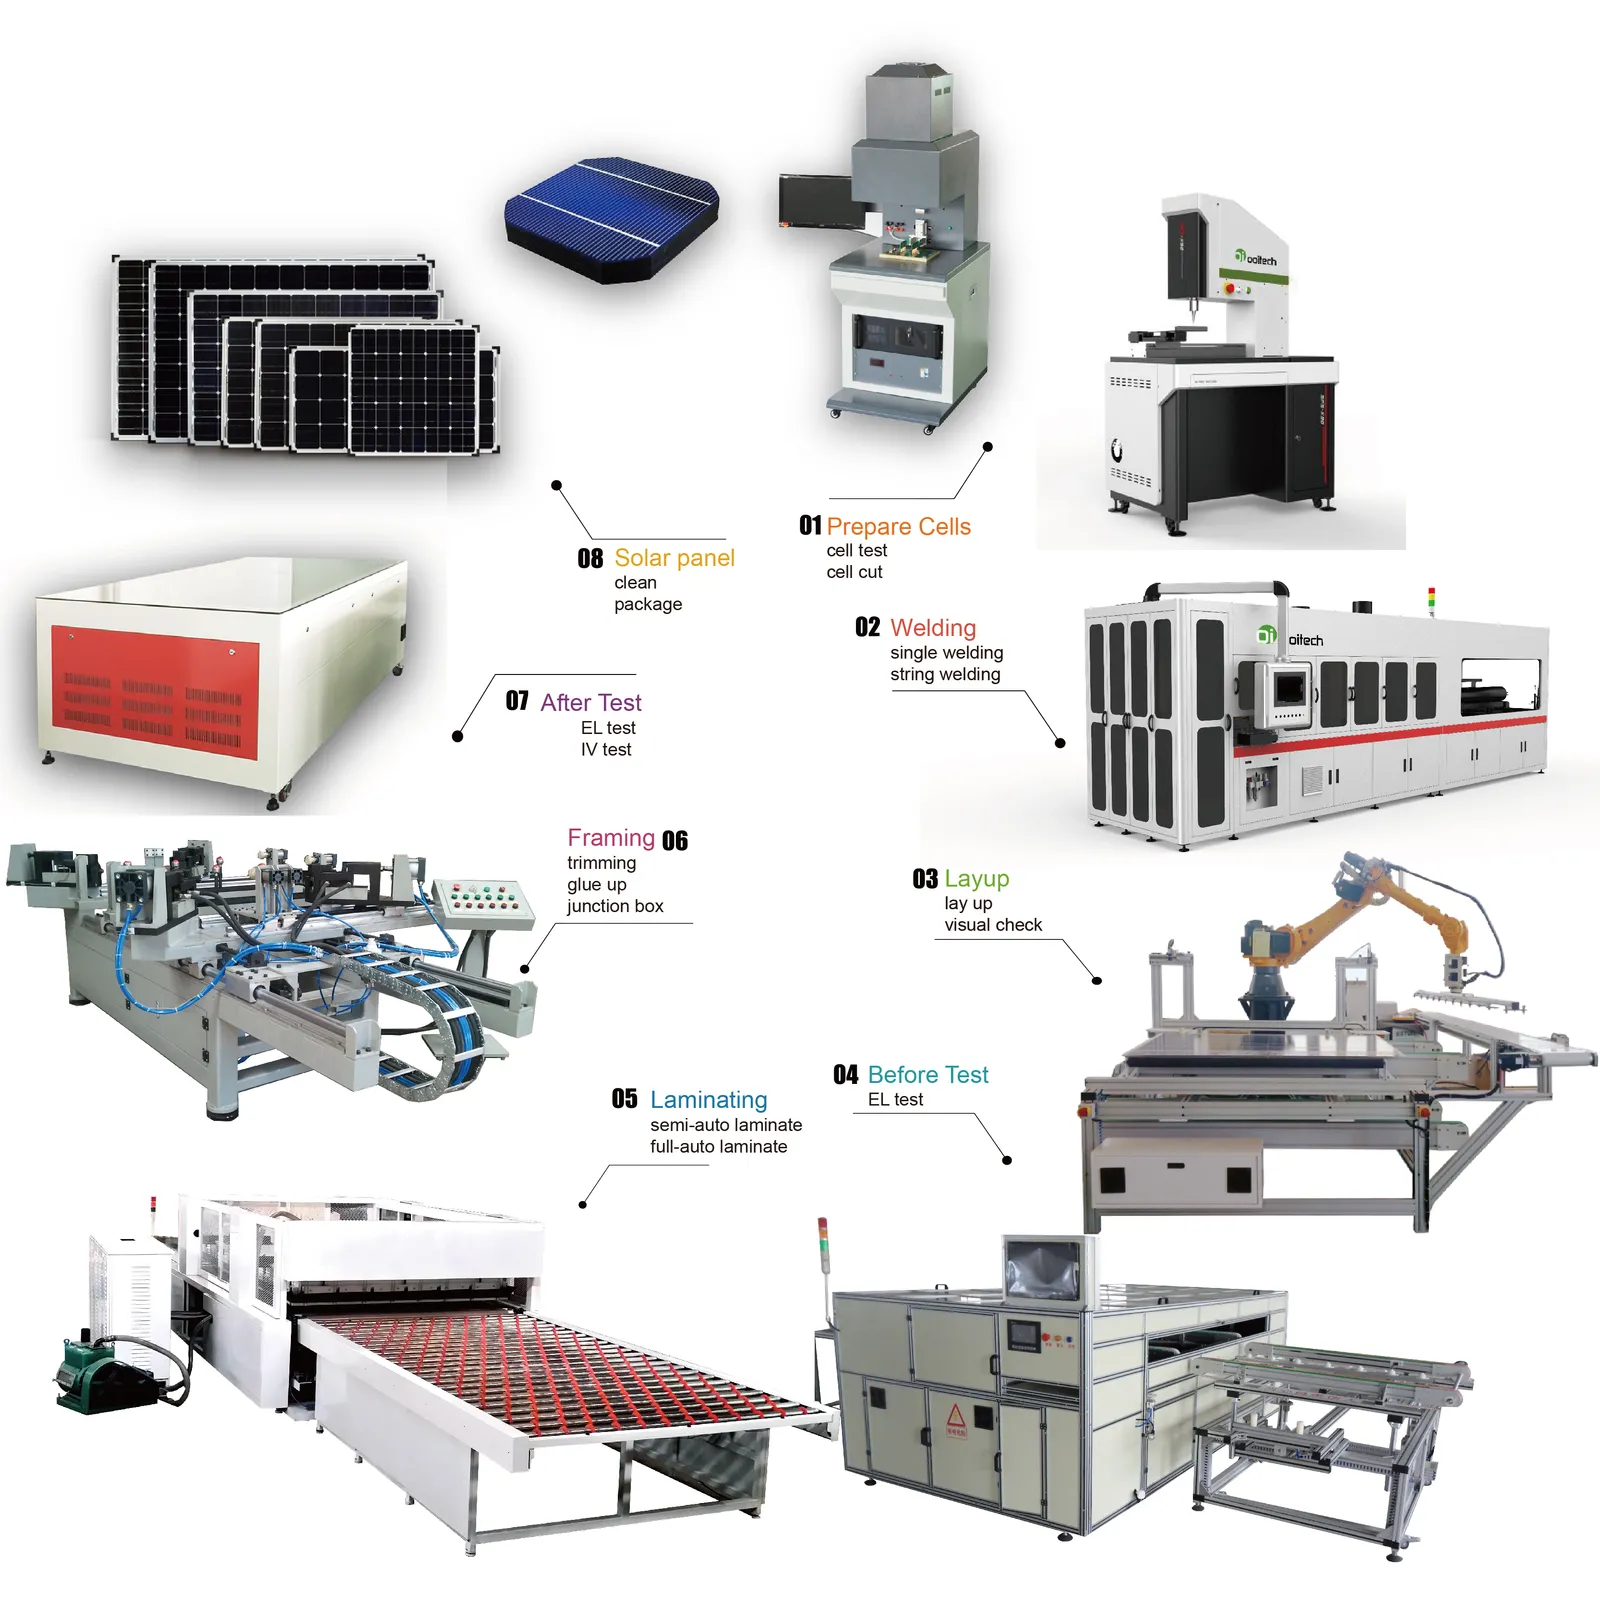
簡単な回答: 太陽電池パネル生産ラインは、壊れやすい個々のセルとロール状の材料を、密封されテスト済みのモジュールに変換します。順序は固定されています。セルは電流別に選別され、ハーフまたはシングルド形式が使用される場合は切断され、タバーストリンガーによってストリングにはんだ付けされ、レイアップステーションでEVAとガラスとともに配置され、真空と熱の下でラミネートされ、その後フレーミングされ、ジャンクションボックスが取り付けられ、最終選別の前にIVテスターでフラッシュテストされます。スループットは最速の工程ではなく、最も遅い工程によって決まるため、ラインは通常、年間生産能力で指定され、それに応じて機械の台数が決まります。各ステーションはまた、ストリンギングでのマイクロクラックから、ラミネーションでのボイドや経時的な層間剥離まで、それぞれ異なる故障モードを追加するため、重要な各ステップの後にインライン検査が配置されます。ラミネーション後のエレクトロルミネッセンスイメージングは、電力測定だけでは見逃す欠陥を捉え、最終選別は測定電流によってモジュールをビン分けし、不一致のユニットが同じストリングを共有しないようにします。関連するステーションの典型的な数値:ストリンギングは毎時1,200~6,800セルで、±0.15 mmの位置決めとクラスAセルで≤0.2%の破損率、レイアップは48秒未満でサイクル、ラミネーションは封止材が架橋する間およそ140~150°Cを保持、IVテストは0.875~1.125のA+クラススペクトルマッチに対して出力を分類します。
PV モジュール製造 · Jerry、Ooitech 著
ソーラーモジュール工場を理解する有用な方法は、しばらく機械の名前を無視して、製品に何が起こるかに注目することです。
最初は、壊れやすい個々のセルとロールまたはシート状の材料があります。中間では、緩いスタックの中に閉じ込められた電気的に接続された回路があります。最後には、シリアル番号、測定された電力、検査記録、そして判断を伴う密封された製品があります:リリース、手直し、または拒否。
その変化は3つの大きな変換で起こります。
| 変換 | 入るもの | ステージから出なければならないもの | 主なプロセスファミリー |
|---|---|---|---|
| セルが回路になる | 選別または準備された太陽電池セル | 意図されたモジュール回路として配置された接続ストリング | セル準備、ストリング、レイアップ、バスバー、工程内検査 |
| スタックがラミネートになる | ガラス、 封止材、接続されたセル、および裏面材 | 接着および保護されたラミネート | 材料準備、積層、検査、ラミネーション |
| ラミネートがリリースされたモジュールになる | ラミネートされたパネル | 機械的に完成し、電気的に接続され、テストされ、識別された製品 | トリミング、フレーミング、ジャンクションボックス作業、硬化、EL、IVおよび安全試験、ラベリング |
このプロセスビューは、機械カタログとは異なる目的を果たします。機器ごとの詳細なリファレンスが必要な読者は、Ooitechの記事を利用できます: ソーラーパネルの製造に使用される機械。ここでの問題は、それらの操作が互いにどのように依存しているかです。
セルが制御された電気回路になる
ほとんどのモジュール組立工場は、購入した太陽電池セルから始まります。最初の生産上の決定はすでに製品設計に組み込まれています。すなわち、フルセルかカットセルか、従来のフロントコンタクトかバックコンタクトか、リボンの本数と位置、ストリング長、ギャップ、引き出し位置、そして最終的な回路配置です。
設計が分割セルを使用する場合、レーザー工程で必要なピースを準備します。次にストリング工程で導電性リボンをセルにはんだ付けし、直列に接続します。完成したストリングはレイアップに移動し、準備されたガラスと封止材の上に配置されます。バスバー接続は、モジュールの電気設計に従ってストリング同士を接続します。
これらの作業はしばしば別々の機械カテゴリとして販売されていますが、工場ではそれらを一つの連続した課題として経験します。すなわち、セルを割ったり、敏感な構造を過熱させたり、形状をずらしたり、弱い電気接合部を作ったりすることなく、回路を構築することです。
その一文の背後にある数値は小さく、容赦がありません。ウェーハは厚さ130~180 μm、フラットリボンは一般に幅0.15~0.35 mm、そして現世代のストリンガーは位置決めを±0.15 mmに保ちながら、クラスAセルで破損率を0.2%以下に抑えます。同じ機械クラスのスループットは毎時1,200~6,800セルに及び、だからこそ紙の上で最速のステーションが、あなたのラミネーターが吸収できるものとは限らないのです。
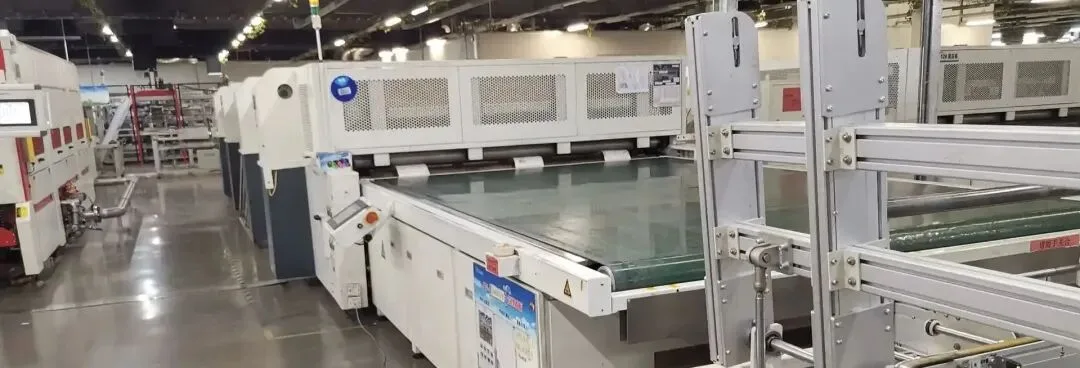
受け渡しが重要です。ストリングは独自の外観検査に合格しても、持ち上げられ、回転され、または配置される際に損傷を受けることがあります。正しくはんだ付けされたストリングも、レイアップの基準が誤っていれば、位置ずれしたモジュールになる可能性があります。バスリボンは電気的に接続されていても、後のジャンクションボックス工程にとって悪い位置に配置されることがあります。
このため、セルハンドリング、ビジョン補正、ストリング搬送、レイアップ精度、バスバー接続制御は、一体として設計されるべきです。各ステーションをそれぞれのカタログ仕様に基づいて購入すると、多くの生産損失が現れるインターフェースを見落としてしまいます。
高くつく境界はラミネーションの前にある
ラミネーションの前であれば、モジュールはまだ開くことができます。損傷したストリングは交換できます。位置ずれしたリボンは修正できます。ほこりは除去できます。封止材や裏面材は再配置できます。
ラミネーション後は、同じ修正が困難、不経済、あるいはモジュールを犠牲にしない限り不可能になります。そのため、ラミネーション前の検査は品質部門の日常業務以上のものです。それは生産フローにおける経済的な境界です。
妥当なゲートは2種類の証拠を確認します。
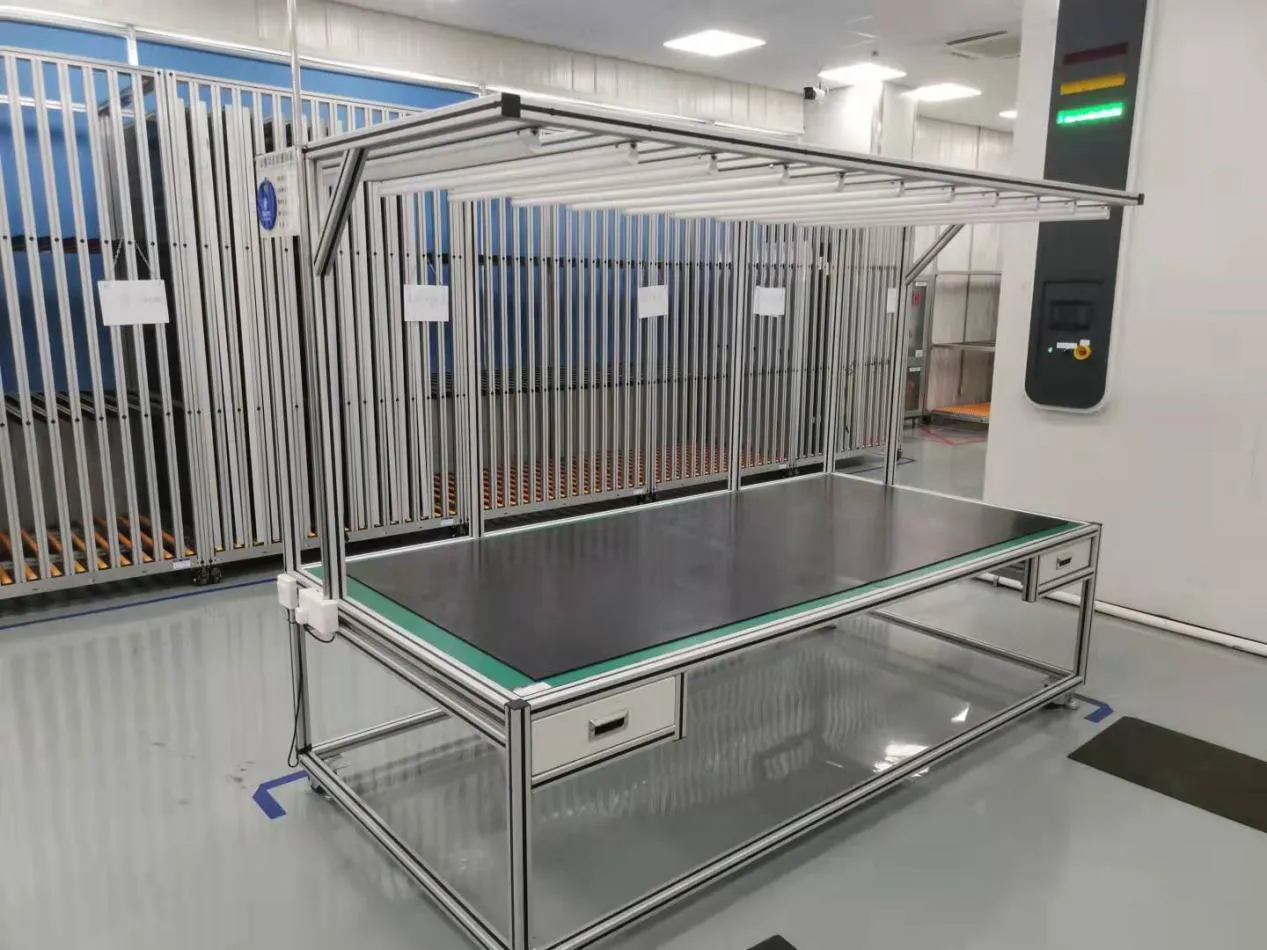
外観検査は、材料の配置、汚染、ストリング間隔、引き出し位置、しわ、異物、明らかな損傷を対象とします。 EL検査 は、接続されたセル回路の電気的状態を対象とし、通常の照明下では見えない可能性のある欠陥も含みます。
目的は、もう一つの検査報告書を作成することではありません。回避可能な欠陥が不可逆的なプロセスに持ち込まれるのを防ぐことです。ラインがこのゲートで同じ問題を繰り返し検出する場合、正しい対応は上流工程の是正であり、単に検査員を増やすことではありません。
積み重ねられたルーズな状態が、保護されたラミネートになる
モジュールスタックは通常、前面ガラス、封止材、接続されたセル回路、第2の封止材層、およびポリマー バックシート または裏面ガラスを含みます。材料の切断および敷設システムは、これらの層を製品寸法に合わせて準備します。ハンドリング装置は、スタックがラミネーションに向かって移動する間、それらのエッジと基準点を管理下に保ちます。
The で行われます。 は、真空、熱、圧力、および時間の制御された組み合わせを適用します。空気が除去され、封止材が流れて硬化し、以前はバラバラだった層が1つの接着された構造になります。
この段階は、単なる温度設定ではなく、レシピによって管理されます。封止材の化学的性質、ガラス構造、モジュール寸法、材料の保管、真空引きの挙動、加熱の均一性、冷却条件がすべて結果に影響します。ある部品表に適したレシピを、別の部品表に盲目的にコピーすべきではありません。
そのウィンドウは設定値が示唆するよりも狭いです。EVA封止材はおよそ140~150°Cで架橋し、レシピが実際に制御するのは一連のシーケンスです — 温度ランプ、真空段階、印加圧力、保持時間。そのシーケンスを再現できないラミネーターは、それを気泡、層間剥離、またはセルのずれとして現し、スタックが接着された後ではそれらのいずれも修正できません。
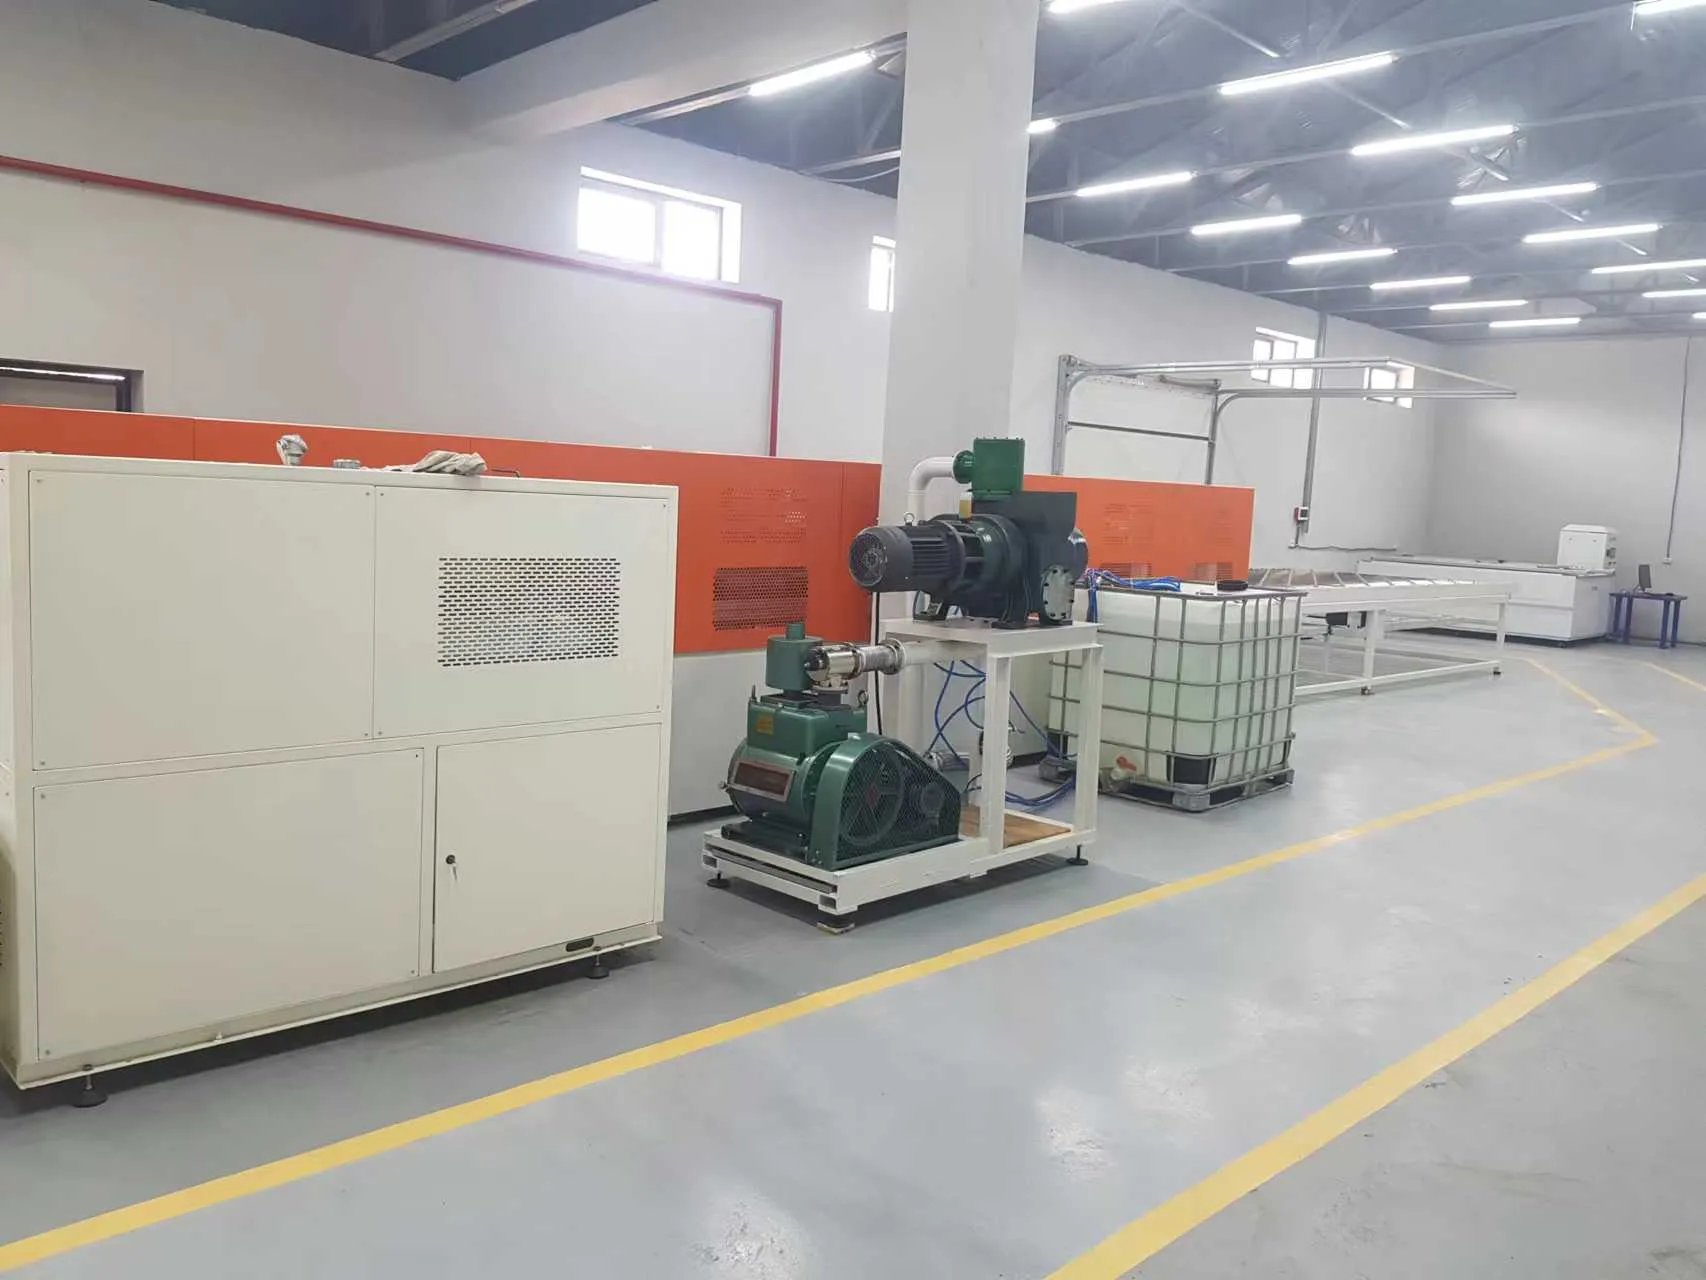
ラミネーターには厳格な限界もあります。受け取ったスタックを修復することはできません。位置ずれしたストリングをまっすぐにすることも、汚染を除去することも、割れたセルを元に戻すことも、誤ったリア材を修正することもできません。したがって、良好なラミネーションはチャンバーの扉が閉まるはるか前から始まります。
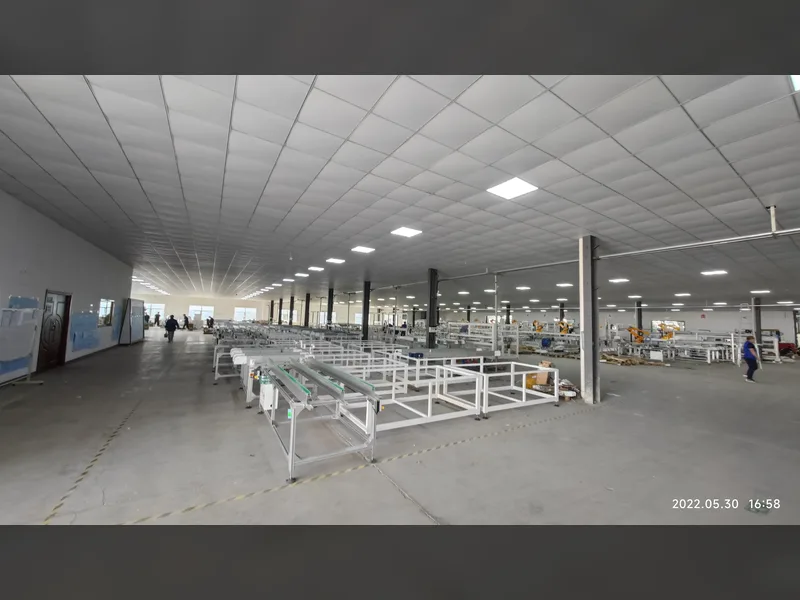
このプロセス周辺の工場フローは慎重に計画する価値があります。未ラミネートのスタックは壊れやすく、スペースを占有します。バッチ投入は、到着と出発の不均一を生む可能性があります。冷却と下流のハンドリングは、チャンバー自体が十分に速く見えても、エリアを制約する場合があります。有用な能力値は、セクション全体を通る持続的なフローであり、表示される最短のレシピ時間ではありません。
仕上げは装飾ではなく機能を追加する
ラミネートはすでにソーラーパネルに似ているかもしれませんが、いくつかの機能的な作業が残っています。
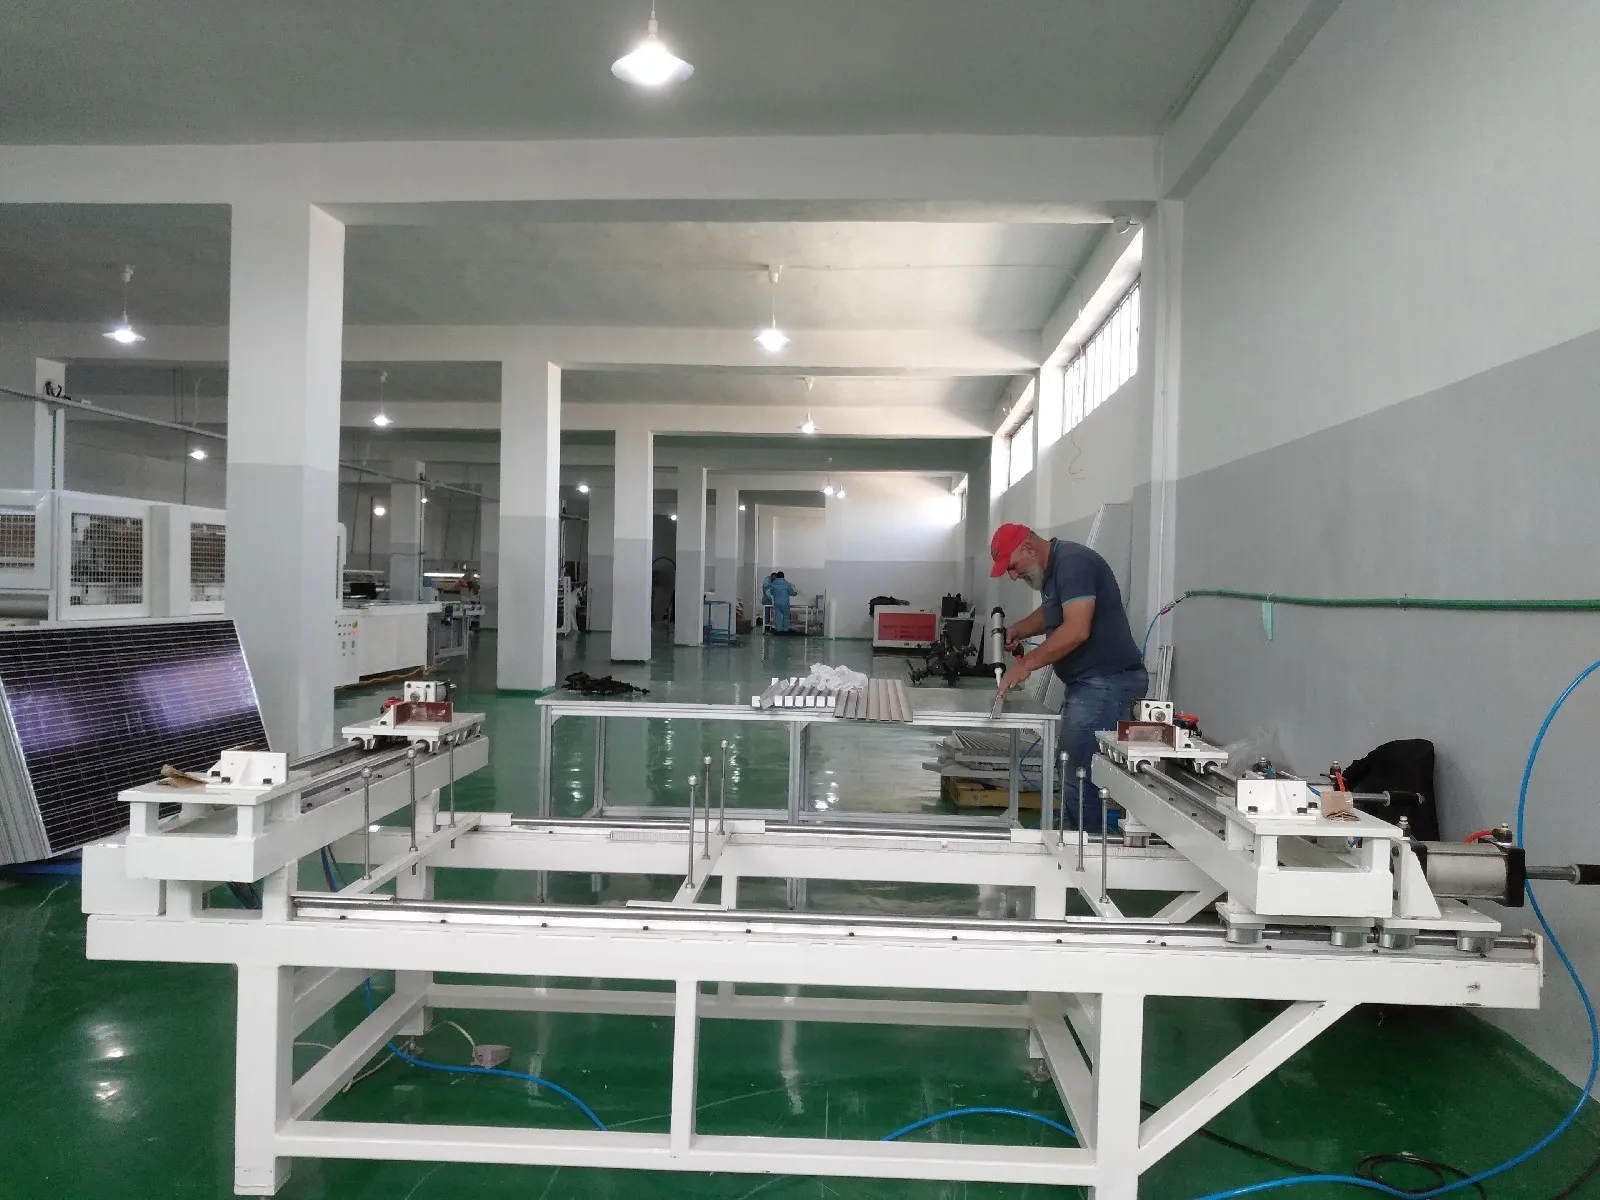
仕上げはラミネートの周囲から始まり、余分な材料が除去され、選択された構造に合わせてエッジが準備されます。フレーム付き製品では、シーラントとアルミニウムプロファイルが組み立てられ、梱包、取り付け、現場使用のための正方形で安全な荷重伝達構造になります。フレームレスおよびガラス-ガラス設計では、この段階のルートが異なるため、それらのハンドリングとエッジ処理は製品図面によって定義されなければなりません。
The ジャンクションボックス は外部電気接続を作成します。引き出しリボンは正しい端子に到達する必要があり、電気的接合部は安定している必要があり、接着剤またはポッティング材がアセンブリを保護する必要があります。硬化時間は生産時間の一部です。モジュールを早すぎるタイミングで移動すると、それ以外は許容できる設置が乱れる可能性があります。
これらの工程は、太陽電池回路がすでに構築されているため、ラインの簡単な終端として扱われることがあります。その想定は危険です。フレームの損傷、不十分なシーリング、弱い端子接続、または制御されていない接着剤の塗布は、それ以前のすべての段階を通過したモジュールを不合格にする可能性があります。
公差は率直に述べる価値があります。フレーミング精度は通常±1 mmに保たれ、対角差は±1.5 mm以内、自動ジャンクションボックス溶接は±0.1 mmのCCD位置決めで16~18秒のサイクルを実行します。接着剤の硬化時間は生産時間としてカウントされ、早すぎるタイミングで移動されたモジュールは、すぐではなく数週間後に故障します。
モジュールは証拠によってリリースされる
最終試験はいくつかの異なる問いに答えるものであり、単一のテスターですべてに答えることはできません。
第一に、回路はまだ無傷か?最終EL検査は、ラミネーション、トリミング、フレーミング、または搬送中に生じた可能性のある損傷や電気的不連続を探します。
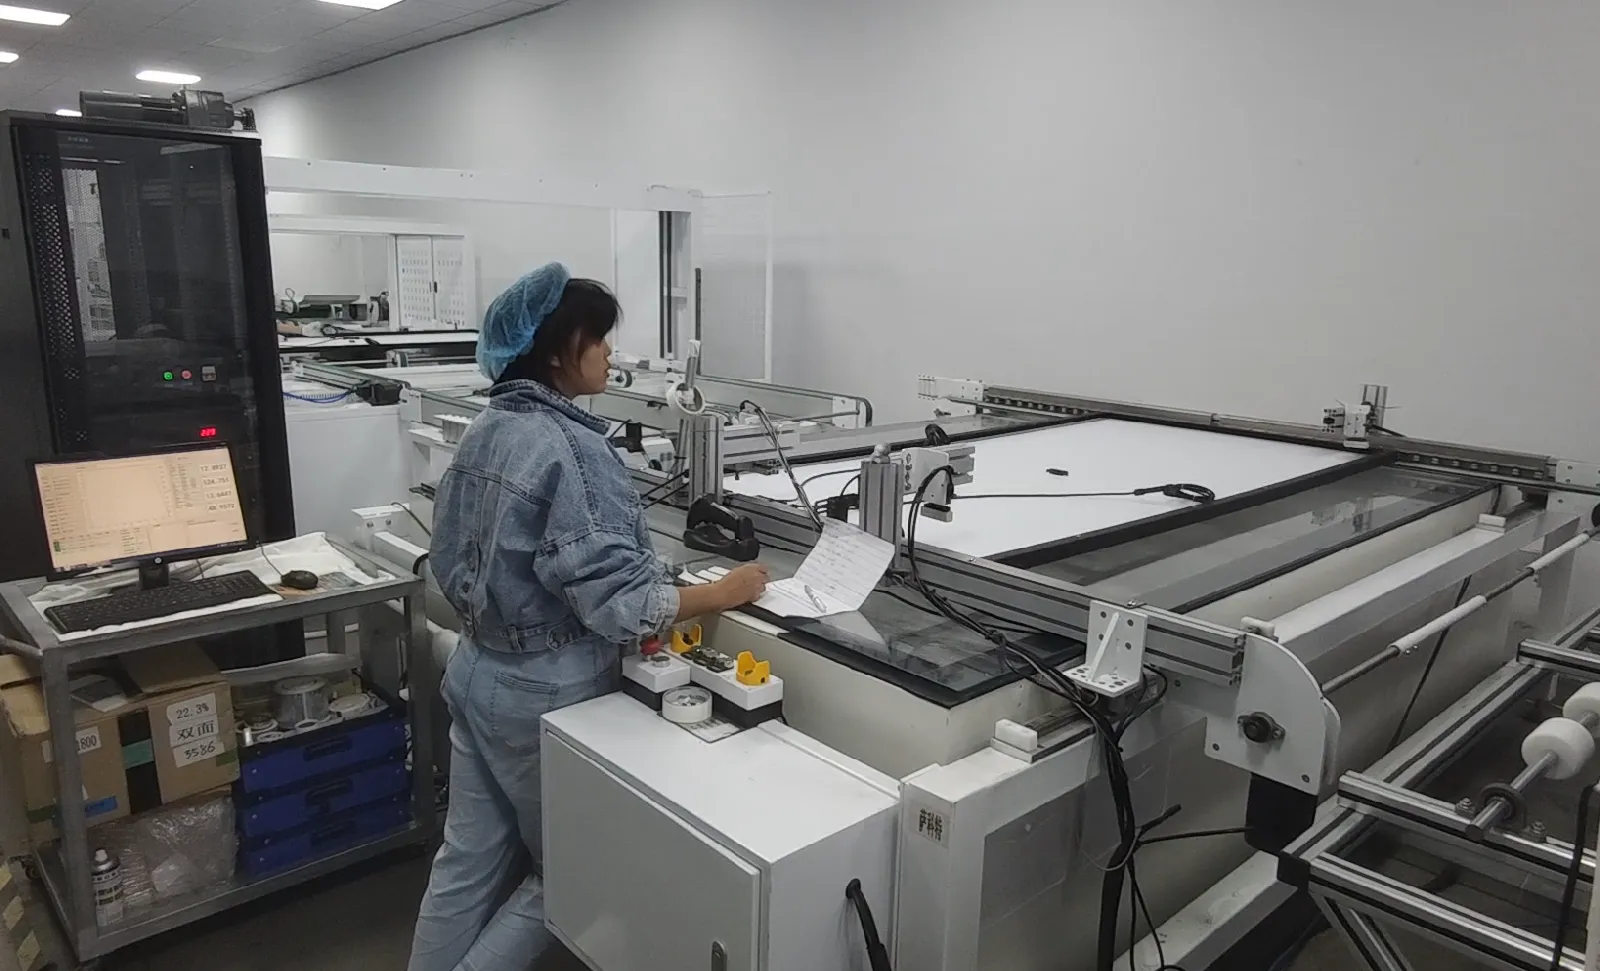
第二に、モジュールはどのような電気的性能を発揮するか? IVテスター またはソーラーシミュレータが、制御された照度下での電流-電圧応答を記録します。その結果は、出力分類およびモジュールに関連付けられた電気データを裏付けます。
第三に、製品は電気的に安全か?絶縁、ハイポット、およびグラウンド導通チェックは、構造および適用される品質計画に従って、絶縁および保護経路に対処します。
そのリリース証拠がどれほどの価値があるかを示す2つの数値。インラインEL検査は1ピクセルあたり約0.5 mmを分解し、電力測定だけでは合格してしまうマイクロクラックを捉えるのに十分な細かさであり、サンシミュレーターはスペクトルマッチで格付けされ、現在のA+クラスのウィンドウは0.875から1.125の間に位置します。絶縁およびハイポットテストは、モジュールの構造と適合させているテストプランに応じて0.1 kVから10 kVまで実行されます。
また、見落とされがちな第四の問いもあります。工場は、この物理的なモジュールがどのプロセス履歴に属するかを証明できるか?
バーコードまたはその他のシリアル識別子は、製品をセルまたは材料のバッチ、ストリング記録、検査画像、ラミネーションレシピ、作業者または設備データ、IV結果、および安全試験の結果に結び付けることができます。自動化工場では、この情報は製造実行システムと交換される場合があります。小規模な工場でも、データ収集がより簡素であっても同じ原則が当てはまります。
トレーサビリティは試験結果を使用可能な生産記録に変えます。これは、繰り返し発生する欠陥の調査、影響を受けた材料の特定、レシピの比較、および不合格ユニットが合格在庫に混入するのを防ぐのに役立ちます。
待ち行列が明らかにする実際の工場設計
生産量が最も印象的な仕様の機械によって制限されることはほとんどありません。それは、サイクルタイム、バッチ、搬送、検査、段取り替え、保守、および品質保留が1シフトの中でどのように相互作用するかによって制限されます。
待ち行列は、ラインのどこで連携が失われているかを示す有用な証拠です。
| 工場が見ているもの | それが示す可能性があること | 確認すべきこと |
|---|---|---|
| 配置待ちの完成したストリング | ストリング生産が、レイアップやバスバー処理が吸収できる速度を上回って到着している | ストリング排出パターン、レイアップサイクル、バッファ設計、不良保留 |
| 通路を占領している準備済みスタック | 検査またはラミネーションフローが入ってくる作業を処理しきれていない | 材料準備のタイミング、検査リリース、バッチ投入、チャンバー空き状況 |
| フレーミング前に待機しているラミネート済みモジュール | 冷却、トリミング、搬送、またはフレーミングの能力が不足している | コンベア長、冷却時間、手作業、フレーム準備 |
| テスト待ちの完成モジュール | テストサイクル、データ転送、ラベリング、または仕分けが組立の生産量に追いつけない | テスター構成、結果通信、バーコードワークフロー、不良品の振り分け |
| 製品切替時の長時間停止 | フォーマットの柔軟性は書類上はあるが、段取り替え作業が十分に定義されていない | 治具、レシピ、材料の段取り、パラメータ制御、オペレーター手順 |
バッファは、あるプロセスを別のプロセスの短期的な乱れから保護できますが、恒久的な不整合の解決策にはなりません。バッファが少なすぎると頻繁に停止します。多すぎると問題を隠し、仕掛品を増やし、床面積を消費し、誰かがパターンに気づく前に不良品をより遠くまで流してしまいます。
目的は、待ち時間のすべてをなくすことではありません。待ちがなぜ存在するのか、それがプロセスを保護しているのか、それとも設計上の誤りを露呈しているのかを知ることです。
見せ物の前にリスクを自動化する
自動化の決定は、しばしば半自動工場と全自動工場のどちらかを選ぶこととして議論されます。より有用な問いは、自動化がどこで最大の運用リスクを取り除くかです。
壊れやすいハンドリングは優先事項の一つです。セル、ストリング、ガラス、大型ラミネートの繰り返しの持ち上げと位置決めは、破損、傷、位置ずれの機会を生み出します。
再現可能な精度ももう一つの要素です。同じ制御された動作をモジュールごとに繰り返す必要がある場合、ストリング配置、バスバー形状、接着剤ディスペンス、フレーミング、テスト位置決めが恩恵を受けます。
受け渡しにも注意を払うべきです。自動搬送は待ち行列と手作業を減らせますが、それは接続されたステーションが互換性のある基準、サイクルロジック、安全制御、障害復旧を使用している場合に限られます。
最後に、自動化はデータ取得を改善できます。バーコード読み取り、レシピ選択、テスト結果の転送、不良品の振り分けは、後から記録するのではなくプロセスに組み込むことでより信頼性が高まります。
手作業にも依然として役割があります。試作生産、製品開発、低量生産、または速度よりも判断が価値を持つ工程において柔軟性を提供できます。トレードオフは、自動ステーションがセンサーとインターロックを定義するのと同じくらい慎重に、トレーニング、検査、人間工学、トレーサビリティをプロセスで定義しなければならないことです。
レイアウトはフロアプランではなくインプットから始まる
サプライヤーは年間生産能力目標だけから有用な生産ラインを設計することはできません。年間生産量は多くの運用上の前提の要約です。レイアウトには前提そのものが必要です。
| プロジェクトインプット | ラインを変える理由 |
|---|---|
| モジュール図面と部品表 | セル準備、ストリングパターン、スタック構築、設備の作業範囲、フレーミング、ジャンクションボックス工程を決定する |
| シフトごとの必要生産量 | ビジネス目標をステーションサイクル、バッチ数量、並列設備、労働力、バッファ要件に変換する |
| 製品構成と段取り替え頻度 | 治具、レシピ、材料段取り、洗浄、パラメータ制御、スケジューリングに影響する |
| 品質・認証計画 | 検査位置、試験設備、サンプリング、合否判定ロジック、手直しルート、記録保持を定義する |
| トレーサビリティ要件 | バーコードポイント、データインターフェース、画像保存、ラベル印刷、工場システム連携を決定する |
| 建屋・ユーティリティ情報 | 設備配置、通路幅、材料アクセス、電気負荷、圧縮空気、換気、保守スペースを設定する |
| 労働力・保守モデル | 手作業、支援ステーション、ロボティクス、スペアパーツ、技術サポートの間の境界を変更します |
| 拡張戦略 | スペース、ユーティリティ、コンベア、テスト能力、並列ステーションをどこに確保すべきかを決定します |
これらのインプットは、よくあるレイアウトの誤りも防ぎます。それは、まずきれいな線を引き、それに合わせて製品と材料の流れを無理やり当てはめることです。より良い順序は、製品定義、プロセスフロー、品質ゲート、サイクルモデル、設備構成、そして最後に詳細なフロアプランです。
出典および関連資料
リリースする必要があるモジュールから逆算して設計する
プロジェクトが3つの成果物を定義すると、生産ラインの仕様策定が容易になります。それは、正しい回路、耐久性のあるラミネート、そしてテストとトレーサビリティ記録に裏付けられた完成モジュールです。そうすれば、機械選定はプロセスに従うものとなり、プロセスの代わりにはなりません。
Ooitechは、オペレーター支援型工場から高自動化ラインまで、世界中のお客様向けにソーラーパネル生産システムを構成・供給できます。設備選定、工場レイアウト、設置、試運転、トレーニング、アフターサポートを、意図するモジュールと生産計画に合わせて提供します。