ソーラーモジュール製造プロセスと技術
目次
簡単な回答: 太陽光発電産業チェーンには4つの段階がある:ポリシリコン、ウェハー、太陽電池セル、モジュール。モジュールは下流に位置し、完成したセルと設置されたPVシステムの間にある。モジュール製造は、壊れやすい個々のセルを、密閉され、フレームに収められ、耐候性のあるユニットに変える:セルははんだ付けされてストリングになり、ストリングは前面ガラスと背面バックシートの間のEVA封止材とともにレイアウトされ、積層体は真空と熱の下でラミネートされ、その後フレーミング、ジャンクションボックス取り付け、IVテスターでのフラッシュテストが行われる。ハーフセル切断とマルチバスバーレイアウトは各工程を変え、出力を高め、抵抗損失を低減した。単一のセルは約0.6 Vで数ワットしか発電しないため、実用的な400 Wから700 Wのモジュールを生み出すのは組立工程である。モジュールはまた、上流のすべての品質問題が歩留まり損失として可視化される場所でもある。
PV モジュール製造 · Jerry、Ooitech 著
太陽電池モジュールの概要
太陽光発電産業チェーンは、ポリシリコン、ウェハー、太陽電池、モジュールの4段階に分かれています。PVモジュールはチェーンの下流端に位置し、太陽電池と完成したPVシステムの間にあります。
単一の太陽電池セルが発電できる電力は限られています。セルは直列に接続し、モジュールに封止して初めて実用的な電源として使用できます。したがって、PVモジュールは、単独で直流出力を供給できる最小の分割不可能な太陽光デバイスです。最小の有効な発電単位として、太陽電池セル、インターコネクトリボン、バスバー、強化ガラス、EVA、 バックシート、アルミニウム合金フレーム、シーラント、および ジャンクションボックス.
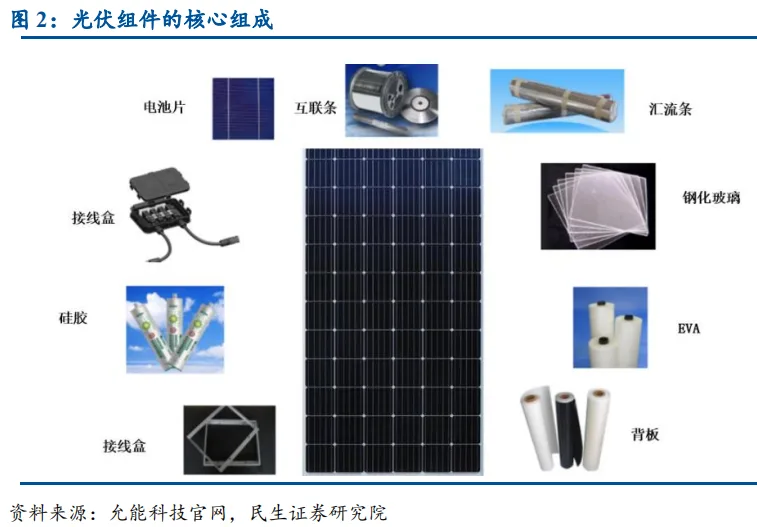
PVチェーンの4段階のうち、モジュールセグメントは中国で最も早く発展し成熟しました。
モジュール生産は主にセルの相互接続とラミネーションの2つの重要なステップを含みます。セルの相互接続はモジュールの電気的性能を決定します。PVモジュールの標準セル数は60または72セルで、バスバーとして機能する10または12本の銅リボンで接続され、6つのグループが相互接続されて1つのモジュールを形成します。
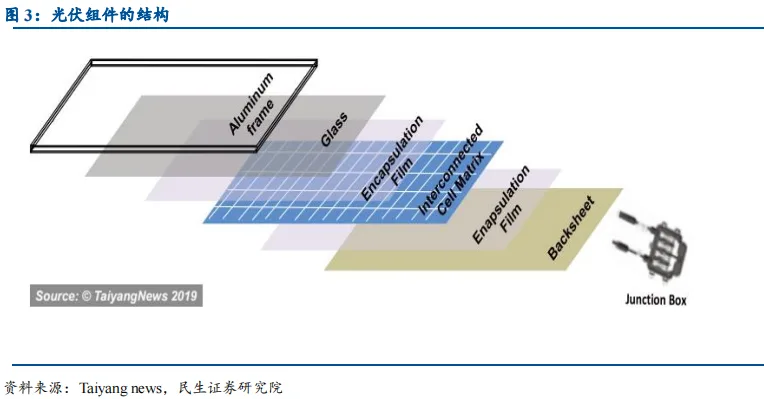
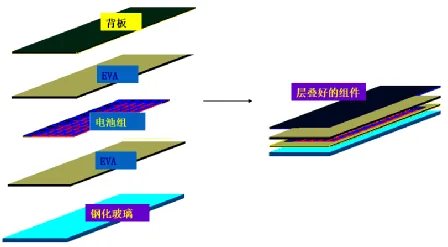
PVモジュールは少なくとも25年間の寿命が期待されるため、環境ストレスに耐え、ある程度の機械的強度を提供する必要があります。セルの相互接続後、材料は通常、下から上へ強化ガラス、EVA、セル、バックシートの順に配置され、ラミネーションによって一緒に封止されます。バックシートと強化ガラスはセルとEVAを内部に封止し、アルミニウムフレームとシーラントは端部を保護および密封します。
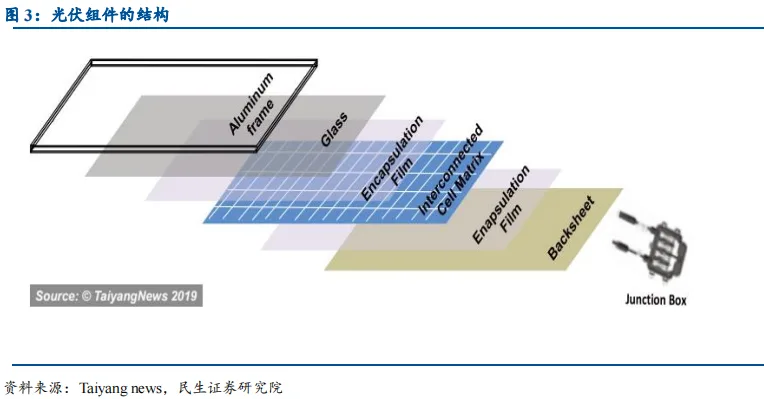
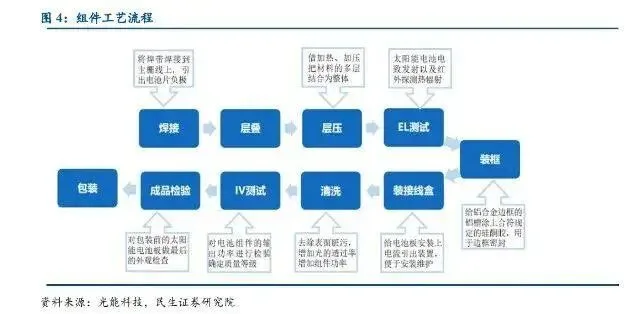
モジュール製造の全体的なワークフローは、はんだ付け、レイアップ、ラミネーション、 EL検査、フレーミング、ジャンクションボックス取り付け、洗浄、IV検査、最終検査、梱包に分解できます。このうち、はんだ付けとラミネーションが最も技術的 content と価値が高いです。
モジュール生産で使用される設備
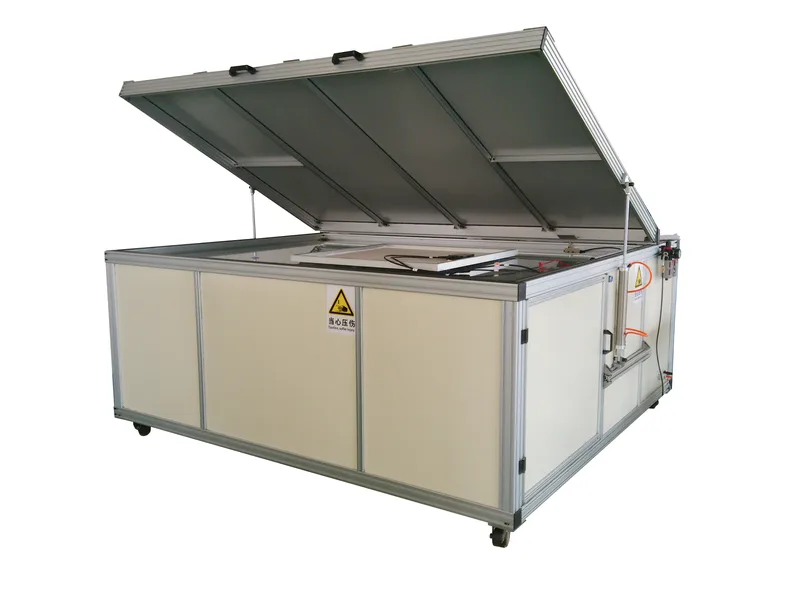
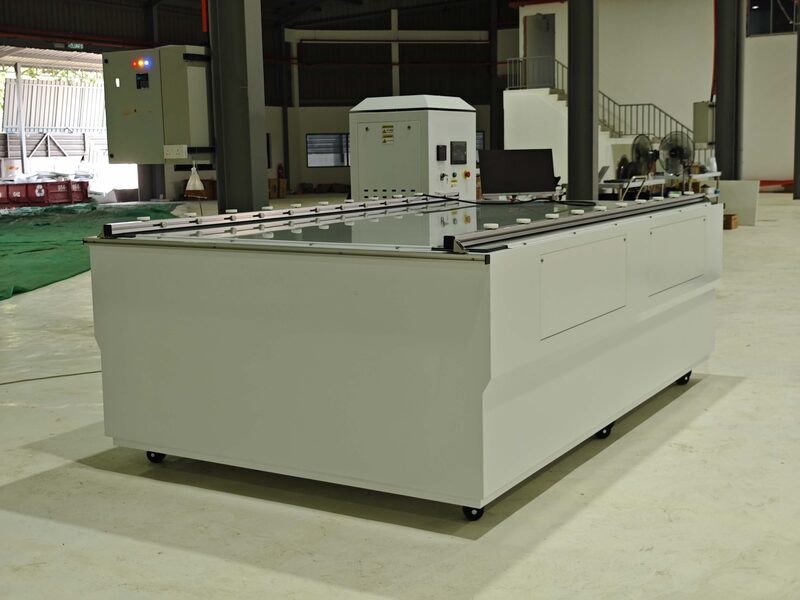
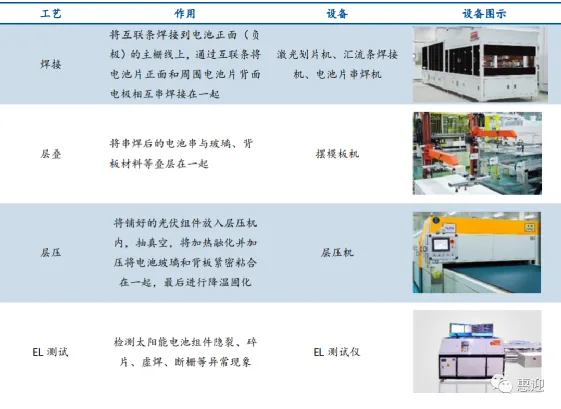
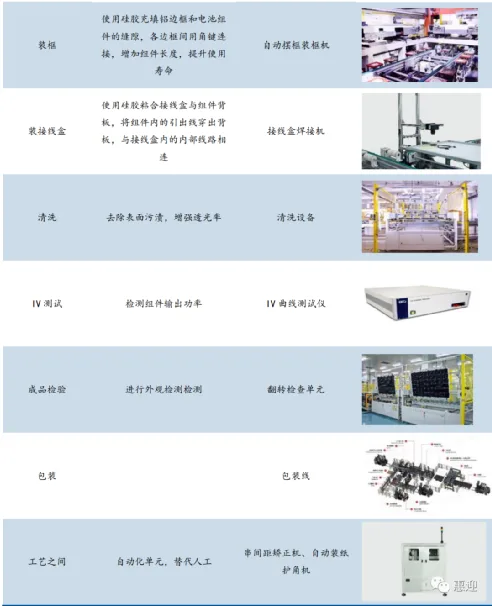
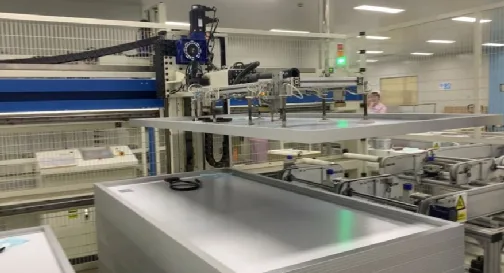
モジュール設備は、生産ワークフローの各段階に直接対応しています。主な機械には、 レーザー切断 機械、 タバーストリンガー、自動レイアップ設備、ラミネーター、自動生産ラインが含まれます。
各段階を個別に見ると、はんだ付け段階ではレーザー切断機、バスバー溶接機、セルタブバーストリンガーが必要です。レイアップ段階ではテンプレート配置機を使用します。ラミネーション段階ではラミネーターが必要です。EL検査段階ではELテスターが必要です。フレーミング段階では自動フレーム配置機と はガラス、封止材、太陽電池セル、およびバックシート(または裏面ガラス)を一つの耐久性のある構造に封止します。が必要です。ジャンクションボックス段階ではジャンクションボックスはんだ付け機が必要です。洗浄段階ではモジュール反転装置が必要です。IV検査段階では IV曲線テスターを使用します。最終検査では反転検査ユニットが必要で、梱包には梱包ラインが必要です。
個々の機械だけでなく、設備サプライヤーはすべての段階をカバーする完全自動モジュール組立ラインも提供でき、ターンキープロジェクトを可能にします。
太陽電池モジュールの品質とコストは、システム全体の品質とコストに直接影響します。では、モジュールの生産ワークフローは実際にどのようなものなのでしょうか?
モジュール構造
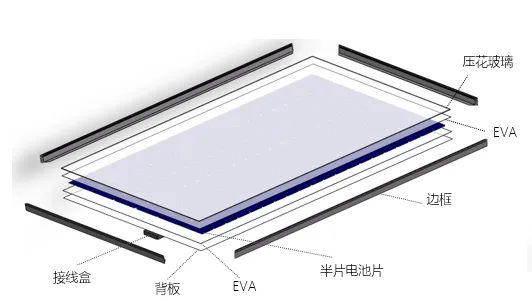
ハーフセルモジュール構造
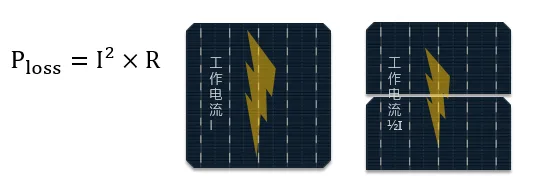
ハーフセルモジュールでは、セルが半分に切断されるため、各セルの動作電流が半分になります。これによりリボン上の電気的損失が大幅に減少し、モジュールのセル・トゥ・モジュール(CTM)比が向上します。
ハーフセルモジュールではセル間の隙間が大きくなり、ガラスからセルに反射される光がわずかに増加します。セル電流が高いほど、ハーフセル技術から得られる利点が大きくなります。
モジュール生産ワークフロー
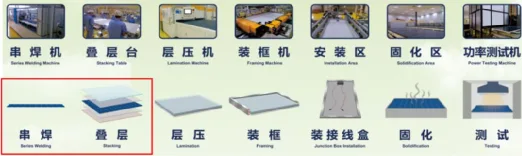
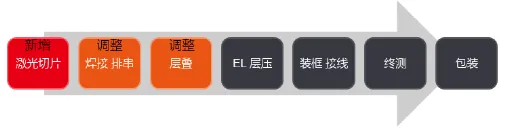
モジュール生産プロセスは一般的に、ストリンギング、レイアップ、ラミネーション、フレーミング、ジャンクションボックス取り付け、キュアリング、テストの7段階を経て、最終梱包と市場への出荷に至ります。フルセルモジュールとは異なり、ハーフセルモジュールはモジュール段階でセル切断を実施し、レーザー切断機による切断ステップが追加され、その後ストリンギングとレイアッププロセスが調整されます。セル側では、ハーフセル技術はセルレイアウトの調整を必要とします。
ストリンギング
リボンを使用して(手動または自動で)、各セルの表面と裏面をはんだ付けして直列接続されたセルストリングを形成します。
主要なプロセス管理:冷はんだ、過剰はんだ、セルクラック、はんだ引張強度。
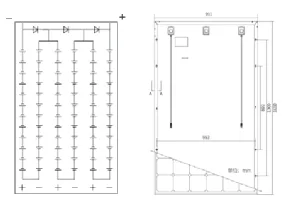
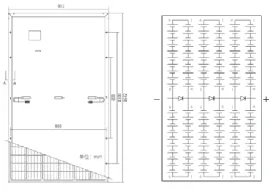
ハーフセルモジュールの主流レイアウトは2分割設計を採用しています(図示)。上下半分は並列に接続され、バイパスダイオードを使用します。引き出し点はフルセルモジュールの上部から中央に変わり、縦置き設置に適しています。
レイアップ
セルストリングの接続と検査が完了した後、セルストリング、ガラス、カットEVA、バックシートを特定の順序で配置し、ラミネーションの準備をします。積層時には、セルストリングとガラスなどの材料の相対位置を固定し、セル間の間隔を調整して、ラミネーションの良好な基盤を提供します。下から上の積層順序は、ガラス、EVA、セル、EVA、ガラス繊維、バックシートです。
ラミネーション
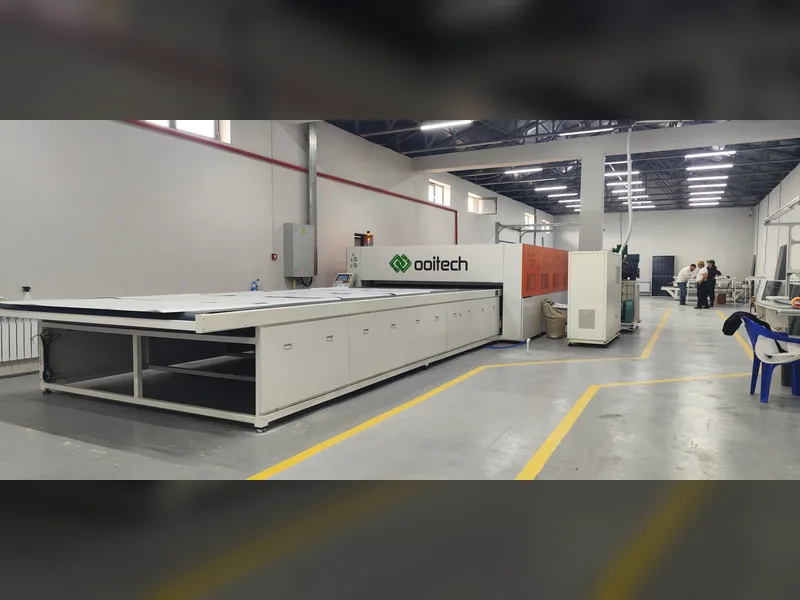
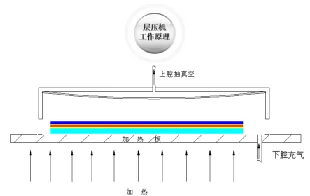
配置されたセルアセンブリをラミネーターに入れます。真空によりモジュール内の空気を除去し、次に熱を加えてEVAを溶融させ、セル、ガラス、バックシートを接着します。最後にモジュールを冷却して取り出します。ラミネーションはモジュール生産における重要な工程であり、ラミネーション温度と時間はEVAの特性によって決まります。通常のEVAを使用する場合、ラミネーションサイクル時間は約10~15分で、硬化温度は135~145℃です。
主要な工程管理項目:気泡、傷、へこみ、膨れ、セルクラック。
特筆すべきは、ラミネーション前に厳格な外観検査とEL検査を実施し、モジュールの性能と安全性を確保する必要があることです。
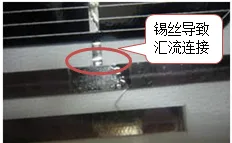
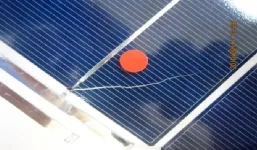
外観検査
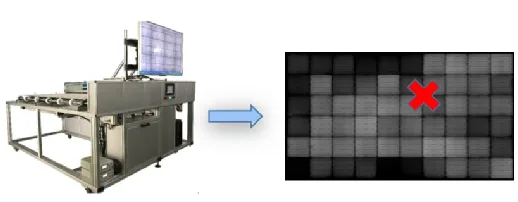
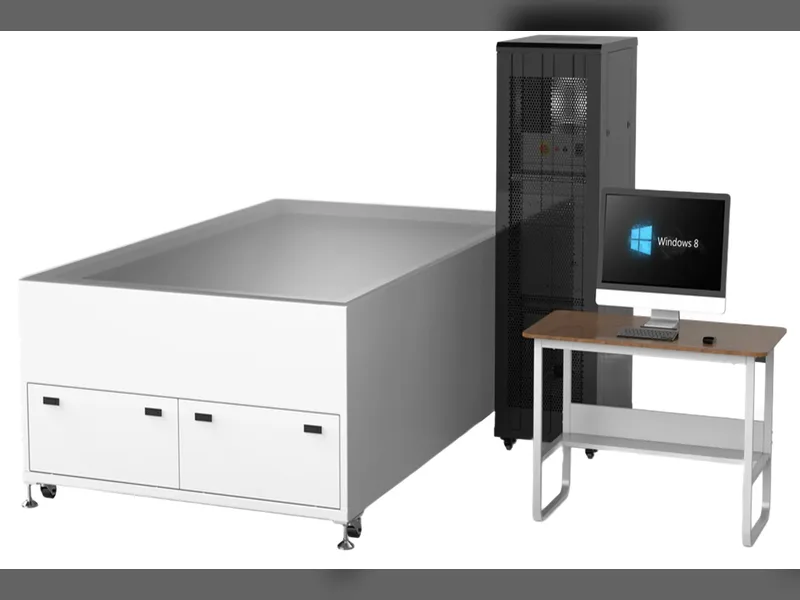
EL検査
フレーミング
フレームはモジュールの強化ガラスの端と角、およびラミネートされたモジュールを保護し、後の設置を容易にします。
主要な工程管理項目:へこみ、擦り傷、傷、取り付け穴の欠落、裏面のシーラント溢出、気泡、シーラント不足。
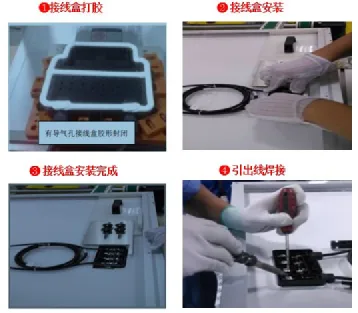
ジャンクションボックス取り付け
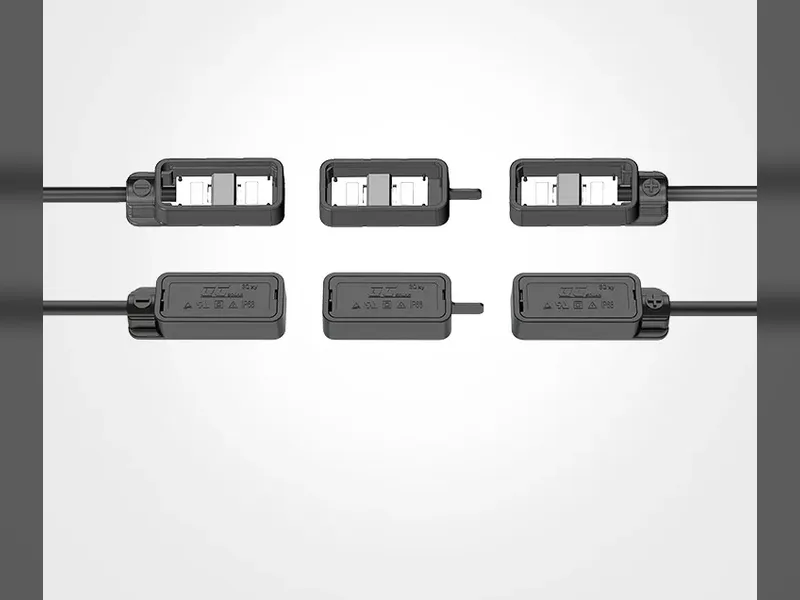
ジャンクションボックスはPVモジュールを接続・保護し、モジュールで発電された電流をユーザーに導出します。
主要な工程管理項目:気泡とシーラント溢出。
キュアリング
先のフレーミングとジャンクションボックス取り付け工程で注入されたシーラントを硬化させ、シールを強化し、その後の過酷な外部環境からモジュールを保護します。
主要な工程管理項目:硬化時間、温度、湿度。
テスト
電気的性能パラメータを測定してモジュールのグレードを判定します。主な試験は3つ含まれます。絶縁耐電圧試験は、高電圧下でフレームと内部の充電部(セル、リボンなど)の間の安全性を確認します。接地導通試験は、フレームとグラウンド間の抵抗を測定し、フレームの接地が健全かどうかを確認します。そしてIV試験は、電気的性能パラメータを測定してモジュールのグレードを判定します。
単一PVモジュールの生産フロー
産業用ロボットが本サイズの単一PVセルを生産ラインに載せます。
配列されたPVセルは接着・はんだ付けされ、12枚のセルの列がはんだ付け・切断されます。機械化以前は、この作業にはおよそ4~5人が同時に従事する必要がありました。
はんだ付けされたPVセルは品質検査を受けます。品質に問題のないものは、そのまま次の配列・整理の工程へ送られます。
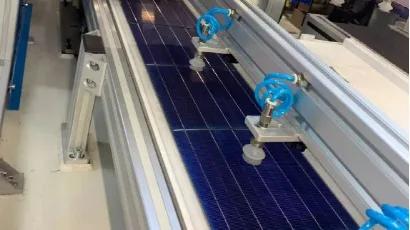
PVセルは1グループあたり12枚のセルを6列に配列されます。
加熱、接着、フィルム貼りが行われます。
第1層はガラス、第2層はEVA、中間はPVセル、第4層は再びEVA、第5層は防水・耐腐食性のためのバックシートです。
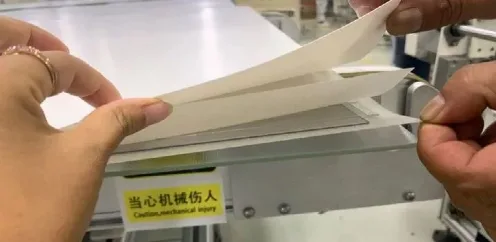
単結晶PVモジュールグループは5層からなります。ラミネーションによってこれら5層が1つに融着されます。
ラミネーションと4時間の冷間硬化の後、手作業による除塵が行われ、エッジとコーナーが検査されます。
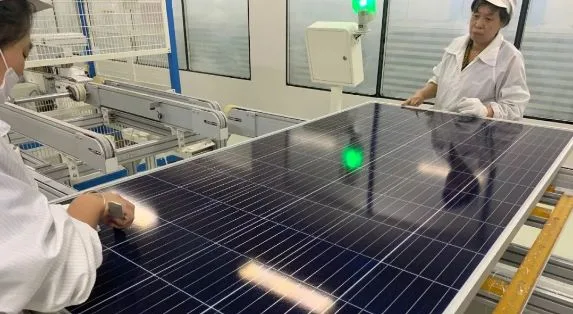
完成したPVモジュールは模擬太陽光による機能試験を受けます。
最終検査と梱包が行われます。
Ooitechの見解
Ooitechはこう考えます。太陽光発電モジュールの製造は、精密なセルストリングと信頼性の高いラミネーションに尽き、ハーフセル技術と厳格なEL検査が高効率と長期的な信頼性の鍵です。