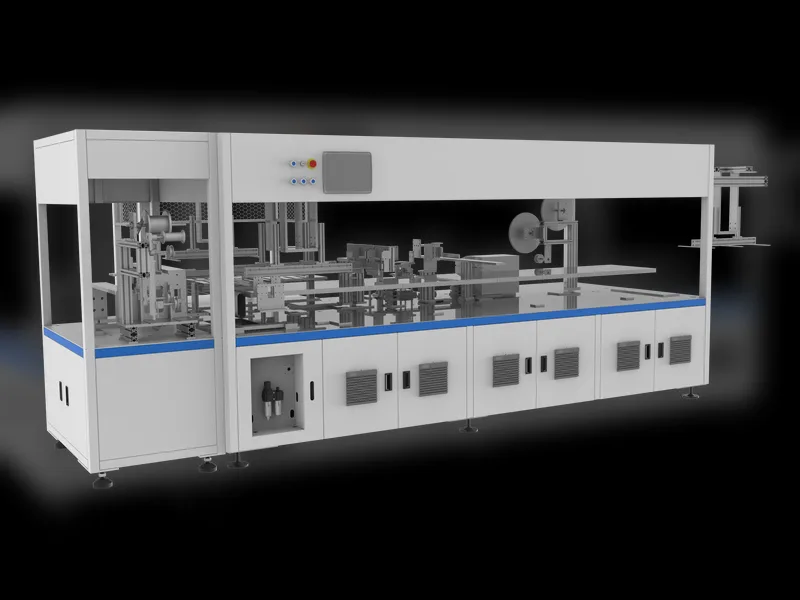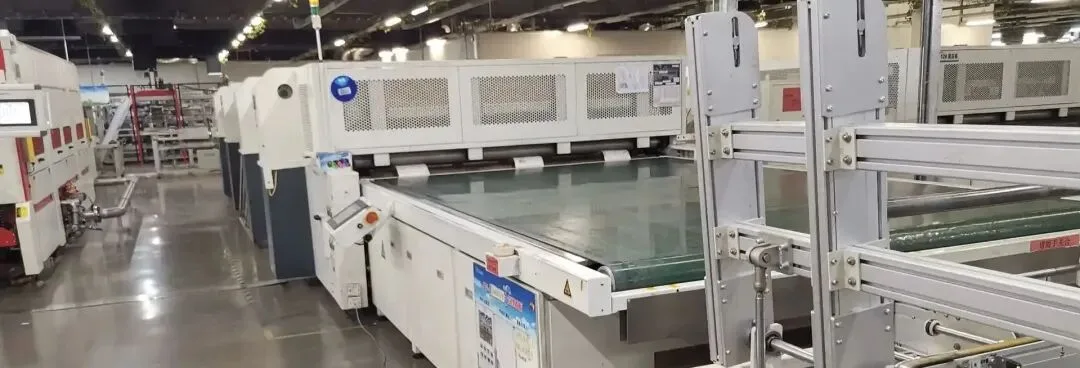
PVモジュールラミネーター装置 — 真空ステージとプロセス
目次
簡単な回答: 太陽電池パネルラミネーターは、モジュールスタック — フロントガラス、EVA封止材、相互接続されたセルストリング、2層目のEVA層、バックシート — を1つの密閉されたボイドのないユニットに接着する装置です。これは多段階サイクルで真空と熱の下で行われます。まずチャンバーが排気されて閉じ込められた空気を除去し、次にプラテンがスタックを加熱しながら圧力が加えられ、最後にEVAが完全に架橋するのに十分な時間、モジュールが温度保持されます。EVAの熱ウィンドウは狭く、架橋は約150°Cで進行しますが、プロセスは封止材がまだ流動性で気泡が発生しやすい120°C領域を避ける必要があり、冷却はセルのずれを防ぐために制御されなければなりません。プラテン全体で約2°C以内の温度均一性が実用的な要件です。冷たいコーナーは未硬化のEVAを残し、ホットスポットはそれを劣化させるからです。
PV モジュール製造 · Jerry、Ooitech 著
ソーラーパネルラミネーターの役割
ラミネーションサイクルの背後にある真空システム — ポンプの種類、その役割、そして期限を決めるEVAの熱ウィンドウ — については、以下で説明します ラミネータ真空ポンプ、EVAウィンドウ、およびポンプセットの構成方法.
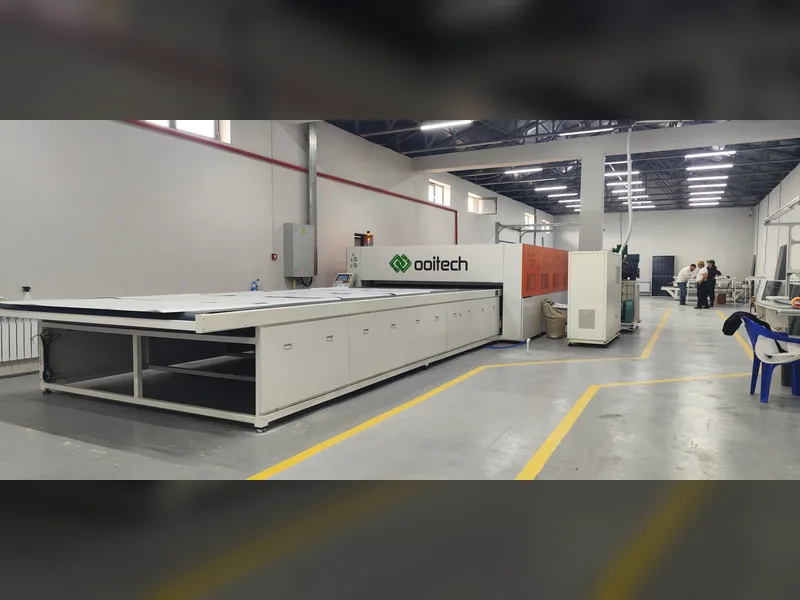
ソーラーパネルラミネーターは、積み重ねられたバラバラの層を1つの密閉されたモジュールに変える機械です。PVモジュール封止ラインでは、積層された材料を1つのユニットに融合させます。設定された温度、真空、圧力の下で、ソーラーパネルラミネーター機は準備されたセル、バスバー、封止フィルムを熱プレスして接着します。このプロセスの主な目的は次のとおりです。
装置自体は材料とプロセスの間に位置します:選択した 封止フィルム がプロセスウィンドウを設定し、 ラミネーションステージ が完成したラミネートの外観を決定します。選定基準については、 適切な太陽電池モジュールラミネーターの選び方を参照してください。具体的な不具合については、 フレームジャンピング および ラミネート気泡を参照してください。ライン全体では、ラミネーターは 太陽電池パネル製造装置.
空気の除去: 真空環境の助けを借りて、層間に閉じ込められたすべての空気を完全に除去し、内部の気泡や層間剥離を防ぎます。
溶融接着: 加熱によりEVA(またはPOEなど)フィルムが溶融・流動し、空気をより容易に排出できるようになります。
加圧: フィルムが溶融している間に、均一な圧力を加えてセル、リボン、ガラス、バックシート間の隙間を完全に充填します。
架橋と硬化: 高温で十分な時間を保持することで、EVAの架橋反応を完了させ、高い接着強度を持つ安定した透明な固体層を形成します。
一体成形: 最終的に、ガラス、セル、フィルム、バックシートが密着して接着され、密封された堅牢で耐候性のあるPVモジュールとなります。
技術パラメータ
生産ラインにおけるラミネーターの重要な位置づけ
数字を見る前に、このステーションがなぜそれほど重要かを理解しておくと役立ちます。ラミネーション品質は、モジュールの長期的な信頼性(PID耐性、耐湿熱性、UVおよび機械的荷重能力)と25年以上の使用寿命に直接関係します。また、ラミネーションサイクルは比較的長い(通常1サイクルあたり8~15分)ため、設備の効率と安定性がライン全体の生産能力に決定的な影響を与えます。初期投資、稼働時のエネルギー消費、定期メンテナンスは、いずれもモジュール生産コストの重要な部分を占めます。
| パラメータ | 標準仕様 |
|---|---|
| ラミネーションサイクルタイム | 1サイクルあたり8~15分 |
| 温度制御精度 | ±1-2°C |
| チャンバー1温度 | 約110-120°C |
| チャンバー2温度 | 140-150°C |
| 動作真空度/主真空度 | 40-100 Pa(またはそれ以下) |
| チャンバー1真空時間 | 300-400 s |
| チャンバー2真空時間 | 約50-120 s |
| チャンバー2保持時間 | 約400-600 s |
| 冷却目標温度 | 50°C以下 |
| 加熱方式 | オイル加熱/電気加熱 |
| 加圧方式 | エアバッグ/ダイヤフラム(シリコーン膜) |
| チャンバー構造 | 二段三段チャンバー/二段チャンバー |
| シリコーンシート寿命 | 6000-8000サイクル |
技術的優位性
主要設備システムと動作原理
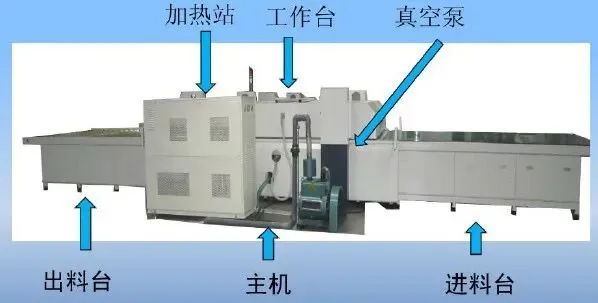
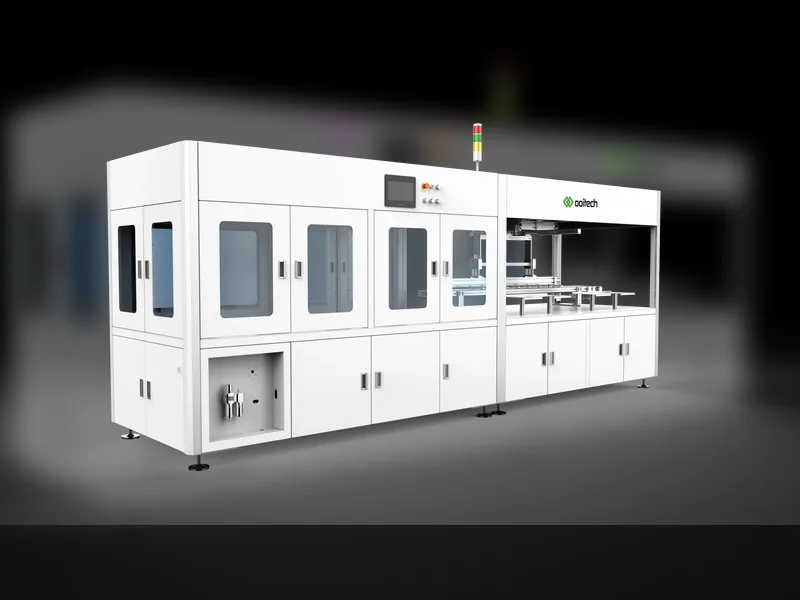
ラミネーターは通常、連携して動作するいくつかのコアシステムを統合しています:
加熱システム: EVAを溶融し架橋を達成するために、精密に制御可能な熱場を提供します。主流の選択肢には、オイル加熱(熱媒油循環、均一で安定した温度、高い制御精度、やや複雑なシステム)と電気加熱(急速加熱、シンプルな構造、均一性の最適化が必要)があります。制御精度は非常に高くする必要があり(一般的に±1-2°C)、温度均一性はラミネーション品質に大きな影響を与えます。
真空システム: ラミネーション中に真空を構築・維持し、層間の空気や溶融EVAから発生するガスを排出します。通常、真空ポンプセット(ルーツポンプと油回転真空ポンプまたはドライポンプなど)、真空配管、バルブ、真空計を含みます。到達真空度(多くの場合40-100 Pa)、排気速度、圧力保持安定性はすべて重要です。
加圧システム: 真空下でスタックに均一で制御可能な圧力を加え、溶融EVAの流動と充填を促進します。エアバッグ/ダイヤフラム方式が広く使用されています。圧縮空気(または窒素)をゴムバッグやシリコーンダイヤフラムに充填し、シリコーンプレートなどの柔軟な媒体を通じて圧力を伝達することで、良好な均一性と異なる厚さへの適応性が得られます。主要なパラメータは、圧力値、加圧速度、保持時間、圧力均一性です。
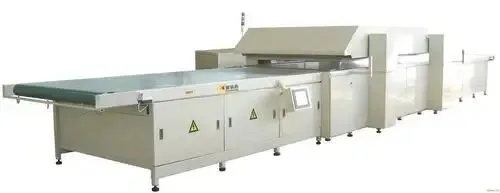
チャンバーと主要構造: 真空と圧力環境を維持するための密閉空間を形成します。現在の主流は、ダブルデッキ3チャンバーまたはダブルデッキ2チャンバー構造です。3チャンバー設計では、1つのチャンバーが比較的低い温度でより長い真空時間で運転され、気泡の除去に重点を置きます。2つ目はより高温でわずかに高い圧力で運転され、フィルムが完全に架橋することを保証します。構造は、頑丈な鋼鉄フレーム、昇降可能な上蓋、固定された下部チャンバー、シーリングストリップ、断熱材で構成され、シーリング性能が核心的な指標です。
搬送システム: プレスされるモジュールをチャンバーに供給し、完成品を送り出します。ローラーまたはチェーンプレート搬送が一般的で、エッジシーリングやトリミングなどの上流および下流の設備とスムーズに接続する必要があります。
制御システム: 設備の頭脳として機能し、ラミネーションサイクル全体(温度、真空、圧力、時間)を正確に制御し、自動運転、パラメータ設定、データロギング、故障診断を行います。PLCとHMIタッチスクリーンをベースにしており、ハイエンドユニットはMESインターフェースを統合している場合があります。
典型的なラミネーションプロセス手順(エアバッグ方式の例)
ローディング: 積層されたモジュールが開いた第1チャンバーに搬送されます。
蓋閉じ: 上蓋が下降し、下部チャンバーと閉じ、シーリングストリップを押します。
真空引き: 真空ポンプが始動し、チャンバー内の空気を設定された真空レベルまで迅速に排出し(チャンバー1の真空時間は通常300-400秒)、モジュールからほとんどのガスを除去します。
加熱と溶融: チャンバー1は約110-120°Cを保持します。投入されたモジュールは受動的に加熱され、フィルムが溶融します(真空引きと同期)。
加圧: 真空引き後、エアバッグ/ダイヤフラムが膨張し、シリコンプレートを通じて溶融モジュールに均一な圧力を加えます。圧力と真空の組み合わせにより、EVAが流動して空隙を埋め、気泡が排出されます。
加圧保持と真空: 設定温度、高真空、圧力を一定時間(通常300~400秒)維持し、気泡を完全に除去します。
真空と圧力の解放: 時間が経過したら、ゆっくりと空気を導入しバッグ圧力を解放して、急激な圧力変化による変形や内部応力を防ぎます。
蓋の開放とチャンバー2への搬送: 蓋が上昇し、モジュールはチャンバー2へ搬送されます。
チャンバー2の動作: 140~150°Cに設定します。気泡はチャンバー1で除去されているため、真空時間は短く(約50~120秒)、保持時間はより長く(約400~600秒)して完全な架橋を確保します。真空解放と蓋の開放後、モジュールは冷却チャンバー(チャンバー3)へ入ります。
冷却: チャンバー3の底板にある冷却水がモジュールを安全な範囲(例:50°C以下)まで下げ、構造を安定させます。第3チャンバーのない装置では、しばしば大気圧下で空冷を追加します。
取り出し: 蓋が上昇し、ラミネートされたモジュールはトリミングなどの次工程へ送られます。
製品応用
ラミネーション工程の主要制御パラメータ
ラミネーターは、ほぼすべての結晶シリコンおよび多くの薄膜モジュールラインにおいて中心的な封止ステーションとして適用されており、これらのパラメータを正しく設定することが実際の生産で機能させる鍵となります:
温度: EVAの溶融および架橋ウィンドウに一致させる必要があります。高すぎると黄変や層間剥離を引き起こし、低すぎると架橋が不十分で接着が悪くなります。通常は140~150°Cに設定します(EVAグレードに応じて調整)。
真空: 初期真空と主真空の不足は、気泡と層間剥離の主な原因です。主真空段階では、しばしば40~100 Pa以下が必要です。
圧力: 圧力が低すぎると充填が不完全になり接着が弱くなり、高すぎたり速すぎたりするとセルのマイクロクラックや位置ずれを引き起こす可能性があります。
時間: 真空時間、加圧/真空保持(硬化)時間、冷却時間はすべて精密に制御する必要があります。硬化時間が不十分だと架橋度が直接低下します。
冷却速度: 冷却が速すぎると、内部応力の集中や反りが発生する可能性があります。
設備メンテナンスの要点
定期的なメンテナンスは、設備の性能と寿命を守るための鍵です:
日常点検: 真空、圧力、温度の均一性テスト、シーリングストリップの点検、高温クロスとシリコーンシートの清掃と確認(傷や劣化の有無をチェック)、搬送システムの潤滑と表面清掃。
定期メンテナンス: 真空ポンプオイルの定期交換、真空フィルターの清掃または交換、加熱システム(オイル回路または加熱管)の点検、温度/圧力/真空センサーの校正、電気接続部の点検、チャンバー内の徹底的な清掃。
シリコーンシートの交換: シリコーンシートは消耗品であり、通常6000~8000回の使用後、またはひどい傷、硬化、損傷がある場合に交換し、圧力の均一性とモジュール表面品質を保護します(ダブルガラスとシングルガラスモジュールを切り替える際にも、バックシートのへこみを避けるために交換を推奨します)。
ラミネーターは間違いなくPVモジュール製造の心臓部であり、その性能が封止品質と長期的な信頼性を直接左右します。PV技術が高効率、大型化、薄型セル、ダブルガラス構造へと進化するにつれ、ラミネーターには温度均一性、真空性能、圧力制御精度、自動化とインテリジェンスにおいてより高い要求が課されています。
Ooitechの見解
世界的なソーラーパネル生産ラインサプライヤーであるOoitechは、ラミネーターこそがモジュールの信頼性を真に勝ち取るか失うかの場であると考えています。薄型ウェハとダブルガラス設計が主流となった現在、良好な温度均一性、真空安定性、加圧制御とそうでないものとの差は劇的に縮まっており、適切にマッチングされた3チャンバーラミネーターはもはや贅沢品ではなく、基本要件となっています。当社のターンキーモジュールラインの経験から、精密なPLC駆動のプロセスレシピと、規律あるシリコーンシートおよびシールのメンテナンスを組み合わせることが、ピーク速度だけを追い求めるよりも歩留まりに大きく貢献することが分かっています。ソーラーモジュール工場の実際の映像をもっとご覧になりたい方は、OoitechのYouTubeチャンネルをフォローしてご登録ください: www.youtube.com/ooitech.
関連記事: 機械価格はどのように構成されるか および ラミネーターがライン内で占める位置.