太陽電池モジュールのストリング化:実践ガイド
目次
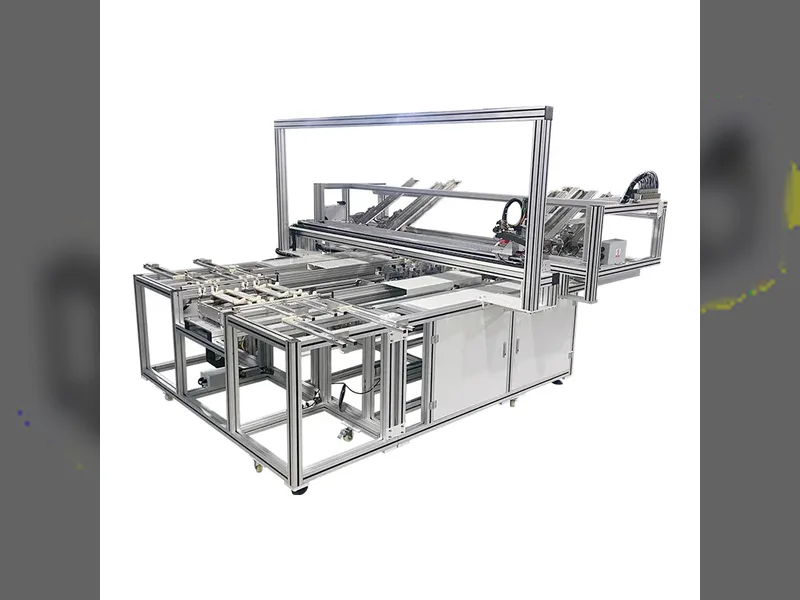
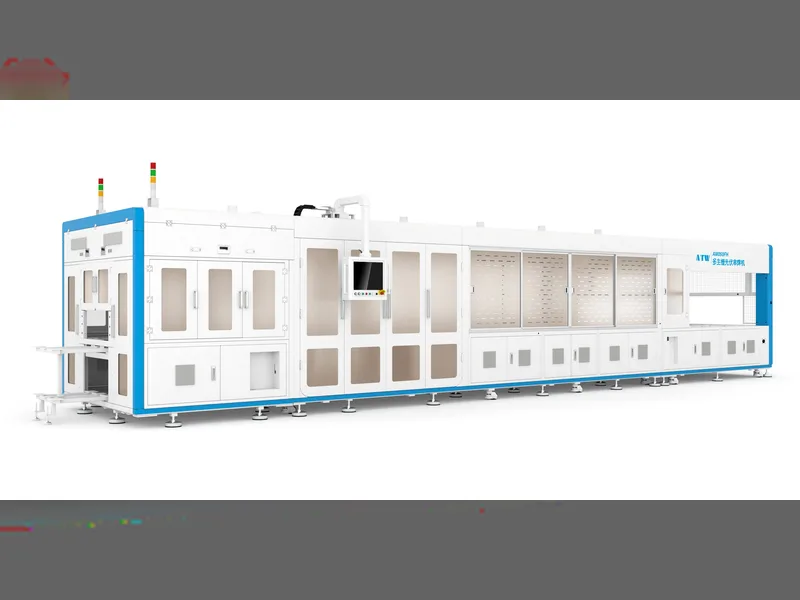
簡単な回答: ストリング化は、個々の太陽電池セルを直列ストリングにはんだ付けする工程であり、モジュールの出力とライン歩留まりの上限の両方を決定します。タバーは各セルにリボンを配置してはんだ付けし、ストリンガーはそれらのセルを順に並べて接続します。割れたセルや冷はんだ接合は後工程で修理できないため、ここで発生した問題はすべて完成モジュールに刻み込まれます。実用的なストリング化作業は、セル形式の柔軟性、マルチバスバーレイアウト用のバスバー数、リボン配置精度、破損率という4つの変数に集約されます。リボンの厚さも重要です。薄いリボンは材料コストを下げる一方で抵抗を増やすため、セルで得た効率が接合部で再び失われる下限が存在します。ATW050クラスなどのマシンプラットフォームは、ライン変更なしで複数のセル形式に対応します。
PV モジュール製造 · Jerry、Ooitech 著
製品紹介
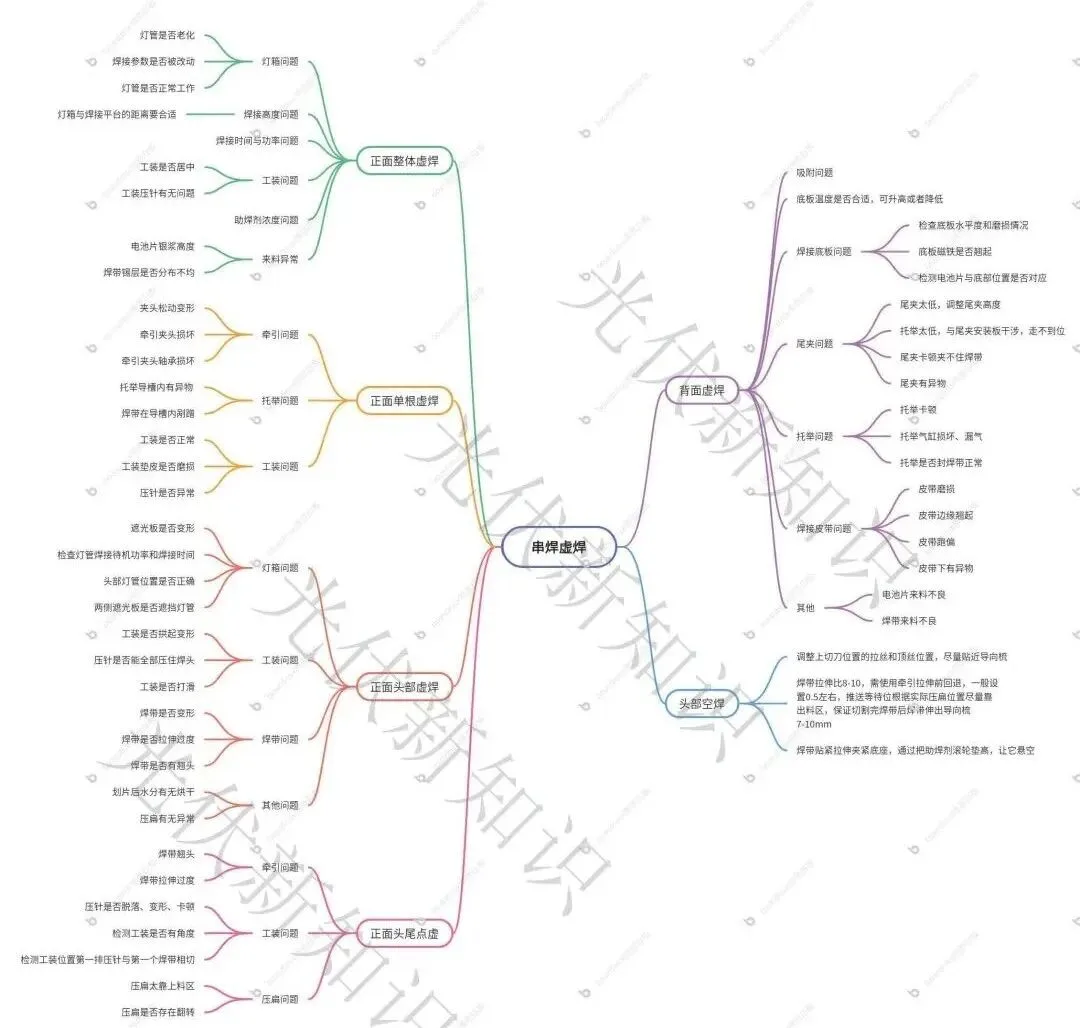
長い前置きは不要です。まずマインドマップから始めます。役に立つ場合は、記事を保存して画像をダウンロードしてください。WeChatのバックエンドから連絡して、PVモジュール技術チャットグループに参加して高解像度版を入手することもできます。(プロセス、品質、設備、生産など、担当している部分を教えてください。)
冷間はんだ付けのトラブルシューティングに入る前に、ストリング工程が実際にどのように機能するかを説明します。リボンは引き出し機構によって引っ張られ、セルのバスバーの真上に正確に配置されます。次に溶接治具が下降し、治具の押さえピンがリボンに圧力を加えてバスバーに接触させます。セルはストリンガーのライトボックスの下を移動し、そこで赤外線がリボンとセルを加熱します。リボン上のスズが溶けてバスバー上の銀ペーストと結合し、金属合金を形成します。
覚えておくべきこと。コールドソルダー検査では、まず露出した白い(未接合)領域がないか確認してください。露出した白い部分があれば、はんだ付け自体を判断する前にそれに対処してください。以下ではすべて TOPCon セルストリンギングとATW050ストリンガーを例として使用します。
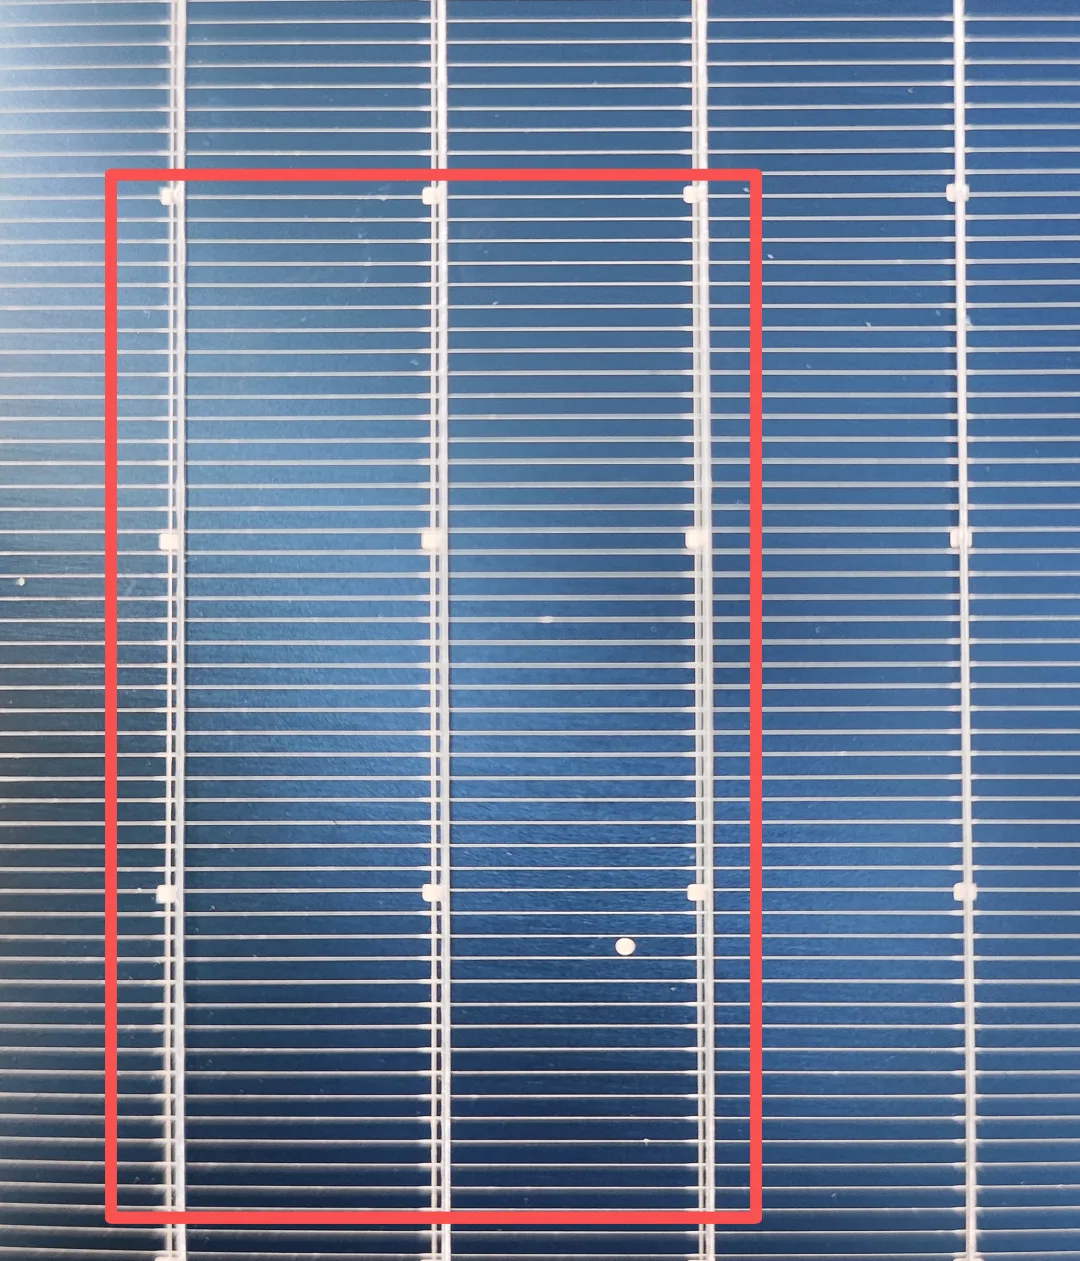
図に示すように、赤いボックス内の1本目、2本目、3本目のリボンは露出した白い部分があります。ボックス外の4本目は正常です。
技術パラメータ
1. フロント全面の冷間はんだ付け
フロント面全体に冷間はんだ付けが見られる場合は、以下を確認してください:
| 項目 | 確認する項目 |
|---|---|
| ライトボックス | はんだ付けパラメータに注目してください。ライトボックスが劣化していませんか?パネル全体の加熱に影響を与えるものを確認してください。 |
| 溶接高さ | 停止時、ライトボックスは下のセルの過剰はんだ付けを避けるために少し上昇します。はんだ付け中にライトボックスと溶接プラットフォームの間のギャップが大きすぎると、赤外線効率が低下し、冷間はんだ付けが発生します。 |
| 時間と出力 | はんだ付け時間とライトボックス出力が大きな要因です。まずこれらを確認してください。 |
| フラックス濃度 | フラックス量が異常、特に少なすぎるとリボン表面の酸化物を除去できず、はんだ付け品質が全面コールドはんだに低下します。 |
| 入荷材料 | 銀ペーストが少なすぎるセルはコールドはんだまたは過剰はんだを引き起こします。リボン上の錫メッキが不均一だと、薄い部分がペーストと十分に接合できません。期限切れまたは劣化したフラックスは酸化物を除去できず、接合部が不良になります。 |
| 治具 | 治具は中心に位置していますか?治具が偏心していると、押さえピンがリボンをバスバーに押し付けられず、隙間が生じてコールドはんだになります。押さえピン自体も確認してください。 |
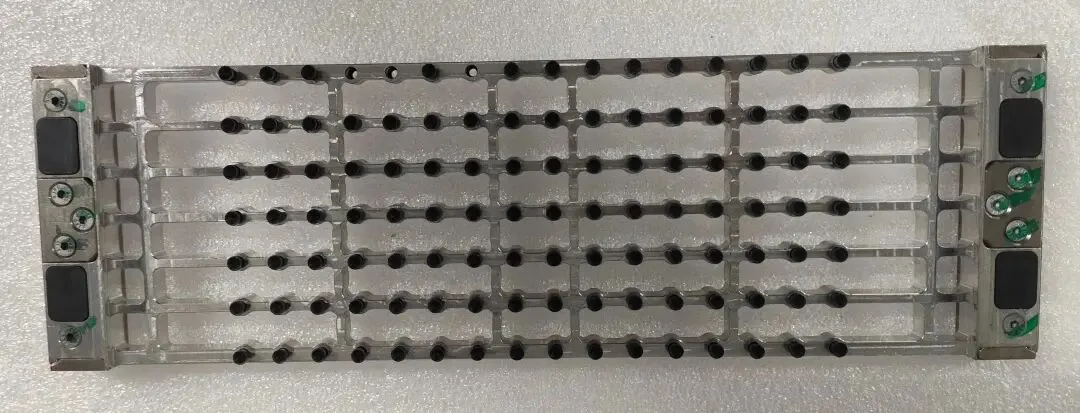
16BB溶接治具
2. フロント単一リボンのコールドはんだ
単一リボンなので、その特定のリボンに関連する機構だけを確認してください。
| 項目 | 確認する項目 |
|---|---|
| 図面 | 引き込みクランプの緩み、クランプの破損、またはクランプベアリングの不良。その単一リボンの機構に何らかの異常があると、リボンが位置ずれして接合部が悪化します。 |
| 持ち上げ | 持ち上げガイドスロット内の異物、またはリボンがスロット内で擦れています。 |
| 治具 | 治具は正常ですか?治具パッドは摩耗していませんか?押さえピンは異常ありませんか? |
| ランプチューブ | 特定の箇所でコールドはんだが発生する場合、その位置のランプチューブの劣化や電力設定の誤りを確認してください。 |
| カッター | 切断後、リボンに曲がりやバリはありませんか?どちらもリボンがベルトや他の部品に擦れて接合部を損ないます。 |
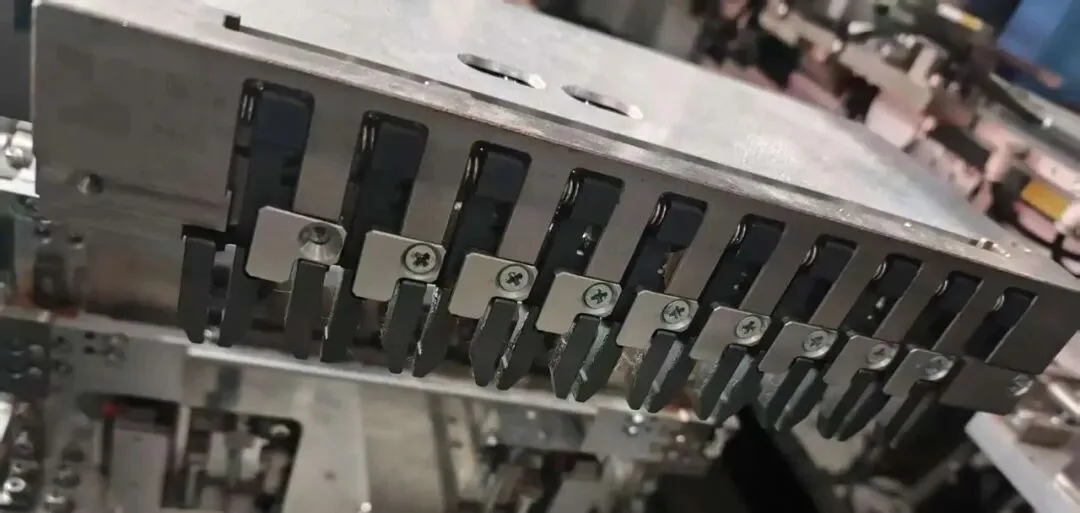
10BBストリンガー引き込み機構
3. フロントヘッドのコールドはんだ
| 項目 | 確認する項目 |
|---|---|
| ライトボックス | 遮光板が変形したり、ランプチューブを遮っていませんか?遮光板の位置が誤っていると、リボンがライトボックスに入る前に錫が溶けてしまい、これが早期錫溶けで、ヘッドのコールドはんだが発生します。ランプチューブの待機電力とはんだ付け時間を確認してください。 |
| 治具 | 治具は反っていたり変形していませんか?反った治具はリボンを押さえられないため、コールドはんだが発生します。すべての押さえピンがはんだヘッドを保持していますか?治具が滑っていませんか? |
| リボン | 変形または過度に伸ばされたリボンは曲がり、バスバーと位置合わせできず、コールドはんだを引き起こします。また、リボン端の浮き上がりも確認してください。これがあるとバスバーに接触できません。 |
| その他 | セル切断後に水分は乾燥させましたか? |
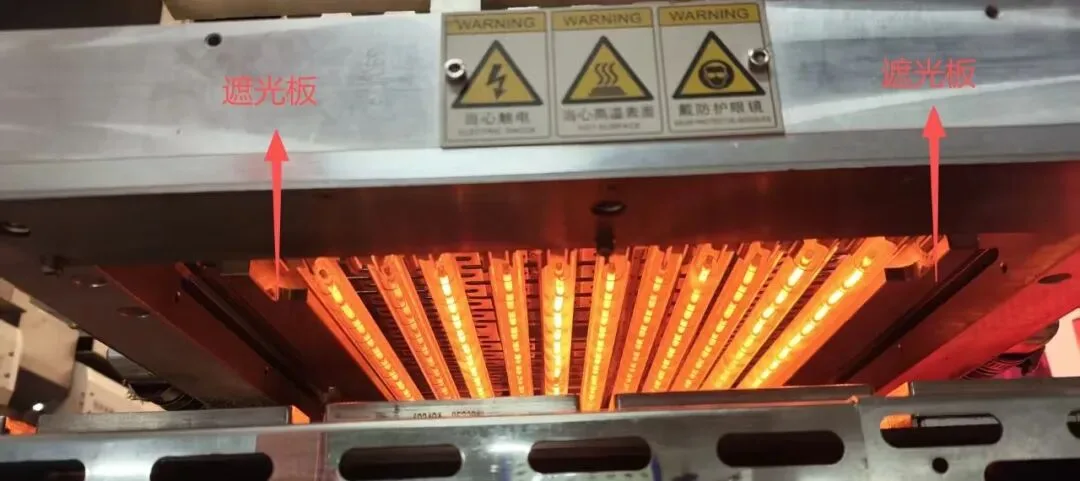
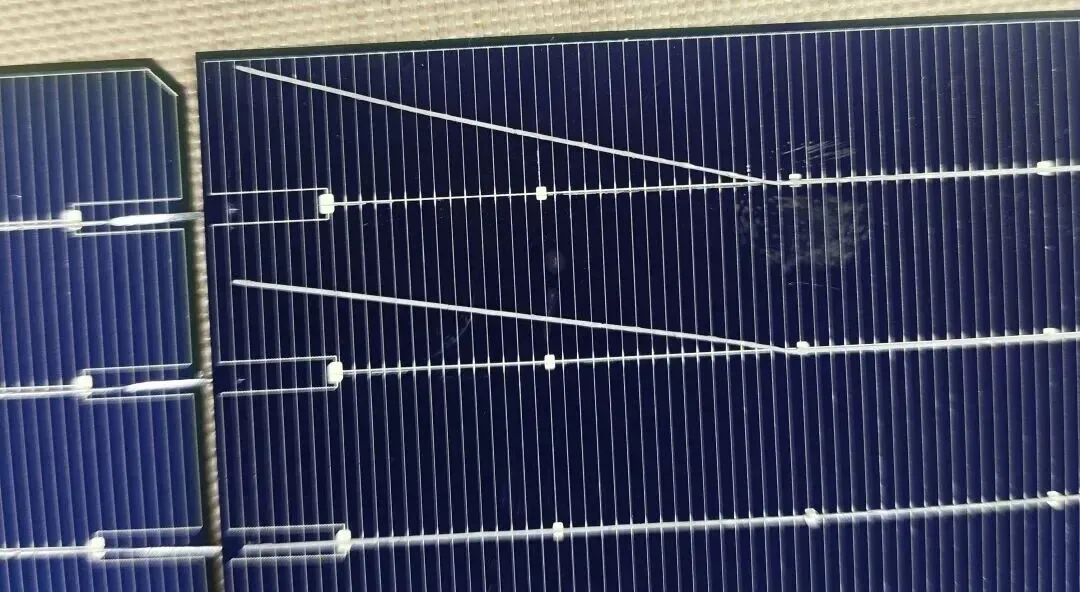
4. ヘッドとテールのスポットコールドはんだ
| 項目 | 確認する項目 |
|---|---|
| 図面 | リボン端の浮きまたはリボンの過伸張。 |
| 治具 | プレスピンの脱落、変形、または固着。スポット冷間はんだは通常プレスピンの問題から発生します。ピンがないと、リボンはバスバーに到達できません。 |
| 平坦化 | 平坦化がローディングエリアに近すぎる、または平坦化が反転している。 |
5. 裏面冷間はんだ
| 項目 | 確認する項目 |
|---|---|
| 吸着 | ベースプレートの吸着がオフのとき、移動中にセルとリボンが相対的にずれ、裏面冷間はんだが発生します。(通常は裏面全体。) |
| 溶接ベースプレート | ベースプレートの水平度不良または激しい摩耗。ベースプレートの磁石は浮いていませんか?セルとベースの位置は一致していますか? |
| テールクランプ | テールクランプが低すぎる、固着している、リボンを掴めない、または内部に異物がある。 |
| 持ち上げ | リフティングが固着、シリンダーの損傷または漏れ、またはリボンのシール異常により、リボンが跳ねてずれ、正しく収まりません。 |
| 溶接ベルト | ベルトの摩耗、端の浮き、またはベルト下の異物により、セルと治具の移動中に裏面リボンがずれます。(他に影響するものはありません。表面リボンは治具に保持されており、簡単にはずれません。) |
| その他 | 入荷セル不良または入荷リボン不良。 |
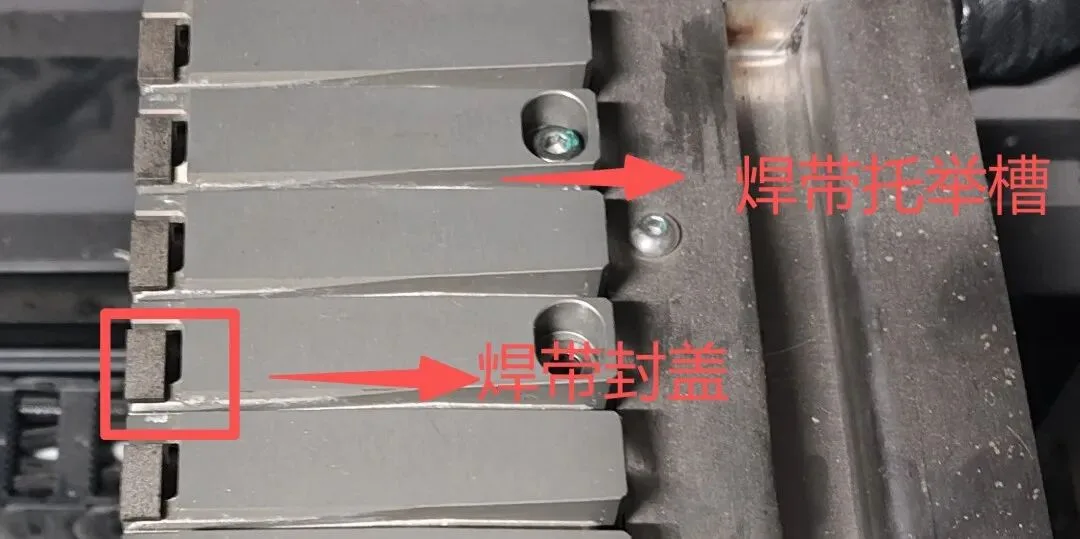
このリフティング治具が何BB用か当ててみてください。(PS:半年間使用していません。)
技術的優位性
ロジック優先のトラブルシューティング:接合部を判断する前に、必ず露出した白を確認し、症状ではなく真の欠陥を修正しましょう
位置ベースの方法:前面フルパネル、単一リボン、ヘッド、テールスポット、裏面それぞれに独自のチェックリストがあり、素早く絞り込めます
根本原因のカバレッジ:ライトボックス、図面、リフティング、治具、リボン、フラックス、ベースプレート、ベルトはすべて特定の欠陥タイプにマッピングされています
実ライン参照:TOPConセルとATW050ストリンガーを中心に構築され、オペレーターが現場で実際に見るものと一致しています
製品応用
このトラブルシューティングのロジックは、主流のモジュールライン全般に適用されます。表面側では、ライトボックス、治具のセンタリング、フラックスの集中が通常パネル全体の問題を説明し、単一リボンやヘッドの欠陥は描画・切断機構に起因します。裏面側では、吸着、ベースプレートの水平度、ベルトの状態が通常の原因です。10BB、16BB、MBBのストリンガーを運用していても、同じ欠陥と機構のマッピングにより、冷間はんだ追跡中にプロセス、品質、設備、生産チームが同じ認識を持てます。
Ooitechの見解
実際のラインで見られる現象はこのガイドと密接に一致します。冷間はんだの不具合のほとんどは、ライトボックス自体が原因となるよりもはるかに早い段階で、治具のセンタリングとフラックスの状態に起因するため、まず露出した白を確認することで、無駄な分解時間を大幅に節約できます。TOPConのバスバーはより薄く、銀ペーストのウィンドウは狭いため、リボンの平坦度とプレスピンの状態がPERC時代よりも重要になります。当社が納入するすべてのモジュールラインで、試運転時およびオペレータトレーニング時にこれらのパラメータを調整しています。ATWスタイルのフローのようなストリンギング設定が実際に動作する様子をご覧になりたい場合は、OoitechのYouTubeチャンネル( www.youtube.com/ooitech )に工場の映像が多数掲載されており、一見の価値があります。
注:この記事はATWの「はんだ付け欠陥の概要」を参照しています。