なぜ陽極酸化が主流の表面処理なのか
目次
簡単な回答: 陽極酸化処理は、太陽電池モジュールのアルミニウムフレームにおける主流の表面処理です。これは、アルミニウムの上にコーティングを施すのではなく、アルミニウム自体から酸化層を成長させるためです。これは、屋外で25年間耐えることが期待される部品にとって重要です。塗料や粉体塗装は欠けやすく、露出した端部から腐食が始まる可能性がありますが、陽極酸化層は表面と一体になっています。厚さは陽極酸化クラスによって指定され、CPIA 0117などの規格ではAA10、AA15、AA20のクラスが定義されており、数字は酸化膜の厚さをミクロン単位で示しています。陽極酸化を厚くすると腐食に対する余裕が増しますが、コストも高くなります。フレームの合金選択はこれと相互に関係します。HV300などの定義された調質を施した6063押出材は、陽極酸化処理を通じて予測可能な挙動を示しますが、管理が不十分な合金では、まだらな仕上がりと弱い酸化層が生じる可能性があります。
PV モジュール製造 · Jerry、Ooitech 著
はじめに
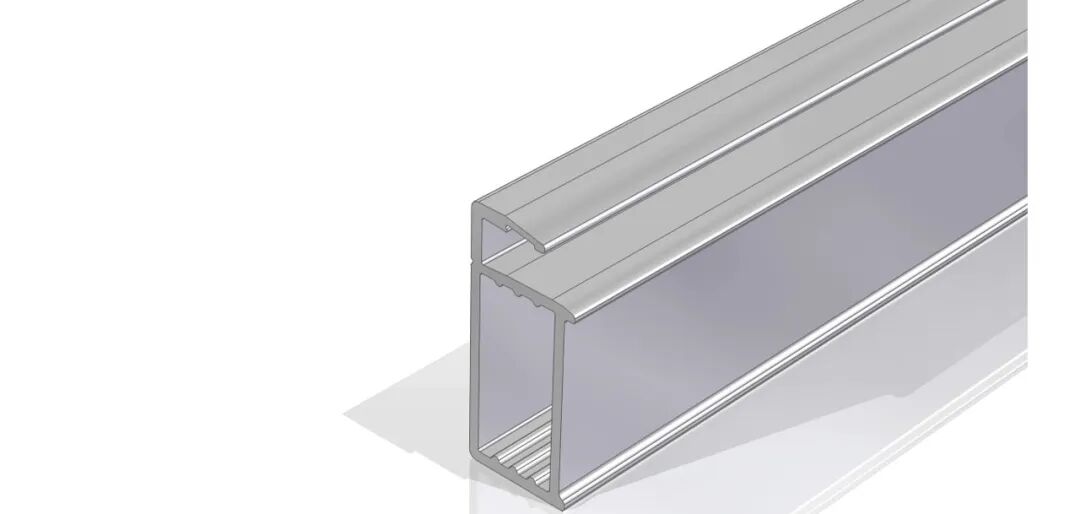
PVモジュールにおいて、アルミフレームは重要な密封・構造材料として機能します。そのコスト構成比は太陽電池セルに次ぐ位置にあり、通常8.5%から13%の間で、モジュールが屋外で25年以上にわたり信頼性高く稼働し続けるための核心部品の一つとなっています。
アルミフレームの表面を処理する方法はいくつかあり、アルマイト処理、電着塗装、粉体塗装(PVDF)などがあります。しかし、 アルマイト処理(特にシルバーホワイトとブラック)が絶対的な主流の選択肢となっています。これは偶然ではありません。アルマイト処理がPVモジュールのフレームに求められる厳しい性能要件を体系的かつ包括的に満たすことができるからです。その核心的な理由は以下の点にまとめられます。
過酷な環境に優れた腐食バリアを構築
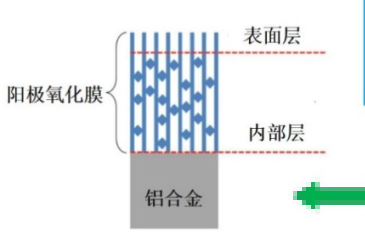
PVモジュールは、乾燥した砂漠や湿潤な熱帯雨林から、腐食性の高い沿岸部、洋上、工業地帯まで、世界中のあらゆる気候下で長期間にわたり供用される必要があります。これらの異なる条件は、フレームに厳しい耐候性要件を課します。アルミフレームは、紫外線、昼夜の温度変化、酸・アルカリ・塩水噴霧、砂の摩耗に耐えなければなりません。アルミニウムは空気中で自然酸化皮膜を形成しますが、それは薄く(約0.1μm)、不均一で、多孔質です。このような環境では、その自然皮膜は紙一枚程度の保護力しかありません。
アルマイト処理は電気化学的方法を用いて、 アルミニウム合金表面に、緻密で硬く、密着性の強い酸化アルミニウム(Al₂O₃)セラミック皮膜をその場で成長させます。 この人工的に強化された層が、フレームの耐食性の基盤となります。
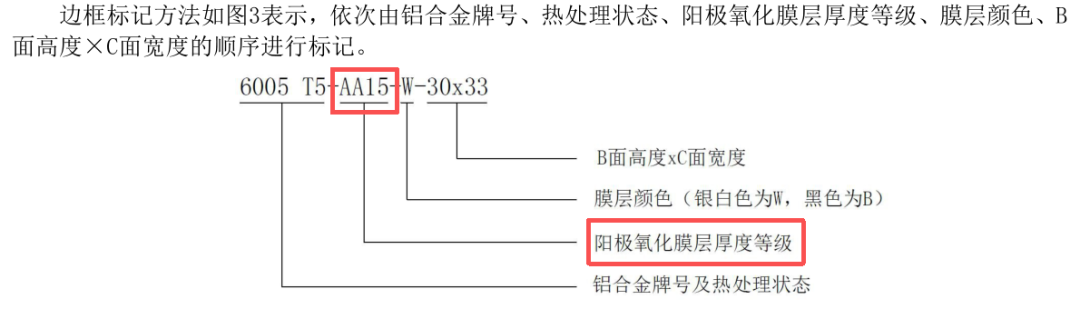
PVアルミフレームの陽極酸化皮膜厚さの標準は10~25μmの間です。この範囲はいくつかの要因を考慮して設定されています。十分な皮膜厚さはアルミニウム基材を外部環境から効果的に隔離し、湿気、塩水噴霧、酸性雨がフレームを腐食するのを防ぎ、過酷な屋外気候下でのモジュールの使用寿命を延ばします。
膜が薄すぎる場合(例えば10μm未満)、フレームの保護が不十分となり、酸化膜の局所的な破壊を引き起こし、ピッティングや亀裂が発生して全体的な構造強度に影響を与える可能性があります。一方、膜が厚すぎる場合(25μm超)、保護性は向上しますが生産コストが上昇し、厚すぎる層はより脆くなるため、設置時や輸送時の衝撃で亀裂が入りやすくなり、実際には信頼性が低下します。
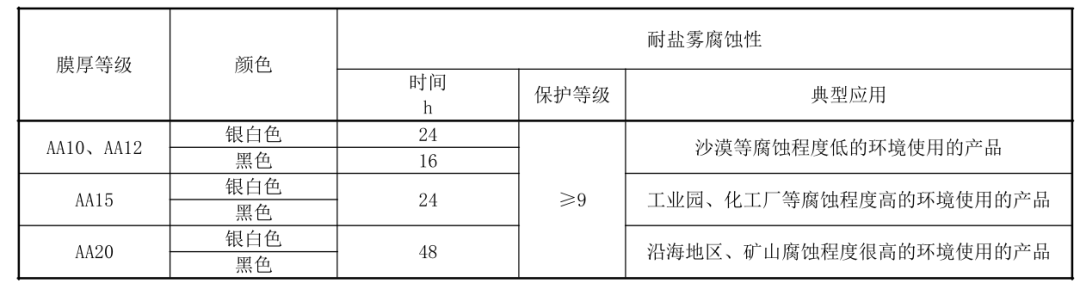
標準T/CPIA 0117-2025では、陽極酸化膜は厚さによってグレード分けされ(AA10、AA15、AA20など)、異なる腐食環境に対応しています。例えば、工業団地や化学工場のような腐食性の高い環境にはAA15グレードが推奨され、AA20は沿岸地域や鉱山などの非常に腐食性の高い環境用に確保されています。
絶縁性を保ちながら、適切な導電性と接地安全性を提供
これは一見矛盾するが極めて重要な特性です。アルミニウムは良導体であるため、フレームはモジュールの接地経路の一部として容易に機能し、雷電流や静電気を逃がして、システムの安全性のための雷保護と接地の連続性を提供します。
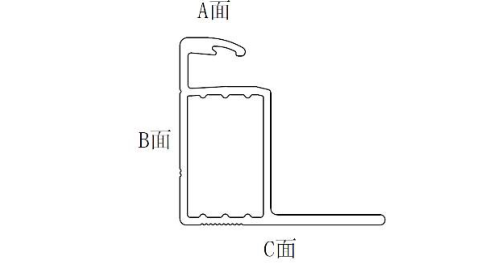
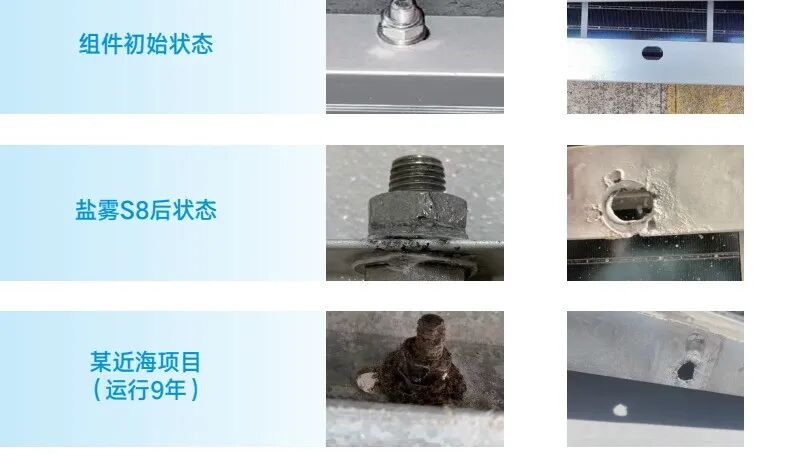
しかし、陽極酸化膜自体は 優れた電気絶縁体です。 この絶縁層はまずフレーム本体を保護し、湿った条件下で電解腐食のアノードになるのを防ぎます。次に、フレームを取付ブラケットや他の金属部品(特に鋼製ボルトなど異なる電位の金属)から絶縁し、 異種金属接触によって生じるガルバニック腐食を大幅に軽減します。 洋上PVでの故障事例では、アルミニウム合金フレームと鋼製ボルトが塩水噴霧環境で深刻な電気化学腐食を起こしており、より厚い陽極酸化膜(絶縁コーティングボルトとの併用)がこの問題を解決する重要なプロセスの一つです。
PS:PVモジュールの接地は本当に重要です。落雷でジャンクションボックスのダイオードが破損したという顧客苦情を担当した者として、現場に到着したとき、設置業者がモジュールに接地対策を全く施していない(フレーム接地穴、貫通ワッシャー、貫通ネジのいずれも使用していない)ことを発見しました。
構造的完全性を保護するための機械的性能と耐摩耗性の向上
フレームは、輸送、設置、運用中にモジュールが受ける風圧、積雪荷重、機械的衝撃などの荷重に耐える必要があります。
高い硬度と耐摩耗性:陽極酸化皮膜は非常に高い硬度(通常HV300以上)を持ち、アルミニウム基材をはるかに上回ります。これによりフレーム表面の耐傷性と耐摩耗性が向上し、設置やメンテナンス時に自身をよりよく保護し、表面損傷による腐食の起点や外観の損失を低減します。
強力な密着性:陽極酸化皮膜は化学反応によってアルミニウム基材から直接成長し、基材と一体となって結合するため、溶射皮膜に見られるような剥離やはがれのリスクがありません。この非常に強力な密着性が持続的な保護を保証し、長期的な熱膨張と収縮の後でも皮膜が脱落することはありません。
長寿命設計のサポート:アルミニウム合金材料自体は30年から50年持続します。陽極酸化処理はさらに、PVモジュールのライフサイクル全体(通常25年以上)にわたって構造の完全性と強度の安定性を保護します。比較すると、鋼鉄フレームなど他の材料で作られたフレームは、アース穴などの箇所で容易に錆び、25年の寿命を保証するのが難しく、複合材料フレームの長期信頼性はまだ検証中です。
品質と供給を保証する成熟したプロセスと完全な標準体系
陽極酸化処理はアルミニウム加工業界において極めて成熟した標準的な表面処理であり、完全なサプライチェーン、高い加工効率、そして比較的制御可能なコストを備えています。複数の証券会社のレポートによると、アルミニウムフレームの製造プロセス(溶解・鋳造 - 押出 - 酸化 - 深加工)は非常に成熟しており、これがPV分野で95%を超える普及率の基盤となっています。
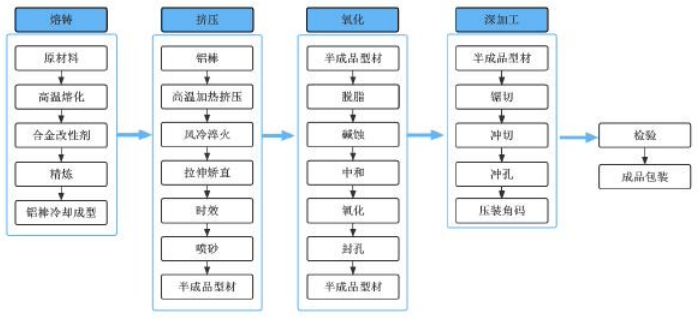
アルミニウムフレームは成熟した標準化と制御可能な品質を提供します。国家標準(GB/T 5237.2など)からPV協会の団体標準(T/CPIA 0117)まで、陽極酸化皮膜の厚さ、硬度、封孔品質、耐塩水噴霧性について明確で試験可能な指標があります。これにより品質管理に確固たる基盤が与えられ、製品の一貫性と信頼性が保証されます。
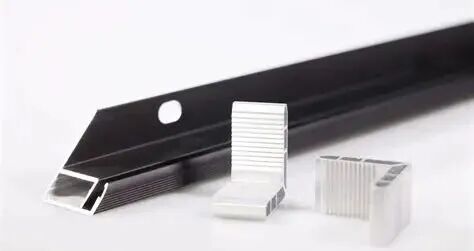
フレーミング工程では、フレームをガラスとシーラントで接着・封止する必要があります。 バックシート 陽極酸化処理された表面は一定の微細多孔質構造を持ち、シーラントと良好な密着性を形成し、信頼性の高いモジュール封止を実現します。
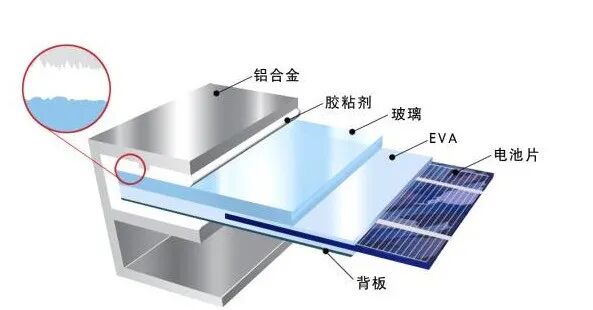
最終的に、PVアルミニウムフレームに陽極酸化処理を選択することは、長期的な業界慣行によって検証された「最適解」です。
Ooitechの見解
Ooitechは、陽極酸化処理がPVアルミフレームの主流の表面処理となったのは、モジュールの25年以上の使用寿命にわたって耐食性、接地安全性、機械的強度、および標準化された品質管理を同時に満たすためであると考えています。