高シート抵抗エミッタ
目次
簡単な回答: 高シート抵抗エミッタは、ドーピング濃度が低いほどエミッタ内の再結合が減り、より多くの短波長光が透過して変換されるため、セル効率を高めると広く考えられている。この想定は部分的にしか正しくない。エミッタのシート抵抗を上げると再結合は確かに減るが、エミッタとスクリーン印刷された銀フィンガー間の接触抵抗も増加し、焼成のプロセスウィンドウも狭くなる。ある点を超えるとこの二つの効果は相殺され、さらなる向上にはドーピングを軽くするのではなく、より良いコンタクト形成が必要となる。これが、高シート抵抗エミッタが単独ではなく、ペースト配合と焼成プロファイルの進歩とともに量産に移行した理由である。TOPConラインでは、エミッタは裏面パッシベーションコンタクトと相互作用するため、最適値は両側によって同時に決定される。
PV モジュール製造 · Jerry、Ooitech 著
製品紹介
PV業界では誰もが当然のことと考えている。エミッタのシート抵抗(Rsheet)を上げればVocは高くなるが、その代償としてフィルファクタが崩壊する。そこで最初の疑問はシンプルだ。今回、高シート抵抗は実際にFFを壊したのか?
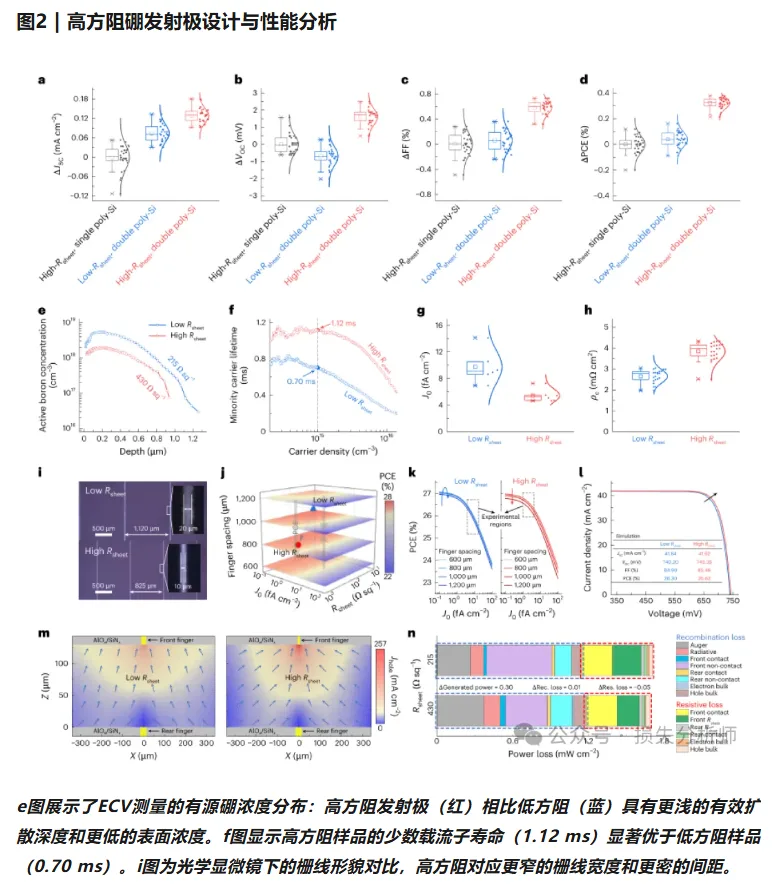
図aからdの箱ひげ図を見てほしい。データは少し直感に反している。
高Rsheetシングルpoly-Si対低Rsheetシングルpoly-Si:Jscはほとんど動かず、ΔJscはほぼ0。Vocはわずかに上昇する。そしてFFは、低下するどころか、むしろわずかに上昇する。
高Rsheetダブルpoly-Siは至れり尽くせりだ。低Rsheetシングルpoly-Siベースラインに対して、Jscは約0.12 mA/cm²増加し、Vocは約2 mV増加し、FFは約0.4%押し上げられる。
結論:高シート抵抗エミッタは、誰もが恐れた輸送ペナルティをもたらさなかった。構造最適化を通じて、むしろ電気パラメータのセット全体を引き上げた。
技術パラメータ
「デッド層」からファイングリッドへ:精密な外科手術
図eとfはその背後にある物理を明らかにしている。
まず、デッド層を殺し、ライフタイムを倍にする。図eのECV(電気化学的容量-電圧)プロファイルは、高Rsheetエミッタ(赤い曲線)の表面ボロン濃度が低Rsheetのもの(青い曲線)よりもはるかに低いことを示している。つまり、表面の「デッド層」、すなわち高濃度ドーピングによって生じた格子損傷領域が薄くなる。
これは図fの実効少数キャリアライフタイムに現れている。低Rsheetサンプルは10^15 cm^-3の注入レベルでわずか0.70 msにしか達しないが、高Rsheetサンプルは一気に1.12 msに跳ね上がる。より長い少数キャリアライフタイムは再結合電流密度J0を引き下げ(図g参照)、Vocの利得に強固な基盤を与える。
| パラメータ | 低Rsheetエミッタ | 高Rsheetエミッタ |
|---|---|---|
| 少数キャリアライフタイム(10^15 cm^-3時) | 0.70 ms | 1.12 ms |
| グリッドラインピッチ | 1120 μm | 825 μm |
| グリッド線幅 | 20 μm | 10 μm |
| J0(ダブルポリSi) | より高い | ~5 fA/cm² |
| コンタクト抵抗率 ρc(ダブルポリSi) | — | ~2-3 mΩ·cm² |
高いシート抵抗だけでは不十分であり、横方向の輸送も解決する必要があります。図iの顕微鏡写真を比較してください。低抵抗エミッタはグリッドピッチが1120 μm、線幅が20 μmです。高抵抗エミッタはピッチを825 μmに狭め、線幅を10 μmに縮小しています。これがグリッド再設計の本質です。エミッタ抵抗が上昇したため、グリッドをより密で細かくして導電経路を増やし、同時に細いフィンガーで遮蔽面積を削減します。この精密な設計は、高いシート抵抗による損失を相殺するだけでなく、光の取り込みも改善します。
技術的優位性
電気パラメータ間の深いトレードオフ
図gとhは、ラインエンジニアが最も気にする2つのパラメータを扱っています。
再結合電流密度(J0):高シート抵抗のダブルポリSi(赤い点)は最も低いJ0を持ち、およそ5 fA/cm²で、他のグループを大きく下回っています。これは、ダブルポリSi構造が金属不純物の拡散を効果的にブロックし、界面パッシベーションを保護していることを示しています。
コンタクト抵抗率(ρc):高シート抵抗エミッタは通常、コンタクト抵抗を上昇させます。しかし図hでは、高シート抵抗のダブルポリSi(赤い点)はρcを約2-3 mΩ·cm²という低いレベルに保っています。最適化されたメタライゼーション(例えばLECOやナノ秒ジュール加熱)により、高シート抵抗エミッタでも良好なオーミックコンタクトを形成でき、「高抵抗が高抵抗に遭遇する」FFの災難はありません。
製品応用
生産ラインのための3つの確固たる数値
図jからlのシミュレーションと実測データをまとめると、PE(プロセスエンジニア)とPD(製品開発者)のためのいくつかの着地点があります。
シート抵抗の新しい基準:従来の100-200 Ω/□は最適ではないかもしれません。データは、約430 Ω/□(図eの赤い曲線)まで押し上げることで、最高のライフタイムとVocの効果が得られることを示唆しています。ただし、優れた管状炉の均一性が必要であり、そうでなければエッジ効果が爆発的に増大します。
グリッド設計のトレードオフ:線幅を20 μmから10 μmに縮めると、スクリーン印刷の位置合わせ精度と銀ペーストのレオロジーに多大な要求が課される。図kのシミュレーション表面は、グリッドピッチとエミッタシート抵抗の間の最適マッチングゾーンを示しており、フィンガーをやみくもに細くすると直列抵抗が急上昇する。
ダブルポリの「見えない鎧」:図lの電流密度-電圧(JV)曲線は、高RsheetダブルポリSi曲線が最も充実しており、明らかなキンクがないことを示している。これは二層構造が寄生リークの抑制に機能していることを証明しており、高いVocが実際に高いPCEへと変換される。
接触と議論
同業者への投げかけ
私たちは前面で高いシート抵抗(Vocのため)と微細グリッド(FFを維持するため)を追求し、裏面ではダブルポリ(Agの侵入を抑制しバイフェイシャリティを高めるため)を追求している。この「両面を極限まで」という組み合わせを積み重ねると、プロセスウィンドウは非常に狭く圧迫される。
前面の高抵抗ボロン拡散は、PSG洗浄とボロン源堆積の均一性に極限の要求を課す。裏面のダブルポリも、CVD堆積とレーザー溝加工において同等の高精度を必要とする。
ここで本当の疑問がある。セル効率が理論限界の26.7%に近づくにつれ、私たちは新しいプロセスステップを際限なく積み重ねるよりも、設備の微細均一性制御(ボロン拡散用の管状炉の熱場、CVDローディングステージの平坦度)により多くのエネルギーを費やすべきではないだろうか?現場で奮闘している皆さん、高Rsheetエミッタとダブルポリの量産を妨げている最大のボトルネックは何だと思うか、設備能力か、それともプロセス統合の考え方か?
Ooitechの見解
正直に言うと、ここでの話は新しいプロセスステップというよりも、両面を同時に押し上げたときにウィンドウがどれだけ狭くなるかにある。430 Ω/□エミッタ上の10 μmフィンガーは、印刷位置合わせと炉の均一性にかかっており、戦いは「どんなレシピか」から「私のハードウェアはどれだけ再現性があるか」へと移っている。モジュールラインでは同じ論理がストリングと相互接続で効いてきて、微細で壊れやすいフィンガーは雑なハンドリングを容赦なく罰する。この均一性への執着が現場でどう現れるか見たいなら、Ooitech YouTubeチャンネル(www.youtube.com/ooitech)の登録は価値がある。