TOPConにおけるレーザー切断エッジ:断面のパッシベーション
目次
簡単な回答: セルを4分割するとレーザー溝に沿って分割され、その溝は両壁に裸のシリコンを露出させる。公表されている手法は、壁に薄いトンネル酸化膜を成長させ、その上にn⁺ドープpoly-Siを堆積し、poly-SiをAlOₓでキャップするもので、これにより切断面は再結合中心ではなく選択的コンタクトのように振る舞う。追加される各工程はすべて低温であり、それがすでにLPCVDを稼働しているラインにとって興味深い点である。
4分割およびマルチカットセルは今や通常の生産となっており、その理由は算術である。セルを4分割すると各リボンが運ぶ電流が低下し、フィンガーを横切る経路が短くなり、相互接続における抵抗損失が減少する。利得は現実のものであり、だからこそ 4分割TOPConセル が、誰かがコストについて議論する前にデフォルトとなった。
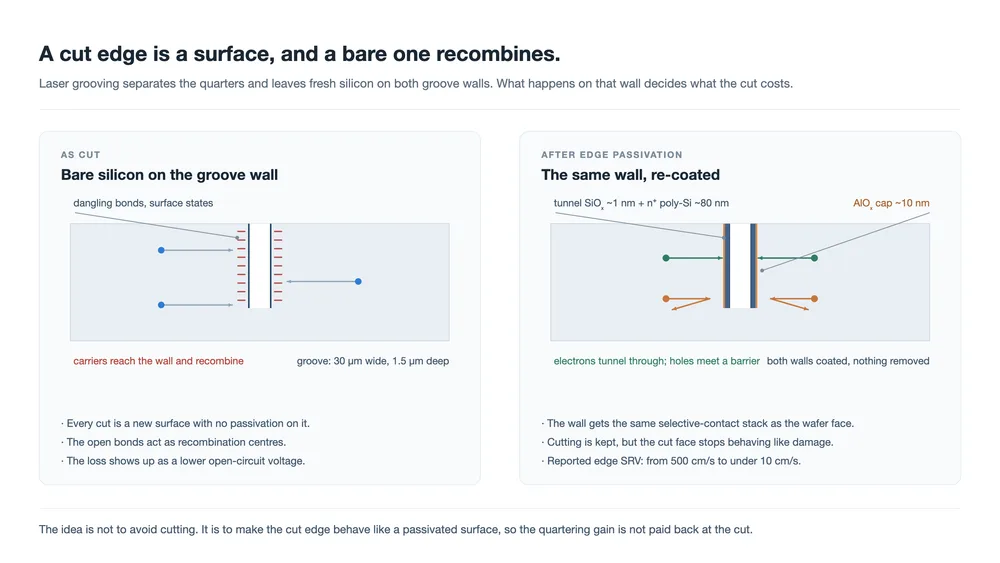
コストは切断そのものにある。レーザー溝が4分割片を分離し、それが開く壁はパッシベーション層を一度も持ったことのないシリコンである。そこでの表面準位はバンドギャップ中央に位置し、壁に到達したキャリアは再結合する。これは電圧損失であり、遮蔽損失ではなく、切断工程前に取られたどの測定にも現れない。
以下に述べる手法は、その壁を最小化すべき損傷として扱うのをやめ、コーティングすべき表面として扱う。これはTOPConがすでにウェーハ面で用いているのと同じ選択的コンタクトの考え方を、切断が数工程前に作り出した表面に適用したものである。
切断端は表面であり、セル上で最悪の表面である
完成モジュール内の他のすべてのシリコン表面は、テクスチャリング、洗浄、誘電体スタック、時にはその下のドープ層といった完全なパッシベーション工程を経ている。溝壁はそのいずれも受けない。それは前面接合が形成され、裏面スタックが堆積された後に作られるため、レーザーが残すのは原材料である。
その種の表面について通常引用される数値は心もとない。界面準位密度は約1 × 1012 cm−2 eV−1 、表面再結合速度は500 cm/s超で、いずれも本記事が参照する資料において切断ままの場合について報告されている。一桁台のcm/sで測定されるパッシベーション表面と比べ、未処理の切断端はおよそ2桁速く再結合する。
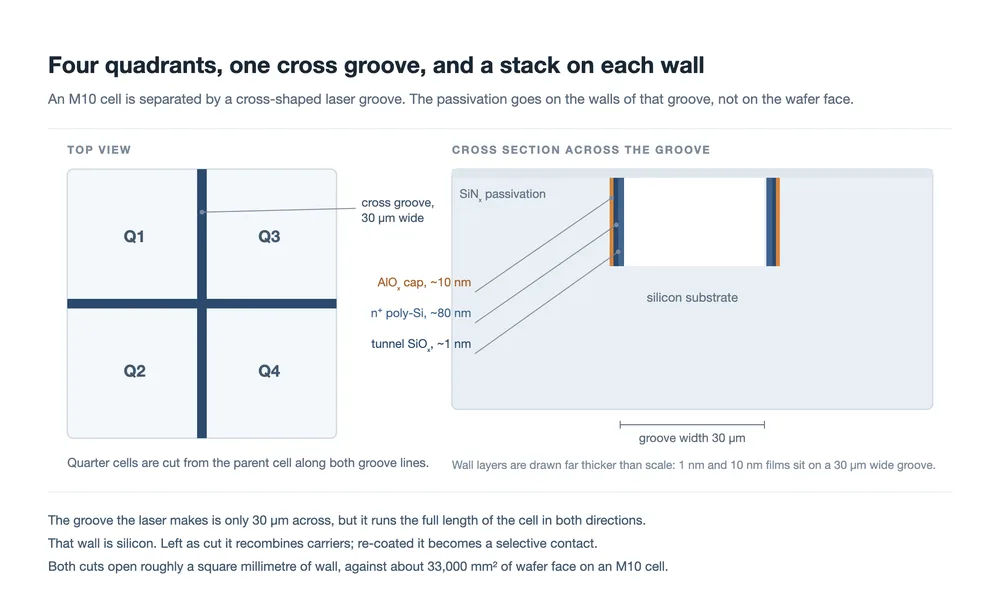
それが問題となるのは面積のせいではない。十字溝は幅30 µm、深さ約1.5 µmであり、M10セルを4分割すると約1平方ミリメートルの壁が、33,000 mm2 のウェーハ面に対して開く。むしろ問題なのは、切断から拡散長以内で生成されたキャリアがそこに到達し得ること、そして壁が両方向にセル全長にわたって走ることである。損失がスケールするのは線長であり、十字パターンは各4分割片の中央を通る長い線を配置する。
これが損失が電圧問題のように振る舞う理由でもある。端部での再結合はバルクからキャリアを除去し、開放電圧はセル全体の総再結合速度に応答する。曲線因子も動く。遮蔽は電流に現れるが、これはVocとFFに現れ、切断工程を認定する際に見る場所としてはあまり明白でない。
コーティングの実体
公表された構造は、切断壁に特定の順序で3層を配置する。シリコンから外側へ読むと、キャリアがトンネル通過できる非常に薄いシリコン酸化膜、キャリアを運び去る高ドープポリシリコン層、界面の化学的パッシベーションを完成させる酸化アルミニウムキャップである。
| 切断壁上の層 | 厚さ | 何をするか |
|---|---|---|
| トンネル酸化膜、SiO2 | 約1–1.2 nm | キャリアがトンネル通過できるほど薄く、金属とドープ層をシリコン表面から遠ざけるほど厚い |
| ドープpoly-Si | 80–120 nm | 収集したキャリアを横方向に運び、コンタクトを選択的にする仕事関数を設定する |
| AlOx キャップ | 約10 nm | 残存する界面準位の化学的パッシベーション、および汚染に対する障壁 |
単に酸化膜を再成長させるのとこれを分ける2つの詳細がある。第一に、スタックは誘電体のみではなく、ドープされた半導体を含むため、導通も可能である。純粋な酸化膜は壁をパッシベーションするが電気的に死んだままにし、それは何も収集しない表面には問題ないが、ここでの壁は両方とも電流を流す必要のある2つの4分割セルの間に位置する。第二に、膜厚は平坦なウェーハ上とは異なる形で重要である。poly-Siは、丸い底部を持つ深さ1.5 µmの溝にわたって連続性を保つに十分厚くなければならない。また、自身の応力でひび割れしたり壁から剥離したりしない程度に薄くなければならない。
資料は構造記述ではpoly-Siを120 nm、プロセスシーケンスでは80 nmとし、80 nmでフィールドパッシベーション効果に十分であると述べている。この差異は滑らかにするのではなく注記する価値がある。それは層厚が固定目標ではなくプロセスウィンドウ内で調整可能であること、そして両方の値が著者が実用的と考える範囲内であることを示唆する。
なぜ薄い酸化膜とドープ層がキャリアを選別するのか
機構は化学ではなくバンドエンジニアリングであり、そもそもTOPConを競争力あるものにしたのと同じものである。裸の壁上では、界面準位がバンドギャップ全体に分布する。それらの準位の一つに到達した電子には座る場所があり、同じ準位に到達した正孔が回路を閉じる。すなわち両者が再結合し、対は失われる。
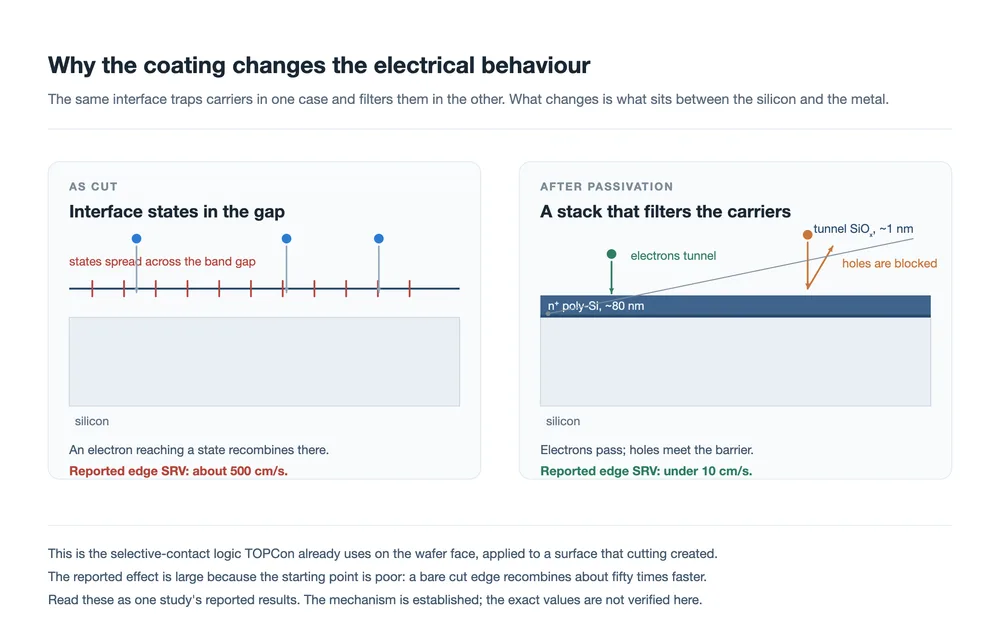
酸化物とドープされたポリSiが配置されると、界面のバンド構造はもはや平坦ではなくなる。薄い酸化物はシリコンとドープ層の間の直接経路を遮断しつつ、電子がトンネル通過できるほど薄いままである。ドープ層の電荷は界面直下のシリコン内のバンドを曲げ、これが非対称性を生み出す。つまり一方のキャリア種は低い障壁を見て通過し、他方のキャリア種は高い障壁を見て引き返す。
報告されている結果は、切断エッジにおける表面再結合速度が約500 cm/sから10 cm/s未満へ低下するというもので、約98%の変化である。これは大きな数値であり、その理由は単純である。出発点がパッシベーションされていない表面であり、これは利用可能な最悪のケースに近い。パッシベーションされた表面を同じ倍率で改善することは不可能であろう。
このコーティングが何をしないのかを正確に述べておく価値がある。溝を除去するわけでもなく、レーザーがアブレーションしたシリコンを復元するわけでもなく、壁を光学的に有用にするわけでもない。クォーターは依然として狭いままである。主張はそれよりも限定的である。すなわち、切断面がキャリアの死滅する場所として機能するのをやめ、キャリアを収集できる場所として機能し始めるということである。
プロセスステップの位置づけ
この構造とともに公開されたルートは、1つの挿入を伴う通常のTOPConシーケンスである。レーザーがクロス溝を切断した後、セルレベルのパッシベーションスタックを堆積する前に、壁を酸化し再ドープする。それ以外はすべて元の位置のままである。
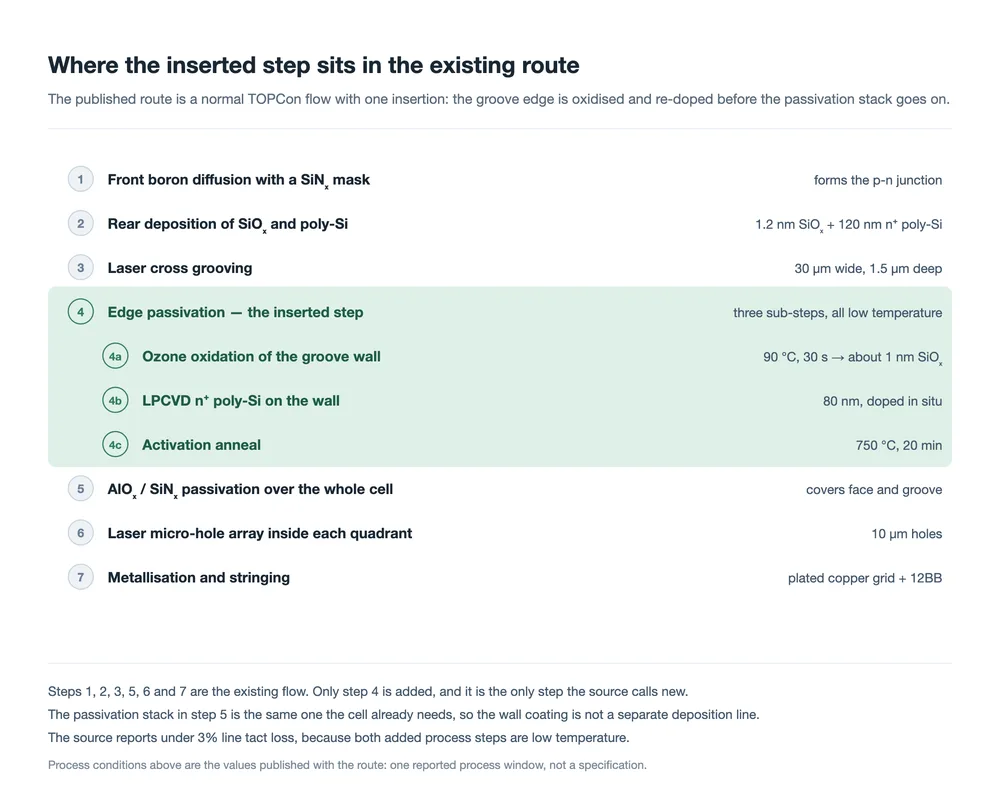
| ステップ | 公開条件 | そのように設定する理由 |
|---|---|---|
| レーザークロス溝加工 | 幅30 µm、深さ1.5 µm | クォーターをきれいに分離するのに十分深く、壁面積とその周囲の機械的損傷を制限するのに十分浅い |
| オゾン酸化 | 90 °C、30秒、約1 nm | ウェーハ内に既に存在する接合を乱すような熱予算なしで、均一な酸化物を成長させる |
| LPCVDポリSi | 80 nm、インサイチュドープ | 堆積中のドーピングにより別途の拡散ステップを回避し、層を通じた制御可能な濃度勾配が得られる |
| 活性化アニール | 750 °C、20分 | ドーパントを活性化し層を結晶化させる。これにより層が誘電体ではなく導体になる |
| 溝の丸め | 溝加工後の2秒TMAH | 亀裂やコーティングの不連続が発生する鋭い溝コーナーを鈍化させる |
| 結晶性チェック | ラマン、80%超 | 不完全に結晶化した層はパッシベーション性能が低く、導電性も悪いため、測定可能な出力として扱う |
TMAHによる丸めと結晶性チェックは、これを実験室のデモンストレーションではなく量産ルートのように見せる2つの詳細である。1.5 µmの溝にはコーナーがあり、コーナーは堆積膜が薄くなり応力が集中する場所である。コーナーを2秒間丸めることはほとんどコストがかからず、そうしなければ後で熱サイクルやハンドリング中に現れるであろう故障の種類を排除する。
ラインにとって興味深いのは、追加されたステップのいずれも新しいツールを必要としないことである。酸化、堆積、アニールはすべてTOPConラインが既に持つLPCVD能力の範囲内に収まり、追加された2つのステップは低温であるため、完成セルの熱予算は乱されない。情報源はラインのタクト損失が3%未満であると報告しており、これは新しいステップが提案されたときに最初に確認すべき数値である。効率を0.5ポイント改善するがスループットの10%を犠牲にするステップは、3%のコストで済むステップとは別の提案である。
シーケンスの後工程も変化するが、それはコーティングのためではない。12BBレイアウトを維持する4分割セルはクォーターセルからストリング化する必要があり、切断エッジは今やストリンガーが扱う表面である。配置公差、リボンが接合部に加える力、はんだ付け中にセルが受ける熱量はすべて、30 µmの溝が貫通したエッジを持つピースに作用する。ここが 細線タビングとストリング化 装置と バスバー工程 がセル設計と接する場所であり、コーティングが対処しないフローの部分である。
報告された比較が示すもの
情報源は標準的な4分割セルと、エッジをコーティングした同じセルのビフォーアフター比較を掲載している。以下の表はそれを再現したものである。これらはこのルートとともに公開された数値であり、単一の情報源からのものであり、当社は独立して検証していない。
| パラメータ | 標準4分割 | パッシベーションエッジ付き | 変化 |
|---|---|---|---|
| エッジSRV (cm/s) | 500 | 10未満 | −98% |
| 開放電圧 (mV) | 736 | 744 | +8 mV |
| 短絡電流 (mA/cm2) | 40.8 | 41.0 | +0.2 |
| フィルファクター (%) | 84.0 | 84.5 | +0.5 |
| セル効率 (%) | 25.3 | 25.8 | +0.5 絶対値 |
| 両面性 (%) | 85 | 90 | +5ポイント |
個々の値ではなくパターンを読むべきである。電圧の利得は電流の利得よりも大きく、これはメカニズムが予測するとおりである。表面での再結合はまず電圧を犠牲にする。フィルファクターはわずかに動き、電子的に死んでいる面積の割合がわずかに減少したことと整合する。効率は電圧に追随し、0.5ポイント絶対値が主要な主張である。
両面性の数値は他よりも慎重に扱うべきである。85%から90%への5ポイントの跳躍は、セルの裏面面積のごく一部である表面の変化によって引き起こされており、情報源はメカニズムを説明していない。切断エッジが以前に裏面の局所的なシャント経路であったならば実際のものであり得るが、単一の小さなサンプルが生み出し得る種類の数値でもある。表の中で最も裏付けの弱い行として扱うべきである。
まだ確定していないこと
公開されたケースには4つの事項が欠けており、ラインがコミットする前に4つすべてが重要である。
- コーティングされたエッジに関する信頼性データ。 溝壁上の1 nm酸化膜と10 nm酸化アルミニウムキャップは、セルの他の部分と同じ湿熱、熱サイクル、機械的負荷にさらされる。切断端もまた熱サイクル下での応力集中源となる。なぜなら2つのクォーターセルが溝を挟んで膨張するからである。これらはいずれも比較表には現れていない。
- 厚さの問題。 出典は同じ構造に対して2つの異なるpoly-Si厚さを示している。これは矛盾ではないが、最適値が特定されていないことを意味し、厚さは応力、堆積時間、タクトに同時に影響する。
- 独立した再現。 効率向上は1つの報告データセットに基づく。0.5ポイントの絶対的向上は追いかける価値があり、別のライン、別のペーストとリボンの組み合わせで再確認する価値もあるほど大きい。
- セルの他の部分との相互作用。 溝壁にドープ層を追加すると、2つのクォーター間でその壁が電気的に何をするかが変わる。裏面メタライゼーションのパターンやクォーターセルのストリング化との相互作用は、コーティングの問題ではなくシステムの問題である。
同じ方向のより広い論点がある。セルを切断することは、相互接続の利得だけを根拠に受け入れられたトレードオフである。 4分割フレームワーク は切断を所与のものとして扱い、 マルチカット分析 はより小さなセルがシェーディングとモジュールレイアウトに何をもたらすかを見ている。切断端に関する研究はそのトレードオフのコスト側に切り込み、もし成立すれば既存の最適を改善するだけでなく最適な切断数自体を変える。
切断に関する他の議論と照らしてどう読むか
4分割セルの話が出るとき、通常3つの別個のアイデアが混同される。それらを分けておくと文献が読みやすくなる。
第一は相互接続の利得である。クォーターセルは電流の4分の1を運ぶため、リボンでの抵抗損失が急減する。これは決着済みであり、技術が量産されている理由でもある。第二はモジュールレベルの帰結で、より小さなセルが耐シェーディング性、ジャンクションボックスの要件、ラミネートの機械的挙動を変える。 2分割ジャンクションボックス は目に見える成果の一つである。第三は切断面そのもので、これが本題であり、最初の2つの議論では飛ばされがちである。
それらの実務的なつながりはプロセスフローである。溝加工は レーザー切断工程で行われ、コーティング工程はラインが既に保有するLPCVD能力に収まり、仕上げ工程は メタライゼーション とストリング化である。このルートを評価するラインは、実質的に既存の2つの装置の間に挿入が収まるかを評価しており、公表されているタクト値は約3%である。
よくある質問
コーティングによって切断の必要性はなくなるか?
いいえ。クォーターは依然として切断され、溝も残る。変わるのは溝が露出させた壁の電気的挙動であり、形状ではない。
より穏やかなプロセスで切断するだけではだめか?
よりクリーンな切断は損傷を減らすが、パッシベーションされていない表面は依然として残る。再結合は粗さと同じくらいパッシベーションの欠如に由来する。だからこそここでの答えはより良いレーザーレシピではなくコーティングなのである。
1 nm酸化膜は信頼できるか?
その程度のトンネル酸化膜は既にTOPCon量産で使われているため、概念はウェーハ面で実証済みである。同じ厚さが、表面方位が異なり出発点がより粗い溝壁上で維持されるかは未解決の課題の一つである。
これはTOPConにのみ当てはまるのか?
トンネル酸化膜とドープpoly-Siの組み合わせはTOPCon構造であるため、このルートは当然それを既に稼働しているラインを対象とする。断片化される他のセルタイプには、それぞれのプロセスと互換性のあるパッシベーションスタックが必要であり、それは別のエンジニアリング課題である。
試作で最初に何を確認すべきか?
何よりもまずエッジSRVの代理指標と電圧である。次に30 µm幅の溝に沿った堆積の均一性、層の結晶性、挿入工程のタクトコスト、そして溝加工後のクォーターの機械的挙動は最も忘れられやすい項目である。
コーティングはストリンガーの役割を変えるか?
直接的には変わらない。コーティングは電気的なものなので、配置精度、はんだ温度、ハンドリング力は変わらない。溝が貫通したクォーターセル自体は依然として扱いにくい対象であり、それは本研究が扱う制約とは別の制約である。
最終的な考察
シリコンを切断してセルを良くするのはやや奇妙なトレードオフだが、相互接続の利得が大きいため成立している。本研究が行うのは、これまで値付けされてこなかったトレードオフの部分、すなわち切断が生み出す表面についてのループを閉じることである。セルが他所で使うのと同じ選択的コンタクトスタックで溝壁をコーティングするのは一貫した答えであり、既存のLPCVD能力と2つの低温工程で実現できるという事実が注目に値する理由である。
いつもの注意が当てはまる。メカニズムは健全で確立された物理に基づいている。報告された0.5ポイントの効率向上は1つの出典に基づき独立に確認されておらず、特にバイフェイシャリティの数値は表の他の部分より弱い。ラインにとって妥当な立場は、実在するが未検証の利得を伴うプロセス挿入として追跡し、メカニズムが予測する測定値、すなわち電圧で試験することである。
関連記事: TOPCon 4分割セル:切断が変えるもの · 4分割セル技術:効率の論拠 · マルチカットモジュールと耐シェーディング性 · 4分割モジュールに2分割ジャンクションボックスが必要な理由 · THBCセルとパッシベーティングコンタクト · PVセルのメタライゼーションと銅の問題 · タバー・ストリンガー装置:その仕組み · レーザーセル切断装置 · BCセルロードマップ:構造からプロセスへ · ソーラーパネルラインのステーションとレイアウト
データ注記:層厚、プロセス条件、ビフォーアフター比較はこのルートとともに公表された値であり、報告どおりに再掲している。独立には検証されていない。壁面積の約1 mm2 という数値は、182 mmセル上の30 µm溝、1.5 µm深さ、2本の全長切断に対して、33,124 mmのウェーハ面と比較した当社独自の推定である2損失の順位は、電流より電圧が先であり、印刷された数値ではなく機構から導かれる。