ソーラーパネルのカタツムリの跡:原因と予防
目次
ソーラーパネルのカタツムリの跡:原因と予防
設置から数か月後、セルクラックに沿って灰色または黄褐色の線が現れ、モジュールが非難される。カタツムリ痕は通常は外観上の問題である。その下のクラックはそうではない。モジュールラインでは、クラックこそがあなたが管理できる部分である。
PVモジュール製造 · モジュール信頼性と検査 · 著者: Jerry, Ooitech
1. カタツムリ痕とは何か、そして何ではないか
カタツムリ痕は、カタツムリトラックまたはワームマークとも呼ばれ、結晶シリコンモジュールの前面に現れる灰色、黄褐色、または暗色の変色である。通常は銀グリッドフィンガー、セルエッジ、またはセルクラックの経路に沿って現れる。最後のパターンがこの名前の由来である。変色が、まるで跡がガラスを横切るようにクラックをなぞるのである。
太陽光発電システムに関する国際共同プログラムであるIEA PVPSは、カタツムリトラックを前面金属化の変色と記述し、通常は設置から約3か月から1年後に目視可能になると報告している。タイミングはモジュール設計と動作環境によって異なるため、同じに見える2つの設置でも異なる結果になることがある。
ほとんどの商業的議論を決める区別はこれである: 目に見える痕とその下にある電気的欠陥は同じものではない。 現在のIEA PVPSガイダンスは、カタツムリトラック自体がモジュール性能に直接影響を与えることは実証されていないと述べている。出力を低下させたり異常発熱を引き起こしたりする可能性があるのは、関連する状態である:活性領域を分離するセルクラック、損傷したグリッドフィンガー、故障したインターコネクト、またはサブストリング内の電流ミスマッチである。
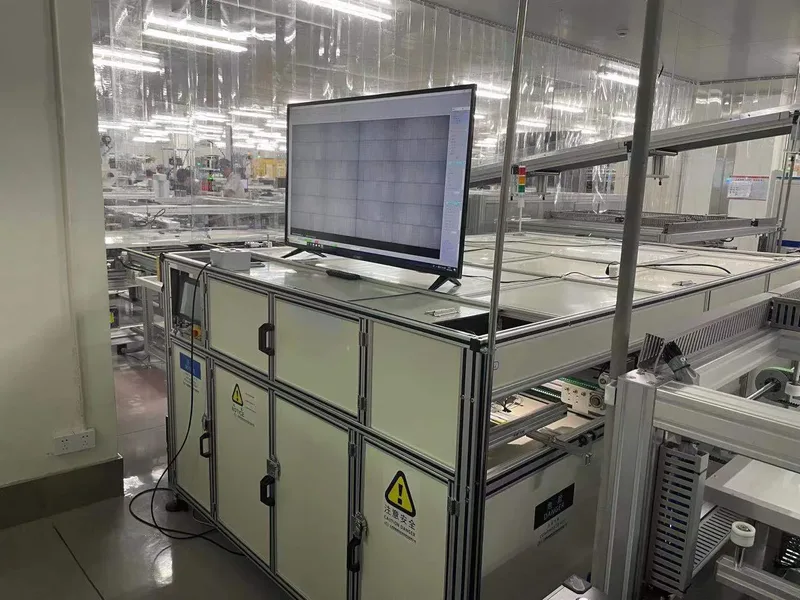
図1:モジュールライン上のインラインEL検査ステーション。モニターにはエレクトロルミネッセンス画像が表示され、クラックは暗い線として現れる。現場で観察されるカタツムリ痕は、しばしばまさにその線に沿っている。
| カタツムリ痕は | カタツムリ痕は〜ではない |
|---|---|
| 目に見える前面金属化の変色 | モジュールが電力を失った証拠 |
| 通常はクラック、セルエッジ、またはグリッドフィンガーに沿うパターン | クラックがあなたの生産ラインで作られた証拠 |
| 経路と化学物質の両方が存在した証拠 | PID、LID、またはLeTIDと同じ故障モード |
| 多くの場合、進行が遅く、一度形成されると安定することが多い | 出荷を拒否する自動的な理由 |
2. カタツムリ痕の形成:クラック、化学、輸送
単一の原因がカタツムリ痕を生むわけではない。公表された証拠は相互作用を示しており、何かが目に見えるようになる前に3つの条件が重ならなければならない。
| 条件 | モジュール上での意味 | あなたが影響を与えられるもの |
|---|---|---|
| 経路 | マイクロクラック、セルエッジ、またはセル間の隙間で、種が金属化に沿って移動できるようにする | セルの取り扱い、切断、ストリング化、レイアップ、ラミネーション、フレーミングの荷重 |
| 化学 | 銀金属化が反応性種と反応して変色した銀化合物を形成する | 封止材とバックシートの配合、およびそれらの添加剤 |
| 輸送 | ガスと揮発性生成物がポリマー層を通って移動し、さらにUVと温度が反応を促進する | ラミネートのバリア特性と、システムとしての部品表 |
化学的証拠は一般的な説明よりも具体的である。顕微鏡と化学的研究は、カタツムリ痕の変色を銀金属化システムの変化と関連付けている。Meyerらは、影響を受けたグリッドフィンガーのすぐ上の封止材に銀ナノ粒子を同定した。Pengらは、変色した銀グリッド上に炭酸銀ナノ粒子を同定した。他の調査では、現場暴露されたモジュール上で酢酸銀、リン酸銀、炭酸銀、硫化銀が報告されている。Fanらは酢酸銀を同定し、マイクロクラック付近の銀グリッド、酸素、酢酸が関与するメカニズムを提案した。
これらの知見は単一の普遍的な経路にまとまるわけではなく、それは材料をどのように指定するかに影響する。「カタツムリ痕」という用語は、複数の材料相互作用が生み出しうる、視覚的に類似した変色を表している。
特に一つの結果は、サプライヤーの主張をどう読むべきかを変えるはずである。Fanらはプロセスをモデル化し、加速試験を実施した。彼らの結果では、マイクロクラックとセルギャップが輸送経路として働いた。 バックシートを通る酸素透過は、酢酸銀の形成に重要な影響を与えた。 その研究で調べられた水蒸気透過範囲内では、水蒸気透過はカタツムリ痕の形成を制御するとは 確認されなかった 。
クラックはクラックに沿ったスネイルトレイルの一般的な前提条件ですが、十分条件ではありません。クラックが入ったセルでも、目に見えるトレイルが発生しないものは多くあります。IEA PVPSは、モジュール材料、UV放射、温度の組み合わせが、モジュール設計間で感受性が異なる重要な理由であると特定しています。
3. スネイルトレイル、PID、LID:3つの劣化モード、3つの条項
これら3つの用語は仕様書の中で混同され、その混同は高くつきます。それぞれ異なる要因、異なる証拠、異なる試験条項を持っています。1つの一般的な「劣化なし」条項を書いても、どれも適切にカバーできません。
| スネイルトレイル | PID | LID / LeTID | |
|---|---|---|---|
| 主な要因 | 酸素輸送、UV、温度を伴う経路と銀メタライゼーションの化学 | システム電圧と湿度・温度の組み合わせによるイオン移動とシャント | 照明と熱下でのバルクシリコンと水素関連欠陥の動力学 |
| どのように現れるか | クラック、グリッドフィンガー、セルエッジに沿った目に見える変色 | 電力損失とシャント、しばしばフレーム付近のセルエッジに偏る | 特徴的な目に見えるパターンを伴わない電力損失 |
| EL画像では | しばしばクラックと一致し、クラックが活性領域を分離する箇所に不活性領域 | 暗く、しばしばエッジに偏った領域が多数のセルに影響 | 1つの局所的なパターンではなく、コントラストの漸進的低下 |
| 求められる証拠 | ベースラインに対する目視記録、EL画像、I-V曲線 | IEC TS 62804に基づく耐湿熱および電圧ストレス試験データ | 購入するセルタイプでの光照射ソークおよび暗所保管測定 |
特にLIDとLeTIDについては、挙動はセル技術に依存し、あるセルタイプから別のセルタイプへ移行することはできません。当社のバックコンタクトn型セルでの独自測定は、定常状態の温度係数、LeTID動力学、暗時漏れ電流を結びつけており、結論は技術ファミリーではなく測定したセルに明示的に限定されています。別のセルを購入する場合は、そのセルのデータが必要です。測定アプローチの詳細は、 n型バックコンタクトセルの温度劣化とLeTID研究.
でより詳しく扱っています。
PIDについては、封止材の耐劣化性能は通常IEC TS 62804に対して規定されており、当サイトの封止材比較では各フィルムタイプについてそのパラメータを記載しています。故障は封止材が耐えなければならない電気的および湿気環境によって引き起こされるため、そこがPID条項を固定する適切な場所です。
4. あなたのラインが前提条件を生み出す場所:セルクラック
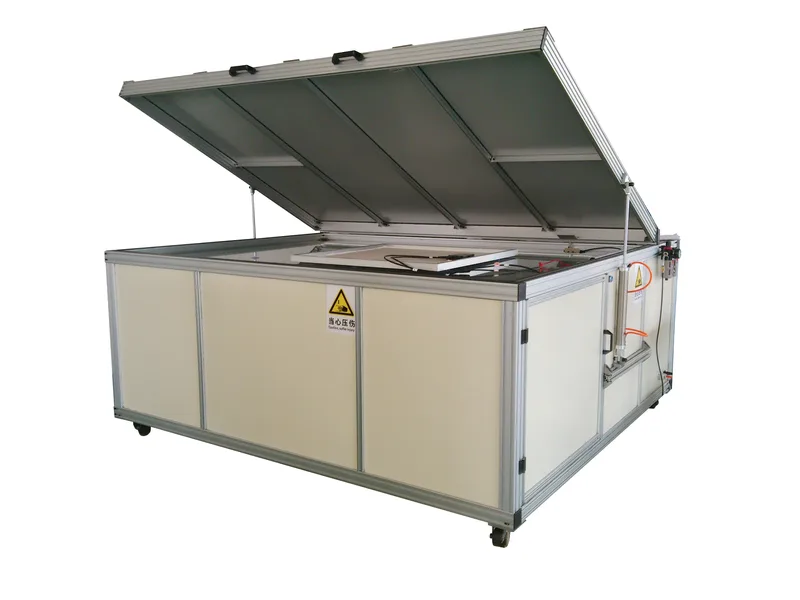
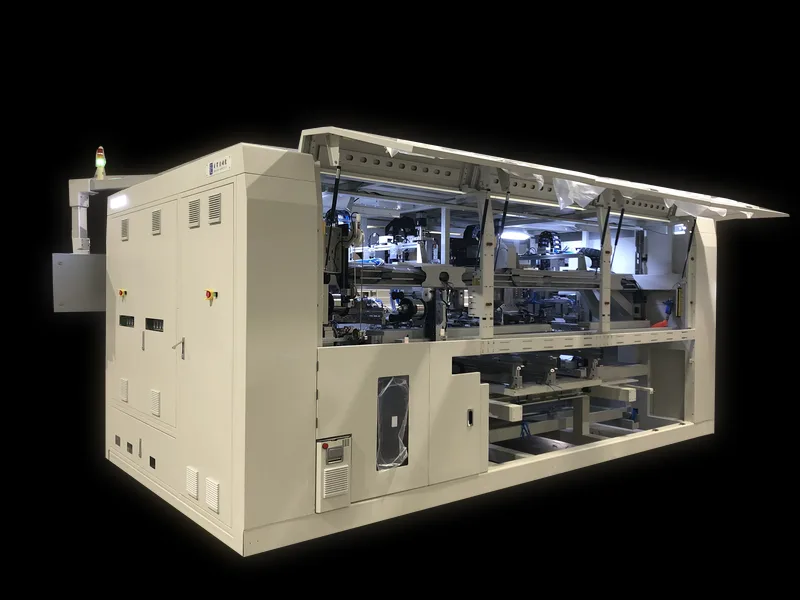
蓋を開けた太陽電池モジュールラミネータ。加熱チャンバーとモジュール位置が見える
図2:チャンバーを開けたモジュールラミネータ。ラミネーションはラミネート全体に熱と圧力を加えるため、レイアップ時に存在するクラックは完成モジュールに持ち込まれ、もはや安価には除去できません。
注目すべき運用上のシグナルが2つあります。第一に、複数のモジュールにわたる反復的なクラックパターンは、通常、ランダムなハンドリング損傷ではなく生産関連のメカニズムを示します。第二に、クラックの外観だけではそれを引き起こした事象を特定できないため、有用な問いは「クラックはあるか」ではなく「どの段階で現れたか」です。
| モデル | この問いは、複数のポイントで検査すれば答えられます。Ooitechはライン上の3つの位置に対するEL検査を構築しており、それらの仕様の違いが、クラックを検出するだけでなく特定することを可能にします。 | 位置 | 撮像 |
|---|---|---|---|
| OPT-M950B | 対応モジュールサイズ | インライン、自動、レイアップ前または後 | 8カメラ(4 EL + 4 VI);0.5 mm/ピクセル EL、0.1 mm/ピクセル VI;テストサイクル ≤20 s |
| OEL-CCD2400 | 長さ 1650-2500 mm、幅 992-1400 mm | オフライン、半自動、ラミネート前または後 | 6 × 4 MP(合計24 MP)、露光 1-60 s |
| OEL-S2400 | 長さ 1650-2500 mm、幅 992-1400 mm | 最大 2600 × 1500 mm | 2カメラ、6000 × 4000、露光 1-60 s |
| OPT-S110H | 最大 2500 × 1400 mm | ストリングレベル、レイアップ前 | セルストリング検査 |
1つではなく2つ以上の段階で検査してください。ライン終端の単一のELステーションは、クラックが存在することを伝えますが、ストリンガー、レイアップロボット、フレーミングプレスがそれを導入したかどうかは伝えられません。段階ごとの比較が検査コストをプロセス改善に変えるものであり、だからこそ検査段階は設置前に合意される設備契約に含めるべきです。
5. ELがトレイルについて証明できることとできないこと
エレクトロルミネッセンスイメージングは、目に見えるトレイルがクラックと一致するかどうか、および電気的に不活性な領域が存在するかどうかを判断するための最も情報量の多い単一手法です。また、最も過信されがちな手法でもあります。
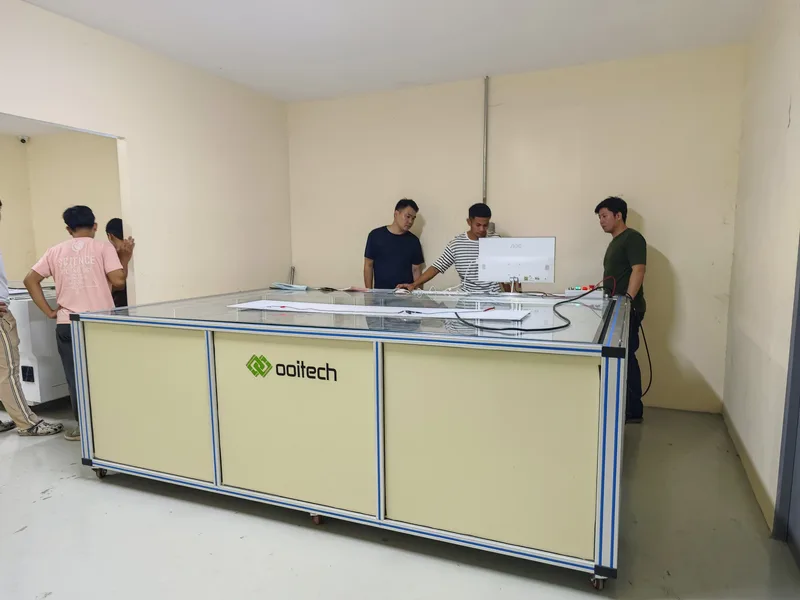
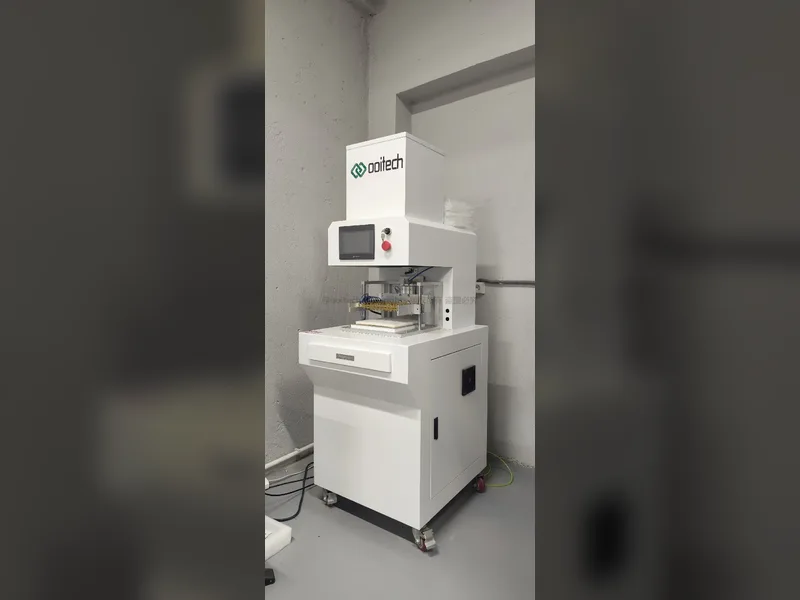
ガラスステージを備えたオフライン太陽電池モジュールEL検査ステーション。モジュールは手作業で装填される
| 方式 | 図3:ガラスステージを備えたオフラインELステーション。モジュールは手作業で装填されるため、ステーションはラインのタクトタイムに縛られず、疑わしいモジュールや返品ユニットを再検査する実用的な場所となります。 | 主な限界 |
|---|---|---|
| 外観検査 | 何を立証するか | トレイル、層間剥離、気泡、バックシートの状態、焼け跡を記録する |
| ELイメージング | クラック、不活性領域、フィンガー断線を示す | 外観は電流、設備、露光、処理に依存する |
| I-V測定 | 電力、電流、電圧、フィルファクター、曲線形状の変化を定量化する | 信頼できる日射量と温度データ、および有効な比較基準が必要 |
| 赤外線サーモグラフィ | 異常なセル、サブストリング、ダイオード、ケーブル、ジャンクションボックスの温度を特定する | クラックの形状や化学的原因は明らかにしない |
| UV蛍光 | クラックやセル端部周辺のポリマー劣化と光退色パターンを明らかにする | 定量的な水分測定ではなく、反応経路を証明するものでもない |
| 実験室分析 | 銀化合物、腐食生成物、ポリマー組成を特定する | 破壊的で高コストになる可能性があり、プラント全体のスクリーニングには不向き |
顧客に何を約束できるかを決める2つの限界は、はっきり述べておく価値がある。ELイメージングはアルミフレームの背後やジャンクションボックスの下を見ることができないため、それらの領域にあるものはフレーミング前に確認する必要がある。また、ELイメージングは痕跡の化学的性質については何も語らない。変色を引き起こした反応ではなく、電気的な結果を示すのである。
問いが「クラックはあるか」から「電力でどれだけの損失があったか」に移ると、ELはもはや単独で適切な計器ではない。I-V測定がその数値を提供し、2つの結果はモジュールのバーコードごとに比較されるべきであり、そうすることで1つのモジュールの電気データと1つのモジュールの画像が結びついたままになる。測定手順は 太陽光発電モジュールのI-V曲線を正確に測定する方法に記載されており、ステーション配置の決定は 太陽光パネルのEL検査:インライン方式とオフライン方式.
6. 材料とプロセスにおけるスネイルトレイルリスクの低減
すべてのクラックを除去できない場合、次の手段は化学である。ここで封止材とバックシートの選択が議論に入り、いくつかの一般的な主張には条件を付ける必要がある。
図4:封止フィルム。このフィルムは銀グリッドが実際に接する層であるため、その配合と添加剤が金属化付近で利用可能な反応種を決定する。
EVAベースのモジュールでは、劣化により酢酸が生成される可能性があり、酢酸は銀含有反応生成物に関与する種の一つである。ポリオレフィンベースの封止材に移行することで、酢酸に至るEVAの脱アセチル化経路を排除できる。ただし、変色に対する万能の保証ではない。接着性、添加剤、ラミネーション条件、光学安定性、電気特性、長期的な界面適合性は、完全な材料システムとして依然として評価する必要がある。
本サイトで公開されている封止材の比較には、この決定に関連するパラメータが記載されており、一組として読む価値がある。
| パラメータ | フィルム範囲全体の値 | トレイルにとって重要な理由 |
|---|---|---|
| 水蒸気透過率 | 5-10 g/m²/日から30-40 g/m²/日まで(ASTM F1249)、ポリオレフィンベースのフィルムは低い側 | セルと金属化に到達する水分を左右するが、酢酸銀の形成で特定された支配的要因ではない |
| 酸を含まない組成 | 比較におけるポリオレフィンフィルムについて記載 | 酢酸を生成するEVAの脱アセチル化経路を排除する |
| 耐PID性能 | IEC TS 62804に対してフィルムタイプごとに記載 | PID条項をスネイルトレイルの議論から分離する。これらは異なる故障モードである |
| 加工温度 | 比較したフィルム全体で145-155 °C(DSC分析) | ラミネーションウィンドウを設定し、ウィンドウが合わないとそれ自体が層間剥離や接着問題を引き起こす |
| ガラスへのピール強度 | フィルムに応じて90超から120 N/cm超(ISO 11339) | 接着不良は、輸送と腐食が始まる界面を開放する |
バックシートの選択も同じ扱いを受けるべきであり、ここでは証拠を見落としやすい。ポリマーフォイル添加剤に関する研究は、フォイル自体の添加剤がスネイルトレイル形成を引き起こす可能性があることを示しており、つまりデータシートの透過率が類似した2つのバックシートでも、現場では異なる挙動を示す可能性がある。見出しのバリア数値だけを確認するのでは不十分である。酸を含まない列や耐PID列を含むフィルムタイプの完全な比較は、当社のガイドに記載されている。 太陽光パネル製造用のEVA、POE、EPE封止フィルム.
ラミネーションは材料選択とクラックの間に位置する。積層時に存在するクラックは完成したラミネートに持ち込まれ、ウィンドウ外のラミネーションプロセスは気泡、層間剥離、フレームジャンピングなど独自の欠陥を追加する。これらは別々の原因を持つ別々の故障モードであり、以下で扱われている。 適切な太陽電池モジュールラミネーターの選び方 および 太陽電池モジュールの気泡の背後にある本当の原因.
7. FAQ
スネイルトレイルは太陽光パネルの出力を低下させるか?
目に見える変色自体は、モジュール性能に直接影響を与えることが実証されていません。リスクは、その痕跡が何に沿っているかから生じます。根本にあるクラックがセルの活性領域を分断したり、グリッドフィンガーを断線させたり、サブストリング内で電流ミスマッチを引き起こしたりすると、出力が低下する可能性があります。頻繁に引用される研究では、目に見える痕跡のあるモジュールを、きれいな参照モジュールと比較しました。選ばれた4枚のモジュールは、参照エネルギー出力のおよそ68%から88%しか発電しませんでした。著者らはその不足分を、変色ではなくマイクロクラックと損傷したセル領域に帰属させました。これら4枚のモジュールは無作為抽出ではなかったため、この範囲を典型的なものとして扱うべきではありません。特定のモジュールに対する唯一信頼できる答えは、ベースラインに対するI-V測定です。
スネイルトレイルの実際の原因は何ですか?
単一の原因ではなく、相互作用です。公表された研究は、マイクロクラックやセルエッジなどの経路、銀メタライゼーションと反応性種を含む化学反応、そしてポリマー層を通る酸素と揮発性生成物の輸送という、3つの重なり合う条件を指摘しています。UVと温度が反応を促進します。影響を受けたモジュールでは、酢酸銀、炭酸銀、リン酸銀、硫化銀など、さまざまな銀化合物が同定されており、これは複数の化学経路が類似した外観を生み出すことを示唆しています。
湿気の侵入が原因ですか?
それだけが原因ではなく、ここがよくある説明が過度に単純化している点です。酢酸銀を同定したモデリングと加速試験では、バックシートを通る酸素透過が形成に重要な影響を与えましたが、水蒸気透過は検討された範囲内ではそれを支配する要因とは認められませんでした。湿度は腐食、封止材の劣化、層間剥離にとって依然として重要です。しかし、サプライヤーがスネイルトレイルの懸念に対して水蒸気透過率の数値だけで答えるなら、その答えは不完全です。
スネイルトレイルは設置後どのくらいで現れますか?
IEA PVPSは、スネイルトラックは通常、設置後およそ3か月から1年で目に見えるようになると報告しています。時期はモジュール設計と設置環境に依存します。この遅れが、外観に基づく検収条項が紛争を引き起こす理由です。この状態は、モジュールが工場を出荷したずっと後に発生することが多いのです。
スネイルトレイルはPIDと同じですか?
いいえ。PIDはシステム電圧と湿度・温度の組み合わせによって引き起こされ、イオン移動とシャントを生じさせ、IEC TS 62804に基づく耐湿熱試験と電圧ストレス試験で評価されます。スネイルトレイルは、物理的な経路と銀メタライゼーションの化学反応に関連しています。一方があっても他方がないモジュールもあり得ます。これらは仕様書における2つの条項として扱うべきで、1つではありません。
EVAからPOEに切り替えればスネイルトレイルを防げますか?
1つの経路は排除できます。ポリオレフィン封止材はEVAのように酢酸を生成しないからです。しかし保証ではありません。密着性、添加剤、ラミネーション条件、光学安定性、隣接層との長期適合性も、変色が現れるかどうかに影響します。ラミネートをシステムとして評価し、バックシートフィルムの添加剤自体がトレイル形成を引き起こすことが示されている点にも留意してください。
スネイルトレイルは除去または修復できますか?
いいえ。変色はメタライゼーションとその上の封止材の変化であり、密閉されたラミネートの内部にあります。ガラスを清掃しても影響はありません。だからこそ、予防と早期検出が唯一の実用的な手段であり、有用な介入点は、トレイルが現れるずっと前の、ライン上のクラックなのです。
スネイルトレイルを理由に出荷を拒否すべきですか?
外観だけでは、また証拠なしでは拒否すべきではありません。影響を受けたモジュールのEL画像と、工場のフラッシュデータに対するI-V曲線を求めてください。判断は、電気的に不活性な領域、断線したグリッドフィンガー、またはインターコネクトの不具合が存在するかどうかに基づくべきです。電気的な異常と一致しないトレイルは外観上の所見であり、分離したセル領域と一致するものは性能と保証に関する所見です。
トレイルが沿うクラックをどう検出しますか?
複数の生産段階でのELイメージングによってです。ライン終端の1つのステーションでは、クラックが存在することは確認できますが、それがストリンガー、レイアップ工程、フレーミングプレス のどれによって生じたかは分かりません。レイアップ前のストリングレベル検査と、ラミネーション後のモジュールレベル検査を組み合わせることで、段階を特定でき、それがプロセスを根本から修正することを可能にします。
最終的な考察
スネイルトレイルは1つではなく2つの問題として扱ってください。トレイルは、封止材とバックシートシステムを通じて影響を与える材料と化学反応の結果です。トレイルが沿うクラックは、ライン上で影響を与えるプロセスの結果であり、電気的リスクを伴うのはこちらです。指定された生産段階でのEL画像とI-Vデータの観点から検収基準を決め、ラミネートを認定する際には水蒸気透過率と併せて酸素透過率も求めてください。モジュールサイズ、セル技術、検査をどの段階に置きたいかをお知らせいただければ、EL構成と具体的な検査段階を提案します。