バスバー(重ねはんだ付け)がセルクラックを引き起こす理由
目次
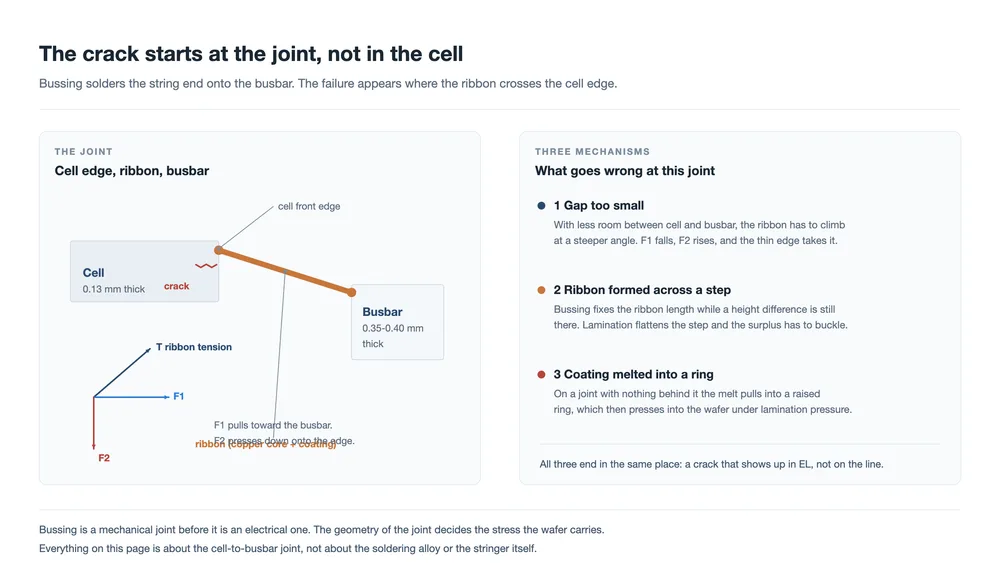
簡単な回答: バスバー接合工程から発生するセンターホールクラックは、セルエッジとバスバーの接合部における機械的破損です。原因は3つあります。セルとバスバーの間の確保されたギャップが小さすぎるため、リボンが急な角度で交差し、エッジを押し下げます。リボンが高さの段差を跨いで形成され、その後のラミネーションで平坦化されることで、余分なリボンがどこかで座屈しなければならなくなります。あるいは、リボンのコーティングが溶けて隆起したはんだリングとなり、ウェハに押し付けられます。これら3つはいずれも、厚さ約0.13 mmのウェハのエッジに負荷をかけ、通常はラミネーション後にエレクトロルミネッセンスで初めて現れます。
センターホールクラックは、モジュールラインが生み出す最も頻繁な外観不良の一つであり、考えられる原因は多岐にわたります。ハンドリングダメージ、ガラス、封止材、ストリンガー故障、ラミネーションパラメータなど、それぞれに独自の特徴があります。本ページでは、その中でもバスバー接合(ストリング端をバスバーにはんだ付けする重ねはんだ付け工程)に起因する部分に焦点を絞り、この工程がセルを破壊する3つの原因を順に解説します。
これら3つの共通点は、いずれも電気的故障ではないということです。それらは形状の問題です。セルエッジとバスバーの接合部は、薄いウェハ、それよりはるかに厚いリボン、およびはんだ接合部が出会い、張力下のリボンが方向を変える場所です。その形状を数分の1ミリメートル誤ると、後にプレス工程でウェハがその代償を払うことになります。
以下では、3つの原因それぞれのメカニズム、ライン上でそれらを見分ける方法、そしてラミネーション後ではなく前に測定すべき項目について説明します。
本ページが扱う接合部
バスバー接合とは、完成したストリングの端を、電流を集めてジャンクションボックスへ導くバスバーにはんだ付けする工程です。TOPConストリングでは、リボンはセルの表面から出てバスバーの裏面にはんだ付けされるため、接合部はセル表面の中央ではなくセルエッジに位置します。
治具は工程中にセルとバスバーを同一平面に合わせます。しかしそれで厚みが同じになるわけではなく、その差は小さくありません:
| 項目 | 典型的な厚み |
|---|---|
| TOPConウェハ | 0.13 mm |
| センター用バスバーリボン | 0.35 mm~0.40 mm |
つまりリボンは0.13 mmのウェハから出て、ギャップを跨ぎ、約3倍の厚さのストリップに着地します。その段差を跨ぐ唯一の部材がリボンであり、それは張力下にあります。リボンがセルエッジに触れる場所で、セルを押します。これが一文で表した故障モードのすべてであり、以下の3つの原因は、この押し付け力を大きくする3つの方法にすぎません。
原因1:セルエッジとバスバーの間の確保されたギャップが小さすぎる
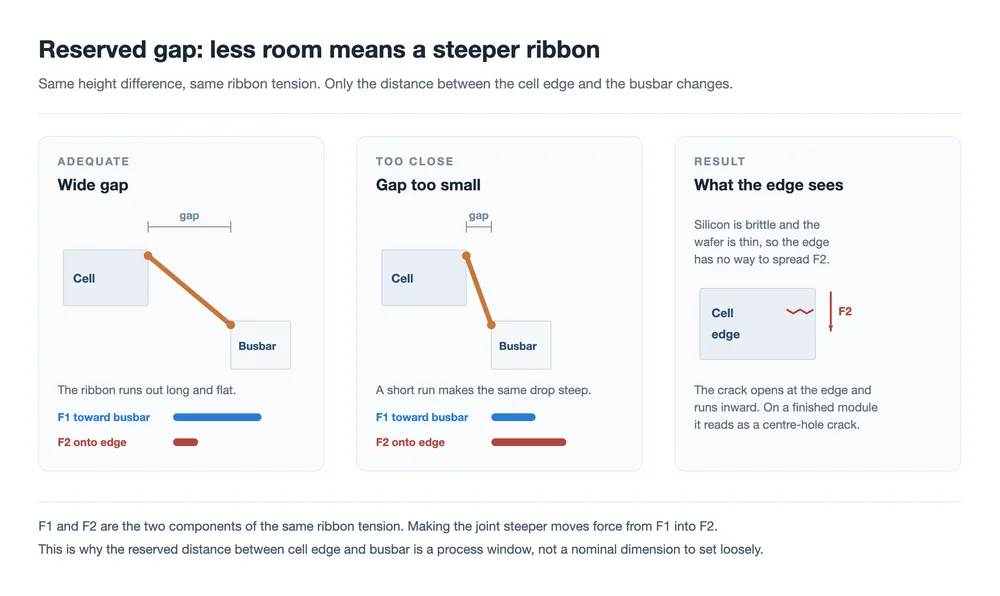
セルエッジとバスバーの間のギャップは、公称寸法ではなくプロセスウィンドウです。いくつかの日常的な事象が、セルエッジを本来よりバスバーに近づけます。バスバー接合機のCCDビジョンオフセットがそれを引き起こすことがあります。同じ機械の位置決め不良も同様です。全長が公差から外れたストリングも原因となります。その場合、端のセルが治具の想定とは異なる位置に来るためです。
ギャップが短くなると、リボンは同じ高さをより短い距離で登らなければならず、リボンとウェハエッジの角度が急になります。リボンの張力をほぼ一定とし、リボンがセルを離れる点で2つの成分に分解します:
- F1 はウェハ面内で作用し、リボンをバスバー方向に引っ張ります。
- F2 はウェハに垂直に作用し、リボンをセルエッジに押し付けます。
交差が急になると、張力がF1からF2へ移ります。水平方向の引っ張りが減り、下向きの圧力が増し、その圧力が到達するのはエッジです。シリコンは脆く、ウェハは薄く、エッジは荷重を分散する周囲の材料がない自由表面です。クラックはエッジから始まり内側へ進展します。完成したモジュールでは、ELで暗い線や暗い斑点として現れます。
この原因は3つの中で最も防止しやすく、最も見つけにくいものです。位置が0.2 mmずれた接合部は完全に正常に見えるからです。管理すべきは配置そのものです:ビジョンキャリブレーション、バスバー接合ヘッドの位置決め再現性、そして ストリンガー.
原因2:ラミネーションで除去される段差を跨いでリボンが形成された
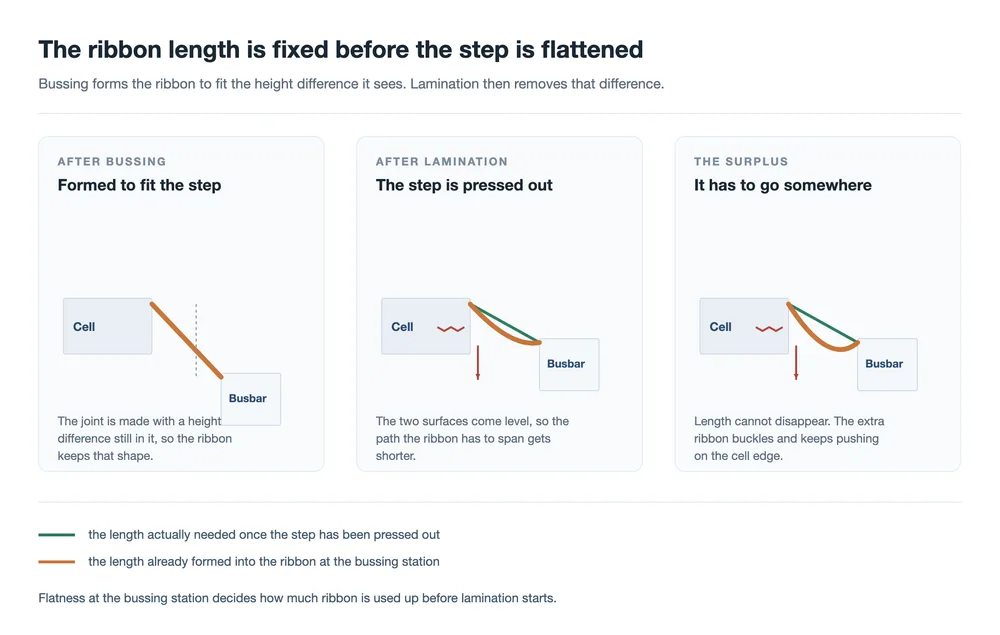
2つ目の原因も同じように始まります。バスバー接合ステーションでセルとバスバーの間に高さの差があることですが、結果は異なります。ここでは差が十分に大きいため、リボンははんだ付け後もその形状に段差を残します。接合部が形成され、リボンが固定され、その接合部におけるリボンの長さは固定量となります。
その後ラミネーションはラミネーションの役割を果たします:アセンブリを平らに押します。2つの表面が同じ高さになり、リボンがそれらの間で跨ぐ経路が短くなります。しかしリボンはすでにその長さであり、短くすることはできません。余分な部分はどこかへ行かなければならず、リボンは座屈します — そしてその座屈はセルエッジ上にあります。
結果は原因1と同じ不良ですが、特徴が異なります:段差は1つの接合部ではなくセットアップの性質であるため、孤立したセルではなくバッチで現れる傾向があります。また、バスバー接合ステーションで検査に合格した接合部が、プレス工程でクラックの種を残す理由でもあります。バスバー接合時の平坦性が管理点であり、接合部の外観ではありません。
原因3:コーティングが溶けて隆起したリングになった
3つ目の原因は最も稀であり、最も示唆に富み、唯一購買決定から始まるものです。元の事例では、ラミネーション後に持続的なセンターホールクラックが発生するラインとして現れました。複数のラミネータが同じ不良を出しており、バスバー接合機が図中の唯一の固定要素であったことが、調査をバスバー接合工程に向ける根拠となりました。
そこで何が起きていたのか:セルとバスバーにはわずかな高さの差があり、バスバーがリード線に向かって分岐するフォーク領域では、リボン下に溶接すべきバスバーが存在しなかった。リボンはウェハから剥離した。その後、はんだ付けの熱でリボンのコーティングが溶け、リボン周囲にビード状に引き寄せられ、盛り上がったリングとして凝固した。ラミネーションの圧力下で、そのリングは脆いウェハ上の硬い点として作用し、ウェハを割った。
リングがバッチで発生した理由こそ、記憶に値する部分である。ラインはスズ含有量が高く銅含有量が低い低コストのリボンに切り替えており、そのリボンのコーティングはコイルに沿って厚さが変動していた。接合部のはんだが多いほど、より大きなリングが生じた。標準リボンに戻すと、欠陥は完全に解消した。
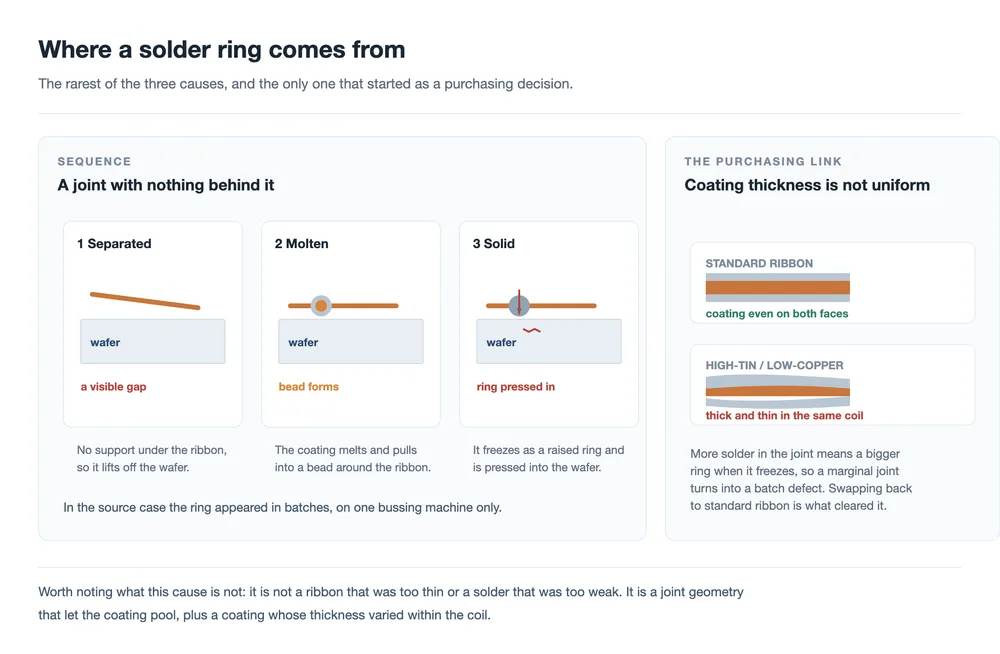
そこから二つの点が導かれる。コーティング厚さとその均一性は、データシートだけに頼るのではなく、受入検査に含めるべきである。 コーティングはリボンの中で接合を担う部分である, そしてコーティングが不均一なコイルは、両者が同じ平均値内に収まっていても、均一なコイルとは異なる挙動を示す。また、接合部にはその後ろに何かが必要である。リボンが下に支持のない領域を横切る場合、はんだ付けもラミネーションも、幾何学に逆らって作用することになる。
三つを見分ける
センターホールクラックが発生しているラインでは、欠陥のパターンだけで、測定を行う前に原因を指し示せる場合が多い。以下の三つはバスバー関連のシグネチャである。他のシグネチャも存在し、別の原因を指し示す。
| 見えるもの | 考えられる原因 | 最初に確認すべきこと |
|---|---|---|
| バスバーの走行に沿って発生し、接合部がすべて許容範囲に見えるセルを横切って現れるクラック | 確保されたギャップが小さすぎる | ビジョンのキャリブレーションと接合部の実際のギャップ |
| シフトではなく段取り変更に追随するバッチクラック | 段差を横切って形成されたリボン | バスバー工程におけるセルとバスバーの共平面性 |
| 複数のラミネータで同じ欠陥が発生する一方、バスバー機は一定のまま | はんだリング | リボン下の支持、次にリボンコーティングの仕様 |
三行目こそ内面化する価値がある。欠陥がラインの中で変化しなかった部分に追随する場合、変化しなかった部分が原因である可能性があり、管理側ではない。
バスバーステーションで保持すべきこと
三つの原因はいずれも、ラミネーション後に検査で取り除くことはできない。接合部を作るステーションで保持する必要があり、 バスバーマシン その場合、四つのことがある:
- 配置。 セルエッジとバスバーの間のギャップは、プログラムから想定するのではなく、測定して管理図に記録すべきである。ビジョンのオフセットとストリング長のドリフトはどちらもギャップを動かす。
- 共平面性。 はんだ付けの瞬間におけるセルとバスバーの高さの差が、リボン長を決定する。支持ツールと治具の平坦度がそれを決める。
- リボン仕様。 コーティング厚さとその均一性は、データシートから読み取るのではなく、受入材料で確認する。 リボンの構造 とそのコーティングが、接合部に最終的にどれだけのはんだが残るかを決定する。
- 検査タイミング。 ラミネーション後のエレクトロルミネッセンスが、これらの欠陥が現れる場所である。もし ELチェック がフローのより早い段階で行われる場合、まだステーションまで追跡可能な時点でクラックが見逃される。
ラミネーション側も重要だが、主に増幅要因としてである。アセンブリを均一に平坦化し、真空ステージと圧力ランプが本来の動作をするプレスは、すべての接合部を同じように扱う。 ラミネーションサイクル は、バスバー工程で構築された幾何学が最終的にその結果と向き合う場所である。
よくある質問
なぜクラックはラミネーション後にのみ現れるのか?
エッジを破壊する荷重がプレス内で加えられるからである。接合部自体は作られた時点では正常に見える。余剰リボンはまだ座屈しておらず、はんだリングもまだ圧力下にない。ウェハにすでに存在する損傷も、ラミネーションの圧力がELで読み取れるクラックとして開くまで閉じたままである可能性がある。
なぜセンターホールクラックと呼ばれるのか?
その名前は、完成モジュール上で欠陥が見られる場所に由来する。機械的な起源はセルとバスバーの接合部であり、それがこのページの三つの原因がすべてホール自体ではなくバスバー工程を指し示す理由である。
これはリボンの問題か、はんだ付けの問題か?
はんだ付けされた接合部を通じて現れる幾何学の問題である。原因1と2は、製品としてのリボンとはほとんど関係がない。ギャップと高さの差は、部品がどのように配置され支持されるかの特性である。原因3は例外であり、そこではリボンのコーティングが直接関与している。
より厚いリボンは役立つか?
バスバーでリボンが越えなければならない段差を大きくし、形成されるリングにより多くの材料を入れることになる。エッジに役立つ方向は逆である。より小さく、より適切に制御された段差、ウィンドウ内に保持されたギャップ、そしてコイル全体にわたって同じ挙動を示すコーティングである。
これらのいずれかをラミネーション前に捉えられるか?
三つのうち二つは可能であり、測定によってのみ可能である。確保されたギャップは接合部で確認できる寸法である。バスバー工程での共平面性は治具上で確認できる寸法である。はんだリングは、誰かが探せば接合部で見ることができ、それがラミネーション後だけでなくバスバー工程後にも検査ステップを設ける価値がある理由である。
これはバスバーレスモジュールにも当てはまるか?
メカニズムは接合部によって変わる。 0BBモジュール では、リボンは細いフィンガーに直接接合されるため、越えるべきバスバーエッジがなく、接合部の荷重ははるかに多く、はるかに小さな接続に分散される。ここで説明したバスバー接合部は、単一の厚いストリップが薄いウェハエッジを横切るものである。
最終的な考察
ELでは3つの異なるストーリーが同じ暗い線で終わり、それらを分けて考える価値がある理由は、それぞれ異なる3つの修正が必要だからです。ギャップは配置の問題です。ステップは平坦度の問題です。リングは材料と支持の問題です。3つすべてを「ラミネーション不良」として扱うラインは、原因ではないプレス機の調整に時間を費やすことになります。
共通するのは、張力下のリボン片は荷重経路であり、ウェーハエッジはその最も狭い点であるということです。薄型セルはそのエッジをさらに狭くし、かつて0.1mmの位置ずれを吸収していた動作ウィンドウはもはや吸収しません。
関連記事: PVリボンの役割:3つの仕事、1つのトレードオフ · PVリボン材料:銅コア、硬度、コーティング · PVリボンの構造と種類:フラット、ラウンド、シェイプド · DH200-Y 自動バスバー機 · HDX200-P ハーフセルバスバー機 · SAW-100A レイアップ・バスバー機 · 太陽電池パネルラミネーター:ラミネーション工程の解説 · 適切な太陽電池モジュールラミネーターの選び方 · PVモジュール信頼性試験:セルとモジュールの故障原因の違い · タバー・ストリンガー機:仕組みと選び方
ウェーハと中央バスバーの厚さの数値は、資料で引用されている代表値であり、サプライヤーや設計によって異なります。リボン張力成分F1とF2への言及は、接合部における荷重の方向を表しており、それらの分割はリボンの角度から導かれるもので、測定値ではありません。
関連: ホットスポット、マイクロクラック、PID:3つの緩やかなモジュール故障 その接合部の欠陥を、モジュールの段階的な損失というより広い全体像の中に位置づけます。
関連: 太陽電池ストリンガー機構:ゾーン別ガイド. バスバー接合部はストリンガーの下流側、つまりストリンガーが形成した接合部で故障します。
参考文献と背景データ
このトピックに関する公開参考資料で、業界の技術ロードマップと市場データを維持する組織によって発行されています: