タブバー・ストリンガー機:仕組みと選び方
目次
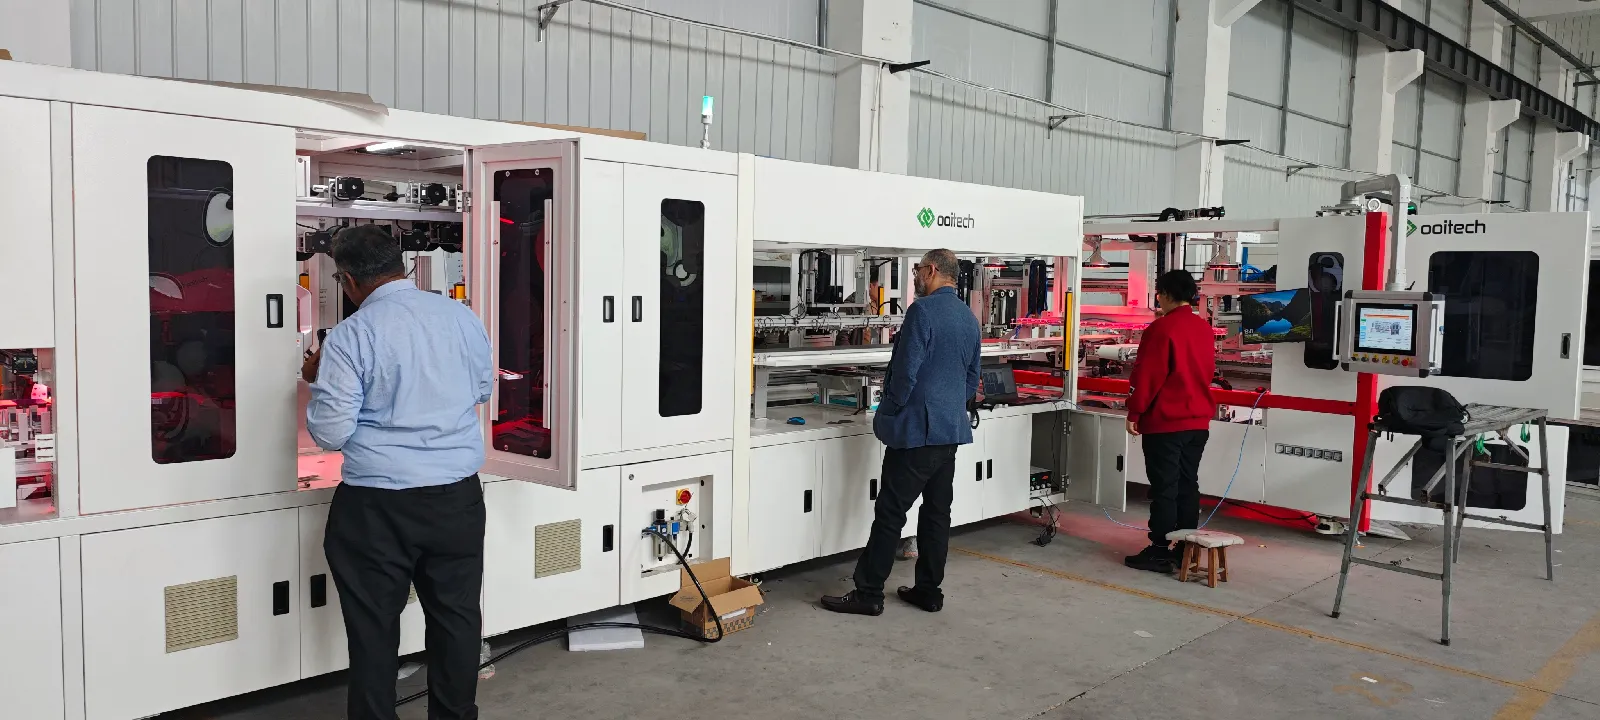
簡単な回答: タブラー&ストリンガーは、すべてのモジュールが必ず通過し、後工程のどのステーションでも修理できない唯一の機械です。個々のセルにリボンをはんだ付けし、それらを直列ストリングに接続します。ここで生じたクラックやコールドジョイントはすべて完成モジュールに記録されます。このステーションはリボン配置とはんだ付けという2つの熱プロセスを実行し、リボンは約0.15 mm、セルフォーマットは最大210 mmに対応し、マルチバスバーやバックコンタクトのレイアウトでも配置精度を維持する必要があります。SS-1500BおよびSS-2500Bクラスの機械は主流のフォーマットを扱い、0BBおよびBCのバリアントは設定変更ではなく異なるツーリングを必要とします。ストリンガーはモジュール出力とライン歩留まりの上限を決定するため、通常はモジュールラインのスループットのボトルネックとなり、生産能力が不足したときに最初に確認すべきステーションです。
すべてのモジュールが通過しなければならず、後工程では修復できない唯一の機械 — ステーション、はんだ付け仕様、0BBとBCの互換性、価格帯、そして実際の工場で発生する欠陥。
PVモジュール生産 · ストリンガー選定ガイド · by Jerry, Ooitech
モジュールが25年間その出力を維持できるかを決める機械が1台ある:それが タバー・ストリンガー機だ。この機械がはんだ付けする接合部はすべて永久であり、後工程で不良を修復することはできない。ここでは、この機械の仕組みと選び方を説明する。
1. この機械が実際に決めること
タバー・ストリンガーは、スズメッキ銅リボンを通して太陽電池セルを1枚ずつはんだ付けする。リボンはあるセルの表面グリッド線に接合し、次のセルの裏面に回り込み、完全なストリングができるまでこれを繰り返す。熱によってリボンのはんだコーティングが溶け、セルのフィンガーと金属結合を形成する — そして約130~180 μmの厚さのウェーハに適用されるこの加熱プロファイルが、無傷の電気経路を残すか、隠れたマイクロクラックを生むかを決める。
生産ラインでは、この機械はセル選別の後、レイアップの前に位置するため、セルとモジュールの間で最初の不可逆的な工程となる。ラミネーションはやり直せ、フレーミングは修正できるが、完成したストリング内のコールドジョイントや割れたセルは永久に残る。だからこそ経験豊富なバイヤーは、見積書全体を合わせたよりもこの1台の機械の監査に多くの時間を費やすのである。
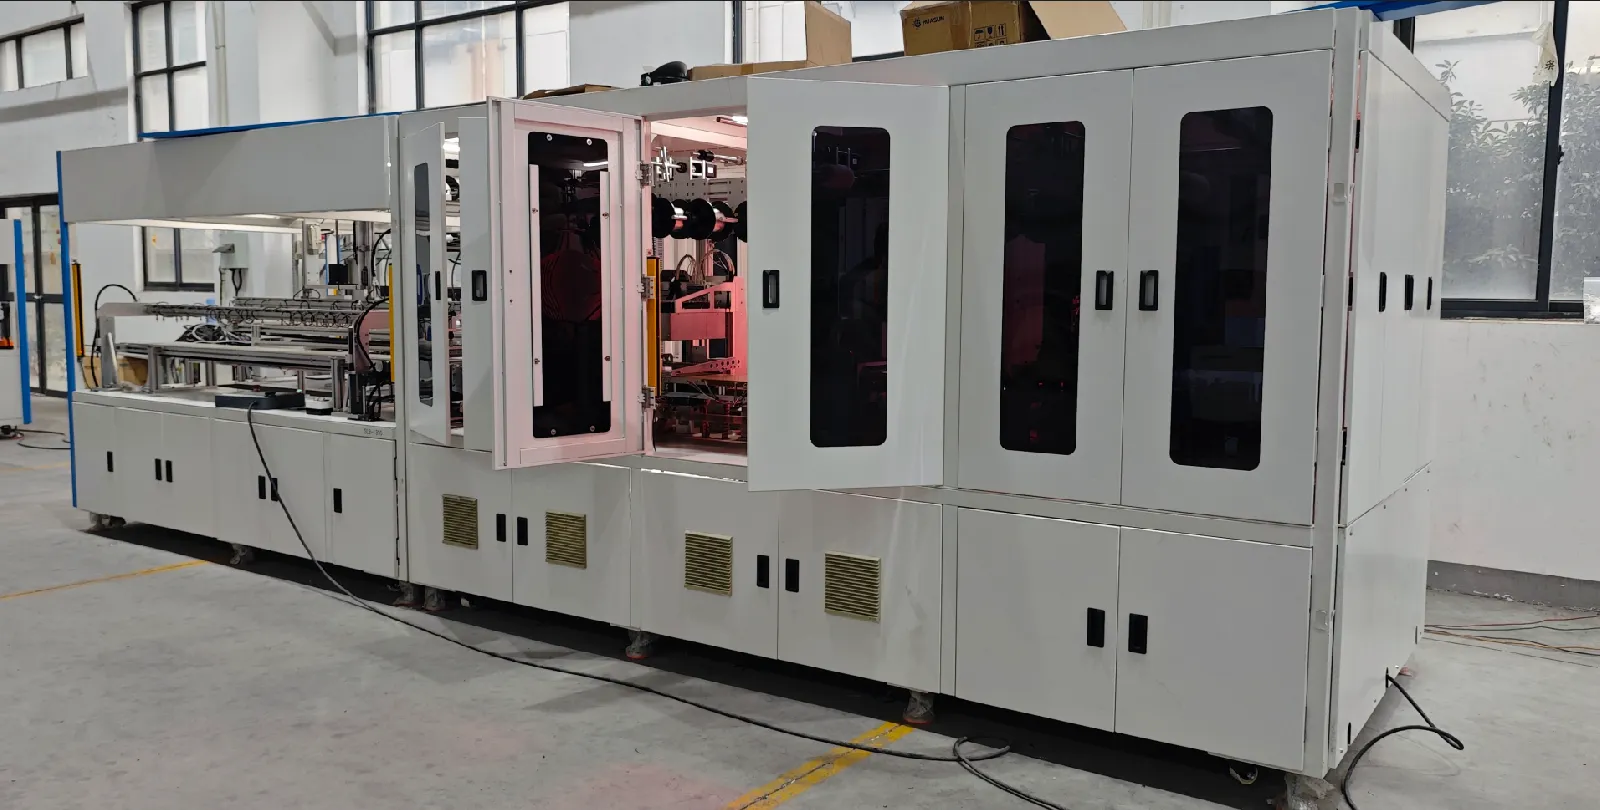
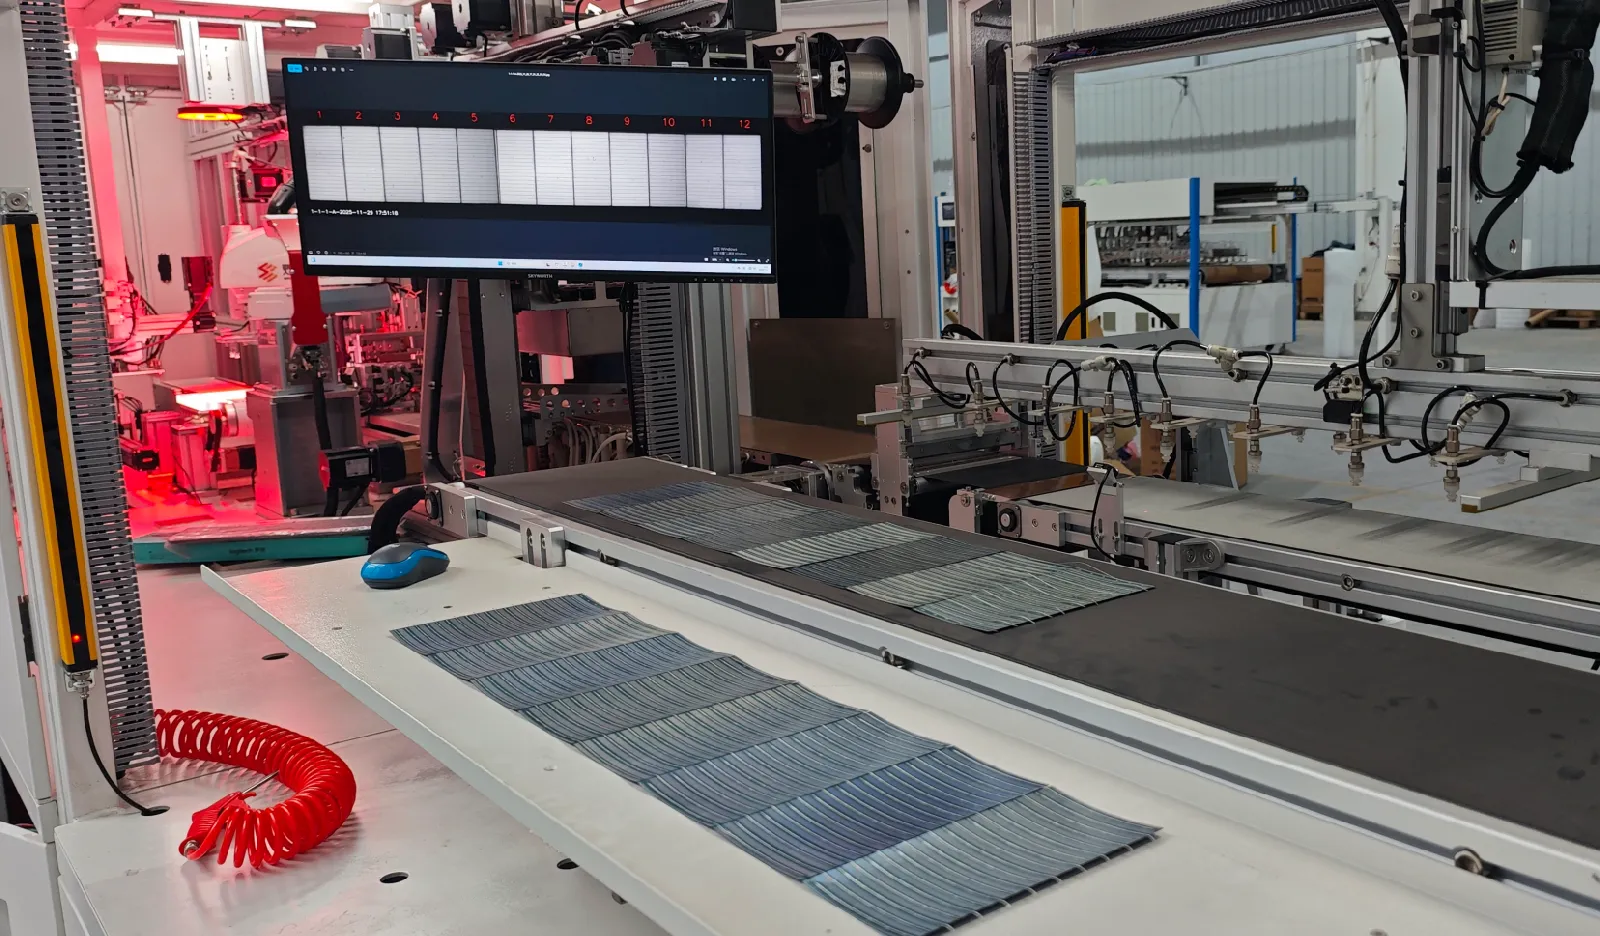
2. 機械の内部:6つのステーション
| ステーション | 何が起こるか | 購入時に確認すべき点 |
|---|---|---|
| 1. ロード&ソート | セルをロードし、CCDカメラで位置合わせ | 位置合わせ精度仕様(現行機では±0.15 mmクラス) |
| 2. フラックス噴霧 | フラックスがはんだ表面を整える | 吐出の安定性;フラックスは通常現地調達 |
| 3. リボン供給 | 平らなリボンを成形し、切断してパッド上に配置 | リボン幅範囲(通常0.35~1.2 mm)、カッター調整性 — ほとんどの位置ずれ不良はここから始まる |
| 4. IRタビング | 赤外線ランプがはんだをリフローする | 独立制御加熱ゾーン数、レシピごとの保存 |
| 5. ストリング化 | セルを表裏で連結してストリングにし、ロボットで積み重ねる | セル間隔範囲(1.5~10 mm)、ハンドリングの柔らかさ |
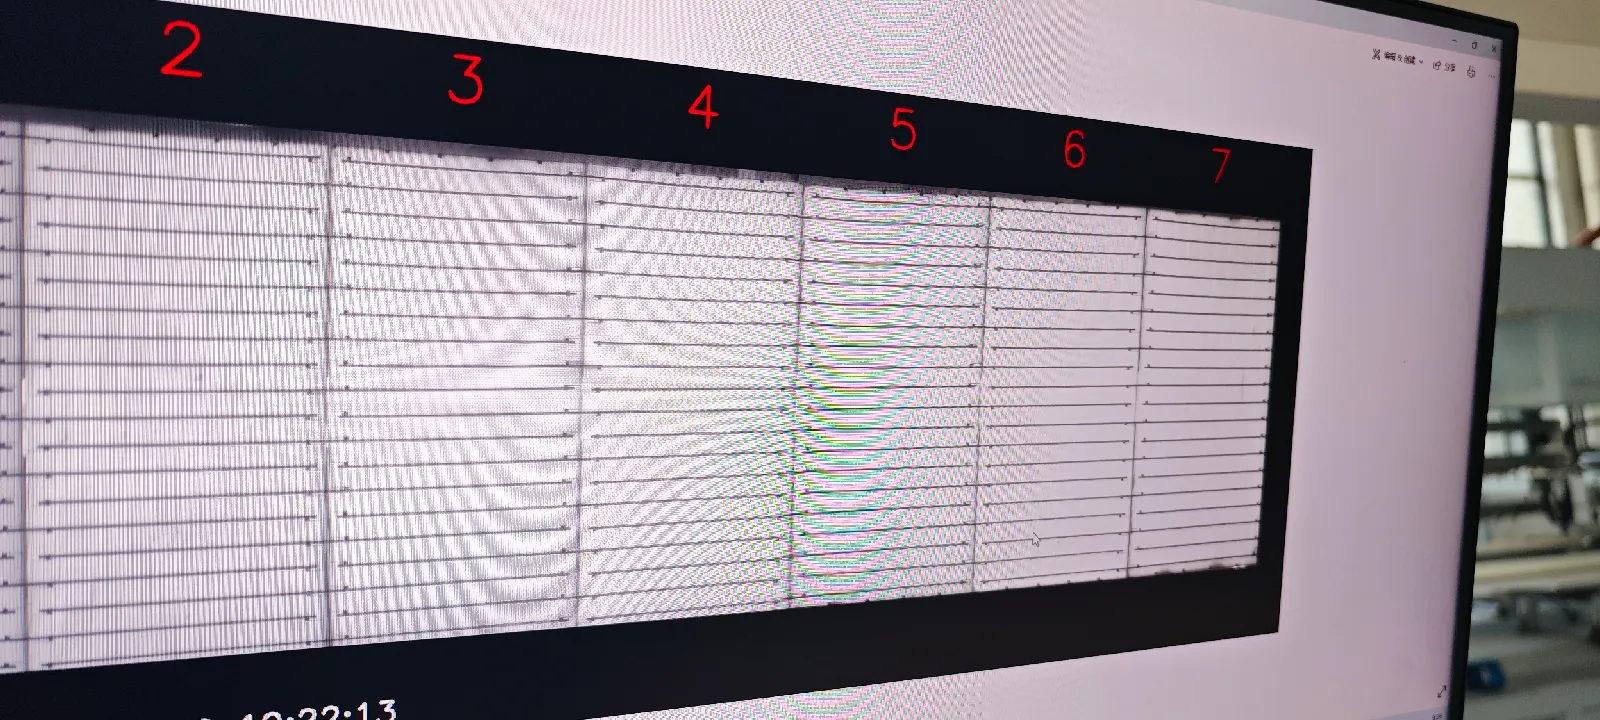
| 6. インラインEL | エレクトロルミネッセンス 完成したストリングの確認 | 標準装備またはオプション、解像度とカメラ数 |
ゼロバスバー(0BB)フォーマット向けに作られたラインは、はんだ付け後に7番目のステーションを追加する — 接着剤硬化またはフィルムラミネーションで、これはセクション5で扱う。6ステーションのコアはそれ以外、どのメーカーの機械でも同じである。見積もりを分けるのは、精度、加熱制御、そしてハンドリングのどれだけがロボット化されているかだ。
3. 仕様書で重要な数字
3つの仕様が機械の他のすべてを予測する。 破損率:現行世代の機械はAグレードセルで≤0.2%を維持する — これより緩いものは受け入れてはならない。このステーションでの破損は、スクラップに加えて恒久的な手直し工数だからだ。 スループット: エントリーマシンは1時間あたり約1,200セル、主力クラスは2,400、高速ATWクラスマシンは6,800 — これは売り手の見出しではなく、あなたの で行われます。 とシフト計画に照らしてサイズを決めてください。 位置決め精度:±0.15 mmの位置決めと±0.2 mmの配置が現在の標準である。バスバー数が増え、フィンガーが細くなるにつれて、速度を保ちながらリボンをパッド上に維持するのは精度だ。
もう一つ要求する価値のある仕様:機械に付属する完全なセルキットの数と、2つ目のキットの費用。複数のセルフォーマットを稼働させる予定なら — そしてほとんどのラインは最終的にそうなる — フォーマット切替はスペアキットと保存レシピにかかっている。
4. IRはんだ付けが勝利した — 確認して先へ進む
古いカタログでは、赤外線、熱風、レーザー、誘導が並列に記載され、まるで選択肢がまだ開かれているかのようです。そうではありません。赤外線は量産の標準であり、非接触で成熟しており、独立してゾーン制御された温度制御を備えています。一方、熱風は事実上新しいラインから姿を消しました。加熱が不均一で、サイクルが遅く、薄いウェーハが耐えられない熱衝撃を伴うためです。レーザーと誘導はニッチな用途で生き残っていますが、その設備コストはモジュール組立において経済的に正当化されることはほとんどありません。2026年に実際に重要な決定は、加熱方式ではなく、IRプラットフォームが後から0BBにアップグレードできるかどうかです。
5. 2026年の本当の課題:バスバー形式と0BB
過去5年間のストリンガー開発は一つの物語です:バスバーが多数からゼロへ。MBB(マルチバスバー)はSMBB(15~25BB)に取って代わられ、業界は現在0BBへ移行しています — フィンガーに直接はんだ付けされた細い丸線で、銀ペーストを節約し、シェーディングを削減し、電力を高めます。業界予測では0BBは2026年までに約90%の普及率に達するとされており、今日購入したマシンが0BBを実行できなければ2年以内に時代遅れになるリスクがあります。標準マシンはPERCと TOPCon を3~20BBでネイティブにカバーします;0BBは追加プロセスであり、4つのルートは購入に影響を与えるほど異なります:
| 0BBルート | 接合方法 | トレードオフ |
|---|---|---|
| はんだ + 接着剤 | IRがワイヤーを仮止めし、熱硬化性接着剤が補強 | 量産で最も経済的。高い接着剤ディスペンス精度が要求される — IRストリンガーの自然なアップグレードパス |
| フィルム | ポリマーフィルムがワイヤーを保持し、ラミネーション中に接合 | 最も広いセルタイプ適合性(TOPCon/HJT/BC)と高い信頼性。フィルムがコストを追加 |
| 接着剤ディスペンス | ディスペンス、ワイヤー配置、硬化 | シンプルで安定した設備。追加の接着剤コストとワイヤー下のELシャドウの可能性 |
| SmartWire | 複合フィルム + ワイヤーグリッド | 確立されたルート。2034年まで特許保護、高いフィルムコスト |
今日のコストではなく、セルロードマップに基づいて選んでください。TOPConを運用し、そのまま継続する予定なら、はんだ+接着剤が最も低コストで運用でき、すでに購入したIRプラットフォーム上に構築できます。BCやHJTが計画にあるなら、フィルムのより広い適合性はモジュールあたりのコストに見合う価値があり、機械は後から改造するのではなく、それに対応できる状態で発注する必要があります。
6. セル互換性:1台の機械、4つのセルファミリー
| セルタイプ | ストリンギング要件 | 主流のアプローチ |
|---|---|---|
| PERC | 成熟、コスト重視 | 標準IR、MBB/SMBB |
| TOPCon | N型、SMBBから0BBへ移行 | 標準IR / 0BBはんだ+接着剤 |
| HJT | 低温に敏感な薄型ウェハ | 低温IR / 0BBフィルムまたは接着剤 |
| BC(IBC/ABC/HPBC) | バックコンタクト、フロントバスバーなし | BC対応ストリンガー構成 — 他を見積もる前に必ず確認してください |
事業計画に受託加工 — 複数顧客のセルフォーマットを1ラインで流す — が含まれるなら、互換性はピークスループットよりも価値があります。クイックチェンジセルキットと、フォーマットごとに検証・保存されたレシピがあれば、1台の機械が数分単位の段取り時間でルート間を切り替えられます。その柔軟性がない機械は、顧客リストを1つの技術ルートに限定してしまいます。
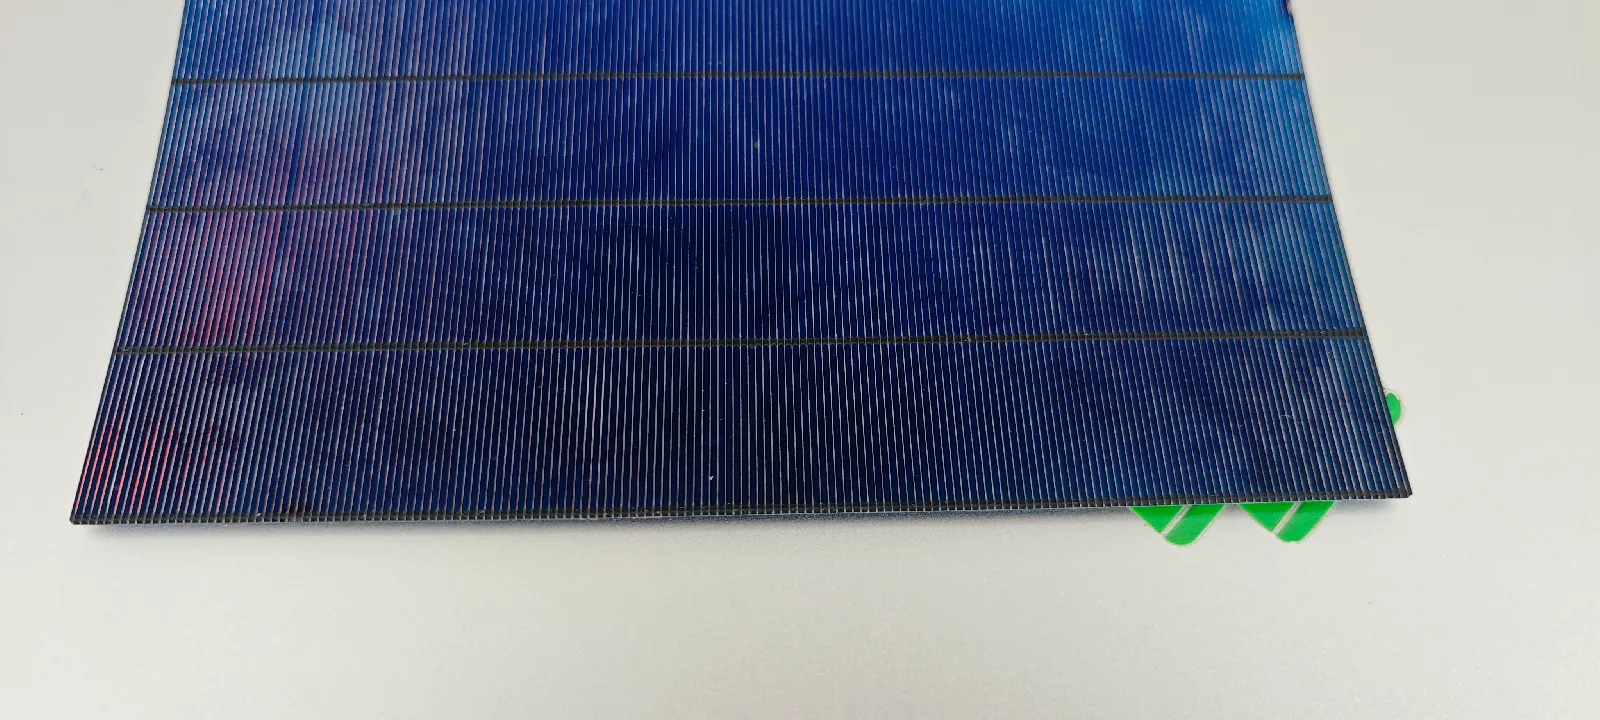
バックコンタクトは、ストリンガーのレシピではなくジオメトリが変化する唯一のケースです。接合部が背面に移動するため、位置合わせはカメラの問題となり、リボンははんだ付け前に固定する必要があり、ヒーターは裏面から作用します。その構成こそが BCセルタバーストリンガー であり、セル形式の一覧ではなく、上記の表の要件と仕様を照合して確認する価値があります。
7. タバーとストリンガーのコスト、そして価格を左右するもの機械クラス別の中国FOB価格帯の目安:エントリーマシンは約 6万〜7万ドル、2,400セル/時のワークホースクラスは 12万〜14万ドル、高速6,800セル/時のATWクラス機械は 38万〜43万ドル。同じクラス内でも、2つの見積もりの差は通常4つの項目から生じます:インラインELが含まれるかどうか(およびカメラ数)、ロボット式か機械式かのセルハンドリング、含まれるセルキットと保存レシピの数、そして試運転とトレーニングのどこまでが価格に含まれるか。"同じ"クラスの見積もりが価格帯より30%低い場合、その4つのうち1つが静かにシートから消えています。
開示します、どうせ気づかれるでしょうから:Ooitechはストリンガーを販売しています — 当社のSS-1500Bはエントリークラスの機械で、SS-2500は当社が出荷するすべてのラインにおけるワークホースです。当社の1台は166〜210 mmセル、3〜20BB、リボン幅0.35〜1.0 mmに対応し、位置決め±0.15 mm、破損率≤0.2%、インラインELカメラ3台を備えています。BC対応構成と0BB接着剤/フィルムへのアップグレードはプロジェクトごとにお見積もりします。上記の価格帯を、当社を含むどのサプライヤーにも当てはめてみてください。
8. ずれが生じるとき:実際の工場から見た3つの不具合
当社のサポートチャネルに届くストリンガーに関する質問のほとんどは、ハードウェアの故障ではありません。それらはセットアップのずれであり、同じ3つが繰り返し現れます。 ワイヤがはんだパッドから外れている、通常はストリングの同じ端で:温度に触れる前に、まずリボン供給を確認してください — ロールの装着状態、リボン面がカッターと水平か、カッターのオーバーラップ高さ。 黒変または未濡れの接合部 ストリング端では、中央部は問題なくはんだ付けされるのに、端で問題が発生する場合:これは加熱ゾーンプロファイルの問題であり、セルの問題ではありません。ゾーンのレイアウトを、機械のフォーマットに合わせて再調整する必要があります。 セル変更後のレシピドリフトすべてのセルフォーマット — ハーフカットTOPConは182 PERCとは異なる挙動を示します — が、それぞれ独自に検証された加熱レシピを必要とし、最も有用な習慣は、1つの共有設定を調整するのではなく、フォーマットごとのレシピを保存することです。この習慣を最初の週に身につけたオペレーターは、6か月目に週末を無駄にすることがなくなります。
これは「定格歩留まりで稼働するまでどれくらいかかるか」に対する正直な答えでもあります。機械は試運転初日から能力を発揮しますが、レシピライブラリとオペレーターの目を育てるには2〜3か月かかります。その期間、連絡が取れる相手から機械を購入してください。手付金を支払う前にそれを確認する方法は、次に記載されています: タブラー&ストリンガー機メーカーの評価.
FAQ — タバー・ストリンガー機
タバー・ストリンガー機の価格はいくらですか?
中国FOBの一般的な価格帯:エントリーマシンで6万〜7万ドル、2,400セル/時間の主力クラスで12万〜14万ドル、高速ATWクラスで38万〜43万ドル。インラインEL、ロボットハンドリング、予備セルキット、試運転範囲によって、見積もりは同じ価格帯内で変動します。
ストリンガーのスループット数値は実際には何を意味しますか?
1時間あたりのセル数で、機械の定格フォーマットで測定されます。約1,200セル/時間のエントリークラスストリンガー2台で、およそ1時間あたり16パネルの半自動ライン1本を賄えます。2,400セル/時間の機械1台で20〜60 MWのラインを支え、6,800セル/時間の機械は150〜600 MWのラインで複数台導入されます。スループットは必ずラミネーターのサイクルと照らし合わせて確認し、単独で判断しないでください。
1台のストリンガーでPERC、TOPCon、HJT、BCセルを処理できますか?
PERCとTOPConは、フォーマット別レシピとセルキットを備えた1台の標準機で可能です。HJTは低温構成が必要で、BCフォーマットにはBC対応ストリンガーが必要です。BCまたはHJTの生産量が計画にある場合は、他の仕様を比較する前にその互換性を確認してください。
仕様書はどの破損率を保証すべきですか?
現世代機ではAグレードセルで≤0.2% — エントリークラスと主力クラスで同じ数値です。これより緩いと永遠にスクラップ損失が発生し、これより大幅に厳しい場合はテスト条件について確認の質問をする価値があります。
なぜリボンワイヤーがはんだパッドから外れるのですか?
ほとんどの場合、セルではなくリボン供給のセットアップが原因です。ロールが正しく装着されていない、リボン面がカッターと水平でない、またはカッターのオーバーラップ高さが間違っているなどです。まず供給経路を修正し、その後で加熱ゾーン設定を確認してください。
ホットエア式ストリンギングはまだ検討に値しますか?
新規ラインには不要です。不均一な加熱、遅いサイクルタイム、薄型ウェハへの熱衝撃により、ホットエアは量産から外れました。IRプラットフォームを選び、その0BBアップグレードパスに判断時間を費やすべきです。
ストリンガーにインラインELは必要ですか?
はい。ストリンギングは最初の不可逆プロセスであり、インラインELはラミネーションでモジュール内部に固定される前にマイクロクラックやリボンの位置ずれを検出できる唯一の検査です。コスト削減のためにこれを省略すると、目に見える機械価格が目に見えないスクラップコストに変わります。
0BBとは何で、自分のマシンに必要ですか?
ゼロバスバー:ワイヤをフィンガーに直接はんだ付けし、銀ペーストを節約して遮蔽を低減します。業界予測では2026年までに普及率が約90%に達するため、今日購入するマシンは少なくとも後でグルーまたはフィルムのアップグレードを受け入れられるべきです — はんだ+グルー対応のIRプラットフォームが最も自然な道です。
仕様はOoitechのマシンデータを参照しています。価格帯は中国FOB市場の一般的な範囲を反映しており、構成により変動します — 予算策定前に最新の見積もりを確認してください。
関連: PVリボンの役割:3つの仕事、1つのトレードオフ ストリングが形成された後、リボンが何を行っているかを説明します。
関連: バックコンタクトセルにおける0BB:利得と歩留まりの限界 ワイヤ本数が増加し、すべてのワイヤが細くなる場合のマシン側の要件をカバーします。
関連: 0BBセル技術:バスバーをなくすことで何が変わるか リボンが20本の非常に細いワイヤになったときにマシンが保持しなければならないものを示します。
関連: TOPConにおけるレーザーカットエッジ:断面のパッシベーション 接合部ではなく切断面にあり、クォーターが分離された後に溝壁が電気的に何を行うかについてです。
関連: PVリボンの製造方法:伸線、焼鈍、はんだめっき は、ストリンガーのハンドリングがリボンの一貫性をライン歩留まりに変える仕組みを説明します。
関連: モジュール効率と出力:740 Wが675 Wより下位にランクされる理由 は、より厳しい配置公差がライン歩留まりに変わる場所です。
関連: 太陽光パネルはどのように作られるか:すべての工程とすべての検査 は、配置と溶接の区別が最も重要になる場所です。
関連: MC4またはMC4互換:コネクタ名が意味するもの は、ストリングから出てくるリード線に圧着されます。
関連: 太陽電池ストリンガー機構:ゾーン別ガイド. これらのステーションの背後にある部品レベルの視点をお求めなら、これは6つのゾーンすべてを解説します。
関連: フラットリボン対丸リボン:BCセルがなぜ定石を破るのか — リボンの断面形状が、必要な機械をどう変えるか。
関連: ハイブリッドコンタクトBCセル:28%が依然として証明すべきこと — 200 C の上限が、それをストリング化する機械に何をもたらすか。
参考文献と背景データ
このトピックに関する公開参考資料で、業界の技術ロードマップと市場データを維持する組織によって発行されています: