フィルファクターが太陽電池セルの量産を明らかにする理由
目次
簡単な回答: フィルファクターは、セルの最大電力と開放電圧および短絡電流の積との比であり、他の2つのパラメータよりも先に量産欠陥を明らかにするパラメータです。フィルファクターが低下してもセルは電圧と電流を維持できます。なぜなら、フィルファクターは直列抵抗とシャント損失が現れる場所だからです。直列抵抗はメタライゼーション、コンタクト、リボン接合部から生じます。シャント損失は、電流が接合部をバイパスする欠陥から生じます。150 GWから200 GWの範囲の生産能力を持つ生産環境では、バッチ全体にわたるフィルファクターのドリフトは、800 °C付近のファイアリング工程または200 °C付近の後続プロセス段階がウィンドウから外れたことを示す最も早いシグナルです。そのため、フィルファクターは最終テスト時だけでなく継続的に監視されます。
PV モジュール製造 · Jerry、Ooitech 著
なぜフィルファクターは太陽電池の量産欠陥を最初に明らかにするのか?
はじめに: フィルファクターは単独のパラメータではありません。接触抵抗、リーク、ペースト配合、スクリーン印刷、焼成、そしてLECOプロセスウィンドウを一つの I-V曲線.
効率は結果を示し、FFは生産ラインで何が起きているかを明らかにする
太陽光発電産業は世界的なエネルギー転換の下で急速に拡大しました。世界のPVモジュール生産能力はすでに200 GWを超え、年間生産量は150 GW以上を維持しています。同時に、PERC技術はライフサイクルの後期段階に入っています。量産変換効率は23.5%に上昇し、約24%の理論的限界に向かって困難に進んでいます。さらなる向上ははるかに難しくなっています。
製造コストの観点から見ると、PERCセルの非シリコンコストは約1ワットあたり0.2元まで圧縮されており、さらなる削減の余地は限られています。そのため業界は、 TOPCon、ヘテロ接合技術(HJT)、バックコンタクトセルなどの高効率N型技術へとシフトしています。目標は、より高い効率とより強固なプロジェクトの銀行融資可能性を通じて、新たな利益空間を切り開くことです。
変換効率は、ある世代の太陽電池技術を評価する際に明らかに重要です。しかし実際の量産ラインでは、開放電圧(Voc)と短絡電流(Isc)はしばしば比較的狭い範囲内で安定します。その時点で、曲線因子は最終的な生産歩留まりの決定的な指標となり、小さなプロセス変動の敏感なシグナルとなります。
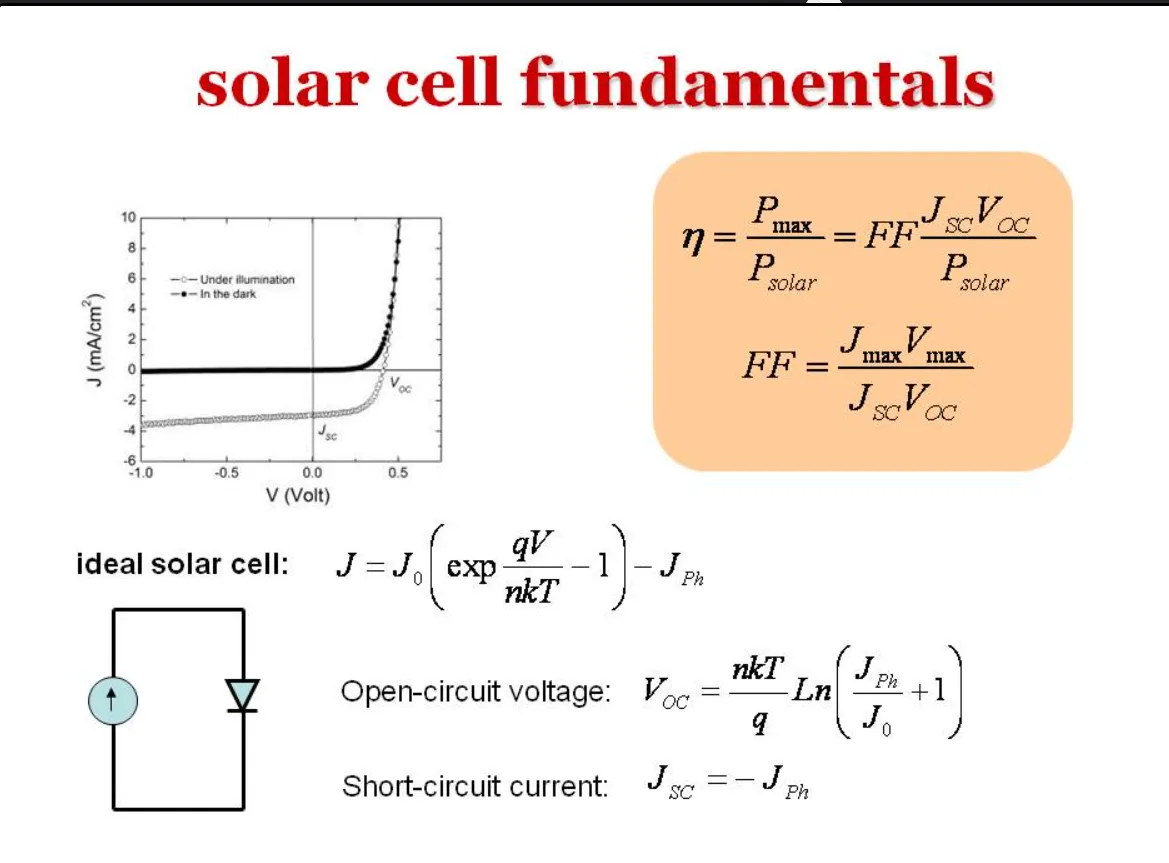
幾何学的には、曲線因子は太陽電池のI-V特性曲線の方形性を測定します。これは、実際の最大電力矩形と、VocとIscによって形成される理論的矩形との比です。値は常に1未満です。理想的な条件下では、ガリウムヒ素太陽電池の最大FFは0.89に近づく可能性があります。典型的な商用結晶シリコン太陽電池の理論的限界は約0.83~0.85です。
生産ラインは理想的なモデルではありません。金属化コンタクトの不良、エッチングに起因するリーク、ペースト配合の不均衡、あるいは焼成ウィンドウのずれは、いずれも微視的なコンタクト界面を乱す可能性があります。これらの欠陥は熱蓄積に非常に敏感です。最終的には寄生抵抗の急激な変動として現れ、しばしばFFの低下によって最初に露呈します。
式:変換効率とFFの関係
η = Pmax / Pin = (Voc × Isc × FF) / Pin
意味: VocとIscが比較的安定している場合、FFのわずかな変動はそのまま最終的な変換効率に影響します。
式:フィルファクターの定義
FF = Pmax / (Voc × Isc) = (Vmp × Imp) / (Voc × Isc)
意味: FFはI-V曲線の方形性を表します。実用的には、セルが理論上の電気出力を実際の最大電力へどれだけ効果的に変換できるかを示します。
FFの物理的核心:RsとRshの引き合い
FFがなぜ製造条件にこれほど敏感なのかを理解するには、太陽電池の等価回路モデルに立ち返る必要があります。光生成キャリアは外部回路に収集される前に、シリコン本体を通ってドリフトおよび拡散します。この過程でエネルギー損失は避けられません。
巨視的な電気レベルでは、これらの損失は寄生抵抗として表されます。主な2つの成分は、直列抵抗Rsとシャント抵抗Rshです。
直列抵抗は、電流が外部負荷へ流れる際に遭遇するすべての順方向の物理的抵抗を表します。これは、シリコンウェーハのバルク抵抗、表裏電極とシリコン間のコンタクト抵抗、横方向のエミッタ輸送抵抗、フィンガーおよびバスバー抵抗、さらにモジュールレベルでは相互接続リボン抵抗が複合した結果です。
これらの要因の中で、金属-半導体コンタクト抵抗と、エミッタドーピング濃度および接合深さの変動は、量産において最も不安定な変数の一部です。また、Rsの急激な増加を引き起こす最も可能性の高い原因の一つでもあります。直列抵抗はセルのフィルファクターと強い負の相関があります。
I-V曲線上では、Rsが増加するとVoc付近の順方向バイアス領域の傾きが減少し、曲線はより平坦になります。巨視的には、直列抵抗の増加は最大出力電力を低下させ、FFを引き下げます。
シャント抵抗は内部の電気的リークのレベルを反映します。理想的には、Rshは無限大に近づき、光生成キャリアのためのバイパス経路を残しません。実際の製造では、エッジリーク、結晶転位、およびPN接合を貫通する金属ペーストが意図しない電流経路を生み出す可能性があります。
Rshが低いほど、内部リーク電流が多くなります。このシャント効果は機能的なPN接合を通過する電流を減少させ、動作電圧を低下させます。この問題は低照度下でより顕著になります。なぜなら、光生成電流がすでに弱く、リークが全電流に占める割合が大きくなるからです。
式:寄生抵抗を含む太陽電池方程式
I = IL - I0 × { exp[q(V + I×Rs)/(n k T)] - 1 } - (V + I×Rs) / Rsh
意味: Rsは電流出力を妨げ、Rshはリーク経路を作り出します。どちらもFFを低下させます。
式:最大電力点条件
d(I×V) / dV = 0
意味: I-V曲線上で電力が最大に達する点が、生産テストで使用されるPmax値の源です。
式:正規化シャント抵抗
RCH = Voc / Isc; rsh = Rsh / RCH
意味: 特性抵抗RCHによる正規化により、異なるサイズや電流クラスのセルを同じスケールで比較できます。
式:シャント抵抗がFFに与える影響の近似
FFsh ≈ FF0 × (1 - 1 / rsh)
意味: Rshが低いほど、リークが深刻になり、結果として生じるFF損失が大きくなります。
RsとRshはどの生産問題に対応するか?
エンジニアリングの観点から、FFは単に効率が低下したことを示すだけでなく、エンジニアがなぜ効率が低下したかを判断するのに役立つため価値があります。直列抵抗とシャント抵抗はI-V曲線の異なる領域に影響を与えるため、異なる製造欠陥を示唆することができます。
式:直列抵抗による熱損失
Ploss ≈ I² × Rs
意味: 高電流または高照度条件下では、Rsによる電力損失は電流の二乗に比例して増加します。
| 寄生抵抗条件 | I-V曲線の変化 | 巨視的効果 | 考えられる生産ラインの原因 |
|---|---|---|---|
| 直列抵抗Rsが増加 | Voc付近の順方向バイアス領域における傾きが減少する | FFが低下し、高照度下で熱損失が大きくなり、Iscはわずかに低下する可能性がある | 表面または裏面電極の接触不良、ペーストのバルク抵抗率が高い、フィンガーの断線、または焼成不足 |
| シャント抵抗Rshが低下する | Isc付近および逆方向バイアス領域における傾きが増加する | FFが低下し、リークによりVocが下がり、低照度性能がより急激に悪化する | エッジアイソレーションの不完全、過剰焼成によるPN接合の貫通、結晶欠陥、またはパッシベーション膜のピンホール |
接触不良:メタライゼーションのアキレス腱
シリコンウェーハから完成したセルに至るプロセスフローにおいて、スクリーン印刷とメタライゼーション焼成は電気的性能を決定する重要な段階である。スクリーン印刷は成熟しておりコスト効率が高いが、その物理的接触メカニズムは直列抵抗とシャント抵抗の両方の問題を引き起こす可能性がある。
現代の高効率セルでは、裏面側キャリアの表面再結合速度を低減するために、裏面誘電体パッシベーションと局所金属接触構造が一般的に用いられている。金属とシリコン本体の間に絶縁性誘電体層が存在するため、局所接触はレーザー開口またはペースト支援エッチングによって形成する必要がある。開口品質が悪いか合金化が不十分な場合、金属と半導体は信頼性の高いオーミック接触を形成できない。
スクリーン印刷された局所裏面電極接触を有するセルの研究では、接触不良により直列抵抗が21.34 mΩまで上昇することが示された。変換効率はわずか8.95%にとどまり、従来のアルミニウム裏面電界セルの17.44%レベルをはるかに下回った。
研究者らは裏面アルミニウムペーストのドーピングレベルを調整することでFFの回復を試みた。アルミニウム含有量が増加するにつれて合金化深さが改善し、直列抵抗が減少した。アルミニウム含有量が臨界レベルである60%に達すると、Rsは未ドープ条件と比較して11 mΩ減少した。これにより変換効率は絶対値で2.59パーセントポイント上昇した。
しかし、アルミニウム含有量が高くなりすぎると、過剰なアルミニウムが接触領域の導電ネットワークを乱した。その後、直列抵抗は再び上昇し始めた。
QFLS:材料欠陥と製造欠陥の分離
生産ラインでFFの広範囲な低下が見られた場合、最も難しい問題の一つは、その損失が材料内部での過剰な非放射再結合によるものか、スクリーン印刷と焼成の過程で生じた寄生抵抗によるものかを見極めることです。
準フェルミ準位分裂(QFLS)は、このような状況で重要な診断ツールです。物理的には、QFLSは外部への電荷取り出しが行われない場合の太陽電池デバイスの理論的な電圧限界を決定します。QFLSと放射限界との差は、材料欠陥や不純物に起因する非放射再結合損失を直接明らかにします。
QFLSを光学的に測定し、非接触の擬似J-V解析と組み合わせることで、研究者は外部電気測定から直列抵抗の影響を除去できます。
測定されたFFがQFLSから導出された擬似フィルファクターを大きく下回る場合、その損失は通常、金属化コンタクトの不良やフィンガーの断線に関連付けることができます。擬似フィルファクターがすでに低い場合、非放射再結合が制御不能である可能性が高く、ウェーハ品質や界面パッシベーションにおける本質的な問題を示唆しています。
HJT低温銀ペースト:200°C以下で導電ネットワークを構築する
N型技術の拡大に伴い、HJTおよびBCセルは金属化品質に対してより厳しい要求を課しています。そのためFFは、革新的な導電性ペーストを評価するための重要な指標となっています。
HJTセルはアモルファスシリコンと結晶シリコンのヘテロ接合構造を使用しています。これにより強力なパッシベーションが得られますが、この構造は温度に非常に敏感です。アモルファスシリコン膜の結晶化と劣化を防ぐため、HJTセルは800°Cを超える従来の焼成温度に耐えることができません。硬化温度を厳密に200°C以下に制御した低温銀ペーストが必要です。
低温銀ペーストは従来の高温ペーストとは異なる仕組みで機能します。高温銀ペーストは高温で溶融するガラスフリットに依存しています。ガラスフリットは反射防止膜をエッチングして貫通し、銀結晶子がシリコン中へ成長するのを促進し、低抵抗のオーミックコンタクトを形成します。
低温銀ペーストは主に、ポリマー樹脂系に懸濁された銀粒子に依存しています。低温で溶剤が蒸発した後、粒子が互いに押し付けられて物理的な電気的接触を形成します。
このメカニズムにより、一般的に低温ペーストは高温ペーストよりも体積抵抗率が高くなります。これによりセルの総直列抵抗が増加し、FFが低下する可能性があります。ペーストサプライヤーはナノスケールの粉末エンジニアリングによってこの問題に対処しています。一般的な対策としては、銀含有量を減らし、ペーストの微細度とレオロジーを改善することで、より少ない銀使用量で緻密な導電ネットワークを形成できるようにすることが挙げられます。
| ペーストの種類 | 銀含有量 | 硬化条件 | 体積抵抗率 | プロセス特性 |
|---|---|---|---|---|
| 従来の低温銀ペースト | 35%-55%、または20%-35%まで低減 | 従来の設定 | 約4-8 μΩ·cm | 微細度約6-8 μm、粘度約155-165 Pa·s |
| AP-01シリーズ、溶剤含有 | 33%-41% | 少なくとも120°Cで6-20分 | 4.57-7.62 μΩ·cm | 高アスペクト比印刷と非常に微細な線幅をサポート |
| AP-02シリーズ、無溶剤 | 33%-41% | 少なくとも110°Cで5-15分 | 4.31-8.53 μΩ·cm | 15 μm以上のスクリーン開口部および400 mm/s以上の印刷速度に適しています |
BCセル:裏面絶縁不良の警報としてのFF
HJTの課題が低温導電性にあるならば、バックコンタクトセルの課題は電極レイアウトの微視的限界にあります。
BCセルは表面側の金属グリッドによる遮蔽を排除するため、Iscをより高くすることができます。その代償として、すべての正極と負極を裏面に非常に狭い間隔で交互に配置する必要があります。
この高密度配線領域内では、わずかなスクリーン印刷のずれ、ペーストの広がり、または微小な絶縁層の欠陥が、正極と負極の間に物理的な接続を生じさせる可能性があります。そうなると、Rshはほぼゼロまで低下する可能性があります。
微視的な短絡は大きなシャント電流を生み、動作電圧を消耗させます。Vocは崩壊し、FFはゼロまで低下する可能性があります。表面近くで生成された光生成キャリアも、裏面の金属集電電極に到達するまでにより長い横方向の距離を移動しなければなりません。これにより、蓄積された体積抵抗および横方向の直列抵抗のリスクが増加します。
このため、FF変動モニタリングはBCセル生産ラインにおける最も重要な歩留まり保護対策の一つです。FF閾値を下回った各セルは、メタライゼーション分離またはキャリア輸送設計の失敗を表している可能性があります。
ファイアリングウィンドウ:アンダーファイアリングとオーバーファイアリングはどちらもFFによって罰せられる
TOPConおよびPERCセルにとって、高温ファイアリングは最終的な重要プロセスの一つです。金属電極が印刷されたシリコンウェーハは、ピーク温度約800°Cのベルト炉を通過します。金属ペースト中のガラスフリットが表面パッシベーション層を溶かし抜け、下地のシリコンまたは裏面電界と合金化または直接接触を形成します。これによりオーミックコンタクトが形成され、直列抵抗が低減されます。
このプロセスは厳密なバランスの上に成り立っています。温度が低すぎる、またはベルト速度が速すぎるとアンダーファイアリングが発生します。ガラスフリットが十分に溶融できず、窒化シリコンやトンネル酸化膜層をエッチングして貫通できない可能性があります。銀結晶子の析出とシリコンへの侵入が不十分となります。金属と半導体の間に絶縁層が残り、コンタクト抵抗が急激に上昇します。I-V曲線の順方向バイアス側が平坦化し、FFが異常に低くなります。
過度な温度はオーバーファイアリングを引き起こします。金属ペーストが過剰に攻撃的になり、銀結晶子がスパイクのように浅いPN接合を貫通する可能性があります。これにより短絡と再結合中心が導入されます。パッシベーションが損傷し、Rshが低下し、リークが深刻な問題となります。
EL検査では、オーバーファイアリングによる格子損傷とパッシベーション不良は、しばしば曇りパターン、ウォーターマーク、または炉ベルトマークとして現れます。
プロセスウィンドウを広げるため、装置サプライヤーはファイアリングおよび光注入システムを開発しました。これらのシステムはファイアリング炉と光注入チャンバーを組み合わせたものです。高温アニールと合金化の後、ウェーハは約150-350°Cの温度で高強度光に直接曝露されます。
高強度光子がキャリアを励起し、ウェーハ内部および表面近傍の水素原子の電荷状態を変化させます。これにより、ファイアリング中に生じた微視的な熱欠陥やダングリングボンドをパッシベーションできます。テスト結果によると、この処理はELウォーターマークと炉ベルトマークを低減し、VocとFFの両方を改善できます。
LECO:TOPConメタライゼーションの葛藤を突破する非平衡ルート
TOPConの初期の拡大期において、フロント側のメタライゼーションが主要な歩留まりボトルネックとなった。表面再結合を低減するため、TOPConセルのフロント側は、より浅いエミッタでドーピング濃度を低くする傾向がある。
浅い接合と低ドーピングは、ガラスフリットを含む従来の高温銀ペーストにとって相反する課題を生む。ペーストが十分にファイアスルーされない場合、接触抵抗は極めて高く留まる。逆に強くファイアしすぎると、浅い接合が貫通され、リークが発生してFFがゼロに近づく可能性がある。
レーザー強化コンタクト最適化(LECO)は、この相反する課題に対処するために開発された。LECOは非熱平衡の光電機構を用いる。破壊的な全体高温加熱を適用する代わりに、高強度レーザーで電荷キャリアを励起しつつ、約10 V以上の逆バイアスを印加する。
強いバイアスと光生成キャリアの複合効果により、アンダーファイアで未接続のまま残された弱い絶縁点で局所的なアバランシェ降伏が起こる。自由キャリアは電界によって金属-半導体コンタクトを通して駆動され、数アンペアの局所電流を生じる。
これらの強い電流は、微視的なコンタクト点で局所的なジュール加熱を発生させる。これにより、ナノ秒からマイクロ秒のタイムスケールでマイクロファイアリングが生じる。
LECOは、TOPConのファイアリング戦略を、強力な全体加熱から標的を絞った局所修復へと変える。ペーストサプライヤーは、LECO対応の専用ガラスフリットシステムを設計できる。従来のベルトファイアリングプロセスは、浅いエミッタを保護するためにややアンダーファイアのまま維持でき、LECOがバックエンドで局所的な電気的破壊を生じさせ、接触抵抗を低減する。
検証結果は、LECOなしのセルは過剰な接触抵抗のために故障に近い状態で動作する可能性があることを示している。LECO処理後は、パッシベーションを維持しつつ接触抵抗が低下する。FFが上昇し、絶対変換効率で0.2パーセントポイント以上の向上につながる。
LECOには依然としてプロセス限界がある。光強度が低すぎる場合、コンタクト修復は不完全となる。高すぎる場合、格子アブレーションや構造損傷が発生する可能性がある。
レーザー強度が破壊的な値である375 MW/cm²に達すると、FFは0.84から0.65へ低下し、約24%の減少となる。Vocは0.745 Vから0.695 Vへ低下し、Jscは41.8 mA/cm²から40.8 mA/cm²へ低下する可能性がある。
LECOによって形成された微視的な接触ネットワークも、ある程度の非平衡熱脆弱性を有している。EL分析によると、LECO処理されたセルが2回目の高温焼成サイクルを経る際、2回目の焼成温度を280°Cから680°Cに上げると、確立された微細導電パスが乱される可能性がある。
その後、接触抵抗は再び悪化し、FFは大幅に縮小し、初期セル効率26.35%が低下し始める。
FFは単なるパーセンテージではない。それは生産歩留まりの脈拍である
太陽電池製造のブラックボックスを覗いてみると、一つの点が明らかになる。フィルファクターは、実験室のテスターに表示される抽象的なパーセンテージをはるかに超えたものである。
微視的レベルでは、FFはキャリア輸送経路に沿った直列抵抗とシャント抵抗の間の綱引きの最終的な表現である。生産ライン上では、メタライゼーションペーストの導電性限界、スクリーン印刷の機械的精度、およびベルト焼成炉の温度プロファイルの小さな変動を記録する。
非シリコンコストがすでに底値に近づき、設備投資の拡大がより困難になりつつある新しいPVサイクルにおいて、すべての主要な高効率技術は同じ基本的な問題に直面している。
HJTは低温硬化限界内で信頼性の高い導電ネットワークを維持しなければならない。BCセルは、微視的な距離だけ離れた正負電極間の漏れを制御しなければならない。TOPConは、パッシベーションを保護しながら接触を修復するために、焼成、光注入、およびLECOに依存している。
目標は常に同じである。PN接合を貫通して漏れを生じさせることなく、界面接触抵抗を低減すること。
メーカーにとって、絶対効率値だけを追い求めることはもはや十分ではない。よりスマートな生産システムは、小さなFF変動をリアルタイムで監視し、QFLSや疑似J-V分析などの非破壊診断手法と組み合わせるべきである。それが、より安定した次世代高効率太陽電池製造への実用的な道筋である。
Ooitechの見解
FFの真の価値は、生産アラームとしてのその速さにある。安定したラインは、各結果を個別に扱うのではなく、FFをRs、Rsh、ELパターン、疑似FF、焼成温度、およびメタライゼーションデータとともに追跡すべきである。TOPCon、HJT、およびBC技術にとって、この統合データセットは、最終的な効率分布が深刻な歩留まり損失を示すよりもはるかに早く、ドリフトするプロセスウィンドウを明らかにすることができる。
参考文献と背景データ
このトピックに関する公開参考資料で、業界の技術ロードマップと市場データを維持する組織によって発行されています: