薄型シリコンウェハー vs. 25~30年のモジュール寿命:可能か
目次
簡単な回答: シリコンウェーハは薄くなり続けており、問題は薄くなったウェーハが25~30年のモジュール寿命を依然として支えられるかどうかです。2年前、主流の厚さは150 µm~160 µmでしたが、現在の生産はそれを下回りつつあります。動機は明白です — 薄いウェーハはインゴットあたりのウェーハ枚数を増やし、ワットあたりのシリコンコストを下げます。そしてシリコンはモジュールにおいて単一で最大の材料コストです。リスクは機械的なものです。薄いウェーハはセル加工、ストリング化、ラミネーションの際に割れやすく、最終検査で現れないマイクロクラックが、フィールドでの熱サイクルを通じて進展する可能性があります。600 GW級の業界能力は、この薄型フォーマットを前提に計画されており、これは信頼性の問いが実験室ではなく生産規模で答えられつつあることを意味します。
PV モジュール製造 · Jerry、Ooitech 著
はじめに
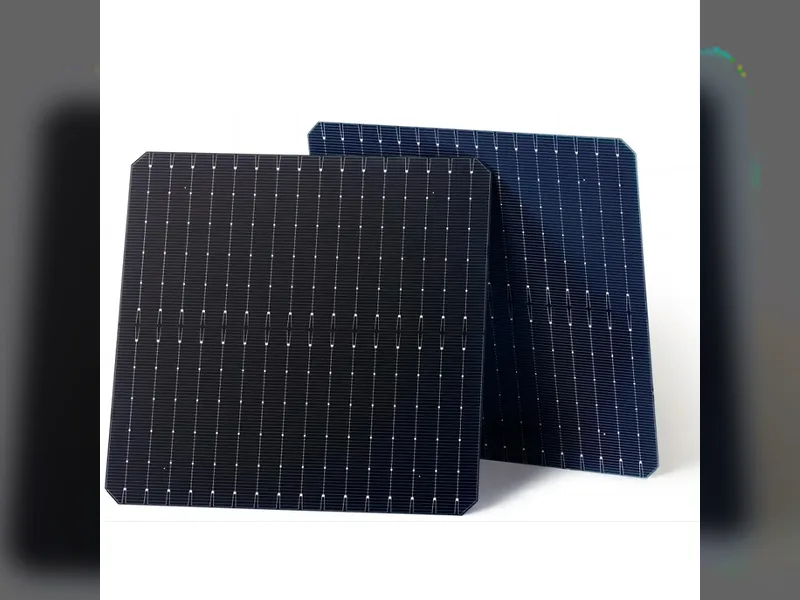
2026年、太陽電池ウェーハはダイエット中です。2年前、主流の厚さはまだ150-160μmでした。現在、120-130μmがN型ウェーハの量産標準となり、一部のリーディングプレイヤーは110μmを生産ラインに投入しています。
では、なぜ業界全体がウェーハを薄くすることに狂奔しているのでしょうか?ウェーハが薄くなり続けると、セルは触れただけで割れるほど脆くなるのでしょうか?そして、下流のモジュールは依然として25年、さらには30年の設計寿命を提供できるのでしょうか?これらは業界と投資家の両方が関心を持つ現実的な問題です。
なぜ業界全体が薄型ウェーハを追い求めるのか
ウェーハ薄型化の最も直接的な推進力はコスト削減であり、貴重なポリシリコンを節約することです。
ウェーハ厚を10μm削減するごとに、ワットあたりのシリコン消費量が約7%減少します。切断およびセル工程で追加される非シリコンコストを差し引いても、ウェーハあたりの総コストは約0.03-0.04元低下します。160μmから130μmにすると、ウェーハあたりほぼ1角を節約できます。世界の年間設置量600GWでは、業界全体で毎年数百億元の節約になります。
現在、ポリシリコンはモジュール総コストの9%-14%を占めています。その比重はポリシリコンバブル時よりもはるかに低いですが、薄型化はシリコン消費量を直接削減する最も効率的な方法であり続けています。
コスト削減だけでなく、薄いウェーハは電気的な利点ももたらします。ウェーハが薄いほど、光生成キャリアの輸送経路が短くなるため、バルク再結合損失が減少し、セル効率がわずかに向上します。これは TOPCon やHJTとさらに相性が良いです。
しかし、異なるセルルートでは薄型化の許容度が大きく異なります。HJTは低温プロセスで高温ドーピング工程がないため、本質的に薄型ウェーハに適しており、100-110μmまで薄くできます。TOPConは高温ポリシリコン堆積工程を経る必要があり、薄すぎるウェーハは反りやすく、歩留まりを損ないます。そのため、TOPConの量産は主に125-135μmの範囲で保守的です。
薄型化後の品質管理方法と、モジュールが保証を果たす仕組み
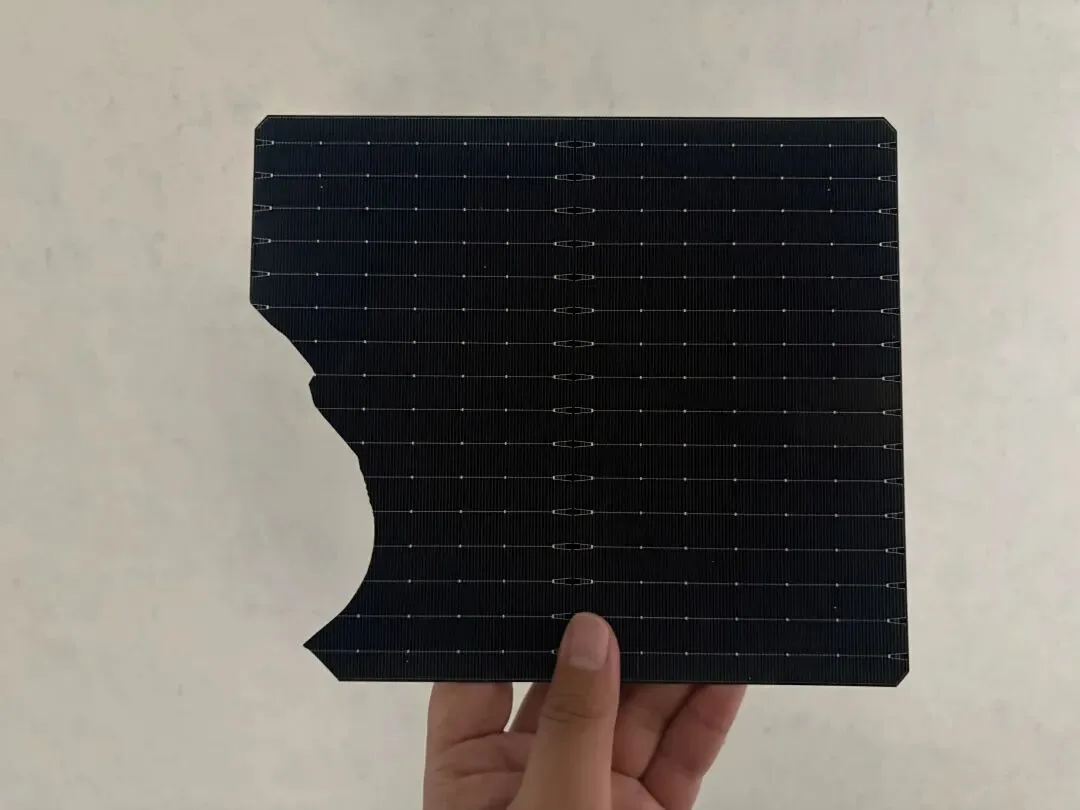
単結晶シリコンは本質的に脆い半導体材料です。厚さが薄くなるにつれて、ウェーハの曲げや応力に耐える能力は著しく低下します。薄型ウェーハセルは触れただけで砕けることはありませんが、マイクロクラックの発生確率は明らかに上昇します。このリスクはチェーン全体に及びます。スライシング、セル製造、モジュールパッケージング、物流、現場設置、そして長期のプラント運用です。
ウェーハ切断およびセル生産の過程で、薄いウェーハは機械的圧迫や熱衝撃を受けやすくなります。テクスチャリング、拡散、印刷、はんだ付けのいずれも、肉眼では見えないマイクロクラックを残す可能性があります。特にTOPConラインでは、ウェーハの反りが直接搬送破損や位置合わせエラーを引き起こし、ライン全体の歩留まりを押し下げます。
モジュールパッケージング工程では、ラミネーション時の圧力と温度変動がウェーハ内部の応力をさらに増幅し、潜在的なマイクロクラックを引き起こします。そして欠陥はすべて工場出荷時に現れるわけではありません。その後の輸送時の衝撃、建設中の現場での打撃、そしてプラント稼働後の昼夜の温度サイクルが、熱膨張と収縮を通じて継続的に応力を加え続けます。微細なマイクロクラックは徐々に広がります。2~3年の運用後、一部のマイクロクラックは目に見える隠れたクラックへと変化し、セル内部の電流経路を断ち切り、異常な出力低下を引き起こし、極端な場合にはホットスポットリスクを誘発します。
薄型ウェーハ自体が直接モジュール寿命を短縮するわけではありません。25~30年のライフサイクルを真に脅かすのは、どの検査でも捉えられなかったマイクロクラック欠陥です。フロー全体で隠れたクラックを極めて低いレベルに抑えられれば、薄型ウェーハモジュールは依然として長寿命目標を達成できます。しかし、サプライチェーン全体のプロセス反復が薄型化の推進に追いつけなければ、製造段階で埋め込まれた欠陥がプラント運用の中後期に表面化し、故障に至ります。薄型化は本質的に、ウェーハ・セル・モジュールの製造チェーン全体に対するより高い要求なのです。
ウェーハ切断:細いタングステンワイヤーが元来のダメージを低減
業界ではすでに、従来の炭素鋼ダイヤモンドワイヤーに代わり、高引張強度のタングステンダイヤモンドワイヤーが広く採用されています。標準的な薄型ウェーハラインでは、線径24μm以下が使用されます。110~120μmの超薄型ウェーハでは、さらに細い20~22μmの超微細タングステンワイヤーが使われます。ワイヤーが細いほど、カーフ幅が狭くなり、ウェーハ表面のダメージ層が薄くなり、表面のマイクロクラックが減少します。これにより、ウェーハが工場から持ち出す元来のマイクロクラックを根本から削減できます。
セル製造:プロセスを洗練させ、インパクトクラックを低減
制御はいくつかの重要なステップに焦点を当てます。ウェットプロセスでは水流とバスケットの揺れを遅くして打撃や摩擦を低減します。搬送では柔軟な機構を用いて真空吸引と動作衝撃を低減します。高温ステップでは昇温・降温速度を遅くして反りや熱応力を抑制します。印刷ではスキージ圧を下げます。焼結では温度ゾーンカーブを最適化して熱衝撃を回避します。各ステップはPL検査と組み合わせて、マイクロクラックや反った不良ウェハを早期に選別し、破損や隠れたクラックのリスクを低減します。
モジュール製造:はんだ付けが鍵、ラミネーションは調整が必要
セルをストリング化する際は、段階的な勾配加熱を使用し、熱衝撃を厳密に制御します。細く柔らかいリボンを使用してはんだ点の応力を分散させ、薄いウェハへの単点押し付け圧を低減します。装置の押さえピン力を調整して、セルへの硬い押し付けによる損傷を回避します。低硬度の軟質リボンを選択して、熱サイクル中のリボンとウェハの変形間の引張を低減します。はんだ付け後はEL検査を追加して、はんだ起因のマイクロクラックを早期に選別し、ラミネーションに持ち越さないようにします。
ラミネーションでは、真空引きと昇温速度を遅くして圧力衝撃を和らげ、温度ゾーンカーブを最適化して急速な加熱・冷却による内部熱応力を回避することを試みることができます。
まとめ
ウェハの薄型化は業界の定着したトレンドであり、これを単純に拒否する意味はありません。サプライチェーン全体が低コストと高出力のために薄型化を進める中で、ウェハ、セル、モジュールの各ステップは設備とプロセスを共にアップグレードし、機械的・熱的応力を厳密に制御し、隠れたクラックや破損を防ぎ、全フローの検査を強化する必要があります。そうすることで、コストを削減しながら長期的なモジュール品質と信頼性を維持することができます。
Ooitechの見解
薄型化は実際には応力管理の問題であり、モジュールラインで最も深刻な影響が現れ、そこでの設備選択がこれらの埋もれたマイクロクラックが表面化するかどうかを決定します。当社側では、セグメント化された勾配はんだ付けと軟質リボン処理を備えたストリンガー、およびラミネーション前のELスクリーニングが、110-130μmセルが5年後にフィールド故障になるのを防ぐガードレールそのものです。薄いウェハの物理的特性は決まっていますが、歩留まりはラインがどれだけ優しく扱うかで決まります。実際のMBBモジュールラインがこれらのステップをどのように実行するかを見たい場合は、OoitechのYouTubeチャンネル( www.youtube.com/ooitech )が参考になります。