セルからモジュールへ:製造プロセス
目次
簡単な回答: セルからモジュールへの移行は、バックコンタクト技術が製品だけでなく製造プロセスそのものを再形成する領域です。業界は現在、二つのことが同時に起こる転換期の真っただ中にあります。すなわち、セル効率のバンドが上昇し、25.5%、26.0%、26.5%、27.0%、27.1%といった数値が世代ごとの進歩を表す一方で、裏面コンタクト構造が固定された設計ではなく製造上の変数となっています。モジュールラインにとって、これはストリング形成およびバスバー接続ステーションがより大きなリスクを負うことを意味します。なぜなら、裏面パターンがより高密度になり、接合部の検査がより困難になるからです。ラミネーションとフレーミングの工程はあまり変わりませんが、封止材のプロセスウィンドウと、より薄いセルのハンドリング要件はどちらも厳しくなります。したがって、ライン計画は、実行する予定のセルルートから始めなければなりません。
PV モジュール製造 · Jerry、Ooitech 著
はじめに:バックコンタクト技術が太陽光産業を再形成する理由
PV業界は現在、真の技術転換の只中にあります。PERCが長年支配し、TOPConが急速に台頭し、今や第三のアーキテクチャがメーカーとプロジェクト開発者の両方から真剣な注目を集めています。それがバックコンタクト(BC)セル技術です。
従来のフロントコンタクトセルは、金属グリッドラインが受光面に直接あるため、太陽光の一部を無駄にします。BCセルはすべての電気的コンタクトを裏面に移動します。表面は完全にクリーンなままです。つまり、より高い短絡電流、より洗練された外観、そして今や主流と正面から競合するモジュール効率を実現します。
ここが、ラインを運用する誰にとってもBCが興味深い理由です。完成したBCセルから完全に組み立てられたBCモジュールへと至るのは、業界が何十年も行ってきた作業とは同じではありません。表面バスバーも表面フィンガーもありません。この単一の事実が、セルの接合方法、ストリングの構築方法、リボンの設計方法、そしてラミネーションレシピの設定方法を変えます。
このブログでは、BCセルからBCモジュールまでの全プロセスを、関与する設備と注意すべきプロセスの落とし穴とともに、順を追って解説します。
1. BCセルの理解:簡単な入門
1.1 バックコンタクトセルとは?
バックコンタクト(BC)セルは、インタージギテーテッドバックコンタクト(IBC)または単にオールバックコンタクトと呼ばれることもあり、エミッタとベースの両方のコンタクトをウェーハの裏面にインタージギテーテッドパターンで配置します。表面は裸のシリコンであり、これが同時に3つの問題を解消します:
シェーディング損失、従来セルでは通常セル面積の3~5%
フロントグリッド設計のトレードオフに起因する抵抗損失
目に見えるグリッドライン、これは外観にとって非常に重要
2024~2025年の主要なBCバリアント:
| 技術 | 主要開発者 | セル効率(ラボ) | セル効率(量産) |
|---|---|---|---|
| HPBC(高性能BC) | LONGi | ~26.5% | 25.0-25.5% |
| ABC(オールバックコンタクト) | Aiko Solar | ~27.0% | 25.5-26.0% |
| TBC(TOPConベースBC) | 複数の中国メーカー | ~27.1% | 25.0-25.8% |
| HBC(HJTベースBC) | CSEM、Maxeon、Risen | ~27.1% | 24.5-25.5% |
| クラシックIBC | Maxeon(旧SunPower) | ~26.0% | 24.5-25.0% |
方向性は明らかです。BCはニッチなプレミアム製品から主流の候補へと移行しており、2024年から2025年にかけて規模を拡大する中国メーカーによって強く後押しされています。
1.2 決定的な違い:コンタクト形状
PERCまたはTOPConセルでは、フロントバスバー(現代のセルでは9~16本)とフィンガーは、電流を集めながら可能な限り細く保たれます。あなたは はんだリボン それらのバスバーに直接。シンプルです。
BCセルでは、裏面にn型とp型のコンタクトが交互に並んだストリップが平行かつインターデジタル状に配置されています。これらのストリップの幅、ピッチ、間隔はメーカーごとに異なり、独自仕様です。また、モジュール内でセルをどのように相互接続できるかも正確に決定します。
2. BCモジュールの製造プロセス:ステップバイステップ
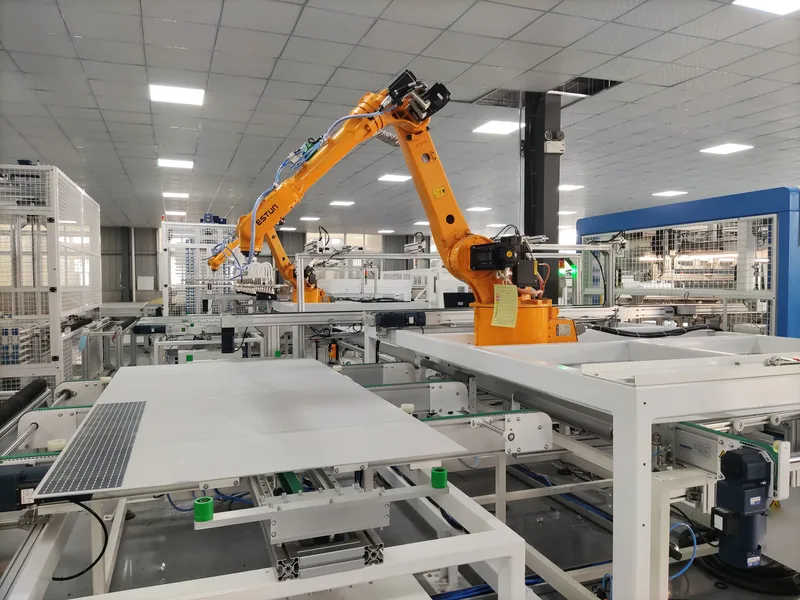
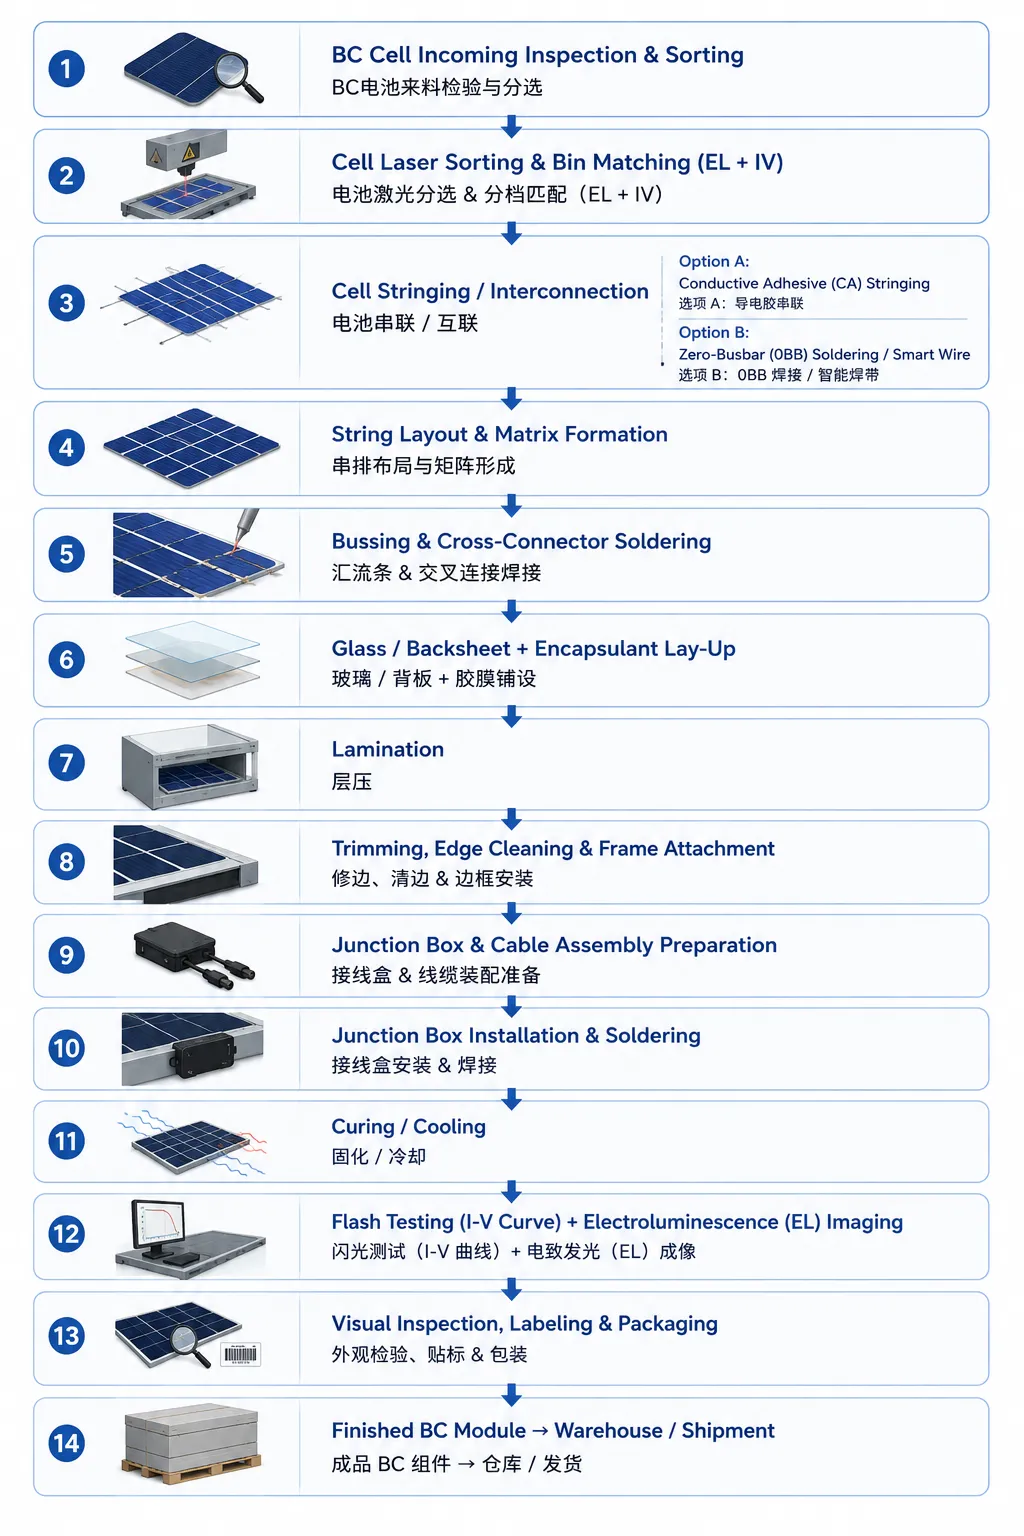
BCモジュールラインは、ラミネーター、ストリンガー、フレーミングステーションなど、従来のラインと多くの装置を共有しています。しかし、相互接続とストリング形成のステップは本当に異なります。以下が全フローです:
それでは各ステップを順に見ていきましょう。
ステップ1:セルの受入検査と選別
BCセルは、モジュール設計に応じて、セル工場からクォドラント、フルサイズ、またはハーフカットで届きます。最初のステップはどのモジュールラインとも同じです:
マイクロクラック、欠け、汚染、色ムラの外観検査
Voc、Isc、Pmax、フィルファクターのI-V測定
エレクトロルミネッセンス (EL)イメージングでマイクロクラック、破損したフィンガー、シャント、またはデッドエリアを検出
出力クラス別のセル選別とビニング(通常1~2.5Wビン)、BCセルの場合は色均一性によっても選別。ベアなフロント面では色のずれが非常に目立つため
BC特有の課題: 前面に金属がない場合、色の一貫性がすべてです。特に住宅用やBIPVでは見た目が販売を左右します。多くのBCメーカーはより厳しい色ビンを使用し、時には測色計でLab*値を読み取ってカスタム選別し、従来のモジュールと比較しています。
ステップ2:セルストリングス/相互接続 - BCモジュール製造の心臓部
ここがBCモジュールが従来品と最も大きく異なる点であり、最近の設備革新のほとんどが集中する領域です。
2.1 相互接続の課題
通常のセルでは、前面バスバーに平らなリボンをはんだ付けし、次のセルの裏面に折り返します。単純な形状です。
BCセルでは、正極と負極の両方のコンタクトが裏面に交互配置パターンで存在します。つまり:
単純な表から裏への折り返しリボンは機能しません
相互接続は隣接セルの裏面コンタクトストリップを橋渡しする必要があります
ストリップのピッチ、幅、位置合わせはメーカー固有です
接合時の位置ずれは直列抵抗損失やシャントを引き起こします
現在の量産では2つの相互接続アプローチが主流です。
オプションA:導電性接着剤(CA)ストリングス
Aiko SolarのABCモジュールなどが採用しており、はんだの代わりに銀フィラー入りエポキシである導電性接着剤(ECA)を使用します。
プロセス:
精密ディスペンサーが裏面コンタクトストリップに制御された量の導電性接着剤を塗布します
インターコネクタ(平らなスズメッキ銅リボンまたはフレキシブルプリント回路(FPC))を接着剤の上に配置します
アセンブリは低温オーブンで硬化します。約150-180Cで1-3分、またはラミネーション中に硬化します
利点:
低温処理のため、セルへの熱ストレスが少なく、ウェハが130ミクロン以下に向かうにつれて重要になります
はんだごての接触がないため、マイクロクラックが少ない
サブミリメートルまでのファインピッチ対応が可能で、微細な交互配置パターンに適合します
硬化した接着剤はやや柔軟性を保ち、剛性のはんだよりも熱サイクルストレスをよく吸収します
欠点:
銀フィラー入りECAは高価です
硬化はサイクルタイムを増加させますが、ラミネーション中のインライン硬化が役立ちます
ECA接合部の長期的な信頼性はまだ大規模に実証中ですが、初期の加速試験データは良好に見えます
オプションB:ゼロバスバー(0BB)はんだ付け/スマートワイヤ技術
より従来型のルートで、LONGiなどがHPBCベースのモジュールに採用しており、多くの場合低温はんだやSmartWire方式を使用します。
プロセス:
約0.2~0.35mmの極細丸線、またはフラットワイヤ(SmartWire)がキャリアフレームに事前設置されます
BCセルはフェイスアップ、裏面を露出させてワイヤアセンブリ上に配置されます
サーモード(ホットバー)または赤外線加熱により、ワイヤ上のはんだを短時間リフローして裏面ストリップに接合します
ワイヤは次のセルへと配線されます
鍵となる考え方は0BB、ゼロバスバーです。個別のバスバーに太いリボンはんだ付けする代わりに、数十本の極細ワイヤが裏面の微細なコンタクトフィンガーに直接接触するため、太いバスバーは不要です。
利点:
既存のはんだ付け装置を活用できるため、設備投資が低減
はんだ接合は十分に理解されているため、信頼性が高い
0BBワイヤはインターデジタルパターンに適合します
欠点:
精密な熱制御が必要で、過剰な熱は薄型ウェハに悪影響
ワイヤとコンタクトの位置合わせは厳密かつ重要
一部の構成ではCAより直列抵抗がやや高い
ストリンギング装置:最新世代
2026~2027年時点で、BCストリンギングの主要サプライヤーは以下の通りです:
| 装置サプライヤー | 技術 | 主な特徴 |
|---|---|---|
| SC Solar(またはJinchen) | CAストリンギング+0BB | 高速CAディスペンシング、<0.5秒/セル |
| Autowell | 0BBはんだ付け | BC対応マルチワイヤSmartWire |
| Leadmicro/Lead Intelligence | 0BB+CAハイブリッド | 両技術に対応する柔軟なプラットフォーム |
| Teamtechnik(ドイツ) | マルチワイヤストリンガー | Maxeon IBC生産で実証済み |
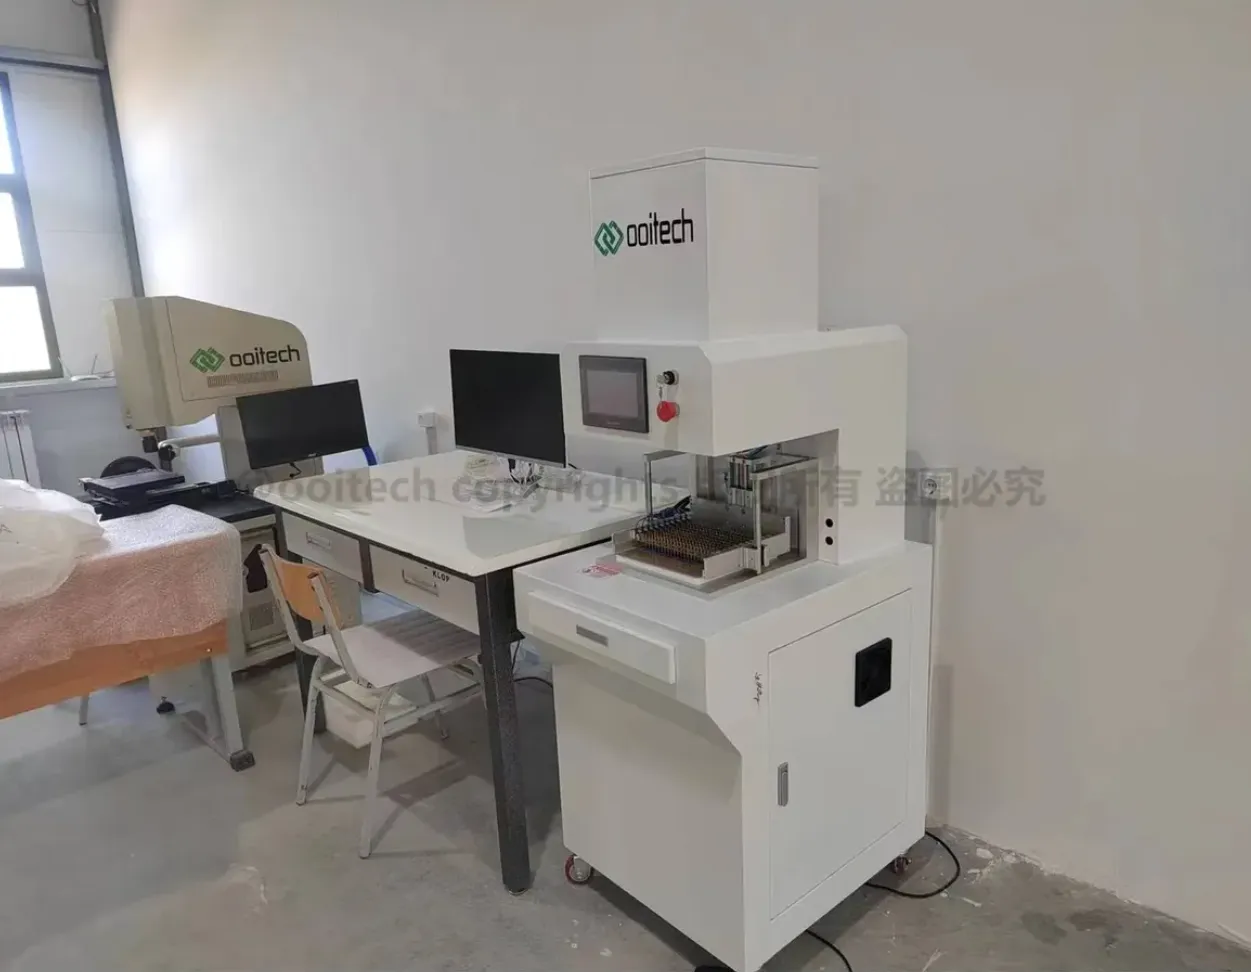
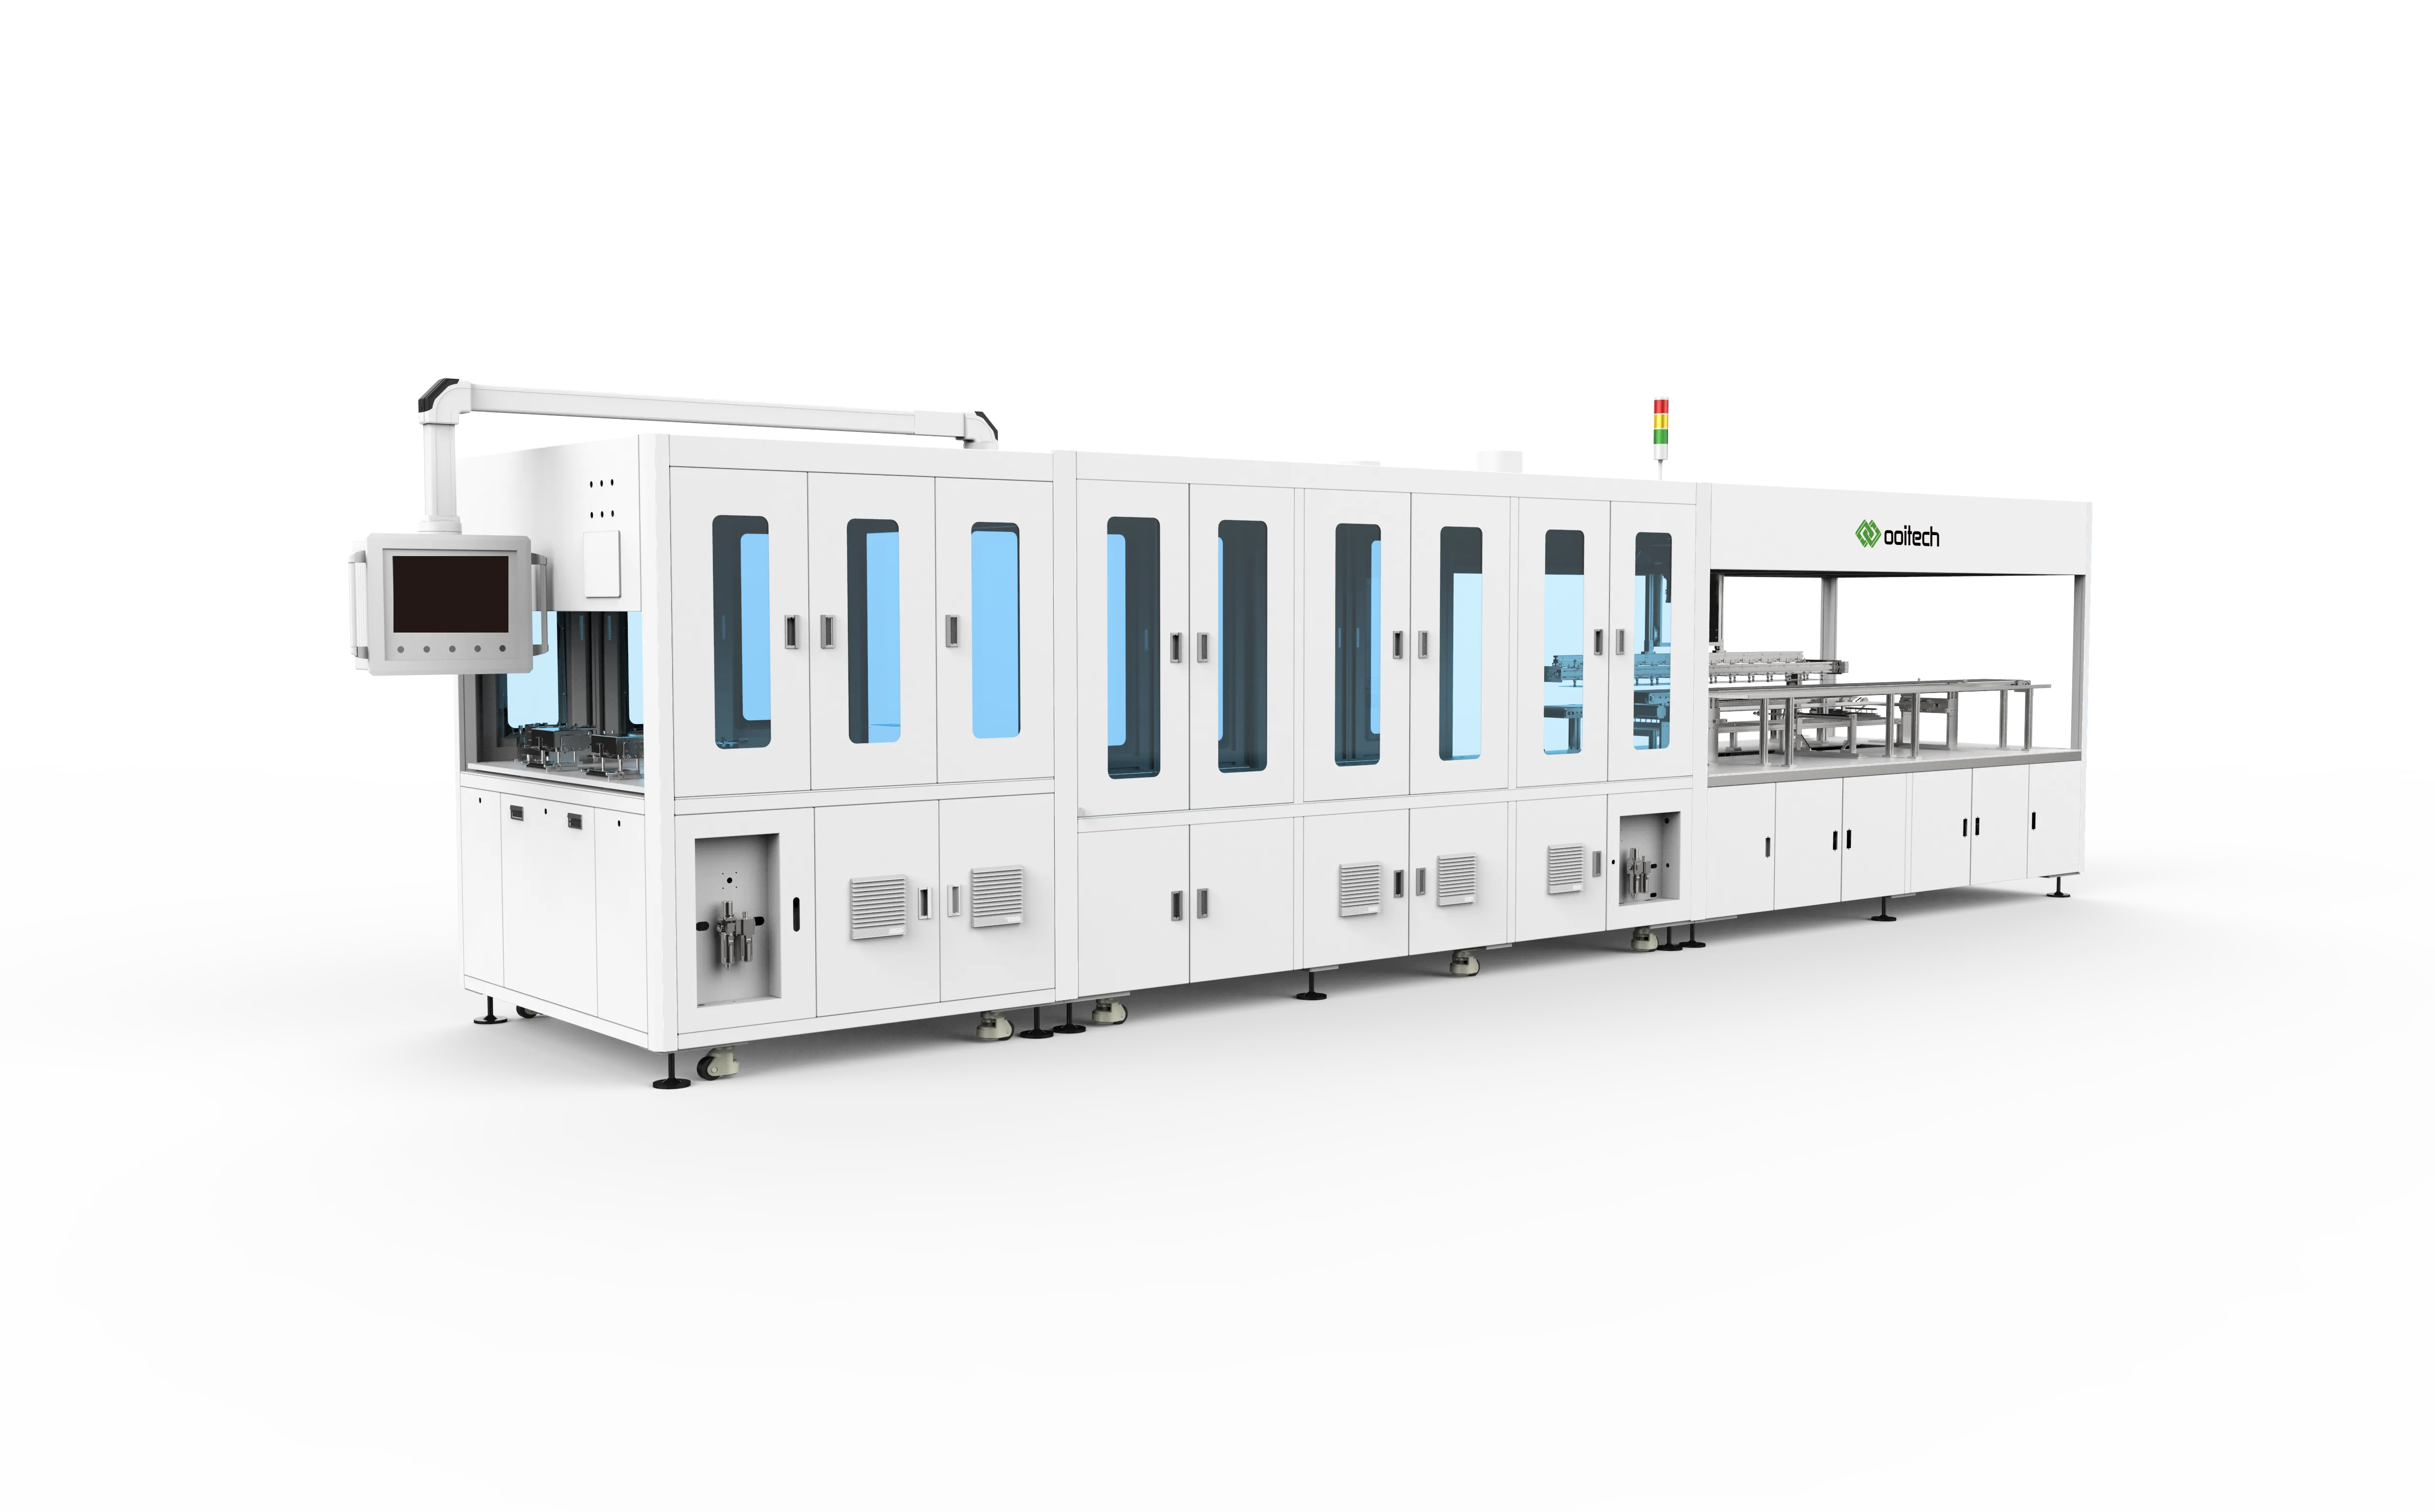
| ooitech | 0BB BCライン | 中国BCモジュールライン |
BCセルのストリング化は、より厳密な位置合わせが必要なため、従来のセルよりおよそ10~15%遅いですが、サプライヤーは急速にその差を縮めています。
ステップ3:ストリングレイアウトとマトリクス形成
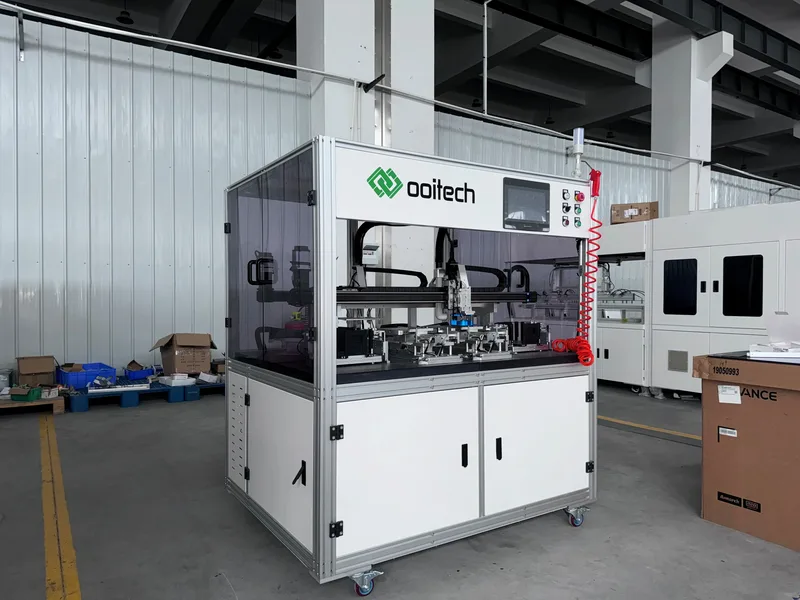
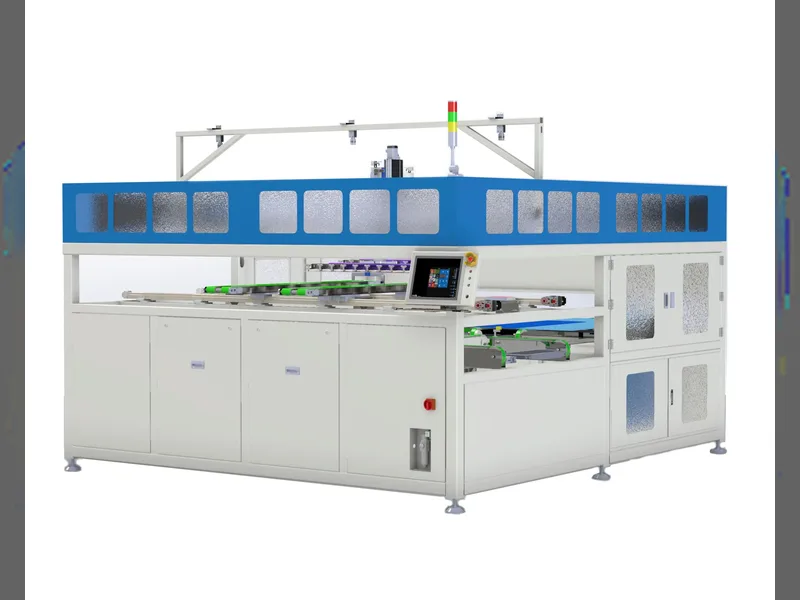
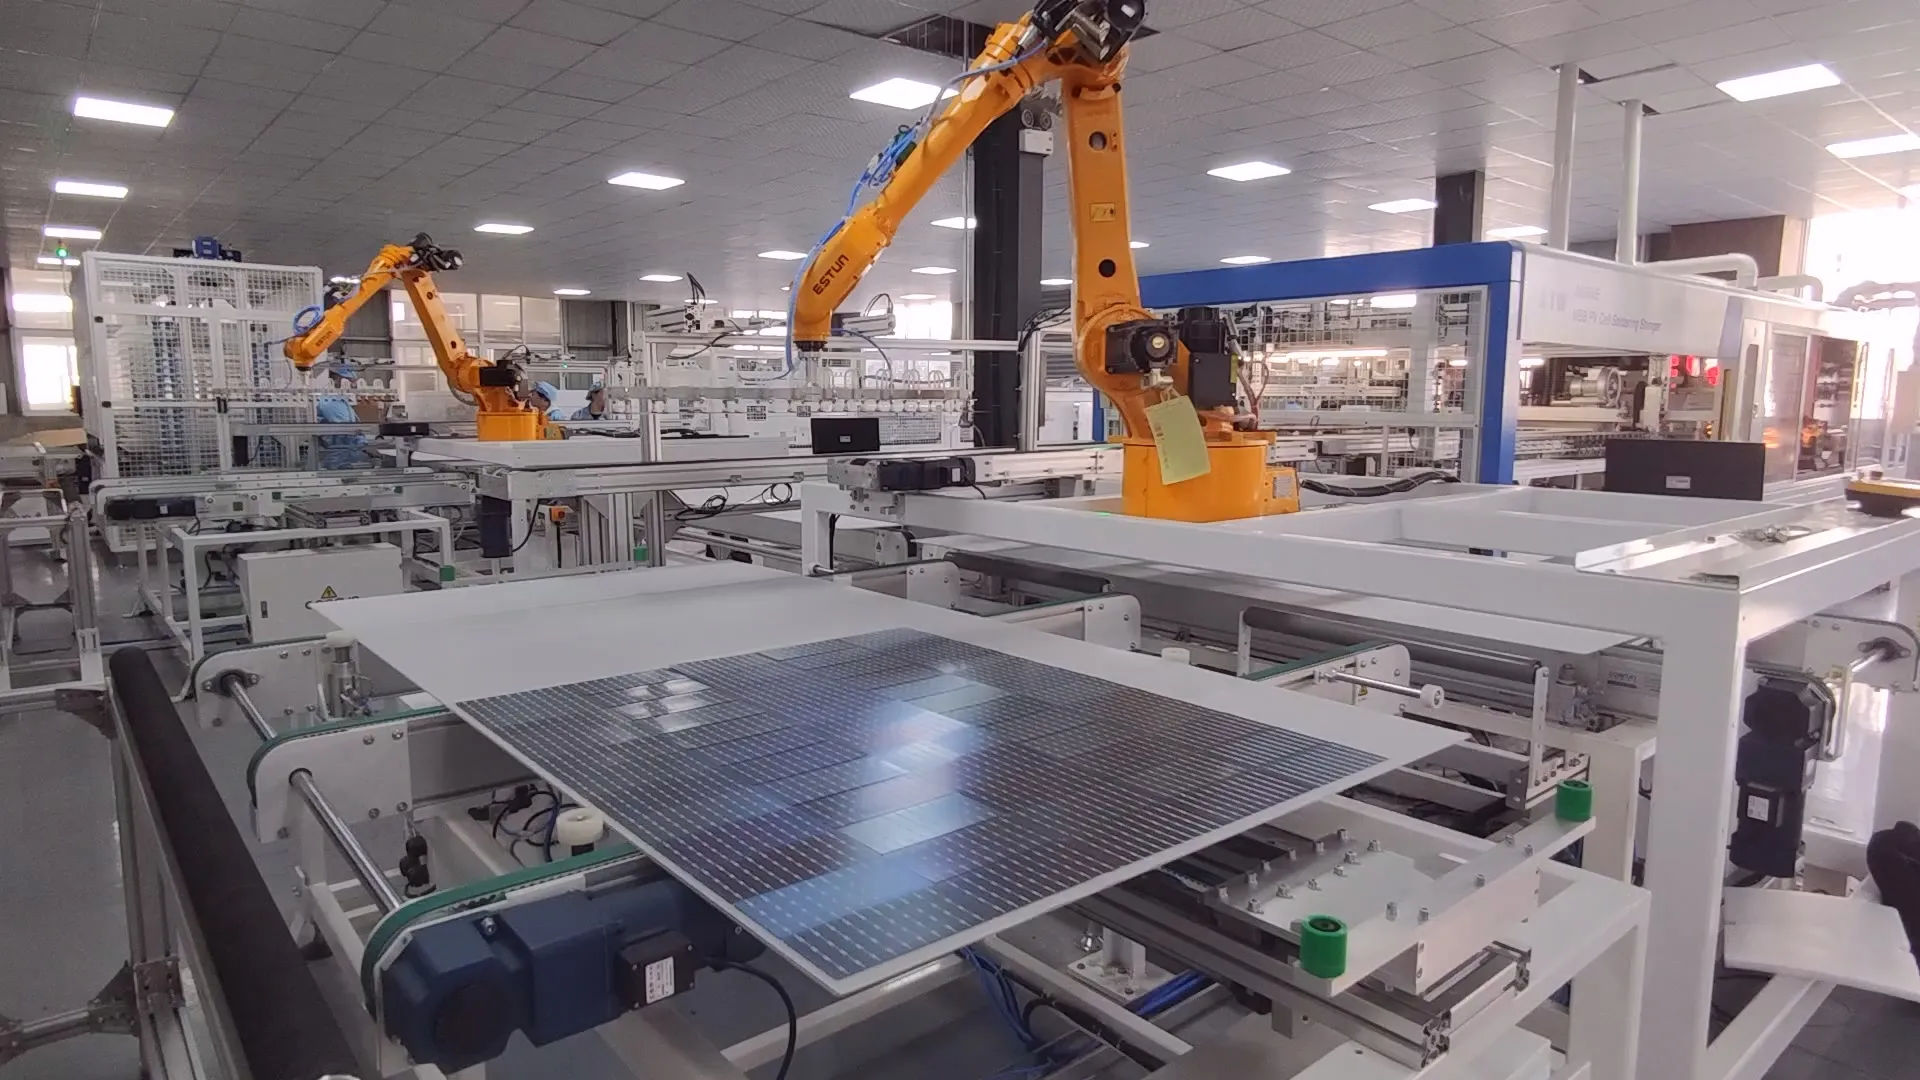 レイアップマシン | 自動太陽電池モジュールレイアップシステム - Ooitech" title="セルからモジュールへ:バックコンタクト(BC)太陽電池モジュールの製造プロセス"/>
BCストリングが形成されると、通常はハーフカットレイアウト用の2xNセルとなり、モジュールマトリクスに組み込まれます:
シングルガラス(ガラス/バックシート)またはデュアルガラス(ガラス/ガラス)。後者は高信頼性とBIPVを狙うBCでますます一般的になっています
ストリングは正しい直列方向でリア封止材上に配置されます
ストリング間隔はモジュールサイズに従います。例えばM10ベースの72セルモジュールは約2278 x 1134 mmになります
BC特有の考慮点: BCセルはフロント遮光がゼロのため、やや多くの電流を流し、またフロントバスバーがなく視覚的な手がかりがありません。そのためレイアウトでは通常、ラミネーション前にセルの極性を確認するための外観チェックを追加します。反転したBCセルは、明らかなバスバーがあるフロントコンタクトセルよりも見逃しやすいです。
ステップ4:バスバーとクロスコネクタのはんだ付け
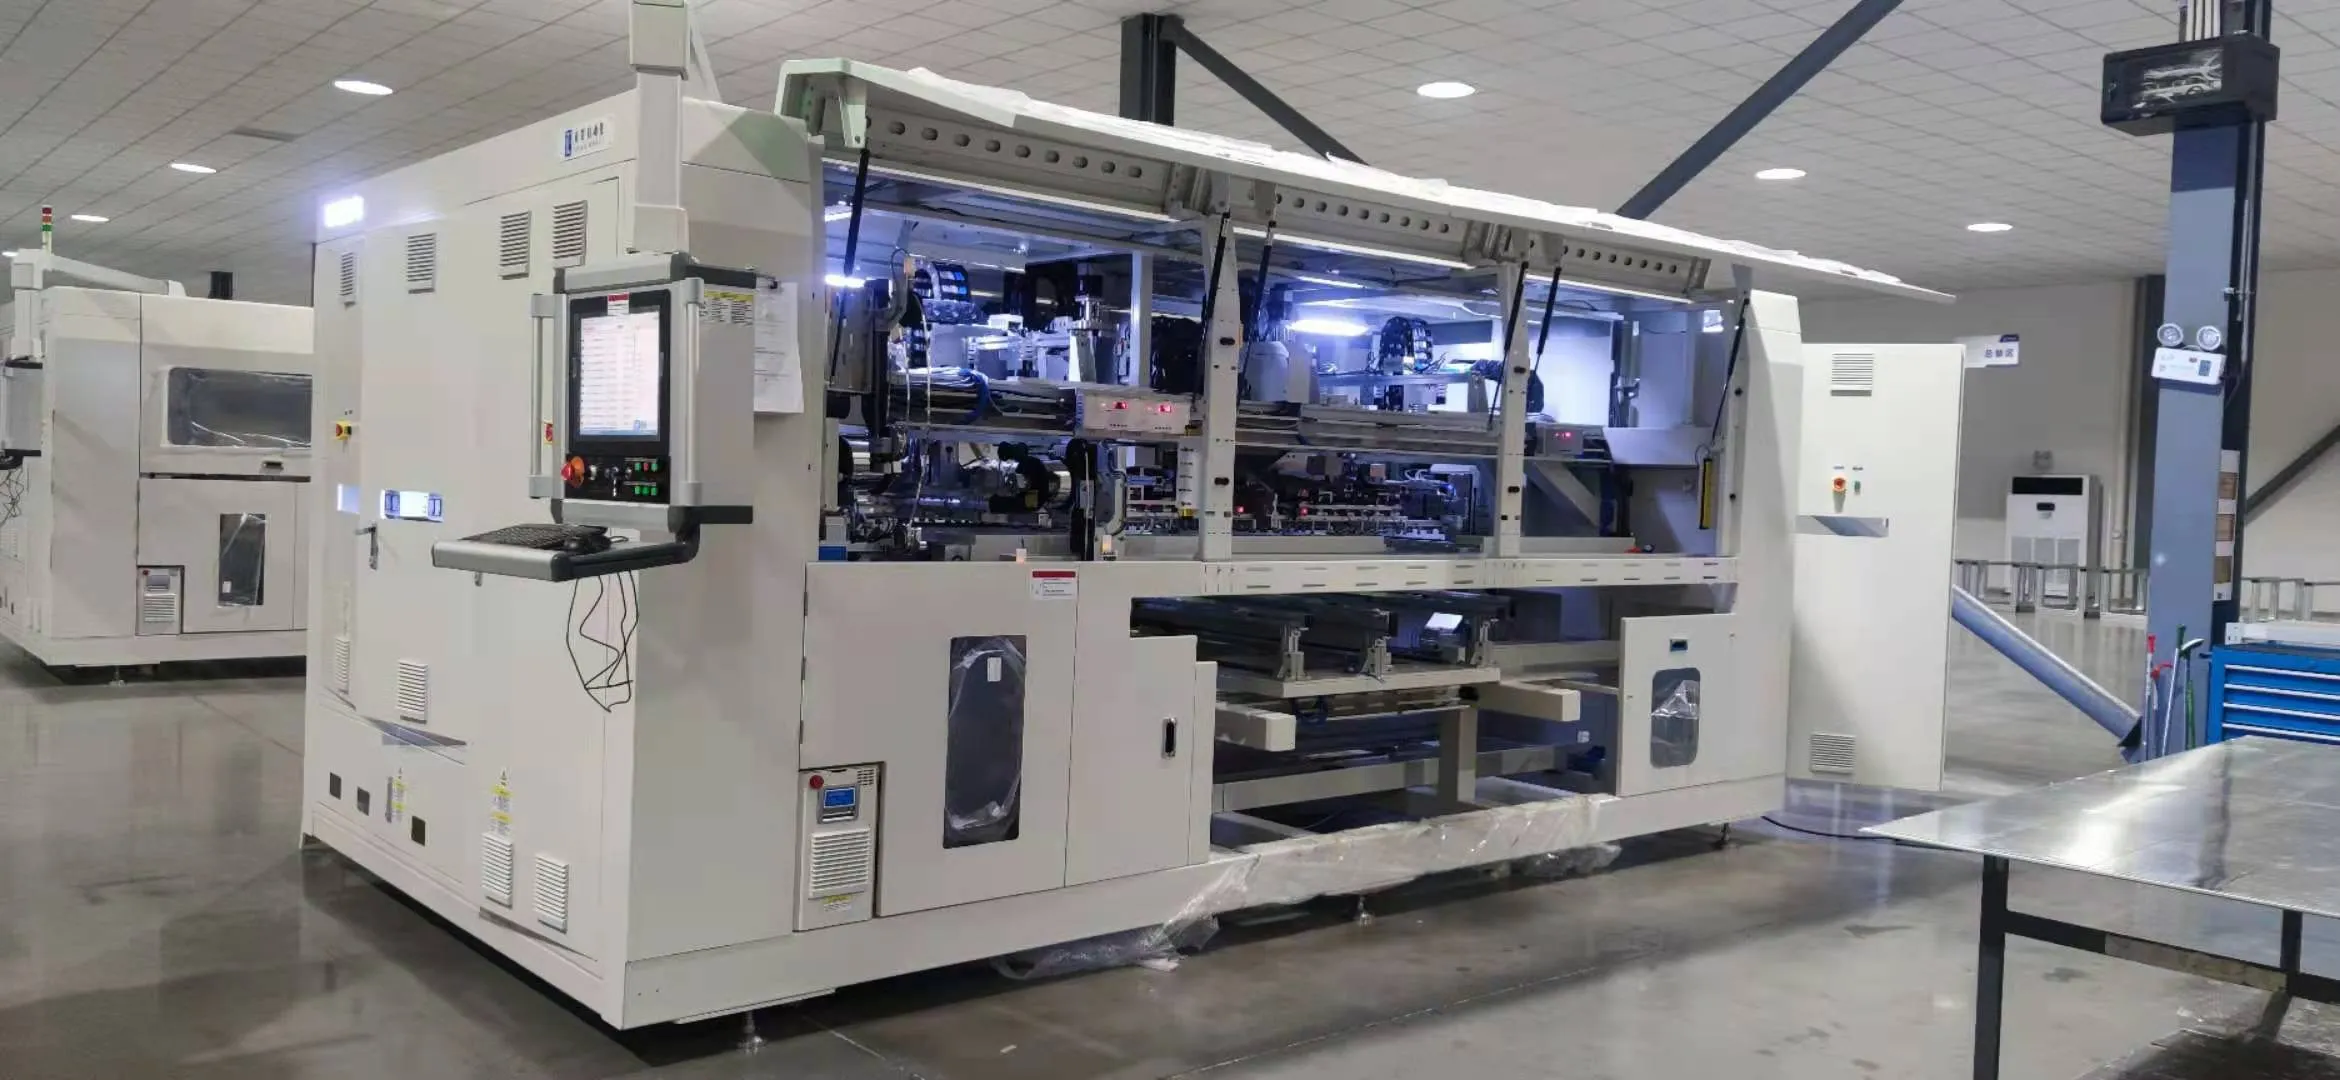
レイアウト後、メインバスリボンがストリングを直列に接続して電圧を積み上げます。
BCモジュールの場合:
バスリボンの取り付けは従来のモジュールと同じ原理に従い、リボンはセル端のバスバーパッドにはんだ付けされます
BCセルはしばしばセル端に専用のバスバーパッドを持ち、細かいインターデジタルフィンガーより幅広いため、従来の装置でもバスのはんだ付けは管理しやすいままです
一部のBC設計では、ストリング化時に取り付けられる一体型ストリングコネクタを使用し、別個のバスバー工程を省略できます
最新の展開、シングルド+BCハイブリッド: 一部のメーカーはシングルドBCをテストしており、BCセルを短冊状に切断して重ね合わせるため、別個のバスリボンが不要です。各重なり部分の導電性接着剤が直列接続を形成します。2025年時点ではまだニッチですが、高密度レイアウトには有望です。
ステップ5:レイアップ(封止材+ガラス+バックシート/ガラスアセンブリ)
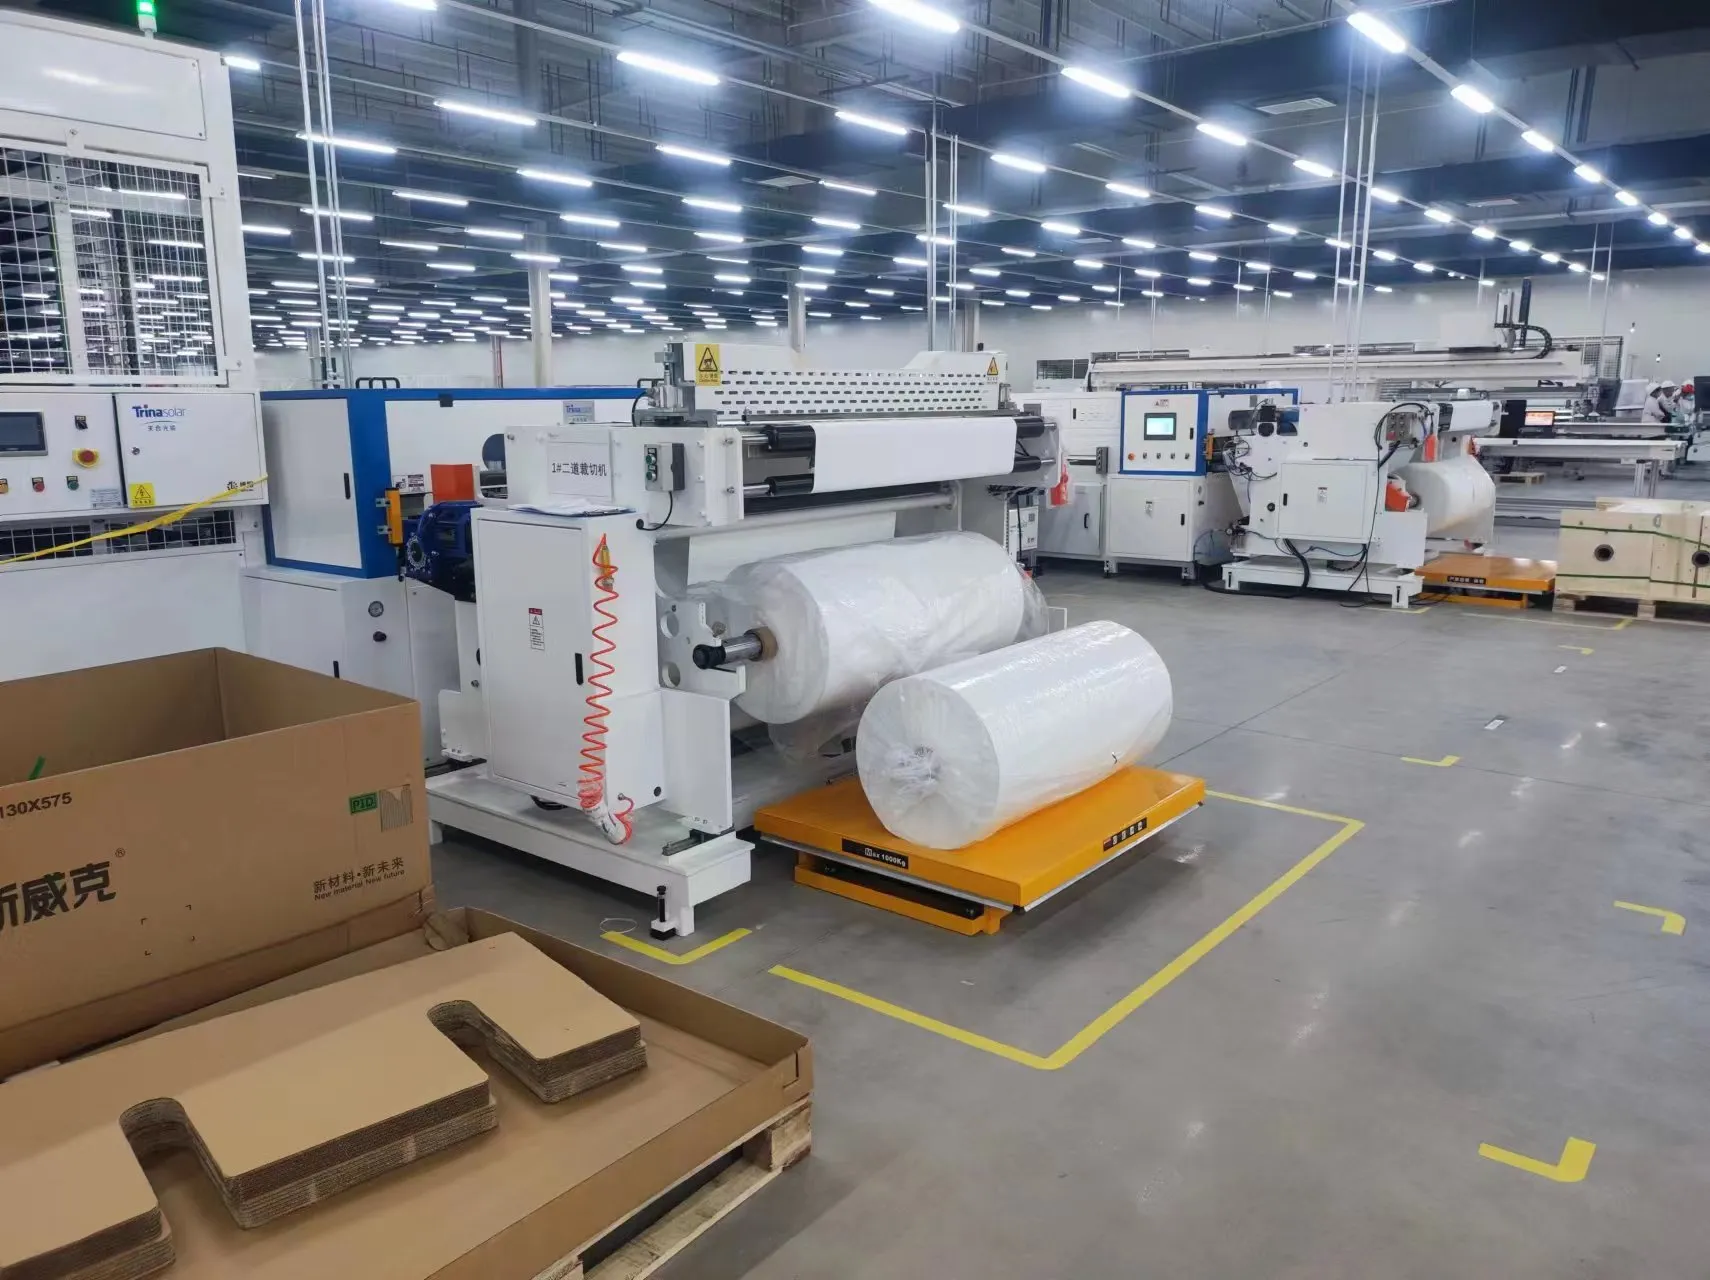
レイアップは従来のモジュールとよく似ています。
ガラス/バックシートBCモジュールの場合:
リア封止材シート、EVAまたはPOE、0.45~0.5mmがレイアップテーブル上に置かれます
BCストリング/マトリクスがその上に配置されます
フロント封止材シートはセルの上に配置されます
最大透過率のために強化およびARコーティングされたフロントガラスが最上部に配置されます
ガラス/ガラスBCモジュールの場合、ますます普及しています:
フロントガラス、フロント封止材、セルマトリクス、リア封止材、リアガラス(両面発電のための透明または不透明)
BC特有の封止材に関する注意点:
POE(ポリオレフィンエラストマー)は、BCにおいてEVAよりも強く好まれます。理由は、水蒸気透過率が低く、リアコンタクトを湿気腐食から保護するため、PID耐性が高く、電気アーキテクチャ全体がリア側にある場合に重要であるため、そして平滑な金属化リア表面への接着力が強いためです
封止材の厚さの均一性はここでより重要です。不均一な流れは、BCモジュールの見える側であるフロントに光学差を生み出すためです。不均一な封止材は、バスバーのないフロントで目立つ気泡やウォーターマーク欠陥を残す可能性があります
ステップ6:ラミネーション
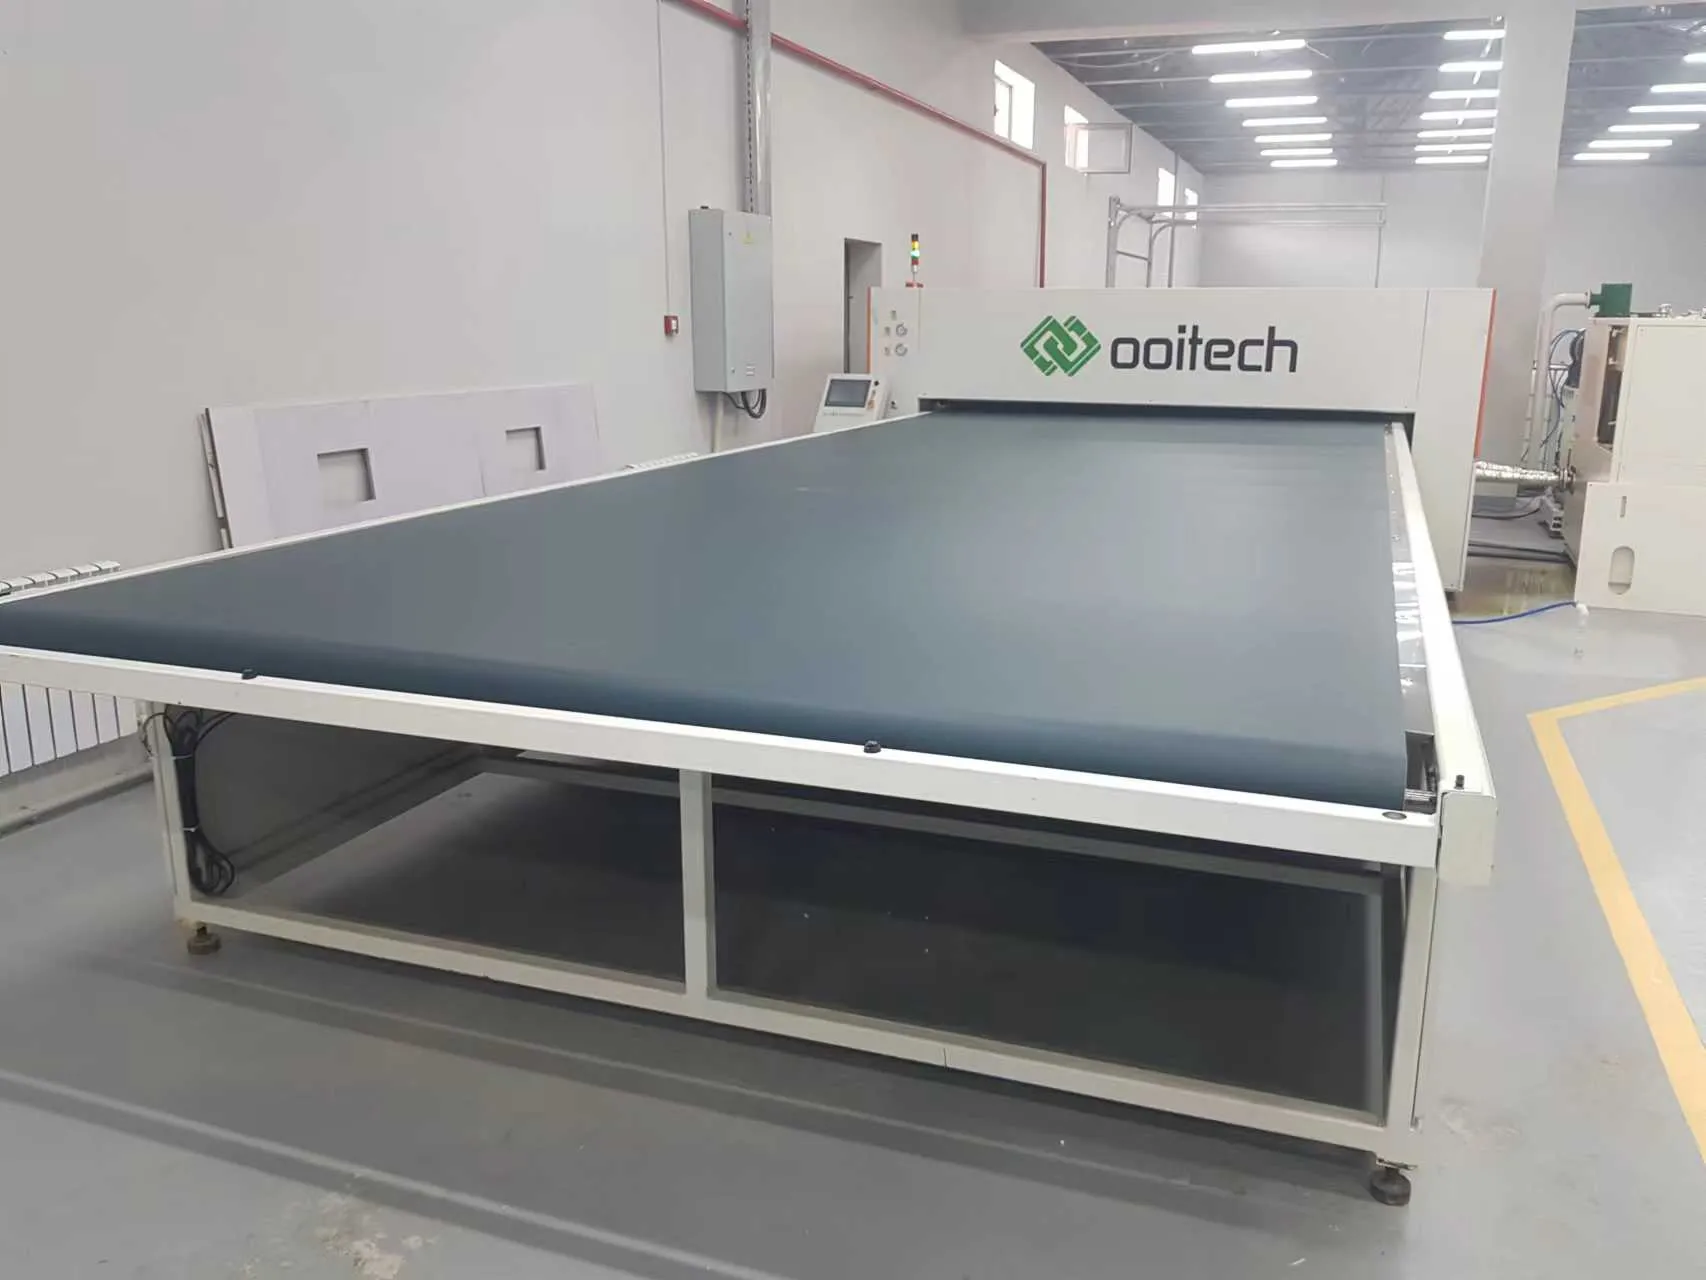
スタックはラミネーターに送られます。これは、どのモジュールラインでもおそらく最も重要な機械です。
BCモジュールの典型的なラミネーションプロファイル:
| フェーズ | 温度 | 真空 | 圧力 | 時間 |
|---|---|---|---|---|
| 予熱 | 135-145C | 完全真空(<1 mbar) | - | 3-5分 |
| ゲル化 | 145-150C | 完全真空 | - | 5-8分 |
| 硬化 / プレス | 145-155C | 真空解放 | 0.8 atm(シリコーン隔膜) | 12-18分 |
| 冷却 | <80C | - | 圧力を維持 | 5-10分 |
総サイクル時間:封止材とラミネーターに応じて25-40分。
BC特有のラミネーション課題:
裏面コンタクト部での空気の巻き込み。インターデジタルフィンガーパターンは、ラミネーション中に空気を閉じ込める微細な表面形状を生み出します。トップメーカーは、ベンティング封止材とも呼ばれるテクスチャ加工またはマイクロチャネル加工された封止フィルムを使用し、真空段階で空気がより容易に抜けるようにしています。
導電性接着剤の硬化。ストリングにCAを使用した場合、ラミネーションはモジュールの封止と接着剤の硬化を同時に行う二重の役割を果たします。プロファイルは、封止材を劣化させることなく、接着剤を完全硬化(約150Cで10分以上)させる必要があります。
セルの反り管理。BCセル、特に140ミクロン以下の薄いセルは、裏面メタライゼーションの非対称な応力によりわずかに反ることがあります。ラミネーションはセル間の間隔をずらすことなくその反りを吸収する必要があるため、ゲル化時の封止材の粘度は慎重に調整されます。
BCモジュール用ラミネータ装置。 同じ主要ブランドが従来型ラインとBCラインの両方に対応していますが、BC用に調整されたラミネータは、強化された真空(二段階で<0.5 mbar)、より厳密な温度均一性(テーブル全体で約±1.5C)、およびプログラム可能なダイヤフラム圧力プロファイル(ソフトプレスからフルプレスまで)を備えています。
ステップ7:トリミング、エッジクリーニング、フレーミング
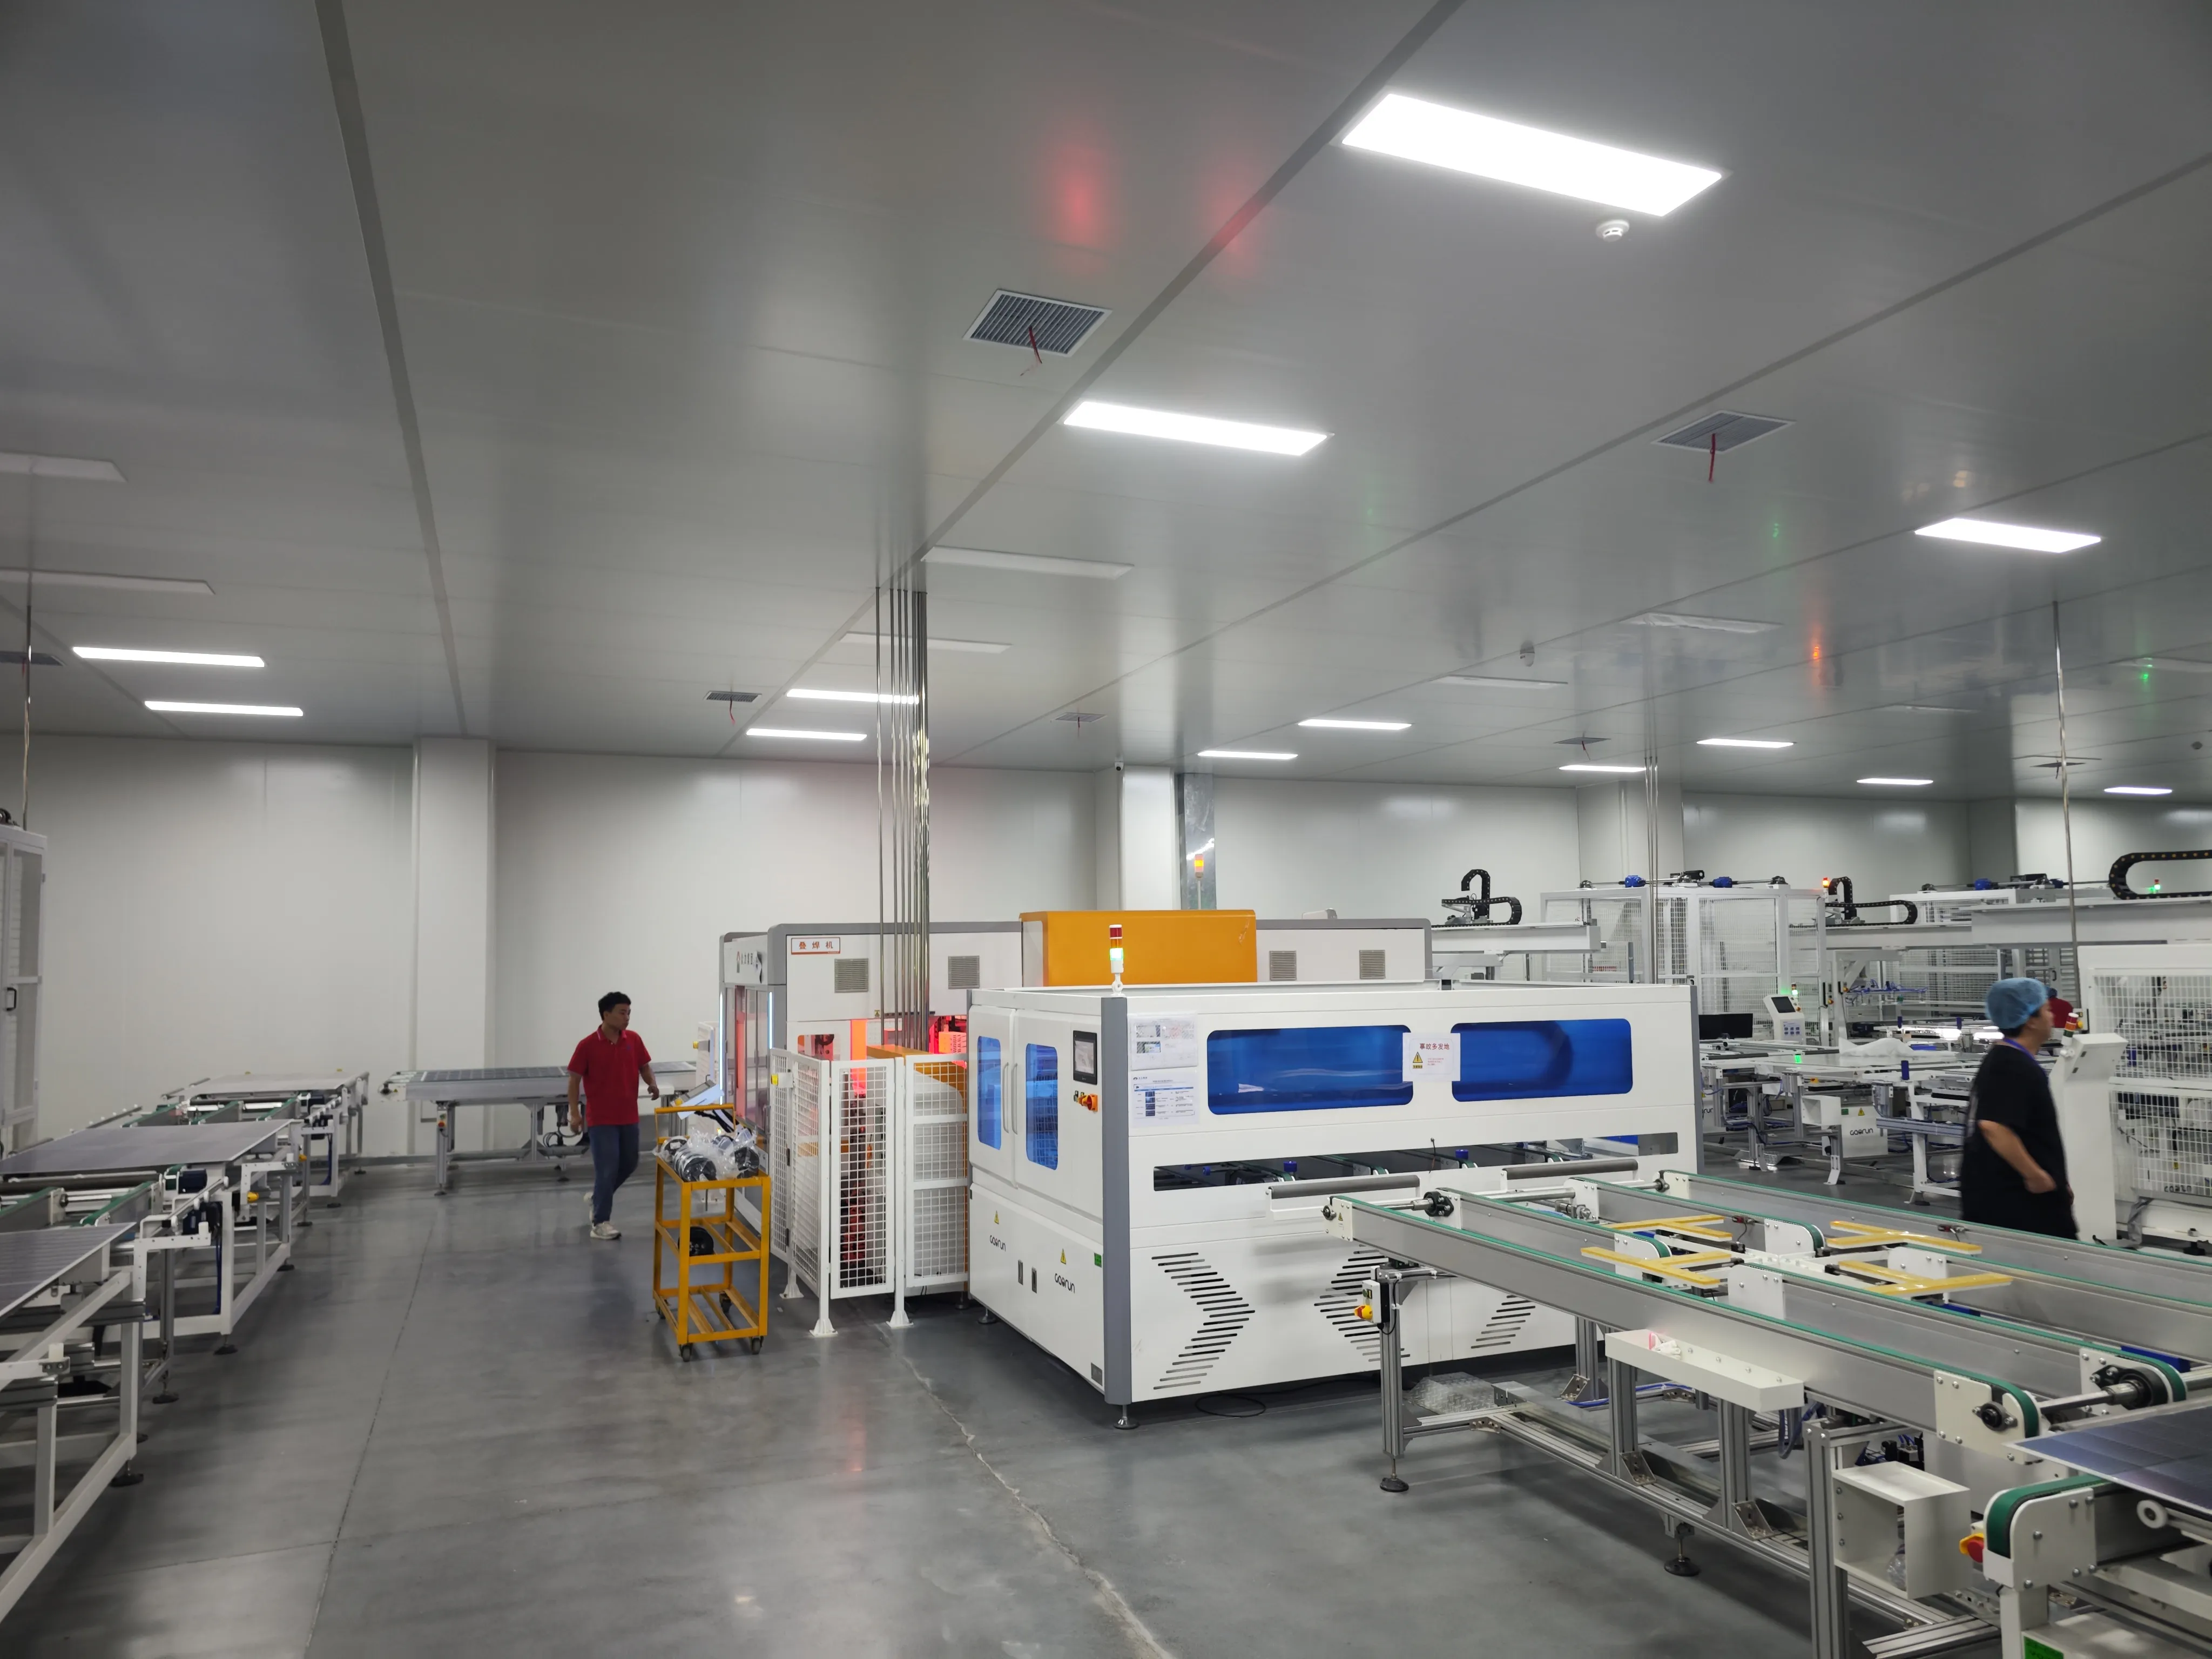
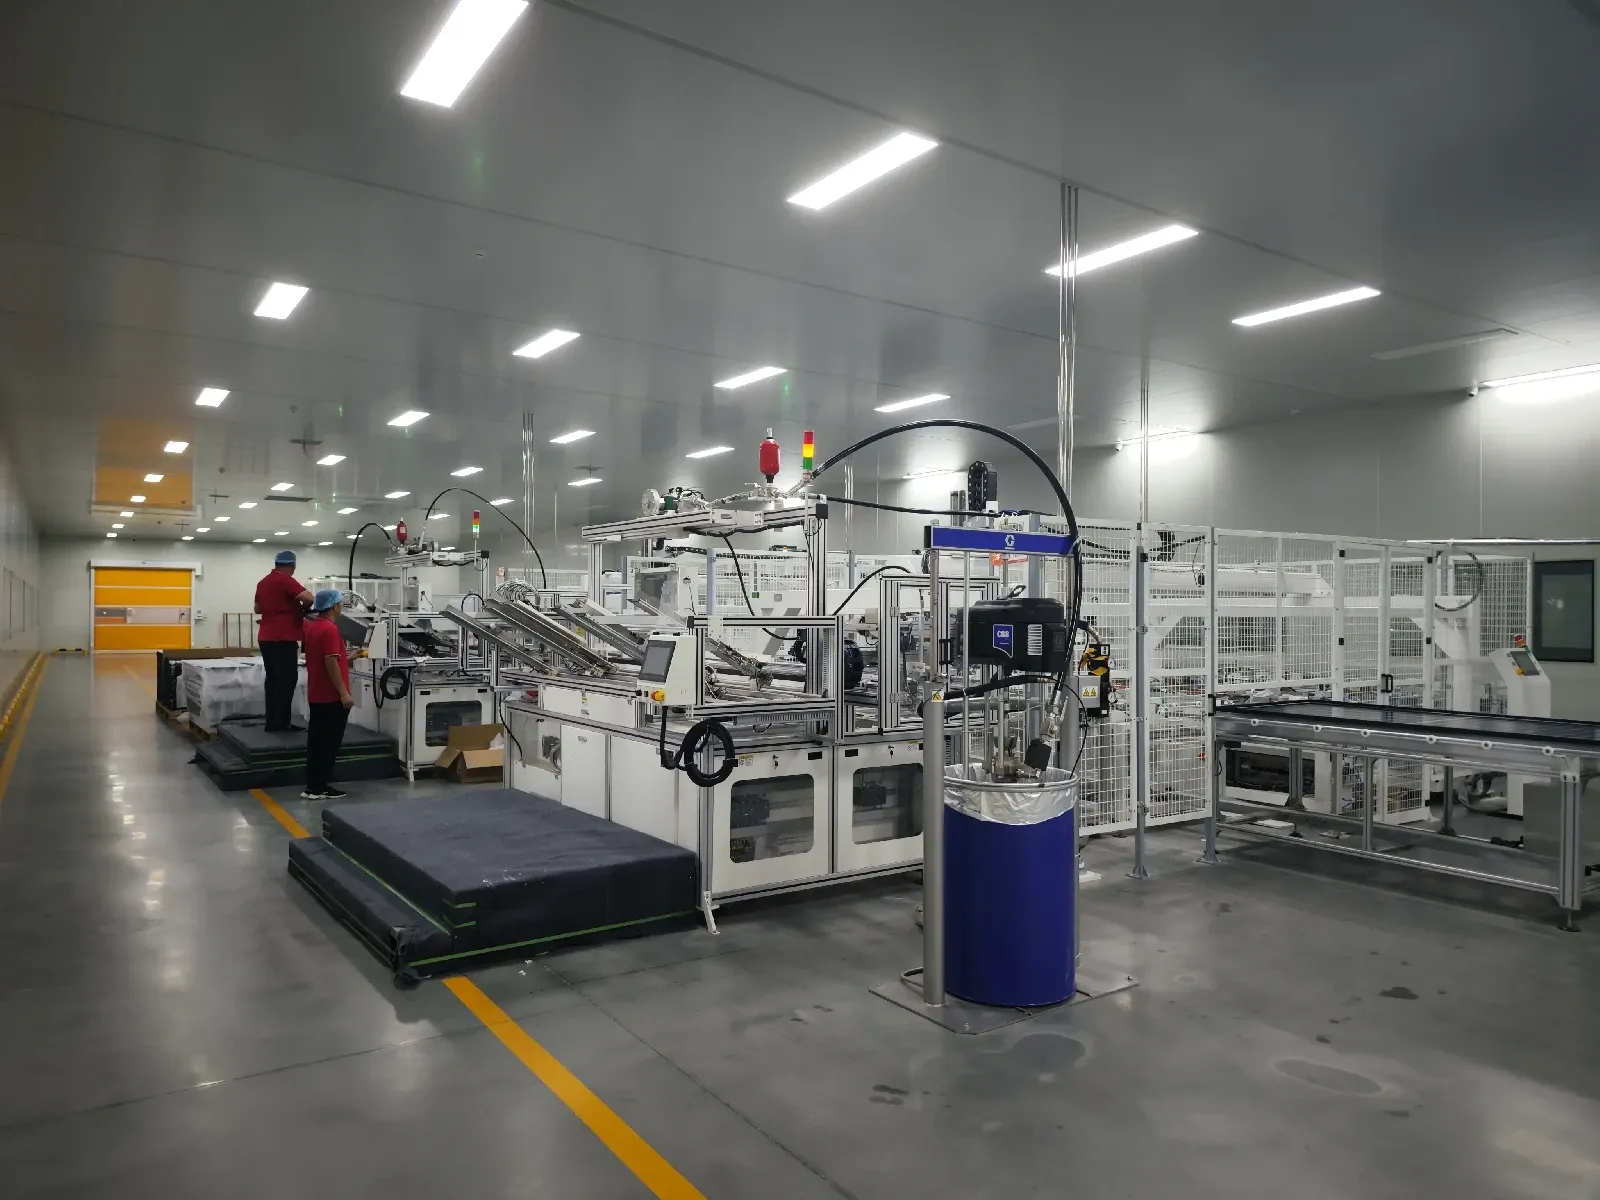
ラミネーション後、モジュールは以下を行います:
エッジトリミング、ガラスエッジを越えて流出した封止材の除去
安全性のためのエッジ研削/シーミングと応力点の低減
シリコーンシーラントまたは機械的かしめによるフレーム取り付け
BC特有のフレーミング。 BCモジュールは通常、住宅屋根、BIPV、ハイエンド商業用のプレミアム製品として位置づけられるため、フレームの見た目がより重要になります。オールブラックの外観を保つために、陽極酸化または塗装された黒いフレームが標準です。一部のBCモジュールは、特にBIPV向けに、エッジシーラントのみでフレームレスになります。フレームプロファイルは、洗練されたセルの外観に合わせて、より薄くしたり、よりクリーンなコーナージョイントを使用したりすることがあります。
ステップ8: ジャンクションボックス 設置
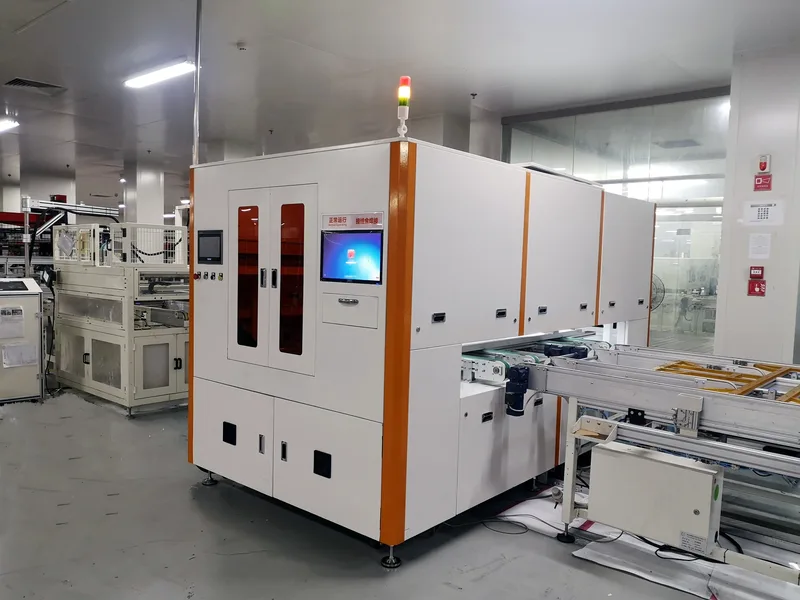
ジャンクションボックスは裏面に取り付けられ、バスリボンに接続されます。
BCモジュールでは、やはり見た目とBIPVへの適合性のために、小型で低背のJ-boxが好まれます。一部のメーカーは、バイパスダイオードを外部ボックスではなくモジュール内に埋め込んだ統合型J-box設計を採用しています。J-boxのリードをバスリボンのテールにはんだ付けまたはかしめるのは従来のモジュールと同じですが、リードはコンタクトが密集した裏面から離して配線し、短絡の可能性を排除する必要があります。
ステップ9:硬化と冷却
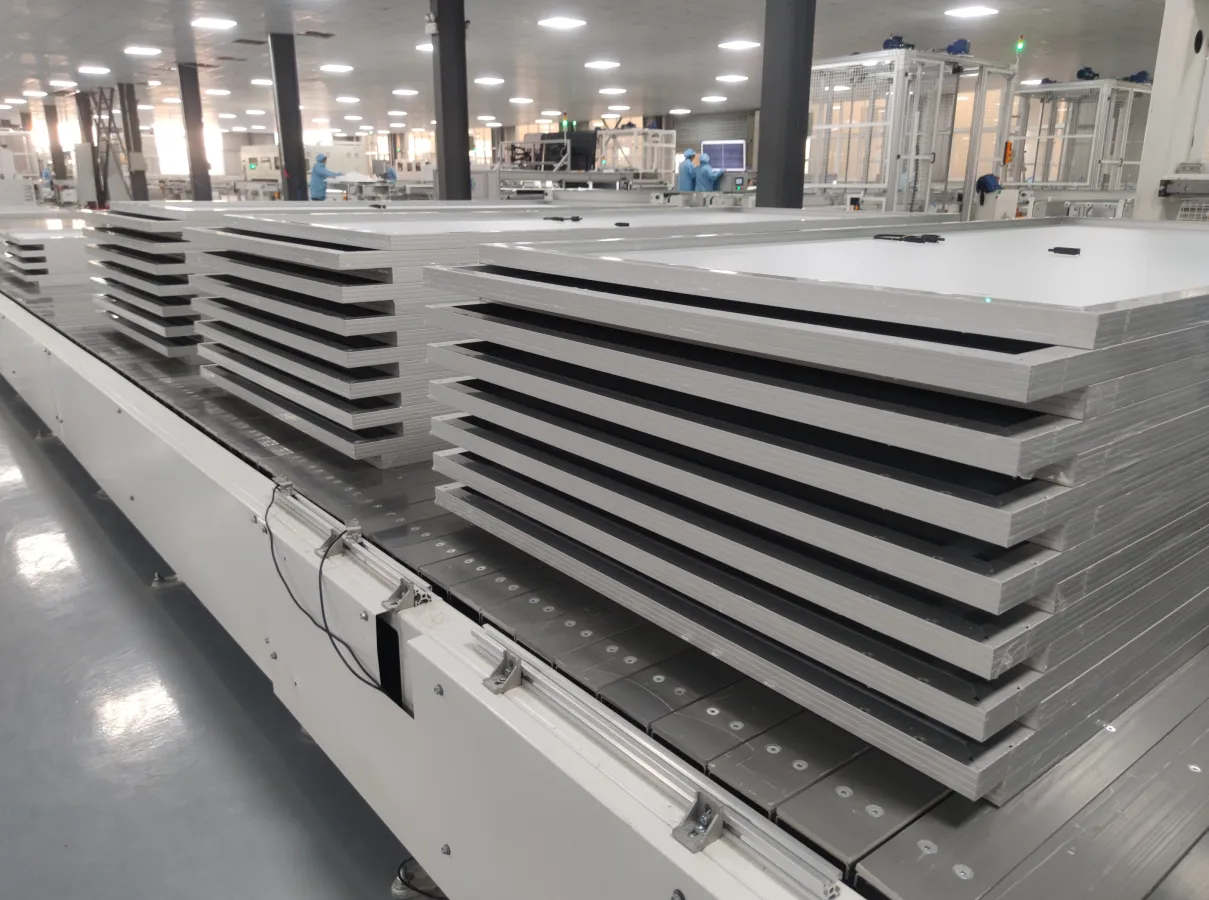
フレームおよびJ-box後:
シリコーン硬化:室温で15~30分、または60~80Cの温風トンネルで5~10分でより速く硬化
熱コンディショニング:一部のメーカーは、電気試験前に封止材を安定させ残留応力を緩和するため、フレーム組立済みモジュールを制御された冷却トンネルに通します
ステップ10:フラッシュテストおよびエレクトロルミネッセンス(EL)イメージング
梱包前の最後の品質ゲート。
フラッシュテスト(I-V曲線)。 A ジャンクションボックスは、セル回路からの電気出力を集め、モジュールと外部PVシステム間の接続を提供します。それは, 通常IEC 60904-9に準拠したAAA+クラスで、校正された光パルス(AM1.5G、1000 W/m2、25C)を照射し、完全なI-V曲線(Pmax、Voc、Isc、FF、モジュール面積効率)を読み取ります。
BCモジュールは通常以下を達成します:
主流の182mmまたは210mmフォーマットで22.5~24.0%のモジュール効率
M10セルを使用した標準72セルハーフカットモジュールで580~620W
エレクトロルミネッセンス(EL)イメージング。 順方向バイアス下で電流を注入し、赤外線カメラが発光を捉えます。暗点はマイクロクラック、破断したフィンガーやコンタクトストリップ、シャント、または死んだセルを示します。
BC特有のELに関する注意。 BCモジュールのELは、コンタクトと電流経路がある裏面から撮影されます。画像は表面セルのELとは異なり、インターデジタルフィンガーパターンがはっきりと現れ、欠陥の見え方も異なります。オペレーターおよびAIベースのELシステムには、BC特有の欠陥ライブラリが必要です。

ステップ11:外観検査、ラベリング、および梱包
最終ステップ:
外観上の欠陥、前面ガラスの傷、フレームの不具合、シーラントのはみ出しの目視検査
電気データ、認証(IEC 61215、IEC 61730、MCS、ULなど)、シリアル番号、製造日を記載したラベル
梱包、通常1パレットあたり30~36モジュール、コーナープロテクター付き、ストラップとラップで固定
BCモジュールはプレミアム領域に位置するため、品質ティアはしばしば引き上げられます:一部のメーカーはサンプリングではなく100% EL検査を実施し、外観基準はより厳しくなり(有効エリア内に目視可能な欠陥がないこと)、梱包には住宅向け顧客向けにブランド材料や設置ガイドが追加される場合があります。
3. BCモジュールの主要な品質および信頼性に関する考慮事項
| 課題 | 根本原因 | 緩和策 |
|---|---|---|
| 裏面コンタクト腐食 | 金属化コンタクトへの水分侵食 | POE封止材、エッジシール設計、ガラス-ガラス構造 |
| 導電性接着剤の劣化 | CA接合部の熱サイクル疲労 | 最適化されたCA配合、応力緩和接合設計 |
| セルマイクロクラック(薄型ウェハ) | ストリング化/レイアップ時の機械的応力 | 低応力ハンドリング、はんだ上のCA、薄型封止材 |
| PID(電位誘起劣化) | 裏面接合部への高電圧ストレス | POE封止材、耐PIDセル設計、接地ジャンクションボックス |
| 色均一性 | ベアフロントで見えるウェハのばらつき | 厳格な受入色ビニング、プロセス一貫性 |
4. 2026-2027年におけるBCモジュール製造の現状
BCモジュール市場は急速に拡大している:
LONGiは次世代主流技術としてBC(HPBC 2.0)に全力を注ぎ、2025年末までに50 GW超の生産能力目標を発表
Aiko SolarはABCをマルチGW規模まで拡大し、量産セル効率は25.5%超
Tongwei、JinkoSolar、Risen Energyはいずれも2025-2026年の生産に向けてTBC(TOPCon-BCハイブリッド)または純粋なBCバリアントを開発中
Maxeonはマレーシアとメキシコの工場でプレミアムIBCモジュールの製造を継続
Autowell、SC Solar、Leadmicroなどの装置サプライヤーがBC対応の専用ストリンガーとレイアップシステムを投入
モジュールレベルの効率は商用BCモジュール(単接合シリコン)で現在23.0-24.0%に達し、標準フォームファクタで600W超のパワークラスも存在する。
BCとTOPConモジュールのコスト差は約0.05~0.10元/Wp、約$0.0180~0.0220/Wp未満に縮まり、多くのアナリストは設備稼働率の上昇とワット当たりの銀使用量の継続的な減少により、BCが2026~2027年までにTOPConとコスト同等になると予想している。
5. 結論:BCモジュール製造 - 単なるセルの変更にとどまらない
BCモジュールの構築は、従来のラインにBCセルを投入するだけではありません。相互接続、封止材の選択、ラミネーションレシピ、検査プロトコル、品質基準のすべてが、バックコンタクトセルの形状と価値提案を尊重した専用の答えを必要とします。
利点は、設備、材料、プロセスノウハウが急速に成熟していることです。5年前にはプレミアム住宅市場のみに提供されていたものが、今やGW規模の主流採用の瀬戸際にあります。
BCの道を検討している人へのアドバイスはシンプルです。まず相互接続ステップを固めてください。プロセス作業の約80%はそこにあります。ストリンギングを正しく行い、適切な封止材を選べば、ラインの残りは革命というより進化です。
バックコンタクトモジュールの時代が到来しました。
Ooitechの見解
BCラインについて尋ねるお客様にはいつも同じことを伝えています。すべてはストリンガーと封止材にあり、ラインの残りではありません。CAディスペンスを再現可能にし、良いPOEを選べば、しっかり構築されたモジュールラインは裏面コンタクトの形状を問題なく処理します。注目すべき点が1つあります。Ooitechはモジュール(組立)ラインのみを供給し、セル生産は行いません。そのためBCプロジェクトでは、当社のレイアップ、ラミネーション、テスト設備を、お客様が調達するBCセルと組み合わせることになります。このフローが実際の工場で稼働する様子をご覧になりたい場合は、OoitechのYouTubeチャンネル www.youtube.com/ooitech で実際のストリンギングとラミネーションの映像をご覧いただけます。
関連: バックコンタクトセルにおける0BB:利得と歩留まりの限界 完全に金属化された裏面が非常に小さな接合部に達する地点まで、モジュールの上流をたどります。
関連: 0BBセル技術:バスバーをなくすことで何が変わるか バスバーレスセルがシーケンスを変更する箇所を含め、文脈における相互接続ステップを説明します。
関連: フラットリボン対丸リボン:BCセルがなぜ定石を破るのか — 裏面相互接続ステップの背後にあるリボン形状。
関連: ハイブリッドコンタクトBCセル:28%が依然として証明すべきこと — 裏面コンタクトセルのモジュール側シーケンス。
参考文献と背景データ
このトピックに関する公開参考資料で、業界の技術ロードマップと市場データを維持する組織によって発行されています: