適切なソーラーモジュールラミネーターの選び方
目次
簡単な回答: ソーラーモジュールラミネーターの選定は、パンフレットに記載された年間MW数値ではなく、モジュール図面とラミネーションレシピから始まります。チャンバーサイズが最初の決定事項です。これは一度に何枚のモジュールを装填できるかを決めるためです。2200 mm×3600 mmのチャンバーは従来型の72セルモジュール3枚用に指定され、2300 mm×4600 mmのチャンバーは4枚用、さらに大型のチャンバーは5枚用とされていましたが、これらはすべて旧式のモジュールフォーマットに基づくものであり、新しいレイアウト図面なしに現在の大型フォーマットモジュールに再利用すべきではありません。モジュール間に少なくとも50 mmを要求する仕様では、プラテン面積をモジュール面積で割ると装填数が過大に見積もられます。156 mmセルと275 Wモジュールを用いて能力を見積もるサプライヤーは、同じ機械に対してより高いMW数値を示すことになります。代わりに、1時間あたりの販売可能モジュール数で比較してください。
PV モジュール製造 · Jerry、Ooitech 著
製品概要と選定方法論
モジュール要件に基づく選定
ソーラーモジュールの選定は、 で行われます。 孤立した機器のパンフレットを超えて検討する必要があります。ラミネータチャンバーのサイズはモジュール寸法に一致し、そのサイクルは全体的な生産ライン速度に適合し、真空および温度プロファイルは特定の 封止材 (EVAまたはPOE)に適合する必要があります。機器の選択は、販促資料に記載された年間MW数値ではなく、モジュール図面とラミネーションレシピに基づくべきです。
宣伝されているMW定格は、しばしば旧式のモジュール形式(例:156 mmセル、275 Wモジュール)に基づいて能力を計算しています。モジュールワット数が高ければ、総パネルスループットが同一であっても宣伝MWは膨らみます。客観的な評価のために、1時間あたりの販売可能モジュール数で機械を比較してください:
1時間あたりの販売可能モジュール数 = 1回のロードあたりのモジュール数 × 1時間あたりの完了ロード数 × 初回合格率 × 稼働率
ローディング図面の重要性
選定はモジュール寸法、ガラス厚、レイアップ詳細、封止材仕様、ジャンクションボックス位置から始まります。縮尺されたローディング図面は正確なクリアランスを示す必要があります。例えば、モジュール間に50 mmのクリアランスを維持する場合、プラテン面積をモジュール面積で単純に割るとロード能力を過大評価することになります。チャンバー形式は現代の大型モジュール寸法に対して評価する必要があります。
技術パラメータと構成マトリックス
チャンバー構造の選定
シングルチャンバーラミネーターは、排気、加圧、硬化、ベントを1つのチャンバー内で行います。設置面積が小さく、ユーティリティ需要も低くなります。デュアルチャンバーラミネーターはラミネーションと硬化を分離し、1つのロードを硬化させながら次のロードを排気できるため、1時間あたりの生産量が倍増します。
| 構成 | 有効作業領域 | 公称作業サイクル | 平均運転電力 | 全体サイズ | 適した用途 |
|---|---|---|---|---|---|
| 半自動 | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2.65 × 2.30 × 1.35 m | 修理、パイロット作業、小型モジュール |
| 自動シングルチャンバー | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12.1 × 3.15 × 1.8 m | 低生産量 |
| 自動デュアルチャンバー | チャンバーあたり 2200 × 3600 mm | ≤9 min | ≤60 kW | 16.9 × 3.15 × 1.8 m | 連続モジュール生産 |
| 積層デュアルチャンバー | 2400 × 4600 mm の作業レベルを4段 | ≤9 min | ≤130 kW | 22.1 × 3.50 × 2.65 m | 限られた設置面積で高い生産量 |
| 大型デュアルチャンバー | チャンバーあたり 2700 × 8700 mm | ≤9 min | ≤95 kW | 37.3 × 3.68 × 1.8 m、63 t | 大型モジュールおよび大量生産ライン |
真空および熱仕様
真空性能は、高温で積載されたチャンバー内での迅速な排気を必要とします。システムは通常、ロータリーベーンポンプ(例:2X-70)とルーツブースター(例:ZJP300 または ZJP600)を組み合わせてデュアルチャンバー構成とし、90秒以内に100 Pa未満のプロセス圧力に到達します。加熱システムは熱媒体油とマルチゾーンPID制御を採用し、チャンバーごとに最低5つの測定点でプラテン温度均一性を±1.5°C~±2.0°C以内に実現します。
技術的優位性と主要な評価要因
これらの真空および熱の数値の背後にある根拠、およびルーツブロワがロータリーベーンポンプと組み合わせられる理由は、次に示されています。 ラミネータ真空ポンプ、EVAウィンドウ、およびポンプセットの構成方法.
ライン同期とタイミング
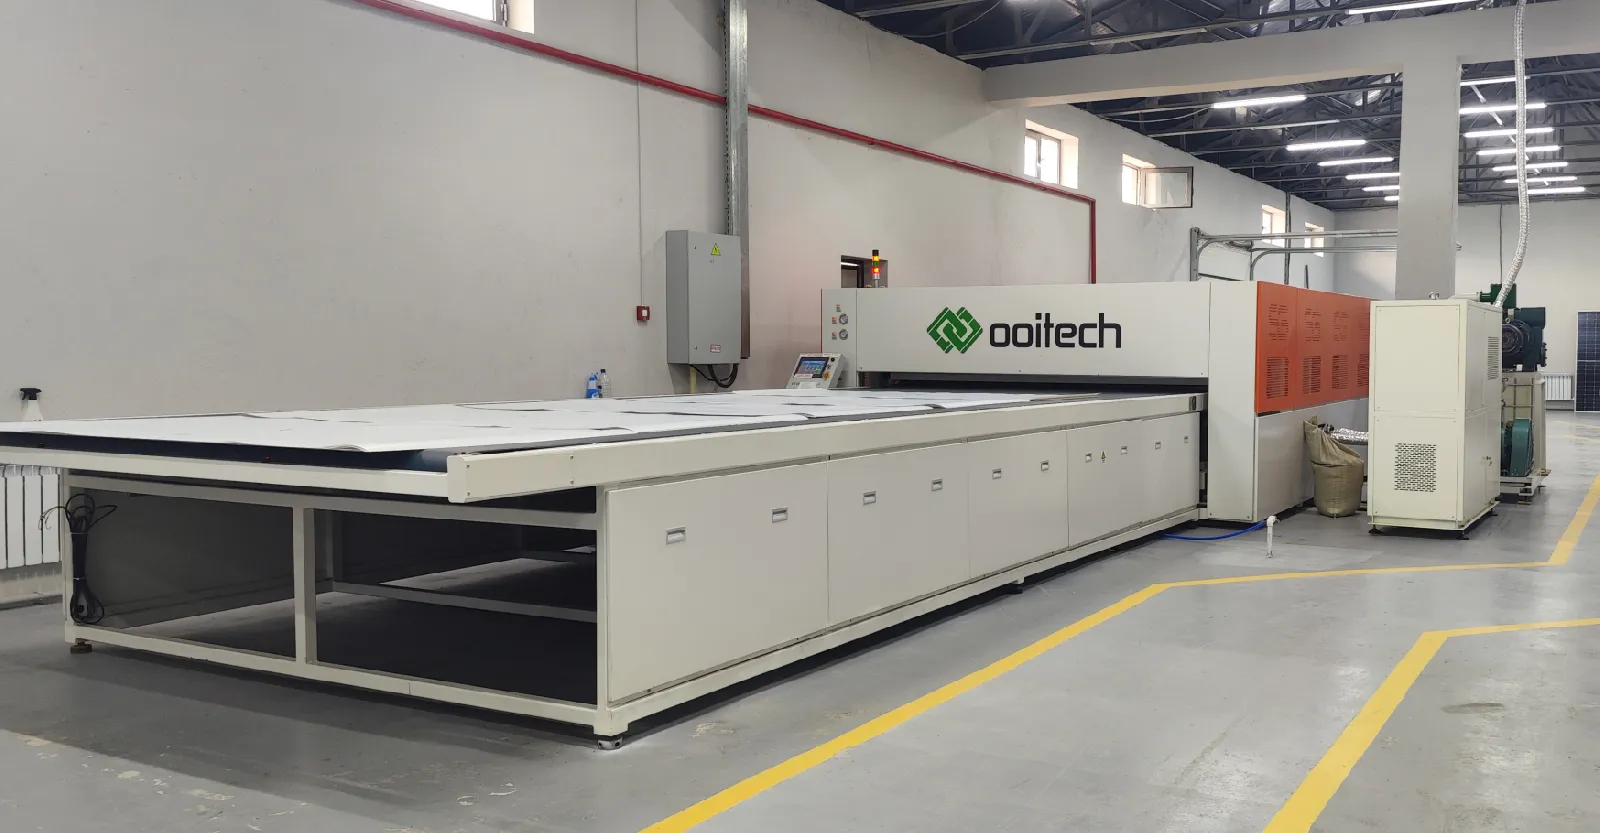
ラインレベルのバッファマッチング:ラミネーターは、ストリンギング、レイアップ、バッファ、冷却、検査、フレーミングの各ステーションとシームレスに統合される必要があります。下流のハンドリング能力が真のライン出力を決定します。
明確なサイクルタイム定義:詳細なタイムチャートは、ローディング、第1チャンバーの排気・プレス、搬送、第2チャンバーのキュア、ベント、アンローディングを網羅し、総滞留時間をEVA/POEのキュアウィンドウと一致させる必要があります。
高度な真空アーキテクチャ:大容量排気とルーツブースターポンプの組み合わせにより、ダブルガラスおよび バックシート スタックにおける空気の巻き込みと気泡の形成を防ぎます。
厳密なプラテン均一性:多点PID加熱により、大型ガラスモジュール全体でコールドコーナーなしの均一な架橋を実現します。
契約上の稼働率と保守性:設備稼働率目標(98%~99%)は、除外される運用時間、シリコーン隔膜交換スケジュール(3,000サイクル以上)、および自動ベルトクリーニングシステムを定義する必要があります。
製品アプリケーションとライン統合
アプリケーションシナリオ
パイロットラインおよびR&D施設:半自動構成(1100 × 2200 mm)は、小ロットモジュール生産、プロセステスト、モジュール修理に最適です。
標準商用ライン:自動シングルチャンバーおよびデュアルチャンバーユニット(2200 × 3600 mm)は、中~大量のソーラーパネル製造に適しています。
高密度製造プラント:積層多段デュアルチャンバー構成により、スペースに制約のある施設で平方メートルあたりの生産量を最大化します。
大型フォーマットおよびユーティリティスケールライン:重量のあるダブルガラス、 TOPCon, HJT、およびPERCモジュール製造をサポートするように設計された拡張デュアルチャンバーユニット(最大2700 × 8700 mm)。
施設統合要件:設置には、380V/50Hz電源、0.6~0.8 MPaの空気供給、真空ポンプ冷却水、最大1.5 t/m²の床荷重定格、±10 mm以内の床平坦度を含む精密な施設計画が必須です。
推奨要件とFAT承認
仕様チェックリストと承認基準
適切なラミネータモデルを評価・選定するには、5つの重要なデータ入力が必要です:
詳細なモジュール設計図と寸法エンベロープ。
ガラス、封止材、およびバックシート/リアガラスのスタック仕様。
封止材の技術データシート(EVAまたはPOEの硬化ウィンドウ)。
シフトあたりの必要モジュール出力と運用目標。
ユーティリティ供給点(電力、空気、冷却水)を示す施設レイアウト計画。
工場受入試験(FAT)
最終FAT評価では、安定した運用温度で実際の生産材料スタックを連続ロードに通す必要があります。FAT中に記録される主要な承認指標には、1時間あたりの完成モジュール数、真空ポンプ曲線、プラテン多点熱分布、PLCアラームログ、初回合格率、および計画保守後の再起動タイミングが含まれます。