BCセル互換性:6社のメーカー、1台のタバーストリンガー
目次
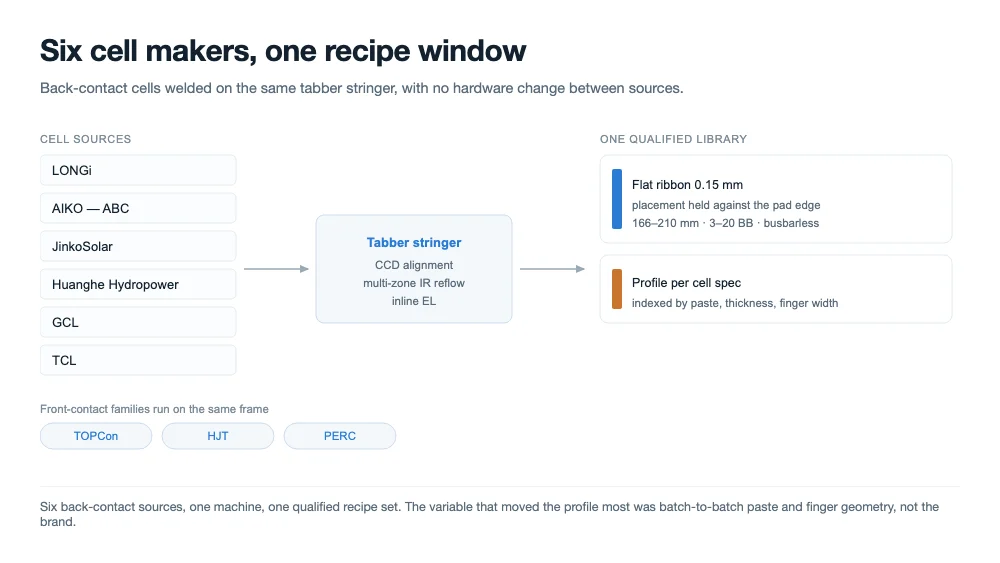
簡単な回答: Ooitechは、LONGi、AIKO(ABC)、JinkoSolar、黄河水力発電、GCL、TCLのバックコンタクトセルを同じタビングストリンガーで溶接する互換性プログラムを完了しました。使用したのは1台の機械と1つのレシピライブラリです。TOPConセルとHJTセルも同じプラットフォームで処理しました。プログラムでは、位置合わせ、濡れ性、接合強度、エレクトロルミネッセンス、ストリンギング後の反りを対象としました。これは当社独自の試験と、セルメーカーの海外プロジェクトチームからのフィードバックによるものであり、認証ではありません。
開始前に「互換性」が意味すべきだったこと
1種類のセルをうまく処理するタバーを作るのは難しくありません。現在量産されているすべてのセルタイプを、同じフレーム上で、製品間の機械的変更なしに処理するタバーは別の問題です。それが目標でした。実演溶接ではなく、顧客が認定して運用できるセルファミリーごとの量産レシピです。
互換性を4つの条件として定義しました。機械は、セル自体が定めるパッドまたはフィンガーウィンドウ内にリボンを配置しなければなりません。接合部は接触領域全体にわたって濡れ、金属間化合物層を形成しなければなりません。セルは割れずに熱サイクルを耐え、ストリングはラミネート可能なほど平坦に仕上がらなければなりません。溶接されても反るセル、または溶接されてもレイアップ時に割れるセルは、顕微鏡下で接合部が正しく見えても定義を満たしません。
機械を通したセルタイプ
プログラムでは、実際に大量出荷されているバックコンタクト製品に加え、主流のフロントコンタクトファミリーも対象とし、それらを切り替えるラインが第2のプラットフォームを必要としないようにしました。バックコンタクトセルは6社から提供され、フロントコンタクトセルは同じプログラム実行から提供されました。
| セルファミリー | プログラム内の供給元 | 接合部がクリアすべき条件 |
|---|---|---|
| BC — バックコンタクト、フロントバスバーなし | LONGi、AIKO(ABC)、JinkoSolar、黄河水力発電、GCL、TCL | 狭いリアパッド、厳しい位置合わせ、平坦なリボン、反り |
| TOPCon — フロントコンタクト | 同じプログラム、主流供給 | 細いフィンガー、マルチバスバーパッド、薄いセル |
| HJT — ヘテロ接合 | 同じプログラム、主流供給 | ペーストとアモルファス層が設定する温度上限 |
| PERC | 参照実行 | 他を評価する基準となるベースライン |
セルサイズは166 mmから210 mmまで、各メーカーが出荷するハーフセル形式を含み、バスバー数は3から20まで、バスバーレスレイアウトも含みました。リボン配置は、バックコンタクトセルでは丸線ではなく平坦なリボンを使用しました。リアパッドは定義された幅を持つ平坦な面であり、丸線は線に沿ってしか接触しないためです。
バックコンタクトセルが従来セルより溶接しにくい理由
フロントコンタクトセルでは、リボンは広いバスバーパッドに着地し、接合部は目に見えます。バックコンタクトセルでは両極性が裏面に交互配置され、フィンガーあたりのはんだ付け可能面積はバスバーが与える面積のほんの一部です。そこから3つのことが導かれ、いずれも冶金学的ではなく機械的です。
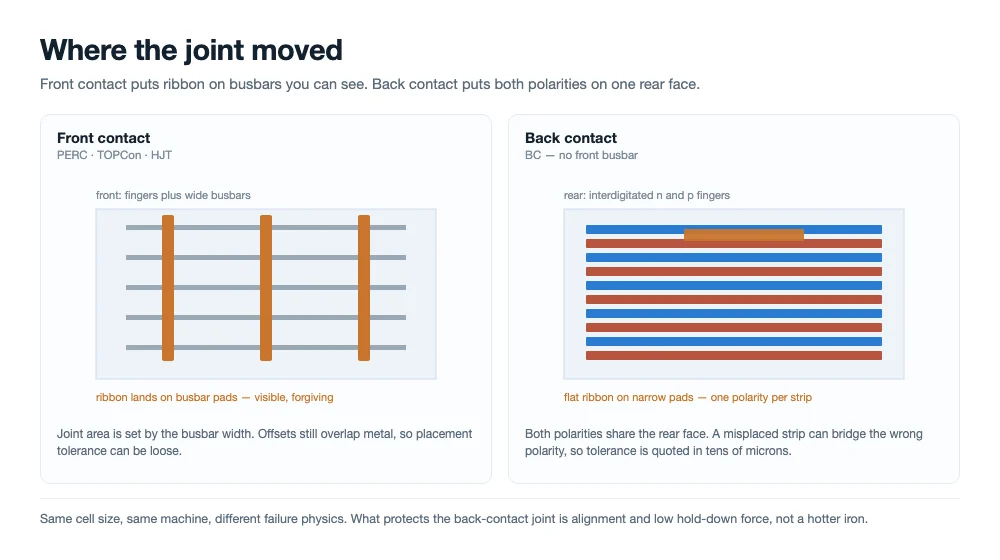
フロントコンタクトでは接合部は目に見えるバスバー上にありますが、バックコンタクトでは裏面の狭いパッドに移り、そこではストリップが逆極性の隣に位置します。
位置合わせウィンドウが狭まる
バスバーセルでリボンがずれても金属と重なります。バックコンタクトセルでは、同じずれがストリップを逆極性の2本のフィンガー間に置く可能性があり、それは弱い接合ではなく短絡です。したがって配置公差は数十ミクロン単位で示し、シフト全体にわたって維持する必要があります。そのため プラットフォームはCCD位置合わせ を使用し、機械的ストッパーだけに頼りません。
セルはより薄く、余裕が少ない
量産のバックコンタクトセルは130〜170ミクロンの範囲にあり、裏面がインタコネクトパターン全体を担います。フロントコンタクト機が許容できる押さえ力の1キログラムごとに、ここでは割れのリスクとなります。圧力は接触を保証するのに十分で、それ以上であってはならず、その負担はプラテンの平坦性とストリップの張力のかけ方にかかります。
反りは接合中ではなく接合後に現れる
はんだはセル自体の膨張範囲よりはるかに高い温度で凝固し、銅は冷却過程でシリコンより約6倍速く収縮します。このミスマッチは リボンが圧縮で降伏することで吸収され、これが意図されたメカニズムです。しかしバックコンタクトセルでは、リボンはラミネートのために平坦に保つ必要がある面を横切ります。目に見えて反ったストリングはラミネート欠陥の温床であり、最後に現れる故障モードです。
接合部が形成される温度は、これらすべてに対する最大の単一レバーです。凝固温度が低いほど、セルに固定されるひずみが少なくなります。また金属間化合物層が形成される余裕も少なくなるため、ウィンドウは「可能な限り低温」ではなく「接合部が許す限り低温」です。
3つの化学組成、3つの温度ウィンドウ、1つのプラットフォーム
1台の機械で市場をカバーできる理由は、セルファミリー間の違いがほぼ完全に熱的・機械的であり、両方がプログラム可能だからです。製品間で変わるのはプロファイル、保持時間、押さえ圧力、リボン仕様、位置合わせモデルであり、ハードウェアではありません。
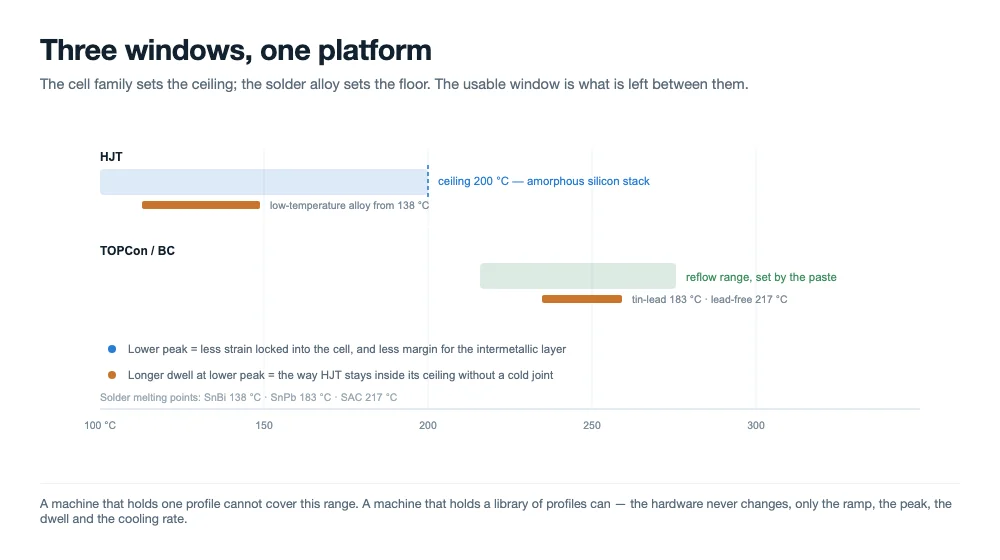
セルファミリーが上限を設定し、はんだ合金が下限を設定します。使用可能なウィンドウはその間のギャップです。
| 変わるもの | BC / TOPCon | HJT |
|---|---|---|
| セル最高温度 | ペーストが設定する従来のリフロー範囲 | アモルファスシリコンスタックにより上限が設定され、プロセスは通常200 °C以下で維持されます |
| はんだ合金 | 標準的なスズ-鉛または鉛フリーコーティング | 低温合金、またははんだの代わりに導電性接着剤 |
| 保持時間と冷却 | 短く制御された冷却。冷却速度は反りの要因となる | 低いピーク温度での長めの保持、熱衝撃を避けるための緩やかなランプ |
| ハンドリング力 | 低く、プラテンの平坦度が重要 | 三つの中で最も低い。積層体はセルの中で最も壊れやすい部分である |
このプラットフォーム上で二つのセルファミリー間のレシピ切り替えはライブラリの変更である。プロファイル、圧力、アライメントモデルがまとめて読み込まれ、ラインがリリースされる前に最初のストリングが検査される。これが「機械はそれができる」と「セル供給が変わった火曜日の午後に実際に運用できる」の実務的な違いである
プログラムの実施方法
各セルタイプは同じ6つのチェックを同じ順序で通過したため、結果は議論ではなくメーカー間で比較できるものとなった
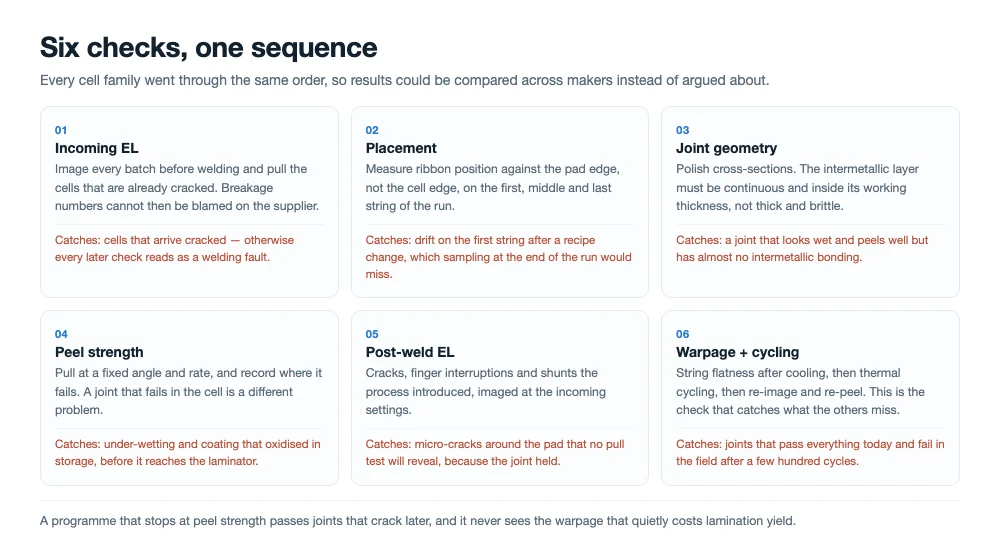
すべてのセルソースに対して同じ6つのチェックを同じ順序で行い、結果を議論ではなく比較できるようにした
- 受入EL。 各バッチは溶接前に撮像され、既存のクラックがあるセルは除外されたため、破損数がサプライヤーの欠陥によって水増しされることはなかった
- 配置。 リボン位置は各セルエッジではなくパッドエッジに対して、各ランの最初、中間、最後のストリングで測定された
- 濡れ性と接合部形状。 断面を研磨し、金属間化合物層が連続しており、厚く脆いまたは薄く不完全な状態ではなく、作業厚さ範囲内にあることを確認した
- ピール強度。 リボンは引張試験機で固定角度と速度でピールされ、力だけでなく破壊位置も記録された。セル内で破壊する接合部は界面で破壊するものとは異なる問題であるためだ
- 溶接後EL。 プロセスによって生じたクラック、フィンガー断線、シャントを受入検査と同じ設定で撮像した
- 反りと熱サイクル。 冷却後にストリングの平坦度を測定し、その後アセンブリは熱サイクルを経て再撮像および再ピールされた
順序が重要である。ピール強度から始めてそこで止まるプログラムは、3か月後にクラックが入る接合部を合格させ、プルテストでは決して現れないラミネーション歩留まりを損なう反りを見逃す
結果が示したもの
6つすべてのバックコンタクトソースが、間にハードウェア変更なしで同じプラットフォーム上で溶接された。重要だったばらつきはブランド間ではなくバッチ間であった。ペースト厚、フィンガー幅、セル厚がセルメーカーよりも作業プロファイルを大きく動かした。これがレシピライブラリがサプライヤー名ではなくセル仕様で索引付けされている理由である
見られた故障モードはよく知られたものであり、よく知られたレバーに反応した。コールドジョイントはピーク不足または保管中に酸化したコーティングに起因した。黄変とリボンの脆化は過剰な熱を長時間かけたことに起因した。クラックは押さえ圧力が最も高くセル厚が最も薄い箇所に集中した。反りははんだ付けプロファイルよりもリボン仕様とはるかに強く相関した
破損について、プラットフォームはクラスAセルで0.2%以下に規定されており、プログラムのランはセルファミリー全体でその数値と一致していた。セルメーカーの海外拠点から溶接サンプルを受け取ったプロジェクトチームは、同じセルに対する同等機器で見たものよりも接合品質とストリング歩留まりを高く評価した。これはサンプルに対する彼らの評価であり認証ではなく、当社はそれを仕様ではなくシグナルとして扱う
これらの主張が及ばない範囲
過大に読んだ主張に基づく購買判断は悪い判断であるため、3つの限界を明確に述べておく価値がある
第一に、これはOoitech自身の試験作業と顧客トライアルのフィードバックである。第三者の研究所が互換性を認証したわけではなく、セルメーカーが機械を推奨したわけでもない。第二に、互換性は提供されたセル仕様で実証されたものであり、それらの製品の将来のすべての改訂と同じではない。新しいペーストや新しいフィンガー形状は新たな認定となる。第三に、セルタイプのカバレッジはプラットフォームとレシピの特性であり、あらゆるセルが最初の試行で定格スループットで稼働するという約束ではない。スループットはセルが必要とする検査とハンドリングの量の関数であり、バックコンタクトセルは遅い側に位置する
今日バックコンタクトを選択するラインにとって何が変わるか
2年前、バックコンタクトを導入するモジュールラインは専用機と妥協の間の選択を迫られた。専用機はラインを1つのセルソースと1つのセル改訂に固定した。妥協は新しいセルでの歩留まり損失を受け入れることを意味した。出荷中のバックコンタクト製品全体にわたるカバレッジはそのトレードオフを解消し、3つの意思決定を変える
機器仕様の書き方が変わる。セル非依存のカバレッジは受入基準に含めるべきであり、残金支払い前に自社材料で実証すべきセルの明示リストを添えるべきである。市場が動いたときにセルファミリーを切り替えられるラインは2台目のストリンガーを必要としないため、容量計画の立て方が変わる。そして価値は認定プロファイルのライブラリにあり、機械が温度を保持する能力にあるのではないため、レシピ引き渡しで求める内容が変わる
この主張を行うあらゆるサプライヤーに尋ねるべき4つのこと
今やすべてのタバーサプライヤーがバックコンタクトセルを扱えると言うだろう。以下の質問はプログラムとマーケティングの一文を区別する
- どのセルを、正確に、どの改訂で? メーカーのリストは型番とペースト世代のリストよりも弱い
- 何を、何に対して測定したのか? パッドエッジに対する配置、破壊位置を記録したピール、ストリングあたりのミリメートル単位の反り、一致した設定でのEL
- あなたのセルで再現できるか? 自社または相手先サイトでの自社材料による立会試験、受入数値は事前に合意する
- 切り替えコストはいくらか? 切り替えごとの時間、消耗品、スクラップ、オペレーター研修であり、マシンごとではありません。
サプライヤーが4つすべてに数値と試験報告書で答えるなら、その主張はおそらく本物です。3つ目の答えがパンフレットなら、それはまだ互換性プログラムではありません。
よくある質問
これは、このマシンが市場のあらゆるセルを溶接できるという意味ですか?
それは、当社に提供されたバックコンタクト、TOPCon、HJT、PERCセルで、166 mmから210 mmのフォーマット、3本から20本のバスバー、バスバーレスレイアウトを含めて実証済みであるという意味です。新しいペースト、異なるフィンガー形状、異なるメタライゼーションスタックを持つセルは新たな認定であり、自動的な合格ではありません。
Ooitechは、これらのセルメーカーがこの装置を推奨していると主張していますか?
いいえ。彼らのセルは試験材料でした。フィードバックは溶接サンプルを受け取った海外プロジェクトチームから得たものであり、当社はそれをフィードバックとして報告しています。推奨、提携、認証を暗示するものではなく、ブランド名は溶接されたセルを特定するためにのみここに記載されています。
1台のマシンで本当にHJTとバックコンタクトの両方を処理できますか?
はい。HJTの制約は熱的であり、バックコンタクトの制約は機械的であり、どちらもハードウェアではなくパラメータで制御されるからです。HJTはより低いピークで、より長い保持時間とより緩やかなランプで処理し、バックコンタクトは従来のリフローで、より厳密な配置とより低い押さえ力で処理します。
バックコンタクトセルではどの程度のスループットを期待すべきですか?
同じプラットフォーム定格のフロントコンタクトセルより低くなります。セルごとの位置合わせと検査に時間がかかるためです。プラットフォームは標準構成で毎時1,000〜1,200セル、高速構成で2,400セルと定格されています。バックコンタクトラインは保守的な端で計画し、お客様自身のセルで時間計測した運転で確認してください。
裏面ではフラットリボンがそれほど重要ですか?
表面よりも重要です。丸線は平らなパッドに線で接触するため、接合面積が小さく、剥離強度は冶金ではなく幾何学的に制限されます。フラットリボンは明確な接触幅と低いプロファイルをもたらし、ストリップが薄いセルに与えるひずみも低減します。
新しいセル世代が登場したらどうなりますか?
レシピは再認定されます。受入EL、パッドエッジに対する配置、断面、破壊位置を含む剥離、溶接後EL、反り、熱サイクルです。このプラットフォームではそれはライブラリの変更と認定運転であり、マシンの再構築ではなく日単位で測定されます。
最終的な考察
セル技術はモジュールラインを再構築できる速度より速く進んでいるため、勝つ装置はセルが変わるたびに決断を迫らない装置です。1つのプラットフォームで6つのバックコンタクトソースを溶接することはそれへの一歩であり、有用な部分はブランドのリストではなく、その背後にあるレシピライブラリと試験の規律です。主張ではなく試験を求めてください。