ペロブスカイト/シリコンタンデムセル:8nm ITO相互接続層が31.80%の効率を達成
目次
製品紹介
モノリシックペロブスカイト/シリコンタンデム太陽電池は、単接合デバイスの効率限界を超える最も明確な道筋の一つである。トップセルとボトムセルは再結合相互接続層を介して直列に接続され、その界面の品質がキャリアを円滑に輸送・再結合できるかを決定する。問題はシリコンヘテロ接合(SHJ)ボトムセルのマイクロピラミッドテクスチャ表面にある。ピラミッドは高さ約600 nmで、その地形上では再結合層が光学的寄生損失を受け、自己組織化単分子膜(SAM)が均一に広がらない。時間の経過とともにこれがデバイス性能を低下させる。
本研究では、厚さ2~30 nmの酸化インジウムスズ(ITO)相互接続層を測定し、超薄8 nm層が光学損失の低減と表面電位均一性の向上という二つの面で同時に最適であることを見出した。NiOx修飾とPoly-SAM機能化を積層すると、短絡電流密度は0.85 mA cm⁻²上昇して20.82 mA cm⁻²に達し、電力変換効率は31.80%に達し、500時間の最大電力点追従後もデバイスは初期効率の96%を維持した。
実験方法
SHJボトムセルにはn型シリコンウェハを使用し、厚さ110 ± 10 µm、KOH両面テクスチャで高さ約600 nmのピラミッドを形成した。RCA洗浄後、PECVDによりパッシベーション層とドープ層を順に堆積した:表面側には8 nmの真性a-Si:H(i)と15 nmのn型nc-SiOx:H(n)、裏面側には8 nmのp型a-Si:H(p)を形成し、その後110 nmのITOをスパッタし、裏面に700 nmのAgを蒸着した。表面側には6種類のITO相互接続厚さ、すなわち2、5、8、10、20、30 nmを別々に堆積し、180°Cでアニールし、レーザースクライブを行った。
ペロブスカイト上部セルはこの経路をたどった。下部セルはまずアニールとUVオゾン処理を行い、次にマグネトロンスパッタリングでNiOxを堆積し、さらにアニールとUVオゾン処理を続けた。窒素グローブボックス内で、Poly-SAMをスピンコート(0.5 mg mL⁻¹、溶媒はメタノールとクロロベンゼンを1:1)し、100°Cでアニールした。ペロブスカイトはCs₀.₀₅FA₀.₈MA₀.₁₅Pb(I₀.₇₅₅Br₀.₂₅₅)₃で、バンドギャップは1.68 eVであり、2段階でスピンコートし、高速段階中にクロロベンゼンを反溶媒として滴下し、100°Cで20分間ベークした。表面はPDADIで調整し、次にC₆₀を熱蒸着し、SnO₂をALDで成長させ、45 nmのIZOをスパッタし、Ag電極を蒸着し、最後にMgF₂反射防止膜でスタックを覆った。
技術的優位性
ITO相互接続層の光電子特性
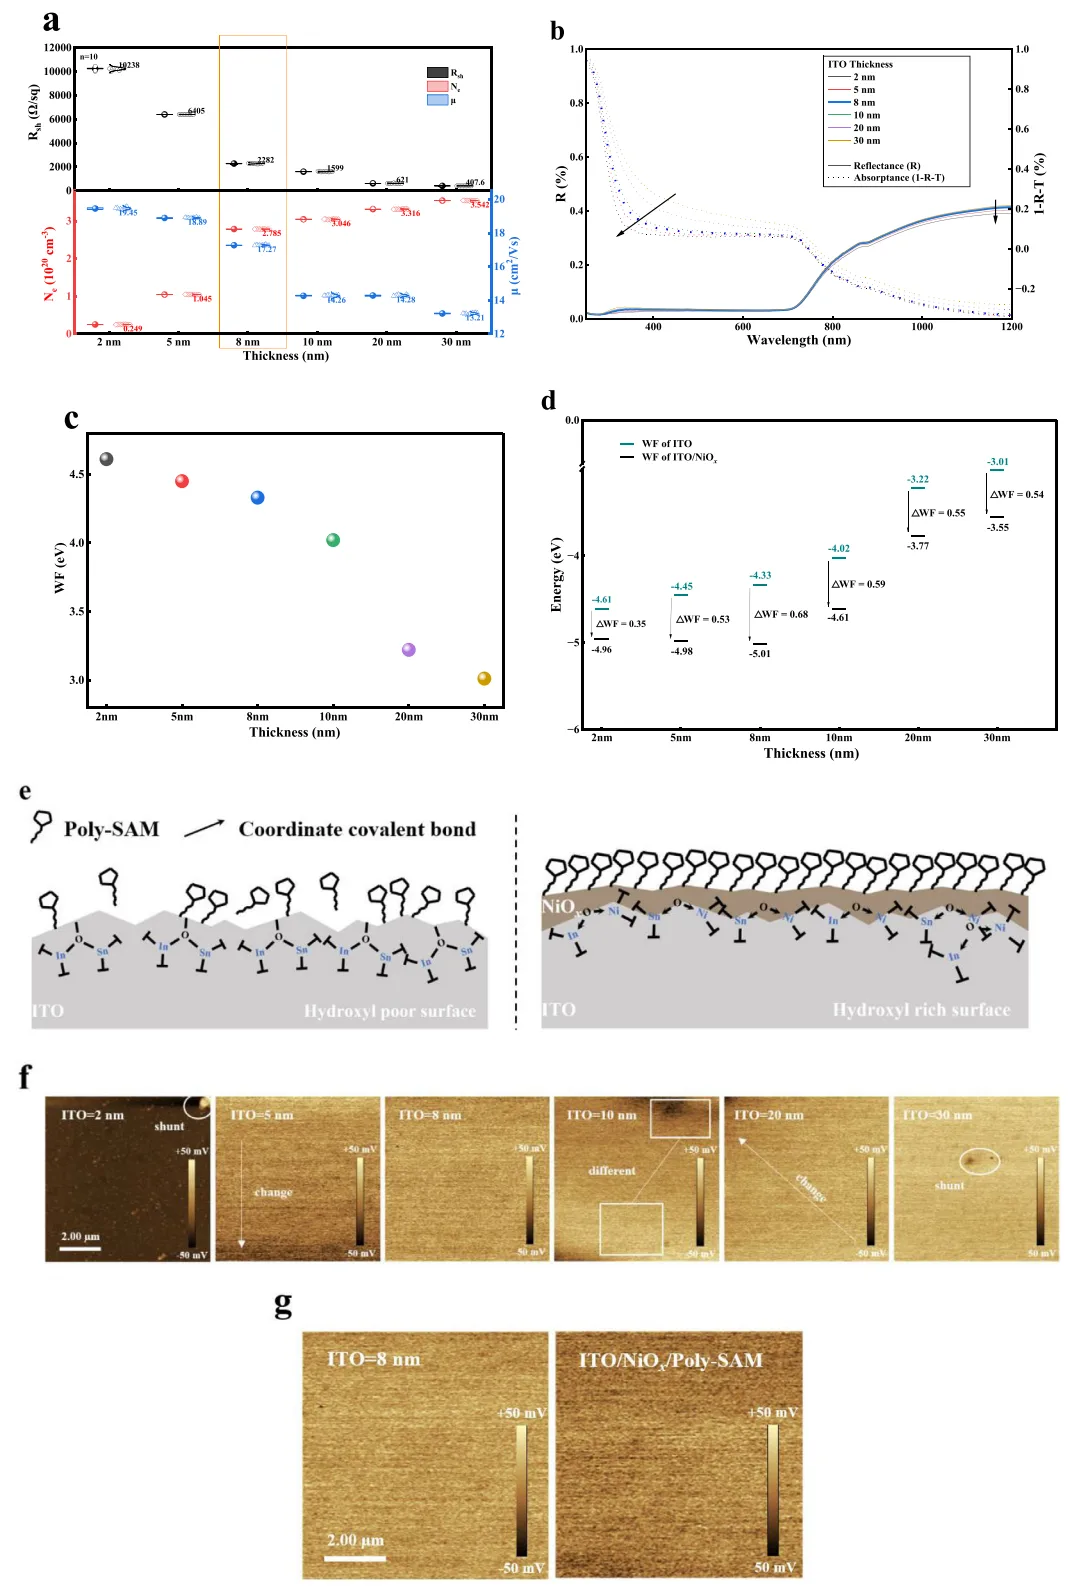
(a) 厚さに対するRsh、Ne、µ(n = 10);(b) ITO層の光吸収率と反射率;(c) 厚さに対する仕事関数;(d) 異なる厚さでのNiOx処理前後の仕事関数シフト(ΔWF);(e) NiOx修飾ITO上のSAM分布の模式図;(f) 2~30 nmの相互接続ITOのKPFM表面電位マップ;(g) NiOxおよびPoly-SAM機能化前後の8 nm相互接続ITOのKPFM表面電位マップ。
ホール効果測定では、膜厚が増加するにつれてシート抵抗が低下することが示され、これは予想される通りであった。キャリア濃度は8~30 nmの間でほぼ安定しており、約2.8~3.5 × 10²⁰ cm⁻³であったが、8 nmを下回ると低下し始める。移動度は2~8 nmの狭い範囲でわずかに低下したのみで、膜の完全性がまだ保たれている兆候であった。8 nmは、シート抵抗が十分に低く、電気的性能が崩壊していない最適点にちょうど位置する。
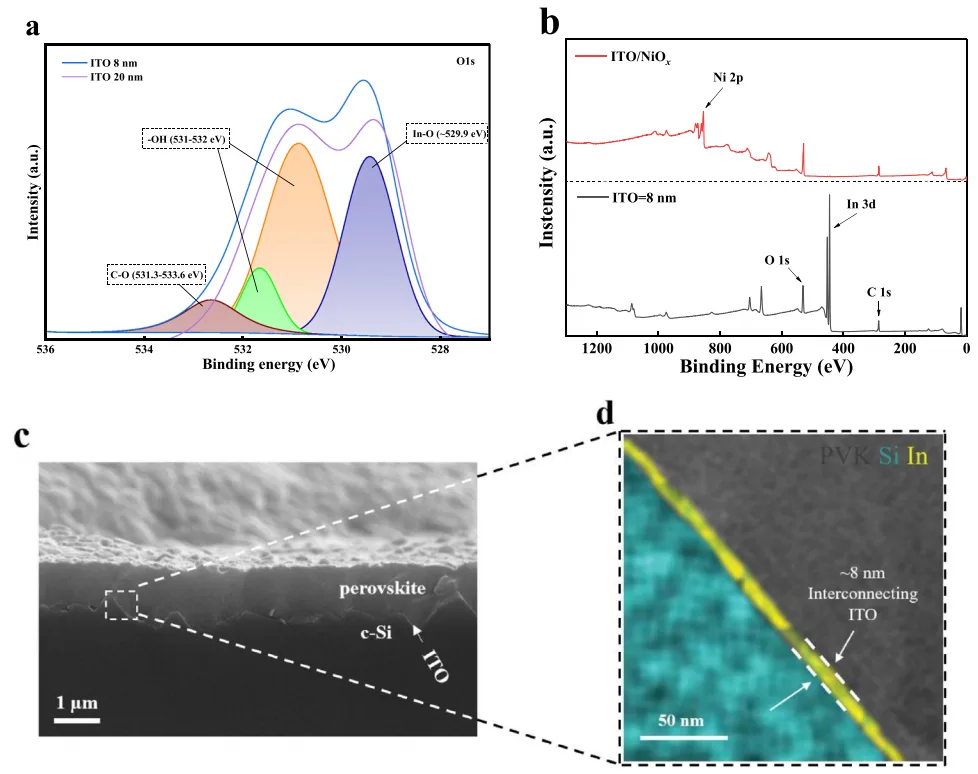
(a) テクスチャードc-Si下部セル表面上のITO層のピークフィッティングしたO 1s高分解能XPSスペクトル。(b) NiOx修飾前後のテクスチャードc-Si下部セル上の8 nm ITO層の高分解能XPSスペクトル。(c) テクスチャードc-Si下部セル上の8 nm ITO層の断面SEM画像。(d) 8 nm ITOサンプルの焦点領域の対応するEDS元素マップ、右上に色と元素の凡例。
光学的には、ITOを薄くすると450 nm以上で反射率と吸収率の両方が低下した。これは相殺干渉と弱められた自由キャリア吸収によるものである。
UPSは膜厚が薄くなるにつれて仕事関数が上昇することを示し、NiOx修飾とアニール後には仕事関数のシフトが8 nmでピークに達した。
KPFMエリアスキャンにより、10 nm未満のITOがすべての局所シャントポイントを抑制し、8 nmが最も優れた均一性を示すことが明らかになった。
XPSは興味深い詳細を明らかにした。8 nmのITO表面は20 nmのものよりも水酸基密度が高く、それらの水酸基がNiOxとIn─O─Niブリッジ結合を形成することで、NiOxがより均一に広がり、より強固に付着できるようになった。修飾後にはInシグナルが完全に消失し、これは被覆層の品質が優れていたことを示しており、続くSAM自己組織化のための良好な基盤を築いた。
SEMとEDSも、8 nmのITOがテクスチャ上にコンフォーマル被覆を実現したことを確認した。
タンデムセルの光起電力性能
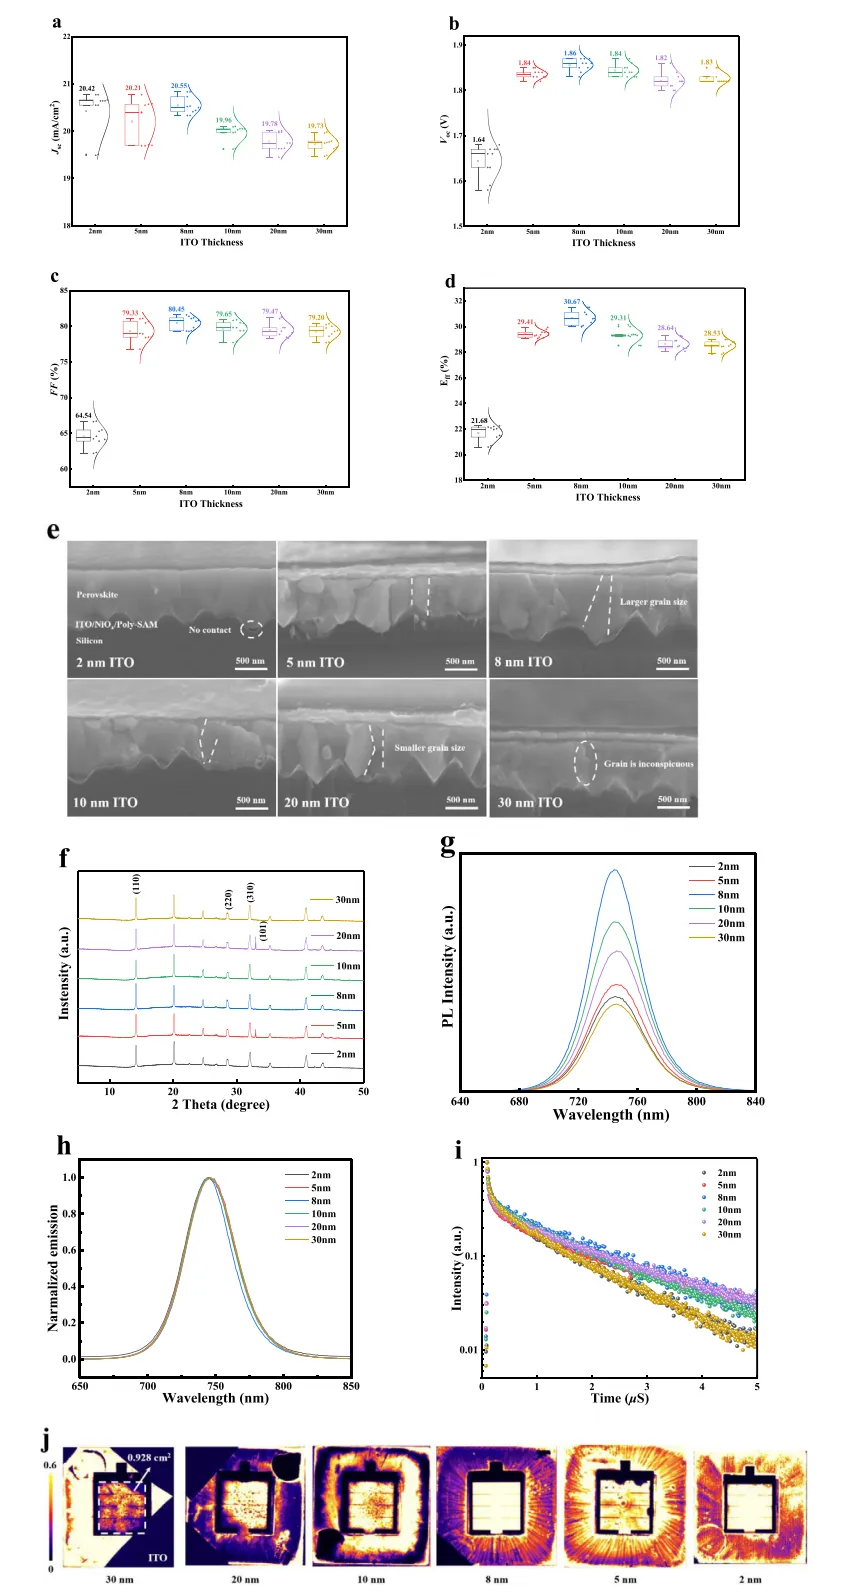
(a) ペロブスカイト/シリコンタンデムセルにおけるJscの変化; (b) Vocの変化; (c) FFの変化; (d) PCEの変化; (e) ITO上のタンデムセルの断面SEM像; (f) ITO上のペロブスカイト膜のXRDパターン; (g) ITO上のペロブスカイト膜の定常状態PLスペクトル; (h) 規格化した定常状態PL曲線; (i) ITO上のペロブスカイト膜の過渡TRPL減衰スペクトル; (j) タンデムセルのフォトルミネッセンス像、有効面積0.928 cm²。
6つのITO相互接続膜厚すべてについてJ-V測定を行った。
5 nm未満では、VocとFFが大きく低下した。Vocは1.7 Vを超えることができず、PCEはわずか21.68%であった。主な原因は、ピラミッドテクスチャ上で膜がすでに不連続になっていたことである。
8 nmが最良の答えであった。断面SEMは、超薄ITO(10 nm未満)上でペロブスカイト結晶粒がより大きく緻密であることを示し、XRDはより良好な結晶品質を確認したが、5 nmのサンプルではPbI₂ピークが現れ、劣化がすでに始まっている兆候であった。定常状態PL強度は30 nmから8 nmまで一貫して上昇し、その後再び低下したため、8 nmがちょうどピークに位置し、最低の欠陥密度と一致した。
規格化PL特性ピークはシフトせず、界面非放射再結合の性質が同じままであったことを意味する。TRPLキャリア寿命も同様に8 nmで最長であった。これらの結果は、Poly-SAMがもたらすより強い正味双極子とより均一な仕事関数に起因し、VocとFFを同時に向上させる。PLイメージングはまた、ペロブスカイトサブセル内部のサブミクロン不均一性を明らかにしたが、超薄高抵抗ITO層は高い横方向抵抗率を有するため、局所シャントの影響範囲は効果的に封じ込められ、デバイス全体を引き下げることはなかった。
電流密度の改善
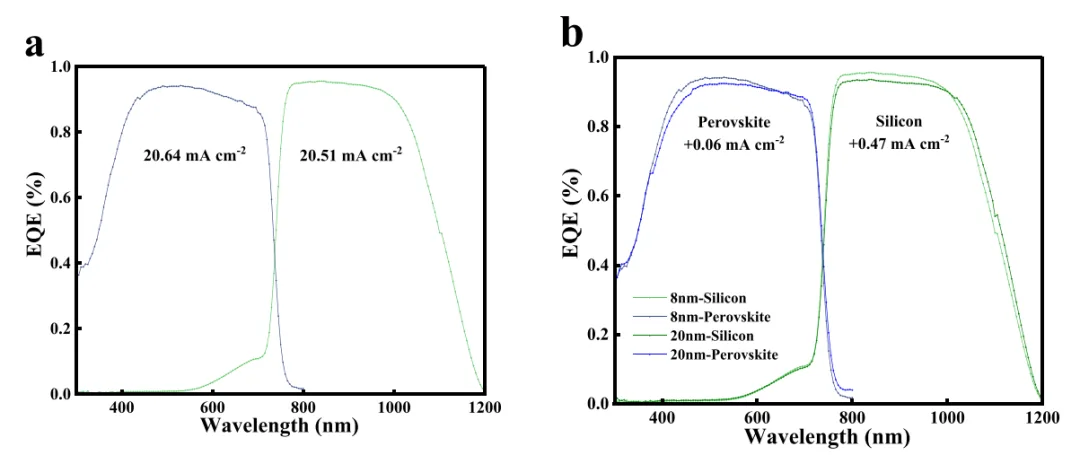
(a) 8 nm ITO相互接続層下でのペロブスカイトおよびシリコンサブセルのEQE曲線;(b) 初期および最適化タンデムセルのEQE曲線。
前面IZO層は性能指数Aw × Rsheet⁻¹で評価され、45 nmが最良となった。相互接続ITOを20 nmから10 nm、8 nmへと薄くすることで、平均Jscは19.78から19.96、20.55 mA cm⁻²へと上昇した。ペロブスカイトおよびシリコンサブセルのEQE積分電流密度はそれぞれ20.64および20.51 mA cm⁻²であり、J-Vデータと一致した。20 nm ITOと比較して、8 nmはペロブスカイトサブセルに0.06 mA cm⁻²、シリコンサブセルに0.47 mA cm⁻²を追加し、シリコンボトムセルからの近赤外寄与が最も大きく増加した。
製品応用
デバイス性能と安定性
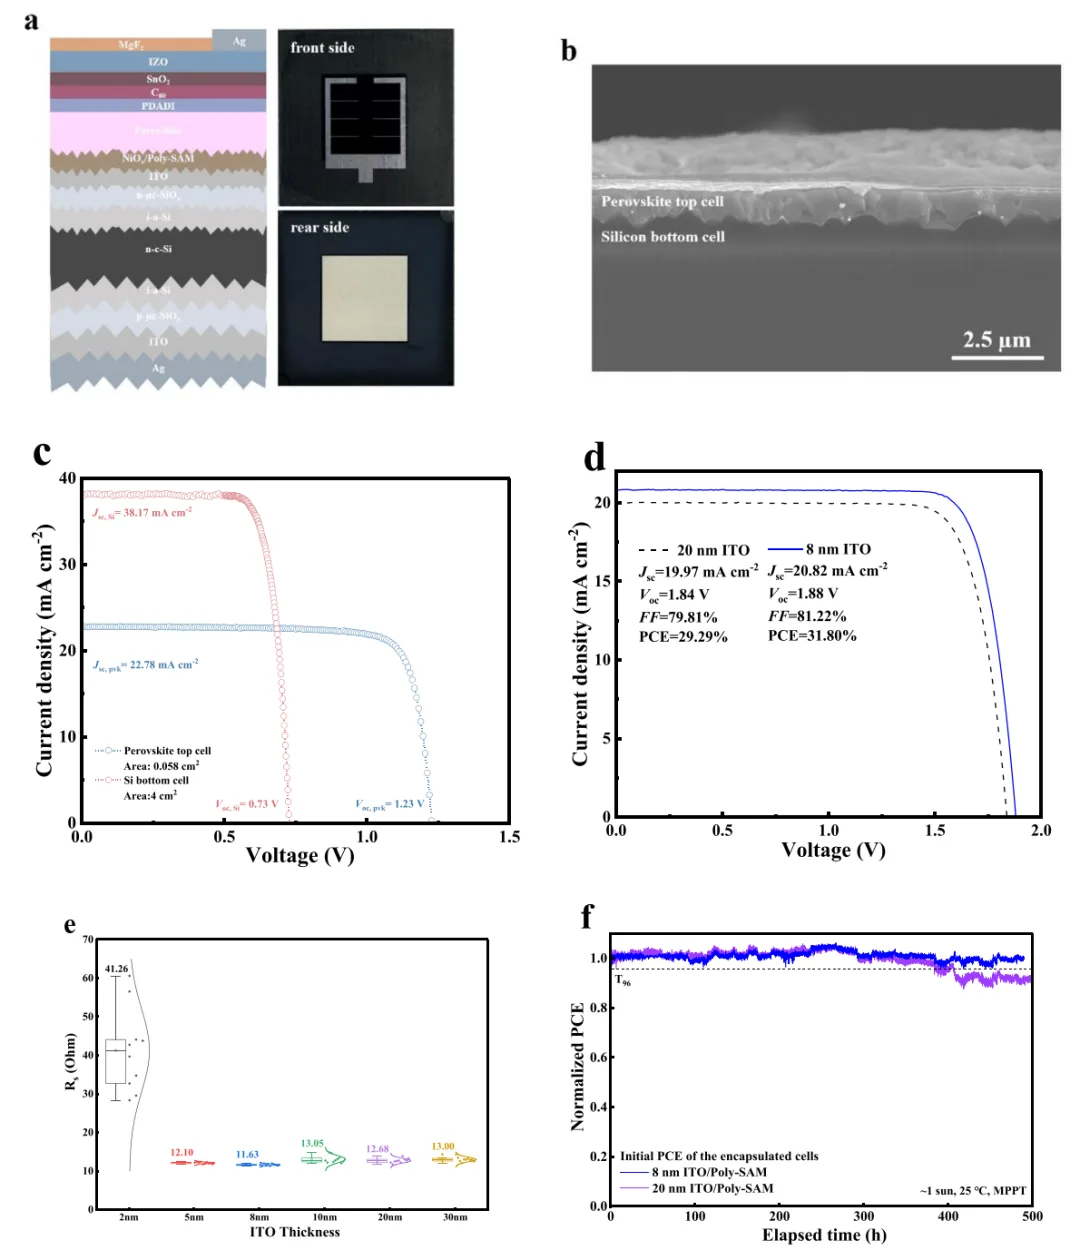
(a) ペロブスカイト/シリコンタンデム太陽電池の模式構造と写真;(b) タンデムセルの断面SEM像;(c) 単接合ペロブスカイトおよびシリコンサブセルのJ-V曲線;(d) 高性能セルの代表的なJ-V曲線;(e) 30 nmから2 nmのITO相互接続層上に作製されたペロブスカイト/シリコンタンデムセルにおけるRsの変化;(f) 1-sun照明下での封止タンデムセルのMPPT試験結果。
ITO相互接続厚を調整した結果、タンデムデバイスの平均PCEは28.64%から30.67%へと上昇した。2 nm ITOは直列抵抗Rsが41.26 Ωと高く、直列接続が事実上破綻していた。8 nmのRsははるかに低く、内部インピーダンスが低下し、最大電力点付近の電圧損失が縮小した。安定性については、8 nm ITOタンデムセルは500時間のMPPT後も初期PCEの96%を維持したが、20 nmのものは90%しか維持できず、TCO/SAM相互接続ファミリーの中で最も安定な部類に入る。なぜこれほど安定なのか?Poly-SAM被覆率が高く、それに伴いペロブスカイトの結晶化も改善するからである。
SAMが被覆した領域は表面エネルギーが低く、ホスホン酸基がPb²⁺およびFA⁺と配位することで、ペロブスカイトをゆっくりと秩序立って成長させ、その結果グレインが大きくなる。裸のITO領域ではこのようなテンプレート効果がなく、核生成が速く無秩序に進み、グレインは小さく粒界が多数生じる。さらに、Poly-SAMは界面の未飽和結合とハライド空孔を不動態化し、ハライドの移動が抑制され、劣化が遅くなる。超薄ITO自体がもたらす均一な表面電位も寄与し、複数の要因が重なることでデバイス寿命が向上する。
ここでのMPPT安定性試験は、3A+グレードのLEDソーラーシミュレータを劣化光源として用いており、セル温度と周囲雰囲気を複数の方法で制御し、長期安定性試験を実施できる。
結論と展望
8 nmはペロブスカイト/シリコンタンデムセルにとって最適なITO相互接続厚である。この厚さはペロブスカイトの結晶品質を高めつつ、寄生吸収を抑える。NiOx修飾とPoly-SAM官能化後、表面電位はより均一になり、仕事関数のシフトもより顕著になる。8 nmのITO表面はより多くの水酸基を持ち、NiOxは均一に広がり、SAMは密に充填され、テクスチャ上へのコンフォーマル被覆はSEMとEDSで確認された。従来の20 nm ITOと比較して、最適化デバイスは31.80%のチャンピオン効率に達し、Jscは0.85 mA cm⁻²向上し、500時間のMPPT後も初期効率の96%を保持した。
今後を見据えると、改善の余地はまだ十分にある。裏面テクスチャと光学反射板をさらに改良し、シリコンボトムセルでの光閉じ込めを強化してその電流を高め、電流整合を確実にすることができる。FFとVocは依然として全体効率を制限するボトルネックであり、接触パッシベーション戦略をより深く進める必要がある。シリコンベースのトンネル接合のような代替の相互接続アーキテクチャも試す価値がある。量産へのスケールアップに関しては、TCO厚とメタライゼーショングリッド設計を同時に調整し、大面積でシェーディングが重すぎず、横方向の伝導が損なわれないようにする必要がある。また、層を薄くすることでインジウム使用量が減り、持続可能性の面でも利点がある。
Ooitechの見解
ここで注目すべきは、数ナノメートルのITOがその600 nmのピラミッドテクスチャ上で光学特性と結晶化の両方を大きく左右し得るという点であり、そしてその同じコンフォーマル被覆の問題こそが、タンデムラインがラボの小片からフルサイズモジュールへ移行する際にまさに表面化するものです。生産現場では、タバー・ストリンガー、レイアップ、ラミネーションの各工程が、これらの壊れやすいインターコネクトとSAM界面に配慮する必要があり、ここで均一で適切に調整されたモジュールライン設備がその真価を発揮します。これらのプロセスが実際の工場規模でどのように見えるかをご覧になりたい場合は、OoitechのYouTubeチャンネル( www.youtube.com/ooitech はフォローする価値があります。