PLスミア、ブリスタリング、ボートマーク:どの工程か
目次
簡単な回答: フォトルミネッセンスのスミア、ブリスタリング、ボートマークは3つの異なる欠陥シグネチャであり、季節も重要です。6月から9月にかけて、多くのラインでウェーハレベルの欠陥の80%以上が同じプロセス原因のクラスターに由来します。3つは低解像度画像では似て見えますが、修正方法は全く異なります。PLスミアは通常、熱的な問題ではなく汚染やハンドリングの問題を示します。ブリスタリングは、層が不均一に形成された堆積または乾燥ステップに起因します。ボートマークはキャリアのシグネチャであり、ボート内のウェーハ位置がプロセス中に再現されたものです。関与する層厚は1 nm、1.5 nm、3 nm、5 nm、6 nmで、バルク挙動よりも表面効果が支配するほど薄いです。診断順序はプロセスの順序ではなく、欠陥の形状に従うべきです。
PV モジュール製造 · Jerry、Ooitech 著
PLスミア、ブリスタリング、ボートマーク:最初にどの工程を確認すべきか?
毎年6月から9月にかけて、80%以上の太陽電池工場がまったく同じ頭痛の種を経験します。工場内は25℃に一定に保たれ、プロセスレシピは変更されておらず、ガス流量は完全に正常で、温度曲線も仕様限界内に収まっています。それでも、パッシベーション後の少数キャリアライフタイムは下がり続けます。歩留まりの変動は、たいてい漠然とした夏の影響として片付けられます。本ガイドでは、実行可能で追跡可能な4つの根本原因を分解し、夏季向けの実践的なプロセス調整を提案します。
問題の場面と欠陥プロファイル
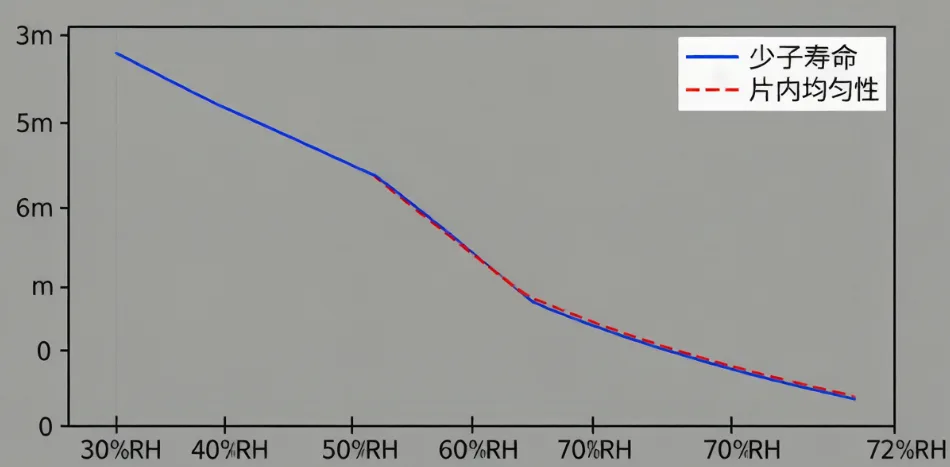
今年6月の華東地方のある工場の実例を取り上げます。工場内は安定した25℃でしたが、クリーンルームの湿度計は72%に達しました。冬の湿度30%と比べると、2倍以上です。プロセスエンジニアは、パッシベーション後の少数キャリアライフタイムが全体的に低下し、通常の2 msから1.2 msに落ちたことに気づきました。さらに悪いことに、同じチューブの上部と下部のウェーハでライフタイムに40%のばらつきが見られました。
これは孤立した事例ではありません。工場内の温度は制御できても、湿度は別の厄介者です。突然の夏の豪雨は、クリーンルームの湿度を50%から80%へ容易に押し上げます。パッシベーション工程のあらゆるステップが、この水分に非常に敏感です。
パッシベーションは単に膜をコーティングするだけではありません。これを2段式ロケットと考えてください。第1段は堆積そのもので、Al₂O₃やSiNₓによる化学的パッシベーションでダングリングボンドを飽和させ、さらに電界効果パッシベーションで表面再結合を抑制します。第2段は水素パッシベーションです。高温焼成により膜から水素を追い出し、シリコン表面とバルク欠陥に押し込んで、残ったダングリングボンドをパッシベーションします。
最終的なパッシベーション品質を決める本当の要因は、焼成中に水素がどれだけうまく放出されるかです。水素の挙動—膜中での形態から放出速度論、拡散経路まで—は、温度と湿度の両方に強く結びついています。まさにこれが、夏の欠陥が温度変化ではなく湿度変化によって引き起こされる理由です。
パッシベーションにおける4つの湿度伝達経路
これを4つの特定の伝送ラインに分解してみましょう。ワークショップは温度管理されているかもしれませんが、これら4つの領域は夏の条件に直接影響を受けます。
ライン1:冷却水温度による水素偏差
PECVDチャンバーは、正確な温度場を維持するために、堆積中に一定の冷却を必要とします。チラーの凝縮器は通常、屋上または屋外に設置され、季節に完全に左右される河川水や井戸水を使用します。
冬には、外気温は約5~10℃で、冷却水は20~22℃で完全に安定しています。夏には、暑さが35℃を超えます。チラーの効率が低下し、冷却水温度は容易に28~30℃まで上昇します。
クリーンルームはまだ25℃かもしれませんが、その暖かい冷却水はPECVDチャンバー壁の温度を直接変化させます。熱放射分布が変化します。チューブ内の異なる位置にあるウェーハは、完全に異なる実際の堆積温度を経験します。上部と下部のウェーハ間の温度差が広がり、これが同じバッチ内での寿命の40%もの大きな変動を説明します。
Al₂O₃にALDを使用しているか、SiNₓにPECVDを使用しているかにかかわらず、チャンバー温度が変化すると、膜密度と水素含有量が変化します。
| 堆積温度 | 膜特性 | 水素挙動 |
|---|---|---|
| やや低い | 緻密、高H含有量、主にN-H/Si-H | 完全な放出にはより高い焼成温度が必要 |
| やや高い | 疎、高H含有量、弱いH結合 | 放出が速すぎ、界面に集まる |
工業生産は、膜密度と水素含有量のバランスを取る非常に厳しい最適ウィンドウに依存しています。わずか±5℃の偏差で、そのウィンドウから外れてしまう可能性があります。夏の冷却水が暖かくなりすぎると、チャンバー温度場全体が変化し、膜パラメータもそれに伴ってドリフトします。
ライン2:熱履歴の不一致によるAlOₓのブリスター
この問題は、ほとんどの人が見逃す時間ギャップに潜んでいます。主流のALD装置は通常、Al₂O₃堆積に28~35サイクルを実行し、4.5~6 nmの厚さになります。その後のPECVD SiNₓ堆積は400~580℃の間で行われます。その温度は、Al₂O₃内の水素を積極的に動かすのにすでに十分な高温です。
PECVDの昇温速度と保持時間が適切に設定されていれば、Al₂O₃中の水素の一部はこの予備加熱段階でスムーズに放出される。残りは安定を保ち、後の焼成炉で適切に放出される。夏の条件はこのリズムを崩す。
第一に、ALDプロセスの変動が起こる。5 nmのAl₂O₃層はコストとパッシベーションの最適点であり、その絶対水素含有量は必然的に高くなる。夏の高い湿度は、より多くの水素が膜中に閉じ込められることを意味する。
第二に、PECVD SiNₓ堆積はAl₂O₃の主要なアニール段階として機能する。昇温が速すぎたり、高温保持が短すぎたりすると、水素が十分に放出されない。
第三に、焼成温度は700~900℃に達する。閉じ込められた水素が一斉に噴出し、Si/Al₂O₃界面に向かって拡散する。H₂ガス分子を形成し、巨大な局所圧力を生み出す。
最後に、圧力が膜の密着強度を超えると、ブリスタリングが発生する。
高湿度 -> 閉じ込められるHの増加 -> PECVD予備放出の不良 -> 高い焼成温度 = ブリスタリング。
顕微鏡下では、ウェーハ表面が直径2~10 μmの微小なブリスターで覆われているのが見える。一つ一つのブリスターは、パッシベーションが失われたデッドゾーンを表している。
ライン3:管状炉内のバックグラウンド水分の上昇
これは間違いなく最も見落とされやすいラインでありながら、夏の生産では信じられないほど致命的である。待機中、PECVD管状炉は大気に曝される。夏の空気は60~80% RHに達する。炉管は冬よりもはるかに多くの水分を吸収する。
堆積のために真空引きと昇温を行うと、閉じ込められた水分が脱離し、プロセスガスと混合する。このバックグラウンド水分は、3つの方法でSiNₓ堆積を完全に乱す:
屈折率のドリフト:SiNₓは光吸収とパッシベーションを制御するために2.05~2.10の厳密な屈折率を必要とする。バックグラウンド水分はSi/N比を変化させる。夏の水分は屈折率を2.05未満に容易に低下させ、パッシベーション品質を損なう。
水素結合の変化:水蒸気中のH⁺はSiNₓ中のSi-H結合およびN-H結合と競合する。これは後の焼成時の水素放出の仕方を乱す。
界面清浄度の劣化:水分は堆積開始時にウェーハ表面に準安定なSi-OH層を形成する。これはシリコンとAl₂O₃またはSiNₓとの結合を損ない、界面トラップ密度を即座に急増させる。
ライン4:トンネル酸化前の隠れたQ-Timeギャップ
これはラインのかなり早い段階、アルカリ研磨の直後、トンネル酸化膜の堆積前に起こります。空気にさらされた裸のシリコンは自然酸化膜を成長させ、その成長速度は周囲の湿度と温度に完全に依存します。
25℃、80% RHでは、裸のシリコンはわずか1時間で1 nmの自然酸化膜を成長させます。装置の故障やスケジュールの遅延により、これらのウェーハがクリーンルーム内に2~3時間放置されると、その自然酸化膜は1.5 nm以上に達することがあります。
この自然酸化膜はルーズで欠陥だらけです。その上に高品質な1.2~1.5 nmのトンネル酸化膜を成長させようとすると、2つの層が合体します。するとトンネル層は2~3 nmの厚さになり、設計仕様の2倍で、構造品質もひどいものになります。
これが残酷な連鎖反応を引き起こします。厚すぎるトンネル層は電子のトンネリングを妨げます。ポリシリコンのドーピング中、リンはこの厚い障壁を通り抜けて拡散するのに苦労します。トンネル層が薄すぎる領域は過剰ドープされ、オージェ再結合を引き起こしてライフタイムを低下させ、PL検査で暗いスミとして現れます。厚すぎる領域はドープ不足になり、接触抵抗が増加します。これによりEL検査でボートマーク周辺に暗いエッジが生じます。最終的に、バッチ全体で開放電圧(Voc)が急落します。
根本原因のまとめ:単一の故障ではなく、4つの伝播
夏場のパッシベーション問題は新しいものではありませんが、エンジニアは単一の故障点を探すためにメニューやガス流量を確認して時間を無駄にします。根本原因は湿度がチェーン全体を乱すことです。
冷却水の温度上昇がチャンバー温度をずらします。高い環境湿度が水素含有量を増やし、ブリスターを引き起こします。待機中の炉の水分がSiNₓの屈折率を損ないます。処理の遅延が自然酸化膜を制御不能に成長させ、PLスミやボートマークを引き起こします。
夏場のプロセス管理に関する実行可能な提案
現場でこれを修正する方法は次のとおりです。
まず、冷却水を監視してください。チャンバー温度だけでなく、入口温度と温度差を追跡してください。冷却水が24℃を超えたら、すぐにチラーを確認し、必要に応じてPECVDパワーまたは堆積時間で手動補正してください。クリーンルームの露点を毎日の監視に結び付けてください。
次に、夏向けにALDレシピを調整してください。ALD堆積温度を180~300℃の範囲内で少し上げるか、パージ時間を延長してください。これにより膜が緻密になり、初期水素含有量が低下し、後のブリスターを防ぎます。また、PECVD SiNₓ堆積中の昇温速度または保持時間を延長し、水素がスムーズに放出される時間を増やしてください。
第三に、管状炉のベークをより頻繁に行いましょう。スタンバイ中は4時間ごとに15分間の500℃ベークを短時間実施し、吸着した水分を追い出します。可能であれば、スタンバイ中はわずかな陽圧N₂パージを維持してください。
第四に、夏期専用のパッシベーションベースラインレシピを構築しましょう。推測してはいけません。湿度が特定のしきい値を超えたときに切り替えられるよう、ALDおよびPECVDパラメータのセットを準備しておいてください。
第五に、Q-timeを厳格に管理しましょう。ウェーハはアルカリ研磨から酸化炉まで1時間以内に移動させる必要があります。遅延が生じる場合は、低湿度の窒素キャビネットに保管してください。
夏期パッシベーション クイックチェックリスト
| 番号 | チェック項目 | 管理目標 | 責任者 |
|---|---|---|---|
| 1 | 冷却水温度 | 毎日追跡、しきい値超過時はアラート | 設備/施設 |
| 2 | クリーンルーム露点 | ベースライン限界値の厳守 | 施設 |
| 3 | 管状炉ベーク | スタンバイ中4時間ごとに短時間ベーク | プロセスエンジニア |
| 4 | 研磨から酸化までのQ-time | 1時間未満 | 生産チーム |
| 5 | ALD/PECVDレシピ | 事前定義された夏期ベースラインに切り替え | プロセスチーム |
Ooitechの見解
季節的な湿度の急上昇が生産現場を混乱させる場合、設備の安定性はプロセスレシピと同様に重要です。工場は、周囲の湿気がパッシベーション層の熱履歴と水素ダイナミクスを変化させるだけで、歩留まり低下に直面することが頻繁にあります。チラーの効率、大気中のQ-time、スタンバイ時の水分脱離といったこれらの隠れた変数に対処することは、一貫したセル効率を維持する上で大きな違いを生みます。これらの微妙な環境制御を習得することが、平均的な太陽電池パネル製造設備と、真に最適化された高歩留まりの生産ラインとを分けるのです。