この記事の編集責任は次に帰属します Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech編集チームによる執筆およびレビュー。執筆方法、AIツールの使用箇所、修正の依頼方法については、当社の 編集方針 をご覧ください。
ラミネーター用真空ポンプ:種類とEVAウィンドウ
目次
簡単な回答: ラミネーターは歩留まりで評価され、その歩留まりは工場見学で買い手がほとんど確認しない一つの部品、すなわち真空ポンプセットによって大きく左右されます。ポンプはチャンバーを十分速く真空引きし、サイクルを通じて真空を保持しなければなりません。なぜなら、スタック内に残った空気はEVAが架橋するとボイドになるからです。封止材が期限を決めます。EVAは約120 °Cから125 °Cで閉じるウィンドウ内でゲル化し始め、140 °Cから150 °C付近で架橋するため、温度がゲル化点に達する前に空気を除去する必要があります。小さなチャンバー用に選定されたポンプセットは、書類上は真空を保持しても、より大きなプラテンでは気泡を残します。だからこそ、EVAの熱ウィンドウとポンプ容量は別々ではなく、一緒に選定しなければならないのです。
ラミネータは歩留まりで評価され、その歩留まりは工場見学で購入者がほとんど目にしない一つの部品、すなわち真空ポンプセットによって大きく左右される。これを誤ると、下流でどれだけ検査しても除去できないマイクロバブルが発生する。
PVモジュール製造 · ラミネーション工程 · 著者:Jerry、Ooitech
1. すべてを決めるEVAの窓
エチレン酢酸ビニルは単に溶けてそのまま留まるわけではない。二つの異なる段階を経て、その間の時間が真空システムの稼働可能時間となる。
| ステージ | 温度 | 真空にとっての意味 |
|---|---|---|
| 溶融 | 約70–80 °C | フィルムが溶融相に入る。封止材が柔らかく、閉じ込められた空気を放出するのに十分でありながら、まだ硬化が始まっていないため、脱気に理想的な瞬間である。 |
| 架橋 | 約130 °C | 架橋が始まり、加速する。この温度以下では反応が非常に遅く、まさにそれが二重チャンバーラミネータの第一チャンバーが通常125 °C以下に保たれる理由である。 |
以下に続くすべては、これら二つの温度の間隔の結果である。フィルムが溶融する時点でチャンバーがすでに高温であれば、溶融から架橋までの間隔は短い。単一チャンバー工程ではチャンバーは通常140 °Cを超え、必要な真空に到達するまでに約 60~90秒 しか残されない。この窓を逃すと空気が封止材内に閉じ込められ、マイクロバブルや欠陥が生じ、後に完成モジュールで現れる。
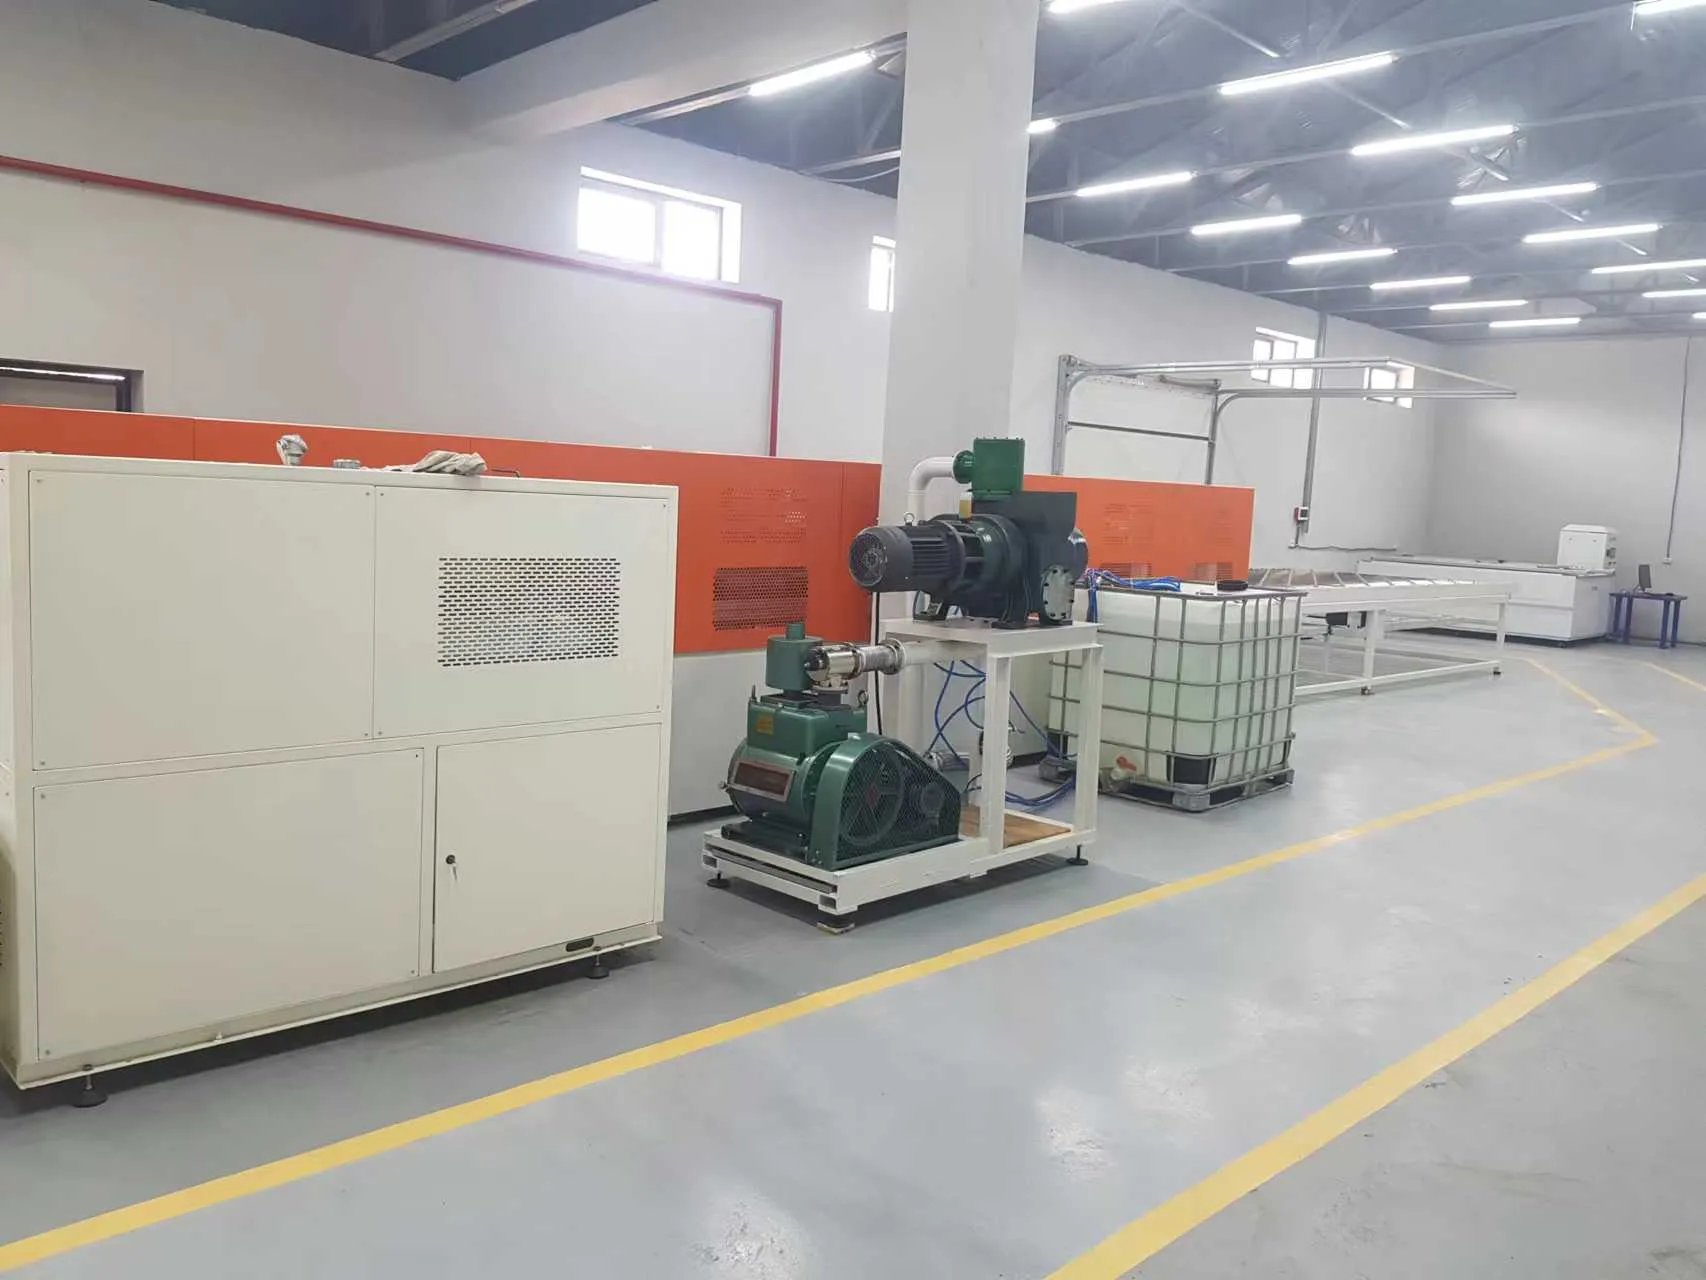
図1:工場の床に隣接して設置された真空ポンプセットを備えたラミネータ。ポンプは独自の配管、レシーバー容器、保守アクセスを備えた別個の設備であり、そのためレイアウト計画時に見落とされやすく、後からの移設に費用がかかる。
2. 二重チャンバーラミネータが存在する理由
二重チャンバー設計は本質的に時間を稼ぐ方法である。第一チャンバーを100~120 °Cの範囲に保つことで、封止材はよりゆっくり溶融し、架橋の開始が遅れ、脱気窓が単一の高温チャンバーで可能な範囲をはるかに超えて延びる。その後モジュールは第二のより高温のチャンバーに移され、架橋が完了する。
これが、そうでなければ純粋に機械的な選択に見える決定の背後にあるプロセス上の理由である。また、真空システムが周辺付属品ではない理由も説明する。それは、熱設計が生み出す窓の中で性能を発揮しなければならない機械の部分である。ラミネーション工程のより広い文脈は 生産プロセスのラミネーション段階で、機械自体は 太陽電池パネルラミネータのガイド.
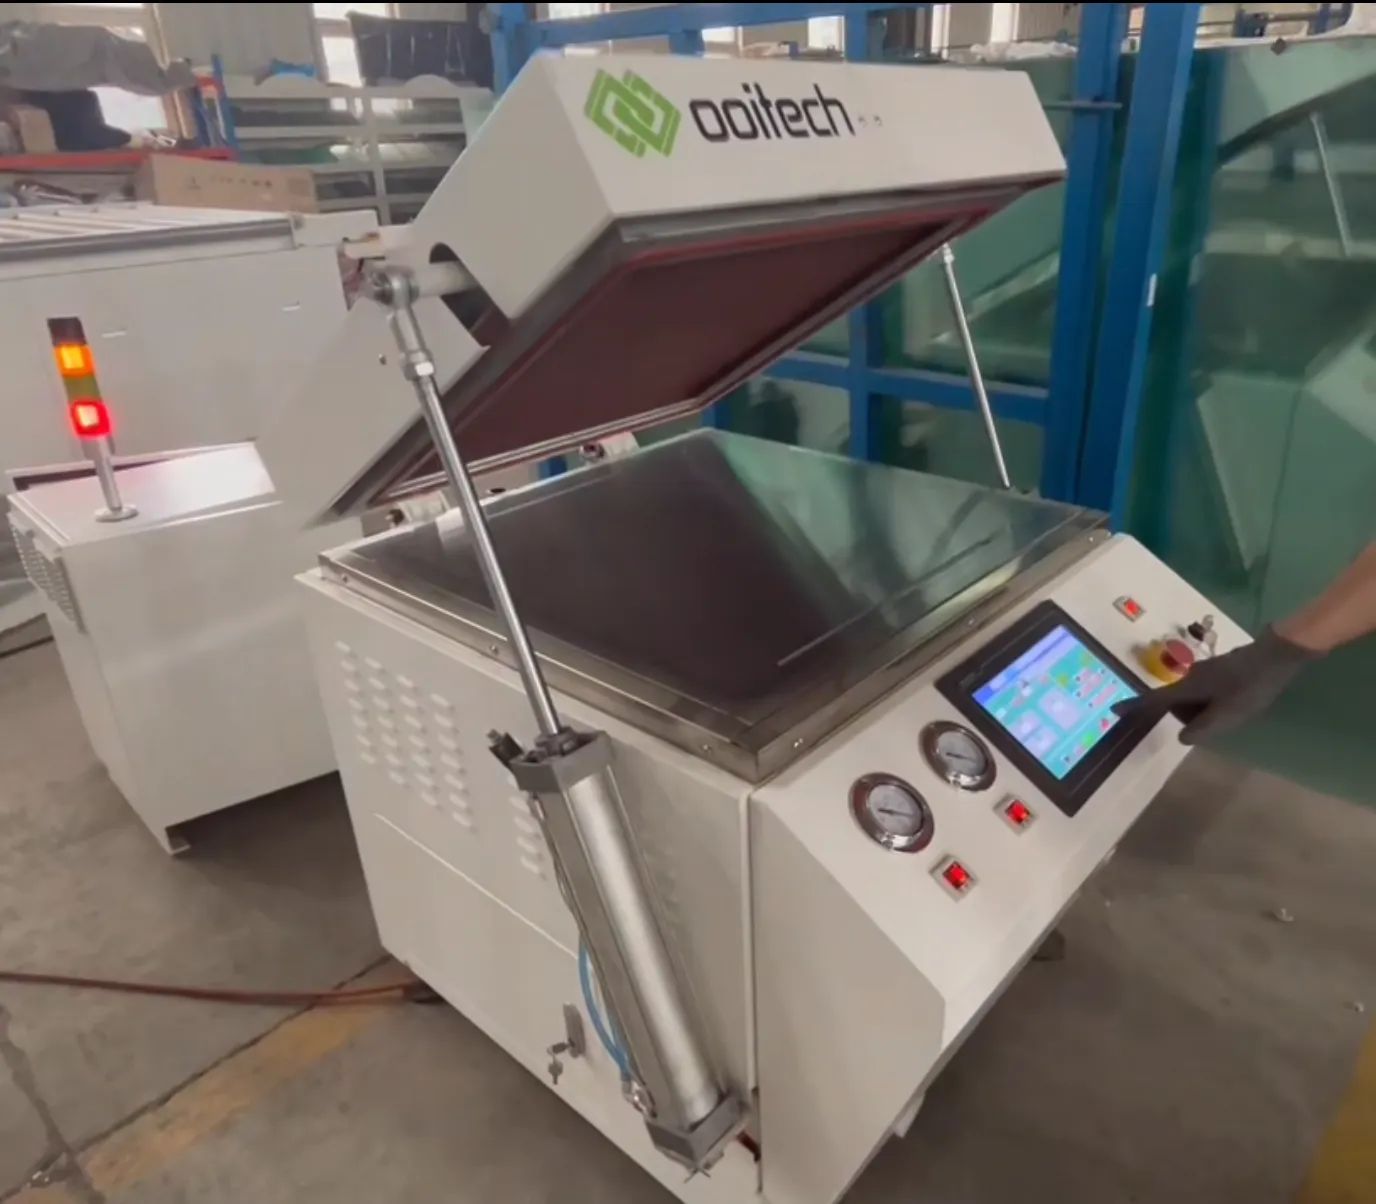
チャンバーの蓋を開けた半自動太陽電池パネルラミネータ。真空チャンバーと制御パネルが見える
図2:蓋を開けたラミネータチャンバー。チャンバー容積、シール状態、ポンピング速度が相まって、必要な真空にどれだけ早く到達するか、ひいては脱気窓を満たすか逃すかが決まる。
3. ラミネータに見られる3種類のポンプ
ロータリーベーンポンプ 油潤滑式ロータリーベーンポンプはラミネーション真空システムの主力である。単一ユニットは通常毎秒60~100リットル
で排気する。ポンプ本体内ではロータが偏心して取り付けられ、バネと遠心力で外側に押されるベーンを担持し、ボアに接触し続ける。ロータとボアの間の三日月形の空間は、容積が変化するいくつかのチャンバーに分割される。
各チャンバーは連続する3段階のサイクルを実行する。膨張しながら吸気口に開き、ガスを引き込む。次に閉じられ、閉じ込められたガスを圧縮する。最後に圧力が大気圧を超え、ガスが排気弁を持ち上げ、油層を通って排出される。これは容積式ポンプであり、他のメカニズムに頼らず一定量のガスを移動させる。
油は潤滑以上の役割を果たす。ベーンとボアの間の隙間をシールしてガスが逆流しないようにし、可動部を潤滑し、排気弁が油の下にあるためポンプ停止時に大気がチャンバーに逆流するのを防ぐ。これら三つの機能はすべてラミネーションシステムで重要であり、逆流はモジュールを汚染する。
ルーツポンプ ルーツポンプはほとんど単独で使用されることはない。ラミネータではブースター段として機能し、第一チャンバーの一般的な構成は2台のロータリーベーンポンプと1台のルーツポンプ である。 毎秒1,200リットル
を超える排気速度が典型的であり、容積を素早く移動させる必要がある場合に使用される理由である。 メカニズムは二つの8の字型ロータで、ギア駆動により同期して逆方向に回転する。ロータは互いに、またボアにも接触しない。隙間は0.1~0.3 mm
程度であるため、ポンプ室内のシールや潤滑に油は不要である。 この設計の結果が、その用途を理解する鍵である。ルーツポンプには内部圧縮がない
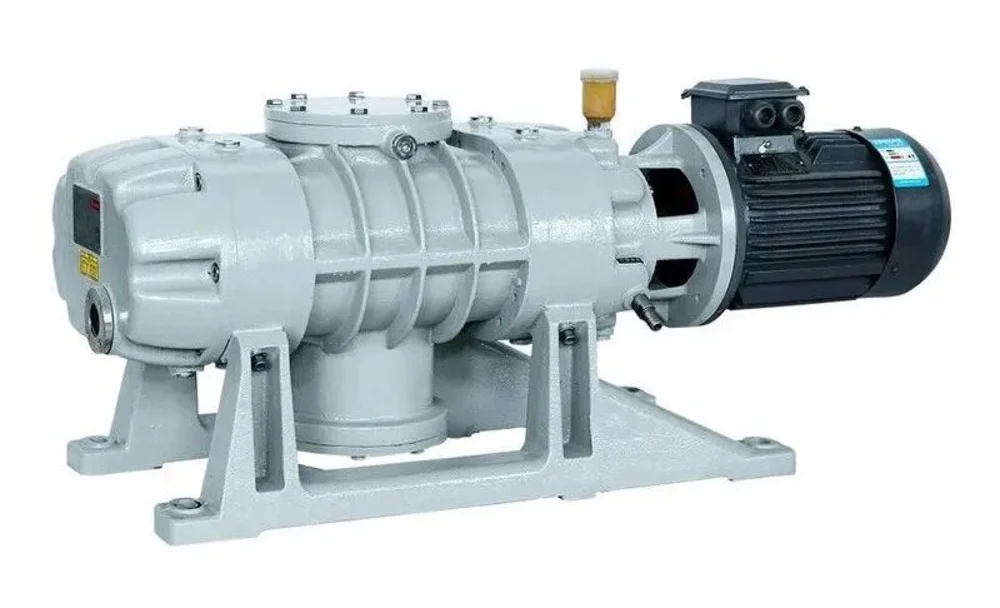
図3:ルーツポンプとその駆動モーター。大きな排気速度、ロータ間の非接触、そして単独では大気圧に抗して動作する能力はない。これは設計上ブースターであり、慣例によるものではない。
ドライスクリューポンプ
ドライスクリューポンプは完全にオイルフリーの容積式設計であり、高級な用途では油封式ポンプの追加ではなく代替となる。ポンプ室内ではシールや潤滑媒体として油や水を使用せず、その結果、プロセスへの油の持ち込みがないクリーンな真空が得られる。
内部では、逆ねじれの一対の平行なヘリカルロータが精密タイミングギアで駆動され、逆方向に高速回転する。ルーツ設計と同様に、ロータは互いにもハウジングにも接触しないため、ガス経路に潤滑剤は不要である。ガスはスクリューとハウジングの間に捕捉されて出口に向かって運ばれ、その過程で体積が着実に減少するため、排出前にガスは圧縮される。
多くの設計では、ロータに沿って 可変ピッチ を使用している。これにより圧縮がより均等に分散され、ガスが輸送される際に冷却される機会が増え、ポンプ本体の温度が管理される。ラミネーターでは、ガス流が高温でEVA揮発分を運ぶため、この熱管理はオプションの改良ではなく、ポンプの用途適合性の一部である。
4. 3つの比較
| ロータリーベーン | ルーツ | ドライスクリュー | |
|---|---|---|---|
| ラミネーターでの役割 | 主ポンプ | ブースター、ロータリーベーンと組み合わせ | 主ポンプ、オイルフリー代替 |
| 典型的な排気速度 | 1台あたり60–100 L/s | 1,200 L/s以上 | 用途による |
| シール媒体 | オイル | なし、近接クリアランスのみ | なし、近接クリアランスのみ |
| 内部圧縮 | はい | なし | あり、スクリューに沿って |
| 単独で大気圧に排出可能 | はい | いいえ、バッキングポンプが必要 | はい |
| プロセスの清浄度 | 油が存在;逆拡散を管理する必要 | クリーンなポンプ室 | 完全にオイルフリーのガス経路 |
| 消耗品 | 油とフィルター | 最小限 | 最小限 |
技術的ランキングではなく購買決定として読むと、トレードオフは単純である。ロータリーベーンセットは安価でよく理解されているが、油交換、フィルター交換、逆拡散の管理という代償がある。ルーツブースターは大きなチャンバーではオプションではない。なぜならベーンポンプだけではウィンドウ内で十分な速さで容積を移動できないからである。ドライスクリューポンプはガス経路から油を完全に排除し、通常、汚染リスクやメンテナンス負担が決定要因となる場合に選択される。
5. ポンプセットがラミネーター仕様に属する理由
ポンプ構成はチャンバー容積と脱ガスウィンドウに対してサイズ決定されるため、別個の購入ではなくラミネーター仕様項目である。3つの質問でほとんどが決まる。
- チャンバー容積と目標圧力は? ウィンドウ長とともに、これが要求排気速度を決定し、したがって単一ベーンポンプで十分かルーツブースターが必要かを決める。
- シングルかデュアルチャンバーか? デュアルチャンバー機はより低温の第一チャンバーを運転し、これがウィンドウを延長し瞬間速度要件を緩和するが、排気する第二チャンバーが追加される。これについてはさらに 適切な太陽電池モジュールラミネーターの選び方.
- メンテナンス計画は? ベーンセットの油とフィルター間隔対、ドライスクリューの高い資本コストと低い消耗品負担。10年の寿命では、両者の合計は購入価格が示唆するよりも近い。
チャンバーに対して過小な真空システムはすぐには故障しない。最終検査に合格し後で故障するモジュールを生み出し、その欠陥シグネチャ — 封止材のマイクロバブルとボイド — は すべてのラミネート気泡が封止材のせいではない. 封止材の選択は同じウィンドウと相互作用し、当社のガイドで述べられている EVA、POE、EPE封止フィルム.
よくある質問
デュアルチャンバーラミネーターが第一チャンバーをより低温で運転するのはなぜ?
脱ガスウィンドウを延長するため。EVAは約70~80 °Cで溶融し、約130 °Cで架橋を開始する。第一チャンバーを約100~120 °Cに保持すると両段階が遅くなり、封止材が硬化し始める前に真空システムが閉じ込められた空気を除去する時間が増える。
ラミネーターがルーツポンプをロータリーベーンポンプと組み合わせるのはなぜ?
ルーツポンプは単独で大気圧に排出できないからである。そのロータはガスを圧縮せずに固定容積に閉じ込めるため、出口でガスが逆流し、単独では高い圧縮比を達成できない。サイズの割に高い排気速度を提供し、ロータリーベーンポンプがガスを排出する圧縮を提供する。2台のベーンポンプと1台のルーツポンプが一般的な第一チャンバー構成である。
ロータリーベーンポンプで油は何をするのか?
3つのこと。ベーンとポンプボア間のクリアランスをシールしてガスが逆漏れしないようにし、可動部を潤滑し、排気弁が油に浸されているためポンプ停止時に大気がチャンバーに逆流するのを防ぐ。
ドライスクリューポンプは追加コストに見合うか?
何を最適化するかによる。ドライスクリューポンプはポンプ室に油や水がないため、真空はクリーンでモジュールへの油の持ち込みがなく、消耗品負担も低い。それに対して資本コストは高い。汚染リスクやメンテナンス人員が制約となる場合、計算は通常それを支持する;資本が厳しくプロセスがよく管理されている場合、ベーンセットは依然として実行可能である。
EVA温度が真空システムにとってそれほど重要なのはなぜ?
2つの熱段階が期限を定義するからである。フィルムは溶融して初めて閉じ込められた空気を効果的に放出し、架橋が始まると自由に放出しなくなる。真空システムはその間隔内に必要な圧力に達する必要があり、140 °Cを超えるシングルチャンバープロセスでは60~90秒程度しかない場合がある。
チャンバーが十分速く排気されないとどうなるか?
封止材が硬化する際に空気が閉じ込められたままになり、マイクロバブルやボイドが発生します。これらはラミネーター出口では必ずしも目視できず、歩留まりデータやフィールドからの返品で明らかになるまで見落とされがちです。この欠陥は、封止材の問題であると同時にポンプ性能の問題でもあります。
最終的な考察
真空ポンプセットは、ラミネーターの熱設計が機械的な要件となる部分です。EVAは70~80°Cで溶融し、約130°Cから架橋し、真空システムはその間の時間内にチャンバーを排気する必要があります。だからこそ、二重チャンバー機は第1チャンバーをより低温で運転し、大型チャンバーにはルーツブロワが搭載され、汚染やメンテナンスが制約となる場合にはオイルフリーポンプが検討に値します。ラミネーターを指定する際は、チャンバー容積、ポンプ構成、排気速度、達成可能な排気時間を一式として求めてください — これらが示されていない機械は、歩留まりを予測できない機械です。新しいライン用にラミネーターを検討されている場合は、モジュール形式と目標スループットをお送りいただければ、チャンバーとポンプのサイズ選定を一緒に進めます。実際の構成については、 OTCY-2754DD 単層二重チャンバーラミネーター のページでチャンバー配置を詳しく説明しています。
関連: DH1000 高温高湿試験の詳細 チャンバー条件、故障の兆候、高温高湿結果の背後にある腐食メカニズムを網羅しています。
参考文献と背景データ
このトピックに関する公開参考資料で、業界の技術ロードマップと市場データを維持する組織によって発行されています: