この記事の編集責任は次に帰属します Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech編集チームによる執筆およびレビュー。執筆方法、AIツールの使用箇所、修正の依頼方法については、当社の 編集方針 をご覧ください。
EVA、POE、またはEPE:故障モード別の封止材の選定
目次
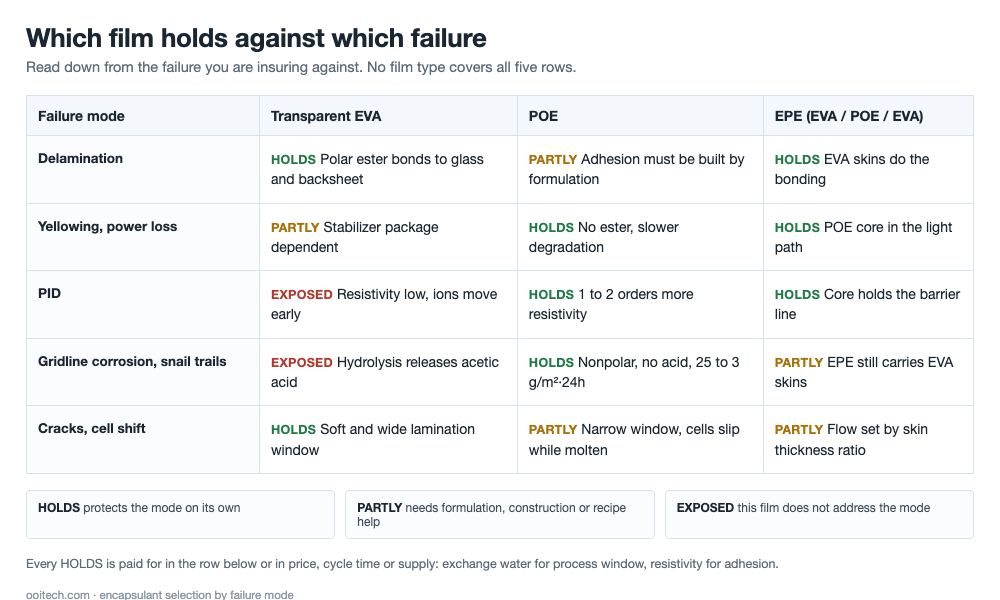
簡単な回答: 5つの役割のすべてをうまく果たす封止材は存在せず、それが判断のすべてである。透明EVAは容易に接着し、広い窓でラミネートできるが、湿熱下で加水分解して酢酸を生じ、38 °C、90 % RHで約25 g/m²·24hの水蒸気を透過する。POEはおよそ3 g/m²·24hを透過し、体積抵抗率は1~2桁高く、酸を生成しないが、無極性であるため、接着性と添加剤の安定性は配合に依存し、ラミネーション窓は狭い。EPEはPOEコアにEVAスキンを積層し、両者の合計ではなくその中間に位置する。したがって、樹脂を選ぶ前に、何に対する保険をかけるのかを明確にせよ。層間剥離、黄変と出力低下、PID、グリッドライン腐食とスネイルトレイル、あるいはクラックとセルシフトか。各フィルムタイプはそのいずれかからの保護を買い、その代償をどこかで支払う。以下の表は故障モードをフィルムタイプに対応づけ、各トレードオフに値付けする。
同じ日に同じラインから2つのモジュールが出荷される。一方はPOE、もう一方はEVA。5年後、一方はリボン列に沿って層間剥離し、もう一方はしていない。
ラミネートにおける5つの役割、それが故障する5つの道筋
2382×1134 mmのモジュールは片面あたり約2.70 m²のフィルムを担うため、2層でおよそ5.4 m²、一般的な目付で2.2~2.7 kgとなり、業界値の約1,000万 m²/GWと対比される。それは同時に5つの役割を果たし、それぞれに数年後に現れる故障があり、その時点でラミネートはもはや修理できない。
フィルムはガラス、シリコン、リボン、バックシートに同時に接し、交換できない。その故障はモジュールの故障として現れる。だからこそ有用な問いは、どのフィルムが最良かでは決してない。
- 接着はガラスとバックシート界面のピール強度を定め、重要なのは湿熱とUV後の保持率であり、初期値ではない。故障は層間剥離であり、出力損失になる前に水の入口となる。
- 透過は透過率、UVカットオフ、黄色度指数を扱う。故障は黄変とその背後の出力低下、さらに空隙がポリマーを空気に置き換える箇所での界面反射である。
- 絶縁は体積抵抗率と絶縁耐圧である。故障はPIDとシステム電圧での湿漏電流である。
- バリアは水蒸気透過率と酸放出である。故障はグリッドラインとリボンの腐食、直列抵抗の上昇、そして現場がスネイルトレイルと呼ぶ暗い跡である。
- 緩衝は硬化度、弾性率、収縮である。故障はマイクロクラック、破損、そしてフィルムがまだ溶融している間にシフトするセルである。
5つすべてが1つのスイッチで動く: 硬化度. 硬化不足のフィルムは高温でクリープし、接着と緩衝性もそれに伴って低下する。過硬化のフィルムは脆くなり、接着は再び低下する。だからこそゲル分率が受入検査とレシピ管理の両方に位置し、初期のピール試験に合格したフィルムが4年目に層間剥離しうるのである。
逆引き表
保険をかける故障から逆にたどって材料へと表を読む。信頼性エンジニアが考える順序であり、カタログの逆である。
| 故障モード | 現場が見るもの | どのフィルムが保護を買うか | その代償 |
|---|---|---|---|
| 層間剥離 | ガラス界面での浮き、リボンに沿った白い線 | EPEのEVAスキン、またはガラス向け接着パッケージを備えたPOE | POEはより長いサイクルと厳密な接着管理を要する |
| 黄変、出力損失 | 湿熱後に黄色度指数が上昇し、透過率が低下 | 光路内のPOEコア、または高カットオフ前面フィルム | 樹脂コスト、そして遮断されたUVは発電されないエネルギー |
| PID | 夜間に一部回復するシステム電圧での出力損失 | POEまたはEPE、1~2桁高い抵抗率 | 価格、そして集中した樹脂供給 |
| グリッドライン腐食、スネイルトレイル | 変色した銀フィンガー、端から内側への暗い跡 | POEコア、エステル基なし、低透過率 | 接着は配合に依存し、無極性ホストは添加剤をブルームさせる |
| クラック、セルシフト | ラミネーション後のマイクロクラック、ハンドリングでの破損、移動したストリング | セルとストリングに合う弾性率と流動性 | 流動性と弾性率は互いに相反する |
2つの行には注意書きが必要である。クラックは矛盾に反応する。130 µmのセルを緩衝するのに十分柔らかいフィルムは、シリコンが3 ppm/Kに対し銅が17 ppm/Kであるため、溶融中にストリングをドリフトさせるのにも十分柔らかい。そして層間剥離の行は、フィルムが機械のせいにされる場所である。なぜなら リボン列に沿った空隙 は、フィルムと同様にランプレート、真空度、ガラス表面から始まりうるからである。
どの列も埋まっていない。すべてのフィルムタイプは5つの故障モードのうち2つか3つを防ぎ、残りはレシピ、構造、または設置場所に委ねる。
EVAの2つの弱点: 酸と水蒸気
太陽電池グレードのEVAは重量で28~33 %の酢酸ビニルを含む。その極性基が、ほとんど助けなしにガラスやバックシートに接着し、架橋剤、シラン、安定剤を容易に受け入れる理由である。それはまた両方の弱点の起源でもあり、どちらも工作精度ではなく化学である。
第一は水である。公表値ではEVAは38 °C、90 % RHで約25 g/m²·24h、POEは約3 g/m²·24hであり、およそ8倍の差である。水を止める封止材はない。問題はどれだけ速く到達するか、そしてどの端から入るかである。
第二は酸である。エステル基は湿熱下でゆっくり加水分解し、酢酸を放出する。それが銀グリッドラインとリボン表面を攻撃する。直列抵抗が上昇し、モジュールは出力を失い、それでも目視検査はすべて合格する。それが言わないことに注意せよ。EVAは故障するのではなく、無極性樹脂が決して開始しない反応にマージンを費やすのであり、認定では見えず、15年目には高くつく。
POE: 3つの利点と3つの代償
POEはエチレンとα-オレフィン、通常はオクテンの共重合体であり、その鎖はエステル基を持たない。他のすべてはそこから導かれる。
利点は直接的だ。エステルがなければ酢酸も生じないため、グリッドライン腐食はその燃料を失う。水蒸気透過率は約3 g/m²·24hとなる。体積抵抗率はEVAより1~2桁高く、これがPIDを抑え込む仕組みだ。電界がガラス中のナトリウムイオンをセルに向かって追い出し、より優れた絶縁体がそのドリフトを遅らせるため、損失はより遅く、より浅く現れる。地味な第4の利点は低温弾性だ。EVAはマイナス20 °C付近で明らかに硬くなるが、POEはクッション性をより多く保つ。
当社は、組み立て済みモジュールにおいて、電圧下での絶縁抵抗と漏れ電流を測定し、その1~2桁の差がガラス-セル界面を横切る電流の流れを防ぐかどうかを確認することで、この絶縁マージンを検証する。
そのツケは生産ラインに回ってくる。無極性であることは、POEがフィルムに必要な添加剤の受け入れ先として不向きであることを意味し、そのため添加剤は相溶性が低く、表面へブルームしやすい。ガラスへの密着性は、樹脂から受け継ぐのではなく、配合によって再構築しなければならない。ラミネーションはより長時間を要し、プロセスウィンドウはより狭く、つまりフィルムがゲル化する前にセルのずれやスリップが増える。そして樹脂供給は少数の海外メーカーに集中してきた。
その特性は、PID、水分、腐食の限界が最も厳しいガラス-ガラスn型製品を指し示し、低コストのシングルガラスモジュールからは遠ざかる。
EPEが妥協であり、足し算ではない理由
EPEは共押出の3層フィルムだ。表層はEVA、コアはPOEである。表層は接着して流れ、コアは水分とイオンを遮断する。「EVAはラミネート性が良く、POEは遮断性が良い」という命題への明白な答えであり、通常、その一文で思考は止まる。
3層フィルムは、2枚のフィルムを足し合わせたものではない。そこには、どちらの単層製品にも存在しない3つの要素がある。表層とコアの間の接着、層間の厚み比、そしてその境界を越える添加剤の移動である。比率を誤れば、コアは購入したと思っていたバリアよりも薄くなる。層間接着を誤れば、剥離面を製造したことになり、それは識別可能なフィールド故障として現れる。 リボン列に沿った線状のボイド. そして表層は依然としてEVAであるため、EPEは依然としてある程度の酸を放出する。完全なEVAフィルムより少なく、純粋なPOEより多い。
それが買うのは、POE含有量のほんの一部で得られるPOE性能であり、だからこそ純粋なPOEよりも早くTOPConガラス-ガラスモジュールに到達した。物理の議論であると同時に、供給とコストの議論でもある。
| PVリボン用の連続焼鈍・めっきライン、ホットディップと電解めっきの比較付き | 透明EVA | POE | EPE、EVA/POE/EVA |
|---|---|---|---|
| 38 °C、90 % RHでの水蒸気透過率 | 約25 g/m²·24h | 約3 g/m²·24h | コアとその厚みシェアによって決まる |
| 体積抵抗率 | 参照 | 1~2桁高い | コア比率により両者の中間 |
| 加水分解による酢酸 | あり | エステル基なし | あり、2つの表層から |
| ラミネーションウィンドウ | 広い | 狭い、サイクルが長い、セルずれリスク | 中間 |
| 典型的な位置 | シングルガラスモジュールの前面と背面 | ガラス-ガラスn型、両面 | TOPConガラス-ガラスの主流フロントフィルム |
白色EVAが解決するのはちょうど1つの問題
白色EVAは、通常は二酸化チタンである白色フィラーを充填したEVAであり、背面にのみ使用される。セル間、またはセル端とフレームの間を通る光は、そうでなければバックシートに達して失われる。白色フィルムはそれを散乱して戻し、その一部は内側ガラスで反射し、一部はセルに戻る。前面出力は、フィルムではなくギャップ面積によって決まる分だけ上昇する。
コストは化学的というより構造的である。白色フィルムは不透明であるため、両面モジュールでは背面に使用できない。次にオーバーフローがある。ラミネーション中に白色フィルムが流れ、セル端を越えて登ることがあり、悪い場合には前面にまで達する。これはシェーディングであり、同時に外観不良でもある。業界の答えは予備架橋白色フィルムであり、フィルム工場で部分的に硬化させることでラミネーター内での流動を減らし、流動性と位置精度をトレードオフする。
変換フィルムは別の問いに答える
ここまでのすべては、水分、イオン、酸、応力についてである。紫外線は別の軸であり、n型TOPConセルの前面は、それが置き換えたp型製品よりも紫外線に敏感である。以前の答えは、セルに到達する前にUVをカットするUV吸収剤であり、セルを保護する一方で、モジュールが変換できたはずの光子を捨てていた。
A 変換フィルム は別の道を取る。UVを吸収し、セルが応答する可視域で再放出する。それが良いトレードであるかどうかは、効率の問いである前に信頼性の問いである。なぜなら、その剤は周囲の樹脂と同じ25年間の光と湿熱に耐えなければならず、その劣化は以前には存在しなかった故障モードだからである。
両面率がどちらの面にどのフィルムを使うかを決める
両面モジュールは透明な背面を必要とするため、背面フィルムは白色にできず、それによってギャップからの光を回収するためだけに存在する製品が排除される。残るのは、バリア性とPIDの観点からEVA、POE、EPEの間の選択である。これが市場シフトの背後にあるメカニズムだ。CPIAベースの数値では、POEファミリーは中国市場の2021年の約23 %から、2022年には約35 %、2024年には約41 %へと増加した。
構造も水分経路を変え、部品表がそのまま流用されると見落とされやすい。シングルガラスモジュールでは水分のほとんどがバックシートを通るため、フィルムとバックシートがバリアの役割を分担する。両面がガラスの場合、エッジシールが最前線となり、フレーム接着剤が封止材と同じ議論の対象になる。
フィルムサプライヤーへの5つの質問
仕様の議論は通常、データシートの数値についてであり、その背後にある試験についてではない。以下は、当社が文書化を求める5点である。
当社の試験プロトコルでは、完成したラミネートに対してヒポット、絶縁抵抗、湿潤漏れ電流の測定を要求し、選択した封止材が運用システム電圧下での絶縁破壊を防ぐことを確認する。
- 水蒸気透過率:どの温度、湿度、厚みで測定したか、またその値は基準ゲージに正規化したものか、供給時の厚みで示したものか。
- 体積抵抗率:どの温度と電界で測定したか。モジュールが経験する範囲で値は桁単位で変動するためである。
- 酸放出:サプライヤーが酢酸の発生を報告しているのか、それともpH変化のみを報告しているのか、また湿熱試験の何時間後にそれが起こるのか。
- ピール強度保持率:初期値に加え、湿熱後およびUV後の保持率を別々に報告する。なぜなら、一方は合格しても他方は不合格となるフィルムがあるからだ。
- ラミネーションウィンドウ:秒および度で表されるその幅、推奨される硬化目標、そしてリワークが要求する2回目のパスにフィルムが耐えられるかどうか。
次に、データシートの範囲外の質問を一つ。フィルムの種類、厚さ、またはサプライヤーを変更すると、認定規格の観点ではモジュールは変更された製品となり、セルが変わっていないことは根拠にならない。 IEC TS 62915 は、材料変更によって何を再試験しなければならないかを示しており、変更後に読むよりも変更前に読む方が安上がりである。フィルムが既存の で行われます。 で稼働するかどうかが2番目の質問である。
これらの数値の出典
5つの役割とその故障シグネチャ、2382×1134 mmのモジュールで2層にわたり約5.4 m²のフィルムと2.2~2.7 kg、1 GWあたり1000万 m²という数値、モジュールコストの3~4 %のシェア、25および3 g/m²·24hの速度、1~2桁の抵抗率ギャップ、28~33 %の酢酸ビニル含有量、ガラスが約9、銅が約17、シリコンが約3 ppm/Kという膨張値、130 µmのセル、そしてここにあるすべての市場シェアは、太陽光材料シリーズの中国語記事2本、すなわちフィルムの役割に関するものとフィルムファミリーに関するものから来ている。どちらも実務者向けの資料であり、どちらも数値を特定製品の測定値ではなく一般的な公表値として位置づけている。
3つの数値には注意が必要である。コストシェアは最初の記事では3~4 %、他の集計では4~7 %であるため、期間および何をカウントするかに依存する範囲として扱うべきである。2024年の市場構造は2回報告されており、両者は一致していない。一方は透明EVAを約4割、EPEを3割近く、白色EVAとPOEをそれぞれ1割強としているが、もう一方は透明EVAを41.6 %、EPEを37.0 %、純粋なPOEを約13.2 %としている。2つの機関、2つの定義であるため、水準ではなく傾向を持ち帰るべきである。EVAシェアは低下しており、POEファミリーはそうではない。そして片面あたり2.70 m²はモジュールサイズに基づく計算であり、測定されたフィルムではない。
逆引き表は当社の構成であり、公表された結果ではない。故障モードとフィルムタイプの対応付けは、情報源が説明するメカニズムから導かれるが、どの故障を最初に恐れるべきかの順位付けは、あなたの製品、気候、システム電圧に関する判断であり、誰も測定していない。ラミネーションウィンドウと供給に関する所見はライン経験から来ており、透過率、抵抗率、膨張、市場の数値は情報源によるものである。
よくある質問
Q:POEは信頼性において常にEVAを上回るのか?
いいえ。水、イオン、酸に対しては優位だが、プロセスウィンドウと接着マージンを犠牲にする。温暖な気候でのシングルガラスモジュールで、湿熱後もピール保持率が維持されるなら、EVAの弱点が発現することはないかもしれない。
Q:なぜ水蒸気透過率が最初に引用される数値なのか?
それは2つの故障を同時に予測するからである。すなわち、加水分解を駆動する水がどれだけ速く到達するか、そして電界下でイオンがどれだけ容易に移動するかである。封止材は水を止められず、速度を定めるだけである。
Q:透過率の8倍の差は寿命の8倍の差なのか?
いいえ。到達速度は、温度、システム電圧、端部封止、そしてフィルム自体が放出する酸も含む連鎖の中の一項にすぎない。年数に対する乗数ではなく、順位付けとして扱うべきである。
Q:EPEをPOEのように指定できるか?
コアを指定する場合に限る。層比、層間ピール強度、添加剤移行データを求めるべきである。総厚が同じでもコアが異なる2つのEPEフィルムは別製品である。
Q:PIDは体積抵抗率とどう関係するのか?
電界がガラスからセルへとナトリウムイオンを駆動し、より優れた絶縁体がそのドリフトを遅くするため、損失はより遅く、より浅く到達する。電圧下でのリーク電流とバイアス下の湿熱が、エージング後にそれを確認する方法である。
Q:白色EVAはどのような場合にプロセスの手間に見合うのか?
表面側の電力が販売する数値となる片面モジュールにおいてである。利得は実在し、ギャップ面積によって上限が決まるため、セルが大きくなりギャップが狭まると縮小する。
Q:変換フィルムは上記の故障モードを変えるのか?
一つを追加し、別の一部を除去する。変換剤の安定性は独自の減衰曲線を持つ新たなエージング経路となり、セルと表面フィルムへのUV負荷が低下する。これがn型セルで議論される理由である。
Q:リボンに沿ってモジュールが剥離した場合、最初に何を確認すべきか?
フィルムかプロセスかである。リボン列に沿ったボイドは、フィルム中の水分、中心より先に端部をゲル化させる昇温速度、またはバスバーに空気を残す真空度に起因しうる。フィルムタイプがリスクを定め、レシピがその日を決める。
最終的な考察
封止材はトレードオフの集合であり、フィルム名はそれを覚えるための貧弱な手段である。あなたの製品と設置場所が耐えられる故障を書き出し、順位付けし、上位2つをカバーするフィルムを購入し、残りを保証に価格反映する。材料はモジュールコストの3~4 %、保証は25年、そしてラミネートは修理できない。その比率こそが、この決定が習慣ではなく表に値する理由である。
OOITechは CHT9980AおよびCHT9981A PV安全総合試験器シリーズを供給しており、ヒポット、絶縁抵抗、接地導通、湿潤リーク試験を1つのステーションに統合し、モジュール認定とインライン品質管理に対応します。モジュールスタック、部品表、または試験サンプルを当社のエンジニアリングチームにお送りいただければ、封止材の絶縁性能とレシピマージンを評価します。