この記事の編集責任は次に帰属します Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech編集チームによる執筆およびレビュー。執筆方法、AIツールの使用箇所、修正の依頼方法については、当社の 編集方針 をご覧ください。
太陽電池の製造方法:工程、機械、難易度
目次
簡単な回答: 太陽電池セルは購入したウェーハから7つのプロセスブロック – 受入ウェーハ検査、テクスチャリング、ドーピングと接合形成、エッジアイソレーション、反射防止コーティング、メタライゼーション、選別とビニング – を経て製造される。各ブロックは別個の機械クラスであり、そのほとんどがモジュールラインには全く存在しないウェットケミストリーまたは高温ステップを実行する。自宅で太陽電池セルを自作することは全く別の活動である。それは完成したセルを購入して小さなパネルにはんだ付けすること、あるいは工場のセル生産とは関係のない色素増感型やペロブスカイト型のデモンストレーターを製作することを意味する。工場の予算を組む者は誰でも、一つの区別を固く守る必要がある。セル製造とモジュール組立は、異なる資本、異なる化学、異なる故障モードを持つ二つの別産業である。
セル製造がモジュール組立とは別のビジネスである理由
モジュールラインはセルを購入して組み立てる。その材料リストはセル、リボン、フラックス、ガラス、封止材、バックシートまたは裏面ガラス、フレーム、ジャンクションボックスであり、そのプロセスは機械的かつ熱的である。はんだ付け、配置、ラミネート、フレーミング、テスト。セルラインはウェーハを購入し、それを電気的に活性なものに変える。その材料リストはウェーハ、プロセス薬品、ドーパント源、プロセスガス、洗浄剤、メタライゼーションペーストであり、そのプロセスはウェットケミストリー、高温拡散、薄膜堆積である。
この二つのビジネスは異なる形で失敗もする。モジュール組立では支配的な損失は破損と手直しであり、材料がコスト構造を支配する – 機械は全体のわずかな部分にすぎない。セル製造では材料は依然として大きいが、ライン自体がはるかに高価であり、真のエクスポージャーは歩留まりと効率分布である。セルラインは単にセルを生産すればよいのではない。狭いビン内のセルを生産しなければならない。なぜなら、目標ビンより0.3%低いセルは、ソーターに印刷された瞬間にその価値を永久に失うからである。
これが新規参入者が最も過小評価する違いである。まずく運営されるモジュール工場はモジュールの生産量が減るだけである。まずく運営されるセル工場は誰も買いたがらないセルを作り、誰かが気づく前に損失はすでにウェーハに固定されている。この分裂の商業的側面については、別記事の 太陽電池セルと太陽電池パネルの製造 でより詳しく扱っている。
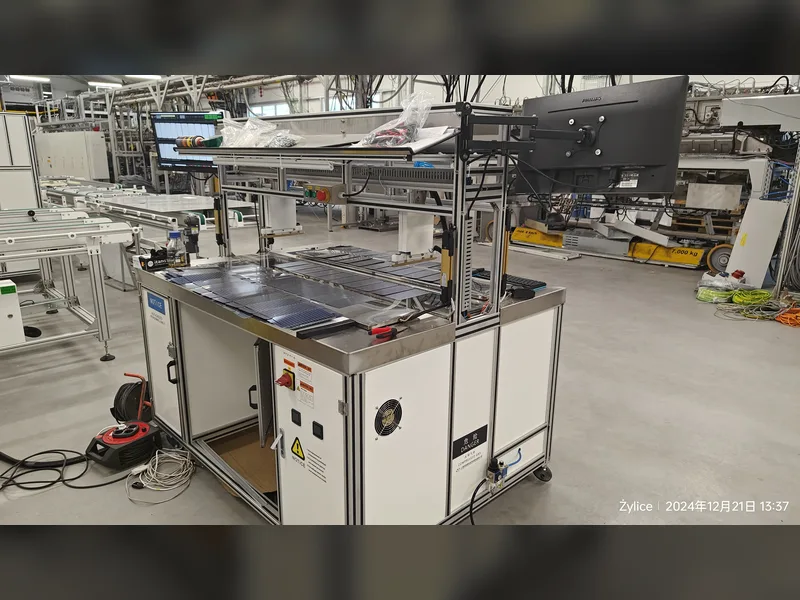
セル処理は外から見るとこうである。モジュールが組み立てられる作業台ではなく、制御されたハンドリングを備えた自動化ワークステーションである。
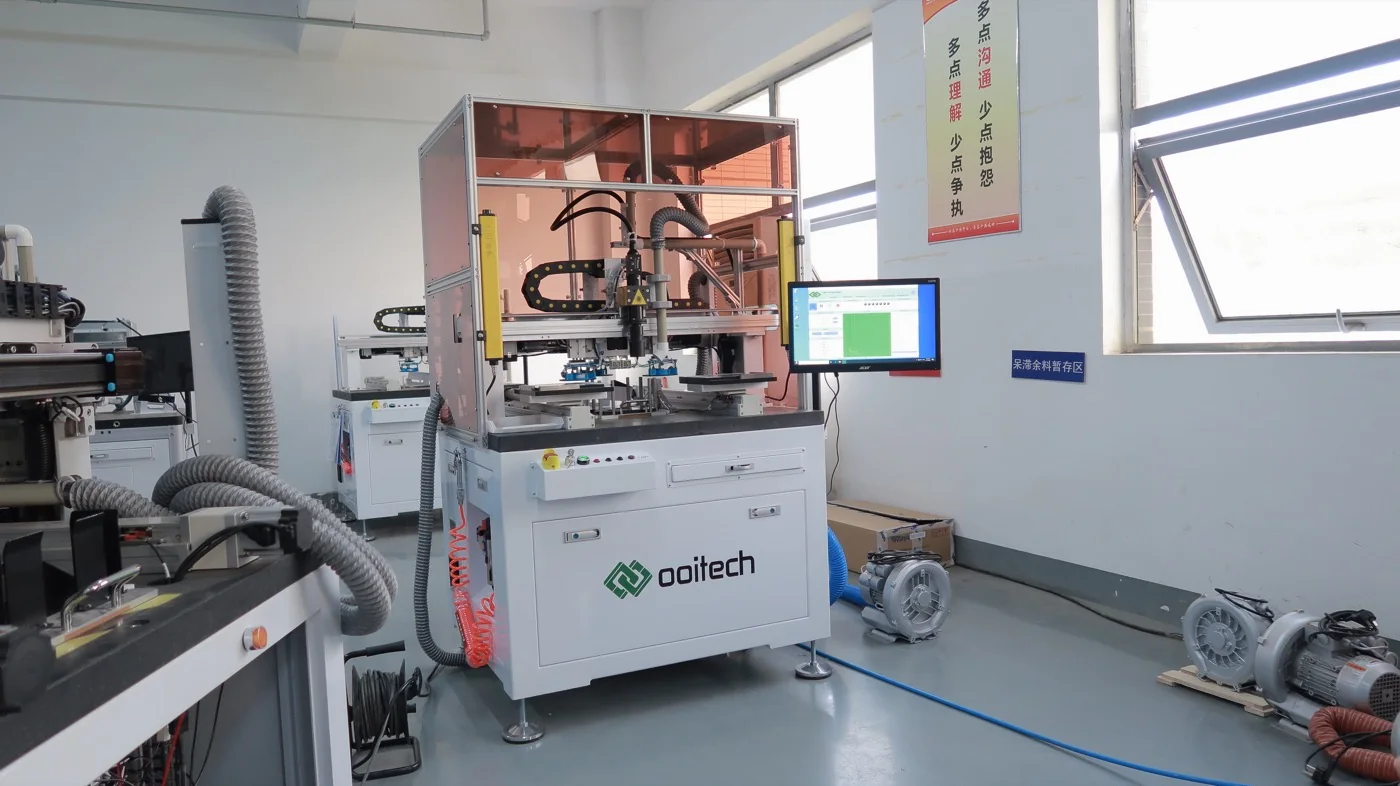
ウェーハから選別済みセルまでのセルプロセス
以下の表は全体のルートを一目で示したものである。各行はステーションであり、各ステーションには出力が販売可能かどうかを決める一つのパラメータがある。その後のセクションで、それぞれが実際に何をしているかを説明する。
| プロセスブロック | 何をするか | 装置カテゴリ | 主要制御パラメータ |
|---|---|---|---|
| 受入ウェーハ | 付加価値が加えられる前に、抵抗率、厚さ、寸法、ソーダメージ状態を確認する | ウェーハ検査・選別ステーション | 抵抗率範囲、厚さ公差、全厚変動 |
| テクスチャリングと洗浄 | 光を閉じ込めるために表面にランダムピラミッドをエッチングし、ソーダメージを除去する | ウェットベンチ – テクスチャと洗浄 | 浴温度と濃度、エッチ深さ、結果としての反射率 |
| ドーピングと接合形成 | p-n接合、またはn型ルートでのパッシベーティングコンタクトスタックを形成する | 拡散炉、TOPConスタック用のLPCVDまたはPECVD、イオン注入装置 | シート抵抗、接合深さ、ボート全体の温度均一性 |
| エッジアイソレーション | 拡散がウェーハエッジ周辺に残す導電経路を除去する。これがないとセルがシャントする | レーザーエッジアイソレーション、またはウェットもしくはプラズマエッチ | アイソレーション深さと幅、結果としてのシャント抵抗 |
| 反射防止コーティング | 前面反射を低減し、表面パッシベーションを付加する | 窒化ケイ素用PECVD、裏面の酸化アルミニウム用ALD | 層厚、屈折率、キャリア全体の均一性 |
| メタライゼーション | 前面の集電グリッドと裏面のパッドを印刷し焼成する | スクリーン印刷機と乾燥・焼成炉、または一部ルートではめっき | ペースト付着量、印刷位置合わせ、焼成ピーク温度とベルトプロファイル |
| 選別とビニング | 各完成セルを測定し、効率ビンと電流ビンに分離する | セルテスターとソーター、エレクトロルミネッセンス検査付き | 参照セルの校正、ビン境界の定義 |
ステップバイステップ:各ステーションが何を行い、何を制御するか
受入ウェーハ:仕様が下流のすべてを決める
セル製造は自分で作るウェーハではなく、購入するウェーハから始まる。この単一の事実が、セルラインがウェーハラインよりはるかにアクセスしやすく、モジュールラインよりはるかにアクセスしにくい理由である。受入ウェーハは達成可能な効率の上限を決める。抵抗率はドーピング設計を決め、厚さはハンドリングシステムが守らなければならない機械的予算を決め、表面状態はテクスチャステップがどう振る舞うかを決める。ウェーハ受入検査ステーションは品質の贅沢品ではない。悪いロットを処理にお金を使う前に拒否できる唯一の場所である。
テクスチャリング:些細に見えてそうではないステップ
アルカリテクスチャ浴では、ウェーハはランダムピラミッド表面を成長させ、入射光をセルの外へまっすぐ出すのではなく自分自身に跳ね返す。装置は加熱浴とリンス・乾燥セクションを備えたウェットベンチであり、プロセスウィンドウは狭い。浴温度、薬品濃度、滞留時間はすべてピラミッドサイズを動かし、ピラミッドサイズは反射率を動かす。テクスチャリングはまた、ラインの薬品ドージング制御が本物か名目上かを最初に示す場所でもある。同じ光学的アイデアはモジュール側では なぜソーラーパネルのガラスにはテクスチャが付けられているのかただし、そこでのメカニズムは化学エッチングではなくロール状のパターンである。
ドーピングと拡散、そしてTOPConの分岐
従来のp型ルートでは、ウェーハは拡散炉に入り、そこでリンが表面に拡散してエミッタを形成する。制御パラメータはこの工程後に測定されるシート抵抗であり、1枚のウェーハ全体だけでなくボート全体およびバッチ間で均一でなければならない。n型TOPConルートではプロセスの形が変わる。裏面には超薄いトンネル酸化膜とドープされたポリシリコン層が必要で、これらはLPCVDまたはPECVDで堆積され、このスタックが後に続くメタライゼーション工程に対してセルを敏感にする。2つの裏面設計の構造的な違いは次に示す。 TOPCon対BCセルの裏面比較.
エッジアイソレーションと裏面クリーニング
拡散はウェーハのエッジを尊重しない。リンは周囲に回り込み、表面エミッタからベースへの導電性ブリッジを形成し、完成したセルをシャントさせる。エッジアイソレーションはこのブリッジを除去する。周囲をレーザースクライブするか、エッジと裏面の寄生層を除去するウェットまたはプラズマエッチングによる。監視すべきパラメータは完成セルでの結果としてのシャント抵抗であり、レーザーフォーカスのドリフトや汚染されたエッチング浴はここで最初に現れ、明らかな欠陥ではなく低効率セルのバッチ全体として現れる。
反射防止コーティングと表面パッシベーション
テクスチャは反射を低減するが、完全にはなくならない。PECVDで堆積した窒化ケイ素層は前面反射率をさらに低下させ、同時に表面をパッシベーションして再結合を低減する。高効率n型ルートでは、ALDで堆積した酸化アルミニウム層が裏面パッシベーションを担い、多くの場合窒化物キャップを伴う。管理項目は膜厚と屈折率であり、どちらもキャリア全体で均一でなければならず、どちらも光学的に測定される。これはフローにおける最初の真の薄膜工程であり、プロセス管理が弱いラインが、見た目は問題なくてもテスト値が低いセルを生産し始める場所である。
メタライゼーション:スクリーン印刷、乾燥、焼成
メタライゼーションは、ウェハ自体に次いで最も高コストなプロセスブロックである。前面グリッドが銀ペーストで作られるからだ。スクリーン印刷機がペーストパターンを堆積し、乾燥工程で溶剤を除去し、焼成炉がウェハを制御された熱プロファイルに通して反射防止コーティングを貫通させ、シリコンとオーミックコンタクトを形成する。支配的なパラメータは3つある。コストに直結する堆積量、バスバー本数の増加に伴いフィンガーが意図したライン上に着地するかを決める印刷アライメント、そしてコンタクト品質とペーストが下の接合を損傷するかを決める焼成プロファイルである。ペーストとシリコンの化学反応は非常に微妙で、専用の記事がある – 参照 TOPCon裏面側で銀ペーストがポリシリコンを貫通する仕組み.
選別、ビニング、テスト
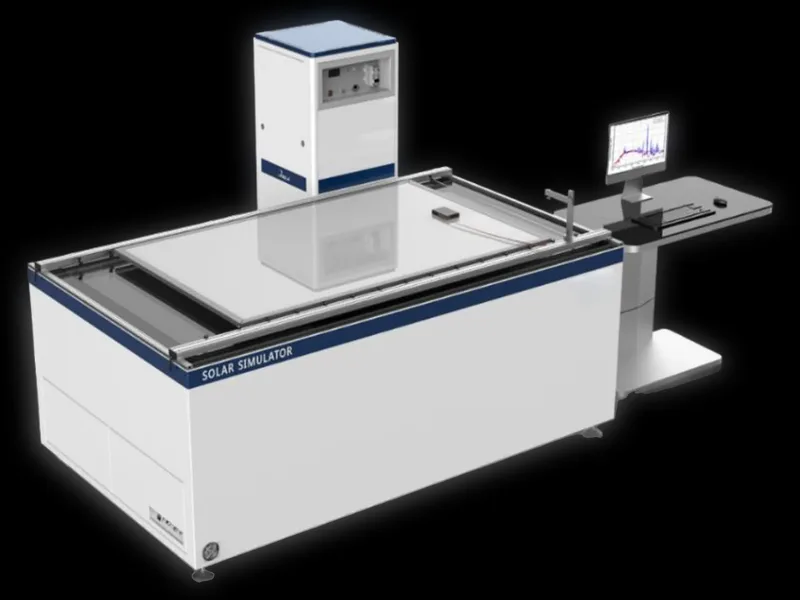
最後のブロックでは、校正済みシミュレータの下で各セルを測定し、最大電力点での電流と電圧を記録し、外観を検査し、頻繁にエレクトロルミネッセンスイメージングを実行してクラックや不活性領域を検出する。その後、セルはビンに選別される。これは形式的なものではない。セルテスターは工場全体の価格設定装置である。ビンは顧客への約束であり、静かにドリフトするテスターは生産物全体の価格を再設定してしまうからだ。モジュールラインも同じ理由で独自の検査を実施しており、以下で説明されている。 太陽パネルのEL検査:インライン方式とオフライン方式の比較.
この種の密閉型ハンドリングステーションこそが、セル歩留まりがより長い機械リストの購入ではなくプロセス制御に依存する理由である。
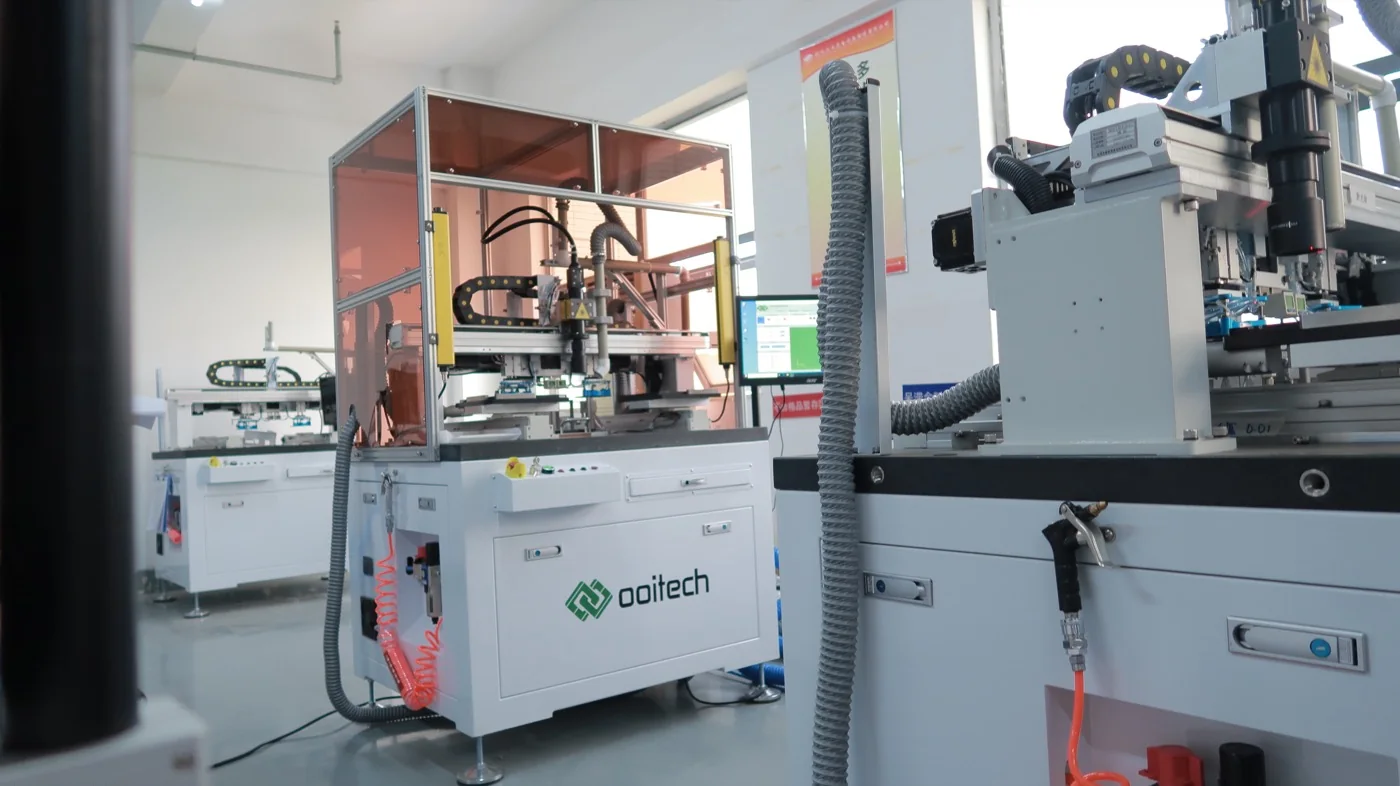
難しさが実際に存在する場所
セル製造を難しくする要因は3つあり、そのいずれも機械のカタログではない。
1つ目は化学である。テクスチャリング、洗浄、拡散、エッジアイソレーション、コーティングはすべて、連続的にドリフトする浴液やガス環境に結果が依存するプロセスである。これらを制御下に保つには、連続測定、化学分析、薬液添加の規律、そして保守文化が必要である。モジュールラインは機械的な手順に従うオペレーターによって運転できる。セルラインはそうはいかない。
2つ目は歩留まり感度である。価値が工程全体を通じて蓄積されるため、テクスチャリングで生じた欠陥は数時間後、いくつものプロセスステップを経た後にテスターで初めて発見される。フィードバックループは長く、問題が可視化される頃には、大量の材料がすでにラインを通過している。ハンドリング破損が事態を悪化させる。より薄いウェーハとより多くの自動化は、スループットが上昇する一方で機械的余裕が縮小することを意味する。
3つ目は、効率分布そのものが製品であるという点である。同一の機械を持つ2つのラインでも、ウェーハあたりの収益は異なりうる。一方はより狭い分布を維持し、他方は3つのビンにまたがって広がるからである。その分布を狭めることはプロセス制御の問題であり、購買の問題ではなく、試運転後に数か月の調整を要する。
資本と歩留まりの障壁を平易な言葉で
セルラインは、同じ公称能力のモジュールラインとは投資の桁が異なる。薬液供給と廃液処理を備えたウェットベンチ、ガスハンドリングと排気システムを備えた炉、真空蒸着装置、ペースト管理を伴う印刷ライン、校正済みテスター、そしてそれらすべてが前提とするユーティリティと環境許可を備えた建屋が必要である。化学薬品の保管、排水の中和、安全システムはオプションの費目ではなく、ほとんどの法域で合法的に操業するための条件である。
事業計画にとって重要な比較は、能力単位あたりのコストと安定歩留まりまでの時間である。どちらの指標でもセルラインは著しく重く、優雅にスケールダウンすることはない – ウェットケミストリーとガスインフラが正当化できない実用的な下限が存在する。モジュール側のより広いコスト像、さまざまな能力階層がどのように見積もられるかを含めて、詳しくはこちらをご覧ください 容量別の太陽電池パネル生産ラインコスト。その記事は意図的にモジュールラインについてのものである。それは、本記事が取るべきだと主張する入口点である。
初めて参入する企業がモジュール組立から始めるべき理由
モジュールラインは正当な製造事業であり、慰めの賞ではない。世界的に取引される投入材を購入し、機械的・熱的価値を付加し、保証付きのブランド製品を販売する。そのプロセスは、問題が発生したステーションで可視化されるという意味で大部分が可逆的であり、その設備は十分に標準化されているため、新しいチームでも妥当なランプ期間で安定した生産量に到達できる。
さらに重要なのは、それがあなたをサプライチェーンの内側に置くということだ。モジュールメーカーは毎月セルを購入し、どのビンやフォーマットが実際に性能を発揮するかを学び、セル事業がどのみち必要とする商業的関係を築く。最終的に上流へ進む計画なら、モジュールラインは、セル工場の下流にいる顧客が実際に何を重視するかを学ぶための最も安価な教育である。その参入経路のステップバイステップ版は 太陽光パネル製造事業の始め方にあり、機械レベルのプロセスマップは 10ステップのモジュール製造プロセスにある。本記事はどちらも意図的に繰り返さない。
自分で太陽電池セルを作るには何が必要か
自分で太陽電池セルを作る方法を検索する人々は、通常、工場を計画しているわけではない。彼らは自宅で何かを作りたいのであり、正直な答えには二つの分岐がある。
実用的な分岐は、完成したセル – 通常は選別済み、タブ付きまたはタブなしで、小ロットで販売される – を購入し、リボン、フラックス、封止材、フレームを使って小さなパネルに組み立て、テストすることだ。これはホビースケールのモジュール組立であり、本当の教訓を教えてくれる。つまり、セルが難しい部分であり、それは完成品として届くのだ。この演習を経験したワークショップは通常、セル生産がなぜ別の産業なのかをはるかに鋭く理解して終わる。
実験的な分岐は実験室のデモンストレーターだ。二酸化チタン、天然色素、電解質から作る色素増感セル、あるいはグローブボックス内でスピンコートして作るペロブスカイトセルである。これらは本物の光起電力デバイスであり、作るのは本当に面白いが、どれも生産ラインへの道ではない。材料、成膜方法、封止、安定性要件はすべてシリコン製造とは異なる。物理を理解するために一つ作るのはよいが、事業を計画するために作ってはならない。
Ooitechが供給するものとしないもの
Ooitechは5 MWから600 MWまでのモジュール生産ラインを、半自動から全自動まで構築しており、ストリンギング、レイアップとバスバー、ラミネーション、フレーミング、接着剤ディスペンシング、エンドオブライン検査をカバーし、セル処理周辺で使用されるセルハンドリングおよびシンギュレーション装置も含む。同社はターンキーの拡散およびウェットケミストリーセルラインを提供しておらず、本記事はそれを示唆するものでもない。あなたの計画がセル工場なら、現実的な道は確立されたセルメーカーとの技術提携と、ウェットおよび炉セクションの専門インテグレーター – であり、モジュールラインが必要とするものとは大きく異なる資本計画である。
よくある質問
太陽電池セルはどのように製造されるのか、一文で?
購入したシリコンウェーハはテクスチャリングと洗浄を行い、ドーピングして接合を形成し、エッジアイソレーションを行い、反射防止およびパッシベーション層でコーティングし、銀グリッドを印刷して焼成し、その後テストして効率ビンに選別する。これらの各ステップは、独自の制御パラメータを持つ別個の機械クラスである。
自宅で太陽電池セルを作れますか?
購入したセルから小さなパネルを組み立てることはでき、ワークショップや実験室で色素増感またはペロブスカイトのデモンストレーターを作ることもできる。自宅でできないのは産業ルートの再現である。テクスチャリング、拡散、焼成はすべて、ガス処理と廃棄物処理を備えた制御された化学と高温装置を必要とする。
なぜセル製造はモジュール組立より難しいのか?
プロセスは機械的ではなく化学ベースであるため、継続的にドリフトし、能動的な制御が必要である。欠陥は発生してから数時間後に発見されるため、フィードバックが遅く、製品は完成ユニットの数ではなく効率分布である。同じ公称能力でも装置ははるかに高価である。
セルを作る上で最も高価なステップは何か?
購入するウェーハが最大の単一投入であり、次にメタライゼーションに使用する銀ペーストが続く。その他すべて – 化学薬品、ガス、エネルギー、労働力、減価償却 – も重要だが、歩留まりを考慮する前の完成セルのコストはこの二つが支配する。
セルラインが必要とし、モジュールラインが不要とする機械はどれか?
テクスチャと洗浄用のウェットベンチ、パッシベーティングコンタクトスタック用の拡散炉または成膜装置、エッジアイソレーションシステム、コーティング用のPECVDおよび多くの場合ALD、焼成炉付きスクリーン印刷ライン、校正済みセルテスターとソーター。モジュールラインはこれらを一切必要とせず、ストリンガーから始まる。
TOPConはセル製造プロセスを大きく変えるか?
はい。n型TOPConルートは、単純な裏面設計を超薄いトンネル酸化膜とドープされたポリシリコン層に置き換え、成膜装置を追加し、裏面メタライゼーションステップをかなり繊細にする。フロントエンドブロック – テクスチャ、洗浄、エッジアイソレーション – は概ね同様のままである。
最初の工場はセルラインかモジュールラインか?
ほぼ常にモジュールラインである。資本の下限が低く、安定生産までの立ち上げが短く、毎月セルを購入する市場にあなたを置く。これは後で上流へ進みたい場合に得られる最良の教育である。セルラインは、経験豊富な技術パートナーと長い歩留まり立ち上げに耐える資本計画がある場合にのみ始めよ。
参考文献と背景データ
このトピックに関する公開参考資料で、業界の技術ロードマップと市場データを維持する組織によって発行されています: