この記事の編集責任は次に帰属します Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech編集チームによる執筆およびレビュー。執筆方法、AIツールの使用箇所、修正の依頼方法については、当社の 編集方針 をご覧ください。
ジャンクションボックス内の沿面距離:1500 Vが設計を変えた理由
目次
簡単な回答: 沿面距離とは、2つの導体間の絶縁物表面に沿った最短経路です。空間距離とは、空気中を通る最短経路です。これらは異なる理由で故障するため、一方を満たす図面が他方では不合格となることがあり、1500 Vモジュールでは表面経路の方が問題を引き起こします。ジャンクションボックス内部では、この数値はデータシートからそのまま引用されるものではなく、使用電圧、汚染度、材料のトラッキング指数から読み取られ、強化絶縁の場合は2倍にされます。1600 Vの区分では、汚染度2で材料グループIのボックスは、基本絶縁に8 mm、強化絶縁に16 mmが必要です。汚染度3でグループIIIに移ると、同じ要件は25 mmと50 mmになります。手のひらサイズのボックスでは50 mmを確保できません。だからこそ、ポッティングと材料の選択は仕上げ工程ではなく構造上の決定事項なのです。
すべてのジャンクションボックスには型式試験報告書が付属しており、その報告書には互換可能に見える2つの列を持つ測定シートが含まれています。しかし実際はそうではなく、それらを1つとして読んでしまうと、1000 V設計が新しいラベルを貼られてしまうのです。
異なる故障を防ぐ2つの数値
空間距離とは空気ギャップです。これはフラッシュオーバーを防ぐために存在します。落雷サージ、スイッチング過渡、またはシステム故障によって、高速で高電圧がギャップ間に印加され、空気がイオン化し、アークがそれを橋絡します。したがって、空間距離はインパルス耐電圧と高度に依存します。空気が薄いほど絶縁破壊が早く起こるからです。プラスチックの材質には依存しません。
沿面距離とは表面経路です。これはトラッキングを防ぐために存在します。埃、塩分、凝縮した湿気が表面に弱い導電性皮膜を形成し、小さな放電がそれに沿って走り、ポリマーが狭い線状に炭化し、その線が消えない導電経路となります。ここでの要因は、長期的な使用電圧と表面の汚れ具合、そして材料のトラッキング耐性です。
実用的な帰結として、簡単に言えて忘れやすいルールがあります。同じ導体対に対して、沿面距離は空間距離より小さくなることは決してありません。表面経路は、空気ギャップが横切るものの周りを回ります。図面で沿面距離が空間距離より小さい場合、どちらかの測定を誤っています。最も多いのは、規格が橋絡しなければならないと定めている溝をショートカットして測定しているケースです。
3つの変数、1つの表
IEC 62790は、クラスII(すなわち二重絶縁または強化絶縁)として設計された、最大1500 V DCの太陽光発電モジュール用ジャンクションボックスを対象としています。数値自体は絶縁協調の基本規格であるIEC 60664-1に由来し、3つの入力を使って表から読み取られます。
- 使用電圧。 2つの導体間の長期的な電圧で、DC値として扱われます。電圧が高いほど表面放電が持続しやすくなるため、必要な距離は大きくなります。1000 Vシステムから1500 Vへ移行することは、その表の新しい行へのステップであり、行内での小さな増分ではありません。
- 汚染度。 表面のマイクロ環境です。度1は汚染なし、または乾燥した非導電性汚染のみを意味します。度2は通常は非導電性の汚染で、凝縮により時折一時的な導電性を生じるものを意味します。度3は導電性汚染、または凝縮すると導電性になる乾燥汚染を意味します。露出した屋外表面は度3であり、適切に密閉された内部はしばしば度2と評価されます。
- 材料グループ。 比較トラッキング指数とは、電解液の繰り返し滴下下でトラッキング経路が形成されるまでに表面が耐える電圧です。グループIは600以上、グループIIは400~600、グループIIIaは175~400、グループIIIbは100~175です。指数が高いほど、より短い距離で済みます。
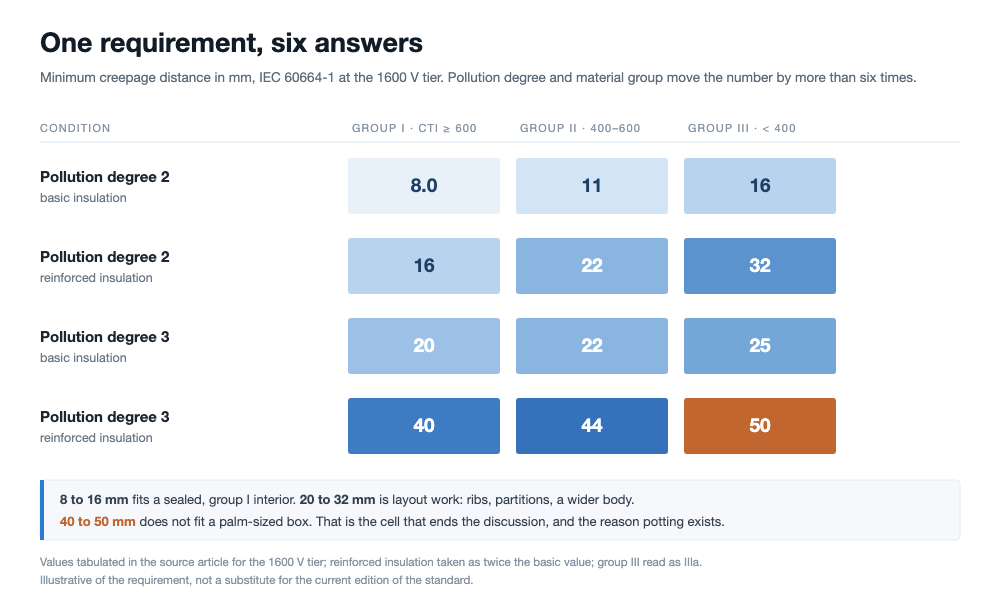
次に絶縁種別です。充電部から接触可能な表面までは強化絶縁であり、その必要な沿面距離は一般に基本値の2倍です。3つの変数と絶縁種別を組み合わせると、以下の表が得られます。これは、1500 Vシステムが通常該当する1600 V区分のものです。
| 条件 | グループI、CTI ≥ 600 | グループII、CTI 400–600 | グループIII、CTI 400未満 | ボックスにとっての意味 |
|---|---|---|---|---|
| 汚染度2、基本絶縁 | 8.0 mm | 11 mm | 16 mm | 快適なケース:密閉された内部、良好な材料、収まるレイアウト |
| 汚染度2、強化絶縁 | 16 mm | 22 mm | 32 mm | 依然としてレイアウト作業だが、リブと隔壁で実現可能 |
| 汚染度3、基本絶縁 | 20 mm | 22 mm | 25 mm | 露出した屋外表面、または乾燥状態に保たれない内部 |
| 汚染度3、強化絶縁 | 40 mm | 44 mm | 50 mm | 議論を終わらせる角落:手のひらサイズのボックスでは製造不可能 |
出典記事に表として記載されたIEC 60664-1の1600 V区分の値で、強化絶縁は基本値の2倍、グループIIIはIIIaとして読み取ったもの。これらは要件の形として扱うべきであり、規格の最新版の代替とはしないでください。
まず右下の角を読んでください。トラッキング指数が低く、充電部が度3環境に露出し、強化絶縁を保持する必要があるボックスは、50 mmの表面経路を必要とします。ジャンクションボックス内部のリブの配置で、50 mmを正直に作り出すことはできません。この1つのセルが、この製品カテゴリにおける設計上の決定のほとんどを説明しています。
同じ要件、6通りの描き方
1つの要件、6つの答え。同じ1600 Vの使用電圧でも、左上のセルでは8 mm、右下のセルでは50 mmが必要であり、これは測定公差を考慮する前の話です。
このマトリクスの要点は数値そのものではなく、その範囲にあります。左上のセルと右下のセルの間で、同じ使用電圧にもかかわらず要件は6倍以上に増加します。モジュールについては何も変わっていません。変わったのは表面がどこにあり、何でできているかであり、そのどちらも図面と材料仕様書上でなされる選択です。
ボックス内で経路が実際にどこを通るか
ジャンクションボックスは小さいため、直感的には距離は短く、問題は些細なものだと思われます。しかし実際には、経路には3つのクラスがあり、それぞれ異なる要件があり、通常難しいのはそのうちの1つだけです。
- 活電部から外表面まで。端子またはバスバーから、内部を横切り、本体を通り抜けるか迂回して、ハウジングの外部とバックシートの取り付け面に至ります。これはアースに対する絶縁であり、強化絶縁として評価されます。これはボックスから出る必要があるため、設計を最も頻繁に阻害する経路です。
- 端子間。隣接する端子は、1つのサブストリングを保護する1つのバイパスダイオードの両側に位置するため、電位差は最大でも数十ボルトです。これは機能絶縁であり、その要件ははるかに低くなります。これは最も見やすい経路であるため人々が最初に測定する経路ですが、制約になることはほとんどありません。
- ケーブル出口、シール、蓋の接合部。通常は最短経路ではありませんが、これらは湿気や汚染が侵入する経路です。これらは内部をどの汚染度で評価できるかを決定するため、他のすべての要件を設定します。呼吸するボックス内の完璧な16 mmの内部は、実質的には40 mmの要件です。
測定には独自の慣例があり、ここで図面が静かに間違います。経路が溝を横切る場合、すべての溝がカウントされるわけではありません。溝が指定された幅Xより狭い場合、汚染がそれを橋渡しし、経路は溝の開口部をまっすぐ横切るものとされます。Xより広い溝だけが、その壁と底面を測定経路に寄与します。Xは汚染度に従います。汚染度2では約1.0 mm、汚染度3では約1.5 mmです。ボックス内のリブとスロットは、固定された体積内で表面経路を長くするためにまさに存在しており、Xより狭いリブはまったく何もしていませんでした。
ポッティングは汚染度の決定です
マトリックスに戻り、実際に自分が所有する変数に注目してください。動作電圧はシステムによって設定されます。外形寸法はモジュール、バックシートのスペース、部品表によって設定されます。残る2つのレバーは、材料と汚染度です。生産ボックスは両方を同時に引きます。
材料のレバーとは、高いトラッキング指数のコンパウンド、通常は変性PPOまたはPCグレードを選択することを意味します。問題は、指数が配合物の特性であり、ポリマーファミリーの特性ではないことです。難燃剤、充填剤、さらには着色剤がそれを動かし、異なる色または異なるバッチの同じグレードが異なるグループに分類される可能性があります。データシートの値をコピーし、トラッキング試験を省略した材料認定は、何も認定していません。
汚染のレバーは、ポッティングが議論に入る場所です。活電部を完全に覆うポッティングコンパウンドは、表面を空気や湿気との接触から遠ざけ、その領域の汚染度をはるかに低く評価できるようにします。極限では、要件はもはや表面経路ではなく、コンパウンドを通る固体絶縁になります。IEC 62790は、コーティングまたはポッティングによる汚染度の低減が附属書Bの条件を満たすことを要求しており、その背後にある原則はIEC 60664-3から来ています。2020年版はまた、接着接合部を通る距離を表3に追加しました。
これにより、接着線の目的が再定義されます。ポッティングは通常、湿気保護と熱伝導として説明されます。絶縁の議論では、それは汚染度を書き換えるものでもあり、コンパウンドが無傷で接着している間だけ書き換えます。端子に沿ったボイド、収縮空洞、または剥離パッチは、絶縁性能をパーセンテージで低下させるものではありません。それは、誰も測定しない場所で、完全な汚染度3の要件で、除去したと思っていた表面経路を局所的に復活させます。
そのクレジットを維持するためにポッティングが耐えなければならないもの
クレジットは条件付きであるため、ポッティングの受け入れ基準は見た目ではなく電気的であり、プロセスシートにそのように記載する必要があります。
当社のラインでは、ポッティングされたジャンクションボックスを最大1500 Vの誘電耐圧試験と絶縁抵抗試験を実施して評価し、内部ボイドや硬化欠陥が要求される電気的絶縁を損なわないことを確認しています。
- 被覆と充填高さ。絶縁の議論が依存するすべての活電部は、すべてのユニットで指定された高さでコンパウンドの下になければなりません。1ショットあたりの重量または体積は安価な代理指標です。初回品の断面が正直なチェックです。
- ボイドと収縮空洞。混合比、脱気、硬化プロファイルがこれらを決定します。指定された公差内で比率を維持する二液型計量混合ディスペンサーが、議論を再現可能にするものです。だからこそ、 充填ステーションの計量精度 は絶縁パラメータであり、コストパラメータだけではありません。
- 本体と端子への接着。コンパウンドは湿熱および熱サイクルを通じて接着したままでなければなりません。一度浮き上がると、表面が戻り、設計マージンもそれに伴います。
- エージング後の証拠。クレジットはエージングシーケンスの後に主張され、その前ではありません。認定レポートが湿熱前のポッティング接着のみを示している場合、表の数値はまだあなたのものではありません。
なぜ1000 Vボックスが1500 Vボックスにならないのか
この間違いの最も高価なバージョンは商業的なものです。認定された1000 Vハウジングを取り、新しいラベルを印刷し、1500 Vシステムに出荷します。電圧ステップは要件を表の新しい行に移動させ、既存の形状、既存の材料グループ、既存のポッティングレイアウトはすべて古い行に最適化されていました。時には設計がまだ合格することもあります。知る唯一の方法は、新しい電圧で表面測定をやり直し、関連する試験を再実行することです。同じ論理が1段階上にも当てはまります。 2000 Vシステムへの移行 はセルとモジュールの設計を変えるだけでなく、DC側のすべてのコンポーネントの絶縁協調ファイルを再開します。
また、どの認定に立っているかも重要です。 IEC 61215とIEC 61730は異なることを証明しますが、どちらも他方の構造要件を置き換えるものではありません。絶縁協調は61730側の構造レビューにあり、測定シートは性能ではなくそのレビューの証拠です。標準の階層自体があなたの組織で不明確な場合、 IEC、UL、GB/T、およびグループ標準の関係 は次の製品変更の前に解決する価値があります。
IEC 61730の検査ポイントを満たすために、当社は最終梱包前に各生産ロットでヒポット、絶縁抵抗、湿潤漏れ測定を組み合わせた安全試験シーケンスを使用して完成モジュールを検証します。
次のビルドの前に確認すること
5つのチェックを、問題を最も安価に見つける順序で。
- 要件はレポートではなく図面から読み取ってください。実使用部品から触れられる表面までの実際の最悪ケース経路をたどり、正しいXで溝ルールを適用し、宣言した汚染度と材料グループに一致する表のセルと比較してください。ほとんどの不具合はここ、紙の上で、無償で見つかります。
- トラッキング指数はバッチごと、色ごとに検証してください。ファミリーのデータシートではなく、実際に供給されたコンパウンドでトラッキング試験を依頼してください。受入検査計画にグループを記録し、色の変更は新材料として扱ってください。
- 断面でポッティングの被覆状況を検査してください。シフトごとに初回品1点を切断・撮影し、充填高さとボイドの基準を文書化してください。筐体外面の外観検査では内部のことは何もわかりません。
- すべてのユニットで絶縁を電気的に試験してください。ライン終端での耐電圧試験と絶縁抵抗試験だけが、組立済みの製品を見る唯一のチェックです。 CHT9980A安全試験器 のような装置はまさにこのゲートのために存在し、試験限界値は古い製品から引き継いだ慣習ではなく、構造要件から導くべきです。
- 接合の証拠を製品とともに保管してください。ポッティングと端子溶接は同じラインで行われ、 プロファイルを記録したはんだ付け工程 があれば、コンパウンドで覆われた時点でその下の表面が清浄だったと後で主張できます。ポッティング下の汚染は目に見えず、永久的です。
これらの数値の出典
マトリクスの6つの値、材料グループの境界、溝幅Xは出典記事に由来し、そこではIEC 60664-1の1600 Vティアについて表にまとめられ、強化絶縁は基本値の2倍、グループIIIはIIIaとみなすと注記されています。規格番号とその適用範囲(接続箱はIEC 62790、絶縁協調はIEC 60664-1、コーティングとポッティングはIEC 60664-3、モジュール構造はIEC 61730-1)はそこに引用されているとおりです。
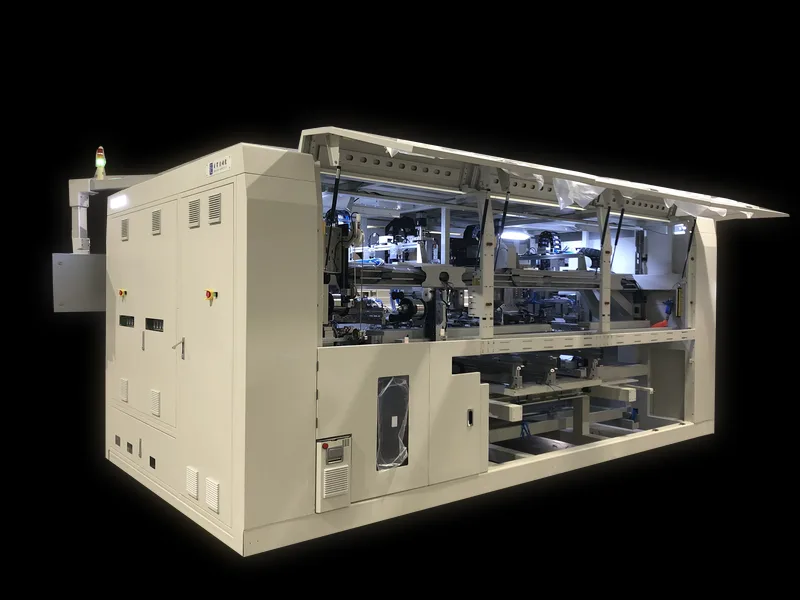
私たちの主張は次のとおりです。マトリクスを設計空間の論拠として読むこと、5つのチェックの順序、そしてポッティングは防水の前に汚染度の決定であるという主張。この主張は附属書BとIEC 60664-3に従いますが、文言は私たちの解釈であり、最終的な判断は認証機関にあります。私たちは写真の筐体を測定しておらず、ここにある数値は私たちが実施した試験から得たものではありません。
よくある質問
Q: 沿面距離は常に空間距離より大きいですか?
同じ一対の導体では、はい。表面経路は空気経路が横切るものの周りを回らなければならないため、短くなることはありません。そうでないことを示す図面は測定誤差であり、通常はブリッジされるべき溝を数えてしまっています。
Q: ポッティングされた筐体内部にはどの汚染度が適用されますか?
それがポッティングの要点です。被覆領域は、IEC 62790附属書Bの条件が満たされていれば、より低い汚染度または固体絶縁として評価できます。被覆されていない領域、およびコンパウンド内部のボイドは、その環境が示す汚染度のままです。
Q: トラッキング指数が高いほど筐体を小さくできますか?
表の列が1つ移動し、要件を半分に削減できる場合があります。それがより小さな筐体になるかどうかは、残りのレイアウトと、その指数で材料が依然として機械的および難燃性の要件を満たすかどうかによります。
Q: サプライヤーのレポートを自社のモジュール認定に使用できますか?
レポートが正確な製品、正確な材料グループ、および宣言する正確な汚染度を対象としている場合に限ります。異なる色の1000 V筐体のレポートは、別の製品に関する証拠です。
Q: 1.0 mmと1.5 mmの溝ルールは実際に何を変えますか?
それはリブが数えられるかどうかを決めます。Xより狭いリブは汚染によってブリッジされ、測定経路に何も寄与しないため、細いリブだらけのレイアウトは図面が示すよりはるかに短く測定されることがあります。汚染度3ではしきい値は2つのうち広い方であり、細いリブはさらに役に立たなくなります。
Q: なぜポッティング品質が電気的な問題なのですか?
絶縁の信用はコンパウンドが連続して接着していることに依存するからです。ボイドや剥離は、その環境の完全な要件で表面経路を復活させ、通常の検査では見ない場所に生じます。
Q: 1500 Vは端子にとって何か変わりますか?
端子間は機能絶縁であり、通常は容易なままです。このステップは実使用部品から外面まで、および本体を横切りケーブル出口周辺の沿面距離にとって重要であり、そこに強化要件がかかります。
Q: モジュール安全規格はどこに当てはまりますか?
IEC 61730-1は絶縁協調を含む構造要件を定め、IEC 62790は接続箱に独自の安全要件と試験を与えます。測定シートは構造レビューの証拠であり、IEC 61215に基づく性能試験は別の問いに答えます。
最終的な考察
沿面距離は測定すべき数値に見えますが、実際には下すべき決定です。動作電圧はシステムから、寸法はモジュールから決まるため、残された2つのレバーは材料と汚染度であり、どちらも測定シートが記入されるずっと前に決まっています。筐体の定格がどの汚染度とどの材料グループで認定されたのか、そしてそれを支えるポッティングが湿熱に無傷で耐えたのかを尋ねてください。その問いは無償で、ほとんどの問題をまだ紙の上にあるうちに見つけます。
OOITechは CHT9980AおよびCHT9981A PV安全試験器 は、生産ラインで耐電圧、絶縁抵抗、接地導通、および湿潤漏れ試験を実行します。接続箱の図面、モジュールスタック仕様、または試験サンプルを当社のエンジニアリングチームに送付して、評価と試験パラメータの設定をご依頼ください。