この記事の編集責任は次に帰属します Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech編集チームによる執筆およびレビュー。執筆方法、AIツールの使用箇所、修正の依頼方法については、当社の 編集方針 をご覧ください。
ゲル含有率:ラミネーションウィンドウを決める数値
目次
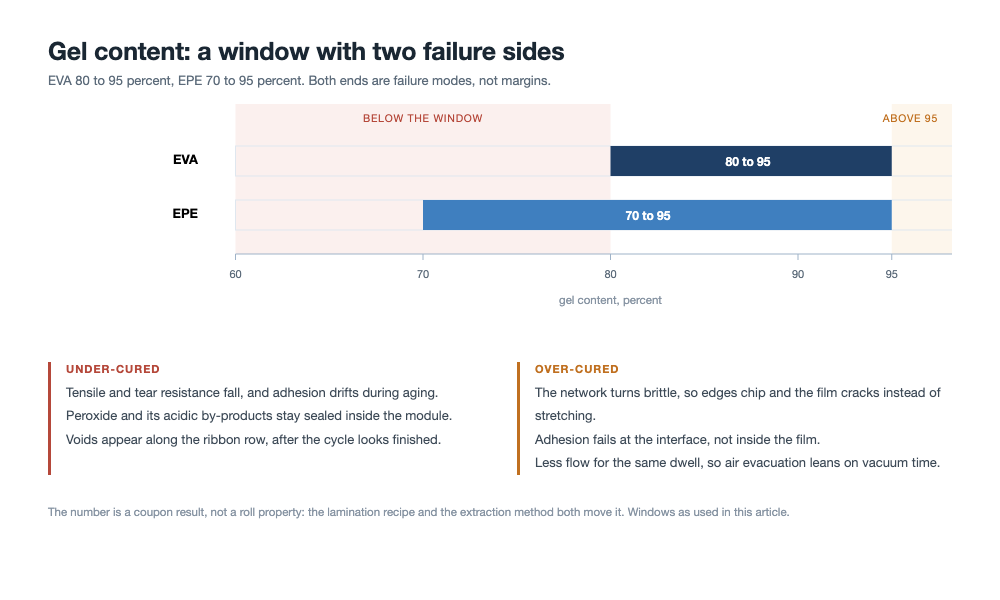
簡単な回答: ゲル分率とは、封止材のうち溶解しない部分の割合であり、架橋反応が実際にラミネート内で進行したかどうかを測る唯一の日常的な測定である。一般的なウィンドウはEVAで80~95 %、EPEで70~95 %であり、これらのウィンドウの両端は余裕ではなく、それぞれ故障モードである。低すぎると、未反応の過酸化物とその副生成物がモジュール内に封じ込められたままになる。高すぎると、フィルムが脆くなり、故障が界面に移る。この数値の意味を決める2つの詳細がある。試験は自社のレシピでラミネートしたクーポンで行われるため、材料と同じくらいプロセスを測定する。また、国内および国際的な抽出方法は抽出時間が異なり、低硬化領域(EPE市場の一部が位置する)では、結果を合格ラインの反対側に動かすのに十分である。
サプライヤー報告書では合格し、自社ラボでは不合格となるゲル分率の結果は、通常、矛盾ではない。それは、2つの異なるラミネートに対する2つの異なる試験を、1つの合格ラインで読み取ったものである。
数値が実際に測定するもの
ラミネーション前、封止材は線状ポリマーである。ラミネーター内で、配合中の過酸化物がラジカルに分解し、そのラジカルが隣接する鎖から水素を引き抜き、鎖が三次元ネットワークに結合する。そのようなネットワークはもはや溶解しない。膨潤し、まだ可溶な部分が溶媒中に入る。
ゲル分率は、残留する質量分率である。この定義には、合格判定の議論で忘れられがちな帰結が伴う。数値は比率であり、記述ではない。90パーセントとは、フィルムの10パーセントがまだ線状であり、高温で流動でき、移動できることを意味する。90と表示される2つのフィルムは、10パーセントが一方では均一に分散し、他方では表面に集中している場合、異なる挙動を示す可能性がある。
実際に行われる試験
キシレン抽出法は標準化されており、その手順を追う価値がある。なぜなら、その3つのステップが材料以上に結果を左右するからである。
2枚のシートを重ね、通常約200×200 mmとし、上下に離型フィルムを置いて、後で硬化フィルムを剥がせるようにする。サンドイッチは、汎用レシピではなく生産ラインで使用されるレシピでラミネートし、冷却する。硬化フィルムを取り出し、3×3 mm未満の顆粒に切断し、0.5 g ± 0.05 gを120メッシュのステンレス鋼袋に量り取る。試料ごとに3つの試験片を調製する。
袋を洗浄、乾燥し、空の状態でW1として秤量し、顆粒とともにW2として秤量し、密封し、GB/T 29848の手順に従って沸騰キシレン中で抽出する。抽出後、袋を140 °Cで恒量になるまで乾燥し、デシケーター中で30分間冷却し、W3として秤量する。ゲル分率は(W3 − W1) / (W2 − W1)を百分率で表し、3つの試験片の平均とする。
- クーポンのレシピ。 ラインとは異なる温度や滞留時間で硬化したクーポンは、製品ではなくラボについての情報を与える。
- 顆粒サイズ。 粗い顆粒は溶媒に触れる表面積が少なく、高く測定される。
- 恒量までの乾燥。 残留溶媒は質量を加え、結果を押し上げる。これは最も犯しやすく、最も気づきにくい誤りである。なぜなら、数値はもっともらしく見えるからである。
ウィンドウの両側と、それぞれが生み出す故障
一般に使用される合格ウィンドウは、EVAで80~95 %、EPEで70~95 %である。表は壁に貼る価値のある部分である。なぜなら、2つの故障シグネチャは、人々が通常見る場所で重複するからである。
| 測定項目 | ウィンドウ未満 | ウィンドウ超過 |
|---|---|---|
| 引張強度 | より低い | より高いが、ネットワークが脆くなるにつれて低下する |
| 耐引き裂き性 | より低く不安定 | より低い:フィルムは伸びる代わりに割れる |
| ガラスおよびバックシートへの接着性 | 不安定で、経時中にドリフトする | より低く、フィルム内ではなく界面で破壊する |
| ラミネーション後の気泡 | よくある | ラミネーション時には少ないが、現場ではより多い |
| 層間剥離 | 湿熱後、遅れて | 初期、端部およびバスバー周辺 |
| モジュール内に残るもの | 未反応の過酸化物と酸性分解生成物 | 過反応による揮発性物質 |
EVAおよびEPEのゲル分率ウィンドウと、両側の故障モード。数値はロールからではなく、自社のプラテンで硬化したクーポンから得られる。
両端とも層間剥離を生じる。そのため、層間剥離だけではウィンドウのどちら側に外れたかを判断できない。数値が必要であり、フィルムに何が残っているかを知る必要がある。
低すぎる場合:ラミネーション後も進行し続ける故障
低いゲル分率は、過酸化物が完全に消費されなかったことを意味する。その一部は機械的な問題であり、引張強度と耐引き裂き性の低下として、また当日は許容範囲と読めるがその後ドリフトする接着性として直ちに現れる。もう一部は化学的な問題であり、モジュールに損害を与える部分である。
残留架橋剤とその分解副生成物は、25年間誰も開けないラミネート内に封じ込められたままになる。使用温度では酸性種を放出する可能性があり、それらの種はまさに導電する材料、すなわちリボン表面と銀グリッドを狙う。結果は明らかな欠陥ではなく、ゆっくりとした直列抵抗の上昇として現れる。そのため、硬化不良のバッチは最終検査に合格し、湿熱試験で不合格になることがある。
これはまた、ラミネーターのせいにされる気泡への経路の一つでもある。硬化が不完全な場合、サイクルが終了したはずの後もフィルムは流動し続け揮発性物質を放出し、ボイドはフィルムが最も薄い場所、つまりリボン列に沿って現れる。 すべてのラミネート気泡が 封止材の欠陥というわけではないが、かなりの数がそうであるため、硬化記録は気泡マップの隣に置くべきである。
高すぎる: 脆性、および界面で破壊する密着性
過硬化はオペレーターが陥りやすい方向である。より多くの熱とより長い時間が保険のように感じられるからだ。しかし力学は逆を行く。より密なネットワークは緩和する能力が低いため、耐引裂性が低下し、フィルムは弾性を失った薄いゴムシートのように振る舞う。密着性も弱まり、それはフィルム内部ではなく界面で弱まる。これがモジュール端部でのチッピングやバスバー周辺での層間剥離として現れる故障モードである。EPEでは、同じ過硬化がまずセルリボンに沿って現れ、そこでは 線状のボイド が真空サイクルのパターンではなく接合部の形状に沿って発生する。
ゲル含有率の数値には全く現れない第二のコストがある。より硬いネットワークは同じ滞留時間中に流動が少なくなるため、リボン周辺の隙間やセル端部の段差の充填が、真空時間と圧力ランプにより依存するようになる。硬化と流動は互いにトレードオフの関係にあり、そのトレードは両方を測定しない限り見えない。
硬化と流動のバランスを取る際、私たちは真空時間を段階的に設定し、架橋がポリマーネットワークを剛直にする前にフィルムがリボン段差周辺を充填するようチャンバー圧力ランプを調整する。
サプライヤーの数値とあなたの数値が一致しない理由
品質ファイルの報告書とあなたのラボのクーポンの間には二つの違いがあり、そのうち材料に関わるのは一つだけである。
第一はクーポンのレシピであり、すでに述べた。第二は方法である。GB/T 29848とIEC 62788-1-6はどちらも抽出によって硬化度を測定するが、抽出時間が異なる。2024年にEPJ Photovoltaicsで発表された研究が両者を比較し、国内法の方が高く読めることを見出し、その差は低硬化域で最も大きかった。これは重要である。なぜならEPE市場の一部では、受け入れ基準が両方法が一致しない領域内に位置しているからだ。同じ硬化度でも一方の規格には適合し他方には不適合となるフィルムがあり得るが、どちらのラボも間違ってはいない。
DSCは別の問いに答える
それは別の問いに答える。DSCは残留反応発熱量を測定する。これはまだ起こり得る架橋がどれだけ残っているかを示すもので、すでに存在するネットワーク量ではない。迅速で、ミリグラム単位で済み、プロセスを美しくトレンド化する。しかしゲル含有率の仕様とは比較できない。二つの数値は同じ量ではないからだ。
| 方式 | 報告する内容 | 最適な用途 | 誤解を招く点 |
|---|---|---|---|
| キシレン抽出、GB/T 29848 | 規定の抽出後の不溶性質量分率 | ゲル含有率仕様に対する受け入れ | 粒子サイズと乾燥に敏感;抽出時間がIEC法と異なる |
| キシレン抽出、IEC 62788-1-6 | 異なる手順による同じ量 | 国境を越えた供給契約 | 同じ硬化度で国内法より低く読める |
| DSC残留発熱量 | まだ起こり得る架橋 | プロセストレンド、受入スクリーニング、硬化研究 | ゲル含有率パーセントとは比較できない |
数値が実際にどこで決まるか
三つのレバーはフィルムメーカーに属する:レシピ、すなわち架橋効率を担う過酸化物と共剤;コンパウンドと液体添加剤のペレットへの吸収;そして押出。押出は過酸化物が分解し始める温度以下に保たなければならず、そうでなければフィルムは部分的に硬化した状態で到着する。
三つのレバーはモジュールラインに属する:実際のラミネート温度、その温度での滞留時間、そしてプラテン全体にわたる両者の均一性。このうち隠れているのは均一性である。マニホールド付近が遠端より数度高熱のプラテンは、一つのモジュール内で二つの異なるゲル含有率を生み、中央から取ったクーポンはそれらを平均して合格にしてしまう。
プラテン全体の温度変動を排除するため、私たちはマルチゾーン加熱回路を構成し、表面均一性を検証することで、ラミネートがマニホールドから外縁まで同一の熱滞留を経験するようにする。
重要な温度はラミネートであり、設定値ではない。 EVAウィンドウ がこれを理解する実用的な方法である:ガラスとセル面に熱電対を配置し、同じ条件で硬化したクーポンからのゲル含有率シリーズと照らし合わせることで、一午後でプロセスウィンドウが得られる。サプライヤーからコピーしたレシピ表は、他人の機械でたまたま機能する数値を与えるだけである。真空の段階的設定を含むサイクルの残りは、 ラミネーションプロセス 自体に記載されている。
クーポンが仕様である
クーポンのレシピと方法を明記せずに80~95 %と言う仕様は執行不能である。なぜなら双方が誠実でありながら不一致であり得るからだ。三つのことを書き込むべきである:プラテン温度と滞留時間を含むクーポンのラミネーションレシピ;使用した規格と抽出時間;そしてサンプリング位置。フルサイズモジュールの端部と中央は同じラミネートではないからだ。
四番目に書き込む価値があるのは、平均値ではなく分布である。ロール幅全体で86~90の範囲で88 %を報告するサプライヤーは、79~96の範囲で88 %を報告するサプライヤーとは異なる。受け入れ試験はどちらも合格するとしても。
ラインで故障した場合、この順に確認する
- 方法。 プロセスに触れる前に同じクーポンを二度再実行する。粒子サイズと乾燥時間は、ほとんどの調査が想定する以上に不一致を説明する。
- ラミネート温度。 プラテン表面ではなく、ガラスとセル面に熱電対を当て、合格クーポンを生み出したレシピと比較する。
- 均一性。 同じプラテンの供給端と排出端からのクーポンを、同じサイクルで硬化させる。
- 真空と滞留時間。 中央で硬化が良好で端部で低い場合、問題は通常、化学ではなく不十分な真空下での熱伝達である。
- レシピ。 今だけです。過酸化物の添加量、共剤、そして架橋剤マスターバッチの経年と保管状態です。なぜなら過酸化物は保管中に活性を失い、3月には問題なかったロットも9月には同じロットではなくなっているからです。
仕様書に署名する前に確認すべきこと
使えるサプライヤーとコンプライアンスを満たすだけのサプライヤーを分ける4つの質問。この数値はどの規格とどの抽出時間から得られたのか。どのクーポン配合が使われたのか。ロール幅方向および長さ方向の最小値と最大値はいくらか、平均値ではなく。そしてEPEについては、適格性確認サンプルと生産ロールの間で層比が変化したかどうか。なぜならウィンドウは構造によって動き、適格性確認は試験された構造に対してのみ有効だからです。この最後の点は、モジュール規格における 部品表の変更 と同じ論理です。証拠はブランドではなく構成に紐づきます。
これらの数値の出典
EVAで80~95 %、EPEで70~95 %という許容ウィンドウ、両側の故障シグネチャ、そして粒度、メッシュ、温度、秤量ステップを含む抽出手順は、本記事の基となった出典記事、すなわち封止材の架橋に関する中国語の技術ノートから来ています。GB/T 29848とIEC 62788-1-6の比較は同じ記事から来ており、2024年にEPJ Photovoltaicsで発表された研究を引用しています。当社はその研究を再現していません。DSCの比較はここでの測定結果ではなく、標準的な実験室の知識です。
プラテン均一性、クーポン位置、過酸化物の保管に関する記述は、当社がポリマー化学とラミネーターの挙動から導いた推論であり、当社が実施した測定ではありません。当社は本記事のためにクーポンシリーズを作製していません。故障チェックリストの順序は、シフトを効率的に使う方法として扱ってください。検証済みの手順としてではありません。
Q: 90パーセントは良い結果ですか?
それは両方のウィンドウ内にあるので、合格です。それが良いかどうかは、ロールの残りの部分がどこに位置するか、そしてまだ溶解する10パーセントが何をしているかによります。88付近の狭い分布は、90付近の広い分布よりも優れたプロセスです。
Q: 完成したモジュールでゲル含有量を測定できますか?
抽出法ではできません。フィルムがガラスとセルの間に接着されているからです。モジュールレベルの研究では、断面、ラミネートから切り出したサンプルのDSC、またはエージング後の接着試験が使われます。受け入れ検査には、クーポンが実用的な手段です。
Q: なぜEPEのウィンドウはEVAのウィンドウより低いのですか?
構造が3層であり、POEコアは同じ温度でEVAスキンよりも架橋しにくいからです。EVAが位置する許容ラインを設定すると、完全に良好なEPEを不合格にしてしまうため、樹脂だけでなく構造に合わせてウィンドウを下方に広げています。
Q: ゲル含有量が高いほどPID耐性が高いですか?
いいえ。PIDはイオン移動度とセルからグラウンドへの経路の抵抗率に従い、それは主に材料と水分の問題であり、システム電圧にも従います。過硬化はそれを改善せず、接着や端部封止を損なう可能性があります。
Q: 仕様書にはどの方法を記載すべきですか?
どちらでも構いません。規格、抽出時間、クーポン配合を明記し、両方のラボが同じ方法を使うことが条件です。避けるべき故障モードは、サプライヤーが一方の方法で報告し、受け入れ検査が他方の方法で行われ、その間で議論になることです。
Q: クーポンは何枚試験すべきですか?
手順ではサンプルごとに3つの試験片を求めています。モジュールラインにとってより重要なのはどのサンプルかです。各ロールの端から1つずつと中央から1つ、さらに定期的にプラテンの端から1つを加えることは、1つのロールの中央から3つ取るよりもクーポンの有効活用になります。
Q: フィルムの坪量はウィンドウを変えますか?
同じ硬化度に達するのに必要な滞留時間を変えます。硬化はフィルム厚さを通した温度の時間積分であるため、同じ配合でより重いフィルムはより低いゲル含有量を示します。400 g/m²でサプライヤーを適格認定し、500で購入する場合は、配合とフィルムのペアを一緒に再認定してください。
Q: 1つのラインでEVAとEPEを同じ配合で走らせたらどうなりますか?
その場合、少なくとも一方はウィンドウ外で走っています。2つの構造が同じ場所に収まるには、異なる滞留時間または異なるプラテン温度が必要です。だからこそ、混合キャンペーンは硬化問題が集中する場所なのです。
最終的な考察
ゲル含有量は、高価な問いに答える安価な測定です。このラミネート内で反応が完了したかどうか。それは、クーポンがラインに一致し、方法が仕様に一致し、より多くの硬化をより安全とみなすのではなくウィンドウの両端を読む場合にのみ、その問いに答えます。この数値は材料の評価ではありません。それを生み出したサイクルに関する記述です。
OOITechは、敏感なセルアーキテクチャ全体で均一な熱制御を維持するために、オイル加熱または電気加熱プラテンを備えた単一チャンバーおよび二重チャンバーを製造しています。バックコンタクトまたはハイブリッドセルモジュールを開発している場合は、図面、モジュールスタック、またはサンプルラミネートを当社のエンジニアリングチームに送って、サイクル評価とレシピテストを受けてください。 太陽電池パネルラミネーター装置 精密な熱均一性と圧力制御のために設計されたオイル加熱式または電気式プラテンを備えています。図面、モジュールスタック仕様、またはプロセス評価用のテストサンプルをお送りください。当社の技術チームが、正確で再現性のあるラミネーションウィンドウの定義をお手伝いします。