この記事の編集責任は次に帰属します Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech編集チームによる執筆およびレビュー。執筆方法、AIツールの使用箇所、修正の依頼方法については、当社の 編集方針 をご覧ください。
封止材ロールの製造方法と、どこでずれが生じるか
目次
簡単な回答: 封止材ラインは短い:計量と混合、低温押出、エンボス、冷却、計測、アニール、巻取り。順序が難しさではない。1本のロールの全幅にわたり、シフトをまたぎ、ラインをまたいで1つの数値を維持することが難しく、それはピーク値ではなくばらつきで測られる。同じ配合でも、2つの工場から、受入検査に合格するロールと不合格になるロールが出る。その大半は3つのドリフトで説明できる:ペレットに含浸しきらなかった添加剤、押出機内で架橋剤を予備硬化させたホットスポット、そして中心部で端部より多くの溶融物を吐出するダイ。それぞれがモジュールまで残るシグネチャを残す:シート全体で変動する架橋度、ラミネーション時に気泡源となる結晶点、そして端部で落ち込む目付。
同じ配合、2つのライン、一方のロールは受入検査に合格し、もう一方は不合格になる。配合は変数ではない。ラインが変数だ。
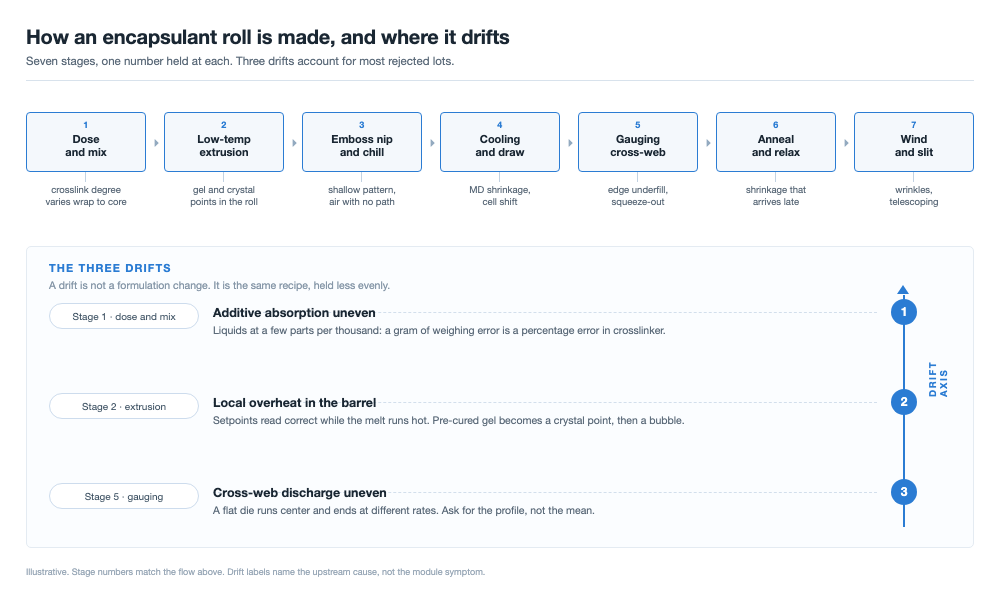
7つの段階からなるライン
透明EVA、白色EVA、POEフィルムは主要なルートを共有しており、ある製品用に作られたラインは通常、別の製品用に転換できる。ペレットから巻取ロールまで:計量と混合、フラットダイによる低温押出、エンボス、冷却、計測、アニール、巻取りとスリット。
各段階は1つの数値を保持し、モジュールメーカーはラミネーション後の最終段階で初めてそれを見る。表は、各段階がドリフトしたときに生じる症状と並べて示している。
| ステージ | 保持するもの | モジュールで現れるもの |
|---|---|---|
| 計量と混合 | バッチ当たりの添加剤重量、分散、含浸時間 | ロール間で変動する架橋度と接着性 |
| 低温押出 | 架橋剤の分解開始温度を下回る溶融温度 | 予備硬化したゲル、結晶点、気泡源 |
| エンボス | 表面のパターン深さと鮮明度 | ラミネーション時の巻き込まれた空気、ロール内でのブロッキング |
| 冷却 | 冷却速度、延伸、そしてそれが凍結させる配向 | 機械方向の収縮、セルのずれ |
| 計測 | 目付の平均と幅方向プロファイル | 端部でのアンダーフィル、またはフレーム上へのはみ出し |
| アニーリング | 巻取り前の緩和温度と滞留時間 | 保管後に遅れて現れる収縮 |
| 巻取りとスリット | 張力テーパー、ロール形状、端部品質 | しわ、テレスコーピング、積層時の位置ずれ |
7つの段階、それぞれ1つの数値。番号付きのドリフトは、モジュールメーカーが最初に出会うもの、つまり合格すべきだった入荷ロットとして現れる。
3列目を診断指標として読む。結晶点は混合室と押出機を示唆し、押出機の方が可能性が高い。ラミネーション後のセルのずれは、配合ではなく冷却とアニールを指す。
混合:添加剤はペレットに含浸しなければならない
架橋剤とシランカップリング剤はほとんどの配合で液体であり、樹脂に対して数千分の数部で計量される。その比率に最初のドリフトが潜む:グラム単位では些細に見える計量誤差が、架橋密度と接着性を決める添加剤の割合誤差になる。
2つの特性を維持する必要がある:バッチ当たりの重量と、分散から吸収への経路。分散は機械的であり、十分に長く混合すればすべてのペレットをコーティングする。吸収はより遅く、分子がポリマー内に拡散しなければならないためである。そのステップを短縮すると、ペレットは乾燥して見える一方で架橋剤は表面にとどまり、ミキサー壁やスクリューの最初の数メートルで失われる。
極性が含浸時間を決める。EVAは極性があり、添加剤を容易に取り込む。POEは非極性で、ゆっくり吸収し、その取り込み量は限られているため、同じレシピでははるかに長い含浸時間が必要か、添加剤をキャリア樹脂中のマスターバッチとして計量する必要がある。両方を1つの滞留時間で運転している工場では、一方の製品は正しく、もう一方はドリフトしている。
低温押出:ロール上では見えないレッドライン
押出は、封止材ラインが普通のフィルムラインでなくなる場所である:フィルムは架橋剤をすでに担った状態で押出され、その架橋剤はバレル内では不活性を保ち、ラミネーター内で140~150 °Cで速やかに反応しなければならない。これらの要件は互いに相反し、その妥協点が温度である。
溶融温度は、過酸化物が分解し始める点より低く保たなければならない。公開特許ではその上限は約90 °Cとされており、これは例示であって普遍的ではなく、架橋剤、樹脂、滞留時間によって変動する。それを超えると、反応はラミネーターではなく押出機内で始まり、下流でそれを元に戻すことはできない。
そのように低温で運転することは、それ自体の問題を生む。90 °Cの溶融物は粘性があり、粘性のある溶融物はスクリューにより多くの仕事をさせ、その仕事は測定していない場所に熱を加える:バレル設定値は正しく表示されていても、圧縮ゾーン内の溶融物はそれをはるかに超えていることがある。記録する価値のある数値は、複数点での溶融温度、スクリュー回転数、滞留時間である。
シャットダウンが同じ理由で重要である:バレル内で高温のまま放置された材料は劣化して架橋し、次の運転でゲルとして戻ってくる。停止後の洗浄は温度管理の一部である。
ホットスポットから結晶点、そして気泡へ
- 局所的な過熱が溶融物を分解開始温度以上に押し上げ、架橋剤が押出機内で反応する。
- 反応した材料はゲル粒子を形成する:未反応の溶融物中に架橋したポリマーの小さな塊ができる。
- ゲルは再び溶融しない。ロール上では粒子は結晶点、つまりライトボックス下での小さな光学欠陥として見える。
- ラミネーション時、ゲルは周囲の溶融物とともに流れない。フィルムは流れ、粒子はとどまり、その界面で空気が排出されず応力が集中する。
最後の工程がモジュールで重要な点です。結晶点は1ミリの何分の一かの欠陥であり、ラミネーション後に同じ粒子の周囲に形成されるボイドは気泡が始まる場所であり、硬化したラミネート内の気泡は閉じません。だからこそ、フィルムはラボプレスでは平らに押せても、リボンとフレームのあるモジュールでは気泡が発生するのです。
分布は総量と同じくらい重要です。ボイドはリボン列に沿って集まり、そこではラミネートが最も遠くまで流れ、形状が空気の居場所を与えます。これが リボンに沿った線状ボイドの背後にあるメカニズムです。ラミネーション時のすべての気泡がフィルムのせいではなく、プロセス側の要因は モジュール気泡の背後にある原因に記載されています。フィルムが寄与するのは核生成サイトであり、結晶点は信頼できる核生成サイトです。
エンボス加工:空気経路は製品の一部
溶融物はダイを出て、エンボスロールとチルロールで形成されたニップに入り、フィルムが固化する際にパターンが表面に押し込まれます。パターンは装飾ではなく、その3つの役割は機械的なものです。
- 空気経路。真空は端に到達できる空気のみを除去します。平坦なフィルムでは、スタック中央に閉じ込められた空気は移動する場所がなく、パターン形状間の隙間が空気を運び出すチャネルとなります。
- ブロッキング。封止材は室温で粘着性があり、パターンは巻き間の接触面積を減らすため、ロールは自己接着せずに巻き戻されます。
- ハンドリング。同じ接触面積の減少により、ガラスやセルに対する滑りと吸着が低下するため、スタックは作業者が置いた場所にとどまります。
パターンはそれを固定する冷却に耐える必要があります。エンボスニップで熱すぎると、形状が垂れて部分的に閉じ、スタックが最も必要とする場所で空気経路が失われます。サイクルの真空側は与えられた形状でのみ機能するため、 ラミネータの真空段階 とエンボスパターンは1つの仕様に属し、 ラミネータの選択 も同じ議論です。表面を強く冷やしすぎるとパターンはシャープになりますが、フィルムはより多くの配向を帯びます。1点ではなく幅全体にわたる深さと鮮明さが維持すべき数値です。
当社は真空チャンバー内で排気曲線を形成し、フルプラテン接触がモジュールスタックを圧縮する前にフィルムチャネルを横切って空気を引き出すことで、これに対処しています。
冷却、配向、そして収縮と呼ばれる記憶
ダイからチルロールまで、溶融物は延伸され、分子鎖は進行方向に整列します。冷却はその整列を凍結させるため、フィルムは引っ張られた方向の記憶を帯びてラインを離れます。熱はそれを解放します。
ラミネータ内では、140~150 °Cで分子鎖がコイル状の状態に戻ろうとし、フィルムは機械方向に収縮します。その結果は電気的である前に幾何学的です。セルが移動し、ストリング間のギャップが変化し、セルがリボンに当たって割れ、フィルムがフレーム端から引き戻されます。これは フレームジャンプとそのエッジ欠陥.
への一つの経路です。この収縮中のセル移動を防ぐため、当社は140~150 °Cの範囲で加熱速度とメンブレン圧力を同期させ、樹脂が硬化する前にセルストリングを平らに保持します。
測定は定義されています。2024年に発行された中国光伏産業協会の共押出封止フィルム規格であるT/CPIA 0071-2024は、鉄板上のサンプルを120 °C ±5 °Cで3分間とし、機械方向収縮率4.0 %以下、横方向収縮率2.0 %以下を規定しています。横方向の数値が小さいのは、キャストフィルムが横方向にほとんど延伸されないためです。
数値を減らす2つの手段があり、 ラミネーションサイクル はそれを誤った場合のコストが現れる場所です。1つは、より低い延伸比とより緩やかな冷却曲線で、より少ない配向を蓄えることです。もう1つは、架橋剤が反応する温度のすぐ下でアニールすることにより、ロール出荷前にそれを解放し、化学反応が休眠している間に分子鎖を緩和させることです。その経路は特許文献、例えばUS 9331232に現れています。どちらの手段もライン速度を犠牲にするため、サプライヤーが低い収縮率を提示する際にラインがどの速度で稼働しているかを尋ねるべきです。
目付と幅方向プロファイル
フィルムは厚さではなく目付、つまりグラム毎平方メートルの面密度で規定されます。エンボス加工後は定義すべき単一の厚さが存在しないためです。T/CPIA 0071-2024は範囲を250~600 g/m²、偏差は±5 %以内と定めています。軽すぎるとラミネートは充填不足になります。リボン上のクッションが減り、絶縁マージンが減ります。重すぎると不要な樹脂にコストを払うことになり、余剰分はフレームやエッジ周辺に流れます。
幅方向の均一性はより難しい半分です。平坦なダイは均一な溶融物のカーテンを供給しません。端と中央は異なる速度で流れ、プロファイルは温度とダイ自体の履歴によって変化します。現代のラインは自動ダイでループを閉じ、リップボルトやリップヒーターがギャップを局所的に調整し、全幅をスキャンしてダイにフィードバックするインラインゲージを使用します。重要な数値は平均ではなくプロファイルです。平均452 g/m²で端から中央まで7 %の幅があるロールは、証明書上は完璧に見えても±5 %の要件を満たしません。
証明書が教えてくれること、そして隠せること
分析証明書は要約であり、要約は情報が失われる場所です。
| 受入検査項目 | 指し示す上流工程 | 不具合が示唆するもの |
|---|---|---|
| 目付が低い、または端のみ低い | 計測、ダイプロファイル | ダイがトリミングされていない、またはゲージループが開いたまま |
| MD収縮率が4.0 %超 | 冷却、延伸、アニール | 配向が解放より速く蓄積されている。ライン速度を確認 |
| 結晶点がカウント限界超 | 押出、清掃 | ホットスポット、または停止による劣化材料 |
| 架橋度が低い、またはばらついている | 計量、混合 | 浸漬不足、不均一な分布、または計量誤差 |
| 耐湿熱後のピール強度が低い | 混合、保管 | 湿気を吸収したシラン、または吸収しなかったバッチ |
| フィルムが引き起こすべきでない気泡 | エンボス加工、押出 | パターンが浅すぎる、またはゲルが核生成サイトとして機能している |
証明書が隠しうるものは、レビューに持ち込む価値がある。クロスウェブ範囲のない平均値。単一のサンプリング位置を、ロール全体を表しているかのように読んでしまうこと。外側の巻き部分からの収縮。そこでは張力履歴がコアとは異なる。あなたのラミネーターが再現しない滞留時間で硬化した架橋度。
保管も同じ議論に含めるべきであり、ほとんど確認されていない:0~30 °C、相対湿度60 %未満、開封後8時間以内に使用、生産から少なくとも120日の貯蔵寿命。ゲートで全ての数値を満たした後、高温の倉庫に置かれたロールは、あなたのラミネーターに届く頃には別の材料になっている。
現場訪問で見るべき5つのポイント
これらの5つの質問は、訪問1時間あたりで最も多くを見つけ出し、まず効果の出る順に並んでいる。
- 計量と浸漬の記録。レシピカードではなく、バッチごとの重量伝票とサイロごとの浸漬時間を求めること。POEがEVAと同じ設備を共有している場合は、何が変わるかを尋ねる。
- 設定値ではなく実測された溶融温度。バレル設定値は意図にすぎない。求めるべきログは、ダイおよび圧縮ゾーンでの溶融温度であり、スクリュー回転数も併記されているもの。
- ダイプロファイルと厚み。どのボルトが調整されたか、リップが最後にプロファイリングされたのはいつか、そして平均値ではなくクロスウェブチャート。
- エンボスロールと冷却ロール。ロール上およびフィルム上のパターン深さを、1点または幅方向全体で確認する。
- アニーリングと巻き取り。アニール温度と滞留時間、張力テーパー、そして不合格となったロールがどうなるか:再加工、格下げ、または出荷。
もう一つ、時間をかける価値のある質問がある。2つのシフトから同じ数値を求めること。シフト間の一貫性こそがライン全体の存在意義であり、工場が最も説得力なく偽装できるものである。
これらの数値の出典
限界値と試験条件は、共押出封止材フィルムに関する中国光伏産業協会規格 T/CPIA 0071-2024 から引用している:120 °C ±5 °C の鉄板と3分間のサンプル、機械方向収縮率は4.0 %以下に対して横方向は2.0 %以下、250~600 g/m² の範囲で ±5 %、そして保管条件は0~30 °C、相対湿度60 %未満、開封後8時間、貯蔵寿命120日。単層EVAおよびPOE製品は別の文書で規定される場合があるため、顧客が指定する規格を使用すること。
3つの項目はその規格からの測定値ではない。約90 °Cという上限は公開特許の実施例処方に由来し、例示的なものである:実際の値は架橋剤、樹脂、滞留時間によって変わる。アニーリング経路は特許文献(US 9331232)に由来し、その出典はライン速度と収縮を定性的にしか扱っていない。そのためトレードオフは数値なしで述べられている。140~150 °Cのラミネーションウィンドウはプロセス範囲であり、規格の限界値ではない。
枠組みは我々のものである:ロールは処方ではなく3つの場所でドリフトするということ、両方の表における段階と症状の対応、証明書の診断的な読み方、そして5つの現場質問。
よくある質問
Q: なぜ同じ処方で2つのラインで異なるフィルムができるのか?
処方は目標を設定し、ラインがばらつきを設定する。より長い浸漬、より低温の溶融、調整されたダイ、より遅い巻き取りは、いずれも同じフィルムをその目標に近づけるが、どれもレシピとともに移動しない。同じ処方の2つの工場は、滞留時間、溶融温度、クロスウェブ制御で最も大きく異なる。
Q: 封止材はどの溶融温度で運転すべきか?
架橋剤がバレル内で分解しない程度に低く。公開特許は上限を約90 °Cとしているが、過酸化物、樹脂、滞留時間によって変わるため、数値よりも方向性が重要である。バレルではなく溶融体を測定すること。
Q: なぜ機械方向収縮率が別に規定されているのか?
2つの方向が異なる量の配向を蓄えるからである。キャストフィルムは機械方向に沿って延伸され、横方向にはほとんど延伸されないため、記憶のほとんどは長手方向にある。規格はこれを反映し、120 °C ±5 °C で3分間において4.0 %対2.0 %としている。
Q: なぜ厚みではなく目付量を規定するのか?
エンボス加工が厚みを曖昧にするからである:1点は、凹凸に当たるかどうかで厚くも薄くも読める。面密度はパターンを平均化して消し去り、リボン上にどれだけ樹脂が存在するかに対応する。範囲は250~600 g/m²で±5 %以下。
Q: モジュール内で結晶点は何をするのか?
溶けないゲル粒子を示す。ラミネーション時にフィルムは流動するが粒子は留まるため、その界面は空気が排出されず応力が集中する場所となる。ロール上ではほとんど見えない欠陥が、後に気泡になる。
Q: アニーリングはライン速度を低下させるか?
はい、それがトレードオフである。配向を減らすには延伸比と冷却速度を犠牲にし、アニーリングには加熱セクションと巻き取り前の滞留時間を要する。低収縮を謳うサプライヤーはそれとともにライン速度を謳っているので、両方を求めること。
Q: 新しいロットに対して証明書をどの程度信頼できるか?
記載されている内容については信頼し、省略されている内容を確認すること。クロスウェブ範囲のない平均値、1つの位置からのサンプル、または外側の巻き部分からの収縮は、見た目よりも少ないことを表している。新しいサプライヤーの場合は、サンプリングに立ち会うこと。
Q: 2つの受入試験が矛盾する場合、どちらを信頼すべきか?
あなたが運用するプロセスに最も近い方。リボンもフレームもないラボプレスは、実際のラミネートが示すボイドを示さないし、経時したロールから冷間で切り出した収縮サンプルは新鮮なものと一致しない。証明書とラインが矛盾する場合、ラインが優先する。
最終的な考察
処方は上限を設定し、ラインはキャンペーン4か月目の火曜日にそれに到達できるかどうかを決める。次に不合格となるロットは、数値が範囲内であったと記載された証明書とともに届く。だからどの段階がドリフトを生んだのかを問うこと:浸漬時間、溶融温度、またはクロスウェブプロファイル。3つのうち1つは通常、すでに保持している記録に現れており、どれも処方を変えることでは解決しない。
OOITechは、敏感なセルアーキテクチャ全体で均一な熱制御を維持するために、オイル加熱または電気加熱プラテンを備えた単一チャンバーおよび二重チャンバーを製造しています。バックコンタクトまたはハイブリッドセルモジュールを開発している場合は、図面、モジュールスタック、またはサンプルラミネートを当社のエンジニアリングチームに送って、サイクル評価とレシピテストを受けてください。 太陽電池パネルラミネーター装置 油加熱および電気加熱プラテンを備え、安定した熱分布のために設計されています。生産ラインが封止材の収縮、気泡の発生、ストリングのずれに直面している場合は、モジュールスタック設計、部品図面、またはサンプルフィルムを送付いただければ、プロセス評価を実施します。