簡単な回答: 太陽パネルラミネーター機は、チャンバー形式、メンブレン方式、制御システムをモジュールサイズと封止材に合わせて選び、メンブレンが押圧する前に空気を抜き、架橋中は積層体を保持するレシピで運転してください。そして清潔に、密閉状態を保ち、漏れのないようにしてください。
太陽電池パネルラミネーター装置:選び方と運転方法
ラミネーションがモジュールに実際に行うこと
ラミネーション前のモジュールは、ガラス、封止材、セル、バックシートが位置合わせだけで保持された状態です。ラミネーション後は、屋外で数十年耐える必要のある密閉製品になります。4つの役割が同時に進行します。
空気の除去。 閉じ込められた空気はボイドとなり、その後、湿気の経路、部分放電の発生点、外観不良の原因となります。真空は積層体が圧縮される前に空気を除去します。
架橋。 EVA、POE、EPEは単に溶ける熱可塑性樹脂ではありません。熱で軟化した後、フィルム中の過酸化物が分解し、ポリマー鎖を結合して強靭で透明な絶縁バリアを形成します。これは融点ではなく化学反応であるため、レシピを材料間でコピーすることはできません。詳細はこちらのガイドをご覧ください: PVモジュール封止の心臓部としてのラミネーター.
接着と安定性。 ラミネートはガラスとバックシートまたは裏面ガラスに接着し、すべてのリボンを封止し、平坦かつ直角に仕上がる必要があります。下流のフレーミングやジャンクションボックス工程は平坦なモジュールを前提としています。
機械構成とそれぞれの用途
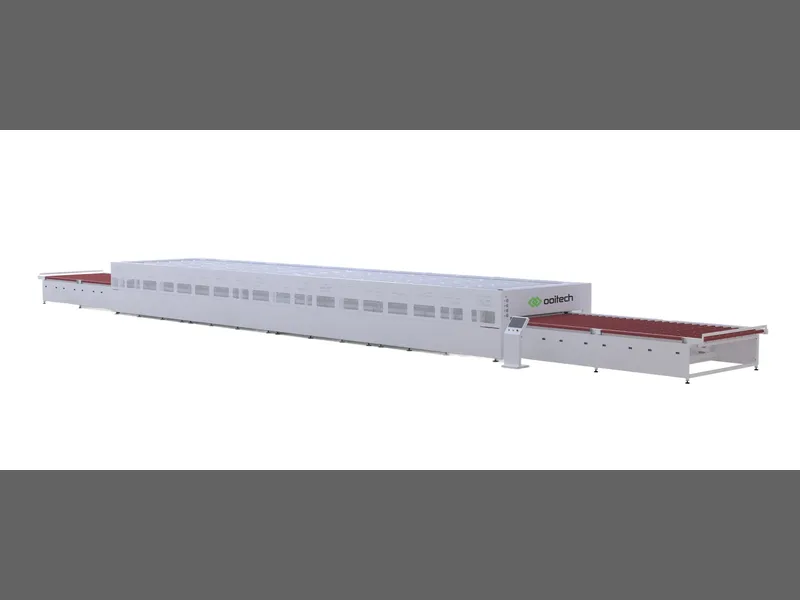
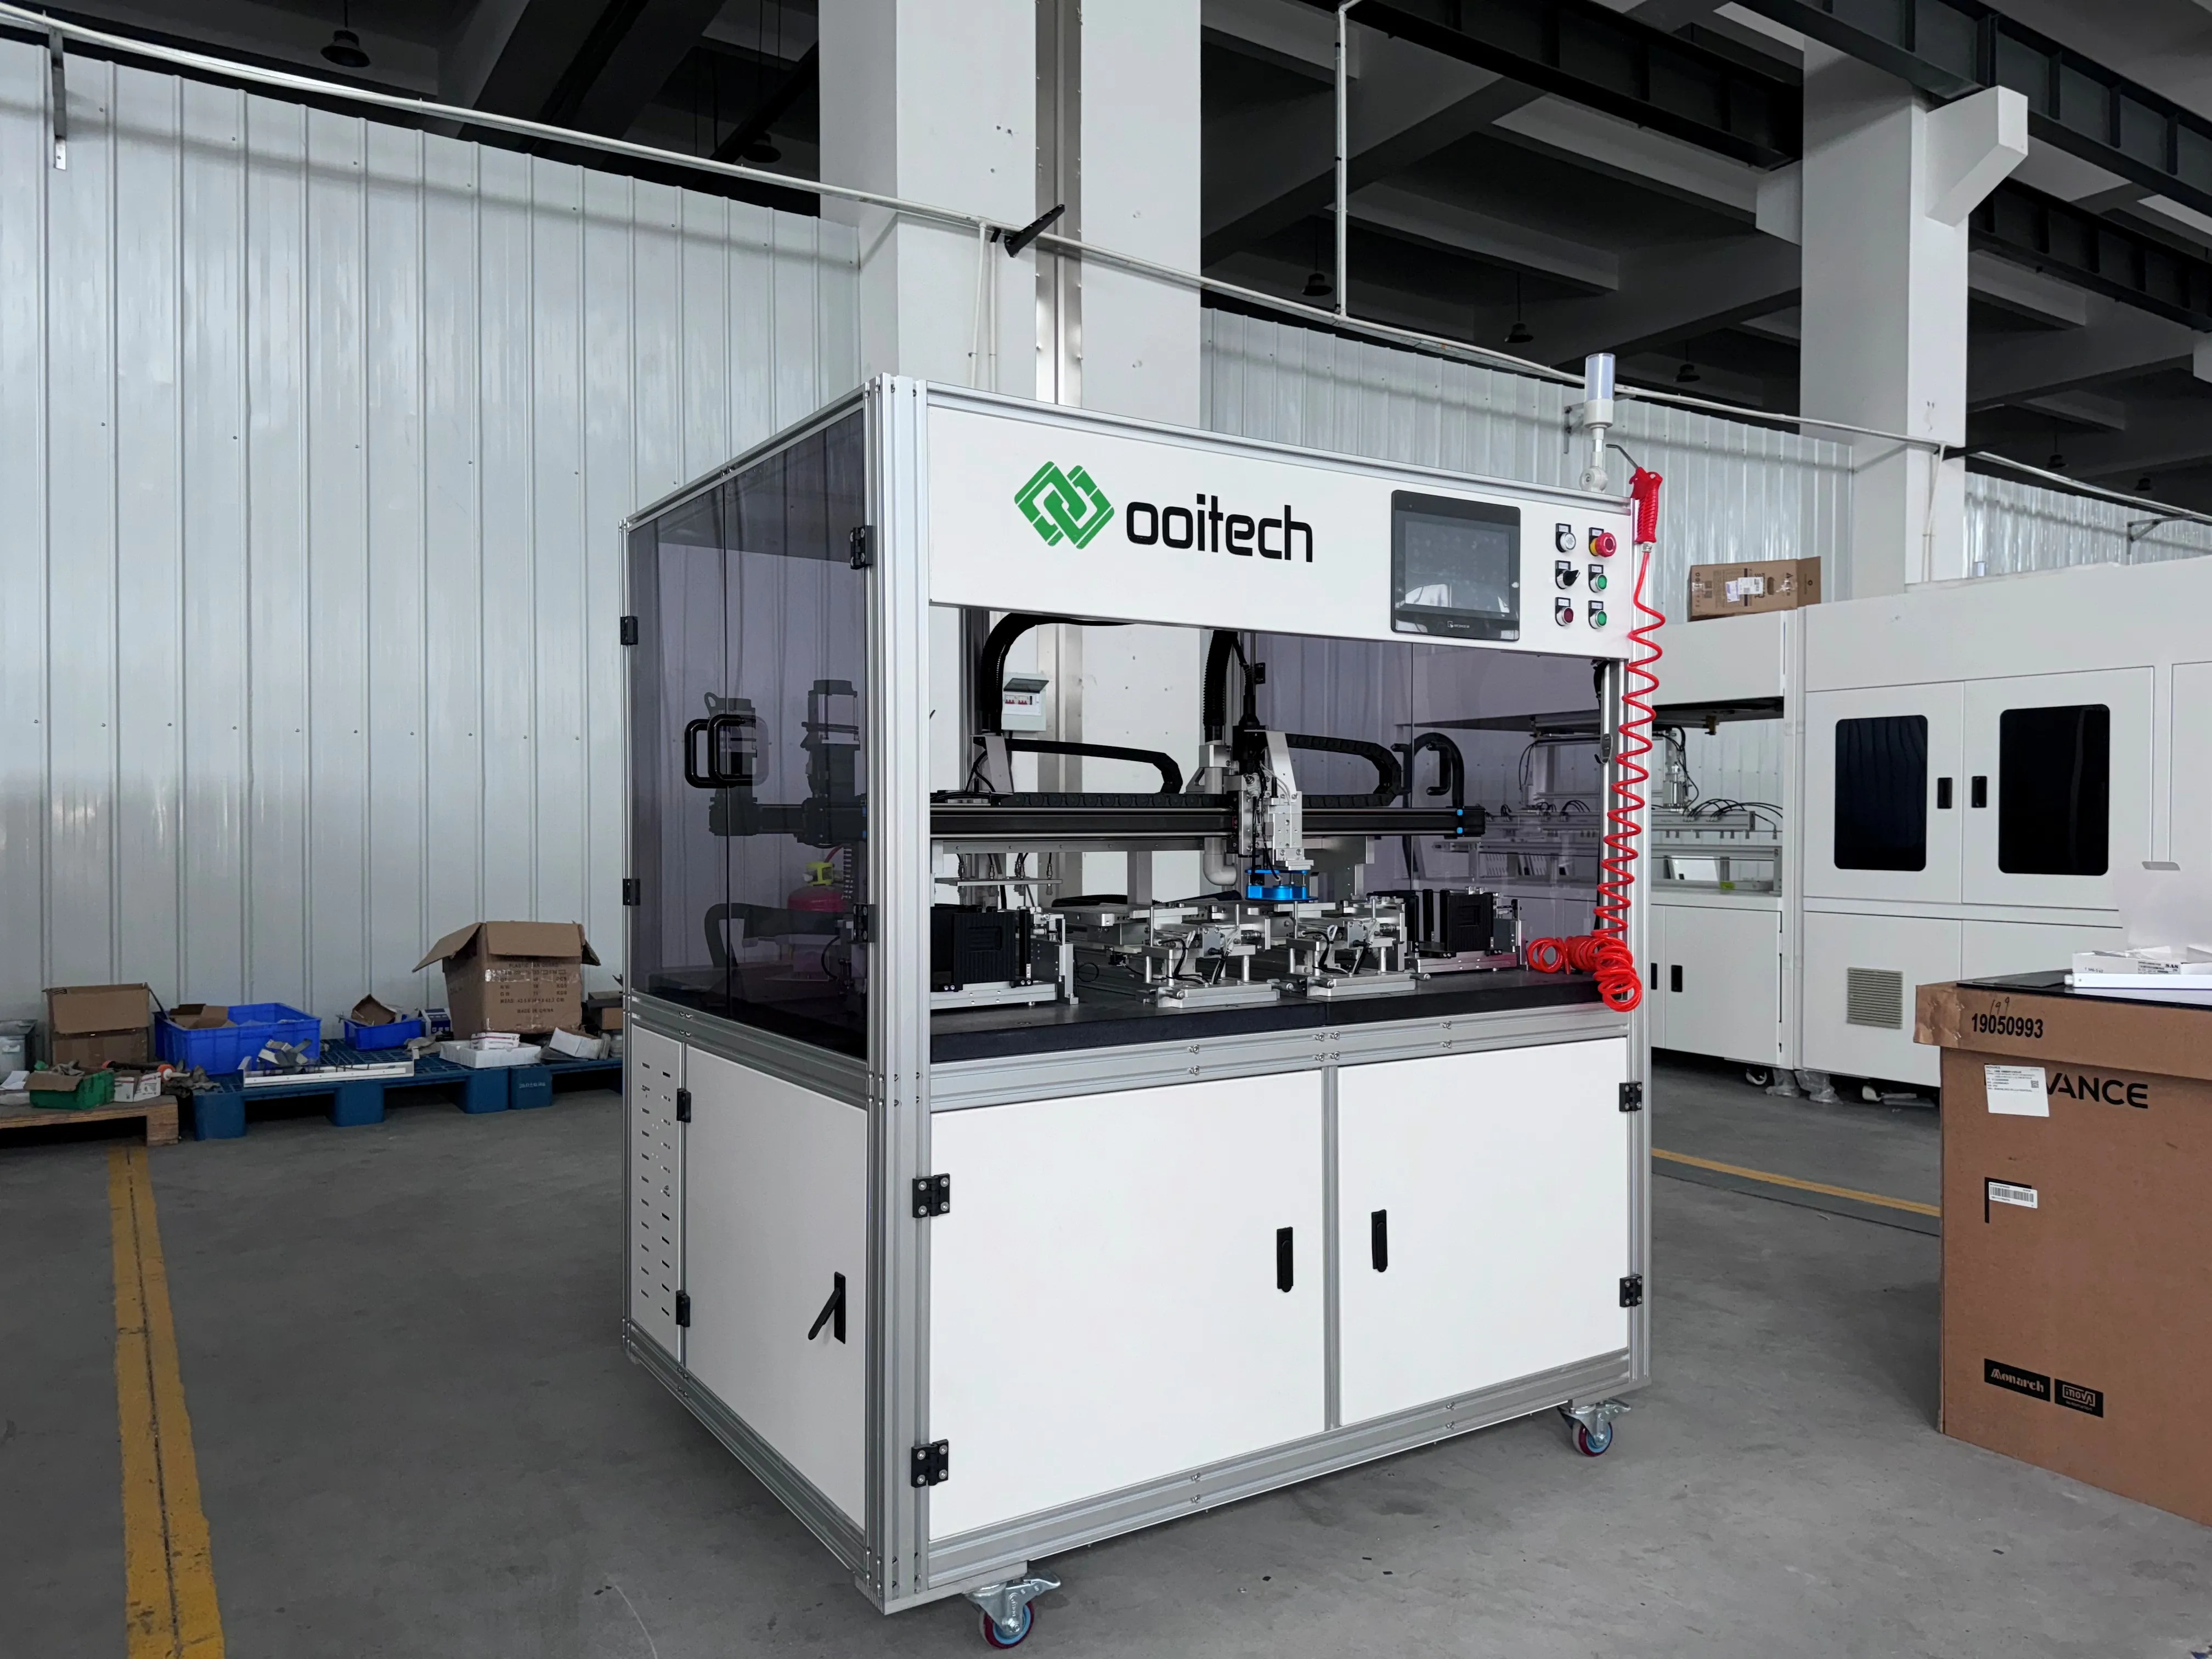
太陽パネルラミネーター機は単一の製品ではありません。構成はチャンバー数、積層方式、加圧方式、ライン統合の点で異なり、価格よりもモジュール形式と製品構成が選択の決め手となります。
| 構成 | 仕組み | 最適な適合 |
|---|
| シングルチャンバー | 1チャンバー、1サイクルにつき1モジュール | 狭い範囲、パイロットライン |
| 単層・ダブルチャンバー | 1つの制御システムと1人のオペレーターで2つのチャンバーを管理 | 2つのレシピを同時に、設置面積あたりの生産量を増加 |
| 二層(積層) | 2つの独立したチャンバーを積み重ね、それぞれに独自のメンブレンと加熱を装備 | 混在BIPV、フレーム付き、ガラス-ガラス |
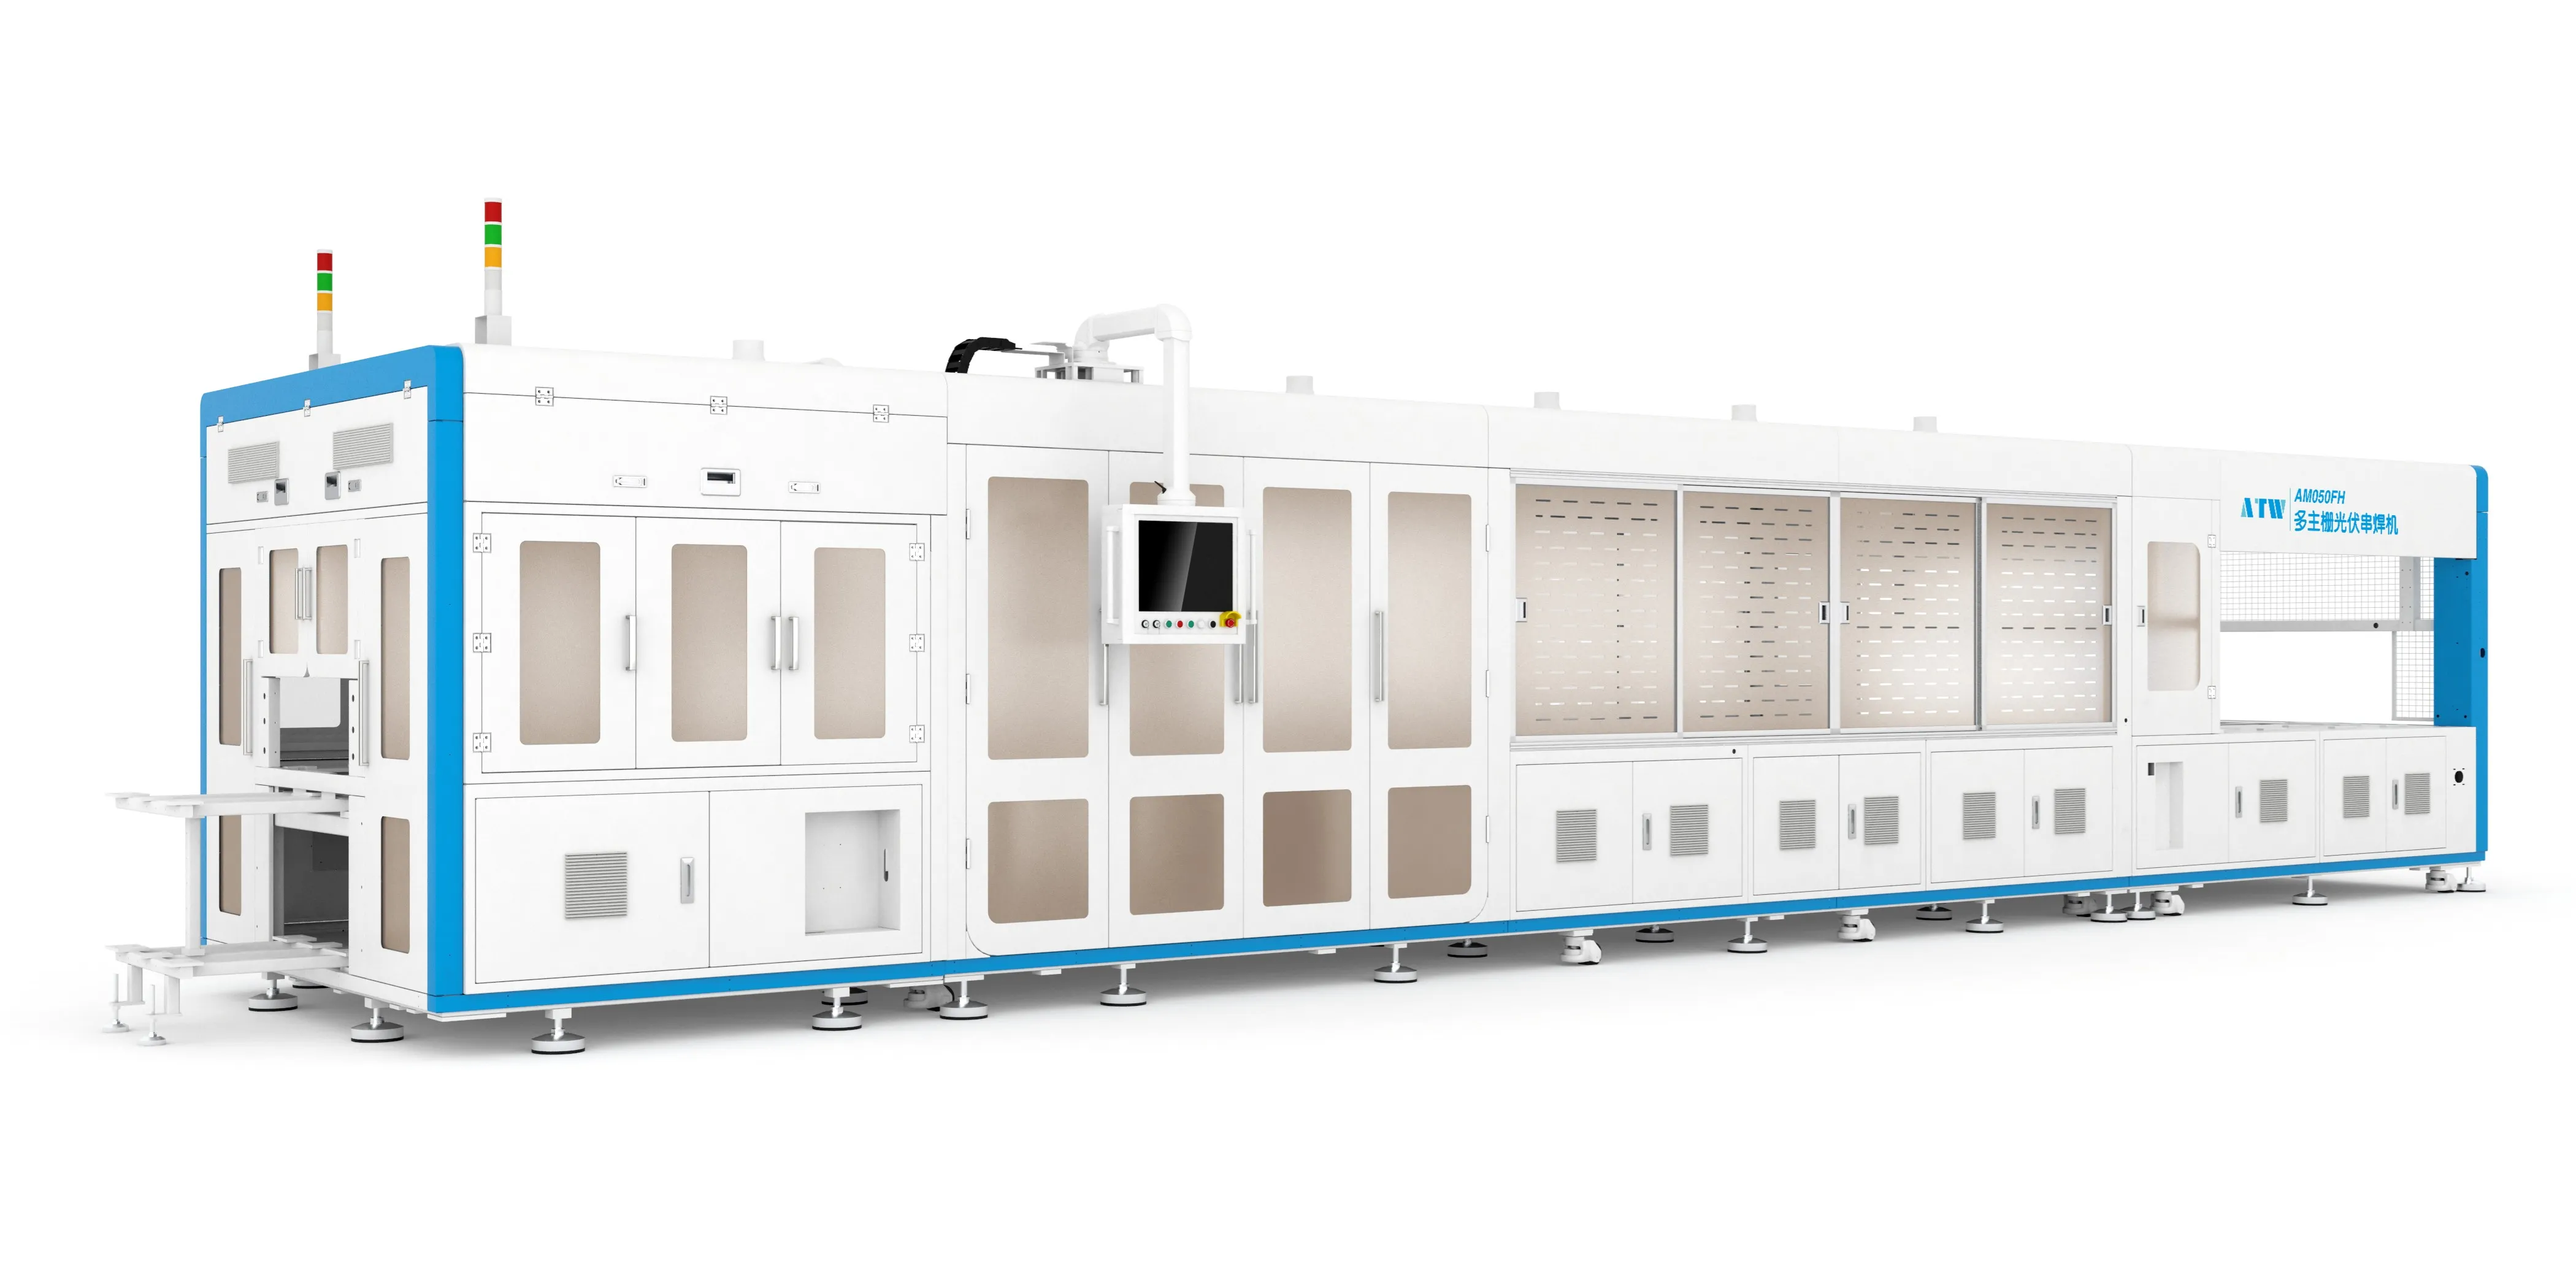
| マルチチャンバー・インライン | 全自動ライン内で複数のチャンバーを直列に配置 | 大量生産の単一形式 |
| 半自動 | オペレーターが投入・取出し、サイクルは自動 | バッチ作業、レトロフィット |
The OTCY-2754DD は、BIPVとフレーム付きモジュールを中心に設計された単層ダブルチャンバー自動ラミネーターです。2つのチャンバーを備えているため、重いBIPVラミネートと標準的なフレーム付きモジュールがそれぞれ独自のレシピで生産を止めることなく運転できます。 OCY-H600D は半自動ラミネーターで、生産量が全自動搬送システムを正当化しない場合の一般的な選択肢です。
メンブレンとブラダー
メンブレン式では、チャンバー端で固定されたシートがその上の真空によってモジュールに引き寄せられ、大気圧が押圧します。ブラダー式では、代わりに膨張可能なクッションを押し下げます。メンブレンはフレームや厚いエッジの周囲によりよく密着し、ブラダーは保守が簡単です。いずれの場合も、公称定格よりもチャンバーの平坦度とメンブレンの張力が重要です。
フレーム付き、フレームなし、BIPV、ガラス-ガラス
プレートに平らに押し付けられたフレームなしモジュールは予測可能な挙動を示します。フレーム付きモジュールはガラスからアルミニウムが突出しているため、メンブレンはフレームを押しのけることなく橋渡しする必要があります。これが次の現象の原因です: フレームジャンピング。BIPVラミネートはより厚く、しばしば非対称であるため、より緩やかなランプが必要です。ガラス-ガラスには隠すバックシートがありません。すべての気泡が見えるため、レシピは接着強度だけでなく外観にも対応する必要があります。
半自動かインラインかは物流の問題です。全自動ラインでは、ラミネーターはレイアップと下流ステーションの間に固定されたリズムで配置されます。OEL-S2400などのテスト・ELステーションやOTZK-Aなどのフレーミングがその前後のリズムを設定します。こちらの比較記事: 適切な太陽電池モジュールラミネーターの選び方 ではサイジングの計算を詳しく説明しています。
サイクル、段階ごと
- 真空引き。 両面から、またはプレートに接する片面から空気を抜きます。ボイドはここで防止されます。
- 加熱。 積層体が封止材の流動する温度に達します。真空引き中または後に加熱を開始するかで、押圧前にフィルムが流れる距離が変わります。
- 押圧。 メンブレンが下降し、軟化した封止材をリボン、バスバー、セルエッジ周囲のすべての隙間に押し込みます。
- 保持と硬化。 架橋が進行する間保持します。通常最も長い段階で、ゲル含有率を決定する段階です。
- 冷却。 ラミネートがガラスから収縮したりエッジで反ったりしないよう、圧力下で保持します。
- 解放。 真空が破られ、チャンバーが開き、モジュールが出ます。早期に解放するとエッジ剥離が発生します。
真空システムとEVAウィンドウ
真空はロータリーベーン油ポンプ、オイルレスドライポンプまたはダイヤフラムポンプ、ルーツブロワー組み合わせ、または水封式ポンプから得られます。油封式ポンプはより深い真空を引きますが、オイル交換とミスト管理が必要です。ドライポンプはよりクリーンに運転できます。一部のPVモジュールラミネーター設計は積層体の両面を真空引きし、一部は上面のみです。この違いは厚いガラス-ガラスでエッジボイドとして現れます。
重要なのは EVAウィンドウです。これは封止材が流動して空気を逃がすのに十分な流動性を持ちながら、まだゲル化して空気を閉じ込めるほどではない領域です。真空引きが遅すぎるとフィルムが空気を残したままゲル化し、狭い隙間を通して速すぎるとメンブレンがエッジを橋渡しして空気を封じ込めます。レシピ設計は主にこのウィンドウ内に留まる技術です。こちらの記事: ラミネーター真空ポンプ、種類とEVAウィンドウ でその相互作用を説明しています。
不良プレイブック
| 不良 | 原因 | 確認と修正 |
|---|
| 気泡とボイド | 積層体に残った空気、またはゲル化後に放出された湿気 | ポンプダウン、シールの完全性、フィルムの保管と保存期間を確認してください。まずはこちらから 太陽電池モジュールの気泡の背後にある本当の原因. |
| エッジ剥離 | 接着力の低下、早期剥離、ガラスまたはフィルムの汚染 | 離型シーケンスと冷却保持を確認してください。リボンラインに沿っている場合は、圧力ではなくフローの問題です。 |
| リボンライン気泡 | ゲル化前にフィルムがリボンとバスバーの下で濡れ広がらない | ランプを遅くし、フロー期間を延長し、リボンの形状をレイアップ図面と照合してください。 |
| フレーム跳び | メンブレンがフレームに架橋してガラスからこじ開ける | フレームの装着状態とメンブレンの張力を確認し、圧力ランプを緩やかにしてください。 |
| バスバー付近のセルクラック | はんだ付け応力に加え、重なり部での不均一なランプ | 上流のバス配線の重なりを確認してください。参照: バス配線の重なりがラミネーション中のセルクラックを引き起こす理由. |
| バックシートのしわ | 不均一な張力、閉じ込められた空気、非対称な加熱 | レイアップの位置合わせと、閉じる前にシートが平らに引かれていることを確認してください。片側のしわは、プレートが平らでないか、モジュールが偏心していることを意味します。 |
スループットとラインのバランス
ほとんどのラインではラミネーターが最も遅いステーションであるため、そのサイクルタイム(ストリンガーやフレーマーではなく)がタクトを決定します。タクトは、稼働可能時間を必要モジュール数で割ったものです。タクトより長いサイクルは、他がどれほど速く動いていてもボトルネックです。正直な解決策は3つあります。並列能力を追加する(第2チャンバーまたはダブルチャンバーユニット)ことで、オペレーターが次を積み込む間に2つのモジュールが処理中になります。封止材が許す範囲でレシピを短縮し、試験室でのゲル含有量と引き換えに滞留時間を調整する。あるいは、太陽電池パネルラミネーターマシンが課すタクトを受け入れ、その周囲でバッファと下流能力を設計する。決してうまくいかないのは、それを飢えさせることです。モジュールを待つインラインラミネーターは、遅いレシピよりも多くの生産量を失います。
日常の運用とメンテナンス
メンブレンのケア。 メンブレンと離型フィルムはEVA残留物、破片、ガラス粉を集めます。拭き取り、ピンホールや折り目を検査し、スケジュールに従って交換してください。ピンホールは再現性のあるボイドパターンを生み、追跡に費用がかかります。
チャンバーの清潔さ。 EVAの滴り、セル片、フラックス残留物がプレートに付着し、それに続くすべてのモジュールに転写されます。
シールとリークチェック。 周囲のガスケットに切れや硬化がないか検査し、空のチャンバーを閉じ、ポンプを隔離してゲージを監視してください。ゆっくりと低下する読み取り値は、気泡が現れるずっと前にシールの問題を警告します。
硬化の追跡。 レシピID、バッチ、フィルムロット、サイクルを記録し、サンプルのゲル含有量やピールテストと照合してください。記録は悪い午後を診断に変えます。Ooitechはオペレータートレーニングとアフターサービスを含むターンキーで設備を供給するため、レシピブックとメンテナンススケジュールはラインとともに構築されます。
購入時に指定すべきこと
- モジュールフォーマットに対するチャンバーサイズ。フレーム、治具、最大のBIPVパネルの余裕を含めてください。
- メンブレンの種類と張力調整、およびオペレーター1人がどれだけ速く交換できるか。
- 制御システムとレシピログ: 製品ごとの保存レシピ、アラーム履歴、エクスポート可能なサイクル記録。
- 安全インターロック ドア、過温度、圧力、真空、および文書化された緊急解放について。
- スペアメンブレンとシールの供給 初日から: どちらも消耗品であり、どちらもラインを停止させます。
よくある質問
太陽電池パネルラミネーターマシンは実際に何をするのですか?
ガラス、封止材、セル、バックシートの間から空気を除去し、フィルムを溶かしてすべてのリボンと隙間の周りに流し込み、その後、架橋して密封された絶縁ユニットになるまで熱と圧力の下でスタックを保持します。
シングルチャンバーかダブルチャンバーか?
必要な生産量が1つのチャンバーのサイクルで許容される量を超える場合、または本当に異なるレシピを実行する場合にチャンバーを追加してください。中程度の量で1つのフォーマットの場合、シングルチャンバーの方がメンテナンスが簡単です。
ラミネーションサイクルはどのくらいかかりますか?
封止材の化学的性質、フィルムの厚さ、構造、必要なゲル含有量に依存するため、これらの入力なしで引用された数値は無意味です。ご自身のラミネートスタックでサイクル試験を依頼してください。
1台のマシンでEVA、POE、EPEを実行できますか?
はい、個別に保存されたレシピで可能です。POEとEPEは一般にEVAよりも長いフロー期間と緩やかなランプが必要です。リボンの周りでゆっくりと濡れ広がるため、各材料は感覚で適応させるのではなく検証する必要があります。
どのメンテナンスが最も重要ですか?
メンブレンと離型フィルムの状態、プレートの清潔さ、周囲シールの検査、定期的な真空リークチェックです。この4つが、何年もきれいに稼働するマシンと、誰も追跡できない断続的な気泡を生み出すマシンを分けます。
新規または既存のライン向けに太陽電池パネルラミネーターマシンのサイジングをお考えですか?モジュールフォーマットと目標生産量をお送りいただければ、それらに合わせた構成、レシピ計画、トレーニングパッケージをご提案します — 見積もりを依頼する.