PVリボン材料:銅コア、硬度、コーティング
目次
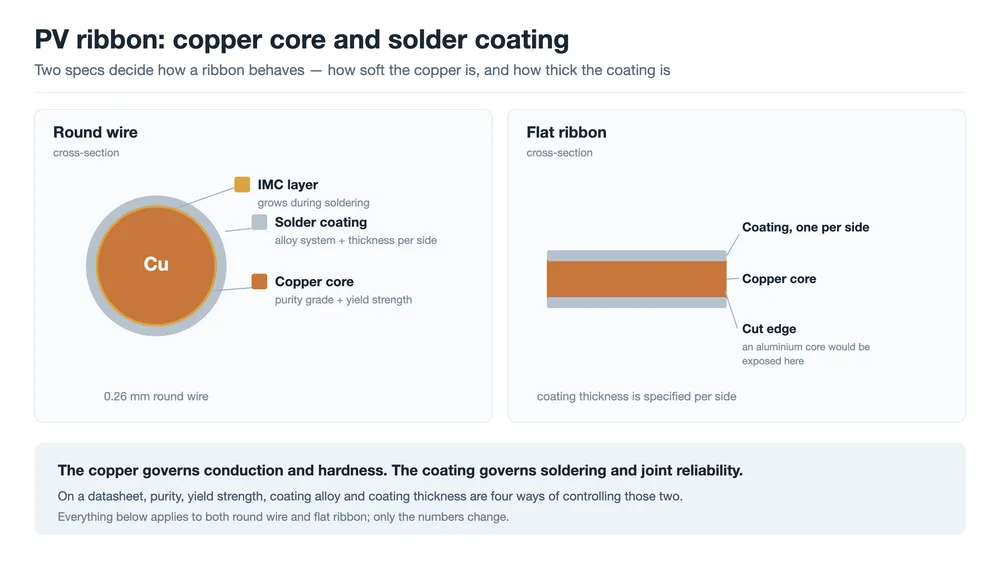
簡単な回答: PVリボンははんだめっきを施した銅導体であり、この2つの部分は異なる役割を担います。銅は電流を流し、接合部が冷却する際にリボンがセルに伝える応力の大きさを決めます — これは導電率ではなく降伏強度の問題です。めっきははんだであり、はんだ付け温度を設定し、銀グリッドラインを濡らし、接合部の寿命を決定します。データシート上の4つの数値がこれら2つの役割を制御します。銅グレード、降伏強度、めっき合金、めっき厚です。
2本のリボンが直径、めっき重量、スプールを共有することがあります。同じストリンガーに通しても、一方は熱サイクルに耐える接合部を生み出し、もう一方は低い引張強度のばらつきと増加するマイクロクラック数を生み出します。形状が同一であれば、残るのは材料です。
本記事ではリボンを分解して解説します。銅基板が何をもたらすのか、めっきが何をもたらすのか、そしてサプライヤーのデータシート上のどのパラメータがどの故障を防ぐのか。
なぜ銅なのか、そしてなぜ導電率よりも硬度が重要なのか
リボンに課される要件は互いに相反します。セルの電流を最小損失で流し、確実にはんだ付けでき、セルに負荷をかけないよう十分に柔らかく、モジュールの部品表に埋もれるほど安価である必要があります。候補金属を並べれば、理由はすぐに明らかになります。
| 材質 | 抵抗率(µΩ·cm) | 密度(g/cm³) | 膨張率(10⁻⁶/K) | 主な問題 |
|---|---|---|---|---|
| 銀(Ag) | 約1.59 | 10.5 | 約19 | コスト |
| 銅(Cu) | 約1.72 | 8.96 | 約17 | 重い;価格変動 |
| アルミニウム(Al) | 約2.82 | 2.70 | 約23 | はんだ付けが困難;膨張が大きい |
| シリコン(Si)、参考 | — | 2.33 | 約2.6 | リボンが損傷してはならない材料 |
銀は表の中で最も導電性が高く、銅の約100倍のコストがかかるため、セルあたり0.1グラム単位で測られる部品には不適格です。アルミニウムは安価で軽量ですが、抵抗率が約60%高く、表面酸化物により従来のはんだ付けがほぼ不可能で、膨張も大きくなります。銅は4つの要件のバランス点であり、その特性は平凡です。アルミニウムより重く、銀より導電性が低く、価格は変動します。
唯一の重大な欠点はシリコンとのミスマッチです。銅は約17 × 10⁻⁶/Kで膨張し、シリコンの約2.6に対して6倍以上です。これがセル全体で何を意味するか想像してください。リボンは150 °Cをはるかに超える温度ではんだ付けされ、その後室温まで冷却されます。その範囲で銅は約0.2%収縮しようとし、その下のシリコンは約0.03%収縮しようとします。何かが犠牲になり、セルの方がより壊れやすいのです。
これが、銅基板で最も重要な仕様が導電率ではない理由です。それは、銅がストリンガーに到達したときの柔らかさです。
銅基板:グレード、純度、抵抗率
リボン用銅は通常無酸素銅です。中国のグレード体系ではTU1またはTU2を意味し、最小銅含有量は99.97%と99.95%です。酸素を含む代替品はT2です。同じ系統は他ではC10100、C10200、C11000として現れます。
| グレード | 銅含有量、最小 | おおよその国際相当品 | 注記 |
|---|---|---|---|
| TU1 | 99.97% | C10100(OFE) | 無酸素 |
| TU2 | 99.95% | C10200(OF) | 無酸素 |
| T2 | 99.90% | C11000(ETP) | 酸素含有 |
無酸素銅が好まれる背景には2つの実用的な理由があります。第一は導電率です。不純物と酸素が少ないほど、抵抗率は純銅の理論値に近づきます。第二は焼鈍挙動です。酸素を含む銅では、還元性炉雰囲気からの水素が粒界で酸化銅と反応する可能性があり、これは業界で水素脆化または水素病として知られる問題です。無酸素銅はこれを回避し、結晶粒はより均一に成長し、炉から出てくる軟化はコイルごとにより一貫します。
第二の理由は商業的に重要なものであり、次の工程の再現性を決定するからです。この文脈での純度はマーケティング文言ではありません。名目上同一のリボンの2つのコイルが、同じ硬度でストリンガーに到着するか、異なる硬度で到着するかの違いです。
硬度:加工硬化、焼鈍、降伏強度の許容範囲
硬度は製造の副産物として始まります。伸線と圧延は銅を変形させます。結晶粒は加工方向に伸び、転位が蓄積し、引張強度が上昇し、伸びが低下します。これが加工硬化であり、避けられません — リボンは何らかの方法で所定の寸法に減らさなければならないのです。
加工硬化した銅をモジュールにはんだ付けすると、前述の収縮がそのままセルに到達します。セルは反り、マイクロクラックが発生し、それらはストリンガーではしばしば目に見えません。最初の明確な証拠は、ラミネーション後に撮影されたEL画像です。
そのため、リボン製造には常に焼鈍工程が含まれます。銅は再結晶温度以上に加熱され、新しい結晶粒が成長し、加工硬化が除去されます。降伏強度は急激に低下し、伸びは上昇し、セルに到達する応力はそれに伴って低下します。
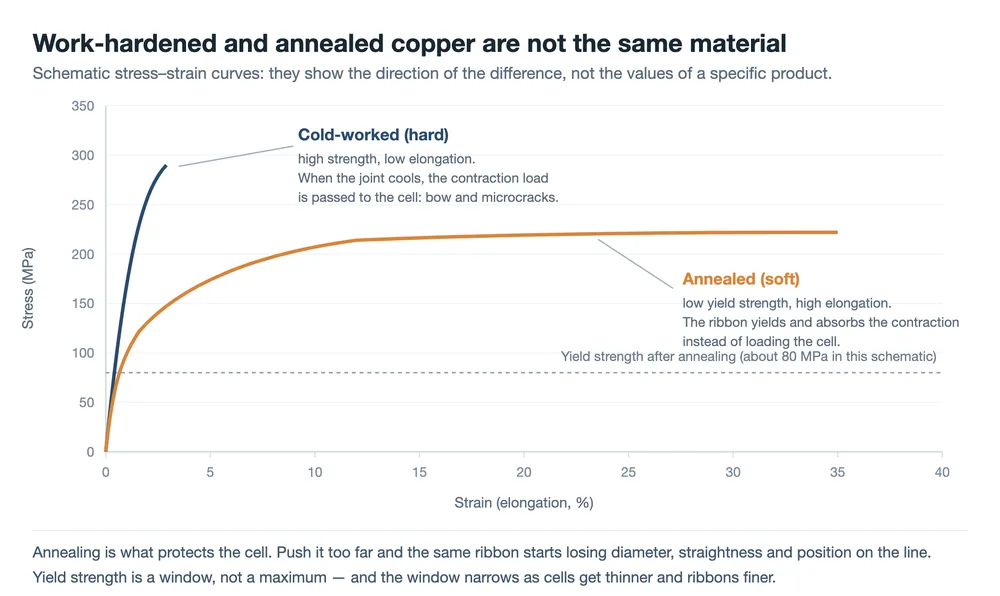
軟らかければ常に良いのかというのが次の当然の疑問ですが、答えはノーです。ある降伏強度を下回ると、モジュールラインで3つの問題が生じ始めます。
- ストリンガーでの張力がリボンを伸ばします。 引張りで降伏するリボンは、入ったときより薄く長くなって出てきて、ワイヤ径の不安定さやセル上での配置誤差として現れます。
- 直線性が低下します。 細い丸線は、払い出し、通線、スプール移動の際に曲がりやすく、位置決め精度もそれに伴って悪化します。
- ラミネーションがリボンを変形させます。 ラミネーターの圧力と温度の下では、軟らかすぎるリボンは平坦化したりずれたりします。
したがって降伏強度は最大値ではなく許容範囲であり、セルが薄くなりリボンが細くなるほどその範囲は狭まります。焼鈍温度、ライン速度、炉内雰囲気をその範囲内に保つこと — そしてバッチ間で一定に保つこと — が、リボン製造における中核的なプロセス能力の一つです。
もう一つ、銅の特性として独立して触れるべきものがあります。表面品質です。伸線や圧延で残る傷、バリ、酸化斑点は、被覆が密着する表面を粗くし、ワイヤ周囲で厚さがばらつく原因になります。その結果、接合部は片側では十分に充填され、反対側では不足します。0.26 mmの丸線では、6 mmのバスバーに比べて表面が断面に占める割合がはるかに大きいため、同じ欠陥でもコストが高くつきます。
これらの特性が決まる場所と、問題が顕在化する場所
グレード、硬さ、被覆はすべて一つの工程列から生まれます。鋳造、最終サイズへの伸線または圧延、焼鈍、はんだ槽による錫めっき、そしてスリットとスプーリングです。モジュールラインが感じる問題の大半は2つの段階で決まります。焼鈍段階が降伏強度と伸びを決め、錫めっき段階が被覆の組成、厚さ、均一性を決めます。どちらかの段階でドリフトしたコイルは、外観検査には合格しても、その先のどこかで不合格になります。
設備面では、その工程列が PVリボン伸線・錫めっきライン の設計の中心であり、バスバーリボンも 伸線・圧延・錫めっきライン. で同じ段階を経ます。下流では、特性はそれぞれ異なる場所で影響します。
- ストリンガー は張力を加えてリボンを配置します。軟らかすぎる場合はまず径のドリフトと配置誤差として現れ、硬すぎる場合は後になってセルの反りやマイクロクラックとして現れます。 MBBタビングストリンガー は、接触するすべてのセルについてそのトレードオフを確定する場所です。
- レイアップとラミネーション は圧力と熱を加え、降伏強度が低すぎるリボンは平坦化したり移動したりします。
- バスバー・溶接ステーション はリボン同士を接合し、そこでは被覆合金とフラックスが2番目の接合の形成を左右します。このプロセスは バスバー溶接機.
- 熱サイクルと耐湿熱 は、合金選択の長期的な結果が目に見える唯一の場所であり、そのため証明書よりもその背後にある試験報告書の方が重要です。
リボンを製造する企業でも購入する企業でも、受入検査には実用的な意味があります。降伏強度と伸び、被覆厚さとその均一性、表面状態、直線性は、いずれもロットごとに確認する価値があります。どれも、ラミネーション後のEL画像で同じ欠陥を見つけるコストに比べれば安価に測定できます。
被覆合金:4つの系統とそれぞれが犠牲にするもの
被覆ははんだです。ストリンギング中に溶融し、セル上の銀グリッドラインを濡らし、凝固するにつれて接合が形成されます。合金の選択は、融点、濡れ性、長期信頼性、環境規制の間の四者択一のトレードオフです。
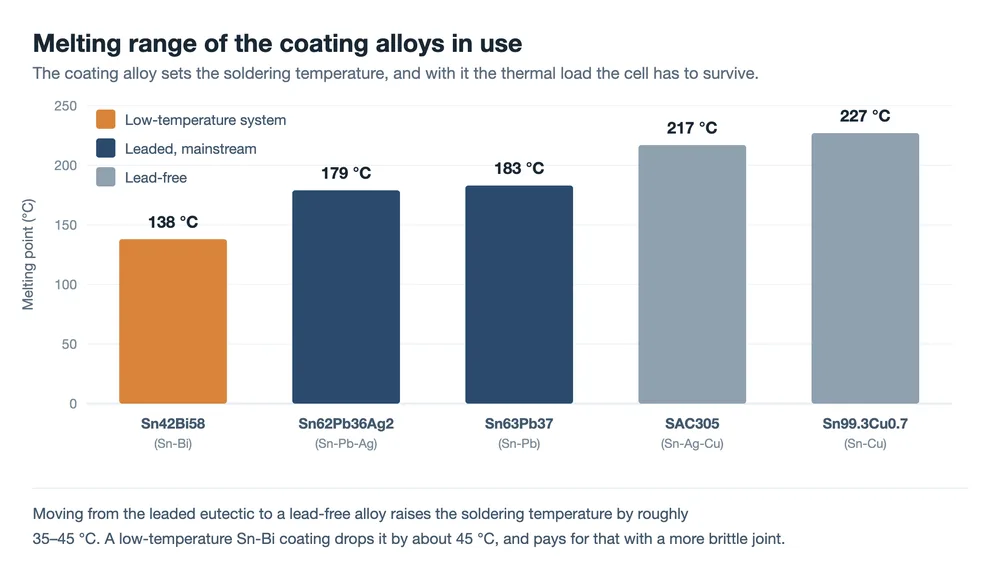
Sn63Pb37(錫-鉛)。 約183 °Cで溶ける古典的な共晶です。濡れ性が良く、広いプロセスウィンドウに耐え、コストが低く、錫ウィスカーに強い。従来型セルの主流被覆であり続けています。
Sn62Pb36Ag2(錫-鉛-銀)。 少量の銀添加は融点をわずかに下げ、さらに有用なことに、グリッドラインから溶融はんだ中への銀の溶解を抑制します。はんだ付け中にグリッドラインから溶け出す銀が減り、その分接合が強くなります。
Sn42Bi58(錫-ビスマス)。 約138 °Cの低温共晶で、異種接合セルのように熱に弱いセルタイプや、熱応力に敏感な薄いウェーハに使用されます。ビスマスは脆く、合金は導電性が低く、接合の疲労挙動は想定ではなく検証する必要があります。
鉛フリー(SAC305、SnCuおよび関連品)。 環境要件を満たし、融点は一般に217 °Cを超えます。はんだ付け温度が高いほどセルへの熱応力が増し、プロセスウィンドウが狭くなります。
| 被覆 | 融点 | 適合する用途 | コスト |
|---|---|---|---|
| Sn63Pb37 | 約183 °C | 従来型セル、デフォルト | 鉛含有のため一部市場では不可 |
| Sn62Pb36Ag2 | 約179 °C | グリッドラインの銀溶解が問題となる場合 | 材料コストが高い |
| Sn42Bi58 | 約138 °C | HJTおよび熱に敏感な薄型セル | 脆い接合、高い抵抗率、疲労試験が必要 |
| SAC305、SnCu | 約217 – 227 °C | 鉛フリー要件 | はんだ付け温度が高い、ウィンドウが狭い |
なぜ有鉛リボンが依然として主流なのかは、性能とコストだけの問題ではない。欧州のRoHSは電気電子機器に含まれる鉛を規制しているが、PVモジュールは長らくその適用範囲外にあり、寿命末期には主にWEEEのルートで処理されている。それでも一部の顧客や市場は鉛フリーを指定するため、デフォルトが有鉛であってもそのプロセス能力は必要とされる。
合金の選択は単独では成り立たない。低温リボンと低温はんだ付けを組み合わせることで薄型セルへの熱負荷は低減されるが、その接合部の熱サイクル下での挙動はTC試験によって確認しなければならない。初期の引張強度はそれについて何も語らない。フラックスも同じ判断に属する。なぜなら、はんだ付けの瞬間に酸化物を取り除き、はんだが濡れて広がることを可能にするのはフラックスだからである。コーティングを変更すれば、フラックスの活性と処方もそれに合わせて変更する必要が通常ある。両者は別々ではなく、一体として認定される。
金属間化合物:はんだ接合部における緩やかな変数
はんだ付けは溶融と凝固のように見えるが、界面は化学である。コーティングのスズは下地の銅やグリッドラインの銀と反応し、境界に金属間化合物層を形成する。すなわち銅-スズ相と銀-スズ相である。薄く連続した金属間化合物層こそが、接合部を単なる二つの表面の接触ではなく冶金的な結合にしているものであり、その存在は良い兆候である。
厄介なのは、はんだが凝固しても反応が止まらないことである。層はゆっくりと厚くなり、高温ほど、またモジュールの供用寿命を通じて速くなる。金属間化合物は硬く脆いため、層が厚くなると界面は亀裂の経路となる。熱サイクル下では、接合部は変形する代わりに化合物層に沿って破壊される。
これが、同じ初期引張強度を持つ二つのリボンがエージング後に異なって見え得る理由である。納品日に測定された引張強度は出発点であり耐久性の結果ではなく、コーティングの変更はそれに続く熱サイクルデータと併せて読み解く必要がある。
コーティング厚:断面のうち導通しない部分
見落としやすい事実が一つある。コーティング合金の抵抗率は、それが覆う銅の約10倍から20倍に近い。
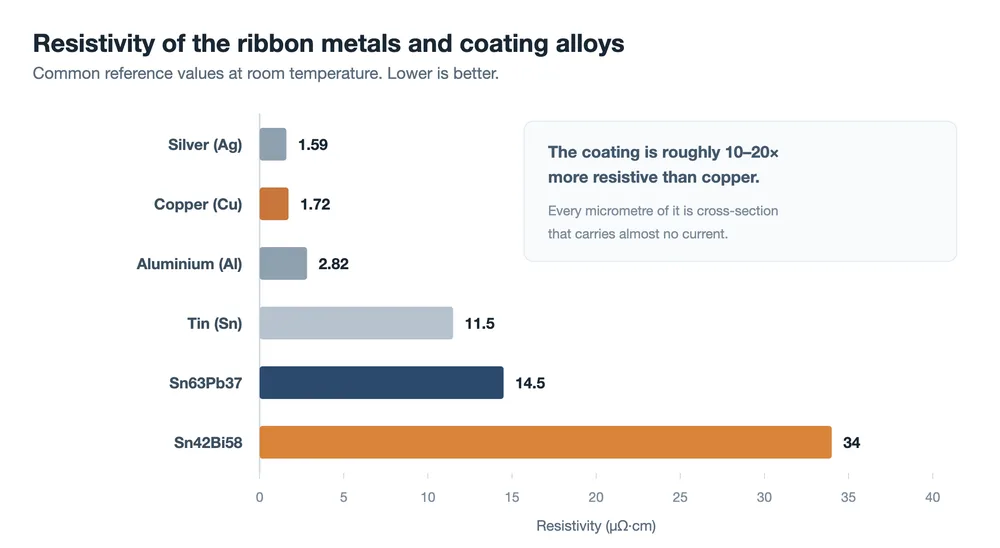
つまりコーティングははんだであり、導体のほとんどではないにもかかわらず、断面を占めている。両面に15µmのコーティングを施した0.26mmの丸線を例にとる。銅の芯はわずか約0.23mmとなり、断面に占める割合はおよそ78%である。残りの22%は、電気的に言えばおまけで付いてくるだけである。
リボンが細いほど、このことはより重要になる。同じ15µmのコーティングを0.18mmの丸線に施すと、銅の芯は断面の約70%となる。この感受性は、バスバーレスセル設計で用いられる極細リボンが厳しいコーティング公差で指定される理由の一つである。コーティングを数マイクロメートル削ることは、誰もが得られる最も安価な導電断面なのである。
薄ければ自動的に良いというわけでもない。
- 薄すぎる と、接合部を満たすのに十分なはんだがない。引張強度は低下し、保管後にはさらに低下する。酸化したコーティングは濡れにくくなるからである。
- 厚すぎる と、余剰分がはんだボールやブリッジとして押し出され、導通しない断面部分に材料が費やされ、外観や絶縁性が損なわれることがある。
- 不均一 はしばしば三者の中で最悪である。丸線における偏心コーティング、あるいは平角リボンにおいて片面が他方より厚いコーティングは、片側は十分に満たされ他方では不足する接合部を生み、単一モジュール内での引張強度のばらつきを大きくする。
したがってコーティング仕様は、平均厚さ、公差、均一性要件を明記しなければならない。保管条件と棚寿命も同じ議論に属する。コーティングは時間とともに酸化し、はんだ付け性がそれに伴って低下するからである。
コスト削減:銅被覆アルミニウム、薄型リボン、低銀コーティング
リボンの価格は本質的に銅価格に加工費を加えたものであり、金属が支配的な変数となる。例示的な計算:144枚のハーフセルと16本の0.26mm丸リボンを持つ182mmモジュールは、約0.27kgの銅を搭載し、そのうち約0.21kgがインターコネクトリボン、0.06kgがバスバーである。2026年9月の上海スポット価格約CNY 110,000/トンでは、加工前でモジュールあたり約CNY 30、すなわちワットあたりおよそCNY 0.05となる。銅価格が1トンあたりCNY 10,000動くごとに、モジュールは約CNY 2.7変動する。
この算術から三つの道筋が導かれる。
銅被覆アルミニウム。 銅クラッドを施したアルミニウム芯は、銅のはんだ付け性の多くと、アルミニウムの重量およびコスト優位性の大部分を保つ。体積比15%の銅で等抵抗とすると、推定されるトレードオフは直径が約21%大きくなり、重量は銅の約60%、原材料コストは約30%となる。
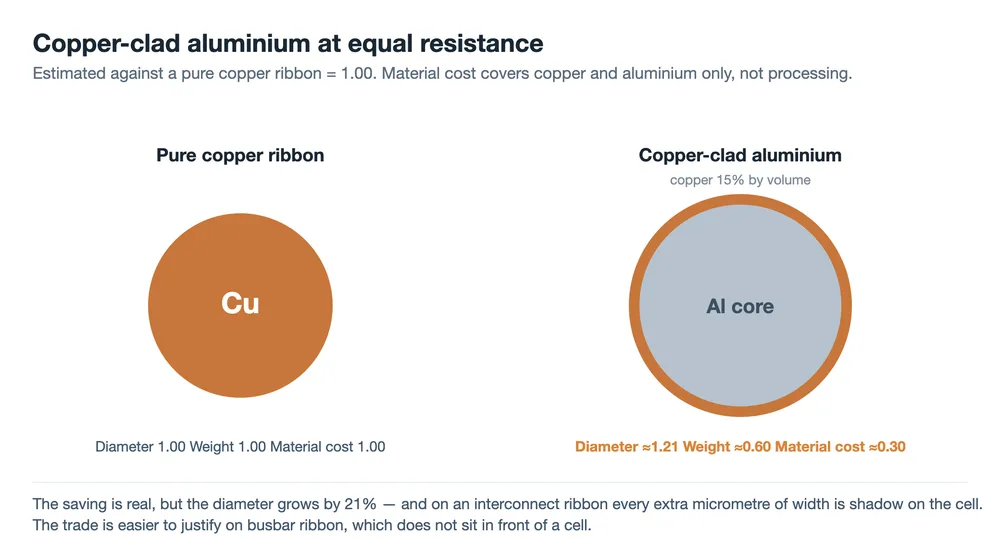
直径が難点である。インターコネクトリボンでは、増えた幅がセルの前面に位置して遮光するため、利得の一部が相殺される。銅被覆アルミニウムがそのままの代替品となる前に、さらに三つの問いに答える必要がある。銅-アルミニウム界面がどれほど強く安定か(それを亀裂させる熱サイクルは抵抗を上昇させる)、切断端で何が起こるか(アルミニウム芯が湿熱に曝されて銅-アルミニウムのガルバニック対を形成する)、そして断面が細くなるにつれてアルミニウムの低い強度と耐疲労性がどう振る舞うか、である。これまでの証拠からすると、バスバーリボンがより容易な入口である。サイズが重要でなく、遮光もしないからだ。インターコネクトリボンには、電力、信頼性、コストの算術を適切に行う必要がある。
より薄く、より細いリボン。 断面を減らすことは銅を直接削減し、より細い丸線への移行と同じ方向である。限界は抵抗損失であり、それはセルのグリッドライン設計によって決まる。
低銀または無銀コーティング。 銀はコーティングに占める割合は小さいが、銀価格が高いときには実際のコストとなる。信頼性要件が許す場合にSnPbAgをSnPbに置き換えることは、わかりやすい節約である。
| 方向 | 節約 | 主なコストまたはリスク |
|---|---|---|
| 銅被覆アルミニウム | 大: 原材料コストを約30%削減 | 直径が21%増加し、それに伴う遮蔽、界面および腐食のリスク |
| より薄く、より細いリボン | 中: セル設計に依存 | 抵抗損失が増加。グリッドラインのレイアウトに制約される |
| 低銀または無銀コーティング | 小から中: 銀価格に連動 | 接合強度と信頼性の再検証が必要 |
節約は、電力損失と信頼性リスクを乗り越えて初めて意味を持つ。リボンにおいては、材料コストとシステム性能を併せて計算する必要があり、それゆえ同じ置き換えがバスバーでは明らかに正しく、インターコネクト線では明らかに間違っていることがある。
リボンのデータシートの読み方
2部構成のモデルを手にすると、データシートの読み方が変わる。各パラメータは、特定の故障モードへの答えである。
| パラメータ | 何を制御するか | 何を尋ねるべきか |
|---|---|---|
| 銅グレード (TU1、TU2、T2) | 抵抗率、および焼鈍工程の再現性 | ロットごとの分析証明書はあるか? |
| 降伏強度と伸び | はんだ付け後のセルへの応力と、ライン上でのハンドリング | どの試験方法で、許容範囲はどの程度か? |
| コーティング合金 | はんだ付け温度と接合部の耐久性 | 有鉛か無鉛か、そしてその背後にある信頼性データは何か? |
| 片面あたりのコーティング厚 | 導通しない断面に対するはんだ量 | 平均値、許容差、そして均一性はどのように測定されるか? |
| 表面と真直度 | コーティングの密着性とストリンガー上での配置精度 | どのような反りが規定され、表面はどのように検査されるか? |
| 保管寿命と梱包 | 保管後のはんだ付け性 | 日付コード、密封梱包、保管条件 |
最後の行は、購買仕様書から最も頻繁に欠落する項目であり、他に何も変わっていないラインで引張強度が突然低下した理由を最もよく説明する項目でもある。
よくある質問
PVリボンは何でできているか?
無酸素銅の芯に薄いはんだコーティング、通常は丸線で片面あたり約15 µm。コーティングは4つの系統のいずれかである: スズ-鉛、スズ-鉛-銀、低温プロセス用のスズ-ビスマス、または無鉛合金。TU1やTU2などの銅グレードが一般的で、酸素含有量は抵抗率と焼鈍挙動が予測可能なままである程度に低い。
なぜ銅にはんだをコーティングするのか?
はんだ付け性がコーティングの役割のすべてだからである。銅は酸化し、清浄な銅でさえ銀グリッドラインを濡らして接合部を形成するものではない。コーティングはストリンギング中に溶融し、セルの金属化を濡らし、はんだ接合部として凝固する。裸の銅リボンは電流を完全に流せるが、セルに付着することはできない。
柔らかいリボンは常にセルへの応力が少ないことを意味するか?
セルにとっては、はい: シリコンに到達する応力が少なくなる。ラインにとっては、いいえ。ある降伏強度を下回ると、リボンはストリンガーの張力下で伸び、直径の安定性、真直度、位置精度を失い、ラミネーター内でより変形しやすくなる。降伏強度は範囲として規定され、その範囲は薄いセルや細い丸線ではより狭い。
無鉛リボンは必須か?
普遍的にではない。欧州のRoHSは長らくPVモジュールをその範囲から除外しており、欧州の寿命終了モジュールは主にWEEEを通じて処理される。したがって多くのプロジェクトは依然として有鉛コーティングを使用しているが、ますます多くの顧客や市場が無鉛を指定している。その代償は、有鉛共晶より約35から45 °C高いはんだ付け温度であり、セルへの熱負荷が増し、プロセスウィンドウが狭くなる。
銅被覆アルミニウムリボンは何に使われるか?
まずバスバーリボン。銅を銅被覆アルミニウム導体に置き換えると、等抵抗で直径が約21%増加し、より幅広のインターコネクトリボンはセルを遮蔽する。バスバーリボンはセルの前面に位置しないため、その反論は解消される。インターコネクト用途では、熱サイクル下での界面安定性や、切断端でアルミニウム芯が露出する箇所でのガルバニック腐食に関する問題にも答える必要がある。
受入検査では何を確認すべきか?
ロットごとの降伏強度と伸び、コーティング厚とその均一性、真直度または反り、表面状態、工場が実際に使用する保管期間後のはんだ付け性、および梱包の日付コード。これらはすべて、後のEL画像で検出するよりも、受入時に確認する方が安価である。EL画像では、同じ欠陥がすでにモジュールにラミネートされている。
最終的な考察
銅は導通し、銅の硬さがはんだ付け応力のどれだけがセルに到達するかを決める。コーティングははんだ付けし、コーティングが接合部の寿命を決める。リボン仕様書のほぼすべての数値は、これら2つの役割のいずれかを制御する方法であり、パラメータがどちらの役割に属するかを知ることで、それが何から保護しているかがわかる。モジュールラインにとって実用的な版はさらに短い: 引張強度、マイクロクラック数、または配置精度が動いたとき、答えは通常、機械設定ではなく材料にある。
抵抗率、密度、膨張係数、融点の値は一般的な参考値であり、情報源によって多少異なる。銅消費量とコストの数値は、182 mm、144ハーフセルモジュールで16本の0.26 mm丸リボン、および2026年9月の上海銅スポット価格に基づく例示的な計算であり、加工コストは除外され、市場とともに変動する。コーティング厚の数値は例である。グレードの呼称と許容差は、GB/T 5231およびサプライヤー自身の分析証明書に照らして確認すること。
関連: PVリボンの役割:3つの仕事、1つのトレードオフ 材料から一歩引いて、リボンがモジュール内で実際に何を求められているかを問う。
関連: PVリボンの製造方法:伸線、焼鈍、はんだめっき 銅とコーティングの疑問を材料選定へとさらに深く掘り下げる。