この記事の編集責任は次に帰属します Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech編集チームによる執筆およびレビュー。執筆方法、AIツールの使用箇所、修正の依頼方法については、当社の 編集方針 をご覧ください。
PVリボンはんだ付け:接合部、ウィンドウ、0BBシフト
目次
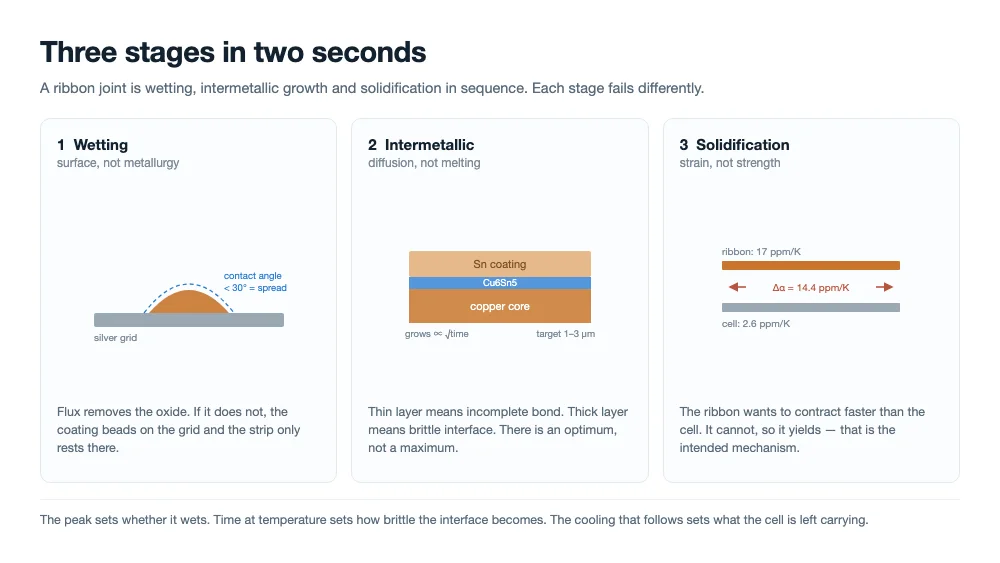
簡単な回答: リボン接合は、誰にも見られる前に完了している。1〜2秒の間に、コーティングが溶け、銀グリッドを濡らし、ミクロン規模の金属間化合物層を成長させ、そして凝固する。ピーク温度が濡れるかどうかを決め、温度保持時間が界面がどれだけ脆くなるかを決め、その後の冷却がセルにどれだけの応力を残すかを決める。したがって、はんだ付けウィンドウははんだの融点で決まるのではない。ひずみで決まるのだ。
ストリンガーを丸一シフト見ていても、接合部はほとんど見えない。ランプボックスの下で一瞬の閃光があり、冷却区間があり、そしてエレクトロルミネッセンスに合格するかしないかのストリングがあるだけだ。
結果を決めたすべては、観察するには短すぎ、目視で修正するには速すぎる窓の中で起きていた。その閃光の中では、濡れ、金属間化合物の成長、凝固という3つの段階が順に進行し、それぞれが異なる形で失敗する。それらの違いを読み解くことが、リボンを1か月交換する代わりに、ラインが午後1日でデバッグできるようにするのだ。
濡れが接合部の存在そのものを決める
濡れは表面の事象であり、冶金的な事象ではない。スズが銀に結合する前に、両方の表面の酸化物を排除しなければならず、それがこのプロセスにおけるフラックスの唯一の本当の役割である。酸化物が残れば、コーティングはグリッド上で広がらずにビーズ状になり、はんだ付けされたように見えるストリップは、実際には表面上に載っているだけのストリップである。
接触角は正直な指標である。およそ30度未満では合金は広がっており、60度を超えると載っているだけである。ストリンガー上で接触角を測定する者はいないため、プロセスは代わりに代理指標を用いる — 引張強度、断面積、エッジEL。
| 可変 | 何を決めるか | 何とともにドリフトするか | 最初の症状 |
|---|---|---|---|
| 温度 | コーティングが余裕をもって液相線を超えるかどうか、そしてフラックスがどれだけ速く活性化するか | エミッタの経時変化、プレート接触、設定値 | セルエッジの未濡れストリップ |
| 時間 | 凝固前にフラックスと合金がどれだけ反応できるか | ライン速度、パルス長 | 完全に見えるが引張強度が低い接合部 |
| 圧力 | リボンとグリッドが実際に接触しているかどうか | ピンの摩耗、高さのドリフト、セル厚のばらつき | 片側だけの接触痕 |
| フラックス | 酸化物除去と表面張力 | フラックスの経時変化、乾燥、印加荷重 | ラン間で移動するランダムな未濡れスポット |
この4つは互いに代替できず、そこがほとんどの是正措置が誤る点である。弱いフラックスを補うためにピークを上げると、濡れを直すことなく金属間化合物層が成長する。低温プロファイルを補うために圧力を上げると、リボンが埋め込まれ、エッジにマイクロクラックが発生し始める。これらの変数はHMI上では交換可能に見えるが、そうではない。
フラックス活性化は、人々が最も頻繁に間違える部分である。フラックスには活性化ウィンドウがある。すなわち、ある瞬間ではなく、ある温度帯にわたってその仕事をする。フラックスがまだ不活性なうちにコーティングが液相線に達すると、濡れウィンドウは単に使い果たされる。これが、エミッタ曲線上で正しく見えるプロファイルでも未濡れ接合部を生じ得る理由の一つである — エネルギーはそこにあるが、間違った順序で到着するのだ。
金属間化合物層には最大値ではなく最適値がある
スズが銅と出会う場所では、Cu6Sn5が成長する。銀グリッドでは、Ag3Snが形成される。ニッケルバリアが用いられる場所では、層はNi3Sn4である。これらはいずれも汚染ではない。金属間化合物層がなければ結合は存在しない — はんだは単に表面上に載っているだけで、引張試験は摩擦が与える値を読み取るだけである。
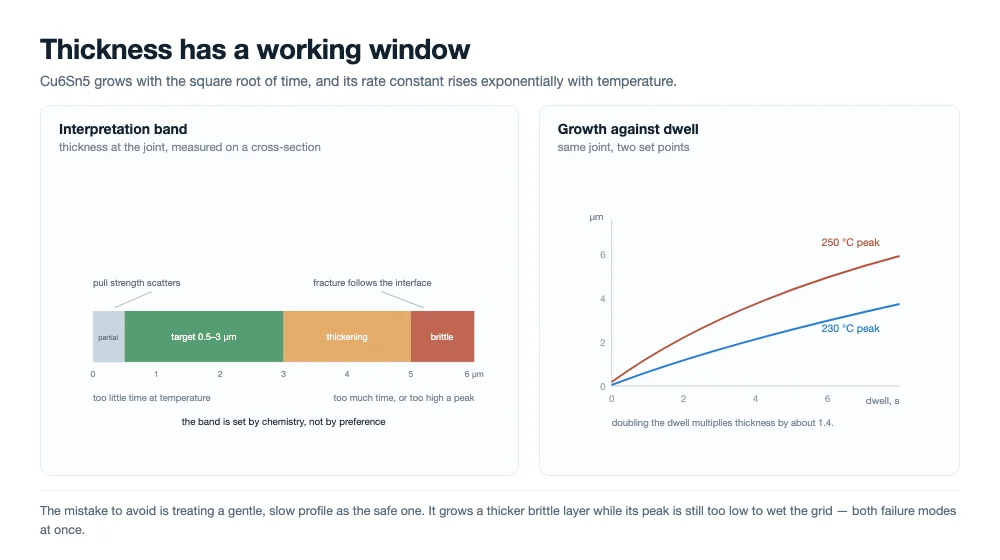
問題は厚さである。なぜなら層は硬く、脆く、そして機械が止まっても成長を止めないからである。成長は拡散律速である。厚さは時間の平方根で増加し、速度定数はアレニウスの関係に従う。滞留時間を2倍にしても層は2倍にはならず、約1.4倍になる。ピークが10度高くなるとそれ以上になる。なぜなら速度定数は指数関数的に動くからである。
はんだ付けの実務は、およそ1〜3マイクロメートルの実用範囲に収束する。約0.5マイクロメートル未満では結合が不完全で引張強度がばらつく。約5マイクロメートルを超えると界面は脆いセラミックのように振る舞い、そこで始まった破壊ははんだ内で止まらずストリップ全体に伝播する。
断面は、自分が最適値のどちら側にいるかを教えてくれる。破壊がはんだを通るなら、界面は問題なく、バルク合金か引張形状が問題である。破壊が合金とグリッドの間の界面に沿って走るなら、層が薄すぎるか表面がまったく濡れなかったのである。破壊が金属間化合物層そのものを通るなら、層が厚すぎ、ピークか滞留時間がレバーである。
ストリンガーが制御するもの、そして受け継ぐもの
現代のストリンガー内のシーケンスは短い: フラックス、配置、予備加熱、溶接、冷却、EL。溶接ステップ自体は、熱いプレートと冷たいセルの間の1〜2秒の接触であり、冶金のほとんどすべてはその1〜2秒の間に起こる。
Fraunhofer ISEは2025年にそのステップの検証済み熱モデルを発表した。産業用赤外線ストリンガーに基づいて構築され、熱電対と照合された。彼らのベースラインでは、プレートがセルを約121 °Cまで予備加熱し、その後それぞれ約1.2秒の2つのパルスがそれを約180 °Cへ、そして約250 °C付近のピークへと導く。その研究から得られた2つの数値は、プロファイル自体よりも重要である。セルエッジは中心より26〜36 °C低温で推移し、ランプ電力を70パーセントから50パーセントに下げると、その差は約26 °Cに狭まり、同時にピークは約219 °Cまで下がる。
どちらの数値も同じ方向を指している。単一のセットポイントはセル全体の妥協点であり、セルに適用される値ではない。プロファイルを最も冷たいエッジが濡れるほど高温に設定すると、中央部はエッジが必要とする温度より30度高い状態でその数秒間を過ごす——中央部こそが金属間化合物層が最も厚くなり、反りが始まる場所である。中央部を保護するために十分低温に設定すると、最外側のストリップはまったく濡れないリスクを負う。
予熱は溶接ゾーンが担う問題の半分にすぎない。その面積全体に均一な120 °Cを供給するプレートは、ランプが加える必要のあるエネルギーを半減させ、より冷たいセルは同じ接合部に到達するためにより高いピークを必要とする。接触面積、プレートの平坦度、ピンの荷重はすべてその開始温度を動かす。だからこそ予熱の均一性はピークとは別に測定する価値がある。実用的な注意点が一つ:溶接ゾーンを監視するパイロメーターは接合部そのものを監視しているわけではなく、その読み取り値を接合部温度として扱うことは、適合しているように見えて実際には異なる挙動をするプロファイルの既知の原因である。
機械が引き継ぐものも同じくらい決定的である。コーティングの厚さとその酸化物の状態、リボンのキャンバー、銀グリッド自体の厚さと焼成、フラックスの活性と経年、そしてセルの熱容量はすべて、レシピが変更できない入力として溶接ゾーンに到達する。接合部が故障したとき、有用な問いはプロファイルがどうだったかだけでなく、故障し始める前の数週間でそれらの入力のどれが動いたかである。
1秒か2秒の間の熱流を思い描く価値がある。なぜならそれが、圧力と接触が外見以上に重要である理由を説明するからである。プレートはその表面におけるステップ入力であり、リボンは薄い銅であるためほぼ即座に温度に達し、セルは接触面から自身の厚さを通して温まる一方、溶接ゾーンは高温のままである。その経路を妨げるもの——反ったプレート、浮き上がるピン、公差の厚い端にあるセル——は、明らかに間違った接合部としてではなく、レシピが想定するよりも冷たい接合部として現れる。
リボン自体のコーティングはその連鎖の末端に位置する。だからこそコーティングの厚さは単にはんだを追加するのではなく、プロファイルと相互作用する。厚いコーティングは溶かす合金が多く、フラックスが作用する経路が長く、ピークがオーバーシュートした場合にエッジで球状に凝固する材料が多い。厚さは設計値であり、品質上のボーナスではない。
ウィンドウは融点ではなくひずみによって決まる
銅は1ケルビンあたり約17ppm膨張し、シリコンは約2.6ppmである。接合部は合金のソリダスで凝固し、そこから室温までリボンはその下のセルよりも1ケルビンあたり14.4ppm多く収縮しようとする。そのミスマッチは弾性ひずみにしか行き場がなく、計算は短い:
ひずみ = (17 − 2.6) × 10⁻⁶ × (ソリダス − 25)
| コーティング合金 | ソリダス | 25 °Cまでのミスマッチひずみ | 銅の弾性限界に対する比率 |
|---|---|---|---|
| Sn42Bi58 | 138 °C | 0.16 % | 2.3× |
| Sn63Pb37 | 183 °C | 0.23 % | 3.2× |
| SAC305 | 217 °C | 0.28 % | 3.9× |
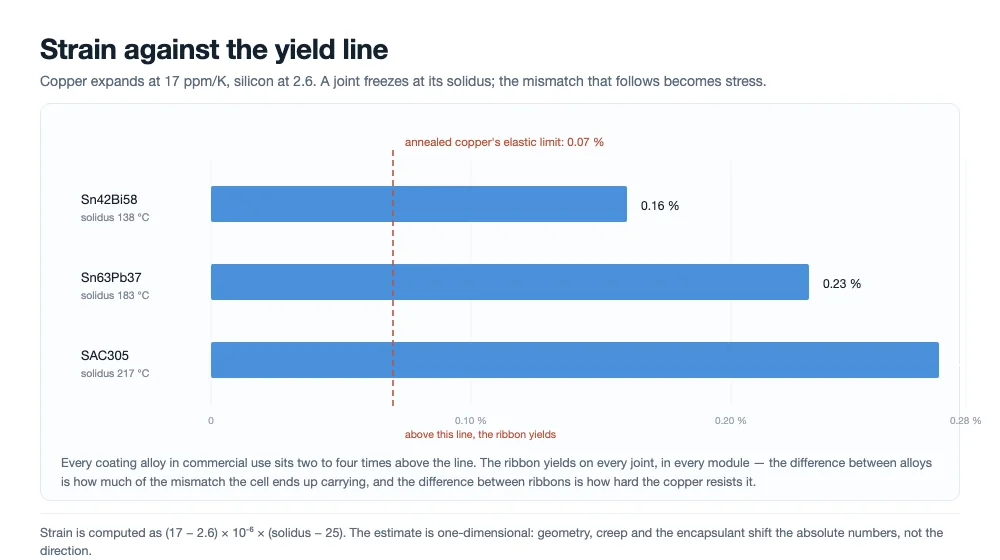
次にこれを、銅が降伏する前に吸収できる量と比較しよう。焼なまし銅の降伏強度は約80 MPa、弾性率は約110 GPaで、弾性限界は0.07パーセント付近である。表のどの項目もその2倍から4倍である。リボンはすべての接合部で、すべてのモジュールで、すべてのラインで降伏する——これは欠陥ではなく、メカニズムである。接合部が生き残るのは、銅が変形してミスマッチを自ら引き受けるからである。
つまりセルが担う応力は二つのことによって決まる:凝固点が課すひずみの量と、リボンがそれにどれだけ強く抵抗するかである。第一はコーティング合金の特性である。第二は銅の特性であり、購入できるものである。だからこそリボンの仕様は最大の柔らかさではなく降伏強度の範囲を求める:セルが降伏する前に降伏するのに十分柔らかく、垂れることなくハンドリングとラミネーションを生き延びるのに十分強い。
忘れがちな第二の熱サイクルがある:ラミネートである。ラミネーションはスタック全体を145から160 °Cで数分間保持する。はんだにとってそれはクリープを意味し、クリープは凝固時に閉じ込められた応力の部分的解放である。リボンの塑性セットは元に戻らず、セルは平坦さを取り戻さないが、接合部の残留応力は封止材が許す限り緩和する。二つの帰結が続く:モジュールの最終的な反りはストリンギング時に決まり、ラミネーションによって部分的にしか緩和されない。そして同一のプロファイルを実行する二つのラインでも、冷却とラミネーション前の積み重ねが異なれば異なるモジュールを生産しうる。
当社のラミネーターでは、この段階を145から160 °Cの間で均一なプラテン加熱により実行し、はんだ接合部が凍結した応力を緩和できるようにしつつ、下層のセル界面をラミネート全体にわたる不均一な熱勾配にさらさないようにしている。
したがってウィンドウには二つの壁があり、それらは反対方向に引っ張る。下側では、コーティングが十分なマージンをもって液相線を超えることがなく、濡れが不完全で、接合部は引張で破壊する。上側では、セル全体のひずみと不均一性が上昇し、破壊は接合部からシリコンへと移る。どちらの壁もセルの厚さとともに動く:薄いセルは熱容量が少なく、同じ勾配でより反り、割れる前により小さなひずみしか許容しない。
上記の推定は一次元であり、形状、クリープ、ラミネーション中のスタックの拘束方法を無視している。絶対値は実際のアセンブリでは変動する。方向と桁数は変わらず、それこそがウィンドウを狭くしているものである。
HJTとバックコンタクトセルはさらに狭くする
二つのセルアーキテクチャが異なる側から同じウィンドウに圧力をかける。
ヘテロ接合セルは透明導電性酸化物の下にアモルファスシリコンパッシベーションスタックを有する。そのスタックは従来のリフローピークに耐えず、ストリンギング工程全体の実用的な上限は通常200 °C以下とされる。それを回避する二つの方法は、低温コーティング合金——ソリダスが138 °C付近のSnBi系——と、150から170 °Cの範囲で硬化する導電性接着剤である。どちらも機能する。どちらも無償ではない:ビスマス含有接合部はスズ-鉛やスズ-銀よりも延性が低いため、初日に健全に見える引張強度は25年間熱サイクルに耐える接合部についてほとんど語らない。そして接着接合部はプロセスの簡便さをコストと硬化制御と引き換えにする。
バックコンタクトセルは、機械的な側面からウィンドウに攻撃を仕掛ける。構造上片面電極であるため、裏面のリボンと釣り合う表面リボンが存在せず、従来のストリング工程が好む240 °Cでは、下流のハンドリングを妨げるほど反りが生じる。これがこのファミリーにおけるテープベースおよび接着剤によるストリング工程を後押しする圧力であり、これは冶金学的な問題である前に機械的な問題である。両面電極セルなら問題ない同じ接合部が、片面電極セルでは反りの発生源となる。
0BBは接合部をラミネータ内へ移す
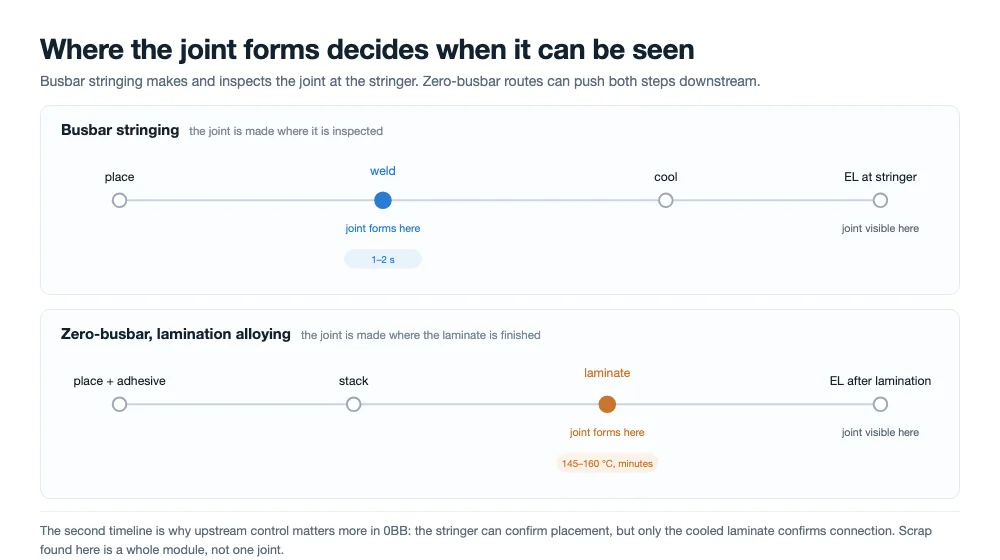
バスバーセルはストリンガで接合し、ストリンガで検査する。ゼロバスバー相互接続は、この文の両方の半分を壊す。経路によって、電気的接続はストリンガで行われ機械的接合は接着剤で追加されるか、接着剤がワイヤを所定位置に保持し実際の合金化はラミネータ下で起こるかのいずれかである。第3の経路では、単一のフィルムが接着剤、セル、ワイヤを一緒にラミネータへ運び、はんだ付けは一切行われない。
リボンにとって、その結果は哲学的なものではなく具体的である。コーティングのソリダスはもはや冶金学的な細部ではなく、プロセスパラメータとなる。ラミネーション合金化経路では、コーティングはラミネーションウィンドウ内で溶融する必要があり、EVAでは約145~150 °C、POEではもう少し高い。スズ-鉛またはSACコーティングはそこに到達せず、到達する低温コーティングは、封止材、接着剤、セル自体の温度上限すべてに同時に適合させなければならない。
EVAでゼロバスバースタックを稼働させる場合、チャンバーを145~150 °Cのウィンドウ内に保持し、封止材にブリスターを生じさせたりグリッドを位置ずれさせたりすることなく、コーティングがすべてのワイヤ接触部で確実にリフロー・合金化するようにする。
接合面積も縮小する。バスバーがなければ、配置誤差を許容する広いパッドは存在しない。接触部は細いワイヤがフィンガーを横切る箇所であり、その面積のうち実際に濡れる割合が電流を運ぶ。より細いワイヤは直進性と剛性の仕様も厳しくする。なぜなら、蛇行するワイヤはもはや1 mmのバスバーに隠されないからである。
最も高コストな変更はリボンには全くない。それは欠陥が可視化される場所である。ラミネータ下で形成された接合部は、ラミネーション後にしか検査できず、その時点でモジュールはすでに組み立てられており、不良のスクラップ価値はラミネート全体となる。ストリンガは品質スクリーンではなくなり、接合部で問題を捉えていた管理は上流へ移さなければならない。すなわちコーティング厚、ワイヤ配置精度、接着剤重量であり、これらは欠陥あたりのコストは安いが、見極めるのは難しい。
すべての経路においてストリンガが担い続けるのは配置である。ワイヤは正しい間隔と正しい張力でフィンガー上に到達しなければならず、接着剤はハンドリングを経てラミネータへ至るまでワイヤをそこに保持しなければならない。これははんだ付けとは異なるスキルである。調整すべきリフローウィンドウはなく、監視すべき濡れもなく、単一接合部で実施できるプルテストもない。管理項目はビジョン、張力、接着剤重量であり、確認はラミネート冷却後に撮影されるEL画像である。
これが、ゼロバスバーへの移行によってリボンサプライヤに求められる証明内容が変わる理由である。バスバーストリング工程では、リボンの役割は接合部ごとに検証できた。ラミネーション合金化では、リボン、接着剤、封止材が一つのシステムを形成し、その挙動は最終段階でしか見えない。そのため仕様は、独立した値の集合ではなく、適合性要件として記述しなければならない。
6つの欠陥と、それぞれが伝えていること
| 症状 | 通常の原因 | 最初に確認すべきこと |
|---|---|---|
| コールドジョイント、低いプル強度 | ピーク温度が低すぎる、フラックスが期限切れまたは塗布不足、コーティング酸化 | コーティングのソリダスに対するプロファイル、フラックスのロット日付 |
| 黄変、過剰はんだ接合 | ピーク温度が高すぎる、または滞留時間が長すぎる | エミッタの経年劣化、最近のレシピ変更 |
| ストリング後のマイクロクラック | リボンが硬すぎる、ピン圧が高い、加熱ムラ | 現行リボンロットの降伏強度、ピン荷重 |
| リボンのパッド外れ、ホワイトエッジ | キャンバー、配置誤差 | 入荷証明書に対するキャンバー限界 |
| はんだボール | コーティングが厚すぎる、ピーク温度が高すぎる | 片面あたりのコーティング厚 |
| ストリングの反り | 熱膨張ミスマッチ、硬いリボン、急速冷却 | リボンの柔らかさ、冷却速度、セル厚 |
この表は、診断としてではなく排除順序として読んだ場合にのみ有用である。2つの異なる原因が同じ症状を生むことがあり、区別する証拠は通常安価である。キャンバーゲージ、既知の良品ロットに対するプルテスト、断面。デバッグを遅くするのは診断そのものではなく、2つのレバーを同時に変更することである。なぜなら、その場合プロセスは改善を帰属させる手段を持たないからである。
リボンとプロセス仕様に何を記載すべきか
6つの値で、この記事が論じる内容のほとんどをカバーできる。それぞれが、ラインがそうしなければ午前3時に発見することになる故障モードに対応するため、明示的に書き留める価値がある。
| 仕様 | なぜリストに載っているのか |
|---|---|
| 降伏強度を範囲として(Rp0.2) | ミスマッチひずみのうち、セルではなくリボンが吸収する量を設定する |
| 片面あたりのコーティング厚、公差付き | はんだボールの形成と、濡れに利用できる合金量を左右する |
| コーティング合金とそのソリダス | 接合部が出発するひずみと、動作可能なラミネーションウィンドウを固定する |
| キャンバーと直進性の限界 | ライン速度に比例して拡大するホワイトエッジおよびリボンのパッド外れ欠陥を防ぐ |
| プロファイルに対するフラックス活性化ウィンドウ | コーティングが液相線に達する前にフラックスが活性であることを保証する |
| ピーク温度とエッジ-中心の均一性 | 中心を過熱することなく、最も冷たいストリップを濡らす |
優先順位をつけなければならないなら、降伏強度の範囲とコーティングのソリダスが、故障率ではなく故障モードを変える2つの要素です。リボンがわずかに厚すぎると、はんだボールが発生しますが、公差で修正できます。リボンがわずかに硬すぎると、薄いウェーハでセルにクラックが発生し、バッチが受け入れられてから数週間後にスクラップ事象が発生します。購入判断がトン当たりの価格に帰着するとき、この非対称性は覚えておく価値があります。
検証は到着時に行うべきであり、ライン上で行うべきではありません。引張強度、コーティング厚さ、キャンバー、断面は、1回の納入につき数分で済みます。一方、クラックの入ったストリングは、セル、労力、そしてその下流にあるモジュールラインのスケジュールを犠牲にします。受入検査は十分に安価なので、唯一の本当の問題は、それを実行する人がスケジュールされているかどうかです。
よくある質問
太陽電池はどの温度ではんだ付けされますか?
従来のスズベースのコーティングでは、接合部のピークは通常230~250 °Cで、約120 °Cの予熱後に1~2秒で到達します。ヘテロ接合セルはこのステップを200 °C以下に抑えるため、低温合金や導電性接着剤を使用します。ラミネーター下で接合部が形成されるゼロバスバー方式では、合金化は約145~160 °Cのラミネーションウィンドウ内で起こります。
冷却中にリボンがなぜ降伏するのですか?
ミスマッチひずみが、銅が弾性的に吸収できる量の2~4倍だからです。スズ-鉛のソリダス183 °Cから室温までのひずみは約0.23パーセントで、焼なまし銅の弾性限界は約0.07パーセントです。余剰分は塑性変形にならざるを得ず、それが意図された挙動です。つまり、シリコンが降伏しないようにリボンが降伏するのです。
金属間化合物層が厚いほど強い接合になりますか?
いいえ。約1~3マイクロメートルの連続層が、接合強度と靭性の最良の組み合わせをもたらします。それより薄いと接合が不完全になります。約5マイクロメートルより厚いと、界面が脆くなり、そこで発生したクラックは止まらずに界面に沿って進展します。高温での保持時間は、接合を改善するよりも速く層を成長させます。
バスバーレスセルはストリンガーではんだ付けできますか?
はい、ワイヤがストリンガーで溶接され、接着剤が機械的接合を提供する方式では可能です。接着剤がワイヤを保持し、ラミネーション中に合金が溶融する方式では、ストリンガーではんだリフローはまったくありません。この区別は装置選定にとって重要です。なぜなら、2つの方式ではプロセス制御が異なる機械に置かれるからです。
ゼロバスバーの欠陥はなぜラミネーション後にしか現れないのですか?
ラミネーション合金化方式では、ラミネートが温度に達するまで接合部が存在しないからです。ストリンガーは配置して保持するだけで、電気的接続は後で形成されます。ラミネーション前の検査では配置は確認できても接続は確認できないため、コーティング、接着剤、配置に関する上流の管理が、従来ラインよりも重要になります。
フラックス残渣は接合を弱めますか?
直接には弱めません。接合強度は濡れ性と金属間化合物層によって決まり、表面に残った残渣はどちらも変えません。残渣は長期的な信頼性とモジュールの外観にとって重要ですが、それは接合が形成されたかどうかとは別の話です。
コールドジョイントとリボンの浮きをどう見分けますか?
破面を見てください。コールドジョイントは合金とグリッドの界面で分離し、グリッドはほぼ無傷で、しばしば滑らかで光沢のある酸化膜が見えます。リボンの浮きや配置不良は、グリッドに引き裂きを残すか、グリッド金属を引き剥がします。EL画像では似て見えますが、ライン上では別の問題です。
ピーク温度を低くすれば常にセル寿命が延びますか?
いいえ。ピークを下げるとひずみと反りは減りますが、コーティングが適切に濡れなくなるほど下げると、セルが本来寿命を迎えるよりずっと早く接合が機械的に破壊されます。最適点は、ひずみとエッジから中心への勾配を限界内に保つ最高のピークであり、機械が維持できる最低のピークではありません。
最終的な考察
リボン接合は1~2秒で、機械が制御する4つの変数と、引き継ぐ6つの変数によって決まります。冶金が下限を定め、ひずみが上限を定め、セルが薄くなり、アーキテクチャが低温化し、ゼロバスバーが接合部をラミネーター下に押しやるにつれて、その2つの壁は近づいてきています。良い知らせは、レバーがごく普通のものだということです。フラックスに合わせたプロファイル、適切な降伏強度範囲のリボン、そして不良バッチがクラックの入ったストリングになる前に捕まえる受入検査です。
関連記事:
- タバー・ストリンガー機:その仕組みと選び方
- 太陽電池ストリンガー機構:ゾーン別ガイド
- PVリボン材料:銅コア、硬度、コーティング
- PVリボンの構造と種類:フラット、ラウンド、シェイプド
- 0BBセル技術:バスバーをなくすことで何が変わるか
- なぜフラックスが太陽光発電のはんだ付けに不可欠なのか
- 太陽電池モジュールのストリング化:コールドはんだ接合のトラブルシューティング
- PVリボンの試験方法:生産前に検証すべきこと
出典:Joseph et al., EPJ Photovoltaics 16, 9 (2025) の熱プロファイルデータ。産業用ストリンガーにおける赤外線リボン溶接の検証済みモデル。銅とシリコンの公表された熱膨張係数から計算したひずみ値。TaiyangNewsが報告したバックコンタクトセルの従来のストリング化温度における反り観察。
当社はシングルチャンバーおよびデュアルチャンバーの 太陽電池パネルラミネーター装置 を、オイル加熱または電気加熱のプラテン付きで供給し、標準的なストリング化モジュールとゼロバスバーのラミネーション合金化スケジュールの両方をサポートします。熱サイクルを改良したり、新しい封止材レシピを認定したりする場合は、モジュールスタック、レイアップ図面、またはサンプル材料を当社のエンジニアリングチームと共有して、装置評価をご依頼ください。