太陽電池ストリンガー機構:ゾーン別ガイド
目次
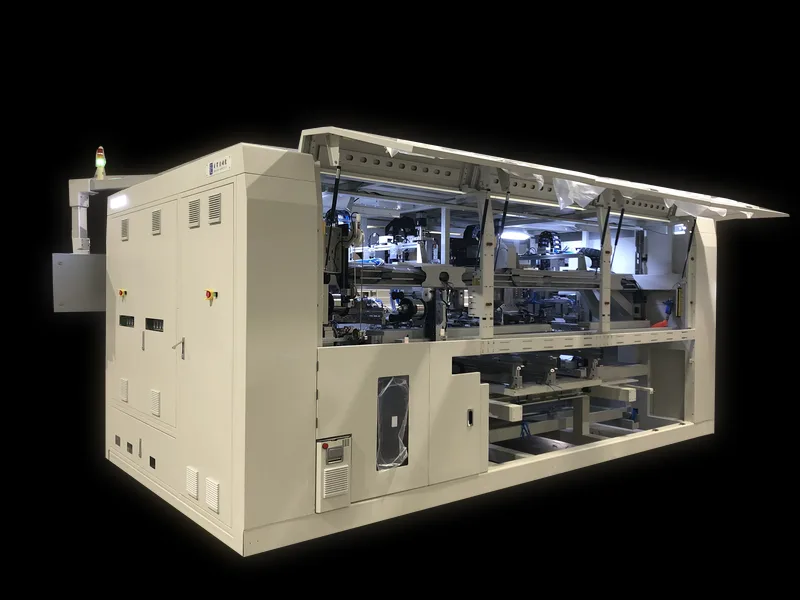
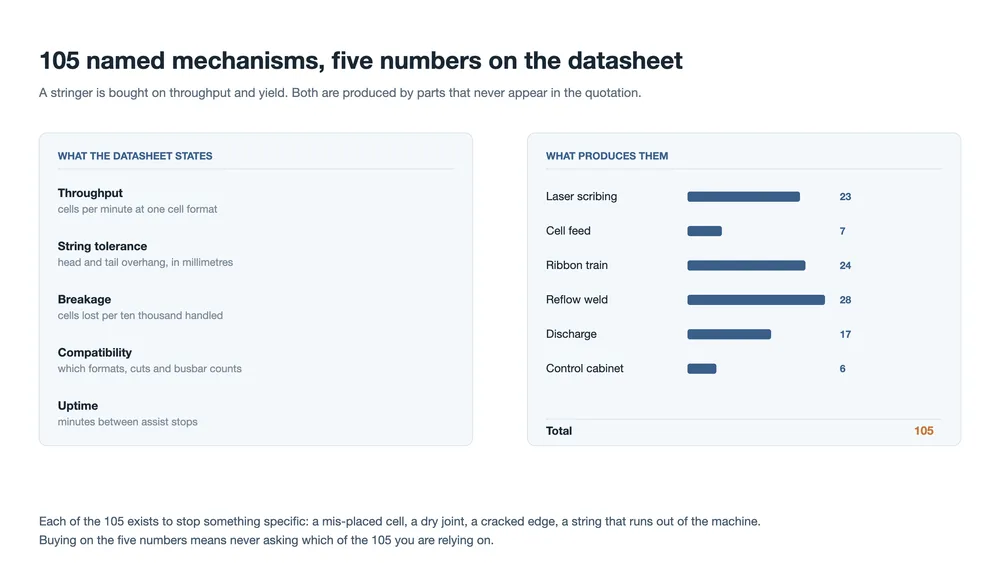
簡単な回答: 量産用ストリンガーは5つの数値で販売されるが、実際には6つのグループにわたる約100の名称付き機構から構築されている:レーザースクライビング、セル供給、リボントレイン、リフロー溶接ゾーン、排出、制御キャビネット。そのほぼすべてが、特定の1つの欠陥を防ぐために存在する。接合品質を他の設定以上に左右する設定は4つある:平坦化されたリボンの厚さ(この構成では0.11~0.13 mm)、グリッパーのマイクロオープンギャップ(0.5 mm)、ダンサーホイールの位置決めウィンドウ、そしてトラフ内のフラックスレベル。100の機構のうち、ピール強度を測定するものは1つもない。
ストリンガーの見積もりを求めると、1ページの資料が届く。毎分あたりのセル数で表されるスループット。ストリング長さ公差。破損率。セル互換性。稼働率。5つの数値であり、どのサプライヤーも同じ順序で提示する。その5つのうち、機械自体に記載されているものは1つもない。
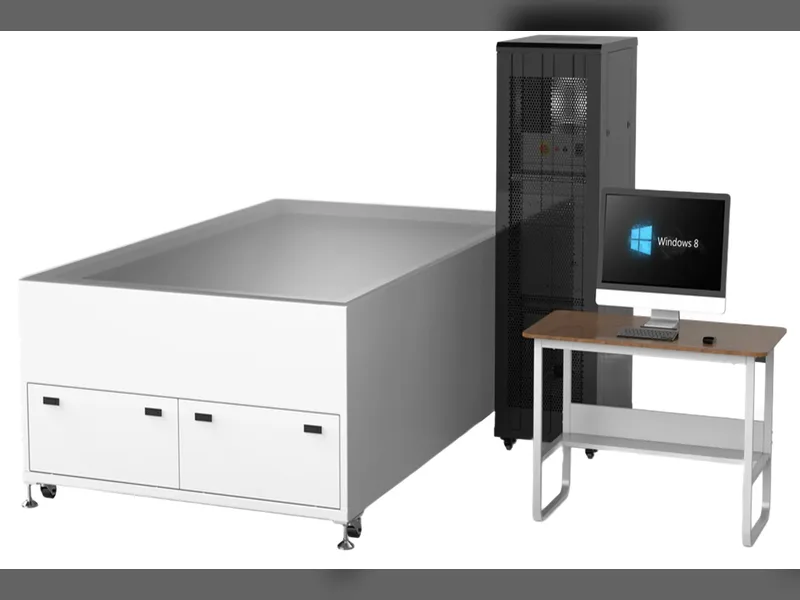
機械はリストである。あるインライン赤外線リフローストリンガー1台分のビルダーの部品リストは、スクライビングモジュールのカセットリフトシリンダーからサーボドライブに電力を供給するトランスまで、6つのグループにわたる105の名称付き機構に及ぶ。そのリストを読むと、5つの数値は仕様には見えなくなる。結果に見え始めるのだ。
このページでは6つのグループを順に解説する。各グループについて:部品は何か、接合部を実際に変える1つか2つの設定、そしてそのグループが防ぐために存在する欠陥。ソースリストに単位が記載されていない箇所では、ここでも単位を主張しない。数値が接合部ではなく機械を表す場合は、そのことを明言する。
6つのセクション、そしてフレーム上の4つのラベル
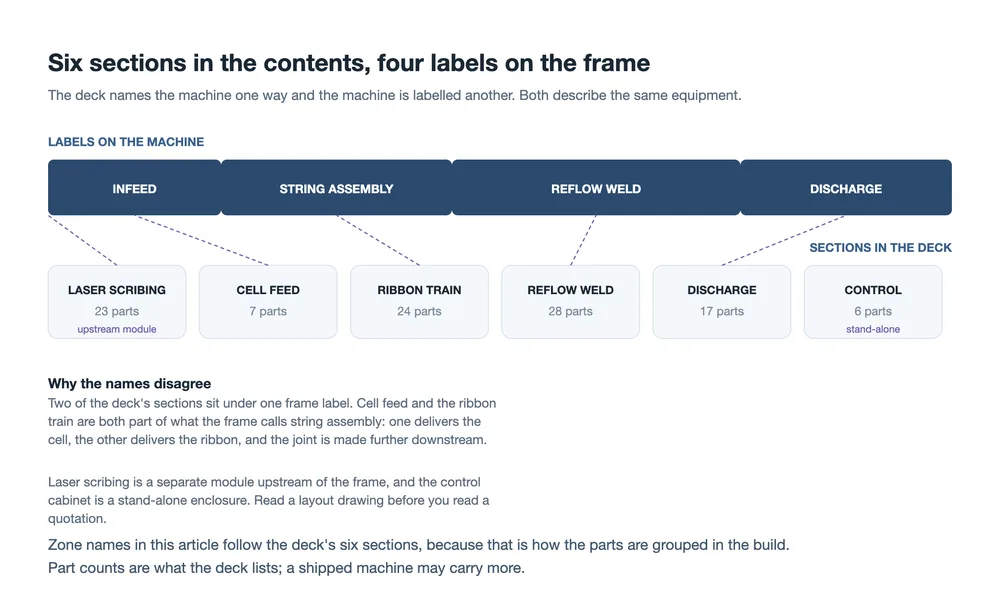
部品リストの目次ページには6つのセクションがある。各セクションの部品を数えると、機械の重量配分が理にかなってくる:接合部に触れる2つのゾーンが最も多くの名称を担っており、最も速く動くゾーンではない。
| セクション | 名称付き部品 | そのグループが決めるもの |
|---|---|---|
| レーザースクライビング | 23 | リボンが存在する前の、セルサイズとエッジ品質 |
| セル供給 | 7 | セルの位置、そしてカメラがそもそも見えるかどうか |
| リボントレイン | 24 | リボンの形状、フラックス被覆、そしてテールの着地点 |
| リフロー溶接 | 28 | 熱履歴:予熱、溶接、制御された冷却 |
| 排出 | 17 | 完成したストリングの扱い方、そしてどれが引き抜かれるか |
| 制御キャビネット | 6 | 電力、エア、フラックス供給、そしてHMIが表示できるもの |
フレームはその6つの名称を使っていない。機械に沿って歩くと4つのラベルが見つかる:インフィード、ストリング組立、リフロー溶接、排出。セル供給とリボントレインはどちらもストリング組立の下に位置する。そこが物理的にセルとリボンが出会う場所だからだ。レーザースクライビングは上流の独立したモジュールで、通常はその一部としてではなくラインとともに販売され、制御キャビネットは後端の独立した筐体である。
これはサービスコールの前に知っておく価値がある。6つのグループのうち2つは、ほとんどの工場では他社の製品である。スクライビングモジュールが停止しても、ストリンガーは正常でラインが異常であり、必要な部品は異なる保証期間を持つ別のサプライヤーから来るかもしれない。
レーザースクライビング:ストリングが始まる前の23の部品
スクライビングモジュールは、カセットからフルセルを取り出し、エッジを欠けさせずに2つか3つのピースに分割する。その中のすべてがそのシーケンスに奉仕する。
ローディングはベルトを通ってストップへ進み、次にリフトがスタックを押し上げてロボットまたはグリッパーが最上部のセルを取れるようにする。ストップは1つではなく2つある:カセットをリフト中心に位置決めするメインストップと、次のカセットが荷降ろし中のカセットに干渉しないように列を保持するプリストップ。光センサーがカセットに実際にセルが入っていることを確認し、空のカセットは2本目のベルトで下流へ運ばれる。
位置合わせは2回行われる。粗位置合わせでセルをほぼ正方形にする。バックライトを下に備えた精密位置合わせで、スクライビングキャリッジが期待する位置にセルを置く。次にキャリッジがセルを2つのレーザーの下に通す:1つが溝をスクライブし、もう1つがそれに沿って加熱し、水ノズルが切断部を冷却しながら進む。アンロード側はセルを面取り位置に回転させてから、ストリンガーのインフィードに引き渡す。
人々が引っかかるロードの詳細は、分離エアナイフである。モジュールが複数ピースを一度に供給する設定の場合、ナイフは最上部のセルをその下のセルから、どちらも持ち上げたり滑らせたりせずに分離しなければならない。その高さ、位置、ナイフ間のギャップはすべて重要であり、3つとも調整可能であって固定ではない。リフトにも同じことが当てはまる:その平面が吸着カップと水平でない場合、スタックは片側に荷重を受ける。
このセクションの1つの数値には注意が必要である。部品リストは溝用レーザーと加熱用レーザーを28と50という数値で示しているが、単位は記載されていない。これらはおそらくワット単位の電力設定であり、ほぼ確実に特定のガラス厚と特定のセルフォーマットに固有のものである。これらは仕様ではなくビルダーの初期値として扱い、何に対して設定されたのかを尋ねるべきである。
セル供給:カセットとベルトの間の7つの部品
7つの部品があり、そのすべてが位置に関するものである。セルは真空で押さえつけて滑らないようにする白い穴あきベルトの上に到着する。カメラプラットフォームの前に、単一のサーボと単一の真空ブレークバルブがセルを整列させる:ベルトが解放され、サーボがセルを位置合わせ位置に押し、真空が戻り、サーボが待機位置に戻る。
カメラは真空穴が開けられたアクリル板を通して下方を見て、下から照明されてセルの輪郭が背景に対して読み取れ、上からはLEDリングで照らされる。忘れられがちな部品はレンズである。その焦点は好みの問題ではない:機能する設定とは、グリッド線が暗・明・暗の3つのピクセルバンドに分解される設定である。バンドが1つにぼやけると、ビジョンシステムはセルのエッジを推測していることになる。
ロボットは真空発生器でピックし、24 V DC電磁石でセルを押さえつけ、近接スイッチがグリッパーがまだツーリングを保持していることを確認する。検査に失敗したセルはベルトに戻されるのではなく、リジェクトボックスに入れられる。
このグループが何をしないかに注目してください。カメラはセルがどこにあり、その表面が読み取りに十分きれいかどうかを確認します。接合部はまだ存在しないため、チェックしません。完璧に配置されたセルでも、裏面に乾いたリボンが残ったまま機械を出ることがあり、その失敗は20部品後に始まります。
リボントレイン:24部品、14ストップ
ここは接合部が可能になるか台無しになるグループであり、機械の中で最長のチェーンです。14のストップがスプールからリボンがセルに押し付けられる瞬間まで続きます。
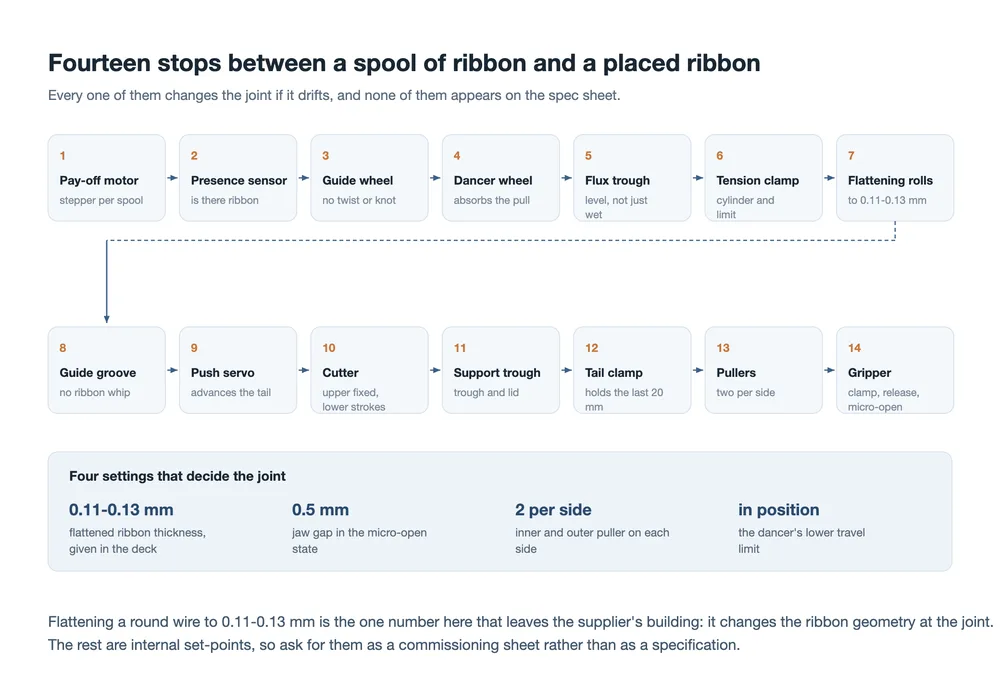
最初はペイオフとたるみです。各スプールには専用のステッピングモーターと専用のドライバーがあるため、リボンの数はヘッドをいくつ購入するかで決まります。近接スイッチがスプールにリボンがあることを確認します。ガイドホイールはリボンがねじれたり絡んだりするのを防ぎます。次にダンサーホイールがスライドレール上に乗ります。ペイオフが遅れるとダンサーが下がり、下限に達するとセンサーがコントローラーに送りを速めるよう指示します。このホイールがなければ、遅いスプールは悪い接合部を生むのではなく、切れたリボンと停止した機械を生みます。
次はフラックスで、その詳細は化学的というより機械的です。リボンはトラフを通り、トラフには実際の液面を読み取るフロートゲージと、制御キャビネット内の加圧タンクから供給される充填バルブがあります。底が濡れているのに液面が低いトラフは、はんだ付けされたように見えてされていない接合部の典型的な原因です。
成形セクションは数値が生きるところです。テンションクランプがリボンを保持し、シリンダーがカッティングクランプに抗して引っ張り、シリンダーの機械的限界がリボンの伸ばし量を決めます。次にリボンは、丸線を約0.11-0.13 mmの厚さまで押しつぶす平坦化ロールを通ります。これは見た目だけの工程ではありません。セルに押し付けられた丸いリボンは線で接触しますが、平坦化されると帯で接触し、接触応力の低減が接合部の下でセルエッジの割れを防ぎます。
平坦化の後、ガイド溝がリボンの振れを防ぎ、サーボが先端の長さを押し出し、カッターが閉じます。上刃は静止したまま、下刃が上昇します。サポートトラフが切断長さを受け止め、飛び出さないようにその上に蓋を閉じます。次にテールクランプが最後の一伸びをつかみます。その役割は狭く具体的です。テールが保持されないと、ガイドから外れて後方のグリッドラインから外れた位置に着地し、その背後の接合部は最初から乾いたままになります。
配置は最終段階です。各側にインナーとアウターの2つのプラー、ボールねじ上のリフトサーボ、そしてピックとリリースの間でヘッドを運ぶトラバースリニアモーターがあります。グリッパーには2つではなく3つの状態があります。クランプ、リリース、そして可動ジョーと固定ジョーが0.5 mm離れて位置するマイクロオープン状態です。この第3の状態により、ヘッドはリボンを落とさず、パッド上を引きずらずにリリースできます。
このグループのすべての中で、サプライヤーの建物を出る数値は通常1つだけです。平坦化後の厚さです。残りは試運転値です。見積書の一行としてではなく試運転シートとして求めてください。それがサービスエンジニアが実際に使う文書だからです。
リボン仕様と接合強度の関係については、次を参照してください PVリボンとはんだフラックス および 光起電はんだ付けでフラックスが重要な理由.
リフロー溶接:28部品と熱履歴
これは機械の中で最大のグループであり、その半分以上はランプではありません。ストリングは4枚のベースプレート上を運ばれ、プレートはその上の光と同じだけの仕事をします。
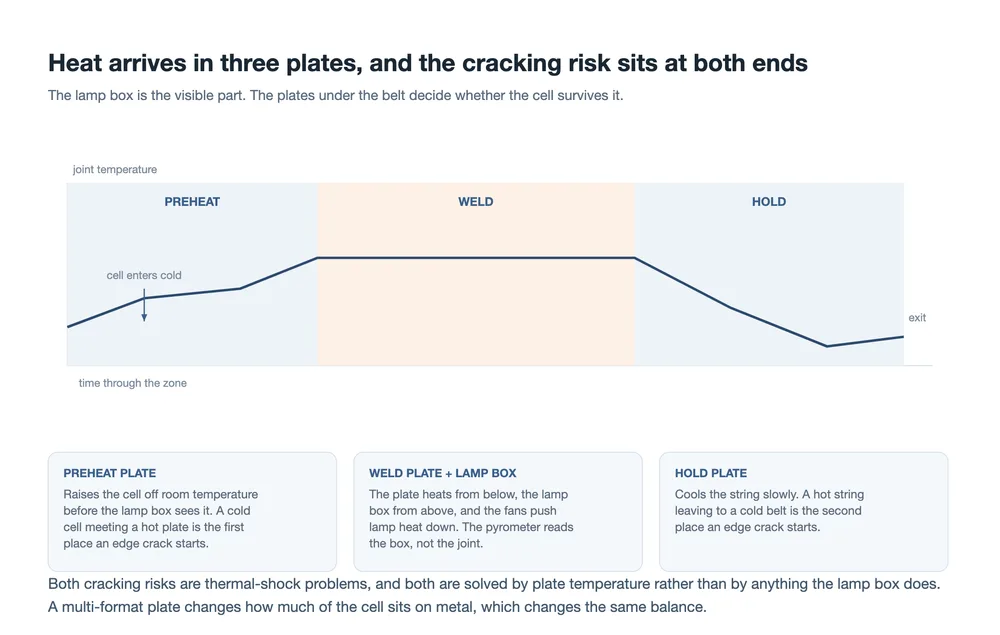
予熱プレートはランプボックスがセルを見る前に、セルを室温から昇温させます。溶接プレートは下から加熱し、ランプボックスは上から加熱し、この2つが合わせてリボンがパッドを濡らすかどうかを決めます。次に保持プレートがストリングを一気に常温に戻すのではなく、ゆっくり冷却します。4枚目のプレートはマルチフォーマット用です。これにより同じ機械が再構築なしで異なるセルサイズを処理できます。
このゾーンの両方の割れリスクは端にあり、どちらも熱衝撃です。冷たいセルが熱い予熱プレートに接するとエッジで割れます。熱いストリングが保持プレートを離れて冷たいベルトに移るとエッジで割れます。どちらの割れもリボン、フラックス、ランプ出力とは無関係であり、だからこそはんだ付けレシピを通じて追跡すると数週間を無駄にします。
ランプボックス自体はリフトシリンダー上の管の箱で、ファンが下向きに送風します。ファンは機械の冷却用ではありません。ランプの熱を接合部に押し下げ、リボンがパッドに接する場所に熱を加えます。赤外線パイロメーターが内部からボックスを監視します。
熱の周囲には搬送の問題があります。フロントベルトはトラッキング補正(角度を調整してベルトを操舵するアイドラーローラー)と、両側にベルトの蛇行を止めるベアリング付きフランジを備えて走行します。溶接の後方では、3軸マニピュレーター(X、Y、リフトサーボ)が24 V DC電磁石でキャリア治具をピックアップし、近接スイッチが落としていないことを確認し、治具ベルト上に配置します。そのベルトが逆転するときはプリストップが治具を保持し、ストリングがインデックスされる前にアライメントシリンダーが治具とストリングを1軸上で中心合わせします。
出口では、ギロチン式ストリングカッターが1つのストリングを次から分離します。上刃は固定された下刃に向かって下降し、ストリングは専用サーボ付きの専用ベルトに乗り、2つ目のサーボがカッターを位置決めしてヘッドとテールの張り出しがプロセス仕様に合うようにします。2つのセンサーがこれを監視します。1つは切り抜けなかった切断用、1つは詰まり用です。安全ドアとライトカーテンは、人が手を入れるとゾーンを停止します。
排出:17部品、そして故障するまで誰も気づかないセンサー
リアベルトがストリングを運び出し、2つの光センサーがそれに沿って配置されています。最初のセンサーはテールをマークし、最後のストリングを長さに合わせて切断できるようにします。2つ目はストリングが所定位置にあるときにベルトを停止し、ピックヘッドが常に同じ場所で見つけられるようにします。
3つ目のセンサーが興味深いものです。その唯一の役割が位置センサーが見逃したストリングを捕まえることである保護フォトセルです。これがなければ、見逃されたストリングは機械の端まで走り、ガードメッシュに突っ込み、メッシュが勝ちます。この部品が存在するのは、それが防ぐ故障が高価で、起こるまで静かだからです。
ハンドリングは1つではなく2つの真空ヘッドで行います。上ヘッドは機械を横断して移動し、リフトし、ホームと反転位置の間で反転します。下ヘッドもリフトと反転を行い、2つがストリングを互いに受け渡します。各ヘッドには専用の真空ゲージがあり、1つのゲージではどのヘッドがグリップを失っているかわかりません。ラインの端にある圧縮空気エジェクターが両方の真空を生成します。
不良品はNGビンに入ります。その隣にあるのがOKバッファで、その目的は誤解されやすいものです。下流のコンベアが詰まったときに良品のストリングを保持するために存在し、不良ストリングを保持するためのものではありません。オペレータボタンステーションにより、手動での目視判断と上ヘッドの手動反転が可能です。排出部のライトカーテンは溶接ゾーンのものとは動作が異なり、遮ると片側だけでなく排出セクション全体が停止します。
制御キャビネット:ジョイントを静かに変える6つの項目
最後のグループは機構というよりも機械内部のサプライチェーンであり、その6項目のうち2つはドリフトするとジョイント不良として現れます。
主電源アイソレータは片側のテールに、主エアは反対側のテールにあり、圧力用のレギュレータを備えています。3色積層灯は色と、点滅か点灯継続かによって状態を報告します。HMIはタッチディスプレイで、その背後にある産業用PCがHMIソフトウェアとビジョンソフトウェアを実行し、ロボットとPLCと通信します。
次にジョイントにとって重要な2つです。フラックスタンクは加圧されており、空気圧バルブを通してフラックスをトラフへ押し出します。タンク圧力がドリフトするとトラフ液面もそれに伴ってドリフトし、トラフ液面が低いとドライジョイントの原因になります。またトランスは入力380 Vをサーボドライブ用に220 Vへ降圧するため、壁側の電源品質は電気的な問題だけでなくはんだ付けの変数でもあります。
105の測定項目が捉えないもの
この機械の運用データを生み出す3つの計測器があり、それぞれ異なる3つの問いに答えます。見積書や受入報告書ではこれらが混同されがちなので、どれがどれかを正確に区別する価値があります。
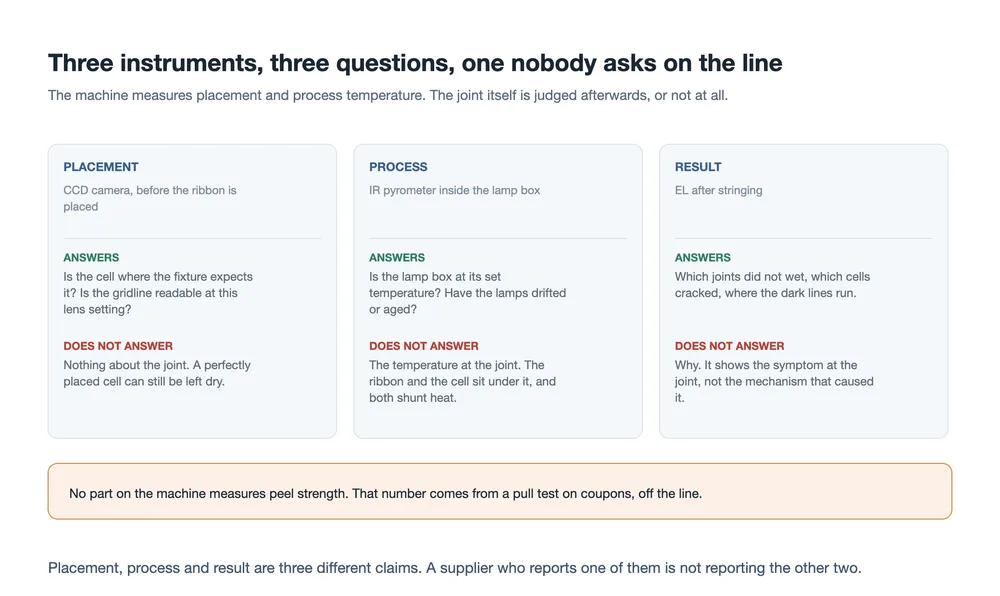
カメラは配置の問いに答えます。セルが治具の期待する位置にあるか、そしてそのグリッドラインがこのレンズ設定で解像できるほど鮮明かどうかです。パイロメータはプロセスの問いに答えます。ランプボックスがレシピの要求する温度にあるか、そしてランプが経年でそこから外れていないかどうかです。ストリング後に実行されるELは結果の問いに答えます。どのジョイントが濡れていないか、どのセルが割れたか、暗い線がどこを走っているかです。
しかしどれも「なぜ」には答えません。ELはパッドのドライジョイントを示しますが、テールクランプがリボンをドリフトさせたのか、トラフ液面が低かったのか、保持プレートが冷えすぎたのかは教えてくれません。また機械上のどの部品もピール強度をまったく測定しません。その数値はライン外のラボでクーポンを引張試験して得られるものであり、だからこそ機械は自身が持つすべてのチェックに合格しても、引張試験に不合格となるストリングを出荷し得るのです。
これら3つがより広範な試験セットとどう整合するかは、次を参照してください: EL検査、インラインおよびオフライン.
PMシートに書き込む価値のある設定値
部品リストから作った保守スケジュールは、マニュアルの潤滑チャートから作ったものとは異なります。ここに挙げる9つは、それ自体で元が取れる項目です。
| 設定 | この構成での値 | 何を保護するか |
|---|---|---|
| 平坦化後のリボン厚 | 0.11-0.13 mm | ジョイント下のセルエッジ |
| グリッパのマイクロオープン隙間 | 0.5 mm | リボンの落下、またはパッド上での引きずり |
| ダンサ下限 | 位置決めセンサ | スプール遅れ時のリボン断線 |
| フラックストラフ液面 | フロートゲージ、ライブ | 濡れているが低いトラフによるドライジョイント |
| ベースプレート温度 | プリヒート、溶接、保持 | 入口と出口でのエッジクラック |
| ランプボックス温度 | レシピ内のIRパイロメータ | セルを過熱せずに濡れを確保 |
| ヘッドとテールのオーバーハング | カッターサーボ位置 | 下流のレイアウトとバス配線 |
| 真空ゲージしきい値 | ピックヘッドごとに1つ | 排出部でのストリング落下 |
| カメラフォーカス | グリッドラインが暗-明-暗で読める | 後続のすべてのステーションが継承するアライメント |
ドリフトしたとき最初に見えるもの
ストリンガの症状は少数の形で現れ、それぞれが短い部品リストを指し示します。以下の8つのうち2つは通常はんだレシピのせいにされますが、そうではありません。
| 症状 | 最初に確認する部品 | 理由 |
|---|---|---|
| 裏面のドライジョイント | テールクランプ、次にダンサ | ヘッドが配置する前にテールが後部グリッドラインから外れていた |
| 起動時のリボン断線 | ペイオフステッパ、ダンサセンサ | ダンサが下限に達しなかったため、引張力がワイヤにかかった |
| ジョイント部のエッジマイクロクラック | 平坦化ロール隙間 | 丸いプロファイルは、平らなバンドが分散する圧力を集中させる |
| 排出部でのセル破損 | 保護フォトセル、真空ゲージ | 見逃されたストリングがガードに衝突、またはヘッドがグリップを失った |
| ストリング長のドリフト | カッターサーボ、オーバーハング基準 | ブレードではなく位置決め基準が動いた |
| 1レーンのみのコールドジョイント | フラックスフロートゲージ、充填バルブ | トラフは濡れて見えたが1レーンが供給不足 |
| 2セルの同時ピック | 分離エアナイフ | 高さ、位置、またはナイフピッチの調整不良 |
| 配置のドリフトが続く | レンズフォーカス、リングライトの経年 | カメラがセルエッジを解像できなくなり推測を始めた |
よくある質問
ストリンガには実際いくつの部品が含まれるのか?
ここで使用する部品リストは6グループにわたる105の機構を挙げています。出荷される機械はそれ以上を搭載します。ガード、カバー、ケーブルチェーン、予備センサは機構として記載されることがほとんどないためです。105を作業セットとして扱い、予備部品リストを作るときはグループごとに数えてください。
なぜ丸いリボンを0.11-0.13 mmに平らにするのか?
接触形状です。丸線はセルと線で接し、平らにしたものは帯で接します。同じ力がより広い帯に加わることでセル端部への応力が減り、そこがマイクロクラックの発生起点となります。またリボンの断面形状も変わるため、購入するリボンは設定したギャップに合致したものであるべきです。
なぜ排出端に真空ヘッドが2つあるのか?
ストリングを反転して受け渡す必要があるからです。上側のヘッドがベルトから取り上げて回転し、下側のヘッドが反転した位置で受け取って搬出部に載せます。2つのヘッドは2つの真空計を意味し、どのヘッドが故障しているかは真空計で判明します。
この機械には赤外線パイロメータがあります。それは接合部温度を測っているのですか?
いいえ。ランプボックスを内側から監視しています。接合部はリボンとセルの下にあり、どちらも熱を分流させるため、ボックス読み値は接合部の測定値ではなくプロセス指標です。接合部温度が必要なら、それはサンプルに対する熱電対の作業であり、HMIからの読み値ではありません。
どのゾーンがドライジョイントを最も多く引き起こすのか?
リボン搬送系がそれを準備し、溶接ゾーンがそれを完成させます。実際には、まずテールクランプとダンサーを確認し、次にフラックス量、その次にランプボックスを確認します。1つのレーンだけに現れるドライジョイントはほぼ常にフラックスの問題であり、ストリングの片端だけに現れるものはほぼ常にテールの問題です。
この機械は0BBやバックコンタクトセルを処理できますか?
その問いに部品リストは答えません。ワイヤ本数、リボン戦略、グリッパ設計はすべてセル形式に応じて変わり、バックコンタクトセルでは相互接続が裏面に移ります。スループット数値を比較する前に、そのリストがどの構成向けに書かれたものかを確認してください。背景については次を参照: タバー・ストリンガー機 および BCセルの構造とストリングはんだ付け.
最終的な考察
部品リストは見積書よりも実際の仕様に近いものです。5つの数値は機械が何を実現すべきかを示します。105の名称は、それを実現するために何が機能しなければならないか、どの部品が消耗品か、どの部品をサービスエンジニアが深夜2時に調整するのかを示します。
両方の文書を求めてください。どの数値が試運転時に設定され、どの数値がハードウェアに組み込まれているかを尋ねてください。次に、その機械が測定できないものを尋ねてください。そのギャップこそが、受け入れ試験で補わなければならない部分だからです。
本記事の部品名と個数は、カットセル用に丸リボンと平リボンに対応したインライン赤外線リフローストリンガーの、機械メーカーの部品リストに基づいています。個数は構成によって変わり、出荷された機械にはそのようなリストに記載のない追加のガード、カバー、センサーが搭載されています。0.11-0.13 mmという平坦化後の厚さと0.5 mmのジョーギャップはそのリストに記載されています。レーザーに関する数値28と50は単位なしで記載されており、本記事では解釈しません。はんだ付けレシピの温度、保持時間、ピール強度の値は、出典に記載がないため引用していません。これらはセルの金属化、リボンのコーティング、フラックスに依存し、データシートではなくプル試験に照らして設定されます。記載の商標は各所有者に帰属します。OOITECHはそれらと提携関係にありません。