太陽電池パネルラミネーター — ラミネーション工程の解説
目次
簡単な回答: ラミネーションは、ガラス、封止材、相互接続されたセル、バックシートの緩い積層を、1つの密封された剛性ユニットに変える工程です。ラミネーターは真空を引いて閉じ込められた空気を除去し、次にプラテンが積層を加熱してEVAが架橋するまで圧力を加えます。プロセスウィンドウは狭く、架橋は約140 °Cから150 °Cで進行しますが、積層は封止材がまだ流動性を持ち気泡が形成されやすい約120 °C付近の領域を通過し、冷却はセルへの熱応力を避けるために約20 °C刻みで制御する必要があります。プラテン全体の温度均一性が品質を決める仕様です。なぜなら、冷たいコーナーは未硬化の封止材を残し、ホットスポットはそれを劣化させるからです。どちらの不具合も最終検査では同じに見えますが、屋外で5年経過すると挙動が大きく異なります。
PV モジュール製造 · Jerry、Ooitech 著
太陽電池パネル生産プロセス:ラミネーション
今回は、太陽電池モジュール製造における重要な工程の一つである ラミネーション.
太陽電池モジュール生産ラインにおいて、ラミネーションは単なる加熱工程ではありません。それは完成したソーラーパネルの最終性能、信頼性、外観、使用寿命を決定する最も重要なプロセスの一つです。制御された温度、真空、圧力によって、太陽電池セル、ガラス、EVAまたはPOE 封止材, バックシート およびその他の材料が強固な一体型モジュールに接着されます。
優れたラミネーション工程は、長期的な出力の向上に寄与し、モジュールを湿気、機械的応力、熱サイクル、屋外の気象条件から保護します。ラミネーションが適切に制御されない場合、気泡、接着不良、セルのクラック、エッジ欠陥、封止材の架橋不足などの問題が発生する可能性があります。
ソーラーモジュールの動作原理 ラミネーター
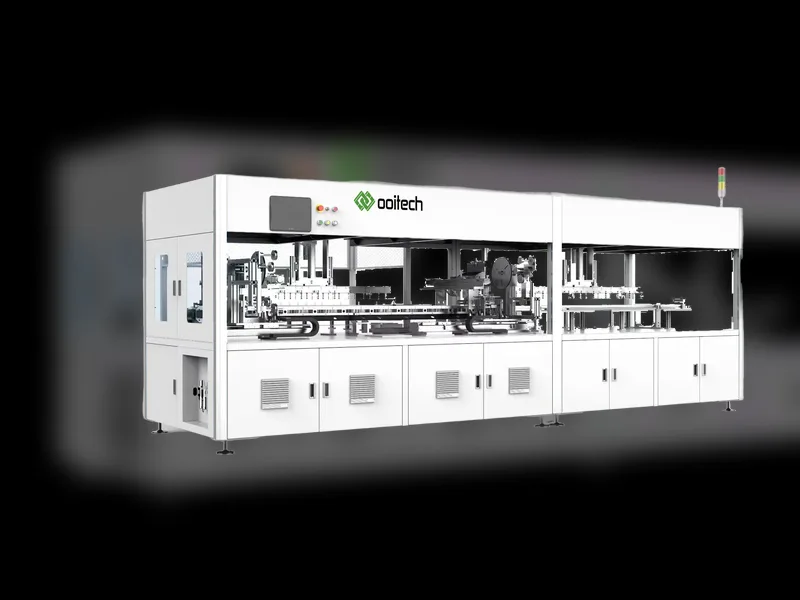
一般的な太陽電池パネル用ラミネーターは、主に以下の部品で構成されています:
| 主要部品 | 機能 |
|---|---|
| 底板/加熱板 | 平坦な加熱面。通常、高温オイルまたは電熱ロッドによって加熱され、必要な工程温度に達します。 |
| 上蓋 | シリコーン膜、シールリング、および関連部品を備えています。下降してチャンバーを閉じ、膜を通じて圧力を加えます。 |
| 上部チャンバー | 上蓋とシリコーン膜の間の空間。 |
| 下部チャンバー | 閉じた後の加熱板と上蓋の間の空間。 |
| 真空ポンプ | 上部または下部チャンバーを真空引きし、モジュールスタックから空気を除去するために使用されます。 |
| エアポンプ/加圧システム | 上部または下部チャンバーを加圧し、ラミネーション中に圧力を加えるために使用されます。 |
これらの主要部品を理解した上で、ラミネーターがどのように動作するかを段階的に見ていきましょう。
ステップ1:カバーを閉じる
モジュールがラミネーターに入ると、上部カバーが油圧シリンダーの力で下方に移動します。正しい位置に達すると、上部カバーのシーリングリングが底板に密着し、密閉空間が形成されます。この密閉空間が下部チャンバーです。

図面はシンプルに見えるかもしれませんが、基本的な構造を明確に説明するのに役立ちます。
ステップ2:下部チャンバーの真空引き
そのチャンバーをどれだけ速く真空にできるか、そしてどのポンプの組み合わせがその役割を担うかは、次で説明されています: ラミネータ用真空ポンプとEVA脱気ウィンドウ.
真空ポンプがチャンバーの排気を開始します。多くの生産現場では、真空引きプロセスは約6分間続きますが、正確な時間はモジュールの種類、封止材の材料、ラミネーターの設計、プロセスレシピによって異なります。
真空引きの間、底板はすでに加熱されています。モジュールがラミネーターに入ると、加熱板の設定温度に近づくまで継続的に加熱されます。この加熱段階で、封止材フィルムが溶け始め、固体状態から流動状態に変化します。
真空環境により、溶融した封止材とモジュールスタック内部の空気や揮発性ガスが逃げることができます。これは非常に重要です。封止材が硬化し始める前に閉じ込められたガスが除去されないと、ラミネーション後にモジュール内部に気泡が残る可能性があります。
ステップ3:上部チャンバーの加圧とラミネーション圧力
真空引き後、上部チャンバーが加圧されます。シリコーン膜は柔軟な材料であるため、空気圧によって膨張し変形します。そしてモジュール表面に密着し、均一な圧力を加えます。
この圧力により、モジュール内に残った気泡が押し出されます。同時に、熱と圧力の組み合わせにより、流動状態の封止材が硬化と架橋を開始します。封止材は徐々に液状から安定した固体の接着層へと変化します。

この概略図は、加圧後にシリコーン膜がモジュールに密着することを示しています。また、圧力下で溶融した封止材が過度に押し出されるのを防ぐのにも役立ちます。
ステップ4:圧力保持と硬化
上部チャンバーが所要の圧力に達すると、ラミネーターはこの圧力を一定時間保持します。この保持期間中、封止材は必要な架橋度が達成されるまで架橋を続けます。
プロセス完了後、下チャンバーを加圧して真空状態を解除します。同時に、上チャンバーを排気して圧力を解放します。その後、上カバーが底板から分離し、モジュールは冷却チャンバーへ移動してからアンロードされます。

ウェブサイトのこの概略図は、プロセスフローの一般的なイメージを示しています。
重要なプロセス上の注意点
離型クロスの使用が必要
モジュールはシリコーン膜や加熱板に直接接触しません。それらの間に離型クロスを1枚配置します。その主な機能は、溶融したEVAやその他の封止材が加熱板やシリコーン膜に付着するのを防ぐことです。
現代のラミネーターは通常3つの作業チャンバーを使用
ほとんどの現代のPVモジュールラミネーターは3つの作業チャンバーを備えて設計されており、各チャンバーは異なるプロセス目的を持っています。
| ステージ | 主な目的 | 典型的なプロセス特性 |
|---|---|---|
| 第1ステージ | 封止材を溶融し、気泡を除去する | より低い温度、真空、より小さい圧力。通常、材料とレシピに応じて約120°C。 |
| 第2ステージ | 封止材の架橋と最終的な接着 | より高い温度とより高い圧力。通常、材料とレシピに応じて約140°C。 |
| 第3ステージ | 冷却と形状の安定化 | 真空、非常に小さい圧力、モジュールを冷却するための約20°Cの低いプレート温度。 |
3つのステージを使用する理由は、主に生産効率とプロセスの安定性を向上させるためです。
第1ステージでは、主な目的は封止材を溶融し、気泡を除去することです。温度は高すぎてはならず、圧力も大きすぎてはなりません。封止材が早すぎる段階で架橋を開始すると、内部の気泡が適切に抜けず、完成したモジュール内部に気泡が残ります。
第2ステージでは、主な目的は架橋です。温度はより高く、圧力はより大きく、これにより封止材の硬化反応を加速し、接着性能を向上させるのに役立ちます。
第3ステージでは、冷却が主な作業です。冷却中の変形や曲がりを低減するために、わずかな圧力のみが必要です。
ラミネーションプロセスにおける一般的な異常
| 不良 | 考えられる原因 |
|---|---|
| 太陽電池セル表面の気泡 | 一次温度が高すぎる、気泡が抜ける前に封止材が架橋した、真空状態の異常、真空速度が不十分、または真空時間が短すぎる。 |
| 端部または四隅の雪の結晶状の気泡 | ラミネートフレームの高さが不適切、またはフレームサイズがモジュールに適切に合っていない可能性があります。 |
| 剥離強度または架橋度が不合格 | 温度が低すぎる、圧力が小さすぎる、保持時間が短すぎる、または封止材の品質問題。 |
| ラミネート後のセルクラック | ラミネート圧力が高すぎる、高温布上の異物、または布表面の不均一。 |
| リボン領域周辺の気泡 | フラックスの品質問題、フラックスが完全に乾燥していない、またははんだ付け関連の残留物問題。 |
安定したモジュール品質のためには、ラミネートレシピをある製品から別の製品へ盲目的にコピーすべきではありません。ガラス厚、セル技術、封止材タイプ、モジュールサイズ、バックシート構造、生産速度が異なれば、レシピの調整が必要になる場合があります。
Ooitechの見解
設備サプライヤーとして、私たちは次のように考えています。ラミネーションは、小さなプロセス偏差が目に見える品質問題となることが多い工程であるため、工場はラミネーターレシピを単なる機械設定ではなく、管理された生産パラメータとして扱うべきです。MBB、 TOPCon, IBC、またはシングルド製品などの高効率モジュールでは、セル構造と相互接続設計が応力に対してより敏感になる可能性があるため、均一な圧力、安定した真空性能、および正確な加熱ゾーンが特に重要です。Ooitechは、優れたモジュールラインは設備を購入するだけでなく、プロセス訓練、材料の挙動、日常メンテナンスを一つの安定した生産システムに整合させることであると考えています。