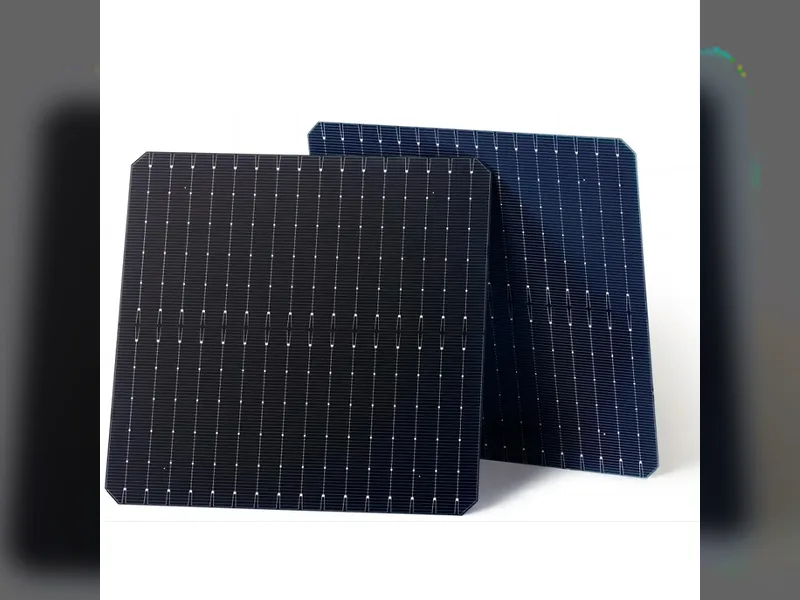
鋼板印刷+局所ポリシリコンフィンガー:TOPConの次の一手はすでに始まっている
目次
製品紹介
先月、私はあるTOPCon工場を訪れた。プロセスリードの張さんは、プリンターから新しいスクリーンを取り替えた後、手を拭きながら私と一緒に声に出して計算していた。
「PIフィルム鋼線スクリーン1枚で 4,000~8,000元、業界全体では寿命は通常約 40万枚のウェハだ。良いものは45万枚に達し、悪いものは30万枚でペーストが漏れる。各ウェハに分散すると1~2銭だ。スクリーンのコストなんて気にすると思うか?」
彼はプリンター横の工具キャビネットにもたれかかり、声を潜めた。「銀ペーストこそが本題だ。"
2023年初頭、銀は約 1キログラムあたり6,000元で、銀ペーストはわずか 3.4% のモジュールコストだった。今年1月までに、ペーストは 29% の総モジュールコストにまで上昇した。銀ペーストは正式にポリシリコンを抜いて、PVモジュールのナンバーワンのコスト要因となった。
6月23日、スポット銀は 15,233元/kgで、表面ファイングリッド銀ペーストは 15,779元/kg.
「29パーセント!」彼はキャビネットの扉を叩いた。「俺たちはコスト削減と効率化に必死に取り組んでいるのに、それでも銀価格の一日の変動分にも満たない。」
彼はスマホを取り出し、内部チャートを見せてくれた。過去3年間の表面銀ペースト単価は、ほぼ45度の直線的な上昇だ。
「あの鋼板印刷の論文を見たか?」と私は尋ねた。
「読んだよ。寧波材料研究所のJouleのやつ。生産ライン全体のグループチャットで回された。でも経営陣はまだ躊躇している。結局のところ、 これで本当にコスト削減できるのか?"
そう言いながら、近くのスクリーン印刷機が次のバッチを押し出していた。スキージが銀ペーストをスクリーン上で一定のペースで滑らせ、真空のヒス音がリズムを刻んでいた。
安定して印刷していた。安定、信頼性、高歩留まり、そしてそれを熟知した作業者たち。
しかし誰もが知っているように、この業界で「安定」が参入障壁になったことは一度もない。
本記事は一つの問いに答える。銀価格がこれほど高い中で、鋼板印刷と局所ポリシリコンの組み合わせは、TOPConが2026年にコスト優位性をいくらか取り戻すのに役立つのか?
2026年1月、Jouleは中国科学院寧波材料技術・工程研究所の葉継春氏のチームによる研究を発表した。産業用M10ウェハ上で、彼らは 鋼板印刷 を従来のスクリーン印刷の代わりにフロントグリッドに用い、 局所ポリシリコン を全面ポリの代わりに裏面コンタクトに用いた。ISFH認定効率: 26.09%.
この数値は業界記録ではない。JinkoSolarは 26.4% を2026年6月に記録し、Trinaは以前に 26.58% の認定を取得していた。しかしここでの価値は効率の数値ではなく、この論文がTOPConの三つの課題に同時に取り組んでいる点にある: 効率、銀使用量削減、両面受光性。そして両技術は既存ラインと互換性があり、撤去して再構築する必要はない。
詳しく見ていこう。
技術パラメータ
グリッドライン形態:スクリーン印刷 vs 鋼板印刷
| 指標 | スクリーン印刷 | 鋼板印刷 |
|---|---|---|
| 線幅 | 17.0-19.4 μm | 14.1-15.5 μm |
| 線高 | 8.7 μm | 8.9 μm |
| アスペクト比 | 45.1% | 58.9% |
| エッジプロファイル | 傾斜 | ほぼ垂直 |
| フィンガー間隔 | 1066 μm | 944 μm |
| 接触抵抗率 | より高い | 2.4 mΩ·cm²(約15%低減) |
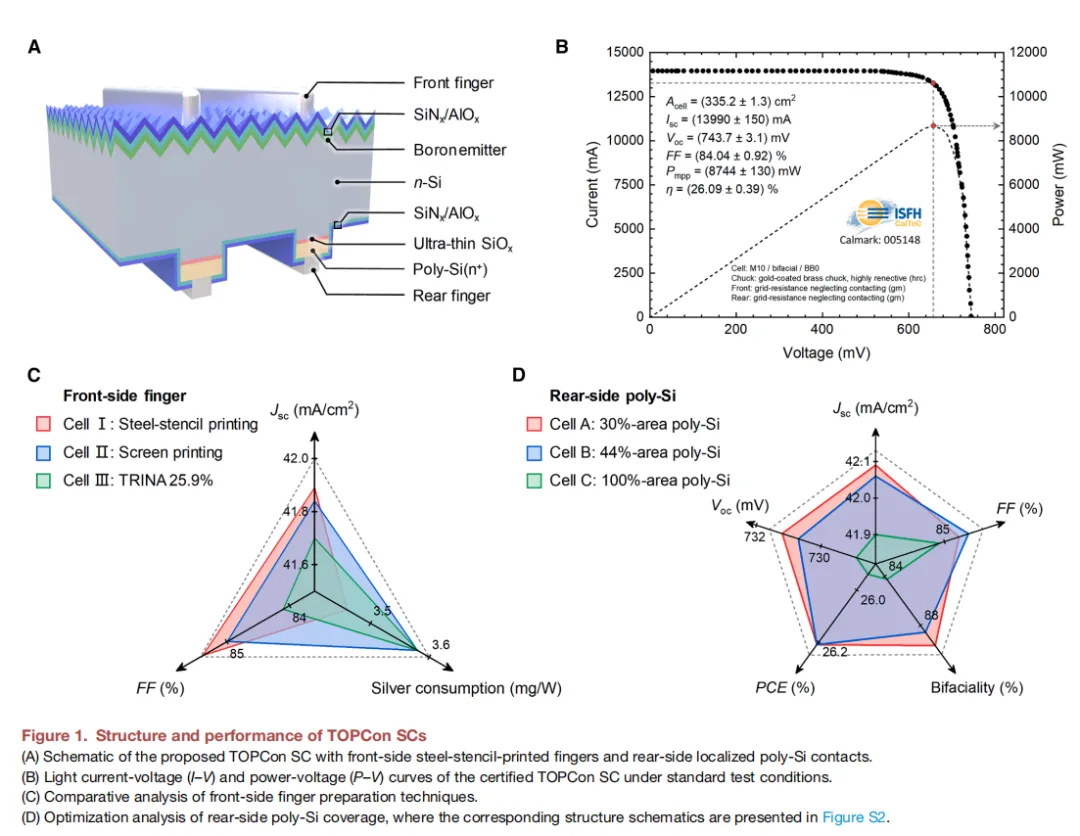
局所ポリシリコン vs 全面ポリ(30%被覆率)
| 指標 | 全面ポリ | ローカルポリシリコン |
|---|---|---|
| Jsc | 41.90 mA/cm² | 42.09 mA/cm² |
| J0(飽和電流密度) | 8.76 fA/cm² | 6.40 fA/cm²(-27%) |
| 両面受光率 | 84.26% | ~90% |
| Voc | 724.9 mV | 729.9 mV |
| 効率 | ~25.8% | 26.09% |
| LCOE削減 | ベースライン | -1.7% |
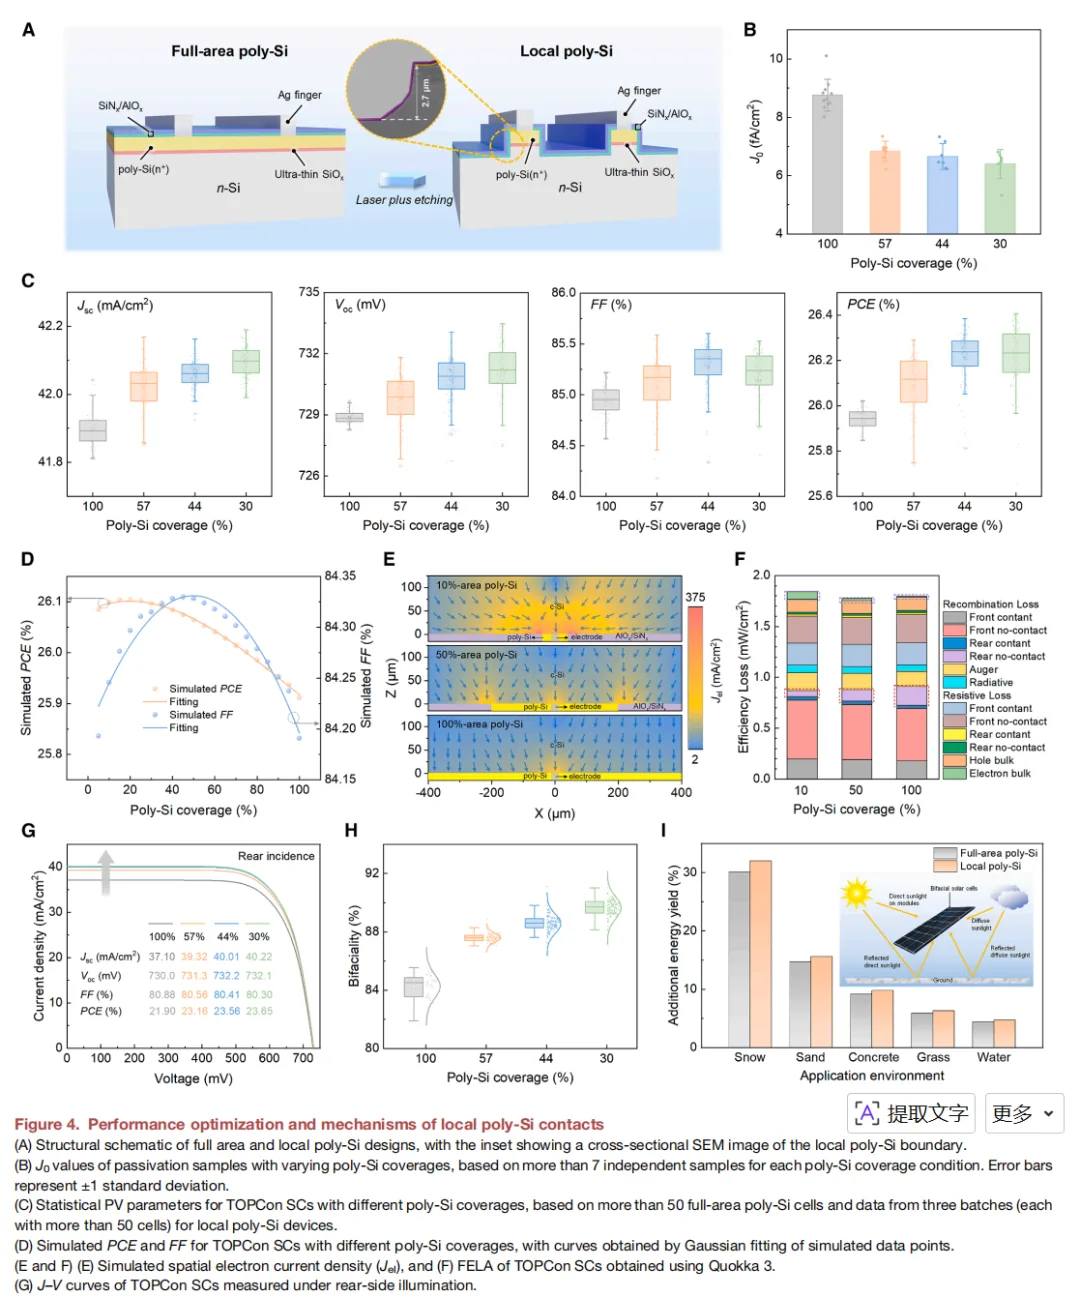
技術的優位性
その1:鋼板印刷はスクリーンの交換以上のもの
従来のTOPConフロントグリッドは スクリーン印刷を使用しており、織られたメッシュが銀ペーストをウェーハ上に掻き取ります。その織られたメッシュには縦糸と横糸が交差する結び目があり、ペーストはそれらの間の隙間を通って転写されます。 それらの結び目がグリッド形状を決定します:幅広で、短く、傾斜したエッジ。
鋼板印刷 は完全開口の金属ステンシルを使用しており、Tongweiが「完全開口鋼板印刷」と呼ぶのと同じクラスの技術です。織りはありません。ペーストはレーザーまたは電鋳で開けられたスロットを直接押し出されます。グリッド形状は瞬時に変化します:
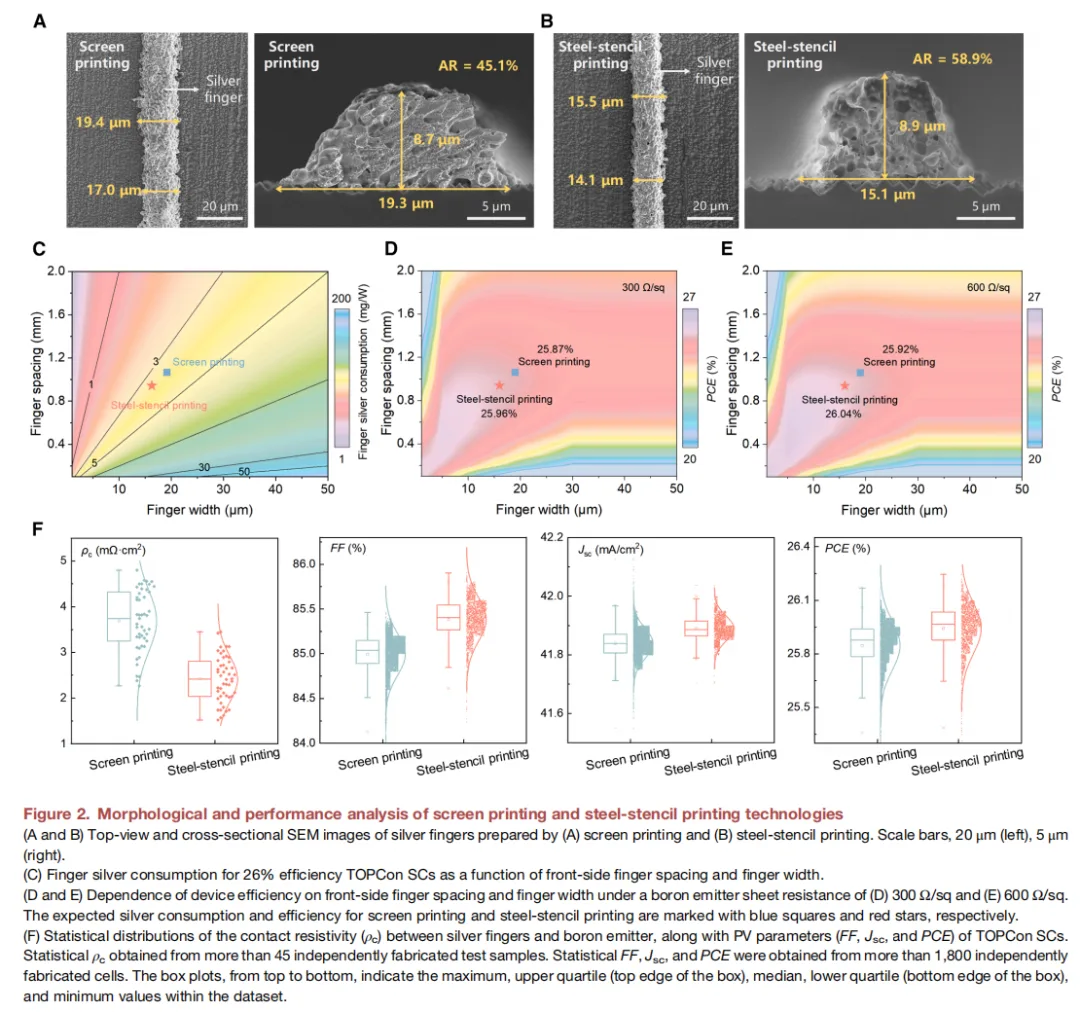
スクリーン印刷:幅17.0-19.4 μm、高さ8.7 μm、アスペクト比 45.1%、傾斜したエッジ。
鋼板印刷:幅14.1-15.5 μm、高さ8.9 μm、アスペクト比 58.9%、ほぼ垂直なエッジ。
3-4 μm細く、0.2 μm高く、アスペクト比は45%から59%へ。
3つの変化、決済すべき3つの勘定:
第一に、遮蔽の減少。 より細いフィンガー、光のためのより広い開口面積。その 0.1%の絶対効率向上 はこれらの3-4ミクロンから来ています。
第二に、銀の削減。 Take a 210R セルを例にとります。2026年6月のフィールドデータは、主流のTOPConメーカーがすでに 78.5-85.5 mg/ウェーハに達しており、業界平均は約 83 mg/ウェーハであることを示しています。鋼板スクリーンの場合、現在の主な用途は リアバスバー/フィンガー、切断 3-5 mg ウェハーあたり。
3-5 mgは小さく聞こえますが、ラインの量を掛けると積み上がります。現在のペースト価格約 15,779元/kgでは、ウェハーあたり3-5 mgの節約は約 0.047-0.079元/ウェハーです。1日50万枚を処理するラインでは 1日23,500-39,500元、つまり 年間700万〜1,200万元 (300日以上)を節約します。
そしてこれは裏面フィンガーの削減だけです。プロセスが成熟するにつれて、鋼板印刷は表面バスバーやファイングリッドにも進み、さらなる銀の節約が見込まれます。
第三に、高シート抵抗エミッタのルートを機能させます。 鋼板フィンガーはより密に配置できます。論文では、間隔が1066 μmから944 μmに縮小しました。フィンガーが密になると横方向のキャリア移動が短くなるため、エミッタシート抵抗への許容度が上がります。論文のシミュレーションでは、エミッタシート抵抗が300から600 Ω/sqに上昇するにつれて、鋼板の優位性が0.09%から 0.12%.
これはまさに 構造がプロセスウィンドウを変えるの教科書的な事例です。鋼板印刷は単なるプリンターの交換ではなく、新しいエミッタ設計の余地を切り開きます。
鋼板ステンシル自体のコストと寿命について、ラインが最も気にする会計は次のとおりです:
従来のPIフィルム鋼線スクリーン: 1枚4,000-8,000元、寿命は約 40万枚のウェハ.
鋼板ステンシル(現在の展開段階):単価は 50%以上安い (PIフィルムより、2,000-4,000元の範囲)ですが、寿命は現在約 20万枚 です。良いものは20万枚に達し、悪いものは15万枚で交換されます。
スクリーン償却:PIフィルムは約0.01-0.02元/ウェハー、鋼板は約0.01-0.02元/ウェハー。 これらは損益分岐します。 鋼板の優位性はスクリーンにあるのではなく、 銀の節約にあります:裏面フィンガーでウェハーあたり3-5 mg、約 0.047-0.079元/ウェハー、償却ギャップよりもはるかに大きい。
しかし鋼板の寿命はPIフィルムの半分に過ぎず、つまり 交換頻度が2倍、ダウンタイムが2倍、労力が2倍。銀の節約分が頻繁な交換による隠れたコストを補えるかどうかは、ラインの稼働率次第です。フル稼働のトッププレイヤーにとっては、計算が成り立ちます。稼働率の低いラインでは、鋼板は元が取れないかもしれません。まさにそれが、強力な自社セル吸収力を持つ通威と捷泰が先に動く勇気を持った理由です。 規模が短寿命という弱点を薄める。
第二に、銀-シリコンコンタクト、鋼板印刷がもたらす追加の0.4%フィルファクター
より細いフィンガーは、遮蔽の減少と銀の減少を説明します。しかし鋼板印刷はもう一つ利得をもたらします: コンタクト抵抗が約15%低下。論文で測定された値: 2.4 mΩ·cm²、スクリーン印刷をはるかに下回り、直接的に 0.4%のフィルファクター(FF)利得.
なぜスクリーンを交換するとコンタクトが良くなるのか?
論文は完全なモルフォロジー分析を行いました。硝酸とフッ化水素酸で銀グリッドをエッチング除去した後、シリコン表面に残った銀粒子を観察しました。鋼板サンプルは 明らかに高い粒子密度を持ち、サイズは20-40 nmで、より均一に分布していました。TEMはさらに、鋼板サンプルが より高密度で連続的な銀ナノ粒子ネットワーク を銀-シリコン界面のガラス層内に形成していることを示しました。
これらの銀ナノ粒子が導電経路です。電子は高抵抗のガラスを横切る必要がなく、銀粒子間を直接ホッピングします。
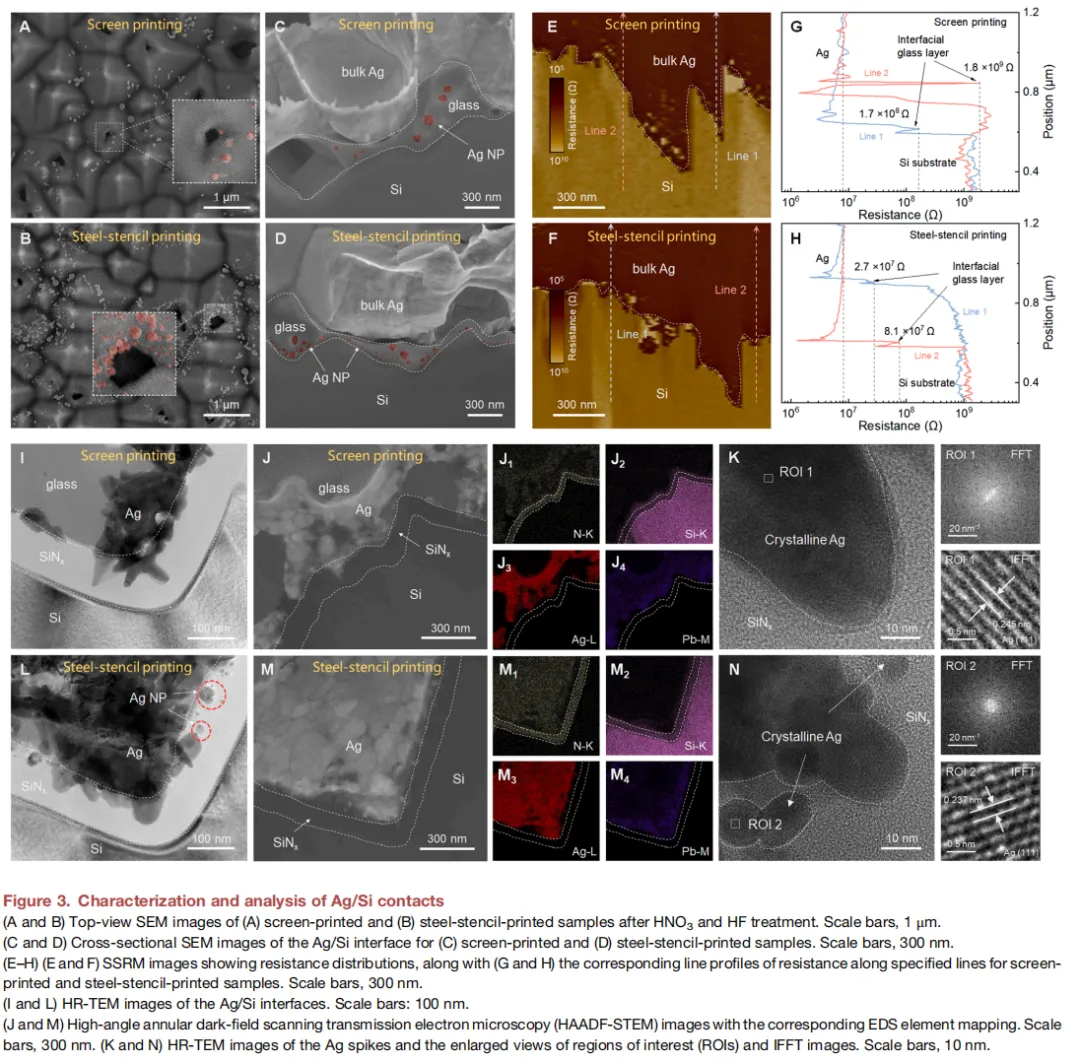
最も明確な証拠は 走査型広がり抵抗顕微鏡(SSRM)から得られます。この技術は抵抗分布を文字通り「見る」ことができます:シリコンから銀グリッドへの断面スキャンで、高抵抗領域は明るく、低抵抗領域は暗く表示されます。鋼板サンプルの界面遷移領域は より狭く、より暗いため、界面抵抗は実際により低くなっています。
印刷方法 → 銀粒子分布 → 界面抵抗 → フィルファクター。 その因果連鎖の各段階はすべてデータに裏付けられている。
LECO(Laser Enhanced Contact Optimization)はすでに業界標準であり、約 600 GW のTOPCon生産能力をカバーすると見込まれている。しかし同じLECO処理を行っても、鋼板印刷はスクリーン印刷に比べて接触抵抗をさらに15%低減した。これは 鋼板印刷がLECOでは埋められない固有の界面品質上の優位性を持っていることを示している。
三:局所ポリシリコン——あるべきでないものを除去する(裏面ポリフィンガー技術)
TOPCon裏面の全面ポリシリコンは諸刃の剣である。
良い面:極めて高いパッシベーション品質であり、最も成熟したパッシベーテッドコンタクト方式の一つである。
悪い面: ポリは光を吸収する。 近赤外域での寄生吸収が、本来電流になるはずの光を食ってしまう。直接的な結果として、短絡電流(Jsc)は上がらず、両面受光率も向上しない。TOPConの両面受光率は通常 80%-85%程度であり、ヘテロ接合は90%~95%に達する。
論文のアイデアは明快である: 電極が接触する必要のある箇所にのみポリを残し、残りはAlOx/SiNxに置き換える。
その経路は レーザーとウェットエッチング:
堆積させる 全面ポリシリコン (150 nm)
532 nmピコ秒レーザー が除去する領域をパターニングする
レーザーが局所的にリンケイ酸ガラス(PSG)を改質する
KOHアルカリ溶液 が照射領域のポリを選択的にエッチング除去する
会社概要 30% の面積がコンタクトポイントとしてポリを保持する
論文の断面SEMはきれいである:ポリ端部には 2.7 μmの段差があり、ポリが完全に除去された後に残る垂直面で、目に見えるレーザーダメージの残留物はない。これは 選択エッチングの精度が十分に高い.
では、被覆率が100%から30%に下がるとどうなるか?
Jsc は41.90から42.09 mA/cm²になり、上昇する 0.19 mA/cm²。ポリ吸収が減り、より多くの光が電流に変換されます。
J0(飽和電流密度) は 8.76 から 6.40 fA/cm² に低下し、 27%。接触面積が少ない方が実際にはパッシベーションが向上します。AlOx/SiNx パッシベーションはそれ自体で十分に優れているため、ポリゾーンを置き換えることで全体の再結合中心密度が低下します。
両面受光率 は 84.26% から 約 90%に上昇します。裏面のポリが 70% 減ることで、裏面発電が急増します。84% から 90% への向上は、少なくとも 裏面発電利得が 5 パーセントポイント以上 雪、砂、水面のような高反射シーンにおいて、ということを意味します。
Voc は 724.9 mV から 729.9 mVに上昇します。ポリゾーンでの再結合が減り、電圧が上がります。
効率:全面ポリ参照は約 25.8%、局所ポリは 26.09%に到達し、約 0.3% の絶対利得です。
これらを積み重ねると、論文は LCOE 削減を 1.7%としています。PV において、1.7% の LCOE 差は 受注獲得、設備稼働率、利益水準.
4:核心的なトレードオフ、シーソー上の接触面積対パッシベーション面積
局所ポリ設計は本質的に シーソー問題:
です。ポリ被覆率が高い → 接触が良好、キャリア輸送が円滑 → しかし寄生吸収が増え、両面率が低下。
ポリ被覆率が低い → 寄生吸収が減少、両面率が向上 → しかし接触抵抗が増大し、キャリア輸送が阻害される。
論文は系統的なスイープでバランスを見出しました:被覆率を 20% から 100% まで変化させ、パッシベーション(J0)と接触抵抗率(ρc)を測定し、各被覆率での効率を Quokka 3 でシミュレーションしました。
効率は被覆率約 30% 付近でピークとなります。 30% 未満では、接触抵抗のペナルティが寄生吸収の利得を上回り、30% 超では、寄生吸収のペナルティが接触抵抗の利得を上回ります。
シミュレーション曲線は 安定した広いプラトー を 30% 付近に持ちます。被覆率が 25% から 35% の間で変動しても、効率が大きく振れることはありません。その 広いプロセスウィンドウ は量産にとって良い知らせです。
製品応用
ライン翻訳:持ち帰れる2つの表
プロセスノブ1:鋼板印刷
| 寸法 | データ | ラインの意味 |
|---|---|---|
| 効率向上 | +0.1% abs(論文) | スクリーンを交換するだけで得られる向上 |
| PIスクリーンの銀使用量(210R) | 78.5-85.5 mg、平均83 mg | 2026年6月のフィールドデータ |
| 鋼板の銀節約(裏面フィンガー) | 3-5 mg/ウェハ | 約0.047-0.079元/ウェハ |
| 年間銀節約(50万枚/日ライン) | 約700万-1,200万元/年 | 300日超、ペースト15,779元/kgで |
| PIフィルムスクリーン | 4,000-8,000元、寿命40万回 | 現行ベースライン |
| 鋼板ステンシル | 2,000-4,000元、寿命約20万回 | 交換頻度が2倍、ダウンタイムを考慮する必要あり |
| 全体経済性 | 銀節約 vs スクリーン償却 | 損益分岐点;フル稼働ラインは回収、低稼働は注意 |
| 高シート抵抗エミッタ適合 | 600 Ω/sqでより大きな向上 | エミッタ最適化を並行して評価 |
プロセスノブ2:局所ポリシリコン
| 寸法 | データ | ラインの意味 |
|---|---|---|
| 効率向上 | 約+0.3% abs | 鋼板印刷より大きい |
| 両面発電性の向上 | 84% → 90% | 裏面発電量5%以上の向上 |
| LCOE削減 | 1.7% | 全体経済性の計算 |
| 新設備 | ピコ秒レーザー + KOHウェットエッチング | 新プロセス工程 |
| GWあたりの新規設備投資 | 約1,500万-2,000万元(業界推定、論文では非開示) | 投資計画 |
| 歩留まり | ラボ条件で96%超 | 量産移行後の検証が必要 |
| ライン互換性 | 中(レーザー + ウェットエッチングを追加) | 鋼板印刷よりも高いハードル |
お問い合わせと注意事項
注意すべきいくつかの落とし穴
まず、鋼板の寿命計算を慎重に行うこと。 価格は半分だが、寿命も半分。後側フィンガーはウェハ1枚あたり3~5 mg、約0.047~0.079元を節約でき、償却の差額を埋めるには十分だ。しかし交換頻度が2倍になると、ダウンタイム、人件費、再調整コストが発生し、稼働率の低いラインでは銀の節約分を食いつぶしかねない。 フル稼働の工場は先に導入し、稼働率の低い工場は計算してから動く。
次に、局所ポリへのレーザーダメージ制御が核心的な難しさだ。 論文では532 nmのピコ秒レーザーを使用している。エネルギー密度、スキャン速度、スポットの重なりは、異なるウェハ品質に合わせて調整する必要がある。論文はウェットエッチングによりレーザーダメージが「完全に除去」されると述べているが、生産現場では、設備の安定性、入荷材料の一貫性、周囲の温度・湿度変動が、その「完全除去」を割り引く可能性がある。
第三に、両技術を積み重ねた後の歩留まりを検証した者はいない。 鋼板印刷に局所ポリ、さらに高シート抵抗エミッタ、3つの変数を同時に調整すると、プロセスウィンドウが狭くなる。26.09%は管理された実験室条件下で達成されたもので、生産に移すと歩留まりが再び低下する可能性がある。 これはあらゆる新技術導入に共通する問題だ。
Tongweiはすでに量産に入っており、Jietaiも歩調を合わせて追随している。しかし「量産可能」と「実際に運用して儲かる」の間には、ライン1本分の転換能力が横たわっている。
この論文の最大の価値は26.09%ではない。それはJinkoやTrinaがすぐに新記録で塗り替えるだろう。
その価値はこれだ: TOPConの次のアップグレード方向には、データで検証された2つの道筋がある。1つは低難度で安定したリターン(鋼板印刷)、もう1つは高いハードルでより大きな見返り(局所ポリシリコン)。 どちらを選ぶかは、今あなたにとってどちらの道筋がより重要かによる。
Ooitechの見解
最も印象的なのは、これらの経路がどちらもセル側に戻るにもかかわらず、負荷が下流のモジュールラインに直接かかることです。より細いフィンガーとより高いバイフェイシャリティは、タビング、レイアップ、ラミネーション時のストリングの挙動を変えるため、TOPConモジュールラインを構築またはアップグレードする場合、ストリンガー張力、バイフェイシャルIVテスト、サンシミュレーターの設定は遅れを取らずに追随する必要があります。多くの工場がセル効率記録を追い求める一方で、モジュールラインが新しい形状で静かに歩留まりを失っているのを目にしてきました。実際の生産ラインがこれらの変化にどう対応しているかを見たい場合は、OoitechのYouTubeチャンネル( www.youtube.com/ooitech )は登録する価値があります。