この記事の編集責任は次に帰属します Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech編集チームによる執筆およびレビュー。執筆方法、AIツールの使用箇所、修正の依頼方法については、当社の 編集方針 をご覧ください。
2027年まで予約済みのBC注文:モジュールラインにとって何が変わるか
目次
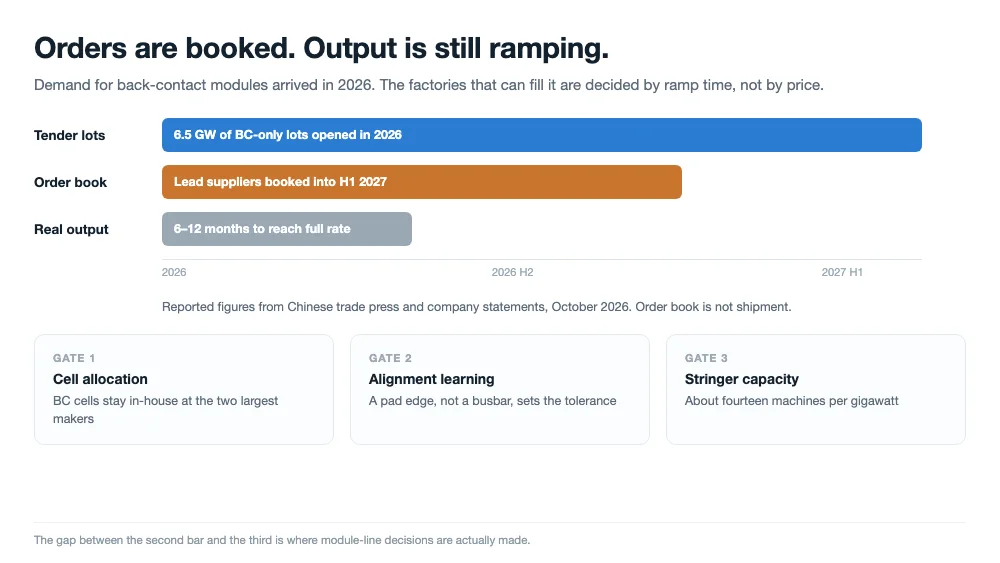
簡単な回答: 2026年10月、中国の業界報道と企業開示により、同年のユーティリティ規模BC入札は6.5GWを超え、大手BCメーカー2社の受注残は2027年上半期にまで及ぶと報じられた。モジュールラインにとって、これは溶接レシピではなく計画の順序を変えるものである。セル割当、立ち上げ時間、ストリンガー能力が、モジュール価格以上に納期を左右するようになった。
2026年に何が変わったか
バックコンタクトセルは過去5年間、主に欧州と日本向けに販売されるプレミアム屋根置き製品であり、ほとんどのユーティリティ案件が支払わない価格であった。2026年10月の報道は異なる市場を描写している。大唐、京能、中国石油、南水北調集団などの国有買い手が2026年にBC専用入札ロットを開札し、その合計量は6.5GWを超えると報じられている。入札ロットは発注書ではないが、BC専用ロットを調達スケジュールに組み込むユーティリティは、すでに予算でプレミアムを受け入れている。
最大手2社にまつわる数字は、行列がどれほど逼迫しているかを示している。AIKOは約15GWのABCモジュール受注を抱え、2027年上半期まで予約済みと報じられ、さらに大唐の2026~2027年プログラムに4GWのBCロットがある。LONGiのHPBC 2.0モジュールは主流生産で650~670Wとされ、累計BC出荷は2026年末までに100GWに近づく見通しである。GCLはGPCバックコンタクトモジュールを海外出荷し、TCL中環はオーストラリアのユーティリティ規模BC受注を持ち、Trinaはサンプリングと枠組み協議の段階にある。
これらは監査済みではなく報道された数字として扱うべきである。出典は企業発表を報じる中国の業界紙であり、当社はそのいずれも独自に検証していない。工場にとって重要なのは数字の背後にあるパターンである。需要はセルを作る能力より速く到来し、そのギャップは価格競争ではなく能力の予約によって埋められている。
| 2026年10月の報道が示すもの | ラインプランナーにとって変わること |
|---|---|
| 2026年のBC入札量は6.5GW超 | BC能力の決定は任意から予定へと移る。ユーティリティロットはTOPConモジュールでは対応できないからである |
| 2027年上半期までの受注残 | 納期はセル割当に依存するため、モジュールラインはセルが到着する前に準備を整えなければならず、後では遅い |
| 新規BCラインがフルレート到達に6~12か月 | 長いのは購入ではなく立ち上げであり、設備リードタイムと試運転はその期間内に収まる |
| BCセルは主に自社モジュール用に確保 | 外部セル供給は薄いため、セル契約のないBCラインはスケジュールのないラインである |
| 2026年の国内BCセル能力は100GW超の可能性 | 能力は生産量ではない。歩留まりとセル割当が実際に出荷される量を決める |
受注残は生産量ではない
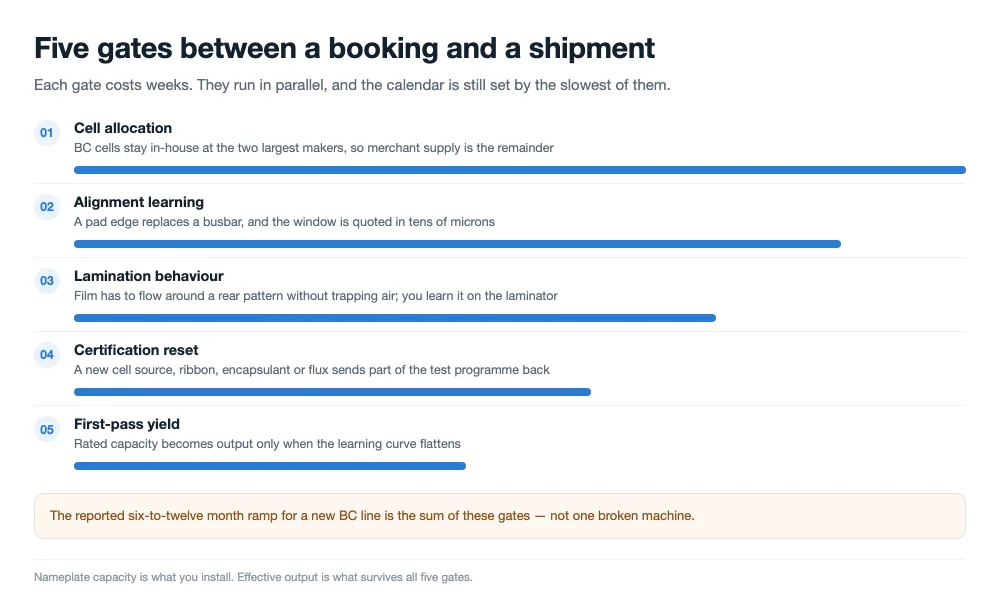
報道で最も重要な役割を果たす表現は「能力は有効出荷量に等しくない」である。設置済みのBCラインとフルレートで出荷するBCラインは5つの要素によって隔てられており、そのうち設備は1つにすぎない。
第一はセル供給である。最大手BCメーカー2社が自社モジュール用にセルを確保すれば、外部モジュール工場は残りを争うことになり、その残りはゆっくりとしか動かない。販売するセルはすべて自社で出荷できないモジュールになるからである。第二はプロセス学習である。バックコンタクトセルは両極性を片面に配置するため、溶接ステーションは数十ミクロン単位の窓を持つ位置合わせ問題に変わる。そのステーションでの作業員の学習曲線はバスバーセルより長く、それは公称能力ではなく初回通過歩留まりに現れる。この問題のセル側は、何かを購入する前に理解する価値がある。裏面パターンが接合を難しくしており、 セル製造プロセスが許容差を決める.
第三は封止とラミネーションの挙動である。狭いパッドと接着線を持つ裏面パターンでは、フィルムが空気を閉じ込めずにその周囲を流れるよう、積層が十分に平坦である必要があり、それは図面ではなくラミネーター上で判明する。第四は認証である。セルサプライヤー、リボン、封止材、フラックスの変更は認定作業の一部をリセットする。第五は誰も予算計上しないもので、上記4つがすべて重なるため、ラインが定格出力に達するのは最後の機械が検収されてから数か月後になる。
当社は多段排気を備えたオイル加熱ラミネーターでバックコンタクト積層を運用し、130~170μmセル全体の温度均一性を制御して、封止材が気泡を閉じ込めずに裏面パターンへ滑らかに溶け込むようにしている。
だからこそ、新規BCラインの立ち上げに6~12か月という報道は販売上の言い訳ではない。それはバックコンタクト立ち上げの正常な形であり、入札落札が納期を机上に置くときに計画すべき数字である。
なぜストリンギングステーションが最も遅いゲートなのか
フロントコンタクトセルでは、リボンは数ミリ幅のバスバーパッドに載り、ずれても接合部の下に金属が残る。バックコンタクトセルでは、同じずれが逆極性の2本のフィンガー間にストリップを置く可能性があり、それは弱い接合ではなく短絡である。したがって配置許容差は機械校正の問題ではなく測定の問題になる。シフトを通じてすべてのセルでパッド端がどこにあるかを知らなければならない。ステーションの機械的仕組みが初めてなら、 BCセルのストリングはんだ付けシーケンス がステーションごとに解説している。
そこから3つの帰結が導かれ、それらは冶金学的というより機械的である。位置合わせはビジョンベースでなければならない。機械的ストッパーはパッドを見ることができないからである。押さえ力は低く均一でなければならない。完全な裏面相互接続パターンを持つ130~170μmセルは撓むのではなく割れるからである。そしてリボンは平坦でなければならない。丸線は平坦なパッドに面ではなく線で接触するからである。溶接冶金自体——濡れ、金属間化合物成長、凝固——は大きく変わらない。同じスズ基合金が同じ3つのことを行っているだけである。
これも、ここで0BBのバリエーションが重要になる理由です。ポイントグルー、テープ、フルフィルムの相互接続はいずれも接続工程の一部をプロセスの後半に移すため、セルが高温にさらされる時間が短くなりプロセスウィンドウが広がりますが、不良接合の発見も下流に移ります。かつてストリンガーで検出されていた欠陥が、モジュールの価値がはるかに高くなったラミネーション後に現れるのです。BCの立ち上げを計画しているラインにとって、そのトレードオフは設備が到着する前に理解しておく価値があります。到着後では遅いのです。
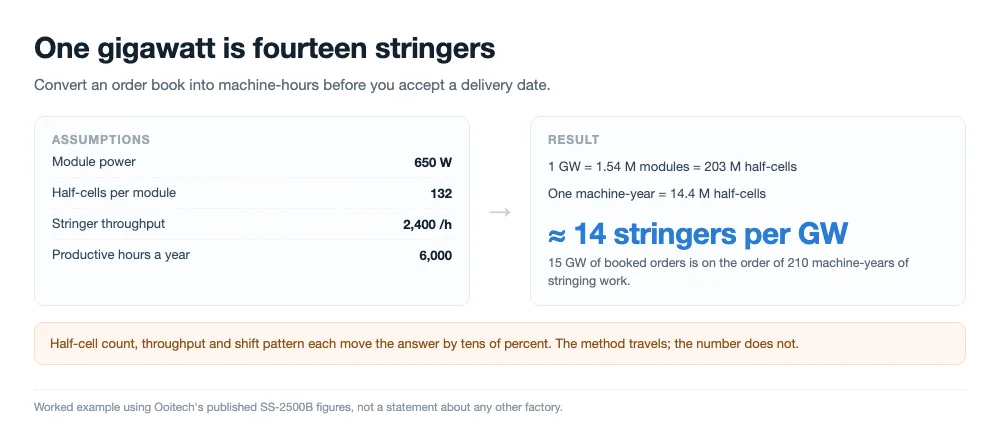
したがって、BCの生産能力計画を読む正しい方法は、ギガワットをストリンガー年数に換算することです。650 Wモジュール、その中の132枚のハーフセル、SS-2500Bクラスの機械で毎時2,400枚のハーフセル、年間約6,000時間の稼働時間を前提とすると、ストリンガー1台で年間およそ71 MWのモジュール出力をカバーできるため、1ギガワットは約14台となります。受注済みの15ギガワットは、およそ200ストリンガー年分の作業量です。これを6~12か月の立ち上げ期間と照らし合わせると、その待ち行列はもはやマーケティングの話ではなく、算数の話に見えてきます。
これらは計算例として用いた当社自身の公表数値であり、他社の工場についての主張ではありません。ハーフセル数、スループット、稼働可能時間はいずれも答えを数十パーセント変動させます。普遍的なのは手法です。まずストリンギング能力を決め、次にラインの残りを決めるのです。
セルが到着する前に準備できること
あなたのラインがBCセルの到着を待っているなら、立ち上げ作業のほとんどは事前に済ませられます。実際に所有する機械で、デモ機ではなく、各予定セル供給元からの認定バッチを溶接し、ウィンドウの端で接合部がどうなるかを記録してください。この一つの作業が未知をレシピライブラリに変え、90%で立ち上がるラインと60%で立ち上がるラインの違いを生みます。
第二の準備は、プラットフォームが機械的な再構築なしに製品を変更できる状態を保つことです。TOPConバッチとBCバッチの間でハードウェア変更が必要なラインは切り替えごとに数日を失い、切り替え可能なレシピと共通キャリアを備えたラインは数時間で済みます。市場が決着するまでの数年、両方の技術を動かすことを想定しているなら、その差がビジネスケースのすべてです。
| 準備項目 | BCでより重要になる理由 | 求められる証拠 |
|---|---|---|
| セル供給元ごとの認定バッチ | ペースト、フィンガー形状、パッド幅はメーカーごとに異なり、レシピはセルに従う | 供給元ごとの初回通過歩留まりとピール強度、あなたの機械で |
| 配置公差(ミクロン単位) | ストリップの位置ずれは、単に重なりが不足するだけでなく、逆極性をブリッジする可能性がある | シフト全体にわたる測定オフセット分布、単一の良好な運転ではなく |
| 加圧と平坦度の設定 | 高密度な裏面パターンを持つ薄型セルは、バスバーセルが許容する力で割れる | セル厚ごとの溶接後破損率 |
| 溶接後検査 | パッド付近のマイクロクラックは、接合部が耐える引張試験では現れないことがある | ストリンギング前後のEL画像比較 |
| 製品切り替え時間 | 混在する受注残は、同じ週に技術間を切り替えることを意味する | 見積もりではなく、時間を計測した試行による切り替えの文書化 |
調達側はすでに変わっている
同じ報道で見積もりを出すデベロッパーやEPCは、2年前とは異なる交渉をしていると述べています。問題はもはやモジュールのコストではなく、どの生産枠が空いているかです。数量を固定する長期契約と、ライン能力の事前予約は、中国でBCモジュールを購入する標準的な方法になりつつあり、早期に予約しなかったプロジェクトは来年に押し出されています。
その行動は上流にも波及します。あなたの顧客があなたのライン能力を予約しているなら、あなたも同じようにセル供給と設備を予約することになります。入札が署名されたときに始まるBCの決定は常に遅れます。なぜなら、セルの割り当て、機械のリードタイム、立ち上げは順番に並ぶのではなく重なり合うからです。
回答する前にBC入札ロットを読む
ユーティリティ向けのBCロットは、モジュールが何をすべきかをすでに決めたエンジニアによって書かれており、その文書は通常、価格よりもラインについて多くを語ります。最初に確認すべきは、電力ビンが自社の能力に見合うかどうかです。供給元の手元で670 Wを生むセルから650 Wビンを要求するロットは、ストリンギング、レイアップ、ラミネーションのための損失予算をあなたに残します。初回通過歩留まりがまだ学習段階なら、その予算が出荷と手直しの分かれ目になります。
次に読むべきは、ロットが検査をどう記述しているかです。バックコンタクトモジュールは相互接続の一部を裏面に隠すため、EL基準と外観基準はモジュール構造と併せて読む必要があります。入札が所定の解像度での裏面EL画像を前提としているなら、あなたの検査ステーションはそれを生成できなければならず、それは運用上の決定ではなく購入の決定です。
第三は、保証の背後にある部材表です。絶縁接着剤、フラットリボン、封止材、ジャンクションボックスはすべて認定ファイルに記載されており、そのいずれかを固定するロットは、立ち上げ中の代替を許さないものにします。署名前に確認する価値があります。コストレバーとして計画した代替がすでに除外されているかもしれないからです。
- 電力ビンとそれがあなたのラインに示唆する損失予算
- 裏面撮像を含むELおよび外観の合格基準
- 保証と認定ファイルが固定する材料
- モジュール構造がグルー、テープ、フィルムのいずれの相互接続を前提としているか
- 現実的な立ち上げ日に対する納期、銘板日ではなく
これらは何も特殊ではありません。どの入札でも読むのと同じリストを、前面からは見えない側に故障モードがある製品に適用しただけです。
BC能力を追加する3つの方法
唯一の正解はなく、リスクプロファイルの異なる3つの構造があるだけです。見積もりを依頼する前に、自分がどれに当てはまるかを決めてください。設備、人員配置、認証作業が異なるからです。
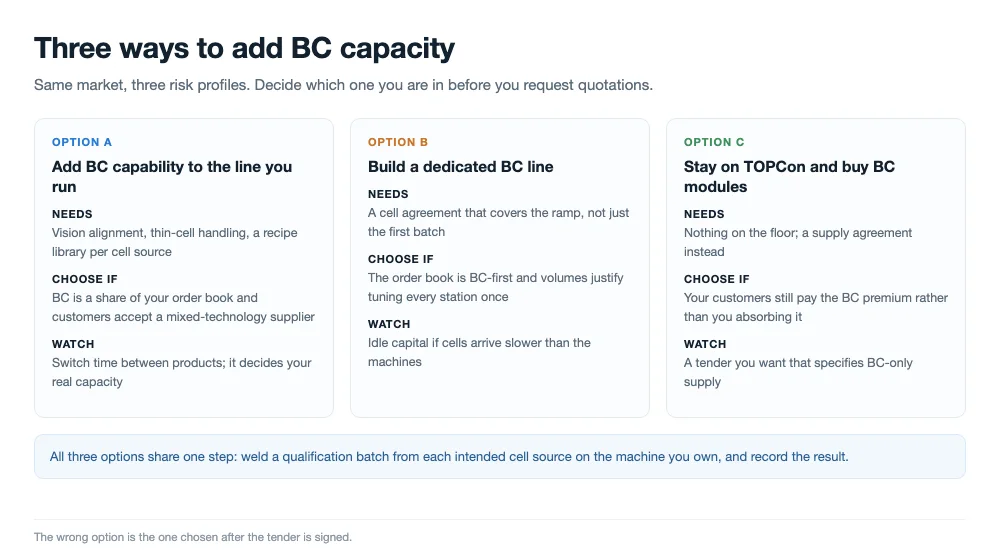
既存のラインにBC対応能力を追加する
既存のプラットフォームがすでに薄型セルを扱え、ビジョンアライメントを備えている場合、追加コストはレシピライブラリ、セル供給元ごとの認定バッチ、再トレーニング程度です。BCが受注残全体ではなく一部である場合、また顧客が混在技術のサプライヤーを受け入れる場合にこの選択をします。
専用のBCラインを構築する
受注残がBC優先で、量がそれを正当化する場合、専用ラインは切り替えペナルティをなくし、全ステーションを1つの製品向けに調整できます。ランプをカバーするセル契約がある場合にこの選択をします。なぜなら、薄型セルの供給を伴う専用ラインは、資本を遊ばせる最も高価な方法だからです。
TOPConを継続し、BCモジュールを購入する
市場がまだBCを必要とせず、量が少ない場合、それを求めるプロジェクト向けに完成したBCモジュールを購入すれば資本を自由に保てます。BCプレミアムを自分ではなく顧客がまだ支払っている場合にこの選択をし、希望する入札がBC専用供給を要求するようになった時点で再検討します。
この状況を変えうるもの
注目に値する5つの事柄があり、それぞれが状況を異なる方向へ動かします。第一は外部セル供給です。最大手2社がBCセルを外部に大量販売し始めれば、モジュールのランプは割り当てによって制限されなくなります。第二は銀の削減とプロセス簡素化です。どちらも現在プレミアムを正当化しているコスト差を縮めます。第三は、電力会社の入札がBC専用ロットを書き続けるかどうかです。これこそが屋根置き製品を電力会社向け製品に変えた要因でした。
第四は相互接続の経路です。0BB方式の接着剤とフィルムの手法が成熟すれば、ストリンギングステーションのボトルネックが軽減され、ラミネーターのボトルネックが大きくなり、ラインが資本を投じるべき場所が変わります。第五は単純に歩留まり曲線です。全速で98%の初回通過歩留まりを公表するサプライヤーは、定格容量を公表するサプライヤーとは異なることを伝えています。
ラミネーション段階がラインペースを制約しないように、当社は分割加熱・冷却ステージを備えた二重チャンバーラミネーターを組み合わせ、より長い硬化サイクル中に132ハーフセルモジュール全体で安定した熱伝達を維持します。
よくある質問
BCの受注残は実需なのか、それとも発表された生産能力なのか?
両方が存在し、報告はそれらを混同しています。受注残と設置済み生産能力は別の数字です。納期にとって重要なのは歩留まり調整後の生産量であり、これはほとんど開示されません。定格ギガワットではなく、出荷または売上の数字を求めてください。
既存のTOPConラインをBCに転換できますか?
部分的に可能です。ストリンガーにはビジョンアライメントと、より低く平坦な押さえ力が必要で、レイアップとラミネーションステーションは裏面パターンを扱う必要があります。ラインの多くは変わらないため、既存プラットフォームにBC対応能力を追加する方が通常は新設より安価です。
なぜBCラインは全速到達まで6〜12か月かかるのか?
制約が待ち行列ではなく積み重なるからです。セルの割り当て、アライメントの習熟、ラミネーションの挙動、変更されたすべての材料の認証、初回通過歩留まりの改善が同時に進行します。どれも単独では遅くありませんが、合わせてカレンダーを決めます。
1ギガワットには何台のストリンガーが必要ですか?
650 Wモジュール、各132ハーフセル、毎時2,400ハーフセル、生産時間6,000時間で、約14台です。これらの前提のいずれかを変えれば答えは数十パーセント動くので、自社のセル形式とシフトパターンで計算してください。
BCには異なるリボンが必要ですか?
通常は丸線ではなく平角リボンです。裏面パッドは幅が定められた平坦な面であり、丸線は線に沿ってしか接触しないからです。コーティングの厚さと硬度は通常範囲のままですが、剛性はより薄いセルに適合させる必要があります。
BCのランプ中、HJTとTOPConはどうなりますか?
レシピライブラリを保持するプラットフォームなら3つすべてを稼働できます。HJTがプロセス温度の上限を定め、TOPConとBCは同程度の範囲にあり、キャリアとアライメントシステムが共通であれば、それらの間で機械ハードウェアを変更する必要はありません。
BCモジュールを作るのに新しい認証が必要ですか?
部品表またはセル構造を変更するものには必要です。IEC認定は試験された設計と材料に紐づくため、新しいセルタイプや新しい封止材は試験プログラムの一部を再度実施することを意味します。ランプの後ではなく、ランプの中で計画してください。
BCが売り切れなら、モジュール価格は上がりますか?
スポット価格の急騰ではなくプレミアムを支えます。買い手が長期契約の電力会社だからです。目に見える影響はリードタイムと割り当てであり、価格は入手性よりゆっくり動きます。
最終的な考察
2026年10月のBCの話は、実はスケジューリングの話です。需要は予約され、セルは割り当てられ、次の2年を勝ち取る工場は、ランプを遅延ではなく製品として扱う工場です。BCラインを計画しているなら、まずストリンギング能力を確定し、各セル供給元からの認定バッチで接合を証明し、プラットフォームを切り戻せる状態に保ってください。市場がどれだけBCを求めるかを決め、カレンダーが誰が納入できるかを決めます。
関連記事:
OOITechはバックコンタクトおよびハイブリッドモジュールライン向けに、電気加熱または熱油加熱の単一チャンバーおよび二重チャンバー 太陽電池パネルラミネーター装置 を供給しています。狭い裏面コンタクトマージンに合わせてプロセスを調整する場合は、図面、モジュールスタック、またはサンプルセルを当社のエンジニアリングチームに送って、ラミネーションテストと熱プロファイル評価を受けてください。