太陽光パネルはどのように作られるか:すべての工程とすべての検査
目次
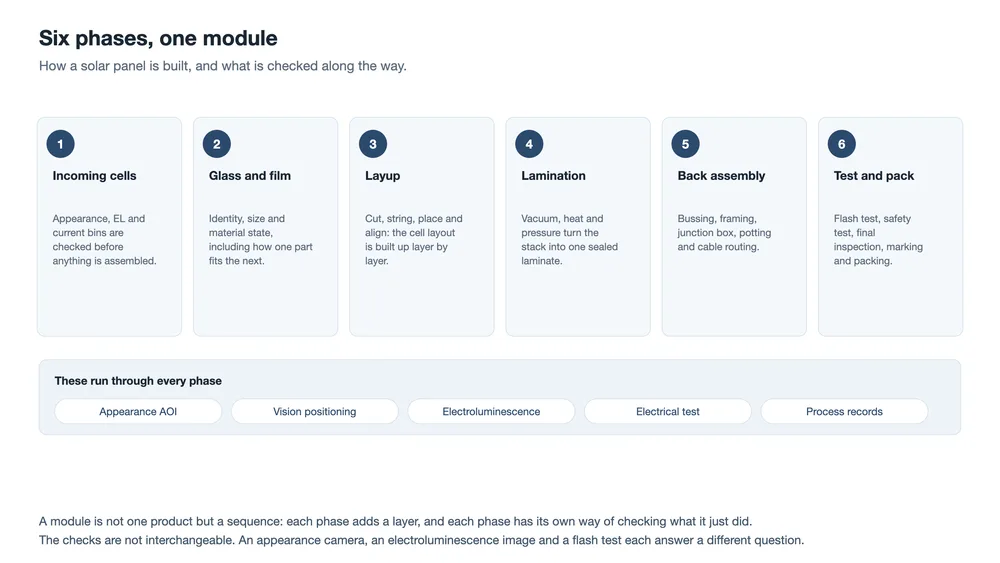
簡単な回答: 太陽光パネルは6つのフェーズで組み立てられる:材料入荷、セル準備とストリング化、レイアップ、ラミネーションとフレーミング、電気組立、そして試験と梱包である。各フェーズには独自の検査があり、検査同士は互換ではない。外観カメラは配置や外観の欠陥を見つけ、エレクトロルミネッセンスはクラックや非活性領域を見つけ、フラッシュテストは損失がどこから来たかを示すことなく総電力を報告する。
モジュールは単一の製品のように見えるが、十数種類以上の材料から、それぞれが独自の痕跡を残す一連の工程を経て組み立てられる。興味深いのは工程の一覧ではない。各工程が何かを付加すると同時に何かを損傷しうるということであり、だからこそ検査は最後にまとめて行うのではなく、ライン全体に分散して配置される。
そうした欠陥のいくつかは、ラミネートが完成すると目に見えなくなる。セル内部のクラック、はんだ接合部上の気泡、フィルム下に閉じ込められた異物は、外から見ればすべて同じに見える:何もない。ラミネーション後、それらを見つける唯一の方法はモジュールを撮像するか測定することであり、その時点ではすでにそれらの周囲に価値が付加されている。
このページでは、入荷セルから梱包済みモジュールまでのプロセスを、各工程で何が検査されるか、そしてその検査の限界に注目しながら追う。全体を通じて2つの慣例が適用される:図で用いるレイアウトは仕様ではなく一例であり、実際のラインの検査装置は製品規格と顧客の要求に照らして選定される。
モジュール組立の6フェーズ
ラインはいくつかの方法で分割できる。以下の分割は、モジュールが不可逆になる時点に従う。なぜならその境界が、その後にどの検査がまだ可能かを決めるからである。
| フェーズ | 何が起こるか | それに伴う検査 |
|---|---|---|
| 1. 材料入荷 | セル、ガラス、フィルム、リボン、フレームが入荷し、識別される | 同一性、外観、材料状態、電気データ、次部品との適合性 |
| 2. セル準備 | セルはグレーディングと選別が行われ、その後ハーフに切断される | エレクトロルミネッセンスと電流ビニング、その後切断後のエッジ状態 |
| 3. ストリング化とレイアップ | リボンがセルにはんだ付けされ、ガラス上にレイアウトが構築される | ビジョン位置決め、ストリング検査、レイアップ後の外観検査 |
| 4. ラミネーション | 真空、熱、圧力により積層体が1つの封止されたラミネートになる | ラミネーション前検査、その後同一座標でのラミネーション後レビュー |
| 5. フレーミングと電気 | エッジトリム、フレーム、ジャンクションボックス、リード線、ポッティング、ケーブル | 接着経路、ビード連続性、シールと硬化の検査 |
| 6. 試験と梱包 | モジュールが測定され、安全試験、検査、梱包が行われる | フラッシュテスト、絶縁・耐電圧試験、多面最終検査 |
すべての6フェーズにまたがる2つのことがある。第一は識別である:各ユニットは最初のステーションから識別情報を持ち、その識別情報の価値は完全にそれに付随するものの中にある。第二は位置決めである:ほぼすべての組立工程は直前に測定された特徴に対して行われるため、配置の精度は測定の精度によって制限される。
モジュールの構成材料
工程の前に、構築される対象について具体的に述べておく価値がある。ガラス-ガラスモジュールは5層の積層体であり、そのうち発電の仕事をするのは1層だけである。
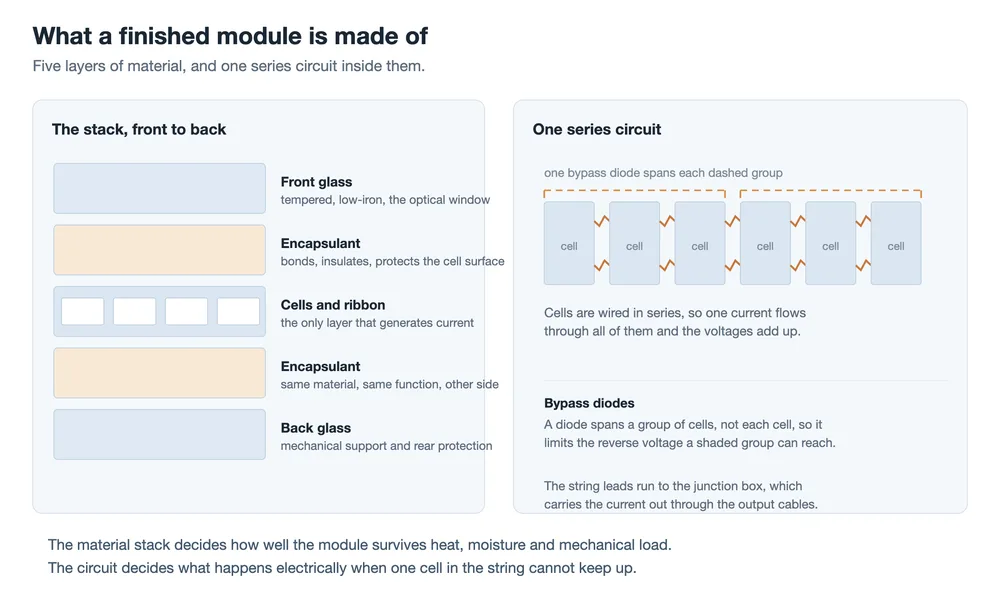
ガラスは光学窓であり機械構造である。封止材は層を接着し、回路を絶縁し、セル表面を保護する。セルが発電する。2枚目のガラスは積層体を閉じ、背面を保護する。いずれも単独では評価できない:封止材は到達できる範囲しか保護せず、それはラミネーション中の流動性の関数であり、ガラスはセルとの接着が数十年の熱サイクルを通じて保持される場合にのみセルを保護する。
その積層体の内部には直列回路がある。セルは直列に配線されるため、1つの電流がすべてを流れ、電圧が加算される。この配置は効率的であり、特定の脆弱性を生む:1つのセルがその分担分を運べない場合、残りのストリングが逆方向に電流を強制的に流す。バイパスダイオードはその逆電圧が上昇できる範囲を制限し、個々のセルではなくセルのグループにまたがる。これは影のかかったモジュールの挙動に明確な影響を与える設計上の決定である。
フェーズ1:材料入荷、そしてセルとは実際に何か
モジュールはラインに入る材料の良し悪しでしかない。入荷検査は仕様と納品が出会う場所である。検査される内容はいくつかのグループに分かれる:発注内容に対する材料の同一性、外観、到着時の状態、付随する電気データ、そして接触する部品との適合性である。
セルはこれが最も重要となるケースである。セルのカートンには公称効率が記載されているが、中のセルは電流とエレクトロルミネッセンス画像に示される内容においてわずかに異なる。2つの事実を率直に述べておく。第一に、色合いは効率ではない:セルの色は反射防止膜の厚さに由来し、暗いセルが自動的に良いセルではない。第二に、セルは測定電流とエレクトロルミネッセンス外観でグレーディングされる。なぜなら隠れたクラックや非活性領域を持つセルは完成モジュール内で異なる挙動を示すからである。
そのグレーディングがライン全体のマッチング規則となる。類似した電流のセルは同じストリングに入れられる。なぜなら1つの電流を運ぶストリングは最も弱いセルによって制限されるからである。したがって選別は倉庫の活動ではなく、品質管理の最初のステップであり、下流のすべての信頼性はそれに依存する。
フェーズ2と3:切断、ストリング化、レイアップ
現在、多くのモジュールはハーフカットまたはマルチカットセルを使用しています。セルはレーザーで線に沿ってスクライブされ、分離され、各ピースはストリング化される前に回転されます。利点は、各ハーフの電流を半分にし、電流が流れる経路を短縮することから得られますが、この操作は新しい表面も生み出します。それはセルの切断エッジであり、元の表面のパッシベーションを持っていません。
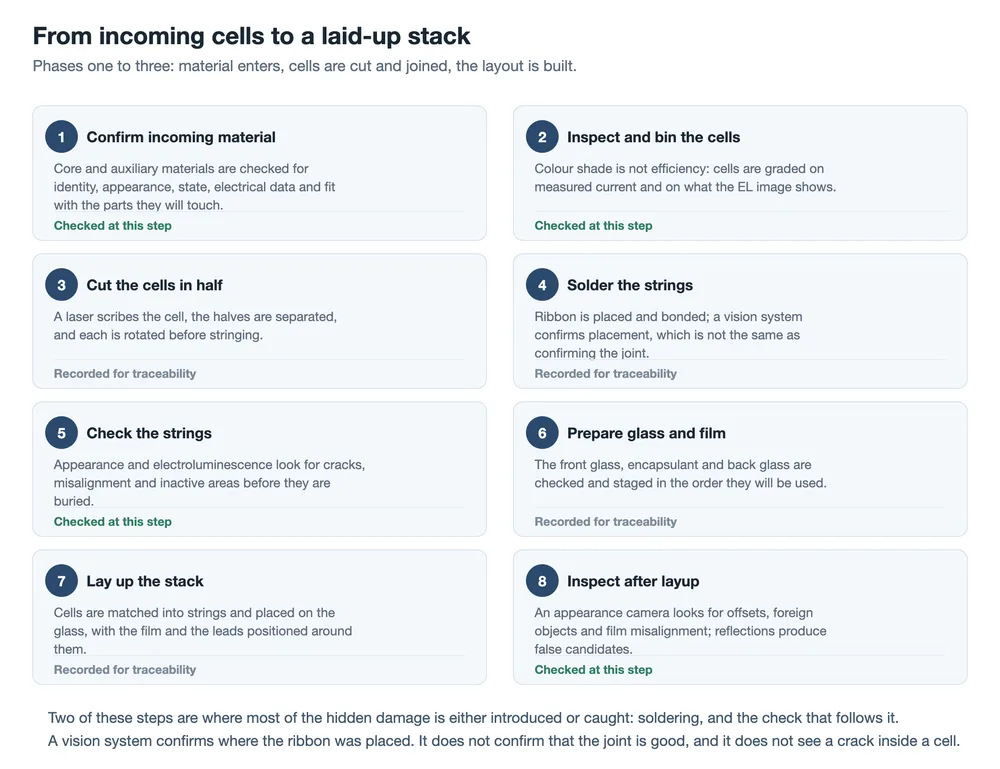
ストリング化は最も注目されるステップであり、資格確認がチェックと最も混同されやすいステップです。ビジョンシステムはリボンがどこに配置されたかを確認します。しかし、その下の接合部が良好であることは確認しません。なぜなら、接合部は接着の瞬間に熱と圧力によって形成され、カメラは上から結果を見るからです。配置チェックと溶接チェックは別物であり、そのためストリングは通常、正しいと仮定されるのではなく、はんだ付け後に再度検査されます。
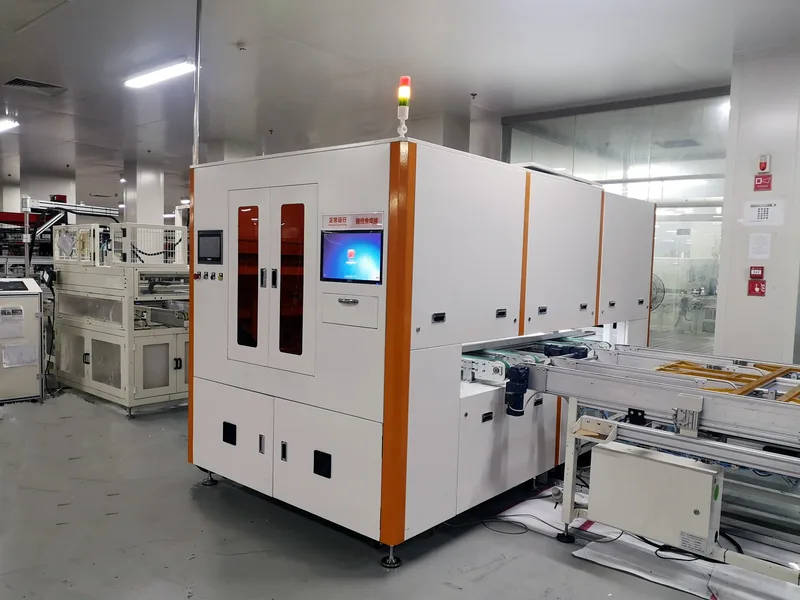
次にレイアップがスタックを構築します。ストリングは封止材とその周囲の相互接続リボンとともにフロントガラス上に配置され、後部層が追加されます。レイアップ後に続くチェックは外観検査であり、それが実際に何を得意とするかを知っておく価値があります。それはオフセット、欠落または誤配置された部品、フィルムの位置ずれ、異物、汚れを見つけます。無害な光学的人工物と欠陥を区別するのは苦手です。なぜなら、研磨されたガラスと光沢のあるフィルムは欠陥に似た方法で光を反射するからです。誤検出候補は出力の正常な一部であり、それらを生成するルールはシステムの調整される部分です。
フェーズ4:ラミネーション、後戻りできないポイント
ラミネーションの前に、スタックはもう一度チェックされます:異物、フィルムの位置、リードの配線、エッジのマージン。これは手でミスを修正できる最後の瞬間です。
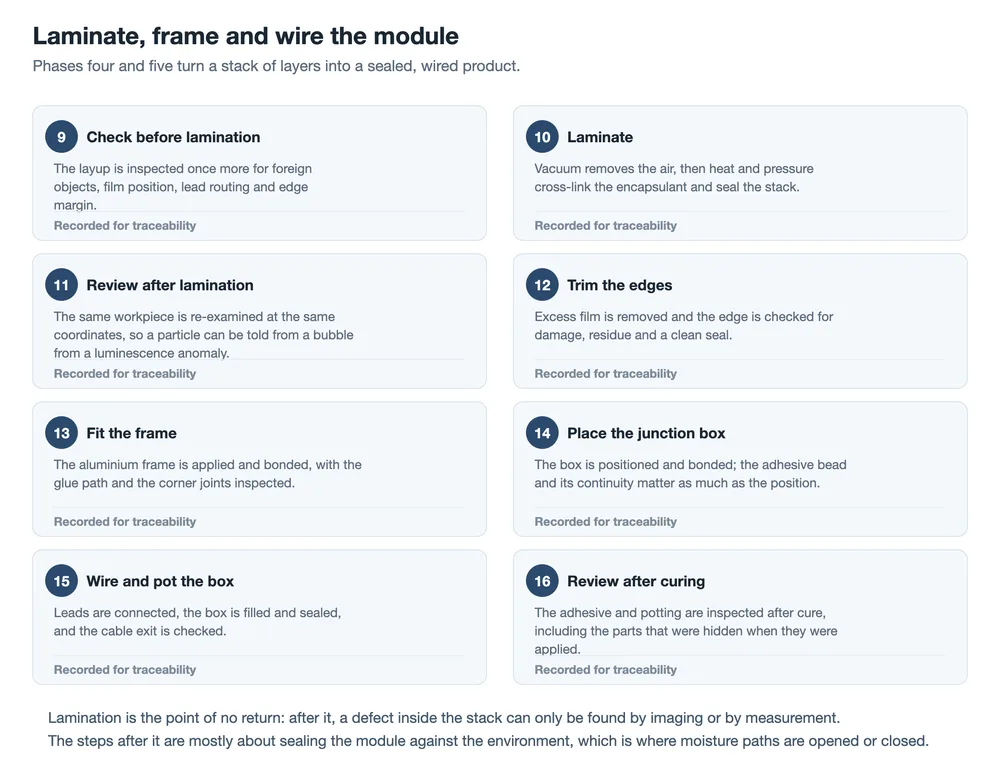
ラミネーションは圧力、温度、真空のプロセスです。真空は層間の空気を除去し、熱と圧力は封止材を隙間に流し込み、その後架橋して固体にします。プロセスウィンドウは非対称な方法で狭いです:流れが少なすぎると気泡が残り、流れが多すぎると封止材がエッジで押し出され、セルが移動します。それを制御するパラメータはトレーサビリティのために記録されるものであり、数週間後に見つかった欠陥を説明するパラメータでもあります。
ラミネーション後のレビューは、以前のチェックと同じワークピースと同じ座標を使用します。これがデータが有用である唯一の理由です。同じスポットの2つの画像があれば、欠陥を分類できます。ラミネーション前に存在し、その後変化しなかった特徴は閉じ込められた材料です。その後でのみ現れる特徴は通常気泡です。エレクトロルミネッセンスで見られる異常は、電流の流れに関する手がかりであり、品質に関する判定ではありません。
フェーズ5:フレーミングと電気バックエンド
トリミングは余分な封止材を除去し、きれいなエッジを露出させ、その後、損傷、残留物、連続したシールについて検査されます。フレームが取り付けられ、接着され、ここでの検査対象は接着剤の経路です:中断されたビード、または空気で満たされたコーナーの接合部は、湿気の経路であり、機械的な弱点です。
ジャンクションボックスは電気機能と保護機能が出会う場所です。それは配置され、接着され、リードがそれに接続され、ボックスはポッティング材料で満たされ、密封され、ケーブル出口がチェックされます。接着剤ビードとその連続性は位置と同じくらい重要です:正しい場所にあるが接着が不十分なボックスは、位置チェックに合格し、現場で失敗します。同じ論理がポッティングにも当てはまり、その一部は注がれた瞬間に隠れるため、レビューは適用時ではなく硬化後に行われます。
フェーズ6:モジュールが製品になる
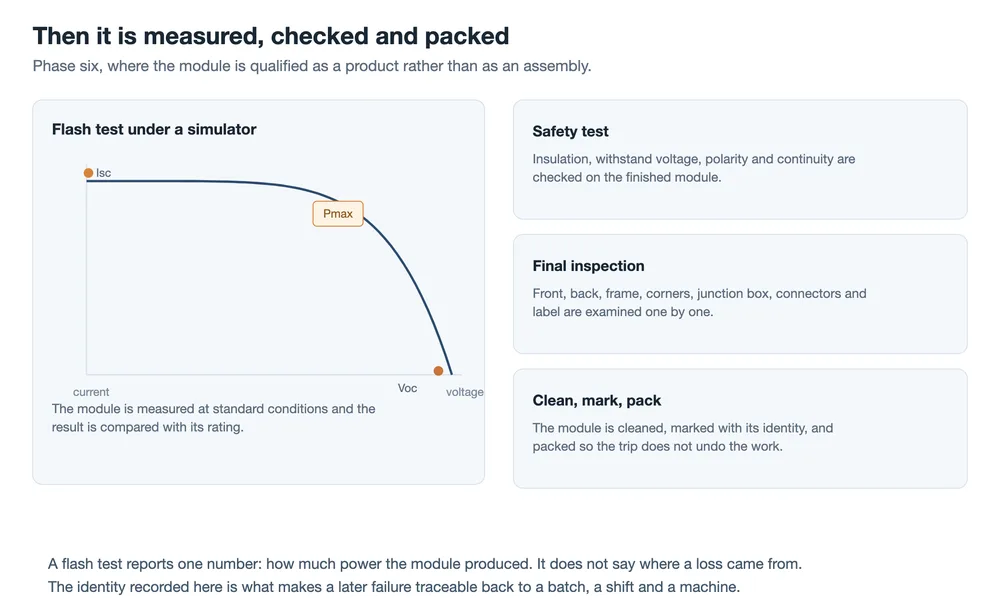
フラッシュテストはソーラーシミュレータの下でモジュールを測定し、電流-電圧曲線を報告します:短絡電流、開放電圧、およびそれらの間の最大電力点。モジュールは標準条件で測定され、その定格と比較され、許容差は測定の特性ではなく仕様の一部です。テストが生成するのは1つの数値であり、その数値が含まないものを明確にすることは価値があります。それは損失がどこから来たかを示しません。許容差バンドの下限にあるモジュールは、わずかに弱いセルから完璧に組み立てられたモジュールとまったく同じに見えます。
安全性試験は異なる一連の質問をカバーします:回路とフレーム間の絶縁抵抗、耐電圧、極性、連続性、ジャンクションボックスとそのダイオードの機能動作。これらは合否であり、しきい値は適用される製品規格によって設定されます。これらはまた、材料の弱点ではなく組立エラーを捉えるテストでもあります。
最終検査は完成したモジュールを複数の側面から検査します。それはセルとラミネートのために前面を、フィルムとリードのために背面を、フレームとそのコーナーを、ジャンクションボックスとコネクタを、ラベルをカバーします。ラベルチェックには、それに印刷された識別情報が記録と一致するかどうかが含まれます。クリーニング、マーキング、梱包が最後に来ますが、それらは後付けではなくプロセスの一部です:輸送は完成したモジュールが最も損傷を受けやすい段階の1つです。
検査データはどこへ行くのか
自動検査はしばしば、はいかいいえを言うカメラであるかのように説明されます。実際にはそれはチェーンであり、各リンクは独立して失敗する可能性があります。
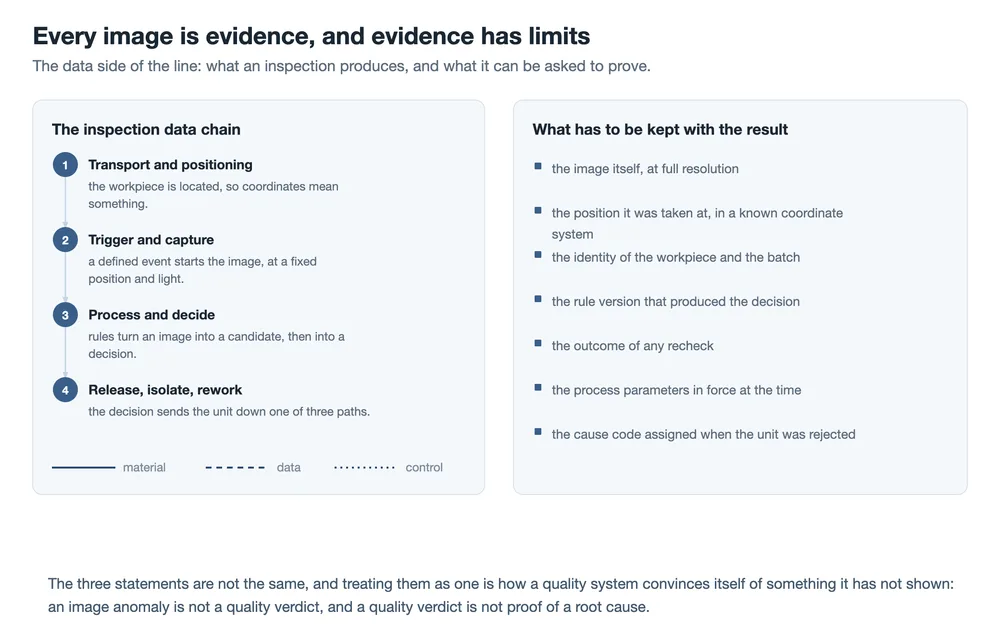
この連鎖は位置決めから始まる。なぜなら、ワークピースが特定されなければ座標は意味を持たないからだ。続いて、定義されたトリガーと制御された照明、次に画像処理と、カメラが見たものを候補に変えるルール、そして最後に、ユニットをリリース・隔離・返送する判定へと続く。完全に正常なカメラでも数ミリ秒早くトリガーされれば、誤欠陥の連続を生み出し、すべてを捉えるように設定されたルールは、誤排除の連続を生み出す。
記録こそが、後からこの連鎖を説明可能にするものである。位置のない画像は、何とも比較できない。ワークピースの識別情報のない位置は、バッチに紐付けられない。それを生み出したルールのバージョンのない判定は、半年後に同じ欠陥が現場で現れたときに説明できない。これらは何も特殊なことではなく、画像を収集することと品質システムを運用することの違いである。
一点、システム自身の言葉で述べておくべき注意がある。画像の異常は品質の判定ではなく、品質の判定は根本原因の証明ではない。エレクトロルミネッセンス画像の暗い領域は、その領域で電流が期待どおりに流れていないことを示す。それが亀裂によるものか、汚染された表面によるものか、ボンディングされなかったリボンによるものかは示さない。そして、第一の命題を第三の命題として扱うことが、品質記録を誤解を招くものにする所以である。
検査は互換ではない
| 検査 | 見えるもの | 見逃すもの |
|---|---|---|
| 外観AOI | 配置、オフセット、欠品、フィルムの位置ずれ、異物 | フィルムの下のものすべて。また、欠陥ではない候補を生成する |
| ビジョン位置決め | 作業前に部品が本来あるべき位置にあるかどうか | 作業自体が成功したかどうか |
| エレクトロルミネッセンス | クラック、不活性領域、一部のコンタクトおよび相互接続の欠陥 | 出力を測定しない。暗い領域は手がかりであり、診断ではない |
| フラッシュテスト | 標準条件下での総出力 | 損失がどこから来たか、および許容範囲内の小さな損失 |
| 安全試験 | 絶縁、耐電圧、極性、導通、ダイオード機能 | 性能について何も、潜在欠陥についても何も |
実務上の帰結は、ラインを一つの検査で説明することはできないということである。どのステーションに対しても問うべきは、カメラがあるかどうかではなく、そのカメラが何を判定できるのか、そして境界事例がその後どこへ行くのかである。
欠陥が導入される場所と、それを捉える最初の機会
| 不良 | 導入される場所 | それを捉える最初の現実的な機会 |
|---|---|---|
| セル内のマイクロクラック | 入荷材料、ハンドリング、切断、またははんだ付け応力 | セルがスタックに埋め込まれる前のエレクトロルミネッセンス |
| 弱いはんだ接合 | ストリンギング | ストリング検査、または後工程で負荷時の熱として、運用中のホットスポットとして |
| 気泡またはボイド | レイアップまたはラミネーション | 同じ座標でのラミネーション後の外観レビュー |
| セルまたはストリングの位置ずれ | レイアップ | レイアップ後の外観検査、ラミネーションで固定される前 |
| 接着ビードの不完全 | フレーミングまたはジャンクションボックス接着 | 部品で覆われる前のビード自体の検査 |
中央の列はステーションの一覧として、右の列は期限の一覧として読むこと。各欠陥には、もはや安価に修正できなくなる時点があり、そのほとんどの時点はラミネーションの前に位置する。
これがラインにとって意味すること
この順序から二つの結論が導かれる。第一は、欠陥のコストがラミネーションで急激に上昇するため、最も重要な検査はその直前のものであるということだ。第二は、ラインの出力は最良の検査ではなく、最も弱い検査によって制限されるということである。ライン終端のフラッシュテストは、電力が不足したモジュールを見つける。しかし、どのステーションを調整すべきかは誰にも教えない。
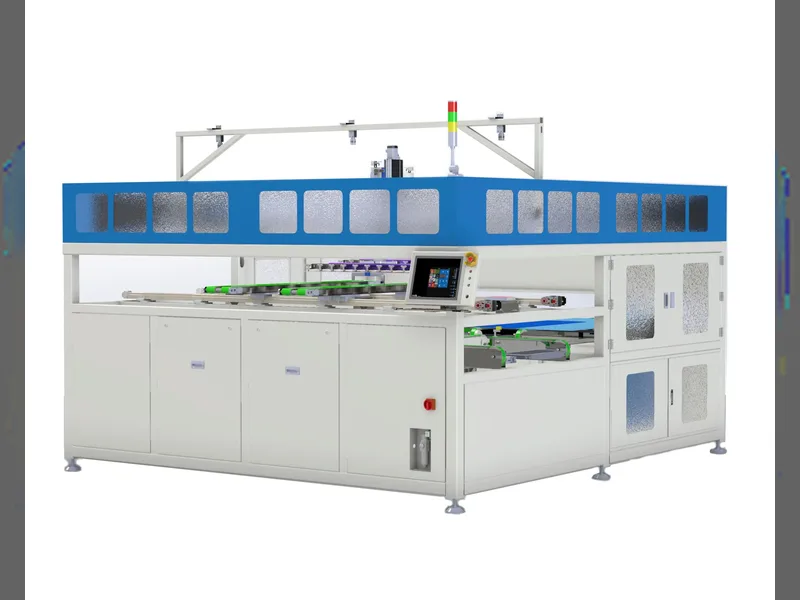
The ステーションの順序とラインのレイアウト がそれを決定するレベルである。なぜなら、検査の順序における位置が、それがまだ影響を与えられるものを決めるからだ。 ストリンガー およびバスバー工程は機械的リスクが集中する場所であり、 バスバーマシン はラミネートが閉じられる前にセルを機械的に搭載できる最後のステーションである。
電気的な側面では、 ジャンクションボックスはんだ付けステーション と ジャンクションボックス組立ライン がモジュールが工場を出る方法を決定し、 インラインとオフラインのエレクトロルミネッセンスの選択 が亀裂をどれだけ早く発見できるかを決定する。これらの検査が防ごうとしている故障モードは、 ホットスポット、マイクロクラック、PID.
よくある質問
に関する関連ページの主題である。
モジュール組立にはいくつの工程があるか?
ラインがどれだけ細かく分割されているかによるもので、標準的な数は存在しない。粗い説明では6つのフェーズがあり、現代のラインをステーションごとに説明すると、切断、ストリング検査、エッジトリミング、接着剤硬化、個別試験を別々に数えれば、20を優に超える作業を列挙できる。有用な問いは工程の数ではなく、不可逆な工程がどこにあるかである。
なぜセルは半分または3分の1に切断されるのか?
切断は各ピースが運ぶ電流を減らし、抵抗損失は電流の二乗に依存するため、電流を半分にすると相互接続での損失は4分の1になる。また、セル内部を電流が流れる距離も短くなる。トレードオフは、切断が新たな未パッシベーションのエッジを生み出し、ハンドリング工程を追加することであり、だからこそ切断エッジと切断プロセスがそれ自体のテーマとなっている。
外観検査だけで品質を保証できるか?
いいえ。外観システムは配置、外観、異物に強く、フィルムの下やセル内部に隠れたものには盲目である。また、反射や無害な痕跡が欠陥に見えるため、最も多くの誤候補を生成する検査でもある。補完的な検査群の一層として扱うのが最善である。
比較が情報を担うからです。両方の画像に存在するマークは、もともとそこにあった材料です。2枚目にのみ現れる特徴は、ラミネーション工程が作り出したものです。1枚目の画像がなければ、2枚目だけでは両者を区別できず、欠陥の分類は主観的な判断になってしまいます。
フラッシュテストは実際に何を証明するのでしょうか?
テスト条件下でモジュールが定格の電力を供給することを証明します。これは完成品の測定であり、モジュールが販売される根拠でもありますが、モジュール内のすべての損失を1つの数値に集約したものです。同じフラッシュ結果を持つ2つのモジュールでも、内部欠陥はまったく異なる場合があります。
このうちどれくらいが自動化されているのでしょうか?
現代のラインでは、配置、外観検査、ラミネーション、テストの大部分が自動化されており、手作業の内容はハンドリング、ローディング、そして人の判断を必要とする目視チェックに集中しています。全体的な方向性としては、検査のより多くが自動化され、オペレーターの役割は候補のレビューと、システムが隔離したユニットの処分へと移行しています。
最終的な考察
モジュールの組み立ては付加の連続であり、その各工程は同時に何かを差し引くこともあります。材料の積層が完成品の環境耐性を決定し、プロセスシーケンスがそれらの層のうちいくつを正しく組み立てられるかを決定します。その間のチェックが両者をつなぎ止める役割を果たします。すなわち、チェックはプロセスが意図した通りに機能したことを示す唯一の証拠であり、その有用性はチェックとともに記録される記録の質に依存します。
検査をプロセスの終端におけるフィルターとしてではなく、プロセスの一部として扱うべき理由がそこにあります。フラッシュテストに不合格となったモジュールは、問題を抱えた完成品です。ビニング時のエレクトロルミネッセンス検査に不合格となったセルは、依然として選別・振り分け・返品が可能な材料であり、これら二つの状況におけるコストの差が、検査が現在のように分散配置されている主な理由です。
太陽光パネル製造装置のステーションとライン構成
ホットスポット、マイクロクラック、PID:3つの緩やかなモジュール故障
太陽光パネルのEL検査:インラインとオフライン
モジュール検査用ポータブルHD ELテスター
タバー・ストリンガー機:その仕組みと選び方
PVモジュールの信頼性試験と、それぞれが壊すもの
TOPCon四分割セル:セルを四分割することで何が変わるか
自動太陽電池パネル用ジャンクションボックス組立ライン
関連: PV DC ケーブルの種類: H1Z2Z2-K、IEC 62930、PV1-FDCリード線はラミネーション後に取り付けられますが、その種類ははるかに早い段階で確定します。
データ注記:このページでは、モジュールの組立シーケンスを仕様ではなくプロセスとして説明しています。図に示されているレイアウト(ハーフカットセルを用いたガラス-ガラスモジュール)は一般的な構成の一つであり、必須要件ではありません。各検査に使用する装置、検査のしきい値、試験条件はすべて適用される製品規格および顧客の要求に従い、ラミネーションのパラメータは材料固有です。本文で言及されている試験名は、ソーラーシミュレータ下でのフラッシュ試験、およびモジュール認定の一部を構成する絶縁試験と耐電圧試験です。
関連: MC4またはMC4互換:コネクタ名が意味するもの は、モジュールがラインを離れた後に手作業で接合される部品です。