PVリボンの試験方法:寸法、強度、はんだ付け性
目次
簡単な回答: リボンのデータシートは、GB/T 31985とT/CPIA 0005-2017という2つの中国文書に基づいて書かれており、それらの5つのテストグループは同等ではありません。寸法、機械的特性、電気的特性、コーティングは、入荷したコイルで午後のうちにすべて再実行できます。塩水噴霧、PCT、湿熱は約6週間かかり、リボンではなくリボンと封止材の界面を評価します。セルが割れるかどうかを決める数値であるRp0.2は、どちらの規格にも現れません。それは交渉によって決まります。
このシリーズの以前の4つのページでは、 リボンが何をするか, それが何でできているか, どのように成形されるか, そしてどのように引き抜かれ、コーティングされるかを扱いました。そのどれも、パレットが到着したときに品質エンジニアが尋ねる質問には答えていませんでした。このデータシートのどの数値を自分で確認でき、自分の結果とサプライヤーの結果が一致しないときはどうすればよいのか、という質問です。
答えは2つの文書から始まります。GB/T 31985は錫メッキ太陽光発電用リボンの国家規格です。T/CPIA 0005-2017は中国太陽光発電産業協会が発行した業界団体版であり、両者は5つのグループという1つの枠組みを共有しています。その下には、各測定が実際にどのように行われるかを定める試験方法規格があります。引張試験はGB/T 228.1、抵抗はGB/T 3048.2、コーティング厚はGB/T 6462とGB/T 16921、塩水噴霧はGB/T 10125です。
詳細の前に1つ注意点があります。T/CPIA 0005は、平角リボンがほぼすべての量を占めていた時代に書かれました。丸線に関する条項は薄く、異形リボンはほとんど登場しません。MBBや0BBワイヤーを購入する場合、規格は答えではなく出発点を与えるだけであり、残りは技術契約が担わなければなりません。このパターンは繰り返されます。規格は下限を定め、契約は実用値を定めます。
5つのグループは同じ種類のテストではない
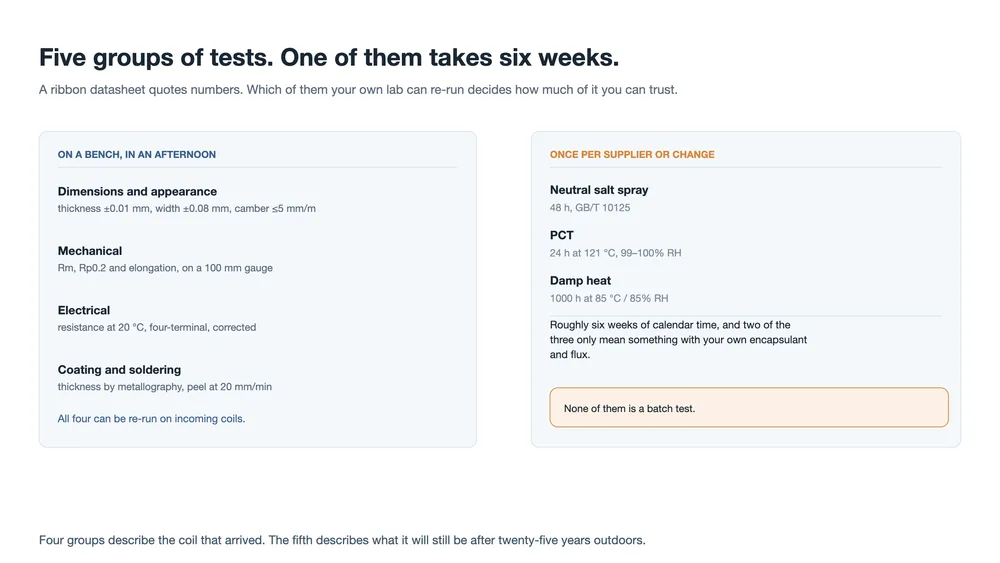
リストを平坦に読むと、5つの等しいカテゴリに見えます。テストが何で不合格になり得るかで読むと、2つに分かれます。4つのグループは、到着したコイルを記述します。その形状、強度、抵抗、コーティングです。5番目は、25年間の湿熱と塩にさらされた後もそのコイルが何であり続けるかを記述し、それはリボンだけでなく封止材とフラックスにも同程度に依存します。
この分割は、頻度表を見る前にサンプリング計画を決めます。最初の4つは、生産を止めずにすべてのロットで再実行できます。5番目はそもそもロットテストにはなり得ません。1000時間はバッチ間隔ではないからです。
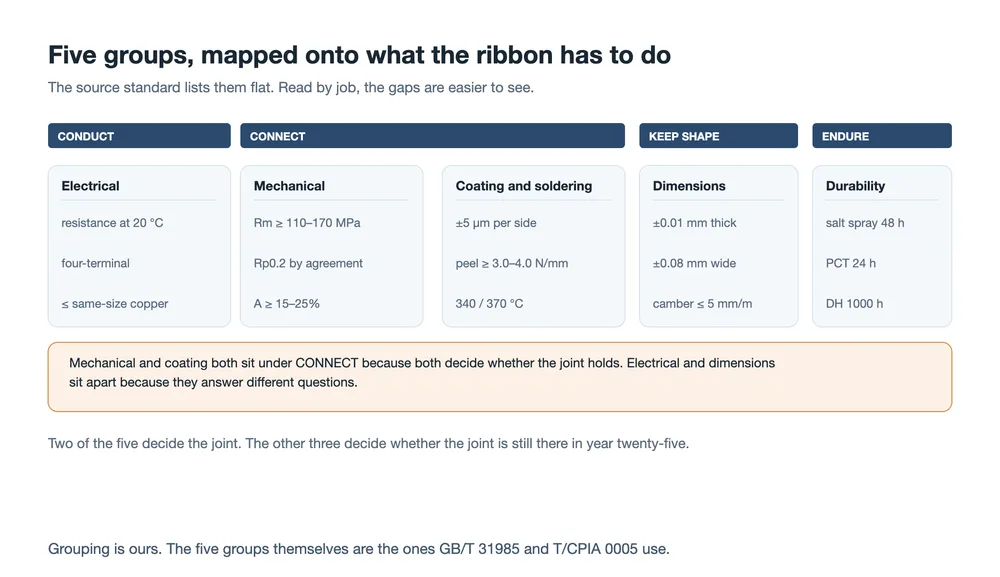
上記の対応付けは規格のものではなく、当社のものです。それが役立つ理由は1つあります。空白箇所が見えるようになることです。2つのグループは接合部が形成されるかどうかを決めます。3つは25年目に接合部がまだそこにあるかどうかを決めます。5つのうち生産間隔のテストは1つだけです。
| グループ | それが決めること | 方法規格 | 現実的な頻度 |
|---|---|---|---|
| 寸法と外観 | ストリンガー内でリボンがどこに位置するか、そしてどれだけの銅が電流を運ぶか | GB/T 31985、T/CPIA 0005 | 毎ロット |
| 機械的特性 | セルに伝わる応力、および取り扱い時の損傷にどれだけ耐えるか | GB/T 228.1 | 毎ロット |
| 電気的特性 | モジュール内部の抵抗損失 | GB/T 3048.2 | 月次またはロットシェア別 |
| コーティングとはんだ付け | 接合部がそもそも形成されるかどうか | GB/T 6462、GB/T 16921 | 厚さは毎ロット、剥離は月次 |
| 環境 | 接合部とその周囲のポリマーが耐えられるかどうか | GB/T 10125および2つの老化条項 | 新サプライヤー、新コーティング、新フィルム時 |
寸法と外観:安価で迅速、そしてほとんどの紛争が始まる場所
平角リボンの数値は短いです。厚さ公差は±0.01 mm、幅公差は±0.08 mmです。側面の反り、中国のサプライヤーが鎌曲がりと呼ぶ湾曲は、1メートルあたり5 mmを超えてはなりません。外観は10 cmあたり3つ以下のピンホールまたはドロス斑点を許容し、それぞれ0.5 mm²未満であり、酸化変色やメッキ欠けがあってはなりません。
反りが問題になるものです。反ったリボンはストリンガーをまっすぐに通らず、横にずれるリボンは同時に2つの不具合を生みます。接合部の位置ずれと、接合部があるべき場所の裸のリボンです。どちらもライン上では見えますが、データシートには現れません。
丸線の場合、3つのパラメータは直径、真円度、真直度であり、ここでは手動マイクロメータは十分ではなくなります。計算は リボン製造に関するページ: 公称より0.01 mm細いワイヤーは、0.18 mmでは抵抗が12.1%高く、0.26 mmでは8.2%、0.35 mmでは6.0%です。同じ絶対公差でも、ワイヤーが細くなるほどコストが高くなります。レーザーゲージによる連続測定が存在するのはまさにこの理由です。マイクロメータでの4点測定では、楕円形のワイヤーや長さ方向に変動するワイヤーを見つけられません。
次に、どの公差よりも議論を呼ぶ定義上の罠があります。検査シートの直径は、コーティング後の直径ですか、それとも銅コアですか。両者はコーティング厚の2倍だけ異なり、範囲の細い端では数十マイクロメートルです。データシートが0.26 mmで、ゲージが0.272 mmを示したなら、欠陥を見つけたのではなく、定義を見つけたのです。基準を契約に書き込めば、議論は消えます。
機械的特性:Rm、Rp0.2、そして規格が空白のままにしている行
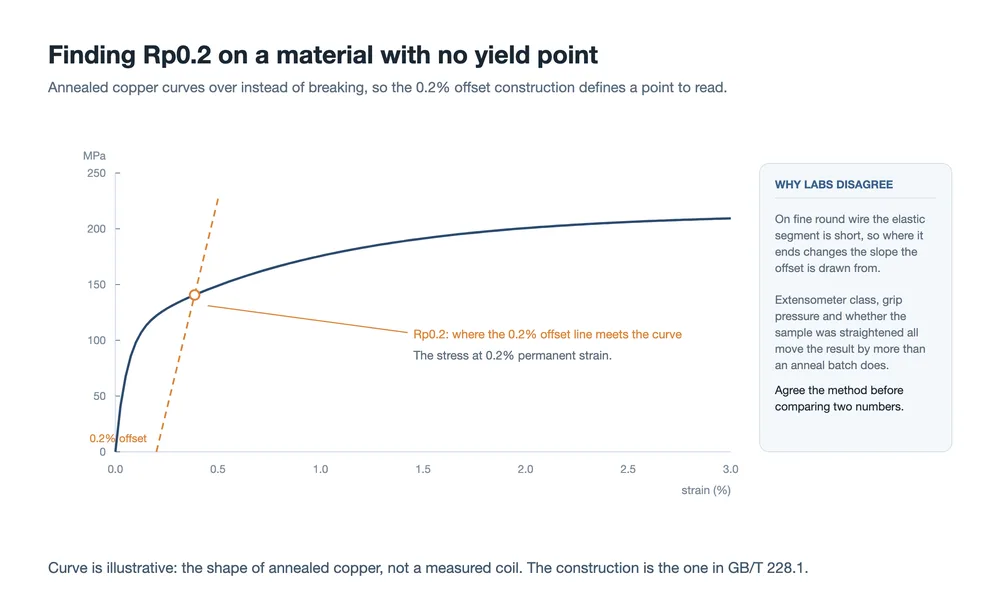
GB/T 228.1に基づく引張試験を、100 mmの標点距離で行うと、一度に3つの数値が得られます。引張強さRmは試験片が破断する前の最大応力であり、リボンがどの程度の負荷に耐えられるかを表します。伸びAは破断時のひずみであり、破断するまでにどれだけ伸びるかを表します。耐力Rp0.2は0.2%の永久ひずみ時の応力であり、リボンが降伏し始めるまでにセルへどれだけの力を伝えるかを表します。
| 特性 (T/CPIA 0005) | インターコネクト、ソフト | インターコネクト、ウルトラソフト | バスバーリボン |
|---|---|---|---|
| Rm、厚さ0.15 mm超 | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm、厚さ0.15 mm以下 | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| 伸びA、0.15 mm超 | ≥25% | ≥20% | ≥25% |
| 伸びA、0.15 mm以下 | ≥15% | ≥15% | ≥18% |
| Rp0.2 | 協議による | 協議による | 規定なし |
最後の行をご覧ください。はんだ付け中にセルが割れるかどうかを最も直接的に左右する特性こそ、規格が定めていないものです。理由があります。適切な範囲はセルの厚さやはんだ付けプロセスによって変わるため、単一の数値では誰かにとって不適切になるからです。しかし、その理由は警告でもあります。証明書にRp0.2が記載されていないサプライヤーは、偶然に数値を省略したのではありません。その範囲自体、そしてその両端がなぜ重要なのかは、次に示されています: 材料ページ.
測定自体は見た目よりも繊細です。焼なまし銅には曲線から読み取れる明確な降伏点がないため、0.2%オフセット法が用いられます。弾性部に平行な線を0.2%ひずみから引き、曲線と交わる点の応力を取ります。0.20 mmのワイヤーでは弾性部が短く、オフセット線がコピーする傾きはごくわずかなデータで決まることになります。伸び計のクラス、グリップ圧、そして試験片をクランプ前に真っ直ぐにしたかどうかが、すべて結果を変えます。2つの研究所がどちらも有能であっても、生産ロットのばらつき以上に結果が食い違うことがあります。
条件は方法の一部であり、2つの研究所が食い違ったときに最初に比較すべきものです。23 °C、相対湿度50%、標点距離100 mmで試験し、速度を2段階で制御します。約2%ひずみ、または移動量の最初の2 mmまでは5 mm/min、その後は残りを10~20 mm/minとします。試験全体を20 mm/minで行う研究所は、同じワイヤーでより高いRmとより低い伸びを読み取ります。材料が緩和する時間が短いからです。どちらの数値も間違いではありません。異なる問いに答えているのです。間違いなのはそれらを比較することであり、方法を添えずに証明書と受入試験を並べたときに起こることです。
引張だけが実施する価値のある機械試験ではありません。繰り返し曲げ試験は、リボンを固定径のマンドレルに巻き付けて破断するまで折り曲げ、その回数を報告します。粗削りで速く、単一の引張では捉えられないもの、すなわちコーティングのひび割れや、リボンがガイドローラー上を通過する箇所での芯材の加工硬化を捉えます。コイルには耐えられてもストリンガーで破断するリボンは、通常、他の何よりも先にこの試験で不合格になります。
電気的特性: 判定を変える補正
抵抗はGB/T 3048.2の方法で測定され、実際には四端子測定として行われます。2つの接点が電流を流し、別の2つが電圧を読み取るため、電流端子での抵抗は結果に入りません。要件は絶対値ではなく比較です。20 °Cにおいて、リボンの抵抗は同じ寸法の銅導体を超えてはなりません。参考として、焼なましTU1銅は0.017241 Ω·mm²/m、すなわち1.7241 µΩ·cmです。すずめっき銅リボンの受入仕様がしばしば上限として1.72 µΩ·cmを掲げるのはこのためです。コーティングは導電率を損なうべきではなく、それが置き換える断面積分だけが影響するべきです。
ここで、しばしば省略される部分です。銅の抵抗温度係数は約3.93×10⁻³ /°C、つまり1度あたり約0.4%です。研究所の温度28 °Cでコイルを補正せずに測定すると、読み値は約3.1%高くなります。この誤差は製造ページで計算した直径誤差と同じ大きさで、しかも逆向きに働きます。良いコイルが不合格になったり、室温が低ければぎりぎりのコイルが合格したりします。
補正は1行です。測定値を1 + 0.00393 × (t − 20)で割ります。ここでtは試験中の温度です。規格が20 ± 5 °Cで5回読み取り平均するよう指示しているのは同じ理由です。どちらの手順も難しくありません。どちらも省略されることが十分に多いため、試験温度が明記されていない抵抗値は測定値とは言えません。
コーティングとはんだ付け: 2つの数値と1つの曲線
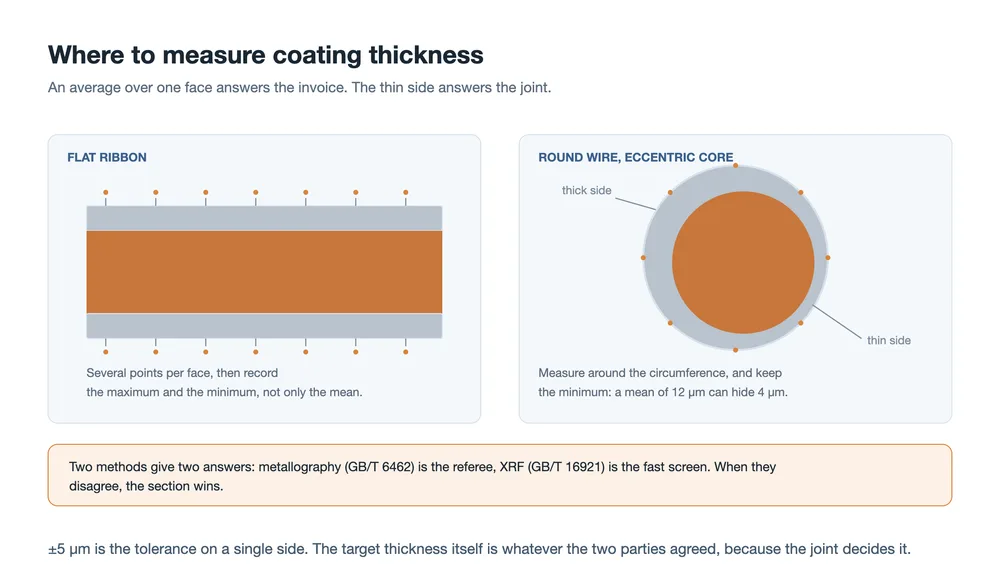
コーティング厚さは2つの方法で測定できます。金属組織断面法 (GB/T 6462) はリボンを切断、埋め込み、研磨し、顕微鏡で層を読み取ります。蛍光X線法 (GB/T 16921) は試料を破壊せずに測定でき、数秒で済むため、ライン上で用いられます。両者が食い違う場合、断面が裁定役となります。規格は片面あたり±5 µmを許容し、目標厚さは接合部が決めるため当事者間に委ねています。
丸線では、1~2点の読み取りは測定とは言えません。芯材がコーティング内で偏心していると、断面全体の平均は十分に許容範囲でも片側が薄いことがあります。その薄い側こそ、はんだが扱える材料が最も少ない側であり、破壊する側です。円周方向に測定し、平均値とともに最小値を記録してください。
はんだ付けを行う前に、濡れ性チェックでより安価な問いに答えます。リボンをはんだ付けしてフィレットの接触角を測定します。90°未満であれば、はんだが広がって接合しており、90°以上であれば、はんだが玉状になって表面に載っているだけです。接触角は代理指標であり、仕様ではありませんが、コーティングの問題とプロセスの問題を切り分ける最速の方法です。前のロットでは濡れていたクーポン上で今回のロットが玉状になる場合、疑うべきはリボンまたはその保管状態であり、アイロンではありません。保管中のコーティング酸化、不均一なスズ、薄い層はいずれもここで最初に現れます。
はんだ付け性はピールとして測定されます。リボンを標準クーポンにはんだ付けし、180°で引き剥がして力を記録します。T/CPIA 0005は条件を定めています。ピール速度20 mm/min、はんだ付け長さは少なくとも20 mmで、少なくとも15 mmの安定したプラトーを含むこと、はんだ付けは有鉛はんだで340 ± 5 °C、鉛フリーで370 ± 5 °Cです。合格値は、有鉛で平均ピール強度4.0 N/mm以上、鉛フリーで3.0 N/mm以上です。
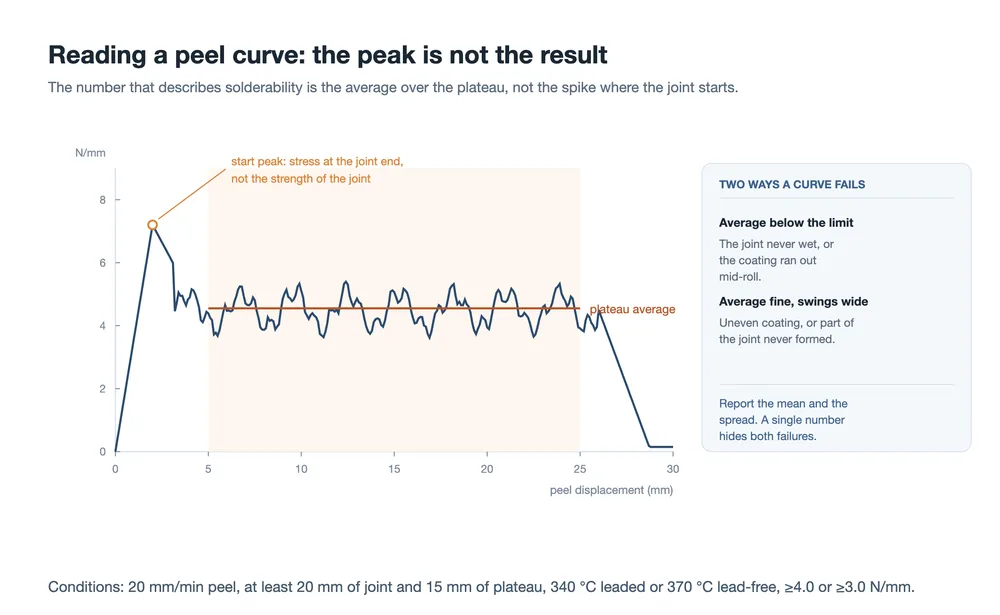
スパイクではなくプラトーを読みます。最初のピークは接合部端の応力集中によるもので、残りの部分については何も示しません。重要なのは安定区間全体の平均であり、次にその区間内のばらつきです。平均は許容範囲でも変動が大きい曲線は、通常、コーティングが長さ方向に不均一であるか、接合部の一部がまったく濡れていないことを意味します。どちらも単一数値のチェックは通りますが、現場では失敗します。
ピールという言葉を共有する2つの異なる試験があり、その数値は比較できません。上記の試験は20 mm/minでリボンのはんだ付け性を測定します。モジュール工場が使用するセルレベルの電極ピール強度は別の文書T/CSTM 00461-2022に従い、300~800 mm/minで、合格値も異なり、リボン、グリッドライン、プロセスの組み合わせを測定します。速度と試験片を明示せずにピール数値を提示するサプライヤーは、位置づけできない数値を提示していることになります。
| 測定対象 | ピール速度 | 何を教えてくれるか | 誰の問題か |
|---|---|---|---|
| リボンのはんだ付け性(T/CPIA 0005) | 20 mm/min | コーティングが濡れて保持するかどうか | リボンサプライヤー |
| セル電極ピール(T/CSTM 00461) | 300-800 mm/min | 実際に作る接合部が保持するかどうか | リボン、セル、プロセスの組み合わせ |
環境:試験はリボンに関するものではない
耐久性をカバーする5つの条項があり、その判定方法が興味深い部分です。
| 試験 | 条件 | 判定方法 |
|---|---|---|
| 中性塩水噴霧 | GB/T 10125に基づき48 h | 保護等級10、外観等級4以上、黄変、黒変、膨れ、浮きなし |
| PCT | 121 °C、99-100% RH、24 h | リボンの両側10 mm以内に明らかな黄変や黒変がないこと |
| ダンプヒート | 85 °C、85% RH、1000 h | 同じ基準 |
| 熱サイクル | −40 °C~+85 °C、繰り返し | サイクル後にピール力と抵抗を再測定。接合部の分離なし、直列抵抗の上昇なし |
| 高温保管 | 150 °C、1000 h、クーポンレベル | ピール強度の保持率、および金属間化合物層の測定可能な成長がないこと |
最後の2つはリボンを検査しません。リボンの両側10ミリメートル、つまり封止材と界面を検査します。これは意図的な選択であり、試験の目的を示しています。リボンコーティング、フラックス残渣、封止材は熱と湿気の下で相互作用します。その相互作用の目に見える生成物が、リボンに隣接する黄色の帯や黒い縁です。リボンの裸の短冊をオーブンで試験しても、これを完全に見逃します。
実際の結果として、これらの試験は自社の部品表で実施する必要があります。サプライヤー自身のクーポンでの塩水噴霧結果は、コーティングが腐食に耐えることを示します。しかし、そのコーティングが自社のEVAやPOEの下で、自社のフラックス残渣とともに85 °Cで6週間置かれたときに何が起こるかは示しません。モジュールの耐湿熱挙動については、 DH1000故障モードページでより詳しく扱っており、より広範な試験リストは 信頼性試験の概要.
にあります。
3段階の受入検査計画
| 階層 | 周波数 | 方法が固まれば、計画は各試験の時間コストから導かれます。3つの段階でほぼすべての実際のケースをカバーできます。 |
|---|---|---|
| 項目 | ロット | すべての受入ロット |
| 外観、寸法(直径または厚さと幅)、引張(Rm、Rp0.2、A)、コーティング厚 | 定期 | 毎月、またはロットの一部 |
| 抵抗、ピール力、反り、真円度 | 導入と変更 | 新規サプライヤー、新仕様、プロセス変更 |
塩水噴霧、PCT、耐湿熱、自社フィルムとフラックスとの適合性
4つの習慣により、計画は表だけよりも効果的に機能します。
コイルの両端からサンプリングします。焼鈍とスズめっきは起動時とコイル交換時にドリフトし、外巻きからのサンプルはそうした過渡状態がすでに過ぎた唯一の場所です。
判定ではなく分布を追跡します。合格したロットは安定したロットではありません。各特性の平均とばらつきを20ロットにわたってプロットすると、単一ロットが限界に達するずっと前に焼鈍のドリフトが現れます。
保管を管理します。コイルを開封するとコーティングが酸化し、それに伴ってはんだ付け性が低下します。入荷時に合格したコイルが4週間後にラインで不合格になることがあり、報告書はストリンガーを責めるでしょう。開封日を記録し、保管庫を乾燥状態に保ちます。 機械が伝えられないことを知ります。ストリンガーは配置とプロセスをチェックするもので、接合強度ではありません。 メカニズムの解説 で述べられているように、機械上のどの部品もピールを測定しません。だからこそ、ライン外でクーポン上でピール試験が存在し、 限界まで走らせても接合が良好である証拠にはならない。
技術協定に含めるべき事項
規格は下限と方法を示す。二つの試験所が一致するかどうかを決めるものはすべて別途書き留める必要がある。実際にはそのリストは短い。
- 直径または厚さの基準:めっき込みか、銅芯か。
- 下限と上限の両方を備えたRp0.2の許容範囲、およびそれを得るために用いた標点距離とオフセット法。
- ピール力はN/mmまたはNで表し、丸線の場合は幅の定義、ピール速度、はんだ付け温度を明記する。
- 公差を超えた、片面あたりの目標めっき厚。
- 規格が定めていない丸線の真円度と直線度の限界。
- 抵抗値を報告する温度、および補正式。
- サンプリング位置。コイル端を含むかどうかも含む。
- 環境試験をどの封止材とフラックスで行うか。
これらはいずれも特殊なものではない。いずれも書かれないままにされたことで、試験の実施よりも解決に時間がかかる不一致が生じてきた。
実務で生じる疑問
T/CPIA 0005を丸線に適用できるか。
出発点として使い、完全な仕様書としては使わないこと。この文書は平角リボンを前提に書かれており、直径、真円度、直線度、丸断面に対するN/mmの基準はすべて当事者間で取り決める必要がある。MBBおよび0BB線では、線の形状と本数が十分に重要であり、平角リボン用の条項では代用できない。
なぜ私のRp0.2はサプライヤーの値と異なるのか。
通常は金属ではなく方法の違いによる。標点距離、オフセットの取り方、伸び計のクラス、グリップ圧、試験片を矯正したかどうかを比較すること。細線では弾性域が短いため、セットアップのわずかな違いが、焼鈍ロットの変更よりも大きく結果を動かす。まず方法を合意し、それでも数値が異なるならコイルを調べること。
ピール力はNとN/mmのどちらで表すべきか。
N/mmは幅で正規化するため、平角リボンでは曖昧さがない。丸線には割るべき幅がないため、Nで報告するサプライヤーもあれば、直径や公称バンドで割るサプライヤーもある。どちらの慣例でも機能するが、慣例のない数値は機能しない。 リボンとフラックスのページ には、サプライヤーが通常表記する単位が記載されている。
断面の代わりにXRFで十分か。
ライン上でのスクリーニングには十分だ。記録としては不十分である。XRFは迅速かつ非破壊で、系統的に薄いコイルを捉える。しかし丸線の偏心した芯を研磨断面のように解像することはできず、両者が一致しない場合に規格は断面を裁定者とする。導入段階および紛争用には断面を保持すること。
なぜ塩水噴霧の判定基準はリボンから10ミリメートル離れて見えるのか。
関心のある故障は金属上ではなく界面にあるからだ。リボンは腐食に耐えても周囲のフィルムを変色させることがあり、またリボンが変色しても接合が保持されることがある。リボンの両側の帯を判定することが、規格が界面の問題を目に見えて再現可能なものに変換する方法である。
本当にすべてのロットで引張試験が必要か。
それは最も安価な早期警告である。焼鈍はロット間で最も変動しやすい工程であり、Rp0.2と伸びは、ストリンガーでのセル割れになる前に、その変動が最初に現れる場所である。引張試験はロットあたり数分で済むが、セル割れの発生はシフト一つ分のコストになる。
最終的な考察
リボン試験の難しい部分は計器ではない。それは整合性である。どの特性を、どこでサンプリングし、どう補正し、何と比較して判定するか。二つのデータセットが一致しない場合、生産的な順序はまず方法を確認し、次にリボンを確認することである。この順序は受入検査で十分長く有効であり続けているため、次の不一致の後ではなく前に書き留める価値がある。
規格はリボンが最低限どうあるべきかを示す。協定はこのリボンがこのラインに対してどうあるべきかを示す。歩留まりを決めるのは二番目の文書である。
関連記事:
- PVリボンの役割:3つの仕事、1つのトレードオフ
- PVリボン材料:銅コア、硬度、コーティング
- PVリボンの構造と種類:フラット、ラウンド、シェイプド
- PVリボンの製造方法:伸線、焼鈍、はんだめっき
- なぜフラックスが太陽光発電のはんだ付けに不可欠なのか
- リボン線の伸線およびめっきライン
- 太陽電池ストリンガー機構:ゾーン別ガイド
- DH1000高温高湿試験:故障モードとメカニズム
- PVモジュールの信頼性試験:完全なリスト
- ホットスポット、マイクロクラック、PID:3つの緩やかなモジュール故障
ここに引用した値は、発行されたGB/T 31985およびT/CPIA 0005-2017、ならびに各節で挙げた試験方法規格によるものである。これらはそれらの文書が要求する内容を述べたものであり、当社製品の測定値ではなく、規格の最新版や署名済みの技術協定の代替でもない。0.18 mmの抵抗計算は当社独自の計算であり、リボン製造ページに再掲しており、銅を1.75×10⁻⁸ Ω·m、めっきは導電に寄与しないものとし、182 mmのハーフセルを仮定している。二つの条項参照、T/CPIA 0005-2017およびT/CSTM 00461-2022は、このページ執筆時に有効な版である。