太陽光発電モジュール製造:
目次
簡単な回答: 太陽電池モジュール工場は、許容可能なモジュールを1つ生産できても、製造システムが脆弱なままであることがあります。その違いは後になって、ラインがその結果をシフト、フォーマット、材料ロットをまたいで再現しなければならなくなったときに現れます。IEC 62941はこのギャップに対処する規格です。これは、太陽光発電モジュール製造の品質マネジメントシステムに関する要求事項を定めており、プロセス管理、トレーサビリティ、変更管理、および定格出力を誠実に保つ測定規律を網羅しています。実務的な内容は華やかではありません — 文書化されたプロセスウィンドウ、校正された測定機器、シリアル番号をそれが製造された条件に結び付ける記録などです。単一シフト運用から連続生産へ、または1社の顧客から認証審査を受ける市場へ移行する工場にとって、この規格を満たすことは、入札できるかできないかの違いとなることがよくあります。
PV モジュール製造 · Jerry、Ooitech 著
工場は許容できるモジュールを1つ作れても、製造システムが弱いままであることはあります。
より厳しいテストは後からやってくる。新しいセルロットが到着し、別のシフトが引き継ぎ、保守後の で行われます。 再起動が行われ、あるいは工場がモジュール形式を別のものに変更する。こうした条件が変わるたびに品質が動くなら、その工場は製品を本当に管理しているとは言えない。それは一連の想定外をやり過ごしているにすぎない。
これが、 太陽光PVモジュール製造を理解するための有用な見方です。それは単にセル、ガラス、ポリマーを組み合わせる行為ではありません。承認されたモジュール設計を管理された状態で再現し、出荷された各製品が意図どおりに作られたことを示す十分なプロセス証拠を伴うことです。
4つのシステムが一致している必要があります:
| システム | それが答えなければならない問い |
|---|---|
| 製品定義 | 実際にどのモジュールを作っているのか? |
| 材料およびプロセス管理 | 工場は正しい材料と設定を使用したか? |
| 品質リリースとトレーサビリティ | リリース判断を裏付ける証拠は何か? |
| 工場運用 | 必要な生産量で同じ結果を維持できるか? |
機械はこれらのシステムの内側に位置します。機械がシステムに取って代わることはありません。
良いモジュールが1つあっても、まだ製造システムとは言えない
PVモジュール工場における安定した基準は、承認された製品定義です。セル技術は変わり、材料ロットは変わり、作業員は交代し、設備は摩耗します。ラインから出るモジュールは、それでも承認された構造とリリース基準の範囲内にとどまらなければなりません。
このことが、再現性を製造上の中心課題にしています。
経験豊富な技術者が慎重に製作したサンプルは、良好な性能を発揮するかもしれません。しかし、量産には異なるプレッシャーが伴います。繰り返しのハンドリング、短いサイクルタイム、並列ステーション、レシピ選択、材料補給、停止、再起動、そして手直しです。あるステーションでは無害に見える小さなばらつきが、後工程で組み合わさることがあります。わずかなストリング位置の誤差は積層に影響します。管理が不十分なはんだ接合部は外観検査を通過しても、ELで現れます。不適切なラミネートレシピは、チャンバーの扉の前では明らかな欠陥を生じないかもしれませんが、セル回路を囲む保護層を変化させます。
したがって、ラインには一連の動作だけでは不十分です。定義された限界、測定ポイント、そして結果がその限界を外れたときの対応が必要です。
製品定義が静かに工場を書き記す
設備選定は、しばしば年間生産能力の目標から始まります。その数値は重要ですが、最初のエンジニアリング入力ではありません。まずモジュールそのものが先に来ます。
図面と部品表は、ラインの物理的な作業の多くを決定する。セルサイズとアーキテクチャ、フルセルかカットセルかの構造、リボンと相互接続のパターン、ストリング数、ガラス寸法、シングルガラスかガラス-ガラス積層か、 封止材 タイプ、 バックシート の選択、フレームプロファイル、ジャンクションボックスの位置、ケーブル長、ラベル要件などである。
これらの決定は生産管理にも及びます。材料保管ルールは準備に影響します。相互接続設計はストリング化とバスバーに影響します。モジュール寸法は、すべての搬送と位置合わせの基準に影響します。封止材と積層構造はラミネートレシピに影響します。フレームとジャンクションボックスの選択は、ディスペンス、組立、硬化時間に影響します。対象市場と認証計画は、試験、サンプリング、記録、文書保持に影響します。
だからこそ、機械のリストだけでは工場を定義できません。2つのプロジェクトが同じ名前の機械を使用していても、必要な作業範囲、治具、レシピ、バッファ、データインターフェース、品質ゲートは異なる場合があります。
ラインを構成する前に、製品図面、BOM、品質計画、リリース基準をソース文書として扱うべきです。それらがまだ流動的であれば、購買ファイルが認めようと認めまいと、設備仕様もまた流動的です。
物理的な経路は単純だが、それを制御するのは容易ではない
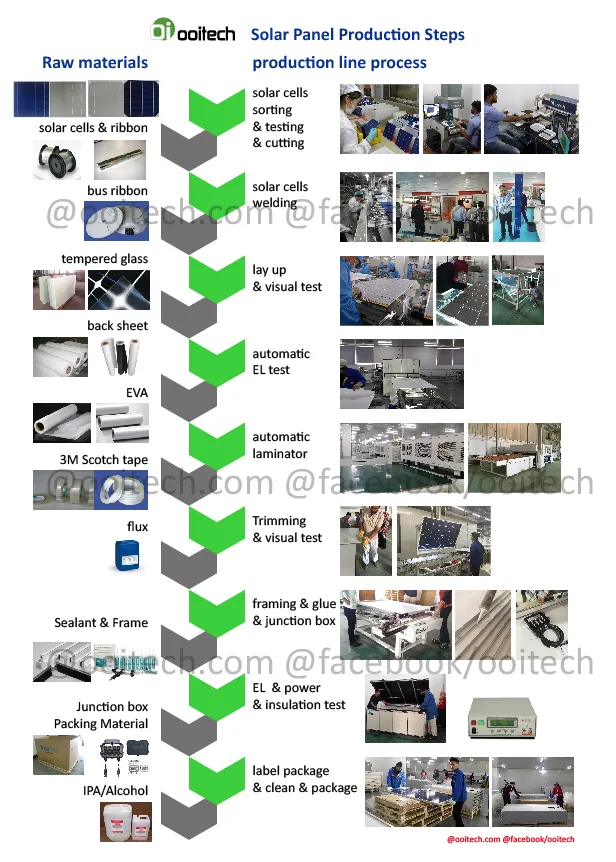
従来の結晶シリコンモジュールの場合、大まかな生産経路を説明するのは簡単です。
セルは必要に応じて検査または選別され、その後 タバーストリンガーによって導電性リボンで相互接続される。ストリングは準備されたガラスと封止材の上に配置され、意図した電気回路に接続され、残りの封止材と裏面材料で覆われる。積層体はラミネーターに入り、そこで真空、熱、圧力、時間によって、緩い構造が接着されたラミネートに変わる。
下流工程で機械的および電気的な製品が完成します。設計に応じて、トリミング、エッジ処理、フレーム組立、ジャンクションボックス取付、はんだ付け、接着剤またはポッティングの塗布、硬化、洗浄、コーナー仕上げなどが含まれます。EL検査、IV測定、電気安全試験は、最終品質記録の異なる部分を提供します。ラベリングと選別は、物理的なモジュールをその識別情報と目的地に結び付けます。
米国エネルギー省も同じ基本的な経路を説明しています。タビングとストリンギング、接続されたセルをガラスと封止材とともに配置、ラミネーション、そしてモジュールに必要なフレーム、封止、ジャンクションボックス機能を取り付けるという流れです。
これらの作業は単独では珍しいものではありません。製造上の難しさは、モジュールがこれらすべてを通過する間、正しい材料、形状、レシピ、製品識別情報を維持することにあります。
すべての重要な作業にはレシピと記録が必要です
工場が3つの問いに答えられるようになると、プロセスは制御可能になります。どの設定が意図されていたか、実際に何が起こったか、結果が許容できない場合にどのようなアクションを取るかです。
記録はすべてのステーションで詳細である必要はありません。役立つものである必要があります。レシピ、製品、ロットを特定せずに温度を記録しても、データは生まれますが、証拠としては不十分です。
| 作業 | 管理を維持すべき項目 | 有用なシグナルまたはチェック | 保持すべき記録 |
|---|---|---|---|
| 入荷材料 | 承認された仕様、サプライヤーロット、保管および状態 | 受入検査、識別チェック、保管状態 | 材料ロットと受入結果 |
| セル相互接続 | リボン位置、はんだ付け条件、セルハンドリング、ストリング形状 | ビジョン結果、プルテスト計画、ストリング検査、または指定された場合はEL | レシピ、ロット、ステーション結果、例外 |
| レイアップとバスバー | ストリング間隔、極性、回路配置、リードアウト位置 | 位置合わせ画像、外観チェック、ラミネーション前EL | モジュール識別と検査結果 |
| ラミネーション | 正しい製品レシピ、真空挙動、温度、圧力、時間 | 運転パラメータ、アラーム、ラミネート検査 | レシピバージョン、チャンバー、サイクル、バッチの関連付け |
| フレーミングとジャンクションボックス作業 | 寸法、シーラントまたは接着剤の塗布、電気接続、硬化状態 | ディスペンス監視、寸法チェック、外観および電気チェック | 材料バッチ、ステーション結果、硬化状態 |
| 最終リリース | 回路状態、測定出力、電気安全、ラベリング | EL画像、IV結果、安全試験結果、識別チェック | シリアル連携リリース記録 |
最も重要な管理点は、必ずしも最も高価なステーションではありません。受け渡しも同じくらい重要になり得ます。正しいストリングも吊り上げ中に割れることがあります。清浄なスタックも待機中に汚染を集めることがあります。良好なラミネートもトリミングやフレーミング中に損傷することがあります。合格した試験結果も、識別が生産の一部ではなく事務作業として扱われると、誤ったシリアル番号に割り当てられることがあります。
したがって、レシピと記録はステーションの境界を越えて製品に追随すべきです。
認証はベースラインであり、一貫性は日々の仕事です
製品認定と製造の一貫性は、関連するものの異なる問題を解決します。
認定プログラムは、定義されたモジュール構造が適用される試験要件を満たすかどうかを問います。その後、工場は無管理の代替やプロセスドリフトを許すことなく、その構造を再現しなければなりません。型式承認シーケンスに一度合格したからといって、その後の生産ユニットが正しい材料、はんだ付け条件、ラミネーションサイクル、最終リリースチェックを受けたことを証明するものではありません。
IEC 62941はこのギャップに直接対処しています。この規格は、認証されたPVモジュールに対する継続的な信頼を、製品とプロセスの設計、材料選定、製造プロセスの管理と結び付けています。確立された品質マネジメントの基盤を前提としており、その代替ではありません。
この区別が重要なのは、現場での信頼性はモジュールがプロジェクトサイトに到着するずっと前から始まるからです。IEA PVPS信頼性プログラムは、モジュールの材料、設計、劣化モード、試験、運用環境が経時的な性能にどのように影響するかを検討しています。工場はモジュールが直面する天候を制御することはできませんが、出荷される構造が認定設計と一致しているか、そして生産ばらつきがリリース前に検出されたかどうかは制御できます。
認証要件は製品や対象市場によって依然として異なります。実用的な原則は単純です。設備、検査位置、サンプリング、トレーサビリティ、記録を形作るのに十分早い段階で、認証および品質計画を定義することです。
トレーサビリティは欠陥を限定的な問題に変える
最終EL検査で異常なパターンが現れ始めたと想像してください。トレーサビリティがなければ、工場には疑わしいモジュールの山と、考えられる原因の長いリストが残ります。トレーサビリティがあれば、調査は迅速に絞り込めます。どのセルロット、どのストリンガーレシピ、どのシフト、どのラミネーターサイクル、どのハンドリング経路、そして同じ履歴を共有する他のモジュールはどれか?
だからといって、すべてのプロジェクトが同じソフトウェアスタックを必要とするわけではありません。大量生産の自動ラインでは、レシピ、画像、試験結果をMESと交換する場合があります。小規模または半自動の工場では、より単純な記録を使用する場合があります。不変なのは、物理的なモジュールと、それをリリースするために使用された証拠との間の結びつきです。
実用的なリリース記録には以下が含まれる場合があります:
モジュールのシリアル番号と製品リビジョン;
重要な材料または生産ロットの参照;
工程内検査のステータスと関連画像;
ラミネーションレシピとサイクルの関連付け;
最終EL、IV、電気安全の結果;
手直し履歴(ある場合);
最終処分:合格、保留、手直し、または不合格。
トレーサビリティは時にレポート機能として販売されます。その真の価値は、何かが変化したときに現れます。影響を受けた出力を封じ込め、良好な条件と不良な条件を比較し、不合格ユニットが合格在庫に戻るのを防ぎ、繰り返し発生する欠陥をプロセス修正の問題に変換するのに役立ちます。
高速なステーションでも、遅い工場に属することがある
パンフレットのサイクルタイムは、能力への入力の1つにすぎません。持続可能な出力は、この関係に近いものです:
良好な出力 = 計画生産時間 × 実効ライン速度 × 初回合格率
各工程は1台の機械ではなく、工場全体に属します。
ステーション同士が待ち合うと実効ライン速度は低下し、バッチ設備は不均等な作業を受け、製品切替は計画より長くかかり、メンテナンスアクセスは悪く、故障復旧には繰り返しの手動介入が必要になります。不良が検出前に複数の工程をまたぐと、レシピが誤って選択されると、材料がドリフトしたり手直しが通常生産になると、初回通過歩留まりは低下します。
ラミネーションは一般的にバッチプロセスであるため、この点を明確に示しますが、同じ論理は他の工程にも当てはまります。ストリンギングはレイアップが吸収できるよりも速く生産することがあります。フレーミングは接着剤の準備を待つことがあります。完成モジュールは硬化やテストのために待ち行列に入ることがあります。データ転送の問題は、機械設備が準備できていてもソーティングを停止させることがあります。
バッファは短期的な変動を吸収できますが、恒久的なミスマッチを修復することはできません。仕掛品が増えればしばらくはミスマッチを隠せますが、スペースを消費し、不良をより遠くまで運んでしまいます。
自動化はこれらの実際の制約に対して評価されるべきです。壊れやすいハンドリングを減らし、位置合わせを安定させ、ディスペンスやはんだ付けを繰り返し、テストデータを識別情報に結びつけ、または必要なタクトを維持する場合に価値があります。上流の製品定義が不安定な場合や、接続されたステーションが基準、故障ロジック、段取り替えルールを共有できない場合には、付加価値は小さくなります。
ライン構成を求める前にこれらの入力を定義する
有用な見積依頼には、生産能力の数値や工場床面積以上のものが含まれます。サプライヤーが製品、品質ゲート、工程、将来の変更をモデル化するのに十分な安定した情報を提供します。
| 入力グループ | 定義する情報 |
|---|---|
| 製品 | モジュール図面、BOM、セルおよびインターコネクション技術、寸法、構造バリエーション、計画された製品ロードマップ |
| 出力 | シフトあたりの必要良品モジュール数、稼働カレンダー、製品構成、段取り替え頻度、拡張計画 |
| 品質 | 対象市場、認証計画、検査ポイント、テスト範囲、サンプリング、合否判定ロジック、手直しルール |
| データ | シリアル番号ロジック、材料系譜、レシピ管理、画像保持、テスト結果保存、MESまたはERPインターフェース |
| 工場 | 建物寸法、材料ルート、ユーティリティ、環境要件、床荷重、メンテナンスアクセス、倉庫フロー |
| 運用 | 労働モデル、スキルレベル、保守能力、スペアパーツ戦略、および計画されたシフト構成 |
| 納品 | レイアウト責任、設備検収、設置、試運転、トレーニング、ドキュメント、アフターサポート |
これらのインプットは、実際の構成境界を明らかにします。製品が変化する場合や生産量が少ない場合は、半自動ラインが妥当かもしれません。製品が安定しており、生産量が多く、工場が設備とデータシステムを維持できる場合は、高度に自動化されたラインが正当化されることがあります。いずれの場合でも、正しい設計とは、承認されたモジュール定義を保護しながら運用計画を満たすものです。
参照した情報源
製造とは、再現性を可視化すること
最も強力な太陽光PVモジュール製造システムは、機械リストが最も長いものではありません。製品定義、材料、プロセス設定、検査、識別、工場の流れが、出荷されるすべてのモジュールに対して同じストーリーを語るシステムです。
Ooitechは、世界中のお客様に対して、太陽光PVモジュール生産ラインの構成、設備、工場レイアウト、設置、試運転、オペレータートレーニング、アフターサポートを、意図されたモジュール設計と生産計画に合わせて提供できます。