ファインラインスクリーン印刷におけるボトルネック
目次
簡単な回答: ファインラインスクリーン印刷は、常に自らの仕様に追いつこうとする永続的な状態にある。プロセスの可能性を記述した論文は、発行される前に時代遅れになる。なぜなら、生産現場でのフィンガー幅が縮小し続けているからだ。理由は算術にある。より細いフィンガーは光を遮る量が少なくなり、セルが生み出す電流を増加させるが、同時に抵抗が高くなり、接触面積も小さくなるため、ペーストの配合、スクリーンメッシュ、印刷パラメータがすべて同時に進歩しなければならない。関与する寸法は約13 µmから9 µm、そして6 µmへと下がり、達成可能な幅は構造に応じて16 µmから24 µmの範囲で報告されている。それぞれの縮小は小さな利得であり、歩留まりが維持されて初めて実現する。だからこそ、ファインライン印刷は設計上の問題であると同時に歩留まりの問題でもある。
PV モジュール製造 · Jerry、Ooitech 著
論文が採択されたばかりなのに、データはすでに時代遅れになっている。研究開発に携わる者なら誰でも知っているこの気まずい状況。
フラウンホーファーISEの論文「Progress in Fine-Line Front-Side Printing for TOPCon Solar Cells」は典型的な例です。その最も攻めた設計では、13 µmの開口部を持つノットレススクリーンを使用しました。それより微細なものは実験で不安定になりました。公開されている業界情報によると、主要なセルメーカーはすでにノットレススクリーンの開口部を 2026年までに6 µmまで押し進めていた——論文で報告されたサイズの半分以下である。
この一見した時代遅れこそが、この論文を読む価値がある理由だ。2024~2025年におけるスクリーン印刷の実用的な能力限界を明らかにした。後にこの限界を超えたメーカーも、研究で述べられたのと同じトレードオフの枠組みの中で作業していた。
数字は古くなる。手法は古くならない。本記事では2つのことを見る。論文が当時明らかにしたこと、そして量産が後にその想定限界をどのように超えていったかである。
1. 論文で何が起きたか
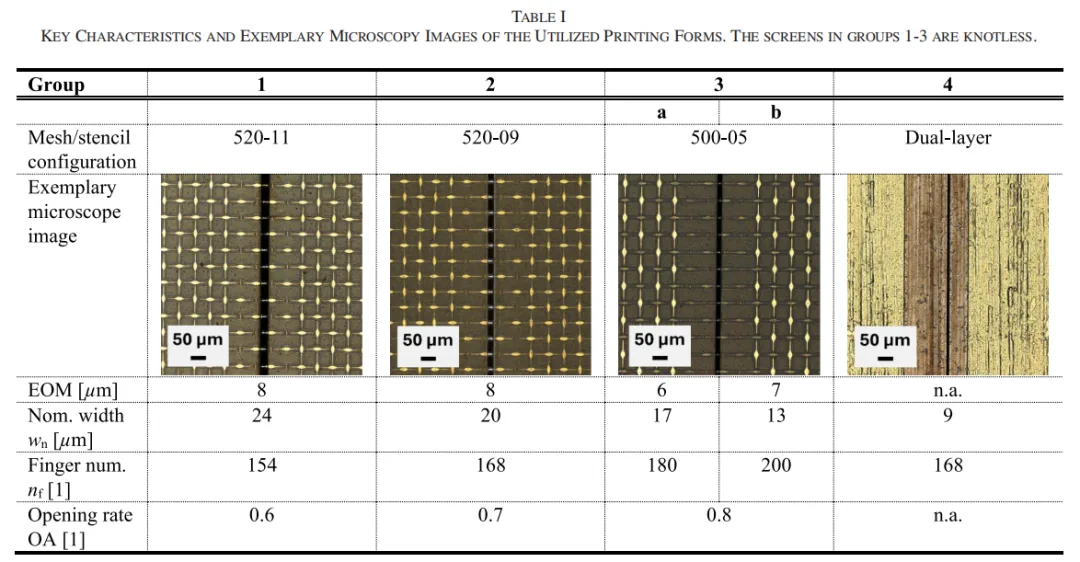
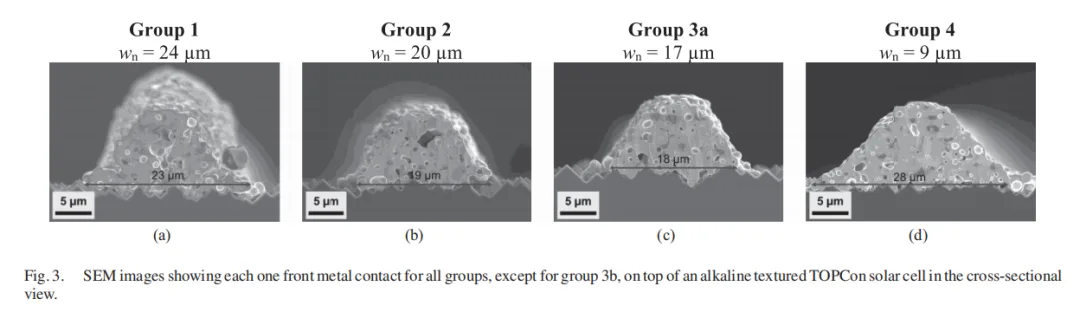
実験設計は単純明快だった。研究者らはM10フォーマットのn型TOPCon太陽電池を使用し、フロントサイド印刷プロセスをいくつかの単一変数比較群に分けた。これには公称開口24、20、17、13 µmの3つのノットレススクリーンに加え、9 µmの二層金属箔ステンシルが含まれた。裏面プロセスは変更せず、フロントサイド印刷方法のみを変化させた。
この研究では完全な特性評価チェーンも用いられた:
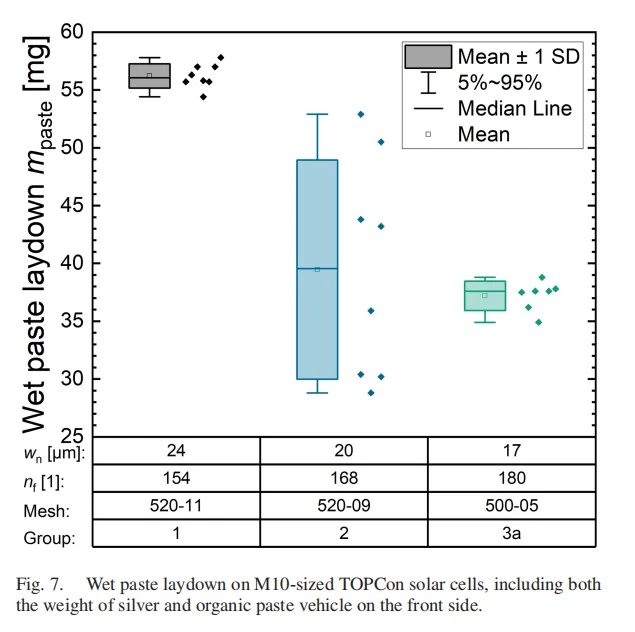
銀消費量を算出するための湿潤ペースト重量測定
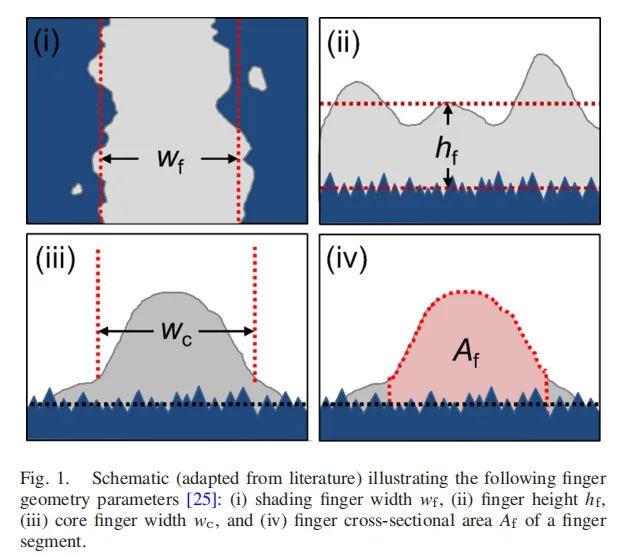
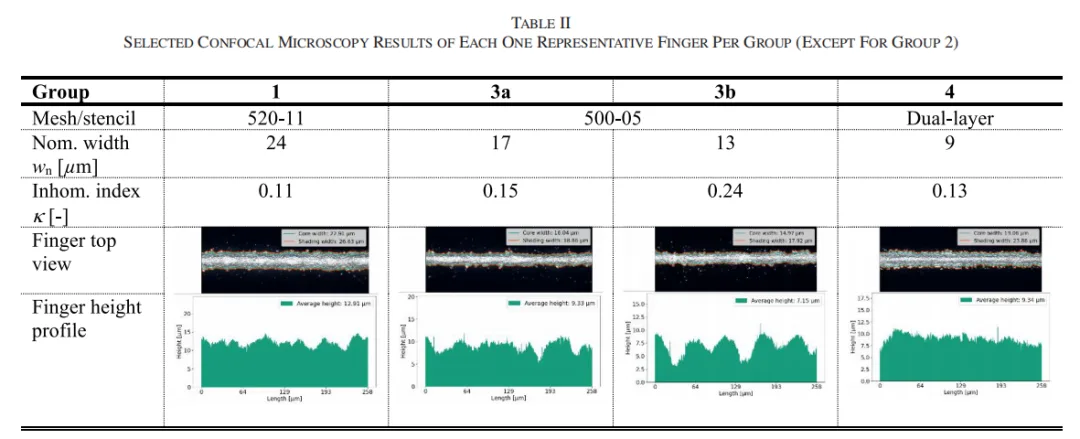
フィンガー幅、高さ、断面積、不均一性κを測定するための走査電子顕微鏡および共焦点顕微鏡
接触抵抗のための伝送線路法測定
完成したM10太陽電池のI-V試験
このシーケンスは、新しいスクリーン、ステンシル、またはメタライゼーションペーストを評価する標準的な方法であり続けています。
結果は3つのレベルに分けることができます:
17 µmの開口部が最適な動作範囲でした。 16 µmの印刷フィンガー幅を実現しました。24 µmの参照グループと比較して、0.9%の相対効率向上をもたらし、表面側のペースト消費を30%削減しました。
13 µmの開口部は壁にぶつかりました。 フィンガーの不均一性κは0.15から0.24に跳ね上がり、断線したフィンガーやその他の欠陥が増加しました。このグループはセルレベルの評価には進みませんでした。
9 µmのステンシルは反面教師となりました。 粘度の不一致にもかかわらず、スクリーン印刷用ペーストがステンシルに無理に適用されました。その結果、印刷されたフィンガーは19 µm幅となり、13 µmのスクリーン開口部グループで作られたフィンガーよりも広くなりました。
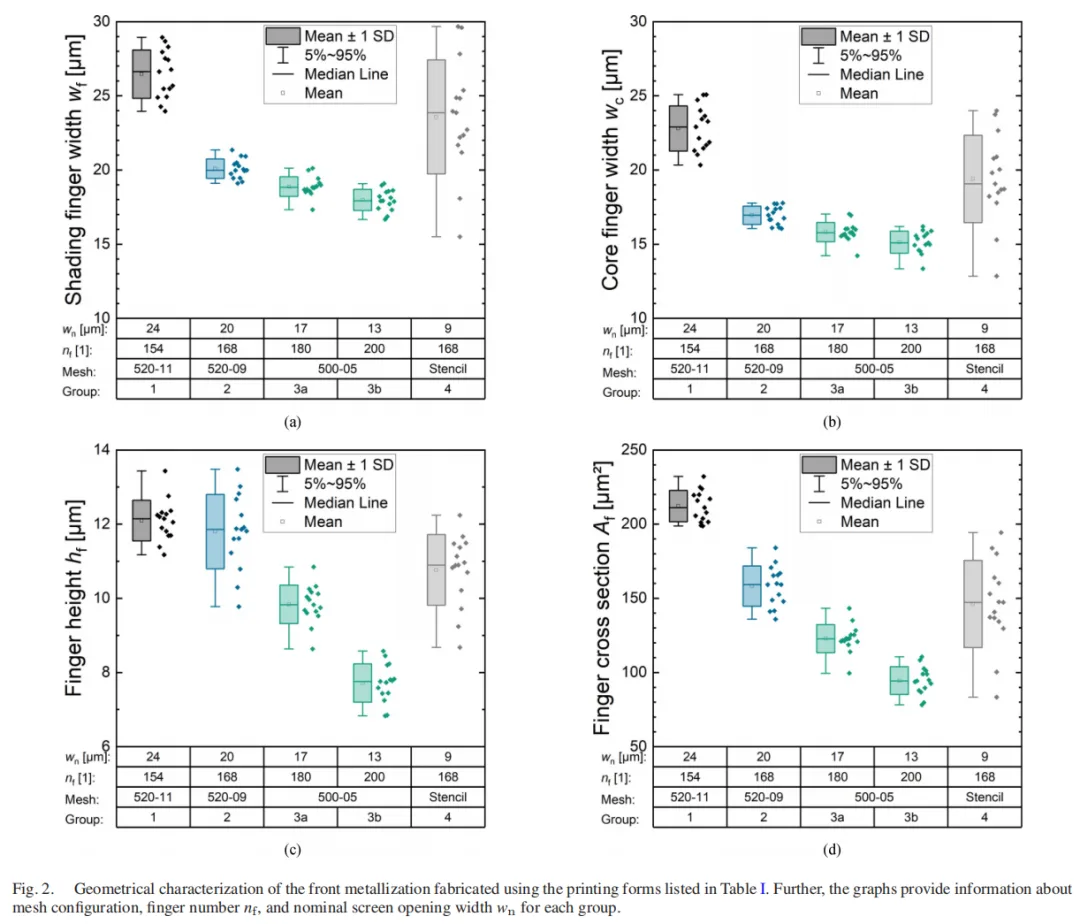
その意味は明らかでした。ノットレススクリーン印刷において、実用的なファインラインの範囲は約15~17 µmの開口部でした。それ以下では、まず印刷品質が崩壊しました。
論文と2026年の生産現場の時間差:4つの比較
1. 印刷限界
論文では、13 µmの開口部はすでに不安定でした。不均一性κは0.24に上昇し、欠陥が増加し、このグループはセル評価に到達しませんでした。公開されている業界情報によると、主要な生産ラインは2026年までに6 µmのノットレススクリーン開口部へ移行していました。
論文が描いた能力の境界は、はるかに前方へ押し出されていました。いわゆる限界は永久的な壁ではありませんでした。それは、当時利用可能だったペースト、スクリーン、印刷装置の間のバランス点でした。
2. ペーストを節約する動機
論文の最良グループ—17 µmの開口部と16 µmの印刷フィンガー—は、表面側のペースト消費を30%削減しながら、0.9%の相対効率向上を達成しました。
2026年までに、銀の消費は多くのセル生産コスト構造において最大の非シリコンコスト項目となっていました。ペーストの節約はもはや二次的な最適化目標ではありませんでした。それは生産競争力の問題となり、場合によっては生存の問題となっていました。論文の方法論は、効率のツールからコスト管理のツールへと移行していました。
3. ステンシルのルート
論文の9 µm金属箔ステンシルは、ペースト粘度が印刷方法に合わなかったために失敗しました。それは19 µm幅のフィンガーを生成しました。
2026年までに、全面開口メタルステンシルに基づく鋼板印刷は量産に入った。論文における失敗したルートは後に重要な産業方向となった。教訓は明白である。印刷方法を変えるなら、ペーストも変える必要がある。
4. 効率向上の価値
論文は0.9%の相対効率向上を報告した。2026年までにセル効率は26%以上の範囲に入り、ここで議論した例では26.09%から26.66%の間の結果が報告された。
遮蔽を減らすことの限界的な価値は依然として存在したが、主な商業的推進力は効率向上から銀削減へと移っていた。
2. 13 µmから6 µmへ:限界はどのように破られたか
13 µmは本当にスクリーン印刷の物理的限界だったのか?
いいえ。論文自体がいくつかの手がかりを残していた。
3つのスクリーン設計を通じて、ワイヤ径は11 µmから9 µm、そして5 µmへと減少した。開口率は0.6から0.7、そして0.8へと増加した。0°メッシュ配向も導入された。
言い換えれば、13 µmの結果はスクリーンがこれ以上細く作れないという意味ではなかった。それは、当時利用可能だったペースト、スクリーン、装置の組み合わせがその点で安定を保てなかったという意味だった。
この三角形のどの辺が真のボトルネックだったのか?
スクリーン自体は部分的に除外できる。この研究は当時の先進的なノットレススクリーン技術を代表していた。ワイヤ径、開口率、スクリーン角度はすでに限界まで押し上げられていた。13 µm群が失敗したのは、スクリーンサプライヤーが努力を怠ったからではない。スクリーンはペーストによって制約されていた。
印刷装置も一般的な産業プラットフォームに基づいていた。同様のプリンターは研究室でも主要な生産ラインでも利用可能だった。残るのはペーストが鍵となる変数である。
ファインラインプリンティングは三つ巴の綱引きである。フィンガー幅が1 µm減少するごとに光学的遮蔽は低下するが、フィンガー断面積も減少する。直列抵抗が上昇し、印刷欠陥や歩留まり損失のリスクが増加する可能性がある。結果は、ペースト、スクリーン、プロセスが共に前進できるかどうかにかかっている。
2024年から2026年の間に、三辺すべてが前進した。
ペースト:汎用コンパウンドからパターニング材料へ
銀粒子径は減少を続け、専用のファインラインペーストは独立した製品カテゴリーとなった。TOPCon のフロント側ファインフィンガーペーストの開発は、より細いフィンガーの印刷、良好な焼成挙動の維持、電気抵抗の増加回避という3つの方向に進んだ。
6 µm のスクリーン開口部では、わずかに大きすぎる粒子でもスクリーンを詰まらせる可能性がある。一貫したフィンガープロファイルの維持はさらに難しくなる。
ファインフィンガーの不均一性 κ は、本質的に極めて狭い開口部下でのペーストレオロジーの反映である。ペーストが 6 µm の開口部を通して一貫して転写できなければ、結果はスクリーン詰まり、フィンガーの断線、そして κ の急激な増加となる。論文の 13 µm 群は印刷品質のために失敗したように見えた。より深いレベルでは、ペーストはその開口部下での転写限界に達していた。
ペースト処方と印刷方法の密接な関係は、過去2年間に繰り返し実証されてきた。
スクリーン:ノットレス構造と 0° 配向が標準となった
論文の 500-05 スクリーン(線径 5 µm、開口率 0.8、0° 配向)は、当時すでに攻めた設計であった。
主要な生産用スクリーンはその後、同じ方向にさらに一世代進んだ。線径はより細くなり、開口率は増加し、張力制御は改善された。6 µm の開口部での安定生産には、まずスクリーン自体に極めて高い製造精度が必要である。
プロセス:LECO がファインフィンガーの接触抵抗を制御した
これはしばしば見落とされる側面である。
フィンガーが細くなるにつれて接触面積は減少する。接触抵抗は通常、急激に上昇する。LECO(レーザー強化接触最適化)は、この電気的損失を低減できるため、ファインライン TOPCon 生産と広く結び付けられるようになった。
業界報告によれば、LECO はすでに TOPCon 生産能力の大部分で採用されている。それは任意の効率向上策から、ファインフィンガー生産を可能にする実用的なプロセスへと移行した。LECO または同等の接触最適化アプローチがなければ、6 µm の開口部を通して印刷に成功したからといって、そのプロセスが安定した量産に対応できるとは限らない。
ペースト、スクリーン、プロセスがすべて前進すると、バランス点は約 15 µm から 6~8 µm の範囲へと移った。限界は劇的な一つの発明によって破られたのではない。三つの力が同時にそれを押し進めた。
3. 論文が残した方法論
この論文から持ち帰るべきことが一つだけあるなら、それは数値ではなくフレームワークであるべきだ。
第一:三者間のトレードオフ
すべてのファインラインプリンティングソリューションは、光学的シェーディング、電気抵抗、印刷品質の間のバランスである。このフレームワークは、フィーチャーサイズが小さくなっても有効であり続ける。同じ論理は、鋼板印刷、電鋳スクリーン、その他のメタライゼーション手法を評価するためにも使える。
第二:特性評価の連鎖
ペーストを計量し、形状を検査し、接触抵抗を測定し、その後完成したセルをテストする。これら4つのステップが完了すれば、新しいスクリーンやペーストの価値を定量化できる。
なぜ13 µmのグループはセル評価に進まなかったのか? それは、幾何学的特性評価がκの急上昇を通じてすでに問題を明らかにしていたからである。まず形態を検査し、次に電気性能を測定し、最後にセルを評価するという順序は、一つの効率数値が弱い、あるいは不安定なプロセスを隠すのを防ぐのに役立つ。
第三:ペーストと印刷方法は同時に変更しなければならない
9 µmのステンシルが失敗したのは、スクリーン印刷用ペーストをステンシルプロセスに無理に適用したためである。鋼板印刷を導入する工場は現在、ペースト処方を調整または再開発するのが一般的である。この論文は、一つの失敗した実験グループを通じて、すでにこの罠を示していた。
第四:フィンガー本数は推測ではなく計算すべき
この論文は、GridmasterやPitchmasterなどのツールで使われる論理に従い、事前に測定された抵抗データを用いて最適なファインフィンガー本数を計算した。
経験ベースのグリッド設計から計算ベースのグリッド設計への移行は、ファインライン時代においてますます価値が高まっている。ピッチ、フィンガー本数、抵抗を再計算せずにフィンガーを細くすると、損失がシェーディングから直列抵抗へ移るだけになりかねない。
4. この論文が扱わなかった新たな戦場
この論文はスクリーン印刷と金属箔ステンシルで止まっている。しかし2026年までに、ファインラインの戦場は従来のスクリーン印刷に限定されなくなった。スクリーン張力と構造的限界により、10 µm未満での安定した量産はますます困難になっており、業界はいくつかの代替手段を模索してきた。
鋼板印刷: フルオープニングの金属ステンシルは14~15 µmのフィンガーを形成できる。ここで議論した例では、アスペクト比が45%から59%に増加し、接触抵抗は15%低下した。発表された研究は ジュール 寧波材料技術・工程研究所がこの方向での進展を報告し、通威がこのプロセスを世界の量産に初めて導入した企業として報じられました。実用的には、鋼板印刷はペーストのマッチング問題を解決することで、論文の失敗したステンシル概念を生産ルートに変えました。
電鋳スクリーン: 業界レポートやメーカーの主張によると、フィンガーパターンの精度は±2 µmに達することができます。電鋳スクリーンを使用したTOPConセルは26.2%の効率が報告されています。これらの数値は、生産歩留まり、測定条件、長期的なプロセス安定性と照らし合わせて評価する必要があります。
研究開発ラインは10 µmフィンガーに到達: 寧波材料技術・工程研究所とジンコソーラーの共同研究により、フィンガー幅を10 µmに、ピッチを1,120 µmから825 µmに縮小しました。産業用M10セルは、報告された結果で26.66%の認定効率を達成しました。
この論文はまた、銀消費量の絶対値に焦点を当てていませんでした。ファインライン印刷は30%の相対的なペースト削減を実現しましたが、2026年までには主な課題はセルあたりの絶対消費量でした。
210Rセルの場合、ここで議論された業界数値によると、業界平均の銀ペースト消費量はセルあたり70+ mgの範囲に入っていました。銀は最大の非シリコンコスト項目となっていました。ペースト削減は最適化目標から生産優先事項へと移行しました。
ファインライン印刷は一つのアプローチにすぎません。銀コーティング銅ペースト、銅電解メッキ、その他の銀削減または無銀メタライゼーションルートが同時に進歩しています。
5. 生産ラインエンジニアはこの論文をどう読むべきか
三つの実践的な行動が重要です。
第一:古い数値ではなく、フレームワークに焦点を当てる
生産記録はすでに論文の数値限界を超えています。その三者間のトレードオフ、特性評価チェーン、ペーストプロセス結合ロジックは依然として有用です。これらは、実際の生産ラインで新しいスクリーン、ペースト、またはメタライゼーションプロセスを評価するための実用的なテンプレートを提供します。
第二:独自のバランスポイントを計算する
大手メーカーが6 µmの開口部を運用できるという事実は、すべてのラインがすぐにそれを採用すべきだという意味ではありません。
あなたのペーストシステム、スクリーンサプライヤー、プリンタ条件、LECO構成、炉のウィンドウ、ベースライン歩留まりが、実際のバランスポイントを決める。これらの要因を検証せずに、利用可能な最小の開口部を追うと、論文の13 µmの失敗を再現する可能性がある。κの上昇、フィンガーの断線、欠陥の急増である。
第三:銀削減をエンジニアリング課題に分解する
銀は主要な非シリコンコスト項目である。ファインラインプリンティング、ペースト最適化、スクリーン開発、銀コーティング銅、銅めっきはそれぞれ、効率、抵抗、プロセス安定性、設備投資、歩留まりの間で独自のバランスを持つ。
論文は一つの最終的な答えを提供しない。問題を測定可能な部分に分解するためのツールを提供する。
まとめ
13 µmの開口部はかつてノットレススクリーン印刷の限界と見なされていた。公開されている業界情報によれば、その境界は2026年までに6 µmへと押し進められた。
限界は決して壁ではなかった。それは特定の時点における材料能力、設備精度、プロセス制御の交差点であった。ペーストはその交差点の中で最も過小評価されていた部分の一つだった。それは論文で失敗したグループを引き起こし、後に量産における決定的な要因の一つとなった。
交差点は動き続ける。フレームワークは動かない。それがこの論文の永続的な価値である。
投票:あなたの生産ラインはどのフロント側ファインフィンガーレベルに達していますか?
現在どの銀削減ルートを使用していますか:より細いフィンガー、銀コーティング銅、それとも銅電解めっき?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Ooitechの見解
実際の生産目標は最小のスクリーン開口部ではなく、接触抵抗、歩留まり、稼働時間を犠牲にせずに維持できる最低の銀消費量である。6 µmプロセスは、ペーストレオロジー、スクリーン張力、印刷パラメータ、焼成ウィンドウ、LECO設定が一つのシステムとして認定されて初めて価値を生む。ラインエンジニアにとって、κ、断線率、抵抗分布は通常、単一のベストセル効率結果よりも有用である。