この記事の編集責任は次に帰属します Wuhan Ooi Photoelectric Technology Co., Ltd. Ooitech編集チームによる執筆およびレビュー。執筆方法、AIツールの使用箇所、修正の依頼方法については、当社の 編集方針 をご覧ください。
UV接着剤と封止材:界面の耐湿熱性が明らかにするもの
目次
簡単な回答: バックコンタクトのレトロフィットは、同じサンドイッチ内で硬化させる必要がある2つの有機系システムを追加する。すべての接合部におけるUV硬化接着剤と、その周囲の架橋封止フィルムである。どちらのサプライヤーも、あなたのスタック上で相手の製品をテストしていない。そしてその後に生じる破壊は、耐湿熱試験においてフィルムの問題ではなく、接合部または気泡として現れる。化学はごく普通のものである。タックフリーの接着剤表面は未硬化のものより結合しにくく、不完全な硬化はフィルムが封止しようとしているまさにその場所で揮発分を放出し、硬化した接着剤は軟化したフィルムよりはるかに剛直であるため冷却時に接合部エッジに負荷がかかり、低分子種がフィルムへマイグレーションしてその架橋を乱す可能性がある。そのほとんどを解決するのは、真空保持時間を長くし、両方の硬化スケジュールを尊重する温度ウィンドウを持ち、冷却を遅くし、1,000時間後に測定した引張強度分布を採用したラミネーションレシピである。
2つのサプライヤー、2つのデータシート、1つの界面。接着剤ベンダーはガラス上でテストした。フィルムベンダーはUV接着剤を含まないスタック上でテストした。あなたのモジュールは、両方が同時に真となる最初の場所であり、どちらのベンダーもそれを実行したことがない。
2つのポリマー、1つの硬化スケジュール
0BBバックコンタクトモジュールは、別々に設計された2つの硬化システムを搭載している。接着剤は配置され、 ストリンギングステーション内で照射される。なぜなら、ストリングを持ち上げる前に接合部が保持されている必要があるからである。封止フィルムは後で、ラミネーター内で、約140~150 °Cの温度で真空下、分単位で測定される保持時間をかけて架橋する。両方の反応は同じスタック内で有用な転化率に達する必要があり、2番目の反応は1番目の表面と接触した状態で起こる。
これがこの問題のすべてを一文で表している。この記事の他のすべてはその帰結である。フィルムがその上に来たとき接着剤表面がどのような状態か、再び加熱されたときに接着剤から何が出てくるか、そしてスタックが冷却され、すでにガラス状態にある結合の周囲でフィルムが剛直化するときに接合部に何が起こるか。
UV接着剤とは何か、そしてその硬化が認識できないもの
この用途で使用される2つのファミリーは異なる化学で硬化する。アクリレート系はラジカルを介して重合し、ラジカルは酸素によって失活する。そのためラジカル硬化ビーズの表面は、バルクが硬くても未硬化のまま残ることがある。エポキシ系はカチオン硬化し、酸素ではなく水分によって阻害され、ランプが消えた後も反応し続ける。これは便利であると同時に、ラミネーション時点での硬化度がストリングがどれだけ放置されたかに依存することを意味する。
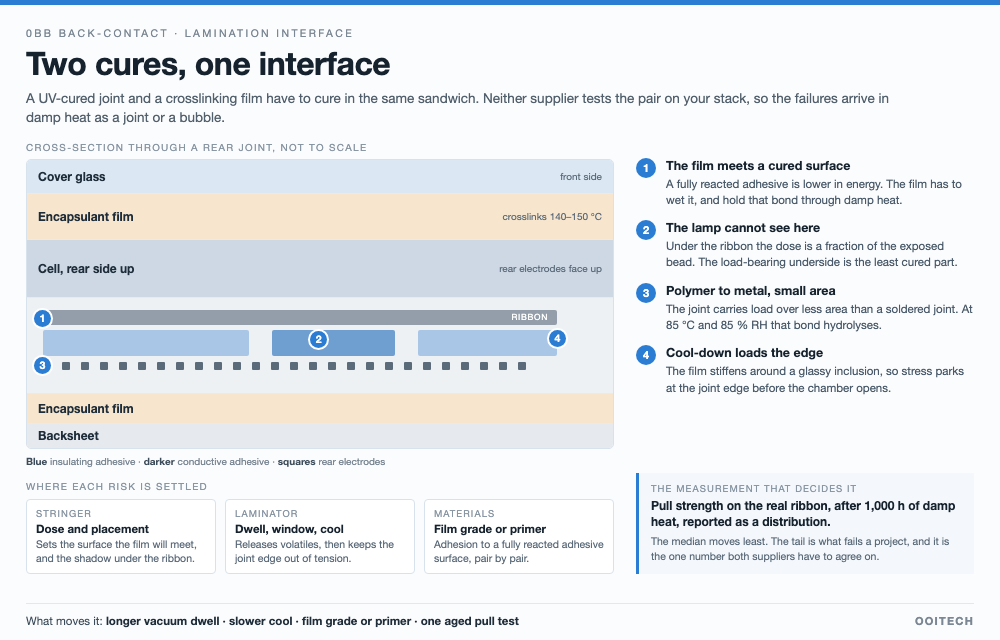
2つ目の盲点があり、それは幾何学的なものである。紫外光は見えるものにしか届かない。リボン下および接合部の影側に沿った接着剤は、露出したビーズが受ける線量の一部しか受けない。そのため接合部は均一に硬化せず、下面、つまりフィンガーと接触している部分が、負荷を担うことを求められる部分となる。ストリンガーでのプリキュアはハンドリング要件であり、完成した硬化ではない。
「もっと強く硬化させる」は直感的な答えであり、両刃のノブである。より多くの線量は接着剤の凝集力を向上させるが、同時に表面を完全に反応した低エネルギー状態へと導き、フィルムと結合しにくくし、光開始剤断片やその他の低分子種のマイグレーションをさらに促進する可能性がある。有用な範囲は最大値ではなくウィンドウである。
フィルム界面での4つの問い
フィルムが載るとき、界面が生き残るかどうかを決める4つのことがある。そのいずれも、同日に行うピールテストでは見えない。
裏面接合部の断面:フィルムはすでに硬化した接着剤の上に載り、ランプはリボン下に届かず、金属結合は小さく、冷却時に応力が接合部エッジに留まる。縮尺は正確ではない。
- 表面エネルギー。 完全に硬化したアクリルまたはエポキシ表面は、未硬化のものとは化学的に異なり、多くの場合エネルギーが低い。フィルムはそれを濡らし、結合を形成し、耐湿熱サイクルを通じてその結合を保持しなければならない。特定のフィルムが特定の接着剤上でこれを行うかどうかは、どちらのデータシートを読むかではなく、ペアをテストすることで答えられる配合上の問いである。
- 2回目の加熱中に放出される揮発分。 部分的に硬化した接着剤には、未反応モノマー、光開始剤断片、吸収された水分がまだ含まれている。真空下で加熱すると、それらがフィルムが閉じようとしている空間へと追い出され、接合部列に沿って並ぶ気泡の一因となる。これはEPEフィルムで見られる リボンに沿った線状気泡 と同じ欠陥ファミリーであり、異なる発生源から生じる。
- 弾性率の段差。 ラミネーション温度ではフィルムは軟らかく、硬化した接着剤はそうではない。スタックが冷却されると、フィルムは剛直化して収縮し、それに追従しない介在物に押し付けられ、応力が接合部のエッジに集中する。したがって、25 °Cで引張試験に合格した接合部は、チャンバーに到達する前に予荷重がかかっている可能性がある。
- フィルムへのマイグレーション。 界面の低分子種は界面にとどまらない。それらが封止材へ拡散すると、局所的に架橋を乱し、黄変挙動を変化させ、接合部周辺の接着性を変える可能性がある。このことについて生産ライン上で見えるものは何もない。モジュール信頼性を決める残留物の化学は、このラインでは新しい議論ではない。それが ノークリーニングフラックス問題 がリボンにおいて提起している点である。
なぜ耐湿熱が最初に接合部を見つけるのか
このアーキテクチャの2つの特性が、なぜ認定シーケンスがフィルムやガラスではなく裏面接合部で終わる傾向があるのかを説明する。
第一に、接合部は機械的負荷を担うポリマーと金属の結合であり、はんだ接合部が持つであろう面積より小さい。金属界面の接着は85 °Cおよび85 %相対湿度下での加水分解によって劣化し、形成される酸化物または水酸化物は接着剤が把持するように配合されたものではない。はんだ接合部は金属間成長を通じて異なる形で破壊し、これは遅く、よりよく理解されている。第二に、電気的機能と機械的機能が同じ場所にある。接着剤は保持するだけでなく導通または絶縁も行うため、接着の部分的損失と接触抵抗の部分的損失が同時に訪れる。
実用的な帰結は順序に関わる。湿熱、熱サイクル、電位誘起劣化試験は通常、別々の認定項目として実施され、それぞれ単独で合格するスタックでも、順番に実施すると失敗することがある。最初の試験が界面を開き、次の試験がそこに機械的負荷をかけ、3番目の試験がそこにイオン電流を流すからだ。バンカビリティ審査を必要とするプロジェクトへの販売を計画しているなら、読み取られるのは順序通りの結果である。
実際にそれを動かすラミネーションの調整ノブ
界面は で行われます。, で固定されており、通常のレトロフィットコストモデルでは再利用設備として数えられる。この分類は資本予算にとっては正しく、プロセスにとっては誤解を招く。機械は変わらず、レシピが変わるからだ。
| ノブ | 界面で変わるもの | コスト |
|---|---|---|
| 加圧前の真空保持 | 部分的に硬化した接着剤に、フィルムがその上を閉じる前に揮発分と吸着水分を放出する時間を与える | サイクルタイム、すべてのモジュールで直接的に |
| 使用値 | フィルムの軟化範囲より上に位置しつつ、接着剤の後硬化と移行挙動を尊重する必要がある | スループット、そして運転できるウィンドウを狭める |
| 圧力とプラテンの均一性 | 接合列に沿ったボイドを閉じ、硬化表面に対してフィルムを濡らす | ツーリング状態、平坦度、ダイヤフラムの経年がプロセス変数になる |
| 加圧下での冷却ランプ | 応力が接合エッジに伝わる前にフィルムをセットさせる | サイクルへの最長の単一追加 |
| フィルムグレード、またはプライマー | 硬化した接着剤表面への接着性、配合ごとに | BOM行と再認定 |
これを調整するときは順序が重要だ。真空保持と冷却ランプは、化学を変えずに上記の故障モードに作用する2つのノブであり、同時にサイクルタイムを要する2つでもある。だからラインが生産量を追うとき最初に削られる。そのトレードオフは、エージング後に測定された接合データがあって初めて正当化される。それが次のセクションだ。
この界面のラミネーションレシピを設定する際、私たちはより長い真空保持を維持し、制御された冷却ランプを実施し、後部接合から機械的応力を遠ざけるためにサイクルタイムのコストを受け入れる。
両サプライヤーに何を尋ねるか
最も有用な単一の質問は、接着剤やフィルムについてではない。ペアについてだ。
- 接着剤サプライヤーへ:接合データはどの封止材で生成されたか、そしてエージングされたか? ベアガラスでゼロ日に測定された引張強度は材料特性であり、モジュール結果ではない。また、線量での硬化ウィンドウ、表面での酸素と水分への感度、過硬化後に表面がどうなるかを尋ねること。
- フィルムサプライヤーへ:完全に硬化したアクリレートまたはエポキシ表面でフィルムはどのような接着性を示すか、そしてそのケース用のプライマーやグレードはあるか。彼らの架橋システムが接着剤から放出される低分子種の影響を受けるかどうかを尋ねること。
- 両者へ:あなたのスタックでペアを走らせること。これが最も頻繁に断られ、最も重要である要求だ。2つのデータシートはそれぞれ内部的に一貫しており、共同では未検証だからだ。
コミットする前に私たちが測定するもの
4つの測定を、この順序で、実際のリボンを使った実際のスタックで。
1つ:1,000時間の湿熱後(前ではなく)の引張強度分布。中央値は最も動かない。裾がプロジェクトを失敗させる。2つ:接合列を通る断面。リボン下の気泡やボイドは外からは見えず、200倍拡大では明白だからだ。3つ:同じエージングの前後での、フィルムの接着剤表面への接着性(ピールまたはラップシアとして)。4つ:単一試験ではなく順序後の同じ接合。証明書が表すのは順序だからだ。
プロセス評価中、私たちはリボン下の隠れたボイドを見つけるために200倍拡大で研磨断面を確認してから、1,000時間の湿熱に供したサンプルで引張強度試験を実施する。
私たちはラミネーターとストリンガーを製造しており、UV接着剤や封止フィルムは販売していない。したがってこの比較で擁護すべき製品はない。レトロフィットプロジェクトからの私たち自身の観察は、より狭く実用的だ。最初のスタックで検証されたレシピは文書であり、モジュールとともに移動しなければならない。別のフィルムロットからの2番目のスタックは別の実験だからだ。 ラミネーションプロセス がその文書が書かれる場所であり、その記録が湿熱故障を帰属可能なものに変える。
これらの数値の出典
問題の存在、2接着剤レイアウト、フィルム互換性を検証する要件、そしてハードウェアがすでに購入された後に湿熱故障が現れるという観察は、TOPConモジュールラインをバックコンタクト組立に転換する中国語記事に由来する。そこにはUV接着剤とEVAまたはPOEフィルムは互換性が異なり、一部のメーカーは専用フィルムに切り替えると述べられている。その出典には界面を定量化したものは何もなく、私たちも同様だ。メカニズムの説明とノブから故障へのマッピングは、このアーキテクチャに適用された一般的なポリマーとラミネーションの推論であり、そのように明記されている。そして私たちはこの記事のためにUV接着剤スタックで1,000時間の湿熱順序を実施していない。取得すべき数値は結果ではなく試験計画として扱うこと。
よくある質問
既存のEVAを維持できますか?
可能性はあり、答えはペアに固有だ。EVAは過酸化物を介して架橋し、時間とともに酢酸に加水分解する。POEは酸を生成せず、体積抵抗率が高い。そしてどちらも硬化した接着剤表面に耐久性のある結合を形成する必要がある。一部のメーカーは専用フィルムに行き着く。知る方法は、あなたのスタックでのエージング済み接合試験だ。
これはリボンに沿ってすでに見られる気泡と同じ欠陥ですか?
関連するが同一ではない。リボンに沿った線状の気泡は、ラミネーション中に閉じ込められた水分と揮発分に由来する。ここでは揮発分に第2の発生源、接着剤自体があり、欠陥は接合がある場所に位置する。そのため美観だけでなく機械的問題でもある。
なぜ単に接着剤を過硬化しないのか?
完全に反応するにつれて表面の結合性が低下し、過硬化は低分子種のフィルムへの移行を増加させ得るからだ。硬化線量は2つのエッジを持つウィンドウであり、ストリンガーのプリキュアはそのウィンドウ内のハンドリングステップであり、その終わりではない。
より高温のラミネーションサイクルは効果がありますか?
それは濡れ広がりには有効ですが、接着剤にとっては逆効果です。より高温またはより長時間のサイクルは、後硬化とマイグレーションをさらに進行させ、冷却時に接合部への負荷を高めます。有効な手段は通常、同じピーク温度で真空保持時間を長くし、冷却を遅くすることです。
最初に実行すべき単一のテストは何ですか?
1,000時間の湿熱後の実リボンでの引張強度を、分布として報告します。これは証明書が問い合わせる内容に答える最も安価な測定であり、両サプライヤーを同じ実験に強制的に参加させます。
これはレトロフィットだけの問題ですか?
いいえ。UV接着剤でバックコンタクトセルを接合するラインは、新設でも改造でも同じ界面を持ちます。レトロフィットは学習曲線を圧縮します。なぜなら、ラミネーションレシピ、フィルムグレード、チームはすべて異なるアーキテクチャに対して検証されていたからです。
ストリンガーがラミネーターの代わりに修正できますか?
部分的には可能です。硬化線量、配置、ビード形状はストリンガーの決定事項であり、フィルムが接する表面を設定します。界面自体はラミネーター内で形成されます。原因の特定にはステーションごとのデータが必要であり、そうでなければ2つの部門が1か月間意見を交換することになります。
フィルムロットを変更した場合、再認定が必要ですか?
完全なシーケンスではありませんが、新しいロットでの湿熱後の接合部引張試験は安価な保険です。フィルムロットは架橋挙動が異なり、最初のロットで検証されたレシピは保証ではなく出発点です。
最終的な考察
レトロフィットは通常、材料費項目を含むストリンギングプロジェクトとして予算化されます。接着剤とフィルムの間の界面は、その予算が現実と出会う場所です。なぜなら、そこは2つのサプライヤーがそれぞれ証拠の半分を持つ唯一の場所だからです。真空保持時間の延長、より遅い冷却、1回の経時引張試験は、失敗した湿熱シーケンスよりもコストが低く、この記事で最初のモジュールがラミネートされる前に決定できる唯一の3つの事項です。
OOITechは、敏感なセルアーキテクチャ全体で均一な熱制御を維持するために、オイル加熱または電気加熱プラテンを備えた単一チャンバーおよび二重チャンバーを製造しています。バックコンタクトまたはハイブリッドセルモジュールを開発している場合は、図面、モジュールスタック、またはサンプルラミネートを当社のエンジニアリングチームに送って、サイクル評価とレシピテストを受けてください。 太陽電池パネルラミネーター装置 敏感なセル接合部を管理するために設計された電気またはオイル加熱オプション付き。モジュールスタック、リボン図面、またはテストサンプルを当社チームに送信して、レシピ評価と界面互換性試験をご依頼ください。