簡単な回答: 太陽電池パネル生産ラインとは、セルを完成モジュールへと変える一連の工程を順序立てて並べたものであり、切断、タブ付け、レイアップ、バスバー接続、ラミネーション、フレーミング、ジャンクションボックス取り付け、検査を含みます。半自動または全自動で供給され、5 MWから1~2 GWまでの生産能力階層に合わせて規模が決められ、レイアウト、ユーティリティ、人員配置もその階層に従います。
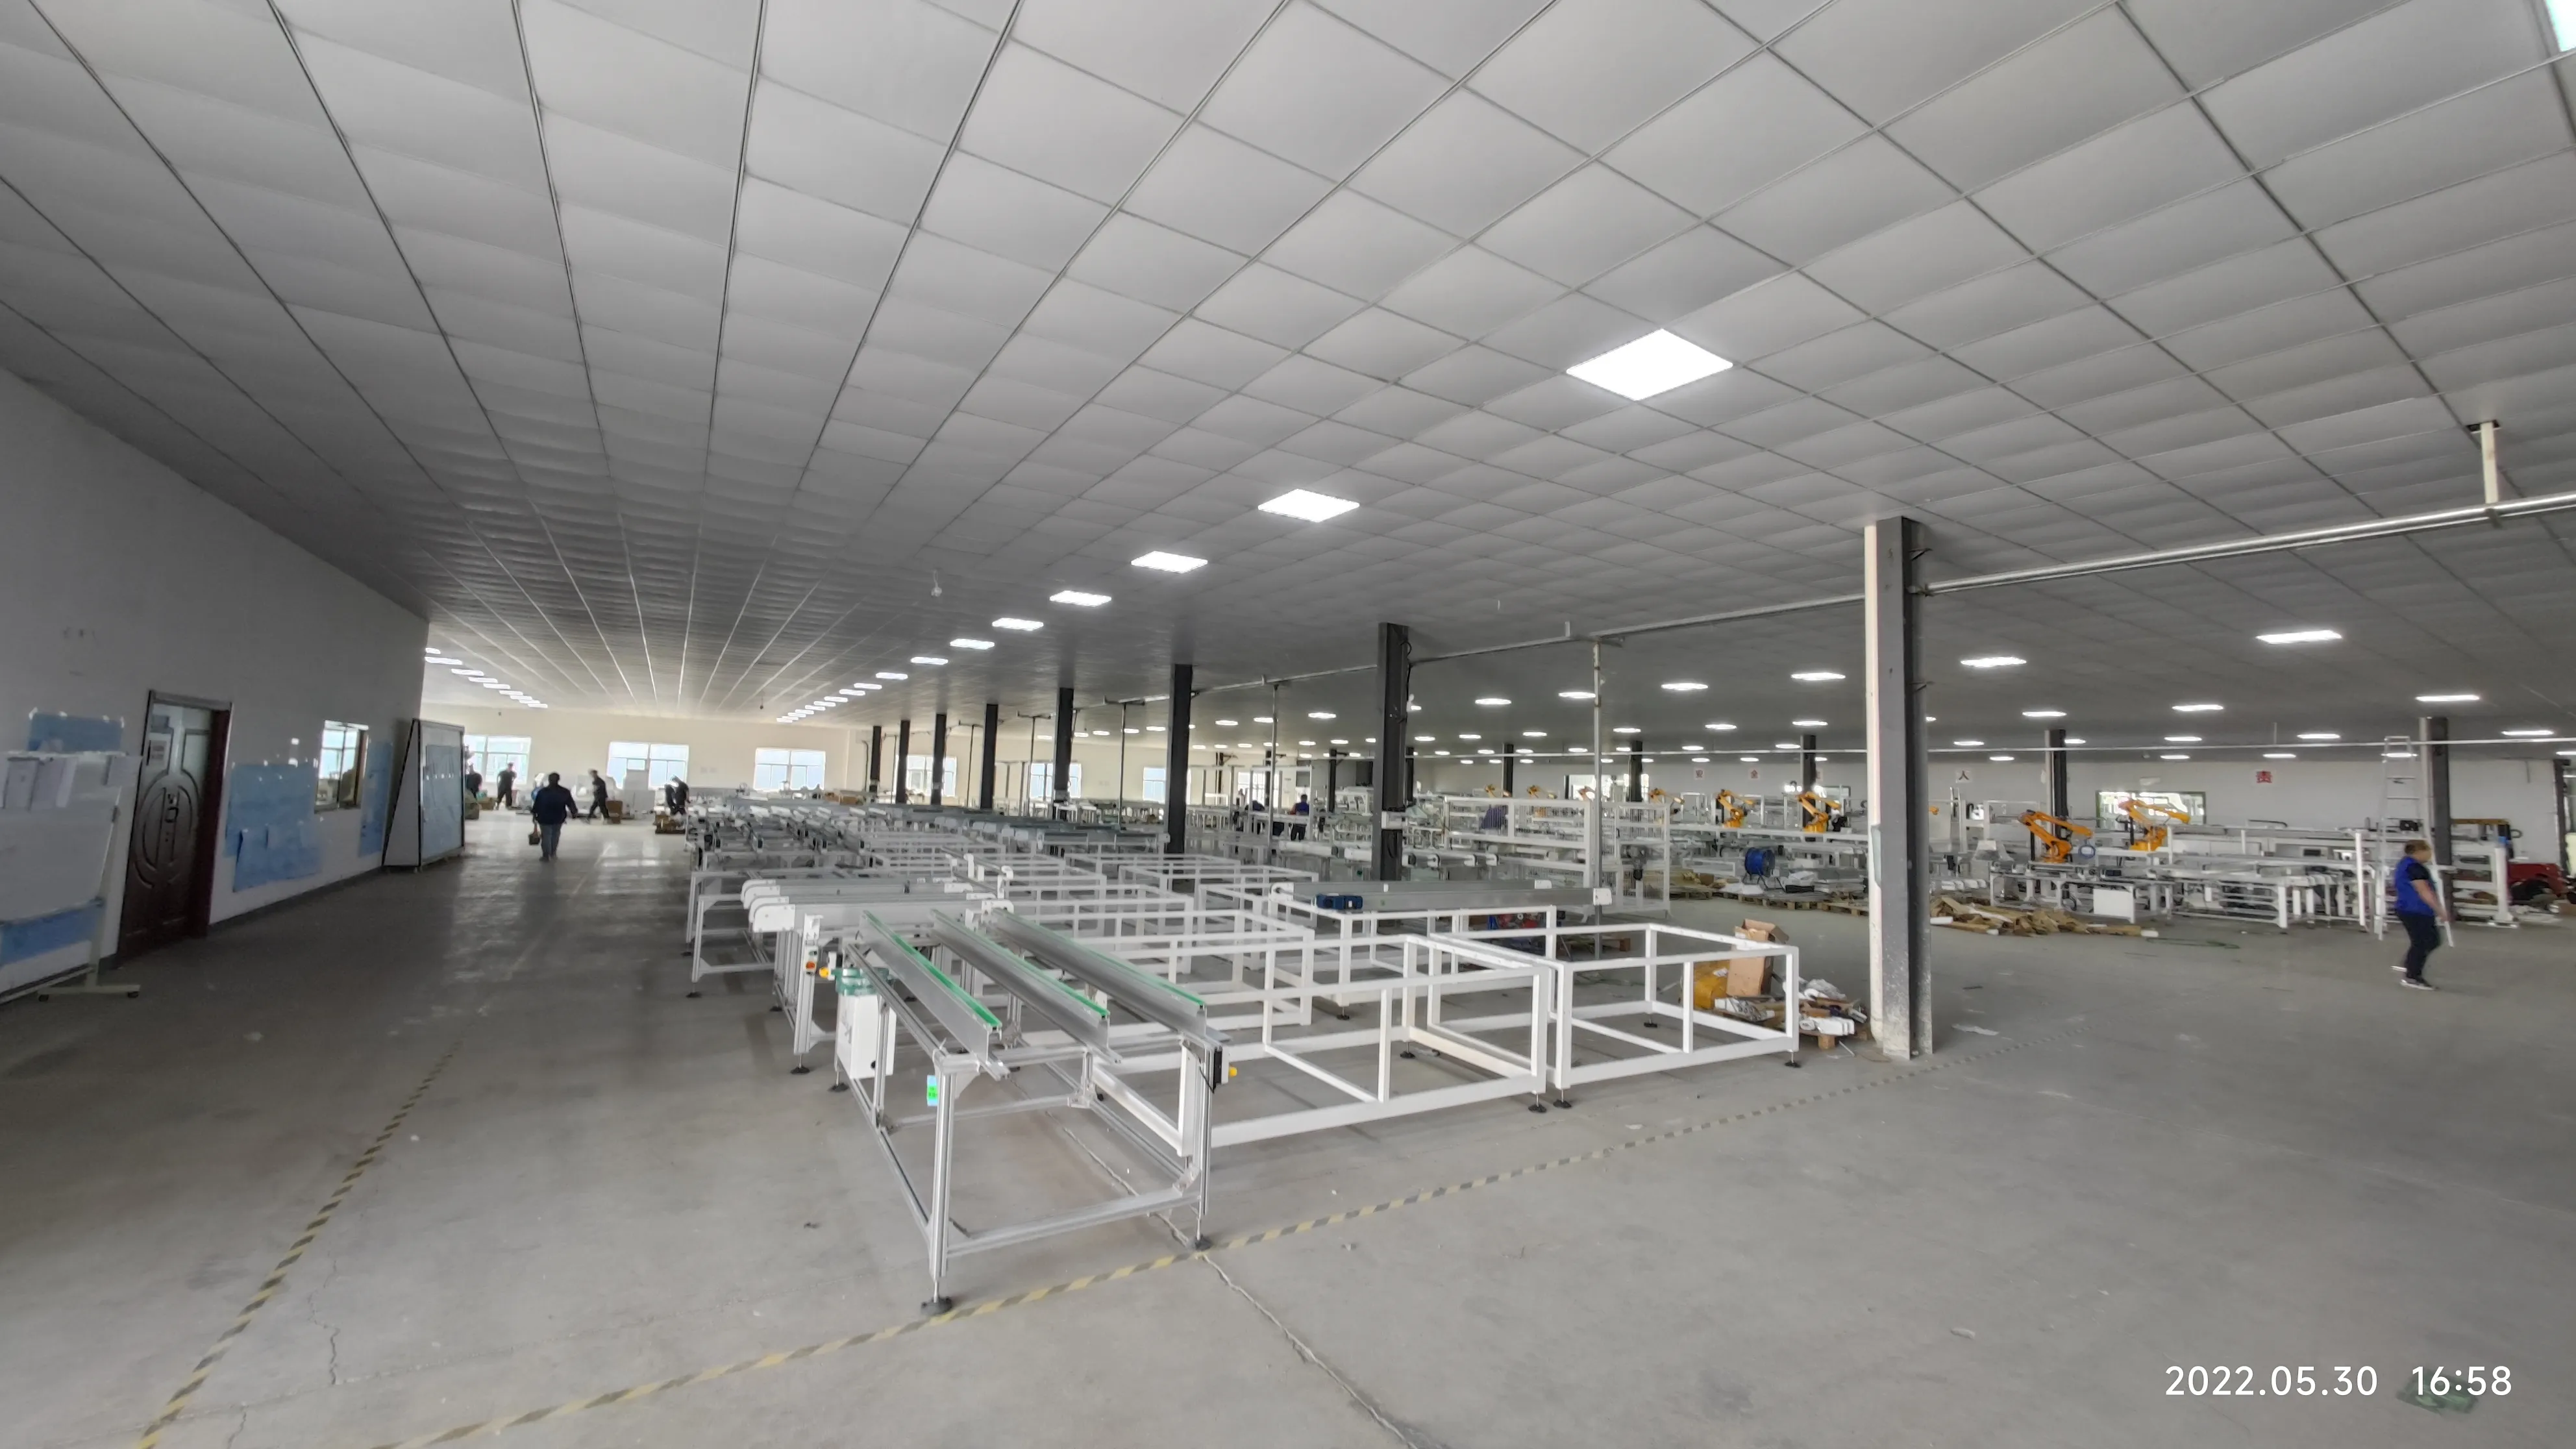
太陽光パネル生産ライン:5 MWから1 GWまでの構成
購入者が問題を抱えることは、1台の機械で起きることはほとんどありません。問題はラインをプロジェクトとして捉えたときに起こります。ユーティリティ室を誰も確認する前に選ばれた生産能力階層、作業者数を数えずに選ばれた自動化レベル、ラミネーターの待ち行列が実際どれほど長いかを誰も問う前に描かれたフットプリント。
太陽電池パネル生産ラインの構成
工程の順序は固定されています。5 MWの工場とギガワット級のプラントで変わるのは、どれだけを手作業で行うか、各ステーション間にどれだけのバッファを置くか、そしてどれだけの検査を自動で行うかです。
- セル準備 — 選別、続いてハーフセル、シングル、バックコンタクト向けのレーザー切断またはスクライビング。
- タブ付けとストリング化 — リボンはんだ付けまたは接着接合により、再現性のある接合部を持つストリングを形成。
- レイアップ — ストリングをガラス上に、封止材とバックシートまたは裏面ガラスとともに、回路順に配置。
- バスバー接続と絶縁 — ストリング端をモジュール回路に接続し、接合部を絶縁。
- ラミネーション前検査 — 欠陥がまだ修復可能なうちに、目視およびEL検査を実施。
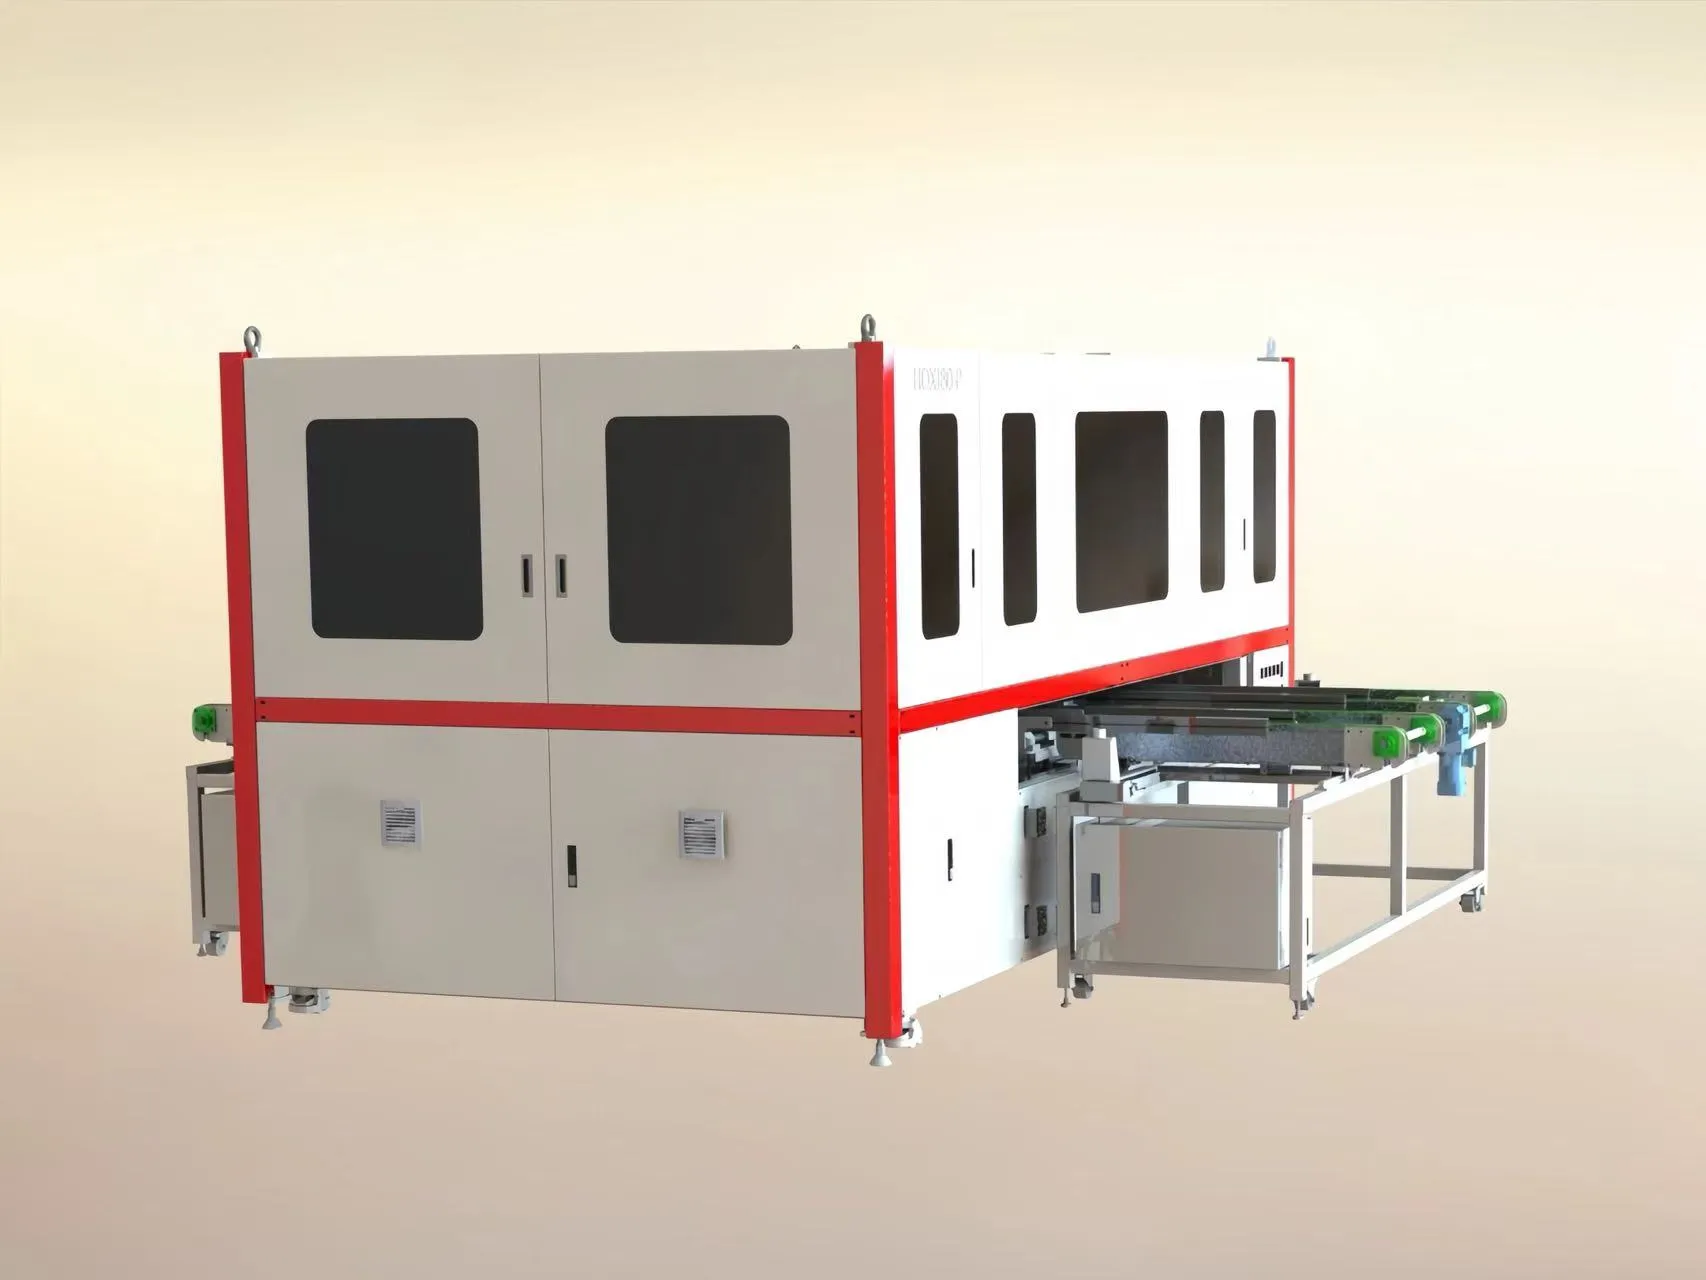
- ラミネーション — 熱、真空、圧力により封止材を硬化させ、空気を抜く。
- フレーミングとジャンクションボックス — トリミング、フレーム接着剤、ボックスはんだ付けまたは接着剤充填、硬化。
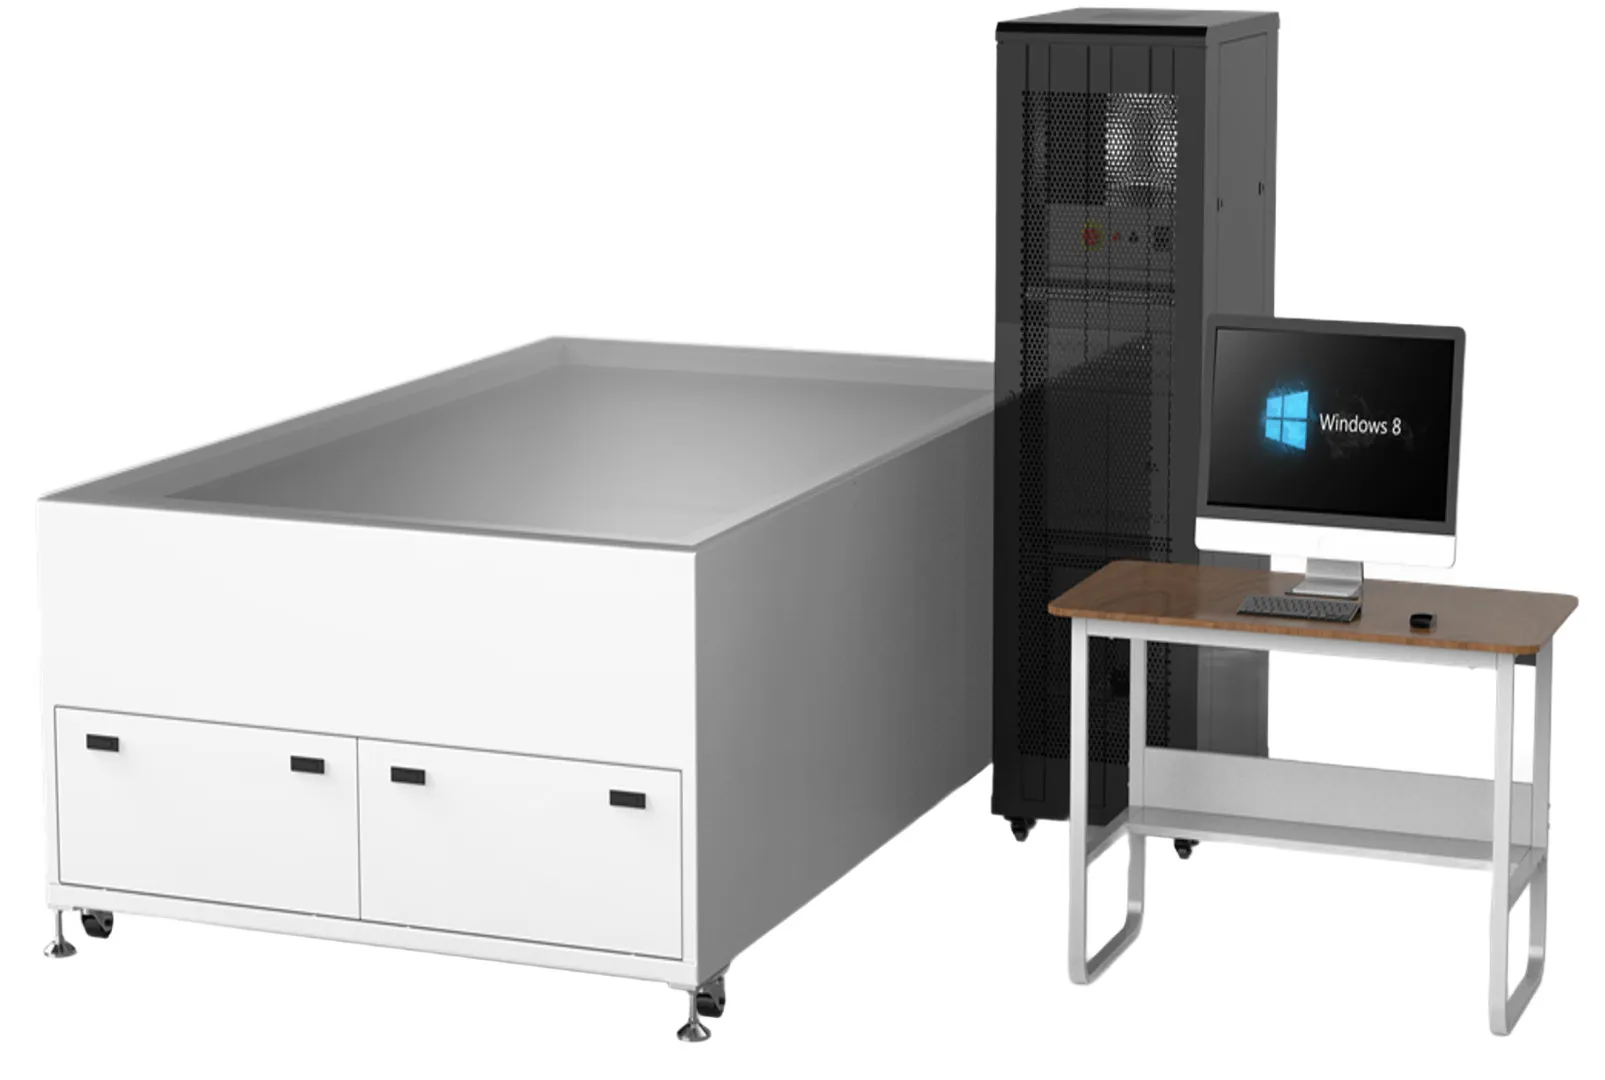
- 最終検査 — EL撮像、ソーラーシミュレーター下でのIV測定、ヒポット試験、選別、梱包。
下流のリズムを決めるのは2つのステーションです。MBBハーフセルストリング向けのAM050FHのようなタブバー・ストリンガー、そしてOTMTのようなAAAクラスシミュレーターでのIV測定です。それ以外は機能と隣接ステーションとのインターフェースによって仕様が決まります。
半自動と全自動の違い
その違いは「機械か機械なし」ではありません。半自動の太陽電池パネル生産ラインも同じプロセス設備を使用しますが、作業者がステーション間でモジュールを移動させ、より多くの目視判断を担います。全自動ラインは搬送、バッファリング、ラミネーターへの自動投入、トレーサビリティを追加するため、モジュールが手で持ち上げられることはありません。
手動搬送は人員コストを要し、どの検査でも完全には捉えられないハンドリング損傷をもたらします。生産能力が増すにつれて本当の論点となるのは一貫性です。手動レイアップは1シフトあたり数枚のモジュールなら問題ありませんが、数百枚になると位置ずれの主な原因になります。故障復旧は逆の方向に働きます。目に見える詰まりは作業者が解消しますが、自動ラインでは文書化された手順が必要です。
5 MWから1 GWへ構成がどう変わるか
Ooitechが対応する階層:5 MW、10 MW、20 MW、30 MW、60 MW、120 MW、150 MW、300 MW、600 MW、1~2 GW。以下の表はラインの性格がどう変わるかを示すものであり、仕様を定めるものではなく判断の指針となるものです。
| 階層 | 性格 | 設計を左右する要因 |
|---|
| 5 MW | 半自動、コンパクト | 最小の設備投資、手動搬送。 |
| 10 MW | 半自動、一部自動化 | 手作業が品質を制限する場合。 |
| 20 MW | 半自動、ステーション増 | 機械速度を上回るバッファと流れ。 |
| 30 MW | ハイブリッド | ラミネーター投入がボトルネック。 |
| 60 MW | ほぼ自動 | インライン検査とトレーサビリティ。 |
| 120 MW | 全自動ターンキー | 搬送、バッファリング、データ統合。 |
| 150 MW | 全自動、多フォーマット対応 | 段取り替え時間とラインのバランス。 |
| 300 MW | 全自動、並列フロー | 冗長性とメンテナンスアクセス。 |
| 600 MW | プラント規模 | ユーティリティ、物流、MES。 |
| 1~2 GW | マルチライン・プラント | 共有ユーティリティと品質システム。 |
どの階層でも通用する2つの原則があります。生産能力はチェーン内で最も遅いステーションによって決まり、見積書上で最も速い機械では決まりません。そして半自動から自動への移行は、ステーション数の増加である前に、プロジェクトの複雑さの段階なのです。初めて購入する人は、後の自動構成が同じフットプリントに収まるよう建屋を設計しながら、まず 5 MW半自動ライン から始めることがよくあります。
レイアウトと床面積の考え方
レイアウトは図面ではなく材料の流れに従います。ラインはガラス投入から梱包まで一方向に流れ、各受け渡しで同じ問いが生じます。モジュールはどこで待つのか、誰が動かすのか、不良品は流れを妨げずにどう抜けるのか。直線、完成モジュールをガラス通路へ戻すU字型、またはレイアップとラミネーションを背中合わせにした2通路型があります。
床面積を消費するのは機械ではなくバッファです。レイアップとラミネーターの間には、停止中も供給を続けられるだけの待ち行列が必要であり、ラミネーターとフレーミングの間には冷却のためのスペースが必要です。メンテナンス通路、キャビネットのクリアランス、ラミネーターを搬出できる幅の通路は、後からの改修が高くつきます。
ユーティリティ:電力、空気、水、環境
ユーティリティは太陽電池パネル生産ラインの中で最後に承認され、最初に責められる部分です。接続負荷はラミネーター、ソーラーシミュレーター、冷却設備が大半を占め、配電は名目合計ではなく同時運転を想定して容量を決める必要があります。圧縮空気はシリンダー、グリッパー、接着剤吐出、治具など多くの小口で消費されるため、総量よりも安定した圧力が重要です。
冷却水はラミネーターおよび一部のレーザー・検査装置で必要です。仕様には機械が要求する温度と流量を記載し、夏場の余裕を見込んで容量を決めるべきです。ラミネーションと接着剤硬化には清浄で管理された部屋も必要です。人が快適に感じる工場が、そのまま封止工程に適しているとは限りません。
自動化レベル別のシフト当たり人員配置
人員数はパンフレットから推測するのではなく、レイアウトから読み取ります。半自動ラインでは人員が工程に沿って配置され、手動の受け渡しごとに人が必要で、特にレイアップ、バスバー接続、検査に集中します。全自動ラインでは同じ生産量に対して、ガラス投入、品質ゲート、梱包、メンテナンスに人員が必要です。
見積段階で問われるのは、ベンダーが想定する組織体制です。シフトあたりの人数、スキル、段取り替えが1人で済むか2人必要か、深夜3時に故障対応をするのは誰か。Ooitechはトレーニング込みのターンキー供給を行っているため、人員計画とトレーニング計画は1つの文書として届けられるべきです。
試運転とトレーニングの順序
試運転はユーティリティの検証と単一ステーションのドライランから始まり、セクション統合を経て、引き渡し前の実材料による全ライン運転まで進みます。トレーニングは後回しではなく並行して行われます。オペレーターはステーションの設定中にそのステーションを学び、保守スタッフは自分が修理する機械の図面で学びます。
このフェーズの成否を決めるのは2つの文書です。出荷前に発行される設置前チェックリストは、クレート到着までに建屋内で完了すべき事項を明記します。引き渡しプロトコルは、何を、どの材料で実演し、誰が署名するかを明記します。
太陽電池パネル生産ラインのRFQの書き方
優れたRFQは機械名のリストではなく工場を描写します。まず製品を明記します。モジュールのサイズと形式、セルの種類と構成、ガラス、フレームの有無、ジャンクションボックスの種類、複数品種を流す場合はその組み合わせです。次に商業的な枠組みとして、目標ティア、1日あたりのシフト数、計画的な拡張、そしてサイトが新設か転換かを示します。
- サイトの事実 — 床面積、天井高、床荷重、電力、空気、水、排水。
- スコープの境界 — ベンダーの範囲がどこで終わり、どこからあなたの範囲が始まるか。
- セクションごとの自動化の期待値。全体を一括したラベルではなく。
- インターフェース — トレーサビリティ、データ収集、MESまたはERP。
- 成果物 — レイアウト、ユーティリティスケジュール、マニュアル、スペアパーツリスト、トレーニング、受け入れ基準。
- サービス条件 — 対応ルート、スペアパーツのリードタイム、リモートサポート、保証範囲。
比較可能性が要点です。同じ「自動太陽電池パネル生産ライン」に対する2つの見積は同じスコープをカバーしていることは稀であり、セクションごとの回答によってそれが明らかになります。この規律は、 120 MW自動ライン と 600 MWターンキー構成.
を比較する場合も同一です。
- よくある仕様の誤り 製品を伴わない能力。
- モジュール形式が定義されるまで、ティアには意味がありません。 最速の機械であり、バランスの取れたラインではない。
- ボトルネックは単に移動するだけです。 スコープ外の検査。
- EL検査とIV検査はプロセス設備であり、追加オプションではありません。 トレーニングを削って交渉すること。
未訓練のオペレーターは初日からスクラップを生み出します。 順序はどの単一の仕様よりも重要です。プロセスは および 10ステップの製造プロセス.
よくある質問
セルからモジュールへラインがどう機能するか
ラインの構築と試運転にはどのくらいかかりますか?
能力ティア、自動化レベル、そして建屋がどれだけ早く準備できるかによります。コンパクトな半自動ラインは短期プロジェクトです。全自動の多セクションラインは、構築、設置、統合により長い期間が必要です。サイト作業を並行して進められるよう、セクションごとのスケジュールを求めてください。
半自動ラインを後から自動にアップグレードできますか?
はい、レイアウトとユーティリティがそれを想定して計画されていれば可能です。通常の方法は、セクション間に搬送とバッファリングを追加し、次にラミネーターの自動投入を加え、中核設備はそのまま維持します。制約は床面積、予備の電力容量、空気と冷却の余裕です。
太陽電池パネル生産ラインの価格は何で決まりますか? 能力ティア、セクションごとの自動化レベル、ステーション数、対応する形式、そしてスコープの境界 — 投入、ハンドリング、検査、梱包が含まれるかどうかです。ユーティリティ設備と建屋工事は別の予算項目です。見積が比較可能になるのは、RFQがセクションごとの回答を強制する場合のみです。 能力別のコスト構造
はそれらのシートをどう読むかを示します。
ライン全体を一度に購入する必要がありますか?
必ずしもそうではありませんが、順序が重要です。品質を決めるステーション — ストリンギング、ラミネーション、検査 — は代替が最も難しく、ハンドリングと梱包は手作業で始められます。搬送より先にプロセスを購入し、レイアウトは初日から完全な状態に保ち、自動化はそれを受け入れられるよう構築されたラインへ段階的に導入してください。 見積依頼フォーム 太陽電池パネル生産ラインは長寿命の資産であり、署名する提案が今後何年もの挙動を決めます。製品仕様、目標ティア、サイトデータを までお送りいただき、セクションごとのスコープをご依頼ください。 ステーションレベルの機械概要