PVリボンの製造工程:伸線、焼鈍、はんだめっき
目次
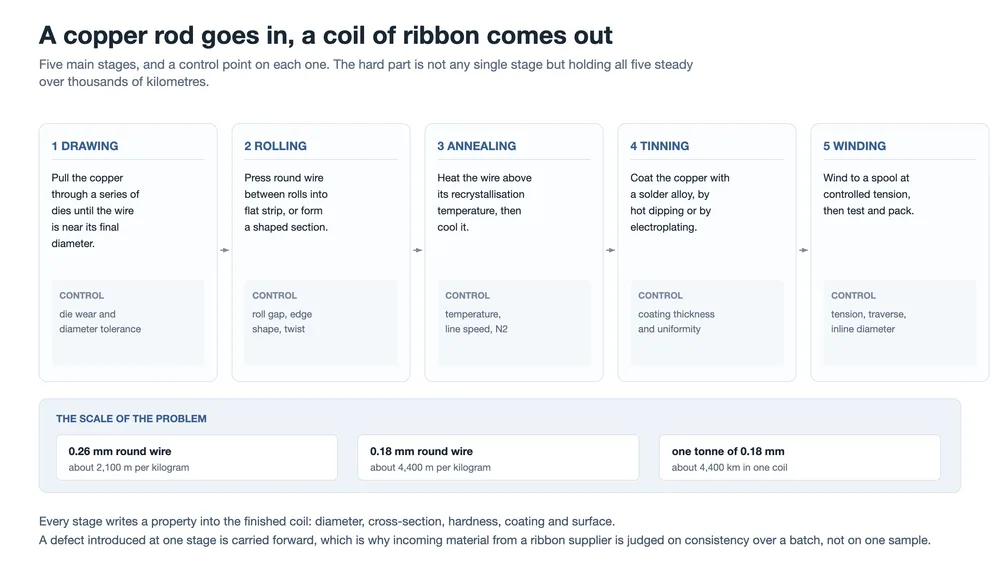
簡単な回答: PVリボンは5つの段階で作られます — 伸線、圧延または成形、焼鈍、はんだめっき、そして検査を伴う巻取りです。各段階は次の段階では修復できない特性を確定します。ダイスは直径を、ロールは断面形状を、炉は硬さと伸びを、はんだ槽は被覆厚さと合金を設定し、巻取機はコイルが顧客のストリンガー上でどう振る舞うかを決めます。これらの公差は、線が細くなるほど厳しく影響します。直径が0.01 mm不足すると、0.35 mm線では抵抗がおよそ6%増え、0.18 mm線では約12%増えます。
リボンのコイルは、フィルムに包まれ、あたかも汎用品のように見えてモジュール工場に届きます。しかしそうではありません。そのコイルの中の線は、各段階が完成品に数値を刻み込み、その数値が互いに影響し合う一連の工程を経てきました。直径がずれれば抵抗がずれ、炉が少し高温で運転されればストリンガーがリボンを引く際の挙動が変わり、はんだ槽が十分な頻度で分析されなければ被覆が溶けるタイミングが変わります。
このページでは、銅がロッドから完成したスプールになるまでを追います。材料面 — どの銅グレード、どの被覆合金、被覆が接合部に何をもたらすか — は PVリボン材料:銅コア、硬度、コーティング, で、製品面は PVリボンの構造と種類で扱っています。その両方の根底にあるのが、それらを作り出したラインです。
範囲について一言。ここでのプロセス記述は、これらのラインが通常どのように運転されるかであり、特定の1本のラインで測定された値ではありません。数値が測定値ではなく幾何学的なものである場合は、ページ末尾にその旨が記されています。
5つの段階と、それぞれが決めるもの
順序は恣意的ではありません。伸線と圧延は、銅がまだ引っ張ったり押しつぶしたりできるほど硬いうちに形状を設定します。次に焼鈍は、その形状を変えずに軟化させなければなりません。はんだめっきは、焼鈍が生み出したものを、焼鈍を台無しにしない温度で被覆しなければなりません。巻取りは、その結果を伸ばさずにスプールに巻かなければなりません。すべての段階は、前の段階の形状を引き継ぎます。
| ステージ | それが確定するもの | 静かに失敗する仕方 |
|---|---|---|
| 図面 | 完成直径 | ダイスの摩耗でボアが広がり、バッチ全体で直径が上方向にずれる |
| 圧延と成形 | 断面:幅、厚さ、形状 | ロール摩耗でストリップのエッジが丸くなり、断面がねじれる |
| アニーリング | 降伏強度と伸び | 速度や温度のわずかな変化でコイル内の硬さが変動する |
| はんだめっき | 被覆厚さ、均一性、合金 | 銅が溶け込み合金が消費されるにつれて槽が変動する |
| 巻取り | 張力、トラバースパターン、巻取り長さ | 過剰な張力は軟らかいリボンを伸ばし、不適切なトラバースは繰出し時に絡まる |
買い手側で最も注目されない段階が、通常、ライン末端で最も多くのトラブルを引き起こす段階です。特に硬さとトラバースパターンはデータシートでは見えませんが、ストリンガーが停止なしで稼働するかどうかを決めます。
伸線:ロッドが線になる
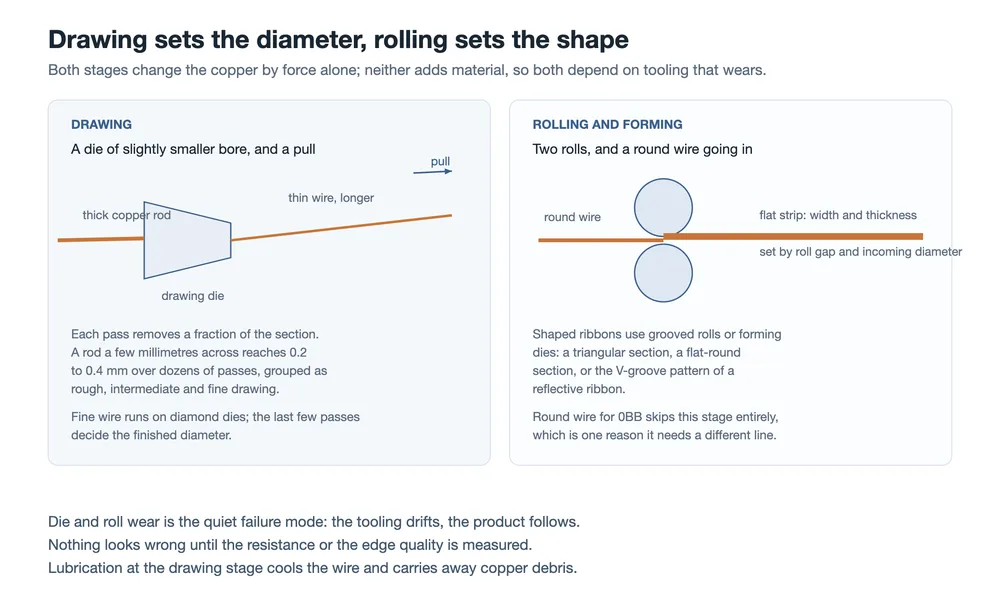
伸線は、入ってくる線よりわずかに小さいボアのダイスを通して銅を引っ張ります。金属は圧縮されず、引き伸ばされるため、線は細くなるほど長くなります。質量は保存されるので、各パスは直径を長さに交換し、単一のパスで大きく変えると線が破断するリスクがあります。
したがって数ミリの銅ロッドは、通常、粗伸線、中間伸線、細伸線にグループ化された数十のパスを経て0.2〜0.4 mmに達します。最後の数パスが最も重要です。完成直径は線が通過したすべてのダイスの合計であり、最終ダイスが単一で最大の影響を持ちます。
直径を決める3つのこと
- ダイスの状態。 細線はダイヤモンドダイスを通ります。これは他の選択肢より耐摩耗性に優れ、ボアを長く保ちます。摩耗は徐々に進むため、ラインから出る線は今日は仕様内に収まっていても、目に見える変化がないまま来週には仕様外にずれることがあります。
- 潤滑と冷却。 伸線液は熱を運び去り、銅の削り屑を洗い流します。潤滑不足は傷や断線として現れ、削り屑自体が次の段階で被覆すべき表面を傷つけます。
- 表面品質。 傷、バリ、銅の付着は引き継がれます。伸線段階で生じた欠陥は炉やはんだ槽で消えることはなく、被覆密着不良や顧客先でのんだ付け性の問題として再び現れます。
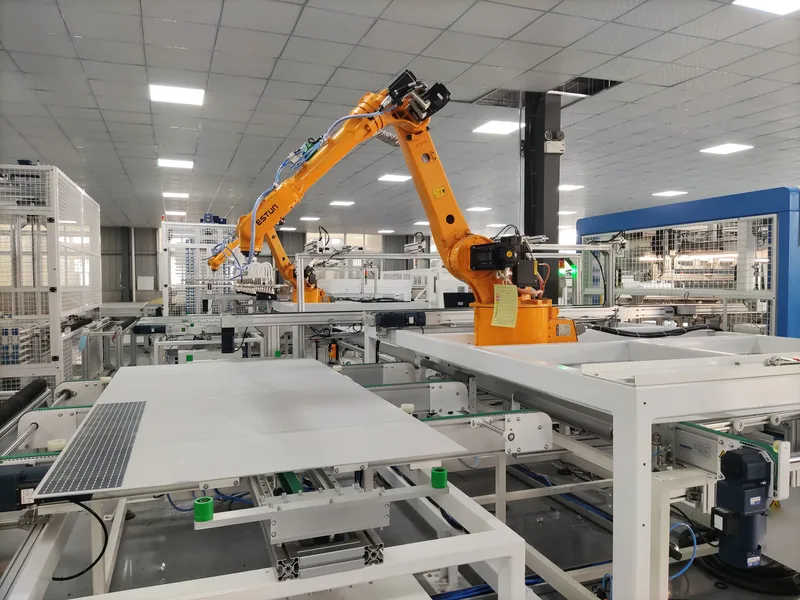
これはリボンラインの伸線セクションが中心に据えて構築される段階であり、パッケージとして販売されるリボン製造装置の多くが計装を集中させる場所でもあります。当社の リボン生産用伸線機 と統合型の 伸線・はんだめっきライン はどちらも、引抜き速度ではなくダイス管理にかかっています。
圧延と成形:丸線が平らなストリップになる
バスバー用や旧式のインターコネクト配置用の平らなリボンは、丸線を2本のロールの間に通すことで製造されます。幅と厚さはロールギャップと入ってくる線の直径から決まるため、圧延の前に伸線段階が一貫していなければなりません。直列の2つの変動源は、個々の公差の合計よりも悪い挙動を示します。
公称厚さは保持すべき明白な特性ですが、エッジ形状も同じくらい重要です。中央が摩耗したロールは中央が薄いストリップを生み、丸みのあるエッジや羽根状のエッジを持つストリップは、角張ったエッジのストリップとはバスバー成形ステーションでの挙動が異なります。ねじれももう一つの静かな欠陥です。圧延機を出たストリップがねじれていてもスプール上では許容範囲に見え、機械がそれを平らに配置しようとしたときに初めて問題になります。
0BBレイアウト用の丸線はこの工程を完全に省略します。これは、0BBへの移行が単なる製品コードの変更ではなく、リボンラインの構成方法を変える理由の一つであり、また 統合された伸線・圧延・めっきライン が細い丸線ではなくバスバーリボン向けに仕様化される理由でもあります。
焼鈍:リボンがストリンガー内でどう振る舞うかを決める工程
伸線は銅を加工硬化させます。結晶構造が歪み、線材は硬くなり、応力をセルに伝えることなくストリンガーに引っ張られて耐えることはできません。焼鈍はそれを逆転させます。線材は再結晶温度以上に加熱されてから冷却され、加工された組織は新しい結晶粒に置き換わります。
一般的な加熱方式は2つあります。管状炉は線材を加熱ゾーンに通します。直接抵抗加熱は線材自体に電流を流すため、銅が自ら熱を発生します。いずれも物理的原理は同じです。銅が受けるのは温度と時間の組み合わせであり、両方ともライン速度によって決まります。
速度と温度は2つではなく1つの制御
高速ラインでは線材の1センチあたりが高温ゾーンに留まる時間が短くなるため、同じ結果を得るにはより高い温度が必要です。この組み合わせにより、炉の設定値が変わらなくてもライン速度のわずかな変化が硬度を変え、その影響は単一の試験サンプルではなくコイル全長にわたって現れます。したがって、コイルは実験室での検査に合格してもストリンガー内で一貫しない挙動を示すことがあります。ストリンガーは全長を見るからです。
雰囲気が重要である理由も同じです。高温の銅は酸化しやすく、表面の酸化層は後続のコーティングを妨げます。通常、焼鈍中およびその後の冷却中に酸素を遠ざけるために窒素が使用されます。
セルの薄型化は許容範囲をさらに狭めます。薄いセルは接合部の応力に耐える能力が低いため、許容される降伏強度の範囲が狭まり、リボンラインは平均値ではなくその範囲を一貫して維持する必要があります。接合部の機械的挙動については PVリボンの役割:3つの仕事、1つのトレードオフで、硬度範囲そのものについては PVリボン材料.
で詳しく扱っています。 下流側では、これがストリンガーで経験されることです。硬すぎるリボンは応力をセルに伝え、軟らかすぎるリボンは機械自身のハンドリングによって引き伸ばされたり伸びたりする可能性があり、 ストリンガーがリボンをどう扱うか
は、機械が単一の値ではなく範囲を許容する理由を説明しています。
めっき:銅に合金を付着させる2つの方法
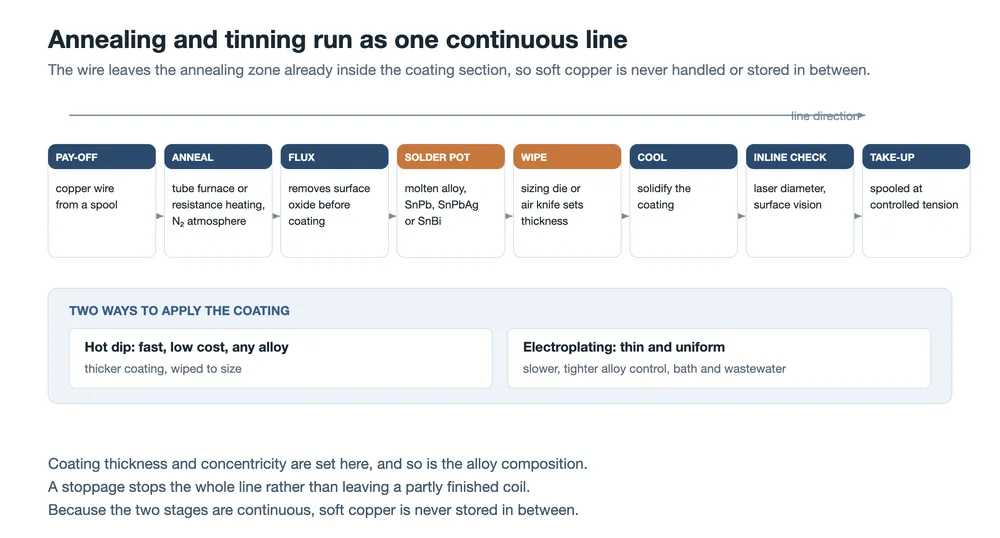
銅だけではきれいに半田付けできず、保管中に酸化するため、線材は半田合金でコーティングされます。主流の方法はホットディップです。線材は表面酸化物を除去するフラックス浴を通り、溶融合金のポットに入り、サイジングダイまたはエアナイフのいずれかであるワイプを通って余分な合金を除去し、その後冷却されます。コーティング厚を決めるのはワイプであり、これはサンプルではなく数時間の生産にわたって維持しなければならない機械的設定です。
| PVリボン用の連続焼鈍・めっきライン、ホットディップと電解めっきの比較付き | 特性 | ホットディップ |
|---|---|---|
| 電解めっき | コーティングの形成方法 | 線材を溶融合金に浸し、層をワイプで所定の寸法に整える |
| 典型的な厚み | 金属を電解液から銅上に析出させる | 厚め、ワイプで設定 |
| 薄め、均一に維持しやすい | 合金の変更 | 容易:SnPb、SnPbAg、SnBiはいずれも同じポット構成で処理可能 |
| 電解液システムによる制約 | コスト面 | 合金消費、ドロス、組成が変動するポット |
速度、浴のメンテナンス、排水処理
- どちらの経路を用いても、4つの特性を同時に維持する必要があります: 厚さ。
- 薄すぎると信頼性の高い接合に必要な半田が不足します。厚すぎると銅に比べて導電性の悪い層に断面を浪費し、半田ボールやブリッジが発生しやすくなります。 均一性と同心性。
- 丸線ではコーティングが全周にわたって均一でなければならず、平角ストリップでは両面で均一でなければなりません。片側が厚く反対側が薄い線材は平均厚さの検査に合格しても、片側で半田付けが不良になります。 合金組成。
- ポットは合金が消費され銅が溶け込むにつれて変化し、どちらも溶融挙動と濡れ性を変化させます。コーティングを仕様内に保つのは初期チャージではなく、定期的な分析と補充です。 表面状態。
完成したコーティングは平滑で完全であり、突起がなく、管理されていないフラックス残留物を含まない必要があります。 PVリボンとはんだフラックス.
コーティングの化学組成と接合部への影響(鉛フリー合金や低温合金が異なる挙動を示す理由を含む)については
焼鈍とめっきが通常1つのラインで行われる理由
焼鈍された銅は軟らかく清浄で反応性が高い状態です。炉と半田ポットの間でコイル状に巻かれると、表面が酸化し自重で変形し、めっき工程はすでに変化した表面をコーティングすることになります。2つの工程を連続して行うこと(ペイオフから炉へ、炉からフラックスとポットへ)は両方の問題を回避し、2つの機械ではなく1つのラインとして説明される理由でもあります。
特殊リボンはライン改造であり、独立した製品ではありません
異形および機能性リボンは、5つの工程のいずれかに追加または変更を加えることで製造され、そのコストはそこから生じます。
- セグメントリボン。 平らな部分は固定ピッチで丸線にプレスされます。ピッチはセル寸法とセルギャップに一致させる必要があり、そのためインラインプレスは成形の問題ではなく同期の問題になります。
- 反射リボン。 パターン付きロールが平らなストリップの表面にV字溝をプレスします。溝はその下のコーティングを損傷せずに形成する必要があります。
- 三角形および平丸断面。 これらには溝付きロールまたは成形ダイが必要です。難しさは、長さ方向に断面を一定に保ち、巻き取り時にストリップがねじれないようにすることです。
- 黒リボン。 はんだめっき後、コーティングまたは表面処理によって表面を暗くします。色は均一でなければならず、はんだ付けや長期信頼性を妨げてはなりません。
共通する特徴は、プロセスウィンドウが狭く、安定歩留まりへの立ち上がりが遅いことです。これらの製品を提供するリボンメーカーは、通常、金属を販売するのと同じくらい、ツールとプロセス制御を販売しています。
巻き取り、検査、そしてモジュールメーカーが受け取るもの
最後の工程が、前の4つの工程が輸送をどう生き残るかを決めます。巻き取り張力は、安定したスプールを生成するのに十分高く、軟らかいリボンを伸ばさないように十分低くする必要があります。伸びたリボンは、伸線工程が生成した直径より小さくなるからです。トラバースパターンは、顧客側の設備が絡まずにワイヤを繰り出せるかどうかを決め、0BBリボンでは一度に繰り出される非常に細いワイヤの本数が多いため、巻き取りパターンは梱包の詳細ではなくストリンガーの安定性の一部となります。
検査は2種類に分かれます。インラインシステムはレーザーで直径を測定し、カメラで表面を監視するため、ライン稼働中にドリフトを捉えます。オフライン試験はバッチごとに行われ、モジュールメーカーが実際に依存する特性をカバーします。寸法、抵抗率、引張強度、降伏強度、伸び、コーティング厚、はんだ付け性です。抵抗率は特筆に値します。断面と材料純度が出会う場所だからです。
100分の1ミリがどのようにパーセントになるか
単位長さあたりの抵抗は直径の二乗に反比例して低下するため、直径が不足していると、不足分が示唆するよりも速く抵抗が上昇します。伸線工程が公称より0.01 mm細いワイヤを生成した場合、増加は1パーセントではなく数パーセントであり、公称直径が小さくなるほど大きくなります。
| 公称直径 | 0.01 mm不足時の抵抗増加 | 1キログラムあたりの長さ |
|---|---|---|
| 0.35 mm (MBB) | 約6.0% | 約1,160 m |
| 0.26 mm (SMBB) | 約8.2% | 約2,100 m |
| 0.18 mm (0BB) | 約12.1% | 約4,400 m |
長さの列は、公差の問題が学術的なものではない理由を説明しています。0.18 mmでは、銅1キログラムは4キロメートル以上のワイヤであり、1トンは4千キロメートル以上です。その長さのどこかで100分の1ミリドリフトする直径は、製品では見えませんが、通過するすべてのメートルの抵抗を変えます。
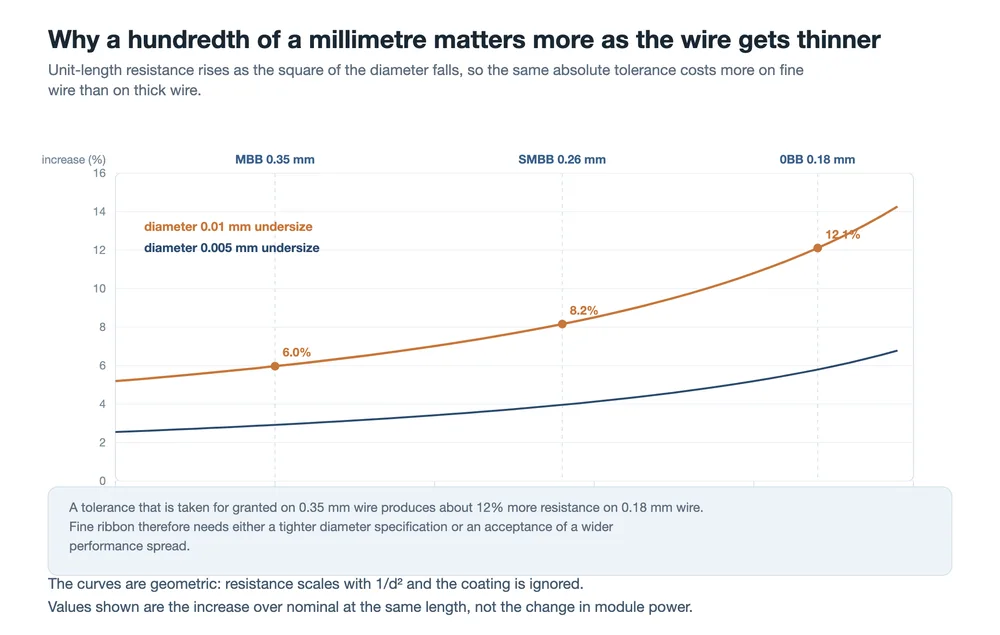
実際の結果は、顧客が避けられないトレードオフです。リボンラインは絶対公差を維持し、ワイヤが細くなるにつれて相対的なペナルティを増大させるか、細線用に公差を厳しくし、それに伴う遅い伸線、頻繁なダイ交換、高い検査負荷を受け入れるかです。細線が一度に数十本のストランドに張力を加えるストリンガー内にある場合、その計算は機械の購入ではなくリボン仕様に属します。これは、モジュール側から説明された同じトレードオフです。 PVリボンの構造と種類.
リボンサプライヤーに何を尋ねるべきか
リボンで起こるほとんどすべての問題は、最初はんだ付けの問題のように見え、上流のプロセス一貫性の問題であることが判明します。6つの質問が、ラインを制御するサプライヤーと、ラインが生産したものを販売するだけのサプライヤーを区別します。
- スプール内およびスプール間の直径分布は、公称値だけでなくどうなっていますか?
- コーティング厚の範囲はどれくらいで、サンプル全体ではなくワイヤの周囲で均一性はどのように検査されますか?
- はんだポットはどのくらいの頻度で分析され、何が補充のきっかけになりますか?
- 降伏強度と伸びの値はどれくらいで、コイルに沿ってどの程度変動しますか?
- どのようなはんだ付け性試験が使用され、どの間隔で行われますか?
- 細線の場合、巻き取りパターンはどうなっており、巻き取り時にどのような張力が使用されますか?
よくある質問
はんだめっきはワイヤ直径を変えますか?
はい。完成品は銅とコーティングであり、寸法が指定される際にコーティングが含まれます。銅に比べて電流をほとんど流さないため、厚いコーティングは抵抗を下げる方法ではありません。
1つのラインで丸線と平らなストリップの両方を製造できますか?
伸線および焼鈍セクションは共有され、丸線は単に圧延セクションをバイパスします。異形断面は別問題です。平らな一対のロールではなく、溝付きロールまたは成形ダイが必要だからです。
なぜ可能な限り軟らかく焼鈍しないのですか?
ストリンガー自身の取り扱いが限界になるからです。非常に軟らかいリボンは、配置および引き出しに使用される張力下で伸び、断面とセルに対する位置が変わります。使用可能な範囲は方向ではなくウィンドウです。
なぜ0BBリボンは平らなリボンより製造が難しいのですか?
より細いため、同じ絶対直径公差でも抵抗のコストが高くなります。円形断面の周囲で均一でなければならないコーティングを持ち、数十本のストランドが一緒に繰り出されるため、スプールおよびトラバースパターンが梱包の詳細ではなく機械の信頼性の一部となります。
電気めっきコーティングは溶融めっきより優れていますか?
薄く均一な層を保持するのに優れており、厚さを厳密に管理する必要がある場合に真の利点となります。溶融めっきはより速く、安価で、合金の選択においてはるかに柔軟です。正しい答えは、用途がどの特性を不足しているかによって決まります。
製造中にコーティング組成は本当に変動するのでしょうか?
はい、変動します。合金はワイヤーに付着してめっき槽から持ち出され、銅はワイヤーが槽を通過する際に溶融物中に溶け込みます。どちらも組成を変化させ、どちらも溶融挙動を変化させます。分析と補充がコーティングを仕様内に保つ鍵です。
最終的な考察
リボン製造は、セル製造のようにハイテクプロセスではありません。それは5つの機械的・熱的段階であり、それぞれが数千キロメートルのワイヤーにわたって数値を安定して維持する必要があります。難しさは個々の段階にあるのではなく、ある段階での小さな変化が顧客まで残るという事実にあります。少し摩耗したダイス、やや速く運転している炉、今週分析されていないはんだ槽 — これらはいずれもコイルでは見えず、すべてがモジュールラインで見えます。
だからこそ、価格の質問の前にプロセスの質問をする価値があるのです。より安価なコイルとより安価な総所有コストは、その差がストリンガーの停止時間で測られる場合、同じものではありません。
PVリボンの役割:3つの仕事、1つのトレードオフ
PVリボン材料:銅コア、硬度、コーティング
PVリボンの構造と種類:フラット、ラウンド、シェイプド
PVリボンとフラックス:モジュール製造に不可欠な部品
太陽光発電用リボンの伸線・めっき一体ライン
リボン製造用伸線機
バスバーリボンの伸線・圧延・めっきライン
タバー・ストリンガー機:仕組みと選び方
モジュール製造用MBBセルはんだ付けストリンガー
関連: PVリボンの試験方法:寸法、強度、はんだ付け性. ここで試験されるすべての特性は、そのプロセス内の段階によって設定されます。
データ注記:抵抗の増加は幾何学的であり、コーティングを無視した銅断面積に対して (d/(d − Δd))² − 1 として計算され、モジュール出力の変化ではなく固定長での変化を表します。1キログラムあたりの長さは銅密度8.96 g/cm³を仮定し、コーティングを無視しています。プロセスの説明は、伸線、圧延、焼鈍、めっきラインが通常どのように運転されるかを反映しており、特定のラインで取られた測定値ではありません。コーティング合金はブランド名ではなく組成によって命名されています。